
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

কল্পনা করুন আপনার দোকানের সামনের দৃশ্য। প্রতিদিন সকালে ক্রেতার ঢল নামে, সবাই আপনার পণ্য দেখতে আগ্রহী। কিন্তু রাতে আপনার দোকানকে কী নিরাপদ রাখে—পণ্যসম্ভার সুরক্ষিত রাখে এবং আপনাকে নিশ্চিন্তে ঘুমাতে দেয়? পরিচিত হোন রোলিং শাটারের সঙ্গে—নির্ভরযোগ্য ও বহুমুখী নিরাপত্তা সমাধান। আর এই শাটারের নেপথ্যের নায়ক কে? রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন.
এই শিল্প-উদ্ভাবন ধাতব শিটকে জোড়া লাগানো স্ল্যাটে রূপ দেয়, যা মিলে রোলিং শাটারের পর্দা তৈরি করে। তবে এই মেশিনের গুরুত্ব শুধু এতটুকু নয়। আরও জানুন রোল ফর্মিংয়ের জগৎ—যেখানে নির্ভুল প্রকৌশল ও দক্ষ উৎপাদন একসঙ্গে কাজ করে।
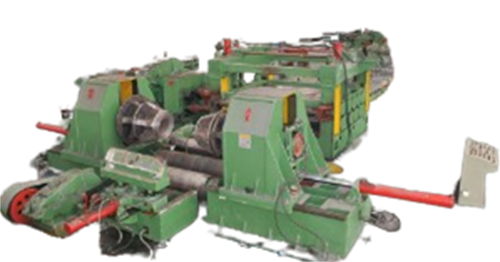
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনের কার্যাবলি
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনকে ধাতুর অরিগামি শিল্পী হিসেবে ভাবতে পারেন। প্রক্রিয়া শুরু হয় ইস্পাত বা অ্যালুমিনিয়ামের কয়েল দিয়ে—সম্ভাবনাময় একটি সমতল শিট। মেশিনটি এরপর ধাতব ফিতাকে একাধিক রোলারের মধ্য দিয়ে চালায়। প্রতিটি রোলার এমনভাবে নকশা করা যে, ধাতুকে বাঁকিয়ে ভাঁজ করে কাঙ্ক্ষিত প্রোফাইল তৈরি করে। ভাবুন, একটি দীর্ঘ ও জটিল ছাঁচ ধাতু এগিয়ে যাওয়ার সঙ্গে সঙ্গে একটানা তাকে আকার দিচ্ছে।
এই রোলারগুলো সাধারণ সমতল প্রোফাইল থেকে শুরু করে শক্তিবর্ধক রিব বা বায়ু চলাচলের ছিদ্রযুক্ত নানা ধরনের স্ল্যাট তৈরি করতে পারে। সম্ভাবনা বিস্তৃত; নির্দিষ্ট নিরাপত্তা ও নান্দনিক চাহিদা অনুযায়ী নকশা বদলানো যায়।
রোল ফর্মিং প্রক্রিয়ার ধাপগুলো হলো:
- ফিডিং: ধাতব কয়েল খুলে মেশিনে প্রবেশ করানো হয়।
- সোজাকরণ: শিটের প্রাথমিক বাঁক বা অসমতা সমান করে দেওয়া হয়।
- রোল ফর্মিং: সুনির্দিষ্টভাবে নকশা করা একাধিক রোলারের মাধ্যমে ধাতুকে ধাপে ধাপে আকার দেওয়া হয়।
- কাটিং: তৈরি স্ল্যাটটি নির্ধারিত দৈর্ঘ্যে কাটা হয়।
- স্ট্যাকিং বা কয়েলিং: প্রয়োগ অনুযায়ী তৈরি স্ল্যাটগুলো স্তূপ করে রাখা হয় অথবা কয়েল করা হয়।
পুরো প্রক্রিয়াটি স্বয়ংক্রিয়, ফলে মান ধারাবাহিক থাকে এবং উৎপাদনের হার বেশি হয়।
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনের ধরন
রোলিং শাটারের নকশা যেমন নানা রকম, তেমনি সেগুলোর উপযোগী রোল ফর্মিং মেশিনও বিভিন্ন ধরনের হয়। প্রধান দুই ধরনের পরিচয় নিচে দেওয়া হলো:
- সিঙ্গেল-হেড রোল ফর্মিং মেশিন: এই মেশিনগুলো একটি স্ল্যাট প্রোফাইল তৈরিতে মনোযোগ দেয়। কম পরিমাণে উৎপাদন বা নির্দিষ্ট, অপ্রচলিত নকশার স্ল্যাট প্রয়োজন এমন প্রতিষ্ঠানের জন্য এগুলো আদর্শ।
- মাল্টি-হেড রোল ফর্মিং মেশিন: একসঙ্গে কাজ করা একাধিক অরিগামি শিল্পীর কথা ভাবুন। এই মেশিনে একাধিক ফর্মিং স্টেশন থাকে, ফলে এক ধাপেই একাধিক বাঁকসহ জটিল প্রোফাইল তৈরি করা যায়। এতে উৎপাদনের গতি ও দক্ষতা বাড়ে—বড় পরিসরে উৎপাদনের জন্য আদর্শ।
এই দুই ধরনের মূল পার্থক্যগুলো টেবিলে দেখানো হয়েছে:
| বৈশিষ্ট্য | সিঙ্গেল হেড রোল ফর্মিং মেশিন | মাল্টি-হেড রোল ফর্মিং মেশিন |
|---|---|---|
| স্ল্যাট প্রোফাইলের বিকল্প | সীমিত | আরও বহুমুখী, জটিল প্রোফাইল তৈরি করতে পারে |
| উৎপাদন গতি | ধীর | দ্রুত |
| খরচ | সাধারণত কম দামের | বেশি দামের |
| উপযুক্ততা | কম পরিমাণে উৎপাদন, নির্দিষ্ট ধরনের স্ল্যাটের চাহিদা | বেশি পরিমাণে উৎপাদন, নানা ধরনের স্ল্যাটের চাহিদা |
মেশিন বেছে নেওয়ার সময় আরও কিছু বিষয় বিবেচনা করতে হবে:
- উপাদানের পুরুত্ব: আপনার শাটারের জন্য ব্যবহৃত ইস্পাত বা অ্যালুমিনিয়ামের কাঙ্ক্ষিত পুরুত্ব সামলানোর সক্ষমতা মেশিনটির থাকতে হবে।
- স্ল্যাটের প্রস্থ: বিভিন্ন শাটারের মাপ অনুযায়ী মেশিনগুলো নানা প্রস্থে পাওয়া যায়।
- নিয়ন্ত্রণ ব্যবস্থা: আধুনিক মেশিনে কম্পিউটারভিত্তিক নিয়ন্ত্রণ থাকে, যা নির্ভুল প্রোফাইল তৈরি ও সহজ পরিচালনা নিশ্চিত করে।
-
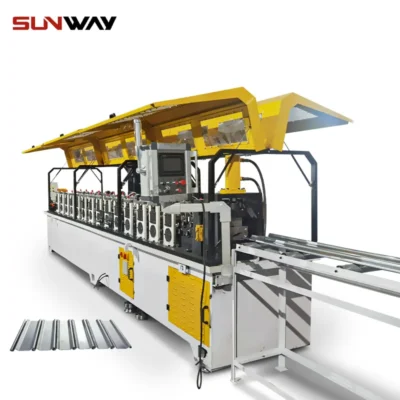 রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে গার্ডরেল এন্ড-টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ঢেউয়ের হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 ৩ ঢেউয়ের হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য সিগমা পার্লিন রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য সি-জেড পার্লিন রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য জেড পার্লিন রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য সি-ইউ পার্লিন রোল ফর্মিং মেশিন আরও জানুন
সুবিধাসমূহ রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন শাটার নির্মাতা ও শেষ ব্যবহারকারী—উভয়ের জন্যই অনেক সুবিধা দেয়। কয়েকটি উল্লেখযোগ্য সুবিধা হলো:
- দক্ষতা ও গতি: ম্যানুয়াল ফর্মিংয়ের তুলনায় এসব মেশিন উৎপাদনের হার উল্লেখযোগ্যভাবে বাড়ায়, ফলে শাটারের অর্ডার দ্রুত সরবরাহ করা যায়।
- সামঞ্জস্যপূর্ণ গুণমান: মেশিনের নির্ভুল নিয়ন্ত্রণে স্ল্যাটের প্রোফাইল একই রকম থাকে, ফলে শাটার ভালোভাবে বসে এবং নির্ভরযোগ্য হয়।
- শ্রম খরচ হ্রাস: স্বয়ংক্রিয়তার কারণে হাতে কাজের প্রয়োজন কমে, ফলে উৎপাদন খরচ সাশ্রয় হয়।
- উপাদানের বহুমুখিতা: অনেক মেশিনেই ইস্পাত ও অ্যালুমিনিয়াম—দুই উপাদানই ব্যবহার করা যায়; তাই শাটারের উপাদান বেছে নেওয়ার স্বাধীনতা থাকে।
- কাস্টমাইজেশনের সুযোগ: বিভিন্ন রোল ফর্মিং বিকল্প থাকায় নির্মাতারা নির্দিষ্ট চাহিদা ও নান্দনিকতার সঙ্গে মানানসই স্বতন্ত্র স্ল্যাট প্রোফাইল তৈরি করতে পারেন।
এর প্রয়োগ রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন বিভিন্ন শিল্পে গুরুত্বপূর্ণ ভূমিকা রাখে। উল্লেখযোগ্য প্রয়োগগুলো হলো:
- নিরাপত্তা শাটার: দোকান, গুদাম ও অন্যান্য বাণিজ্যিক ভবনের নিরাপত্তায় এগুলো সবচেয়ে প্রচলিত।
- অগ্নি-নিরাপত্তা শাটার: অতিরিক্ত সুরক্ষার জন্য অগ্নি-প্রতিরোধী বৈশিষ্ট্যযুক্ত বিশেষ স্ল্যাট তৈরি করা যায়।
- হারিকেন শাটার: হারিকেনের প্রবল বাতাস ও উড়ে আসা ধ্বংসাবশেষ সহ্য করার জন্য শক্তিবর্ধিত স্ল্যাট তৈরি করা যায়।
ধরন ও উপাদান বিকল্প
সব স্ল্যাট এক রকম নয়। স্ল্যাটের প্রোফাইল ও উপাদান রোলিং শাটারের কার্যকারিতা এবং চেহারায় বড় প্রভাব ফেলে। প্রচলিত কয়েকটি স্ল্যাটের ধরন ও ব্যবহৃত উপাদানের পরিচয় নিচে দেওয়া হলো:
স্ল্যাটের প্রোফাইল: কাজ অনুযায়ী নকশা
রোলিং শাটারের স্ল্যাটের প্রোফাইল সরাসরি এর কার্যক্ষমতাকে প্রভাবিত করে। প্রচলিত কয়েকটি ধরন হলো:
- সমতল স্ল্যাট: এই সরল ও হালকা প্রোফাইলগুলো মৌলিক নিরাপত্তা ও আবহাওয়া থেকে সুরক্ষার কাজে উপযোগী। শাটার খোলা থাকলে এগুলো দিয়ে ভালোভাবে দেখা যায়।
- হেমড স্ল্যাট: দৃঢ়তা বাড়াতে স্ল্যাটের কিনারায় সামান্য ভাঁজ দেওয়া হয়। তাই এগুলো বেশি প্রশস্ত অংশ বা প্রবল বাতাসের এলাকার জন্য উপযোগী।
- ডাবল-ওয়াল স্ল্যাট: নাম থেকেই বোঝা যায়, দুটি পরস্পর-জোড়া প্রোফাইল দিয়ে তৈরি ফাঁপা কোর থাকে। সমতল স্ল্যাটের তুলনায় এই নকশা তাপ নিরোধক ও শব্দ কমানোর ক্ষমতা বাড়ায়।
- ছিদ্রযুক্ত স্ল্যাট: স্ল্যাটে ছোট ছিদ্র করা হয়, ফলে কিছুটা নিরাপত্তা ও গোপনীয়তা বজায় রেখেও বাতাস চলাচল করতে পারে। গ্যারেজ বা গুদামের মতো বায়ু চলাচল প্রয়োজন এমন স্থানে এগুলো আদর্শ।
- উচ্চ-নিরাপত্তার স্ল্যাট: এই মজবুত প্রোফাইলগুলো সর্বোচ্চ নিরাপত্তার জন্য নকশা করা। জোর করে প্রবেশ ঠেকাতে এগুলোতে পুরু উপাদান, অতিরিক্ত শক্তিবর্ধক রিব বা পরস্পর-আটকানো ব্যবস্থা থাকতে পারে।
সঠিক স্ল্যাট প্রোফাইল বেছে নেওয়া কয়েকটি বিষয়ের ওপর নির্ভর করে:
- নিরাপত্তার চাহিদা: উচ্চ-নিরাপত্তার কাজে ডাবল-ওয়াল বা শক্তিবর্ধিত স্ল্যাট বেশি উপযোগী।
- পরিবেশগত বিষয়: প্রোফাইল বাছাইয়ের সময় বাতাসের চাপ, শিলাবৃষ্টি বা ধ্বংসাবশেষের আঘাতের সম্ভাবনা এবং বায়ু চলাচলের প্রয়োজন বিবেচনা করুন।
- নান্দনিকতা: সমতল স্ল্যাটে পরিচ্ছন্ন চেহারা পাওয়া যায়; হেমড বা ডাবল-ওয়াল স্ল্যাটে নকশায় বাড়তি বৈচিত্র্য আসে।
উপাদান গুরুত্বপূর্ণ: স্টিল বনাম অ্যালুমিনিয়াম
রোলিং শাটারের স্ল্যাট তৈরিতে প্রধানত ইস্পাত ও অ্যালুমিনিয়াম ব্যবহৃত হয়। দুটিরই আলাদা সুবিধা ও অসুবিধা রয়েছে:
- ইস্পাত:
- সুবিধা: অ্যালুমিনিয়ামের তুলনায় বেশি শক্তিশালী, জোর করে প্রবেশ ঠেকাতে বেশি কার্যকর এবং সাধারণত কম দামের।
- অসুবিধা: বেশি ভারী; উপযুক্ত প্রলেপ না থাকলে মরিচা ধরতে পারে এবং অ্যালুমিনিয়ামের তুলনায় সহজে দেবে যেতে পারে।
- অ্যালুমিনিয়াম:
- সুবিধা: হালকা, ক্ষয় প্রতিরোধী এবং আরও বিস্তৃত রঙে পাওয়া যায়।
- অসুবিধা: ইস্পাতের তুলনায় সহজে দেবে যায়; বাজারদরের ওঠানামার ওপর নির্ভর করে দামও বেশি হতে পারে।
আদর্শ উপাদান বেছে নেওয়া আপনার নির্দিষ্ট অগ্রাধিকারের ওপর নির্ভর করে:
- শক্তি ও নিরাপত্তা: সর্বোচ্চ নিরাপত্তার প্রয়োজনে ইস্পাতই সেরা পছন্দ।
- ওজন ও ক্ষয় প্রতিরোধ: হালকা শাটার বা কঠিন আবহাওয়ায় ব্যবহারের জন্য অ্যালুমিনিয়াম ভালো বিকল্প।
- বাজেট: ইস্পাত সাধারণত বেশি সাশ্রয়ী; তবে প্রাথমিক দাম বিবেচনার পাশাপাশি এর সম্ভাব্য স্থায়িত্ব ও রক্ষণাবেক্ষণের খরচও হিসাব করুন।
সরবরাহকারী ও মূল্য নির্ধারণের বিবেচ্য বিষয়
বিশ্বজুড়ে রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন নির্মাতার সংখ্যা অনেক; প্রত্যেকেরই রয়েছে নিজস্ব শক্তি ও লক্ষ্যবাজার। সরবরাহকারী পরিস্থিতি এবং দাম নির্ধারণের কয়েকটি বিষয় নিচে তুলে ধরা হলো:
প্রধান সরবরাহকারী:
- Dallan (Italy): উচ্চমানের সম্পূর্ণ রোল ফর্মিং লাইন তৈরির জন্য পরিচিত; সাধারণ ও জটিল—দুই ধরনের স্ল্যাট প্রোফাইলই সরবরাহ করে।
- Jining Metallurgy Equipment (চীন): কম খরচের নানা মেশিন সরবরাহ করে, যা স্বল্প থেকে মাঝারি পরিমাণে উৎপাদনের জন্য উপযোগী।
- Kin Hong Machinery (Taiwan): উদ্ভাবনী ও ব্যবহারবান্ধব মেশিনে বিশেষজ্ঞ; দক্ষ পরিচালনার জন্য পরিচিত।
- Euromac (Italy): উন্নত রোল ফর্মিং প্রযুক্তির শীর্ষ নির্মাতা; উচ্চ পরিমাণে উৎপাদন ও জটিল প্রোফাইলের সমাধান দেয়।
মূল্য:
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনের দাম কয়েকটি বিষয়ের ওপর নির্ভর করে উল্লেখযোগ্যভাবে পরিবর্তিত হতে পারে:
- মেশিনের ধরন: সিঙ্গেল-হেড মেশিন সাধারণত মাল্টি-হেড মেশিনের চেয়ে কম দামের।
- স্ল্যাট প্রোফাইল তৈরির সক্ষমতা: জটিল প্রোফাইল তৈরি করতে পারে এমন মেশিনের দাম সাধারণত বেশি।
- উৎপাদন গতি: উৎপাদনের গতি বেশি হলে সাধারণত দামও বাড়ে।
- ব্র্যান্ডের সুনাম: গুণমানের জন্য পরিচিত প্রতিষ্ঠিত ব্র্যান্ডগুলো বেশি দাম নিতে পারে।
মেশিনের দামের একটি সাধারণ পরিসর নিচের টেবিলে দেওয়া হলো:
| উৎপাদন ক্ষমতা | মূল্য পরিসীমা (ইউএসডি) |
|---|---|
| স্বল্প পরিমাণে উৎপাদন | $5,500 – $15,000 |
| মাঝারি পরিমাণে উৎপাদন | $15,000 – $30,000 |
| উচ্চ-ভলিউম | $30,000+ |
এগুলো কেবল আনুমানিক দাম। আপনার মেশিনের নির্দিষ্ট বৈশিষ্ট্য ও উৎপাদনের প্রয়োজন অনুযায়ী সঠিক দরপত্র পেতে সম্ভাব্য সরবরাহকারীদের সঙ্গে সরাসরি যোগাযোগ করা জরুরি।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন নিয়ে প্রশ্ন আছে? উত্তর নিয়ে আমরা হাজির! রোল ফর্মিংয়ের যাত্রায় সহায়তার জন্য সাধারণ কিছু প্রশ্ন ও উত্তর নিচে দেওয়া হলো:
প্রশ্ন: রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণের কী কী প্রয়োজন?
উত্তর: যেকোনো শিল্পযন্ত্রের মতো, সর্বোত্তম কার্যক্ষমতা ও দীর্ঘস্থায়িত্ব নিশ্চিত করতে নিয়মিত রক্ষণাবেক্ষণ জরুরি। প্রাথমিক একটি চেকলিস্ট:
- চলমান অংশে লুব্রিক্যান্ট দিন: লুব্রিকেশনের বিরতি ও লুব্রিক্যান্টের ধরন সম্পর্কে নির্মাতার নির্দেশনা অনুসরণ করুন।
- ক্ষয়ের জন্য রোলার পরীক্ষা করুন: ক্ষয়প্রাপ্ত রোলার তৈরি স্ল্যাটের গুণমান নষ্ট করতে পারে। প্রয়োজন হলে দ্রুত বদলে দিন।
- নিয়মিত মেশিন পরিষ্কার করুন: জমে থাকা ময়লা ও ধ্বংসাবশেষ মসৃণ পরিচালনায় বাধা সৃষ্টি করতে পারে।
- নির্দিষ্ট বিরতিতে পেশাদার রক্ষণাবেক্ষণ করান: যোগ্য প্রযুক্তিবিদ মেশিন পরীক্ষা করলে সমস্যা গুরুতর হওয়ার আগেই শনাক্ত করা যায়।
প্রশ্ন: রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন দিয়ে কি শাটার ছাড়াও অন্য কাজে ব্যবহারের স্ল্যাট তৈরি করা যায়?
উত্তর: অবশ্যই! এই মেশিনগুলোর বহুমুখিতার কারণে রোলিং শাটার স্ল্যাট ছাড়াও নানা ধাতব প্রোফাইল তৈরি করা যায়। সম্ভাব্য কিছু প্রয়োগ:
- দেয়াল বা ছাদের ক্ল্যাডিং প্যানেল
- দরজা এবং জানালার ফ্রেম
- আসবাবের উপাদান
- কন্ডুইট ও ডাক্টের অংশ
মূল বিষয় হলো, বেছে নেওয়া মেশিনটি যেন কাঙ্ক্ষিত প্রোফাইলের মাপ ও উপাদানের পুরুত্ব তৈরি করতে পারে।
প্রশ্ন: রোল ফর্মিংয়ে আমি নতুন। মেশিন কেনার আগে কোন বিষয়গুলো বিবেচনা করা উচিত?
উত্তর: প্রথমবারের ক্রেতাদের জন্য কয়েকটি গুরুত্বপূর্ণ বিবেচ্য বিষয়:
- উৎপাদনের প্রয়োজন: সম্ভাব্য উৎপাদনের পরিমাণ এবং কী ধরনের স্ল্যাট তৈরি করবেন তা যাচাই করুন।
- বাজেট: আপনার বিনিয়োগের সামর্থ্য নির্ধারণ করুন। শুধু মেশিনের দাম নয়, স্থাপন, টুলিং ও রক্ষণাবেক্ষণের খরচও ধরুন।
- জায়গার প্রয়োজন: উপাদান ওঠানামা ও সংরক্ষণের ব্যবস্থা মাথায় রেখে মেশিন রাখার পর্যাপ্ত জায়গা নিশ্চিত করুন।
- প্রযুক্তিগত সহায়তা: নির্ভরযোগ্য বিক্রয়োত্তর সহায়তা ও সহজে পাওয়া যায় এমন খুচরা যন্ত্রাংশ সরবরাহ করে, এমন সরবরাহকারী বেছে নিন।
প্রশ্ন: রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন চালানোর সময় কি কোনো নিরাপত্তা সতর্কতা মানতে হবে?
উত্তর: নিরাপত্তাই সবার আগে! কয়েকটি জরুরি সতর্কতা:
- সব সময় উপযুক্ত সুরক্ষা সরঞ্জাম পরুন: এর মধ্যে রয়েছে গ্লাভস, সুরক্ষা চশমা ও শ্রবণ সুরক্ষা।
- ঢিলেঢালা পোশাক ও গয়না চলমান অংশ থেকে দূরে রাখুন।
- মেশিন চলার সময় কখনো ভেতরে হাত দেবেন না।
- সব অপারেটরকে যথাযথ প্রশিক্ষণ দিন: মেশিন চালুর আগে এর পরিচালনা ও নিরাপত্তা বিধি সম্পর্কে নিশ্চিত হন।
প্রশ্ন: রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন সম্পর্কে আরও তথ্য কোথায় পাব?
উত্তর: আপনার জ্ঞান বাড়াতে কয়েকটি তথ্যসূত্র কাজে আসতে পারে:
- প্রস্তুতকারকের ওয়েবসাইট: অধিকাংশ স্বনামধন্য সরবরাহকারী তাদের ওয়েবসাইটে মেশিন ও রোল ফর্মিং প্রযুক্তি সম্পর্কে বিস্তারিত তথ্য দেয়।
- শিল্প সমিতি: American Roll Forming Institute (ARFI)-এর মতো সংস্থা শিল্পখবর, কারিগরি তথ্য ও সদস্য প্রতিষ্ঠানের সম্ভাব্য তালিকা দেয়।
- অনলাইন ফোরাম ও কমিউনিটি: অনলাইনে রোল ফর্মিং পেশাজীবীদের সঙ্গে যোগাযোগ করলে মূল্যবান ধারণা ও সমস্যা সমাধানের পরামর্শ পাওয়া যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) রোলিং শাটারের স্ল্যাটের জন্য কোন উপাদানের গ্রেড সবচেয়ে উপযোগী?
- ইস্পাতের জন্য: DX51D+Z, DX52D+Z, অথবা G90 দস্তাসহ ASTM A653 CS Type B। অ্যালুমিনিয়ামের জন্য: 3003-H14 বা 5052-H32। স্প্যান ও বাতাসের চাপ অনুযায়ী 0.4–1.0 mm পুরুত্ব বেছে নিন।
2) রঙ করা স্ল্যাটে তেল-দেবে যাওয়া ও পৃষ্ঠের দাগ কীভাবে কমাব?
- উঁচু প্রবেশ-গাইড, কম রুক্ষতার (Ra ≤0.4 μm) রোল পৃষ্ঠ ও মাইক্রো-ইমালশন লুব্রিক্যান্ট ব্যবহার করুন এবং ফিতার টান স্থির রাখুন। আগে থেকে রং করা কয়েলের জন্য ফেল্ট ওয়াইপার ও ফিল্ম প্রটেক্টর যোগ করুন।
3) উচ্চমানের শাটার স্ল্যাট তৈরির আদর্শ গতি কত?
- সাধারণত 8–25 m/min। ছিদ্রযুক্ত বা ফোম-ভরা ডাবল-ওয়াল স্ল্যাটের ক্ষেত্রে ছিদ্রের অবস্থান ও বন্ধনমান ঠিক রাখতে গতি 6–12 m/min-এ সীমিত রাখুন। পাঞ্চিং ও কাট-অফের নির্ভুলতার ওপর গতি নির্ভর করে।
4) বায়ু চলাচলের ছিদ্র/পারফোরেশন ফর্মিংয়ের আগে করব, না পরে?
- উৎপাদন বাড়াতে ও প্রান্ত পরিষ্কার রাখতে আগে পাঞ্চ করুন; ভিশন রেজিস্ট্রেশনসহ সার্ভো ফিড যুক্ত করুন। জটিল রিবযুক্ত স্ল্যাটের বাঁকে ছিদ্র বিকৃতি এড়াতে দ্বিতীয় স্টেশনে পরে পাঞ্চ করার কথা বিবেচনা করুন।
5) রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনে কোন QC পরিমাপ সবচেয়ে গুরুত্বপূর্ণ?
- মূল পরিমাপ: প্রোফাইলের প্রস্থ/উচ্চতা ±0.3–0.5 মিমি; ইন্টারলক ফিট গেজ “go/no-go”; সোজাসুজি ≤1.0 মিমি প্রতি 2 মিটার; মোচড় ≤1.0° প্রতি 3 মিটার; কাটার দৈর্ঘ্য ±0.8–1.5 মিমি 3 মিটারে; প্রলেপের ক্ষতির হার <0.5% স্ল্যাট।
২০২৫ শিল্প প্রবণতা
- সার্ভো, টুল ছাড়া দ্রুত পরিবর্তন: রেসিপি-নির্ভর রোল অবস্থান ও ডিজিটাল ক্রাউন নিয়ন্ত্রণে ভিন্ন স্ল্যাট প্রোফাইলে পরিবর্তনের সময় 10–20 মিনিটে নেমে আসে।
- ইনলাইন ভিশন QA: ক্যামেরা ও লেজার ট্রায়াঙ্গুলেশন বাস্তব সময়ে ইন্টারলক জ্যামিতি, বার-এর উচ্চতা ও রঙের ঘষা পরীক্ষা করে; SPC স্ক্র্যাপ >30% কমায়।
- পরিবেশবান্ধব প্রলেপ ও Zn-Mg সাবস্ট্রেট: পাতলা প্রলেপেও ভালো ক্ষয় প্রতিরোধ পেতে প্রচলিত G60/G90 থেকে Zn-Mg (যেমন, ZM120)-এ স্থানান্তর হচ্ছে।
- শক্তি ও নিরাপত্তার উন্নতি: IE4 মোটর, রিজেনারেটিভ VFD এবং লাইট-কার্টেন জোন শক্তি ব্যবহার 15–25% কমায় ও অপারেটরের নিরাপত্তা বাড়ায়।
- সমন্বিত পারফোরেশন মডিউল: ফর্মিংয়ের সঙ্গে সমন্বিত উচ্চগতির সার্ভো পাঞ্চিংয়ে দ্বিতীয় ধাপ ছাড়াই নকশাযুক্ত গোপনীয়তা/বায়ু চলাচলের স্ল্যাট তৈরি হয়।
রোলিং শাটার স্ল্যাট লাইনের জন্য 2025 বেঞ্চমার্ক
| KPI (0.4–1.0 mm ইস্পাত/অ্যালুমিনিয়াম) | ২০২৩ সালের স্বাভাবিক মান | ২০২৫ সালের শ্রেষ্ঠ-শ্রেণীর মান | নোট |
|---|---|---|---|
| প্রোফাইল পরিবর্তনের সময় (মিনিট) | 45–90 | 10–20 | সার্ভো আকার-নির্ধারণ + HMI রেসিপি |
| স্টার্টআপ স্ক্র্যাপ (%) | ২.৫–৪.০ | 0.8–1.5 | ইনলাইন ভিশন + SPC |
| 3 m-এ দৈর্ঘ্যের সহনসীমা (± mm) | 2.0 | 0.8–1.2 | এনকোডার + তাপীয় ক্ষতিপূরণ |
| ইন্টারলক ত্রুটির হার (%) | 1.2 | 0.3–0.6 | গেজ + অভিযোজিত পাস |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | ষাট–পঁচাশি | 45–65 | IE4 + রিজেনারেটিভ ড্রাইভ |
| আগে-রং-করা শিটে পৃষ্ঠের ত্রুটির হার (%) | 1.0–1.5 | 0.3–0.7 | ফিল্ম + কম-Ra রোল |
প্রামাণিক উৎসসমূহ:
- ASTM A653 (ইস্পাত), EN 10346 এবং ISO 16120: https://www.astm.org; https://standards.iteh.ai; https://www.iso.org
- AAMA 2605 (স্থাপত্য প্রলেপ): https://www.aamanet.org
- DOE Advanced Manufacturing (মোটর/VFD): https://www.energy.gov/eere/amo
- শিল্পক্ষেত্রে আন্তঃকার্যক্ষমতার জন্য OPC Foundation: https://opcfoundation.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: নিরাপত্তা স্ল্যাটে ভিশন-নির্দেশিত ইন্টারলক নিশ্চয়তা (2025)
পটভূমি: ইউরোপের এক শাটার OEM-এর 14 m/min গতিতে তৈরি ডাবল-ওয়াল ইস্পাত স্ল্যাটে মাঝে মাঝে ইন্টারলক ব্যর্থতা দেখা দিত (1.4% ফেরত)।
সমাধান: হুকের উচ্চতা ও বার পর্যবেক্ষণে লেজার প্রোফাইল পরিমাপসহ ইনলাইন ভিশন যোগ করা হয়; ক্যালিব্রেশন পাসে ক্লোজড-লুপ সমন্বয় এবং OPC UA-এর মাধ্যমে লাইনের PLC-তে কাট-টু-লেংথ সময় নির্ধারণ করা হয়।
ফলাফল: ইন্টারলক ত্রুটির হার 0.4%-এ নেমে আসে; স্টার্টআপ স্ক্র্যাপ 3.1% থেকে 1.2%-এ নামে; 60 দিনের মধ্যে OEE 7% বাড়ে।
কেস স্টাডি 2: সার্ভো পাঞ্চ ও ফোম-ফিল প্রক্রিয়ার অপ্টিমাইজেশন (2024)
পটভূমি: মধ্যপ্রাচ্যের এক উৎপাদক তাপ ও শব্দ নিরোধের জন্য PU ফোম-ভরা ছিদ্রযুক্ত অ্যালুমিনিয়াম স্ল্যাট চালু করেন, কিন্তু ছিদ্র ডিম্বাকার হওয়া ও ফোম লিকের সমস্যায় পড়েন।
সমাধান: ফর্মিংয়ের আগে অ্যান্টি-ফ্লাটার সাপোর্টসহ সমন্বিত সার্ভো পাঞ্চিং চালু করা হয়; ফিলিংয়ের সময় লাইনের গতি 10 m/min-এ কমানো হয়; 5052-H32-এর স্প্রিংব্যাক সামলাতে পাস নকশা সমন্বয় করা হয়।
ফলাফল: ছিদ্রের গোলাকারতা 38% উন্নত হয়; ফোম লিকের ঘটনা 82% কমে; প্রতি 10,000 স্ল্যাটে গ্রাহক অভিযোগ 12 থেকে 2-এ নামে।
বিশেষজ্ঞদের মতামত
- Dr. Helena Ortiz, উপাদানবিজ্ঞানী, CSIRO Manufacturing
- “Zn-Mg প্রলেপযুক্ত ইস্পাতে গেলে ক্ষয়রোধী স্থায়িত্ব না কমিয়েই পাতলা প্রলেপ ব্যবহার করা যায়—উপকূলীয় এলাকার শাটারের জন্য আদর্শ, যেখানে ওজন ও স্থায়িত্ব দুটিই গুরুত্বপূর্ণ।”
- Mark Reynolds, অটোমেশন পরিচালক, The Bradbury Group
- “রেসিপি-নির্ভর সার্ভো আকার-নির্ধারণ ও ইনলাইন ভিশন হলো রোলিং শাটার স্ল্যাট লাইনে ROI বাড়ানোর দ্রুততম উন্নয়ন। এতে ইন্টারলক সমস্যা কমবে এবং পরিবর্তনের পর যোগ্যতা যাচাই দ্রুত হবে।”
- Luca Ferraro, পণ্য ব্যবস্থাপক, Dallan S.p.A.
- “আগে থেকে রং করা কয়েলের ক্ষেত্রে রোলের পৃষ্ঠতল ও লুব্রিক্যান্টের রাসায়নিক গঠন অত্যন্ত গুরুত্বপূর্ণ। কম-Ra রোল সেট ও সঠিক মাইক্রো-ইমালশন প্রচলিত লাইনের গতিতেই দৃশ্যমান ঘষার দাগ অর্ধেকেরও বেশি কমায়।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF (রোল নকশা/স্প্রিংব্যাক সিমুলেশন): https://www.datam.de
- UBECO PROFIL (পাতলা-গেজ প্রোফাইলের পাস ডেভেলপমেন্ট): https://www.ubeco.com
- AAMA 2605 প্রলেপ কার্যক্ষমতার নির্দেশিকা: https://www.aamanet.org
- ASTM/EN প্রলেপযুক্ত ইস্পাতের মান (A653, EN 10346): https://www.astm.org; https://standards.iteh.ai
- NIST ইঞ্জিনিয়ারিং পরিসংখ্যান হ্যান্ডবুক (SPC/CpK):https://www.itl.nist.gov/div898/handbook
- শিল্পক্ষেত্রে OPC UA স্পেসিফিকেশনের জন্য OPC Foundation: https://opcfoundation.org
- DOE AMO Motor Systems Tool-এর তথ্যসূত্র: https://www.energy.gov/eere/amo
সম্পাদকের পরামর্শ: রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনের জন্য ইন্টারলক ফিট, প্রোফাইলের মাপ, মোচড়/সোজাসুজি, আবরণের অখণ্ডতা এবং কাটার দৈর্ঘ্যের নির্ভুলতা যাচাইয়ের একটি প্রথম-নমুনা পরিদর্শন (FAI) তালিকা যোগ করুন; অনুসরণযোগ্যতার জন্য কয়েল ID, গ্রেড/তাপমাত্রা এবং রেসিপি ID নথিবদ্ধ করুন।
সর্বশেষ হালনাগাদ: 2025-10-21
পরিবর্তনলগ: রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন নিয়ে 5টি FAQ, KPI টেবিলসহ 2025 সালের প্রবণতা বিশ্লেষণ, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞদের মতামত এবং যাচাইকৃত সরঞ্জাম/সম্পদ ও কর্তৃত্বপূর্ণ লিংক যোগ করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-21 অথবা এর আগে, যদি প্রলেপ/ASTM-EN মান হালনাগাদ হয়, নতুন সার্ভো ভিশন QA মডিউল আসে, কিংবা DOE মোটর-দক্ষতার নির্দেশনা বদলায়।





