
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল ফর্মিং একটি ধাতু কার্যপ্রক্রিয়া যাতে শীট ধাতু একাধিক রোলার ডাইয়ের মাধ্যমে ধাপে ধাপে আকার দেওয়া হয় যতক্ষণ না কাঙ্ক্ষিত ক্রস-সেকশনাল প্রোফাইল পাওয়া যায়। এটি দীর্ঘ প্রোফাইল এবং অভিন্ন ক্রস-সেকশনের অংশ উৎপাদনের জন্য একটি দক্ষ এবং খরচ-সাশ্রয়ী উপায়।
রোল ফর্মড অংশগুলি অটো, রেল, অবকাঠামো, যন্ত্রপাতি, আসবাবপত্র, স্টোরেজ ইত্যাদি শিল্পে ব্যবহৃত হয়। সাধারণ উদাহরণগুলির মধ্যে রয়েছে ছাদের প্যানেল, দরজার ফ্রেম, র্যাকিং সিস্টেম, হাইওয়ে সাইনেজ, ইলেকট্রনিক এনক্লোজার ইত্যাদি।
এই নিবন্ধটি একটি বিস্তারিত নির্দেশিকা প্রদান করে রোল ফর্মিং মেশিনের অংশসমূহ, কার্যপ্রণালী, কনফিগারেশন অপশন, সরবরাহকারী, মূল্য, সুবিধা/অসুবিধা এবং নির্বাচনের টিপস।
রোল ফর্মিং প্রক্রিয়া যন্ত্রাংশের সারাংশ
একটি রোল ফর্মিং মেশিনের মূল অংশগুলি হলো:
- উপকরণ পরিচালনা
- ফর্মিং স্টেশন
- কাটিং
- প্রস্থান কনভেয়র
টেবিল ১: রোল ফর্মিং মেশিনের মূল অংশ
| বিভাগ | উপাদানসমূহ | কার্যাবলী |
|---|---|---|
| উপকরণ পরিচালনা | আনকয়লার, ফিড টেবিল, এন্ট্রি গাইড | কয়েল স্টক ধরে রাখে, শীট সোজা করে, ধ্রুবক গতি/টেনশনে মেশিনে ফিড করে |
| ফর্মিং স্টেশন | রোলার স্ট্যান্ড, রোলার, গিয়ার | স্ট্যান্ডের সিরিজের মাধ্যমে শীট ধাতুকে ধাপে ধাপে ঠান্ডা আকার দেয় |
| কাটিং | শিয়ার, হাইড্রলিক্স | গঠিত প্রোফাইলকে কাঙ্ক্ষিত দৈর্ঘ্যে কাটে |
| প্রস্থান কনভেয়র | বেল্ট, মোটর, সাপোর্ট | সমাপ্ত অংশগুলিকে মেশিন থেকে বহন করে |
ফর্মিং সেকশনটি মেশিনের হৃদয়। এতে রোলার ডাইয়ের একাধিক সিরিজ রয়েছে প্রগতি যা স্ট্যান্ডে স্থাপিত এবং যার মধ্য দিয়ে উপাদান প্রবেশ করে। প্রতিটি স্ট্যান্ড চূড়ান্ত আকৃতির কাছাকাছি প্রোফাইল গঠনে ক্রমবর্ধমানভাবে অবদান রাখে।
স্ট্যান্ডের সংখ্যা অংশের জটিলতার উপর নির্ভর করে – সরল জ্যামিতির জন্য মাত্র ৩টি থেকে জটিল অংশের জন্য ২০টিরও বেশি।
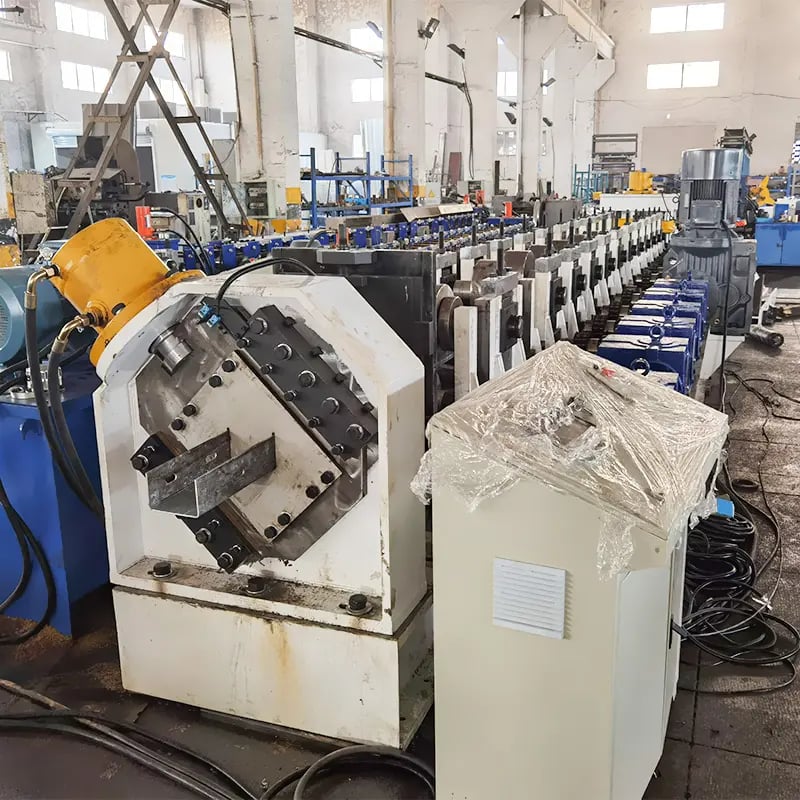
রোল ফর্মিং মেশিনের প্রকারভেদ
উৎপাদনের চাহিদা অনুসারে রোল ফর্মিং মেশিনগুলি বিভিন্ন কনফিগারেশনে পাওয়া যায়:
টেবিল ২: রোল ফর্মিং মেশিনের প্রকারভেদ
| ধরন | বর্ণনা | সাধারণ ব্যবহারের ক্ষেত্রসমূহ |
|---|---|---|
| ইন-লাইন | ইনলাইন আনকয়লার, ফর্মিং এবং কাটঅফ সেকশন | উচ্চ আয়তনের দীর্ঘ উৎপাদন চক্রণ |
| উল্টানো যায় | শীট উল্টানোর প্রক্রিয়া ফর্মিং সেকশনে ফিরিয়ে নেয় | সংক্ষিপ্ত উৎপাদন চক্র, অংশ উল্টানো প্রয়োজন |
| পোর্টেবল | লকযোগ্য কাস্টারে কমপ্যাক্ট ডিজাইন | ছোট ব্যাচ, সাইটে উৎপাদন |
| কাস্টম | নির্দিষ্ট কাস্টম অংশের জ্যামিতি অনুসারে তৈরি | কম পরিমাণের একচেটিয়া প্রোফাইল |
কার্যনীতি
সমতল শীট থেকে শেষ অংশ পর্যন্ত রোল ফর্মিংয়ের কার্যকর পর্যায়গুলি হলো:
স্ট্রেইটনিং – পূর্ববর্তী প্রক্রিয়া থেকে ধাতব স্ট্রিপে অবশিষ্ট চাপ এবং কয়েল সেট থাকে। তাই প্রথম ধাপে এন্ট্রি গাইড এবং ফিড রোলস ব্যবহার করে এই ত্রুটিগুলি সোজা করা হয়।
ফিডিং – সোজা করা স্ট্রিপ সার্ভো ফিড রোলস দ্বারা নিয়ন্ত্রিত ধ্রুবক গতি এবং টেনশনে ফর্মিং সেকশনে প্রবেশ করে।
প্রগ্রেসিভ কোল্ড ফর্মিং – উপাদান রোলার ডাই স্ট্যান্ডের সিরিজ অতিক্রম করার সময় প্রতিটি স্ট্যান্ড আরও বাঁকা ঘটায় যতক্ষণ না চূড়ান্ত ক্রস-সেকশন পাওয়া যায়।
কাটিং – প্রোফাইল সম্পূর্ণ গঠিত হলে, কাটঅফ প্রেস এটিকে ইচ্ছিত শেষ অংশের দৈর্ঘ্যে কেটে ফেলে।
এক্সিট – শেষ অংশটি বান্ডলিং এবং সংরক্ষণের জন্য এক্সিট কনভেয়রে স্থানান্তরিত হয়।
মূল দিকসমূহ রোল ফর্মিং মেশিনের অংশসমূহ
উপাদান প্রবেশ
কাঁচা কয়েল স্টক রোল ফর্মিংয়ের আগে প্রস্তুত ও পরিচালনা করে উপাদান সরবরাহের উপাদানগুলি:
সারণী ৩: উপাদান পরিচালনা ব্যবস্থার অংশসমূহ
| অংশ | কার্যাবলী | প্রকারভেদ | ফ্যাক্টরসমূহ |
|---|---|---|---|
| আনকোয়লার | কয়েল স্টক ধরে, অবক্ষেপণের অনুমতি দেয় | ডিকয়লার, হাইড্রলিক ম্যান্ড্রেল, রিল | কয়েল প্রস্থ, অভ্যন্তরীণ ও বাহ্যিক ব্যাস |
| ফিড টেবিল | স্ট্রিপের শেষাংশ সমর্থন করে, পুনরাবক্ষেপ শোষণ করে | রোলারসহ সমতল/ঢালু | পুনরাবক্ষেপণ শক্তি |
| প্রবেশ গাইড | আগত শীট সোজা করে | পিরামিড, রোলার স্ট্রেটনার | উপাদানের পুরুত্ব |
| ফিড রোল | উপাদানের গতি ও টেনশন নিয়ন্ত্রণ করে | খাঁজওয়ালা, মসৃণ ঘর্ষণ | পাতলা শীটের জন্য উচ্চ ঘর্ষণ |
সঠিক শীট সারিবদ্ধকরণ ও সরবরাহ মানসম্পন্ন রোল ফর্মড অংশের ভিত্তি স্থাপন করে।
-
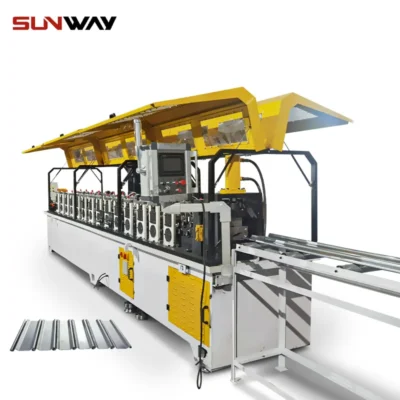 রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন আরও জানুন
-
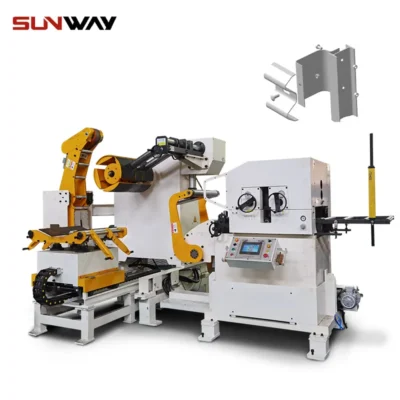 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
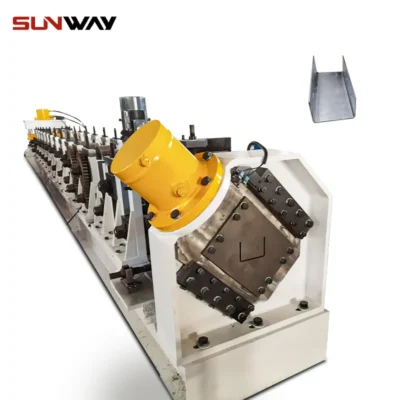 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
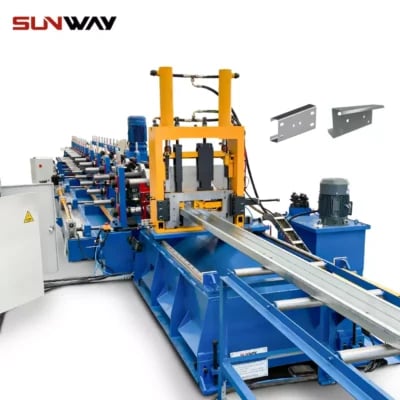 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
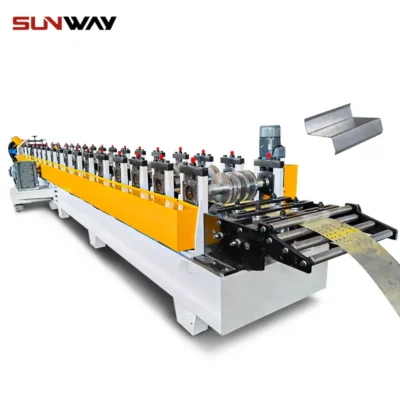 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
ফর্মিং স্টেশন
ফর্মিং বিভাগে রোলার ডাইসযুক্ত স্ট্যান্ডের সিরিজ রয়েছে যা প্রোফাইল গঠন করে:
সারণী ৪: ফর্মিং বিভাগের অংশসমূহ
| উপাদান | ভূমিকা | নকশা উপাদান |
|---|---|---|
| স্ট্যান্ড | ঘরবন্দী রোলার ডাই | সামগ্রিক দৈর্ঘ্য স্ট্যান্ডের সংখ্যা নির্ধারণ করে |
| রোলার ডাই | আকৃতি গঠনের জন্য মেশিনযোগ্য কনটুর | প্রোফাইলের জটিলতা, উপাদানের ধরন |
| শ্যাফট | ঘূর্ণনের জন্য ডাই স্থাপন | দৈর্ঘ্য, বিয়ারিং নির্বাচন |
| গিয়ারিং | ড্রাইভ সিঙ্ক্রোনাইজড ডাই ঘূর্ণন | ধরন, অনুপাত, লুব্রিকেশন |
| কেসিং | ধুলো/অপসারণ থেকে অভ্যন্তরীণ অংশ রক্ষা | সিল, ব্রিদার ভালভ |
রোলার ডাই কনটুর ডিজাইন অত্যাধুনিক সিমুলেশন সফটওয়্যারের মাধ্যমে কাঙ্ক্ষিত অংশের আকৃতির জন্য অপ্টিমাইজ করা হয়। প্রিসিশন সিএনসি মেশিনিং এটিকে ভৌত টুলিং-এ রূপান্তরিত করে। সঠিক রোলার সারফেস ফিনিশ কম ঘর্ষণ বেন্ডিং নিশ্চিত করে।
কেসিং মসৃণ অপারেশনের জন্য নিয়ন্ত্রিত সিলড পরিবেশ প্রদান করে। গিয়ার ড্রাইভ শ্যাফটগুলিকে সংযুক্ত করে প্রিসিশন টলারেন্সে ডাই ঘূর্ণন সিঙ্ক্রোনাইজ করে।
কাটিং সিস্টেম
কাটঅফ প্রেস ক্রমাগত গঠিত প্রোফাইলকে ব্যাচের প্রয়োজন অনুসারে নির্ধারিত দৈর্ঘ্যে কেটে ফেলে:
টেবিল ৫: কাটঅফ সিস্টেমের অংশসমূহ
| অংশ | বর্ণনা | নিয়ন্ত্রণ মোড |
|---|---|---|
| কাটিং প্রেস | চূড়ান্ত স্ট্যান্ডের পরে নিম্নধারায় স্থাপিত | হাইড্রোলিক, সার্ভো ইলেকট্রিক |
| উপরের/নিম্নের ব্লেড | উপাদান কাটা | কার্বাইড ইনসার্ট পরিধান প্রতিরোধের জন্য |
| স্ক্র্যাপ শুট | কাটা স্ক্র্যাপ সংগ্রহ | রোলার কনভেয়র ডিসচার্জ |
| দৈর্ঘ্য নিয়ন্ত্রণ | কাটা চক্র নিয়ন্ত্রণ | চলমান, স্থির ইনক্রিমেন্ট |
প্রিসাইজ ব্লেড নিয়ন্ত্রণ এবং অপ্টিমাল শিয়ার অ্যাঙ্গেল উন্নত এজ ফিনিশ এবং লম্ববৃত্তাকার কাট নিশ্চিত করে। স্ক্র্যাপ শুট অবশিষ্টাংশ দক্ষতার সাথে পরিচালনা করে।
প্রস্থান কনভেয়র
গঠিত এবং কাটার পর, সমাপ্ত অংশগুলি এক্সিট হ্যান্ডলিং সরঞ্জামের মাধ্যমে সংগ্রহ এবং বান্ডেল করা হয়:
সারণি ৬: এক্সিট কনভেয়রের অংশসমূহ
| অংশ | কার্যাবলী | প্রকারভেদ |
|---|---|---|
| বেল্ট কনভেয়র | কাটা অংশ পরিবহন | ফ্ল্যাট বেল্ট, রোলার বেড, বাকেট |
| স্ট্যাকিং টেবিল | টুকরো সারিবদ্ধ/বান্ডেল | ম্যানুয়াল, অটোমেটেড |
| বেলিং প্রেস | স্ট্র্যাপ/ফিল্ম দিয়ে বান্ডেল মোড়ানো | অনুভূমিক, উল্লম্ব |
দক্ষ এক্সিট হ্যান্ডলিং সমাপ্ত রোল ফর্মড অংশগুলিকে ক্ষতিহীনভাবে স্টোরেজ এবং শিপিংয়ের জন্য স্থানান্তরিত করে।
রোল ফর্মিং মেশিনের সহায়ক সরঞ্জাম
প্রধান মডিউলের বাইরে, উৎপাদনের প্রয়োজন অনুসারে রোল ফর্মারে অতিরিক্ত উপাদান যুক্ত করা যায়:
- ডিকয়লার – কয়েল স্টক হ্যান্ডলিংয়ের জন্য বিকল্প আনওয়াইন্ডিং সিস্টেম
- লুপার – কাটঅফের আগে উপাদান প্রবাহে শ্ল্যাক লুপ তৈরি
- এমবসিং – লোগো/টেক্সট এমবস করার জন্য কয়েনিং স্টেশন
- পাঞ্চ – বোল্ট হোল ইত্যাদির জন্য হোল পাঞ্চিং ইউনিট
- ইঙ্ক মার্কার – তারিখ স্ট্যাম্প ইত্যাদি প্রিন্ট করার জন্য ইঙ্কজেট সিস্টেম
- সেফটি এনক্লোজার – নিরাপদ অপারেশনের জন্য মেশ বা শিট মেটাল এনক্লোজার
- কনভেয়র – আপস্ট্রিম এবং ডাউনস্ট্রিম অংশ প্রবাহ হ্যান্ডলিং প্রসারিত
- সেন্সর – অটোমেশনের জন্য পরিমাপ যন্ত্রপাতি
- আইওটি মডিউল – ডেটা ক্যাপচারের জন্য কানেক্টিভিটি হার্ডওয়্যার
এই সহায়ক সরঞ্জামগুলি সেকেন্ডারি অপারেশন বা মনিটরিংয়ের ক্ষমতা বাড়ায়।
রোল ফর্মিং মেশিন ডিজাইন ফ্যাক্টর
রোল ফর্মার কনফিগারেশন চালিত মূল দিকসমূহ:
টেবিল ৭: রোল ফর্মিং মেশিন ডিজাইন ফ্যাক্টর
| প্যারামিটার | বিস্তারিত | প্রভাব |
|---|---|---|
| উৎপাদন হার | প্রতি ঘণ্টা/শিফটে প্রয়োজনীয় অংশ | মেশিন গতি, ইনডেক্সিং নিয়ন্ত্রণ |
| অংশের দৈর্ঘ্য | কাটঅফ স্লাইসের মধ্যবর্তী দূরত্ব | মেশিন দৈর্ঘ্য, কনভেয়র আকার |
| উপকরণের প্রস্থ | কয়েল স্টক স্ট্রিপ প্রস্থ | ডাই দৈর্ঘ্য, ফ্রেম প্রস্থ |
| উপাদানের ধরন | ইস্পাত, অ্যালুমিনিয়াম ইত্যাদি দানা অভিমুখ | বল ক্যালকুলেশন, সারফেস ফিনিশ |
| অংশের আকৃতি | প্রোফাইল জটিলতা, বেন্ডের সংখ্যা | স্ট্যান্ডের সংখ্যা, ডাই কনটুর |
| প্রিসিশন প্রয়োজন | মাত্রাগত এবং বেন্ড টলারেন্স | রোলার সারফেস ফিনিশ, গাইড |
| গৌণ কার্যক্রম | হোল পাঞ্চ, এমবস ইত্যাদি | অতিরিক্ত স্টেশন, স্থান |
| অটোমেশনের স্তর | ম্যানুয়াল/অটো উপাদান ফিড, স্ট্যাক/বান্ডেল | শ্রম প্রয়োজন, সেন্সর, হ্যান্ডলিং |
রোল ফর্মিং মেশিন সাপ্লায়ার
বিভিন্ন ভৌগোলিক অঞ্চলে রোল ফর্মিং সরঞ্জামের অনেক প্রতিষ্ঠিত প্রস্তুতকারক রয়েছে:
সারণি ৮: রোল ফর্মিং মেশিন ব্র্যান্ড
| ব্র্যান্ড | অবস্থান | সাধারণ মডেল | মূল্য পরিসর |
|---|---|---|---|
| ডিমেকো | যুক্তরাষ্ট্র | হেলিয়স, টিএফএক্স এলিট | ১টিপি৪টি১৫০,০০০ – ১টিপি৪টি৫০০,০০০ |
| Formtek | কানাডা | ওরিয়ন, ম্যাক্সিমা | $100,000 – $800,000 |
| Bradbury | যুক্তরাষ্ট্র | ইজিফর্ম, সিলেক্টরোল | $100,000 – $600,000 |
| Gasparini | ইতালি | ফ্লেক্সিরোল, ফাস্টরোল | $২০০,০০০ – $১ মিলিয়ন+ |
| Samco | ভারত | ম্যাক ২, কনসেপ্ট | $50,000 – $250,000 |
স্থানীয় এবং আন্তর্জাতিক ভেন্ডর উভয়ই আউটপুট লেভেল, অটোমেশন প্রয়োজন এবং বাজেট অনুসারে মেশিন সরবরাহ করে। লিড টাইম প্রায় ৩-৬ মাস।
রোল ফর্মিং মেশিনের মূল্য নির্ধারণ
খরচ নির্ভর করে নিম্নোক্ত উপাদানসমূহের উপর:
- উৎপাদন হার
- মেশিনের সামগ্রিক দৈর্ঘ্য
- অটোমেশনের স্তর
- অতিরিক্ত গৌণ অপারেশন স্টেশন
- সফটওয়্যার এবং আইওটি সুবিধা
চিত্র ১: বিভিন্ন রোল ফর্মার কনফিগারেশনের সাধারণ মূল্য পরিসীমা
- মৌলিক মেশিনগুলি শুরু হয় প্রায় ১০০,০০০ ডলার থেকে
- উচ্চমানের অটোমেটেড লাইনগুলি ৫০০,০০০ ডলারের বেশি
- কাস্টম একক প্রোফাইল মেশিনগুলি খরচ হতে পারে ১ মিলিয়ন ডলারের বেশি
নির্দিষ্ট প্রয়োজনীয়তার ভিত্তিতে শর্টলিস্ট করা সরবরাহকারীদের থেকে বিস্তারিত কোটেশন অনুরোধ করুন।
রোল ফর্মিং মেশিন স্থাপন
রোল ফর্মার ইনস্টলেশনের মূল দিকসমূহ:
সারণি ৯: রোল ফর্মিং মেশিন স্থাপন
| কার্যক্রম | বিস্তারিত |
|---|---|
| সাইট প্রস্তুতি | স্ট্যান্ডের জন্য সমতল মেঝে প্রস্তুত করুন, বিদ্যুৎ/বায়ু ইউটিলিটি সুবিধা প্রদান করুন |
| লিফটিং এবং অবস্থান নির্ধারণ | ফর্ক ট্রাক, ক্রেন ইত্যাদি ব্যবহার করুন। নিরাপত্তা অত্যন্ত গুরুত্বপূর্ণ |
| সুরক্ষিতকরণ | স্ট্যান্ডগুলি ফাউন্ডেশনে বোল্ট করে স্থাপন করুন, উল্লম্ব সঠিক করুন |
| অ্যালাইনমেন্ট | রোলার ডাই এবং ছুরির ফলগুলি সুনির্দিষ্টভাবে সারিবদ্ধ করুন |
| ট্রায়াল রান | উৎপাদনের আগে ফিড এবং পারফরম্যান্স যাচাই করুন |
| ডকুমেন্টেশন | সরবরাহকারী অপারেশন, রক্ষণাবেক্ষণ এবং নিরাপত্তার জন্য ম্যানুয়াল প্রদান করে |
সঠিক ভিত্তি কাজ এবং সুনির্দিষ্ট ইনস্টলেশন সুষ্ঠু কার্যকারিতার জন্য দৃঢ় ভিত্তি প্রদান করে।
রোল ফর্মার অপারেশন
দৈনন্দিন অপারেশন জড়িত:
সারণি ১০: রোল ফর্মিং মেশিন অপারেশন
| কার্যক্রম | নির্দেশিকা |
|---|---|
| সামগ্রী লোডিং | ম্যান্ড্রেলে কয়েল নিরাপদে অবস্থান করান |
| জগ মোড | প্রাথমিক ধীর গতির পরীক্ষামূলক চালান |
| প্যারামিটার ইনপুট | ব্যাচ সাইজের বিবরণ প্রবেশ করান |
| চক্র প্রারম্ভ | স্বয়ংক্রিয় ফর্মিং চক্র শুরু করুন |
| পর্যবেক্ষণ | কোনো সমস্যার জন্য প্রক্রিয়া পর্যবেক্ষণ করুন |
| নিরাপত্তা | রক্ষণাবেক্ষণের সময় লকআউট প্রক্রিয়া অনুসরণ করুন |
অপারেটর প্রধানত কাঁচামাল লোড করে, মাপ প্রবেশ করে এবং সমাপ্ত পণ্য অপসারণ করে। স্বয়ংক্রিয় মোডগুলি কার্যপ্রবাহ সরলীকরণ করে।
রোল ফর্মার রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ কার্যক্রম:
সারণি ১১: রোল ফর্মিং মেশিন রক্ষণাবেক্ষণ
| কাজ | ফ্রিকোয়েন্সি | প্রয়োজনীয় সরঞ্জাম |
|---|---|---|
| পরিদর্শন | দৈনিক | ফ্ল্যাশলাইট, পরিমাপ সরঞ্জাম |
| বোল্ট/ফাস্টেনার পরীক্ষা | মাসিক | রেঞ্চ, টর্ক মিটার |
| রোল/শ্যাফট লুব্রিকেশন | ৩-৬ মাস | গ্রীস গান, লুব্রিকেন্ট |
| ব্লেড শার্পেনিং | প্রয়োজন অনুসারে | শার্পেনিং সরঞ্জাম |
| গিয়ারবক্স তেল পরিবর্তন | বার্ষিক | ফানেল, তেলের পাত্র |
| সেন্সর/তারের পরীক্ষা | প্রয়োজন অনুসারে | মাল্টিমিটার, সার্কিট টেস্টার |
দৈনিক পরিদর্শনের সাথে পর্যায়ক্রমিক প্রতিরোধমূলক কাজগুলি খারাপ অবস্থা হ্রাস করে। ফাস্টেনার টর্ক স্পেসিফিকেশনগুলি বজায় রাখুন।
আপনার রোল ফর্মিং মেশিন অংশীদার নির্বাচন
রোল ফর্মিং সরবরাহকারী নির্বাচনের সময় গুরুত্বপূর্ণ বিবেচনাসমূহ:
টেবিল ১২: রোল ফর্মিং মেশিন নির্বাচনের মানদণ্ড
| প্যারামিটার | নির্দেশিকা |
|---|---|
| অভিজ্ঞতা | ব্যবসায়ের বছর সংখ্যা, ক্লায়েন্টের সুপারিশপত্র |
| ক্ষেত্রে দক্ষতা | আপনার পণ্যের প্রয়োজনীয়তার বিশেষত্বগুলি বোঝে |
| গুণমান এবং সহায়তা | আইএসও সার্টিফাইড, প্রশিক্ষিত সার্ভিস ইঞ্জিনিয়ার |
| ডেলিভারি | সময়মতো রেকর্ড, অঞ্চলে ইনস্টলড বেস |
| প্রযুক্তি ব্যবহার | সিমুলেশন, সেন্সর এবং ডেটা অ্যানালিটিক্সের সদ্ব্যবহার |
| কাস্টমাইজেশন দক্ষতা | বিশেষ চাহিদা অনুযায়ী কাস্টমাইজ করার নমনীয়তা |
| মূল্য নির্ধারণ এবং মূল্য | কর্মক্ষমতার সঙ্গে সামঞ্জস্যপূর্ণ মূল্য |
সঠিক সিস্টেম নির্বাচনের আগে এই দিকগুলোতে একাধিক যোগ্য সরবরাহকারীকে মূল্যায়ন করুন।
রোল ফর্মিংয়ের সুবিধা এবং অসুবিধা
সারণি ১৩: রোল ফর্মিং প্রক্রিয়ার সুবিধা এবং অসুবিধা
| সুবিধাসমূহ | সীমাবদ্ধতা |
|---|---|
| দ্রুত, অবিরত উৎপাদন | প্রাথমিক টুলিং খরচ বিনিয়োগ |
| অভিন্ন উচ্চমানের ক্রস-সেকশন | জটিল আকারের জন্য বহু-পাস ফর্মিং প্রয়োজন |
| লম্বা সরল প্রোফাইলের জন্য আদর্শ | সংক্ষিপ্ত অংশগুলোর জন্য উপযুক্ত নয় |
| মেশিনিংয়ের তুলনায় দক্ষ উপাদান ব্যবহার | বিশেষজ্ঞ অপারেটর প্রয়োজন |
| কম টুলিং রক্ষণাবেক্ষণ | অনুভূমিক ফ্লোর স্পেস ব্যাপক |
| অভিযোজিত অটোমেশন বিকল্প | অন্যান্য প্রক্রিয়ার তুলনায় দীর্ঘ লিড টাইম |
যখন লিনিয়ার প্রোফাইল-কেন্দ্রিক উপযুক্ত অ্যাপ্লিকেশনের জন্য ব্যবহৃত হয়, রোল ফর্মিং অর্থনৈতিক খরচে উৎপাদনশীলতা এবং গুণমান প্রদান করে। সংক্ষিপ্ত জটিল বাঁকের ক্ষেত্রে এর সীমাবদ্ধতা বুঝুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: কোন উপাদানগুলো রোল ফর্ম করা যায়?
উ: সর্বাধিক ডাকটাইল উপাদান যেমন লো কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম সাধারণত রোল ফর্ম করা হয়। সঠিক টুলিং সমন্বয়ের মাধ্যমে উচ্চ শক্তির স্টিল, কপার এমনকি প্লাস্টিক শিটও এই প্রক্রিয়ায় প্রক্রিয়াজাত করা যায়।
প্র: রোল ফর্মিংয়ে কোন টলারেন্সগুলো মেনটেন করা হয়?
উ: রোল ফর্ম করা অংশগুলোতে আধুনিক মেশিনারিতে সাধারণত +/- ০.৫ মিমি প্রোফাইল টলারেন্স অর্জিত হয়। আরও কাছাকাছি টলারেন্স সম্ভব কিন্তু উৎপাদনশীলতা কমায়। স্ট্যান্ডার্ড বেন্ড রেডিয়াস উপাদানের পুরুত্বের ১ থেকে ১.৫ গুণ।
প্র: প্রতি টুকরো রোল ফর্মিং খরচ কীভাবে গণনা করবেন?
উ: মোট খরচ = মেশিন ডেপ্রিসিয়েশন + উপাদান কয়েল খরচ + শ্রম। বার্ষিক উৎপাদন পরিমাণের ভিত্তিতে প্রতি টুকরো হার গণনা করুন। পরিমাণ বাড়লে খরচ উল্লেখযোগ্যভাবে কমে।
প্র: রোল ফর্মিংয়ে কোন নিরাপত্তা ব্যবস্থা বাধ্যতামূলক?
উ: কর্মীদের কয়েল বা ধারালো প্রোফাইল হ্যান্ডল করার সময় কাট-প্রতিরোধী গিয়ার, গ্লাভস পরতে হবে। নিপ পয়েন্টগুলো সম্পূর্ণভাবে ঘিরে রাখুন। এন্ট্রির জন্য ইলেকট্রিক পাওয়ার কাটঅফ সহ ইন্টারলক গার্ডস স্থাপন করুন। নিরাপত্তা ম্যাট ইনস্টল করুন।
প্র: রোল ফর্ম করা অংশের রিজেক্ট কীভাবে কমাবেন?
উ: ফিড, স্পিড এবং গাইড সমন্বয় মনিটর করুন। সঠিক ৯০ ডিগ্রি কাটঅফ নিশ্চিত করুন। কাট/বেন্ডের ভিজ্যুয়াল ইন্সপেকশনের জন্য অপারেটর প্রশিক্ষণ উন্নত করুন। নিয়মিত মেশিন রক্ষণাবেক্ষণ করুন।
প্র: রোল ফর্ম করা পণ্যের জন্য কোন ফিনিশ অপশন আছে?
উ: সাধারণ সেকেন্ডারি ফিনিশিং ধাপগুলোর মধ্যে রয়েছে ক্ষয়প্রতিরোধ এবং সৌন্দর্যের জন্য পাউডার কোটিং, শব্দ নিরোধনের জন্য রাবার লাইনড ইন্টিরিয়র, বায়ু প্রবাহের জন্য পারফোরেশন এবং তাপীয় বিরতির জন্য অ্যাডহেসিভ ফোম ইনসার্ট।
উপসংহার
রোল ফর্ম করা সেকশনগুলো অবকাঠামো, ভবন, সরঞ্জাম, যন্ত্রপাতি এবং আরও বিস্তৃত অ্যাপ্লিকেশনের জন্য লম্বা সরল প্রোফাইলের প্রয়োজনে চমৎকার প্রযুক্তিগত এবং বাণিজ্যিক মূল্য প্রদান করে।
যখন আপনি নির্ভরযোগ্য রোল ফর্মিং মেশিন সরবরাহকারীর সাথে অংশীদারিত্ব করেন এবং সঠিক অপারেশনাল শৃঙ্খলা বাস্তবায়ন করেন, তখন এটি নমনীয়, দক্ষ এবং লাভজনক উৎপাদন সিস্টেমের ফলে হয় যার প্রবেশ খরচ কম।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) কোন কোন রোল ফর্মিং মেশিনের যন্ত্রাংশ মাত্রাগত নির্ভুলতায় সবচেয়ে বেশি প্রভাব ফেলে?
- প্রবেশ গাইড, প্রথম তিনটি ফর্মিং স্ট্যান্ড, রোল টুলিং প্রোফাইল, সাইড গাইড এবং কাট-অফের (ব্লেডের জ্যামিতি ও সময়) প্রভাব সবচেয়ে বেশি। শুরুর পাসে অসারিবদ্ধতা বা অসম রোল-গ্যাপ পরবর্তী ধাপে মোচড়, বাঁক বা হুকের ভুল ফিট তৈরি করতে পারে।
2) হাইড্রলিক ও সার্ভো-ইলেকট্রিক কাট-অফ ইউনিটের মধ্যে কীভাবে বেছে নেব?
- হাইড্রলিক: পুরু/উচ্চ-শক্তির উপকরণের জন্য মজবুত, প্রাথমিক খরচ কম, তবে সাড়া দিতে কিছুটা ধীর।
- সার্ভো-ইলেকট্রিক: বেশি গতি ও দৈর্ঘ্যের নির্ভুলতা (সাধারণত ±0.5–0.8 mm), পরিচ্ছন্ন কাট, কম শক্তি ব্যবহার এবং PLC/রেসিপি নিয়ন্ত্রণের সঙ্গে সহজ সমন্বয়। পুরুত্বের পরিসর, ফিনিশের মান ও ট্যাক্ট-টাইম অনুযায়ী বেছে নিন।
3) বিভিন্ন কয়েলের জন্য কোন রোল-উপকরণ ও পৃষ্ঠের ফিনিশ সেরা?
- সাধারণ স্টিলের জন্য হার্ডেন করা D2/Cr12MoV; ঘর্ষণকারী AHSS-এর জন্য কার্বাইড-মুখযুক্ত; গলিং কমাতে অ্যালুমিনিয়ামের জন্য নাইট্রাইড করা টুল স্টিল; প্রি-পেইন্টেড কয়েলের জন্য মিরর ফিনিশ বা Ra ≤ 0.8 μm ব্যবহার করুন। ক্ষয় ও কম্পন কমাতে রোলের কঠোরতা উপকরণের টেনসাইল স্ট্রেংথের সঙ্গে মিলিয়ে নিন।
4) পুরোনো রোল ফর্মিং মেশিন আধুনিক করতে কোন সেন্সর যোগ করা উচিত?
- প্রস্থ/প্রান্ত ট্র্যাক করার লেজার, ক্লোজড-লুপ দৈর্ঘ্য নিয়ন্ত্রণের এনকোডার, প্রধান গিয়ারবক্স ও শিয়ারে কম্পন/তাপমাত্রা সেন্সর, তেলের অবস্থা সেন্সর এবং ক্যামেরাভিত্তিক পৃষ্ঠ পরীক্ষা যোগ করুন। এগুলোর ডেটা SPC ড্যাশবোর্ড ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণে কাজে লাগে।
5) AHSS বা জটিল প্রোফাইলের জন্য কতটি ফর্মিং স্টেশন দরকার?
- সাধারণ U/C চ্যানেলে মাইল্ড স্টিলে 6–10টি পাস লাগতে পারে, কিন্তু স্প্রিংব্যাকের কারণে AHSS-এ 10–16টি লাগে। জটিল দরজার ফ্রেম বা ইন্টারলকিং প্রোফাইলে 20টির বেশি পাস লাগতে পারে। গুণমান না কমিয়ে পাসের ক্রম অপ্টিমাইজ ও স্টেশন কমাতে সিমুলেশন ব্যবহার করুন।
রোল ফর্মিং মেশিনের যন্ত্রাংশের জন্য 2025 সালের শিল্প প্রবণতা
- দ্রুত-বদলযোগ্য ক্যাসেট ও টুল ছাড়া সমন্বয়যোগ্য সাইড গাইড সেটআপ বদলের সময় ঘণ্টা থেকে কমিয়ে 60–90 মিনিটের নিচে আনে।
- AI-সহায়তায় পাস-সেটআপ কয়েলের সনদ (ইয়িল্ড স্ট্রেংথ, পুরুত্ব) ব্যবহার করে রোল-গ্যাপ/গাইডের অবস্থান সুপারিশ করে, ফলে ট্রায়াল পিস 30–50% কমে।
- কাট-অফ, পাঞ্চ ও এমবসার ইউনিটে সার্ভো-বিদ্যুতায়ন শক্তির তীব্রতা (kWh/ton) কমায় এবং পুনরাবৃত্তির নির্ভুলতা বাড়ায়।
- ইনলাইন QC যন্ত্রাংশ (লেজার, ভিশন, পুরুত্ব গেজ) SPC-কে মানসম্মত করছে এবং প্রথমবারেই উত্তীর্ণ উৎপাদন 98–99%-এ বাড়াচ্ছে।
- ইন্টারলকযুক্ত গার্ডসহ নিরাপত্তা PLC (ISO 13849-1 PL d/e) এখন বিশ্বব্যাপী OEM-দের ক্রয়ের শর্ত।
রোল ফর্মিং মেশিনের যন্ত্রাংশ ও কর্মক্ষমতার বেঞ্চমার্ক (2023 বনাম 2025)
| মেট্রিক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | যন্ত্রাংশে কী পরিবর্তন এসেছে | উৎস/নোট |
|---|---|---|---|---|
| সেটআপ বদলের সময় (ক্যাসেট/টুলিং) | 2–3 ঘণ্টা | 45–90 মিনিট | দ্রুত-বদলযোগ্য ক্যাসেট, জিরো-পয়েন্ট টুলিং | শিল্প/OEM ডেটা; The Fabricator https://www.thefabricator.com |
| কাট-দৈর্ঘ্যের সহনসীমা (25–35 m/min গতিতে) | ±1.5–2.0 mm | ±0.5–0.8 মিমি | সার্ভো-ইলেকট্রিক ফ্লাইং শিয়ার, উচ্চ-রেজোলিউশনের এনকোডার | OEM স্পেসিফিকেশন |
| প্রথম-পাস ফলন | 95–97% | 98–99% | ইনলাইন লেজার/ভিশন, 1–3 পাসে SPC | ISO 22514 SPC নীতি https://www.iso.org |
| শক্তির তীব্রতা (kWh/ton) | 120–160 | 90–120 | সার্ভো অ্যাকচুয়েটর, রিজেনারেটিভ ড্রাইভ | ওয়ার্ল্ড স্টিল অ্যাসোসিয়েশন https://worldsteel.org |
| অপরিকল্পিত ডাউনটাইম | 8–12% | ৩–৫% | গিয়ারবক্স/শিয়ার বিয়ারিংয়ে PdM সেন্সর | PdM বিষয়ে McKinsey https://www.mckinsey.com |
দ্রষ্টব্য: সেরা মানের কার্যকারিতা ধরে নেয় যে পাসের নকশা টিউন করা, প্রবেশ গাইড ক্যালিব্রেট করা, আধুনিক সেন্সর ব্যবহার করা এবং অপারেটর প্রশিক্ষিত।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: কাট-অফ ও পাঞ্চ ইউনিটে সার্ভো-ইলেকট্রিক উন্নয়ন (2025)
পটভূমি: 0.6–1.2 mm প্রি-পেইন্টেড স্টিল ব্যবহারকারী এক ইউরোপীয় গৃহস্থালি-যন্ত্র সরবরাহকারীর উচ্চ গতিতে বার ও দৈর্ঘ্যের বিচ্যুতি দেখা দেয়।
সমাধান: হাইড্রলিক কাট-অফের বদলে সার্ভো-ইলেকট্রিক ফ্লাইং শিয়ার বসানো হয়; সার্ভো-চালিত ইনলাইন পাঞ্চিং, লেজারে দৈর্ঘ্য যাচাই এবং উচ্চ-রেজোলিউশনের এনকোডার যোগ করা হয়।
ফলাফল: 30 m/min গতিতে দৈর্ঘ্যের সহনসীমা ±1.8 mm থেকে ±0.7 mm-এ উন্নীত হয়; বারের উচ্চতা 45% কমে; প্রথমবারেই উত্তীর্ণ উৎপাদন 96.5% থেকে 99.0%-এ বাড়ে; প্রতি টনে শক্তি ব্যবহার 14% কমে।
কেস স্টাডি 2: গিয়ারবক্স ও শিয়ার অ্যাসেম্বলিতে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ (2024)
পটভূমি: অবকাঠামো-প্রোফাইল লাইনে (গ্যালভানাইজড চ্যানেল) গিয়ারবক্সের তাপ ও শিয়ারের কম্পনের কারণে অনিয়মিত বন্ধ হওয়ার সমস্যা ছিল।
সমাধান: কম্পন/তাপমাত্রা সেন্সর, তেলের অবস্থা পর্যবেক্ষণ ও ক্লাউড অ্যালার্ট স্থাপন করা হয়; কাট-সংখ্যা ধরে ব্লেডের আয়ু ব্যবস্থাপনা চালু হয়।
ফলাফল: অপরিকল্পিত বন্ধ-সময় 11% থেকে 4.6%-এ নামে; গিয়ারবক্সের MTBF 25% বাড়ে; ব্লেড বদলের ব্যবধান 22% বাড়ে; সময়মতো ডেলিভারি +7 শতাংশ-পয়েন্ট।
বিশেষজ্ঞদের মতামত
- Ajay Raina, জ্যেষ্ঠ টুলিং প্রকৌশলী, Bradbury Group
মতামত: “প্রথম তিনটি পাস ও প্রবেশ গাইডের সারিবদ্ধতাই প্রোফাইলের মানের 80% নির্ধারণ করে। ওই স্টেশনগুলোর নির্ভুল স্ট্যান্ড, শিম ও নথিভুক্ত সেটআপে বিনিয়োগ করুন।” সূত্র: https://bradburygroup.com - Dr. Stefanie Müller, মেটাল ফর্মিংয়ের অধ্যাপক, RWTH Aachen
মতামত: “AHSS-এ স্প্রিংব্যাক নিয়ন্ত্রণে রোলের উপকরণ নির্বাচন ও পাসের ব্যবধান অত্যন্ত গুরুত্বপূর্ণ। সিমুলেশন ও ধাপে ধাপে বাঁক প্রয়োগে প্রান্তের ফাটল ও মোচড় কমে।” সূত্র: https://www.rwth-aachen.de - Kevin Bennett, নিরাপত্তা মূল্যায়নকারী, TÜV Rheinland
মতামত: “ইন্টারলকযুক্ত গার্ড ও যাচাইকৃত স্টপ-ক্যাটাগরিসহ নিরাপত্তা PLC রেট্রোফিট করা এখন রোল ফর্মিং লাইনে CE/UKCA অনুবর্তিতার মানদণ্ড।” সূত্র: https://www.tuv.com
ব্যবহারিক সরঞ্জাম ও সম্পদ
- Roll-Kraft রিসোর্স সেন্টার (টুলিং, সেটআপ, ডায়াগনস্টিকস): https://www.roll-kraft.com/roll-forming-resource-center
- The Fabricator (রোল ফর্মিংয়ের সেরা অনুশীলন): https://www.thefabricator.com
- data M-এর COPRA RF (রোল ফর্মিং সিমুলেশন): https://www.datam.de
- Keyence/Cognex (ইনলাইন QC-র জন্য লেজার ও ভিশন সিস্টেম): https://www.keyence.com | https://www.cognex.com
- ISO মানদণ্ড (ISO 13849-1 নিরাপত্তা; ISO 22514 SPC): https://www.iso.org
- World Steel Association (উপকরণ ও শক্তির বেঞ্চমার্ক): https://worldsteel.org
লক্ষ্য কীওয়ার্ড ব্যবহারের উদাহরণ:
- কাট-অফ ইউনিট ও প্রবেশ গাইডের মতো রোল ফর্মিং মেশিনের যন্ত্রাংশ উন্নত করলে প্রায়ই নির্ভুলতার সবচেয়ে বড় উন্নতি হয়।
- গিয়ারবক্স, বিয়ারিং ও শিয়ার অ্যাসেম্বলির মতো গুরুত্বপূর্ণ রোল ফর্মিং যন্ত্রাংশে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ বন্ধ-সময় ও অপচয় কমায়।
রোল ফর্মিং মেশিনের যন্ত্রাংশ অপ্টিমাইজেশনের চেকলিস্ট:
- প্রতি সপ্তাহে প্রবেশ গাইড ও প্রথম পাসের রোল-গ্যাপ ক্যালিব্রেট করুন; উপকরণভেদে সেটিং নথিভুক্ত করুন।
- প্রতি মাসে এনকোডারের স্কেলিং ও শিয়ারের সময় যাচাই করুন; ব্লেডের সাইকেল নথিভুক্ত করুন এবং বার বেড়ে যাওয়ার আগে পুনরায় গ্রাইন্ড করুন।
- রোলের পৃষ্ঠের ফিনিশ (Ra) পরীক্ষা করুন এবং প্রি-পেইন্টেড কয়েলের জন্য পুনরায় পালিশ করুন; সূক্ষ্ম আঁচড় ঠেকাতে জমে থাকা পদার্থ সরান।
- পাস-গ্যাপ সমন্বয়ে কয়েলের সনদ-তথ্য (ইয়িল্ড, পুরুত্ব) নথিভুক্ত করুন; ট্রায়ালের দৈর্ঘ্য কমাতে AI সেটআপ বা ডিজিটাল SOP ব্যবহার করুন।
- গিয়ারবক্স ও শিয়ার বিয়ারিংয়ের কম্পন/তাপমাত্রা পর্যবেক্ষণ করুন; সীমা অতিক্রমের অ্যালার্টে ব্যবস্থা নিন।
- প্রতি তিন মাসে গার্ডিং ও নিরাপত্তা PLC-র কার্যকারিতা অডিট করুন; LOTO ও সেটআপ-বদলের SOP-তে প্রশিক্ষণ দিন।
উদ্ধৃতি ও রেফারেন্স:
- The Fabricator: রোল ফর্মিংয়ের মৌলিক বিষয় ও সমস্যা সমাধান https://www.thefabricator.com
- World Steel Association: শক্তি ও টেকসই উৎপাদন-তথ্য https://worldsteel.org
- ISO: নিরাপত্তা (ISO 13849-1) ও SPC (ISO 22514) মানদণ্ড https://www.iso.org
- McKinsey: উৎপাদনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ https://www.mckinsey.com
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি অতিরিক্ত FAQ, বেঞ্চমার্ক টেবিলসহ 2025 সালের প্রবণতা বিশ্লেষণ, দুটি সাম্প্রতিক কেস স্টাডি, সূত্রসহ বিশেষজ্ঞ মতামত, ব্যবহারিক টুল/রিসোর্স, অপ্টিমাইজেশন চেকলিস্ট ও রোল ফর্মিং মেশিনের যন্ত্রাংশ-সম্পর্কিত উদ্ধৃতি যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-20; অথবা বড় OEM নতুন ক্যাসেট/সেটআপ-বদল ব্যবস্থা আনলে, হালনাগাদ ISO নিরাপত্তা/SPC মান প্রকাশিত হলে, কিংবা AHSS/ফর্মিং-উপযোগী প্রলেপে সাধারণ পাস-নকশা বদলালে তার আগেই





