
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

পারলিন রোল ফর্মিং প্রক্রিয়া নির্মাণ শিল্পে পারলিন রোল ফর্মিং প্রক্রিয়া একটি গুরুত্বপূর্ণ ধাপ, যা ধাতু শীটকে পারলিন আকারে রূপান্তরিত করে। এই কাঠামোগত উপাদানগুলি ভবনের ছাদ ও দেয়াল ব্যবস্থাকে সমর্থন প্রদান করে অপরিহার্য। তবে এই প্রক্রিয়া সর্বদা সহজ নয় এবং বিভিন্ন সমস্যা দেখা দিতে পারে যা চূড়ান্ত পণ্যের গুণগত মানকে প্রভাবিত করে। এই লেখায় আমরা পারলিন রোল ফর্মিং প্রক্রিয়ায় সাধারণ সমস্যাগুলো অন্বেষণ করব এবং সেগুলোর সমাধান প্রদান করব। ঠিকাদার, প্রকৌশলী বা উৎপাদক যাই হোন না কেন, এই লেখা আপনাকে সর্বোত্তম ফলাফল অর্জনে এবং ব্যয়বহুল ভুল এড়াতে মূল্যবান অন্তর্দৃষ্টি প্রদান করবে।
পারলিন রোল ফর্মিং প্রক্রিয়ায় সাধারণ সমস্যাসমূহ
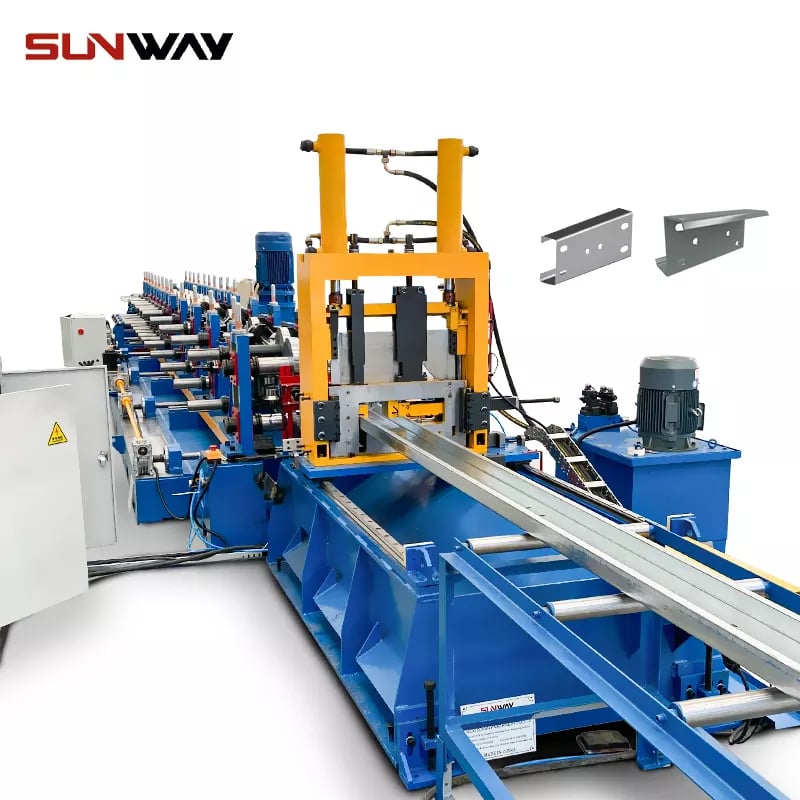
পারলিনের অসমান আকৃতি:
পারলিন রোল ফর্মিং প্রক্রিয়ায় সাধারণ সমস্যাগুলোর মধ্যে একটি হলো পারলিনের অসমান আকৃতি, যা বিভিন্ন কারণে সৃষ্ট হতে পারে। এই সমস্যার একটি সম্ভাব্য কারণ হলো রোলারগুলোর ভুল সেটিং বা অ্যালাইনমেন্টের অভাব, যা ফর্মিং প্রক্রিয়ার সময় অসমান চাপ বিতরণের দিকে নিয়ে যায়। এই সমস্যা এড়াতে রোলারগুলো সঠিকভাবে অ্যালাইন করা এবং চাপ বিতরণ সমান করা অত্যন্ত জরুরি। রোলার এবং মেশিনের নিয়মিত রক্ষণাবেক্ষণও এই সমস্যা প্রতিরোধে সহায়ক।
কয়েল সেট বা ক্রস ব্রেক:
কয়েল সেট বা ক্রস ব্রেক পারলিন রোল ফর্মিং প্রক্রিয়ায় আরেকটি সমস্যা যা দেখা দিতে পারে। এই সমস্যা ঘটে যখন ধাতব শীট ফর্মিং প্রক্রিয়ার পরেও স্থায়ী বক্রতা প্রদর্শন করে। কয়েল সেট বা ক্রস ব্রেক পারলিনের গুণমানকে নেতিবাচকভাবে প্রভাবিত করে এবং উৎপাদন বিলম্বিত করে। এই সমস্যা এড়াতে অভ্যন্তরীণ চাপ কম থাকা উচ্চমানের ধাতব শীট ব্যবহার করা গুরুত্বপূর্ণ। রোল ফর্মিং মেশিনে শীট দেওয়ার আগে লেভেলিং সরঞ্জাম ব্যবহার করলে কয়েল সেট বা ক্রস ব্রেক প্রতিরোধ করা যায়।
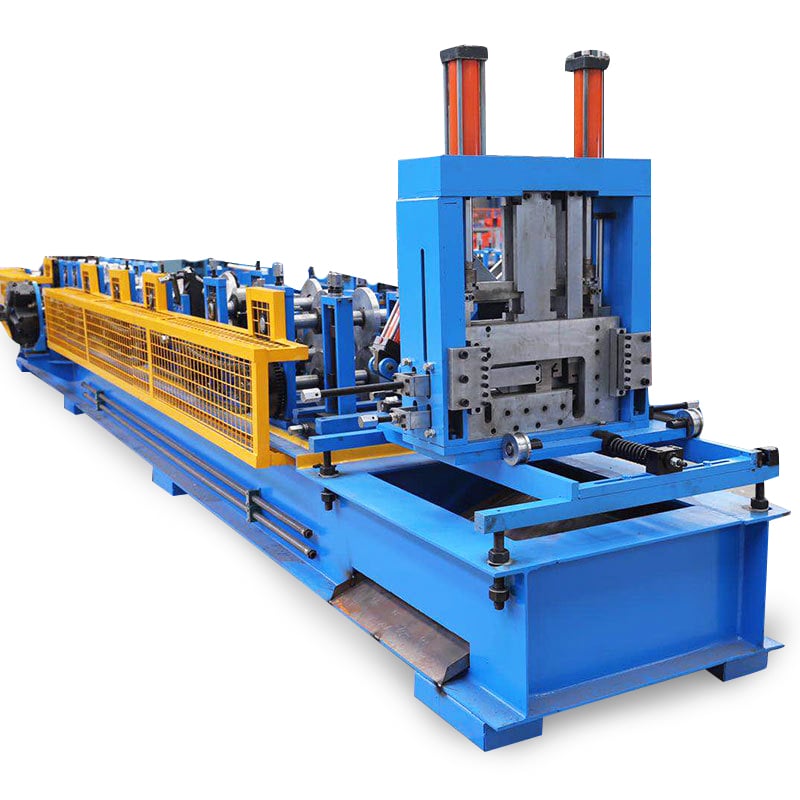
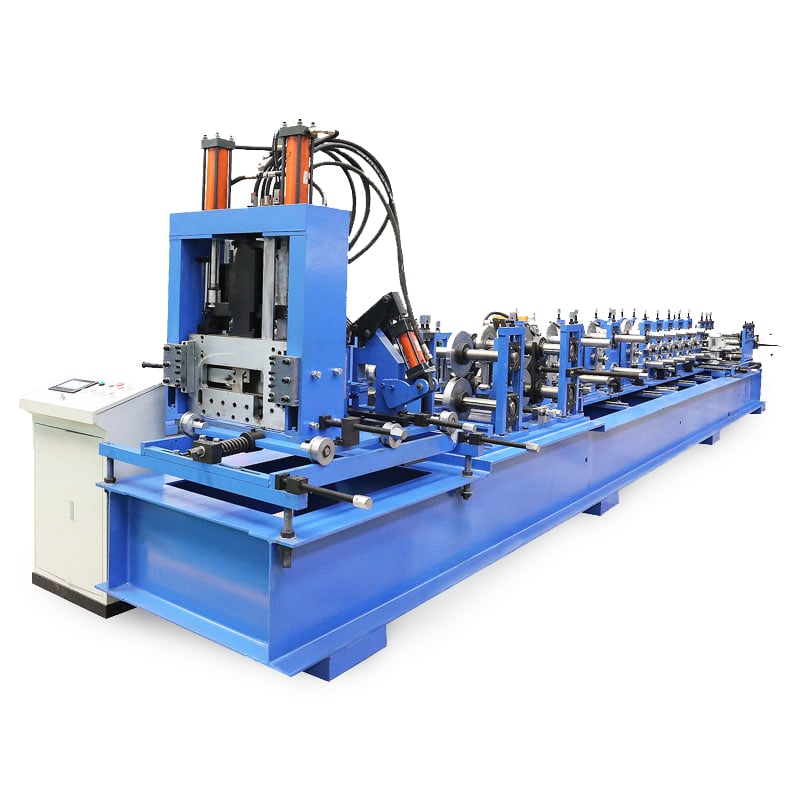
এজ ওয়েভ:
এজ ওয়েভ হলো এমন একটি সমস্যা যখন ধাতব শীটের প্রান্তগুলো ফর্মিং প্রক্রিয়ার সময় অসমান চাপ বিতরণের ফলে তরঙ্গাকার আকৃতি প্রদর্শন করে। এই সমস্যা চূড়ান্ত পণ্যের গুণমানকে প্রভাবিত করে এবং প্রত্যাখ্যান ও অপচয়ের কারণ হয়। এজ ওয়েভ প্রতিরোধে রোলারগুলো সঠিকভাবে অ্যালাইন করে সমান চাপ প্রয়োগ করা অত্যাবশ্যক। অভ্যন্তরীণ চাপ কম থাকা উচ্চমানের কাঁচামাল ব্যবহার করলে এই সমস্যা এড়ানো যায়।
বাকলিং:
বাকলিং হলো একটি সাধারণ সমস্যা যা ঘটে যখন পারলিনের দৈর্ঘ্য তার প্রস্থ অতিক্রম করে, যা বাঁকানোর প্রভাব সৃষ্টি করে। এই সমস্যা রোল ফর্মিং মেশিনের ভুল সেটিং বা উপাদানের অপর্যাপ্ত শক্তির কারণে হতে পারে। বাকলিং এড়াতে রোল ফর্মিং মেশিন সঠিকভাবে সেট করা এবং ফর্মিং প্রক্রিয়া সহ্য করার জন্য যথেষ্ট শক্তিমান কাঁচামাল ব্যবহার করা জরুরি।
স্প্রিং ব্যাক:
স্প্রিং ব্যাক হলো এমন একটি সমস্যা যখন ধাতব শীট ফর্মিং প্রক্রিয়ার পর তার মূল আকৃতিতে ফিরে যায়, যা পারলিনের অমঠ্যাক্ষর মাত্রা সৃষ্টি করে। এই সমস্যা রোলারের ভুল সেটিং, উপাদানের ধরন এবং পুরুত্বের মতো বিভিন্ন কারণে হতে পারে। স্প্রিং ব্যাক সমাধানে রোলারের সেটিং সংশোধন করে সঠিক চাপ প্রয়োগ করা এবং ধাতব শীটের পুরুত্ব ও ধরন ফর্মিং প্রক্রিয়ার উপযোগী হওয়া নিশ্চিত করা দরকার।
অন্যান্য সমস্যা:
পারলিন রোল ফর্মিং প্রক্রিয়ায় অন্যান্য সাধারণ সমস্যাগুলোর মধ্যে রয়েছে উপাদান ফাটা, ওয়েল্ডিং ত্রুটি এবং মাত্রাগত তারতম্য। এই সমস্যাগুলো সমাধানে উচ্চমানের কাঁচামাল ব্যবহার, রোল ফর্মিং মেশিনের নিয়মিত রক্ষণাবেক্ষণ এবং অপারেটরের সঠিক প্রশিক্ষণ ও মেশিন হ্যান্ডলিং নিশ্চিত করা অত্যাবশ্যক।
পারলিন রোল ফর্মিং প্রক্রিয়ার সমস্যাগুলোর সমাধান
-
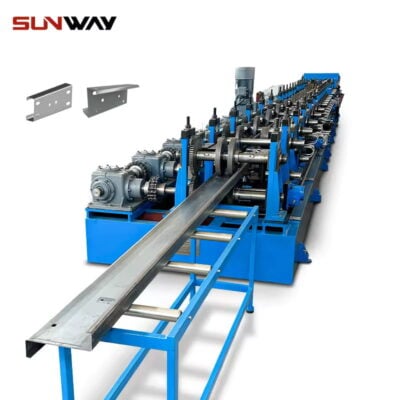 অটো চেঞ্জেবল C Z Purline মেশিন আরও জানুন
-
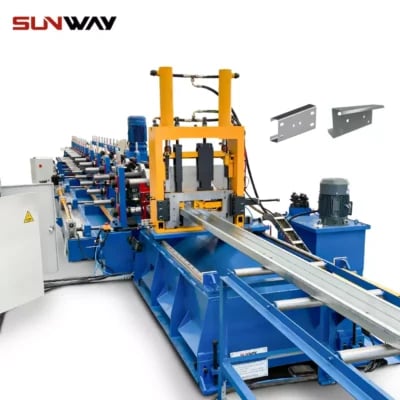 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 CZ Purlin রোল তৈরির মেশিন আরও জানুন
-
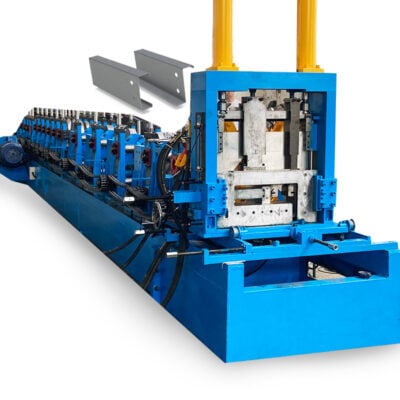 CZ Purlin চ্যানেল কোল্ড রোল ফর্মিং মেশিন সম্পূর্ণ অটো গ্যালভানাইজড স্টিল প্রোফাইল আরও জানুন
রোল ফর্মিং মেশিন সামঞ্জস্য করা:
পারলিন রোল ফর্মিং প্রক্রিয়ায় যে সমস্যাগুলো দেখা দিতে পারে তার সমাধানে রোল ফর্মিং মেশিনের সেটিং সঠিকভাবে সামঞ্জস্য করা জরুরি। উদাহরণস্বরূপ, পারলিনের অসমান আকৃতির সমস্যা সমাধানে রোলারের অ্যালাইনমেন্ট পরীক্ষা করা, রোলার চাপ সামঞ্জস্য করা এবং রোলারের দূরত্ব সমান করা উচিত। বাকলিং প্রতিরোধে রোলার সেটিং সংশোধন করে সঠিক চাপ প্রয়োগ করা এবং উপাদানের পুরুত্ব ফর্মিং প্রক্রিয়ার উপযোগী হওয়া নিশ্চিত করা দরকার।
উচ্চমানের উপাদান ব্যবহার:
পারলিন রোল ফর্মিং প্রক্রিয়ায় ব্যবহৃত কাঁচামালের গুণমান চূড়ান্ত পণ্যের গুণমানের উপর উল্লেখযোগ্য প্রভাব ফেলে। অতএব, অভ্যন্তরীণ চাপ কম থাকা উচ্চমানের উপাদান ব্যবহার করা অপরিহার্য, যা কয়েল সেট বা ক্রস ব্রেক, এজ ওয়েভ এবং উপাদান ফাটার মতো সমস্যা প্রতিরোধ করে। কঠোর গুণমান নিয়ন্ত্রণ অনুসরণকারী নির্ভরযোগ্য সরবরাহকারীদের কাছ থেকে উপাদান ক্রয় করা জরুরি যাতে প্রয়োজনীয় মান পূরণ হয়।
মেশিনের সঠিক রক্ষণাবেক্ষণ:
রোল ফর্মিং মেশিনের সঠিক রক্ষণাবেক্ষণ তার সঠিক কার্যকারিতা নিশ্চিত করে এবং পারলিন রোল ফর্মিং প্রক্রিয়ায় সমস্যা প্রতিরোধ করে অত্যাবশ্যক। নিয়মিত রক্ষণাবেক্ষণের মধ্যে রয়েছে মেশিন পরিষ্কার করা, রোলার পরীক্ষা করা, চলমান অংশগুলোতে লুব্রিকেশন করা এবং কোনো ক্ষয়প্রাপ্ত অংশ পরীক্ষা করা। কোনো ক্ষতিগ্রস্ত বা ক্ষয়প্রাপ্ত অংশ অবিলম্বে প্রতিস্থাপন করতে হবে যাতে মেশিন এবং চূড়ান্ত পণ্যের আরও ক্ষতি না হয়। অপারেটরের সঠিক প্রশিক্ষণ এবং মেশিন হ্যান্ডলিংও দুর্ঘটনা এবং মেশিনের ক্ষতি প্রতিরোধে গুরুত্বপূর্ণ।
উপসংহারে, পারলিন রোল ফর্মিং প্রক্রিয়ায় দেখা দিতে পারে এমন সমস্যাগুলো সমাধানে রোল ফর্মিং মেশিন সামঞ্জস্য, উচ্চমানের উপাদান ব্যবহার এবং মেশিনের সঠিক রক্ষণাবেক্ষণের সমন্বয় প্রয়োজন। এই সমাধানগুলো অনুসরণ করে নির্মাতা, ঠিকাদার এবং প্রকৌশলীরা প্রয়োজনীয় মান পূরণকারী উচ্চমানের পারলিন উৎপাদন করতে পারেন এবং ভবনের কাঠামোগত অখণ্ডতা ও স্থায়িত্ব নিশ্চিত করতে পারেন।
পারলিন রোল ফর্মিং প্রক্রিয়া নির্মাণ শিল্পের একটি গুরুত্বপূর্ণ ধাপ যা ধাতব শীটগুলোকে পারলিনে রূপান্তর করে। তবে প্রক্রিয়ার সময় বিভিন্ন সমস্যা দেখা দিতে পারে যা চূড়ান্ত পণ্যের গুণমানকে প্রভাবিত করে। এই সমস্যাগুলো কাটিয়ে উঠতে রোল ফর্মিং মেশিনের সেটিং সঠিকভাবে সামঞ্জস্য করা, উচ্চমানের উপাদান ব্যবহার এবং মেশিনের সঠিক রক্ষণাবেক্ষণ অপরিহার্য। এই সমাধানগুলো অনুসরণ করে নির্মাতা, ঠিকাদার এবং প্রকৌশলীরা প্রয়োজনীয় মান পূরণকারী উচ্চমানের পারলিন উৎপাদন করতে পারেন এবং ভবনের কাঠামোগত অখণ্ডতা ও স্থায়িত্ব নিশ্চিত করতে পারেন।
চূড়ান্ত টিপস হিসেবে, রোল ফর্মিং মেশিন প্রশিক্ষিত এবং দক্ষ কর্মীদের দ্বারা পরিচালিত হওয়া নিশ্চিত করা গুরুত্বপূর্ণ যারা প্রক্রিয়ার সময় দেখা দিতে পারে এমন সমস্যা চিহ্নিত করে সমাধান করতে পারেন। মেশিনের নিয়মিত পরীক্ষা এবং রক্ষণাবেক্ষণ সমস্যা প্রতিরোধ করে এবং মেশিনের আয়ু বাড়ায়। উচ্চমানের উপাদান ব্যবহার এবং গুণমান নিয়ন্ত্রণ পদ্ধতিতে কঠোরভাবে অনুসরণ করলে কয়েল সেট বা ক্রস ব্রেক, এজ ওয়েভ, উপাদান ফাটা এবং বাকলিং-এর মতো সমস্যা প্রতিরোধ করা যায়। এই টিপসগুলো অনুসরণ করে পারলিন রোল ফর্মিং প্রক্রিয়ায় জড়িত যেকোনো ব্যক্তি প্রয়োজনীয় মান পূরণকারী উচ্চমানের পারলিন উৎপাদন নিশ্চিত করতে পারেন এবং নিরাপদ ও স্থায়ী ভবন নির্মাণে অবদান রাখতে পারেন।
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) পারলিন রোল ফর্মিং প্রক্রিয়ায় প্রান্তের ঢেউয়ের মূল কারণ কীভাবে শনাক্ত করব?
আগত কয়েল পরীক্ষা দিয়ে শুরু করুন—মিল সার্টিফিকেটে crown, camber ও residual stress দেখুন। এরপর এন্ট্রি গাইড, লেভেলিং/সমতলকরণের কার্যকারিতা এবং রোল-ফ্লাওয়ারের ধাপ পরীক্ষা করুন। 1–3 পাসের পর প্রান্ত বরাবর ফিলার গেজ ব্যবহার করুন এবং বেয়ারিংয়ের তাপমাত্রা মাপুন। লেভেলিং সমন্বয়ের পর ঢেউ কমলে কয়েলের চাপই প্রধান কারণ; নিচের দিকের ধাপে বাড়লে পাসের সারিবদ্ধতা ও রোল-গ্যাপের সমতা পর্যালোচনা করুন।
2) উচ্চ-শক্তির ইস্পাতে (S450–S550) স্প্রিংব্যাক নিয়ন্ত্রণের ভালো উপায় কী?
ভেতরের বাঁকের ব্যাসার্ধ বাড়ান, শেষের পাসগুলোতে অতিরিক্ত বাঁক দিন, প্রয়োজনমতো crowned roll ব্যবহার করুন এবং গুরুত্বপূর্ণ পাসে ফর্মিংয়ের গতি সামান্য কমান। গ্রেড/পুরুত্ব অনুযায়ী রেসিপিভিত্তিক ক্ষতিপূরণ এবং ইনলাইন কোণ পরিমাপ ফ্ল্যাঞ্জের কোণ ±0.5°-এর মধ্যে রাখতে সাহায্য করে। তথ্যসূত্র: AISI S100 cold-formed design guidance।
3) পারলিন রোল ফর্মিং লাইনের আগে কখন corrective leveler ব্যবহার করা উচিত?
কয়েলে কয়েলের স্থায়ী বক্রতা, আড়াআড়ি ভাঁজ বা নির্ধারিত সীমার বেশি ক্যাম্বার থাকলে এটি ব্যবহার করুন। সাধারণ নির্দেশনা হিসেবে, 1 m জুড়ে সমতলতার বিচ্যুতি >5 mm হলে বা ডিকয়েল করার পরও আড়াআড়ি ভাঁজ দৃশ্যমান থাকলে, ফর্মিংয়ের আগে yield surface পুনর্নির্ধারণের জন্য কয়েলটিকে multi-roll corrective leveler দিয়ে চালান।
4) CZ পারলিনে পাঞ্চ করা ছিদ্র ও দৈর্ঘ্যের সহনসীমা বাস্তবে কতটা সূক্ষ্ম হতে পারে?
সার্ভো-ইলেকট্রিক পাঞ্চিং ও এনকোডার-সামঞ্জস্যপূর্ণ ফ্লাইং শিয়ার থাকলে, 2025 সালের অনেক লাইনে 1.5–2.5 mm গ্যালভানাইজড ইস্পাতে ছিদ্রের অবস্থান ±0.3–0.5 mm এবং কাটার দৈর্ঘ্য ±0.5–1.0 mm রাখা যায়—যদি কয়েল সমতলতার নির্দিষ্ট সীমায় থাকে এবং গাইডগুলো সাপ্তাহিক ক্যালিব্রেট করা হয়।
5) কোন প্রতিরোধমূলক রক্ষণাবেক্ষণ মাত্রাগত সামঞ্জস্যে সবচেয়ে বেশি প্রভাব ফেলে?
সাপ্তাহিক: ফিলার গেজ দিয়ে রোলের ফাঁক যাচাই, পাসগুলোর সারিবদ্ধতা পরীক্ষা এবং রোল পরিষ্কার করুন। মাসিক: এনকোডার ক্যালিব্রেট, শিয়ার ব্লেডের ফাঁক পরীক্ষা এবং বেয়ারিং পরিদর্শন করুন। ত্রৈমাসিক: রেসিপির অফসেট যাচাই, লেভেলারের ব্যাকআপ রোল পরীক্ষা এবং পূর্ণাঙ্গ লুব্রিকেশন নিরীক্ষা করুন। রক্ষণাবেক্ষণ ও ত্রুটির হারের সম্পর্ক নির্ণয়ে CMMS-এ নথিভুক্ত করুন।
2025 শিল্প প্রবণতা: পার্লিন রোল ফর্মিং প্রক্রিয়া
- সার্ভো-ইলেকট্রিক পাঞ্চিং/শিয়ারিংয়ে রূপান্তরে হাইড্রলিক ব্যবস্থার কারণে বন্ধ থাকার সময় কমে এবং ছিদ্রের পুনরাবৃত্তিযোগ্যতা বাড়ে, ফলে সাইটে বোল্ট লাগানো দ্রুত হয়।
- ইনলাইন ভিশন/লেজার ব্যবস্থা SPC ড্যাশবোর্ডে তথ্য দেয়, যা স্বয়ংক্রিয়ভাবে রেসিপি সমন্বয় করে প্রান্তের ঢেউ ও স্প্রিংব্যাকজনিত বাতিল পণ্য কমাতে পারে।
- অতিরিক্ত ওজন না বাড়িয়ে বায়ু/ভূমিকম্পবিষয়ক বিধির চাহিদা মেটাতে উচ্চ-শক্তির ইস্পাতের (S500–S550) ব্যবহার বাড়ছে।
- OPC UA/MQTT-এর মাধ্যমে MES/SCADA-তে তথ্য আদান-প্রদান পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ এবং জ্বালানি-দক্ষতার KPI (kWh/ton) সমর্থন করে।
- টেকসই উৎপাদনে গুরুত্ব: ক্রয়ের ক্ষেত্রে শক্তি পুনরুদ্ধারকারী ড্রাইভ এবং পুনর্ব্যবহৃত উপাদানযুক্ত কয়েলকে অগ্রাধিকার দেওয়া হচ্ছে।
পার্লিন রোল ফর্মিংয়ের জন্য 2024–2025 কর্মদক্ষতা মানদণ্ড
| প্রধান কর্মদক্ষতা সূচক | 2024 সালের সাধারণ কারখানা | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | এটি কী উন্নত করে | উৎসসমূহ |
|---|---|---|---|---|
| স্ক্র্যাপের হার (সব ত্রুটি) | 2.5–4.0% | 1.0–2.0% | উপাদান ব্যয়, পুনঃকাজ | DOE AMO; The Fabricator |
| দৈর্ঘ্য সহনশীলতা (±) | 1.0–1.5 mm | 0.5–1.0 mm | ফিট-আপ, পুনঃকাট | OEM স্পেসিফিকেশন; শিল্প প্রতিবেদন |
| ছিদ্রের অবস্থান (±) | 0.6–1.0 mm | 0.3–0.5 mm | দ্রুততর বোল্টিং | সার্ভো-ইলেকট্রিক পাঞ্চ ডেটা |
| C↔Z পরিবর্তনের সময় | 25–45 মিনিট | 5–12 min | উচ্চ-মিশ্রণে OEE | SMED/OEM কেস স্টাডি |
| শক্তির তীব্রতা (kWh/ton) | 130–170 | 95–130 | ইউটিলিটি ব্যয়, CO2e | ডিওই এএমও নির্দেশিকা |
| প্রথম পণ্যের অনুমোদনের সময় | ৩০–৬০ মিনিট | 10–20 min | উৎপাদন হার | ইনলাইন মেট্রোলজি + SPC |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo
- দ্য ফ্যাব্রিকেটার (রোল ফর্মিং): https://www.thefabricator.com
- AISI/Steel.org নকশার স্পেসিফিকেশন (ঠান্ডা-গঠিত ইস্পাত): https://www.steel.org
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- ISO 13849-1 কার্যকরী নিরাপত্তা: https://www.iso.org/standard/69883.html
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ইনলাইন SPC ও লেভেলার সমন্বয়ে প্রান্তের ঢেউ কমানো (2025)
পটভূমি: এক আঞ্চলিক পারলিন প্রস্তুতকারকের বিভিন্ন মিল থেকে আসা 1.8 mm S350 কয়েলে বারবার প্রান্তের ঢেউ এবং পণ্য বাতিলের সমস্যা হচ্ছিল।
সমাধান: সরবরাহকারী/হিট অনুযায়ী corrective leveler রেসিপি যোগ করা হয়, ইনলাইন লেজার সমতলতা সেন্সর বসানো হয় এবং স্বয়ংক্রিয় সূক্ষ্ম রোল-গ্যাপ সমন্বয় চালু করতে SPC নিয়ম সংযুক্ত করা হয়।
ফলাফল: প্রান্তের ঢেউ-সম্পর্কিত বাতিল পণ্য 1.2% থেকে 0.4%-এ নামে; প্রথম পাসেই গ্রহণযোগ্য উৎপাদনের হার 97.6%-এ ওঠে; কয়েল বদলের সেটআপ সময় 18% কমে।
কেস স্টাডি 2: প্রবল বাতাসপ্রবণ প্রকল্পে S550 CZ পারলিনের স্প্রিংব্যাক নিয়ন্ত্রণ (2024)
পটভূমি: একজন EPC ঠিকাদারের S550 উপাদান দিয়ে দীর্ঘ স্প্যান তৈরি করা দরকার ছিল; স্প্রিংব্যাকের কারণে ফ্ল্যাঞ্জের কোণে >1° বিচ্যুতি হচ্ছিল।
সমাধান: শেষের দুটি পাসে overbend চালু করা হয়, বাঁকের ব্যাসার্ধ সমন্বয় করা হয় এবং ক্লোজড-লুপ রেসিপি অফসেটসহ ইনলাইন কোণ মাপার ক্যামেরা যোগ করা হয়।
ফলাফল: ফ্ল্যাঞ্জের কোণের তারতম্য ±0.4°-এ নামে; সাইটে বোল্ট লাগানোর সময় 12% কমে; সামগ্রিক OEE 72% থেকে 80%-এ উন্নীত হয়।
বিশেষজ্ঞদের মতামত
- Dr. Benjamin Schafer, সিভিল ইঞ্জিনিয়ারিংয়ের অধ্যাপক, Johns Hopkins University
মূল দৃষ্টিভঙ্গি: “উচ্চ-শক্তির পার্লিনে নির্ভুল ফর্মিংয়ের মাধ্যমে সেকশনের বৈশিষ্ট্য ধারাবাহিক রাখা পার্শ্বীয়-টর্শনাল বাকলিংয়ের মতো স্থিতিশীলতার সীমাবস্থাকে সরাসরি প্রভাবিত করে।”
প্রোফাইল: https://engineering.jhu.edu - Jennifer Kinder, পণ্য ব্যবস্থাপনা পরিচালক, Samco Machinery
মূল দৃষ্টিভঙ্গি: “লেজার যাচাইয়ের সঙ্গে সার্ভো-ইলেকট্রিক পাঞ্চিং মিলিয়ে C/Z পার্লিন রোল ফর্মিংয়ে ছিদ্রের অবস্থানের তারতম্য অর্ধেক করার একটি পরীক্ষিত উপায় তৈরি হয়েছে।”
কোম্পানি: https://www.samco-machinery.com - Phil Paxton, সভাপতি, The Bradbury Group
মূল দৃষ্টিভঙ্গি: “15 মিনিটের কমে C-to-Z পরিবর্তন এবং সংযুক্ত নিয়ন্ত্রণে বিনিয়োগকারী কারখানাগুলো বহু ধরনের পণ্যের পরিবেশে দুই অঙ্কের OEE উন্নতি পাচ্ছে।”
কোম্পানি: https://www.bradburygroup.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড এবং নকশা
- AISI S100 কোল্ড-ফর্মড স্টিল স্পেসিফিকেশন: https://www.steel.org
- Eurocode 3 (EN 1993) রিসোর্স: https://eurocodes.jrc.ec.europa.eu
- ASTM A653 (গ্যালভানাইজড শিট) এবং A1008: https://www.astm.org
- প্রক্রিয়া নিয়ন্ত্রণ এবং বিশ্লেষণ
- NIST Manufacturing resources (SPC, metrology): https://www.nist.gov/manufacturing
- OPC Foundation (মেশিন ডেটার জন্য OPC UA): https://opcfoundation.org
- Rockwell FactoryTalk Analytics / Siemens Industrial Edge: https://www.rockwellautomation.com, https://www.siemens.com
- রক্ষণাবেক্ষণ এবং নির্ভরযোগ্যতা
- DOE AMO Energy Management toolkits: https://www.energy.gov/eere/amo
- IIoT সংযোগের জন্য FIWARE ও MQTT-এর ডকুমেন্টেশন: https://www.fiware.org, https://mqtt.org
- শিল্প মিডিয়া এবং OEM অনুসন্ধান
- The Fabricator (রোল ফর্মিং চ্যানেল): https://www.thefabricator.com
- Precision Metalforming Association (PMA): https://www.pma.org
- প্রতিনিধিত্বশীল OEM: The Bradbury Group, Samco Machinery, Formtek, Dallan (পার্লিন রোল ফর্মিং প্রক্রিয়ার স্পেসিফিকেশনের জন্য পণ্য পৃষ্ঠাগুলো দেখুন)
- নিরাপত্তা
- ISO 13849-1 কার্যকরী নিরাপত্তা পর্যালোচনা: https://www.iso.org/standard/69883.html
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: 5টি প্রশ্নোত্তর যোগ করা হয়েছে; সারণি ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; সাম্প্রতিক দুটি কেস স্টাডি যুক্ত; বিশেষজ্ঞদের মতামত সংকলন; E-E-A-T ও লক্ষ্য কীওয়ার্ডের ভিন্নতার সঙ্গে সামঞ্জস্যপূর্ণ সরঞ্জাম/তথ্যসূত্র সংগৃহীত
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-22 অথবা তার আগে, যদি AISI/Eurocode সংশোধনী প্রকাশিত হয়, OEM-রা 5 মিনিটের কমে পরিবর্তনযোগ্য নতুন ব্যবস্থা আনে, অথবা কারখানার তথ্যে স্ক্র্যাপ >2% বা ছিদ্রের সহনসীমা >±0.6 mm দেখা যায়





