
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ
একটি ওইএম পারলিন রোল ফর্মিং মেশিন এটি কয়েলড স্টিল ফিডস্টক থেকে দীর্ঘ দৈর্ঘ্যের মেটাল পারলিন এবং গার্টস অবিচ্ছিন্নভাবে ব্যাপকভাবে উৎপাদনের জন্য একটি বিশেষায়িত শিল্প সরঞ্জাম ব্যবস্থা যা মূল সরঞ্জাম উৎপাদিত স্টিল ভবন এবং কাঠামোতে ব্যবহারের জন্য।
পারলিনগুলি ধাতব ভবন ব্যবস্থায় বাইরের আবরণকারী উপকরণ সমর্থন করে এমন স্ট্রাকচারাল জি, সি বা ইউ-আকৃতির ছাদ এবং দেয়াল ফ্রেমিং সদস্য হিসেবে কাজ করে। রোল ফর্মড পারলিন বিভাগগুলি তাদের উল্লম্ব ওয়েব এবং ফ্ল্যাঞ্জ ক্রস-সেকশনাল আকৃতির সাথে শক্তি-তো-ওজন অনুপাত অপ্টিমাইজ করে।
এই গাইডটি ওইএম পারলিন রোল ফর্মার প্রযুক্তির একটি বিস্তৃত সারাংশ প্রদান করে, যার মধ্যে রয়েছে:
- মেশিনের ধরন এবং উপাদানসমূহ
- পারলিন রোল ফর্মিং প্রক্রিয়া
- ডিজাইন ফ্যাক্টর এবং ভবন মানদণ্ড
- পারলিন ফ্রেমিং অ্যাপ্লিকেশনসমূহ
- খরচ বিশ্লেষণ
- অন্যান্য ফ্রেমিং পদ্ধতির সাথে তুলনা
- শীর্ষস্থানীয় বিশ্বব্যাপী উৎপাদকসমূহ
ওইএম পারলিন রোল ফর্মার ক্ষমতা এবং স্ট্রাকচারাল ফ্রেমিংয়ের প্রযুক্তিগত অন্তর্দৃষ্টি অর্জন করা ইঞ্জিনিয়ার, ঠেকেদার এবং স্থপতিদের অপ্টিমাইজড ভবন সমাধান মূল্যায়ন করতে সহায়তা করে।
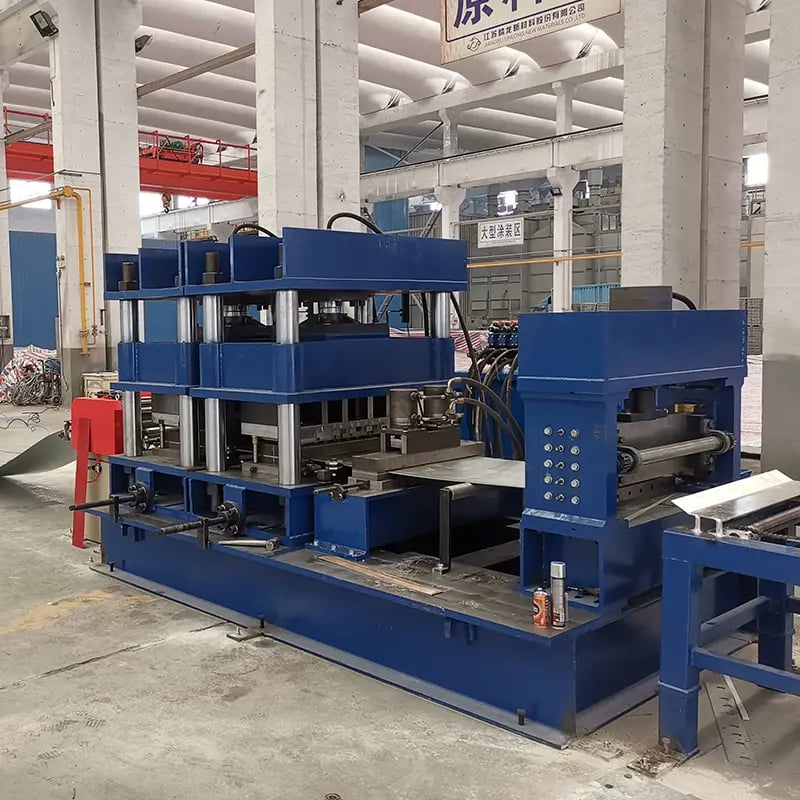
ওইএম পারলিন রোল ফর্মিং মেশিনের ধরনসমূহ
উচ্চ পরিমাণের ওইএম পারলিন উৎপাদনের জন্য দুটি প্রাথমিক মেশিন কনফিগারেশন ব্যবহৃত হয়:
পিরামিড-টাইপ পারলিন রোল ফর্মার
- সাধারণত ১০-১৬টি ফর্মিং স্টেশন কমছে ব্যাসার্ধের স্তরে
- কমপ্যাক্ট লেআউট, ছোট ফুটপ্রিন্ট
- ধীর উৎপাদন গতি
ইনলাইন পারলিন রোল ফর্মার
- স্টেশনগুলি অনুভূমিকভাবে ইনলাইন
- দীর্ঘ লাইন দৈর্ঘ্য
- উচ্চ আয়তন ক্ষমতা
- দ্রুত চক্রকাল
পারলিন রোল ফর্মারের প্রধান উপাদানসমূহ
একটি সাধারণ ওইএম পারলিন রোল ফর্মিং লাইন এই মূল অংশগুলি একীভূত করে:
কয়েল পে-অফ রিল
- কাঁচা ইস্পাত কয়েল ধরে রাখে
- চালিত আনওয়াইন্ড
এন্ট্রি গাইড
- স্ট্রিপ সোজা করে এবং সারিবদ্ধ করে
- উপাদান সরবরাহ অপ্টিমাইজ করে
অ্যাকুমুলেটর / ব্রাইডল
- পশ্চাদ্দেশীয় টেনশন অঞ্চল তৈরি করে
- প্রবাহের তারতম্য মসৃণ করে
ফর্মিং স্টেশন
- প্রগ্রেসিভ ডাই রোলারস স্ট্রিপ আকার দেয়
- সংখ্যা ও ধরন প্রোফাইল নির্ধারণ করে
কাটার
- নিউম্যাটিক বা সার্ভো শিয়ার
- সমাপ্ত পারলিন কাটে
প্রস্থান কনভেয়র টেবিল
- সমাপ্ত দৈর্ঘ্য স্থানান্তর করে
- দীর্ঘ পণ্য সমর্থন করে
অটোমেশন কন্ট্রোলার
- টাচস্ক্রিন এইচএমআই
- রেসিপি সংরক্ষণ করে
- উৎপাদন ডেটা প্রতিক্রিয়া
পারলিন রোল ফর্মিং মেশিন কীভাবে কাজ করে
ওইএম পারলিন রোল ফর্মিং প্রক্রিয়া ইস্পাত কয়েল স্ট্রিপকে সি বা জি-আকৃতির ছাদ ও দেয়াল ফ্রেমিং বিভাগে রূপান্তরিত করে, যা একাধিক রোলার ডাই স্টেশনের মধ্য দিয়ে অগ্রসর হওয়ার সময় ক্রমান্বয়ে বাঁকিয়ে এবং আকার দিয়ে:
- চালিত কয়েল পে-অফ রিল কাঁচা কয়েলড ইস্পাত প্রবেশ গাইডে সরবরাহ করে
- গাইডস স্ট্রিপ সারিবদ্ধ করে এবং প্রাথমিক রোলার স্টেশনে সরবরাহ করে
- প্রতিটি স্টেশনে রোলিং ডাইস ধীরে ধীরে সুনির্দিষ্ট বাঁকা তৈরি করে
- স্ট্রিপ প্রতিটি স্ট্যান্ড থেকে কিছুটা বেশি আকৃত হয়ে প্রস্থান করে
- সমাপ্ত পারলিন প্রোফাইল লাইনের শেষে উদ্ভূত হয়
- নিউম্যাটিক শিয়ার দৈর্ঘ্য অনুসারে কাটে
- প্রস্থান কনভেয়র টেবিল সমাপ্ত দৈর্ঘ্য স্থানান্তর করে
রোলার ডাই স্ট্যান্ডের সংখ্যা সম্ভাব্য পারলিন প্রোফাইল জটিলতা নির্ধারণ করে। দ্রুত পরিবর্তন টুলিং দ্রুত উৎপাদন পরিবর্তন অনুমোদন করে।
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা পার্লিন রোল ফর্মিং মেশিন আরও জানুন
-
 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
-
 প্যালেট র্যাকিং স্টেপ বিম পি বিম রোল তৈরির মেশিন আরও জানুন
-
 গুদাম শেল্ফ খাড়া রোল গঠন মেশিন আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
পারলিন রোল ফর্মিংয়ের মূল নকশা কারণসমূহ
যন্ত্রপাত নির্বাচকরা ওইএম পারলিন রোল ফর্মার নির্বাচনের সময় অসংখ্য বৈশিষ্ট্য মূল্যায়ন করেন:
ভবনের ধরন
- প্রাক-ইঞ্জিনিয়ার্ড ইস্পাত কাঠামো
- কৃষি ও বাণিজ্যিক স্প্যান
- আবাসিক ধাতু ছাদ
পারলিনের ধরন
- জি, জেড, সিগমা
- সংকীর্ণ ফ্ল্যাঞ্জ সি
- স্ট্রাকচারাল টি
উপাদান
- লো কার্বন স্টিল
- উচ্চ শক্তির ইস্পাত
- গ্যালভানাইজড কোটিংস
পুরুত্ব
- ১৬ গেজ থেকে ৭ গেজ
- ১.২ মিমি থেকে ৪ মিমি+
প্রোফাইল উচ্চতা
- ৭৫ মিমি থেকে ৪০০ মিমি+
- ৩ ইঞ্চি থেকে ১৮ ইঞ্চি+
লাইন গতি
- ১০ থেকে ৩৫ মি/মিনিট
- ৩৩ থেকে ১১৫ ফুট/মিনিট
পরিবর্তন
- কুইক চেঞ্জ টুলিং
- গৌণ ফ্যাব স্টেশনস
ওইএম পারলিনের ফ্রেমিং স্ট্যান্ডার্ডস
যদিও প্রায়শই নির্দিষ্ট ভবনের জন্য কাস্টম ইঞ্জিনিয়ার্ড হয়, এই স্ট্যান্ডার্ডগুলি বাণিজ্যিক পারলিন নকশা নির্দেশ করে:
| স্ট্যান্ডার্ড | বর্ণনা |
|---|---|
| AISI S100 | উত্তর আমেরিকান কোল্ড-ফর্মড ইস্পাত ফ্রেমিং |
| AS/NZS 4600 | অস্ট্রেলিয়ান / নিউজিল্যান্ড কোল্ড-ফর্মড ইস্পাত কাঠামো |
| বিএস ৫৯৫০ | ব্রিটিশ কোল্ড রোলড ইস্পাত বিভাগ |
| ইএন ১৯৯৩-১-৩ | ইউরোপীয় কোল্ড-ফর্মড ইস্পাত স্ট্রাকচারাল ফ্রেমিং |
| আইএস ৮০১ | ভারতীয় স্ট্যান্ডার্ড পারলিন বিভাগ |
সাধারণ পারলিন ফ্রেমিং প্রয়োগসমূহ
ওইএম রোল ফর্মড ইস্পাত পারলিন ব্যবহারকারী সাধারণ স্ট্রাকচারাল ফ্রেমিং প্রয়োগসমূহ অন্তর্ভুক্ত:
ছাদ পারলিন
- ধাতু ভবন ছাদ সমর্থন
- স্ট্যান্ডিং সিম ছাদ
- একক ত্বক সিস্টেম
দেয়াল গার্টস
- বাহ্যিক ধাতু প্যানেল ব্যাকিং
- কার্টেন ওয়াল ফ্রেমিং
- অভ্যন্তরীণ বিভাজন ফ্রেমিং
প্ল্যাটফর্ম ফ্রেমিং
- মেঝে সমর্থন
- স্ট্রাকচারাল ব্রিজিং
- প্ল্যাটফর্ম ছাদ
স্ট্রাকচারাল র্যাকিং
- গুদাম র্যাকস
- মেজানাইনস
- যন্ত্রপাতি প্ল্যাটফর্ম
কৃষি ভবন
- পোল বার্নস
- শস্য বিন রিংস
- স্টোরেজ শেডস
পারলিন স্পেসিফিকেশনস
| মেট্রিক | সাধারণ পরিসীমা |
|---|---|
| উচ্চতা | ৭৫ মিমি – ৪০০ মিমি |
| ফ্ল্যাঞ্জ প্রস্থ | ৩০ মিমি – ১০০ মিমি |
| পুরুত্ব | ১.৫ মিমি – ৪ মিমি |
| দৈর্ঘ্য | ২ মি – ১৩ মি |
| লোড | ৩ কেএন/মি – ১০ কেএন/মি |
| স্প্যান | ১.৫ মি – ৮ মি |
শীর্ষস্থানীয় ওইএম পারলিন রোল ফর্মার প্রস্তুতকারকসমূহ
শীর্ষ আন্তর্জাতিক ওইএম পারলিন রোল ফর্মার উৎপাদকসমূহ অন্তর্ভুক্ত:
| প্রতিষ্ঠান | অবস্থান |
|---|---|
| Formtek | যুক্তরাষ্ট্র |
| এপিসেন্টার ম্যাকিনারি | চীন |
| বোটোক্সিয়ানফা | চীন |
| Gasparini | ইতালি |
| Metform | তুরস্ক |
মূল্য নির্ধারণ
| মেশিন | গড় খরচ (USD) |
|---|---|
| মৌলিক পিরামিড রোল ফর্মার | $92,000 |
| ইনলাইন ২০-স্টেশন মেশিন | $185,000 |
| উচ্চ ক্ষমতাসম্পন্ন সার্ভো লাইন | $430,000 |
| পুরলিন | প্রতি ফুট গড় খরচ (USD) |
|---|---|
| ১২ ইঞ্চি ১৮ গেজ জি | $1.15 |
| ৮ ইঞ্চি ১৪ গেজ সি | $1.75 |
| ৪ ইঞ্চি ১১ গেজ সিগমা | $2.40 |
সুবিধাসমূহ OEM পুরলিন রোল ফর্মিং
সুবিধাসমূহ
- উচ্চ উৎপাদন গতি
- নির্ভুল সহনশীলতা
- গুণমানের সামঞ্জস্য
- সামান্য ফ্যাব্রিকেশন
- কম উপকরণের খরচ
- ভবন নির্মাণ সময় হ্রাস
সীমাবদ্ধতা
- উচ্চ মেশিন মূলধন খরচ
- প্রধানত দীর্ঘ, সরল আকার
- দ্বিতীয়ক পাঞ্চিং প্রয়োজন হতে পারে
- স্থির টুলিং কম নমনীয়
সাধারণ প্রশ্নাবলি
OEM রোল ফর্মড পুরলিনের সর্বোচ্চ দৈর্ঘ্য কত?
স্ট্যান্ডার্ড এক্সিট কনভেয়র টেবিলগুলি ৪০ ফুট (১২ মিটার) পর্যন্ত পুরলিনের অবিচ্ছিন্ন ফর্মিং অনুমতি দেয়। কাস্টম অতিরিক্ত দীর্ঘ বেডগুলি ৬৫ ফুট (২০ মিটার) অভিমুখী অংশ উৎপাদন করতে পারে।
পুরলিনের জন্য রোল ফর্মিংয়ে কোন ধাতু ব্যবহার করা যায়?
নিম্ন কার্বন, উচ্চ শক্তির মিশ্রধাতু স্টিল, ক্ষয়প্রতিরোধী মিশ্রধাতু এবং হালকা অ্যালুমিনিয়াম ফ্রেমিং গ্রেডসসহ সকল সাধারণ নির্মাণ স্টিল।
পুরলিনে দ্বিতীয়ক হoles বা ক্লিপস প্রয়োজন হলে কী হবে?
ইনলাইন পাঞ্চিং প্রেস, ড্রিলিং মেশিন এবং ক্লিপ ইনসারশন সরঞ্জাম এক্সিট কনভেয়রে একীভূত করে হোল বা মাউন্টিং ফিচার যোগ করা যায়।
OEM রোল ফর্মার কোন সবচেয়ে মোটা গেজের পুরলিন উৎপাদন করতে পারে?
গড় সর্বোচ্চ পুরুত্ব প্রায় ৭ গেজ ইস্পাত বা ৪ মিমি প্লেটের কাছাকাছি। ভারী কাজের কাস্টম মেশিনগুলি ৩ গেজ ইস্পাত থেকে শুরু করে তার বেশিও স্ট্রাকচারাল আকৃতি উৎপাদন করতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) পুরো লাইন না বদলে OEM পার্লিন রোল ফর্মিং মেশিন কি C, Z এবং Sigma প্রোফাইলে বদলাতে পারে?
- হ্যাঁ। আধুনিক OEM পারলিন রোল ফর্মিং মেশিনে দ্রুত-বদল ক্যাসেট বা স্বয়ংক্রিয়-আকার টুলিং থাকে; এগুলো রোল সেট বদলে সার্ভোচালিত স্ট্যান্ডের সাহায্যে ওয়েব/ফ্ল্যাঞ্জের প্রস্থ সমন্বয় করে। উন্নত লাইনে সেটআপ বদল 15–30 মিনিটেরও কম হতে পারে।
2) 3 mm উচ্চ-শক্তির গ্যালভানাইজড স্টিলের জন্য মোটরের শক্তি ও লাইনের গতি কীভাবে নির্ধারণ করব?
- 3 mm HSS (≥350 MPa)-এর জন্য লাইনে সাধারণত 22–45 kW মূল ড্রাইভ ব্যবহার করা হয় এবং প্রোফাইলের গভীরতা ও পাঞ্চিংয়ের ঘনত্বের ওপর নির্ভর করে 15–30 m/min গতিতে চলে। পাঞ্চিং ও কাটিংয়ের সময় টান বজায় রাখতে অ্যাকুমুলেটর ও ব্রাইডল ব্যবস্থা সুপারিশ করা হয়। কাঠামোগত সীমা ও প্রয়োজনীয় সহনসীমার জন্য AISI S100 বা EN 1993-1-3 দেখুন।
3) OEM C/Z পার্লিনের সাধারণ সহনসীমা কত?
- সাধারণ উৎপাদন-সহনসীমা: ওয়েব/ফ্ল্যাঞ্জ ±0.5–1.0 mm, কোণ ±0.5°, প্রতি মিটারে সোজাসুজি ≤1.5 mm, প্রতি 3 m-এ বাঁক ≤3 mm, প্রান্ত থেকে ছিদ্রের দূরত্ব ±0.5 mm (সার্ভো পাঞ্চিংসহ)। প্রকল্পের স্পেসিফিকেশন ও স্থানীয় মানদণ্ড (AISI S100, AS/NZS 4600, EN 1993-1-3) অনুযায়ী যাচাই করুন।
4) ইনলাইন পাঞ্চিং দরকার, নাকি পরে ছিদ্র করা যাবে?
- ইনলাইন সার্ভো পাঞ্চিং উৎপাদনক্ষমতা ও অবস্থানগত নির্ভুলতা বাড়ায় এবং WIP কমায়। পরবর্তী ধাপে টারেট পাঞ্চিং বা ড্রিলিংয়ে নাড়াচাড়ার খরচ ও বিকৃতির ঝুঁকি বাড়ে। বিচিত্র পণ্যের OEM অর্ডারে প্রোগ্রামযোগ্য টুলিংসহ মডিউলার পাঞ্চিং স্টেশন বিবেচনা করুন।
5) প্রতি শিফটে কোন মাননিয়ন্ত্রণ পরীক্ষা করা উচিত?
- কয়েলের সনদে গ্রেড ও প্রলেপ যাচাই, প্রথম নমুনার মাত্রা নিরীক্ষা, কঠোরতা ও প্রলেপের পুরুত্বের নমুনা পরীক্ষা, ছিদ্রের বিন্যাসে ইনলাইন ভিশন, কাটার দৈর্ঘ্য যাচাই এবং পর্যায়ক্রমে সোজাসুজি/বাঁক পরীক্ষা করুন। শনাক্তযোগ্যতা (ISO 9001/EN 1090 সম্মতি) নিশ্চিত করতে HMI/MES-এ তথ্য নথিভুক্ত করুন।
২০২৫ শিল্প প্রবণতা
- প্রতিকূল পরিবেশে স্থায়িত্ব বাড়াতে উচ্চ-শক্তির নিম্ন-সংকর (HSLA) কয়েল এবং ZAM/Al-Zn কোটিংয়ে রূপান্তর।
- OEM কার্যক্রমে সেটআপ বদলের বিরতি কমাতে রেসিপি-নির্ভর সার্ভো স্ট্যান্ডসহ স্বয়ংক্রিয়-সমন্বয়যোগ্য (আকার-বদলযোগ্য) C/Z পার্লিন লাইনের প্রসার।
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ ও বাতিল পণ্য কমাতে OPC UA/MQTT সংযোগ এবং এজ অ্যানালিটিক্সের সমন্বয়।
- নিরাপত্তা ও সম্মতি: আরও OEM EN ISO 14120 গার্ডিং, PL d নিরাপত্তা সার্কিট এবং ই-স্টপ জোনিং যুক্ত করছে।
- সরবরাহব্যবস্থার অস্থিরতা সামলাতে আঞ্চলিকভাবে কয়েল সংগ্রহ এবং প্রয়োজনমতো সময়ে স্লিট-কয়েলের মজুত।
OEM পার্লিন রোল ফর্মিং মেশিনের 2025 সালের মূল সূচক
| মেট্রিক | ২০২৩ স্বাভাবিক | 2025 লিডিং এজ | OEM পার্লিন রোল ফর্মিং মেশিনের বিনিয়োগ-ফেরতে প্রভাব |
|---|---|---|---|
| পরিবর্তনের সময় (C↔Z, প্রস্থ/গভীরতা) | 45–60 min | 8–15 মিনিট | +6–10% OEE; ছোট ব্যাচ দ্রুত সম্পন্ন |
| স্ক্র্যাপের হার (শুরু + স্থিতিশীল) | 3.0–4.5% | 1.2–2.0% | HSLA কয়েলে উপকরণ সাশ্রয় |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 95–120 | 70–90 | কম পরিচালন ব্যয়, ESG-এর সঙ্গে সামঞ্জস্য |
| পূর্বাভাসমূলক রক্ষণাবেক্ষণ গ্রহণ | লাইনের 20–30% | নতুন লাইনের 55–65% | কম অপরিকল্পিত বন্ধ |
| ইনলাইন পাঞ্চিংয়ের নির্ভুলতা (± mm) | ±0.7–1.0 | ±0.3–0.5 | আরও ভালো ফিট-আপ, পুনঃকাজ কমায় |
| সাধারণ লাইনের গতি (m/min, 2–3 mm) | 15–25 | 20–35 | সার্ভো শিয়ারসহ বেশি উৎপাদনক্ষমতা |
তথ্যসূত্র: World Steel Association-এর 2025 সালের পূর্বাভাস (https://worldsteel.org), AISI S100-এর হালনাগাদ (https://www.awc.org/standards/aisi), CEN EN 1993-1-3-এর অগ্রগতি (https://standards.cen.eu) এবং সরবরাহকারীদের শ্বেতপত্র (Formtek, Gasparini, Metform)।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: HSLA কয়েলের জন্য স্বয়ংক্রিয়-আকার C/Z লাইন রেট্রোফিট (2025)
- পটভূমি: EU-তে একজন OEM বিল্ডিং-সিস্টেম প্রস্তুতকারকের 1.6–3.2 mm গ্যালভানাইজড HSLA পার্লিনে 3–4% বাতিল পণ্য হতো এবং সেটআপ বদলাতে 50 মিনিট লাগত।
- সমাধান: সার্ভোচালিত ক্যাসেট স্ট্যান্ড, এনকোডার-চাকার ক্লোজড-লুপ দৈর্ঘ্য নিয়ন্ত্রণ এবং বেয়ারিংয়ের ক্ষয় পূর্বাভাস মডেলে ডেটা পাঠানোর OPC UA স্তর যোগ করে বিদ্যমান লাইনটি উন্নত করা হয়।
- ফলাফল: সেটআপ বদলের সময় 12 মিনিটে এবং বাতিল পণ্য 1.6%-এ নামে; OEE 8.4% বাড়ে; 11 মাসে বিনিয়োগ ফেরত আসে। ফ্ল্যাঞ্জের প্রস্থ ও ছিদ্রের অবস্থানে মাত্রাগত Cp/Cpk >1.33 হয়। EN 1993-1-3 সহনসীমা মানা হয়।
কেস স্টাডি 2: OEM Z-পার্লিনের জন্য সমন্বিত ইনলাইন পাঞ্চিং ও ভিশন QC (2024)
- পটভূমি: উত্তর আমেরিকার একজন OEM-এর সৌর ক্যানোপির জন্য ঘন ছিদ্র-বিন্যাসসহ বিভিন্ন মডেল দ্রুত উৎপাদন করা দরকার ছিল।
- সমাধান: ছিদ্রের উপস্থিতি/অবস্থান যাচাইয়ে দ্রুত-বদল টুলিং ও AI ভিশনসহ সার্ভো টারেট পাঞ্চিং যোগ করে ফ্লাইং শিয়ারের সঙ্গে সমন্বয় করা হয়।
- ফলাফল: 28 m/min গতিতে উৎপাদনক্ষমতা 22% বাড়ে; ছিদ্রের ত্রুটি 72% কমে; পুনঃকাজের সময় 40% কমে। AISI S100 এবং ASTM A653-এর কোটিং অখণ্ডতার মানদণ্ড পূরণ হয়।
বিশেষজ্ঞদের মতামত
- ড. হেলেন পার্ক, জ্যেষ্ঠ উপকরণ প্রকৌশলী, World Steel Association
- মতামত: “HSLA ও Al-Zn কোটিং ওজন না বাড়িয়ে পার্লিনের স্থায়িত্ব বাড়ায়। OEM পার্লিন রোল ফর্মিং মেশিনের জন্য কয়েলের যান্ত্রিক বৈশিষ্ট্যের ধারাবাহিকতা এবং স্লিট করা প্রান্তের গুণমান এখন টুলিংয়ের জ্যামিতির মতোই গুরুত্বপূর্ণ।” (https://worldsteel.org)
- মার্কো বেলিনি, CTO, Gasparini Industries
- মতামত: “সার্ভো স্ট্যান্ড ও রিয়েল-টাইম অ্যানালিটিক্সসহ স্বয়ংক্রিয় আকার-বদল এখন অতিরিক্ত সুবিধা থেকে সাধারণ মানে পরিণত হয়েছে। 2025 সালে বিনিয়োগ-ফেরত বাড়ানোর সবচেয়ে কার্যকর উপায় হলো কম্পন ও তাপমাত্রার প্রবণতার ভিত্তিতে বেয়ারিং-গিয়ারবক্সের পূর্বাভাসমূলক রক্ষণাবেক্ষণ।” (https://www.gasparini.com)
- লরা চেন, ম্যানুফ্যাকচারিং সিস্টেমস ডিরেক্টর, Formtek Group
- মতামত: “ডিজিটাল টুইনসহ ইনলাইন পাঞ্চিং OEM-দের ভার্চুয়ালি ছিদ্রের বিন্যাস ও কাটার দৈর্ঘ্য যাচাই করতে দেয়, ফলে প্রথম নমুনায় বাতিল পণ্য কমে। গ্রাহকেরা 30+ m/min গতিতে 0.5 mm-এর কম অবস্থানগত নির্ভুলতা পাচ্ছেন।” (https://www.formtekgroup.com)
ব্যবহারিক সরঞ্জাম/সম্পদ
- AISI S100 (ঠান্ডা-গঠিত ইস্পাতের উত্তর আমেরিকান স্পেসিফিকেশন): https://www.awc.org/standards/aisi
- EN 1993-1-3 (Eurocode 3, ঠান্ডা-গঠিত সদস্য): https://standards.cen.eu
- AS/NZS 4600 (ঠান্ডা-গঠিত ইস্পাত কাঠামো): https://www.standards.govt.nz
- World Steel Association-এর বাজার পূর্বাভাস: https://worldsteel.org
- কয়েল ক্যালকুলেটর ও বেন্ড অ্যালাউয়েন্স টুল (The Fabricator): https://www.thefabricator.com
- শিল্প-পর্যায়ে আন্তঃকার্যক্ষমতার জন্য OPC UA: https://opcfoundation.org
- Gasparini রোল ফর্মিং জ্ঞানভান্ডার: https://www.gasparini.com/en/knowledge
- Formtek-এর প্রযুক্তিগত রিসোর্স: https://www.formtekgroup.com/resources
- NIST স্মার্ট ম্যানুফ্যাকচারিং রিসোর্স: https://www.nist.gov/el/smart-manufacturing
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি নতুন FAQ যোগ করা হয়েছে; কর্মদক্ষতা সারণিসহ 2025 সালের শিল্পপ্রবণতা যুক্ত হয়েছে; 2024/2025 সালের দুটি কেস স্টাডি দেওয়া হয়েছে; সূত্রসহ বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত হয়েছে; ব্যবহারিক টুল/রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও শর্ত: 2026-03-31 অথবা তার আগে, যদি AISI/EN মানের সংশোধন প্রকাশিত হয়, HSLA কয়েলের সরবরাহে পরিবর্তন ঘটে, অথবা পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের মানদণ্ড >10% বদলে যায়।





