
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল গঠন প্রক্রিয়া রোলার ডাই ব্যবহার করে ধাতুর কয়েল থেকে কাস্টম প্রোফাইলের অবিরত, দক্ষ এবং অর্থনৈতিক উৎপাদন নিশ্চিত করে। ওইএম লাইট কিল রোল গঠনকারী যন্ত্রসমূহ দ্রুত এবং সামঞ্জস্যপূর্ণ স্পেসিফিকেশনে লাইট কিল বিভাগ উৎপাদন করে।
এই নির্দেশিকা ওইএম লাইট কিল রোল গঠনকারী যন্ত্রসমূহ অর্জন এবং সর্বোচ্চ উৎপাদনশীলতার জন্য ব্যবহারের মূল দিকগুলি অন্বেষণ করে।
ওইএম লাইট কিল রোল গঠনকারী যন্ত্রসমূহের সারাংশ
ওইএম বলতে অর্থ আসল সরঞ্জাম নির্মাতা। ওইএম লাইট কিল রোল গঠনকারী যন্ত্রগুলি ডিজাইনের প্রয়োজন অনুসারে কাস্টমাইজড হয়ে লাইট কিল প্রোফাইলের ব্যাপক উৎপাদনের জন্য তৈরি।
ম্যানুয়াল, আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় ভেরিয়েন্টে উপলব্ধ, মূল সুবিধাসমূহ হলো:
- উচ্চ উৎপাদন গতি
- সামঞ্জস্যপূর্ণ গুণমানের আউটপুট
- খরচ-কার্যকর বৃহৎ পরিমাণ উৎপাদন
- প্রোফাইলের প্রয়োজন অনুসারে কাস্টমাইজেশন
- সাইজ পরিবর্তনের দ্রুত সুবিধা
- ক্রমবর্ধমান চাহিদার জন্য স্কেলেবিলিটি
ছিদ্র ভেদন, নচিং, ছিদ্রের প্যাটার্ন ইত্যাদি অতিরিক্ত উন্নয়ন প্রোফাইলের প্রয়োজন অনুসারে লাইন ইন্টিগ্রেট করা যায়।
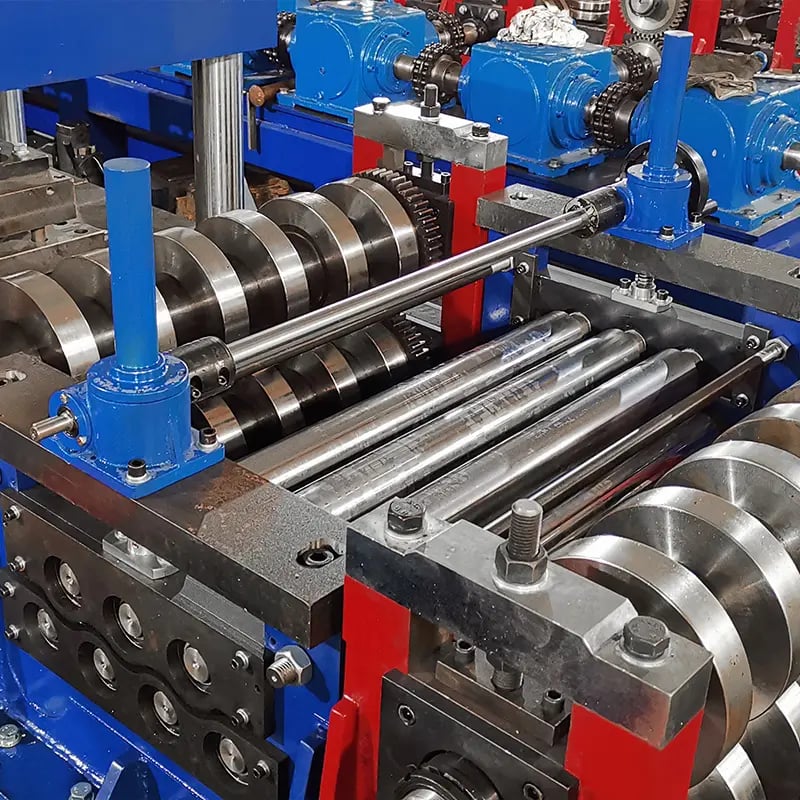
ওইএম লাইট কিল রোল গঠনকারী যন্ত্রের প্রকারভেদ
টেবিল ১: ওইএম লাইট কিল রোল গঠনকারী যন্ত্রের প্রধান প্রকারভেদ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| ম্যানুয়াল | ম্যানুয়াল ম্যাটেরিয়াল হ্যান্ডলিং সহ মৌলিক মডেল |
| সেমি-অটোমেটিক | স্বয়ংক্রিয় গঠন কিন্তু ম্যানুয়াল ফিড/কাটঅফ/আউট |
| সম্পূর্ণ স্বয়ংক্রিয় | সম্পূর্ণ স্বয়ংক্রিয় ম্যাটেরিয়াল ফ্লো এবং পোস্ট-গঠন অপারেশন |
| একক প্রোফাইল | একটি প্রোফাইল আকৃতির জন্য ডিজাইন করা |
| ডাবল প্রোফাইল | একই সাথে দুটি প্রোফাইল তৈরি করে |
| স্থির | স্থির ডিজাইন সহ নির্দিষ্ট লেআউট |
| স্থানান্তরযোগ্য | নমনীয় লেআউট সহ পোর্টেবল ডিজাইন |
| লাইট ডিউটি | পাতলা গেজ এবং ছোট প্রস্থের জন্য |
| হেভি ডিউটি | পুরু গেজ এবং চওড়া কয়েলের জন্য |
রোল গঠনের কার্যপ্রণালী
একাধিক স্ট্যান্ডের মাধ্যমে ধাতুর স্ট্রিপকে ধাপে ধাপে বাঁকানো হয় যাতে রোলার ডাই থাকে এবং তা কাঙ্ক্ষিত ক্রস-সেকশনে গঠিত হয়।
মূল পর্যায়সমূহ:
- কয়েল খোলা – শীট কয়েল ডিকয়লারে লোড করা হয়
- ফিডিং – স্ট্রিপ রোল ফর্মারে খাওয়ানো হয়
- প্রি-বেন্ডিং – প্রাথমিক আকারণ
- ফর্মিং – রোলার ডায়স দ্বারা চূড়ান্ত আকারণ
- পোস্ট-ফর্মিং – প্রয়োজনে অতিরিক্ত বৈশিষ্ট্যসমূহ
- কাটিং – অন্তর্নিহিত কাটার দ্বারা দৈর্ঘ্য অনুসারে কাটা
- প্রস্থান কনভেয়র – গঠিত কাটা দৈর্ঘ্য মেশিন থেকে বেরিয়ে আসে
উপকরণ পরিচালনার বিবেচনাসমূহ
- কয়েলস – ধাতব শীটগুলি সরলাঙ্কৃত অবিরত স্ট্রিপ আকারে
- ডিকয়লার – আনকয়েলিং কয়েল থেকে স্ট্রিপ খাওয়ানো
- অ্যাকুমুলেটর – অবিরত চালু রাখার অনুমতি দেয়
- কয়েল জয়েনার – নতুন কয়েলকে পুরনোটির শেষ প্রান্তের সাথে যুক্ত করে
- স্ট্রেইটনার – কয়েলের বক্রতা অপসারণ করে
প্রোফাইল আকারণ ক্ষমতা
আধুনিক ওইএম লাইট কিল রোল ফর্মিং মেশিনগুলি তৈরি করতে পারে:
- সাধারণ “সি” ধরনের লাইট কিল
- ইনসুলেটেড ডাবল স্কিন ফোম ভর্তিকৃত
- সিঙ্গল স্কিন হালকা প্রোফাইল
- বিভিন্ন বিশেষ প্রান্ত বাঁকানো শৈলী
- পিভিসি কোটেড ভ্যারিয়েন্টস
আকারণ সীমাবদ্ধতা
- ধাতুর পুরুত্ব সর্বোচ্চ ৩ মিমি
- স্ট্রিপ প্রস্থ সর্বোচ্চ ১২৫০ মিমি
- প্রোফাইল উচ্চতা সর্বোচ্চ ৩০০ মিমি
অতিরিক্ত বৈশিষ্ট্যসমূহ
- পাঞ্চিং – সংযোগাদি কার্যের জন্য ছিদ্র
- নচিং – প্রয়োজনে বিশেষ কাটা অংশ
- এমবসিং – ব্র্যান্ড নাম, লোগো প্রিন্টিং
- বিশেষ কাটা – কাস্টম প্রান্ত আকৃতি
- বিশেষ বাঁকা – স্ক্রল, হেমস ইত্যাদি
- কোটিং – পাউডার কোটিং, গ্যালভানাইজিং
মূল স্পেসিফিকেশন প্যারামিটারসমূহ
টেবিল ২: এর জন্য মূল প্যারামিটারসমূহ ওইএম লাইট কিল রোল ফর্মিং মেশিনসমূহ
| প্যারামিটার | সাধারণ মান |
|---|---|
| গতি | ১০-১০০ মি/মিন |
| পুরুত্ব | ০.৩-৩ মিমি |
| স্ট্রিপ প্রস্থ | ৫০-১২৫০ মিমি |
| প্রোফাইল উচ্চতা | ৫০-৩০০ মিমি |
| রোলারের আকার | >১০০ মিমি ব্যাস |
| স্ট্যান্ডের সংখ্যা | 8-24 |
| মোটর পাওয়ার | ৫.৫-১৩২ কিলোওয়াট |
| ভোল্টেজ | ২২০-৪৮০ ভোল্ট, ৫০/৬০ হার্জ, ৩ ফেজ |
-
 স্ট্যান্ডিং সিম রুফ প্যানেল কার্ভিং মেশিন আরও জানুন
-
 ব্যারেল ঢেউতোলা রোল ফর্মিং মেশিন আরও জানুন
-
 স্ট্যান্ড সিমিং রুফ প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
 ডাউনস্পাউট পাইপ রোল তৈরির মেশিন আরও জানুন
-
 গটার রোল তৈরির মেশিন আরও জানুন
-
 ট্র্যাপিজয়েডাল প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
 রিজ ক্যাপ রোল ফর্মিং মেশিন আরও জানুন
-
 ডাবল লেয়ার প্যানেল রোল তৈরির মেশিন আরও জানুন
-
 ছাদের টাইল প্যানেল রোল তৈরির মেশিন আরও জানুন
ওইএম লাইট কিল রোল ফর্মার মেশিন প্রস্তুতকারক কীভাবে নির্বাচন করবেন
ওইএম লাইট কিল রোল ফর্মিং অংশীদার নির্বাচনে মূল কারণসমূহ:
সারণী ৩: ওইএম লাইট কিল রোল ফর্মার মেশিন প্রস্তুতকারক নির্বাচনের মানদণ্ড
| বিবেচনা | বিস্তারিত |
|---|---|
| অভিজ্ঞতা | ব্যবসায়ের বছরসংখ্যা, পরিচালিত ক্লায়েন্টসমূহ |
| ডিজাইন দক্ষতা | কাস্টম প্রোফাইল ইঞ্জিনিয়ারিং |
| উৎপাদন সুবিধা | উন্নত যন্ত্রপাতির ব্যবহার |
| পণ্য পরিসর | পোর্টফোলিও কভারেজ |
| গুণমান | মানদণ্ড অনুসরণের গ্যারান্টি |
| কমিশনিং সাপোর্ট | ইনস্টলেশন সহায়তা, প্রশিক্ষণ |
| বিক্রয়োত্তর সেবা | রক্ষণাবেক্ষণ চুক্তি, যন্ত্রাংশ সরবরাহ |
| ডেলিভারি সময় | উৎপাদন ও শিপমেন্ট শিডিউল |
| মূল্য নির্ধারণ | যুক্তিসঙ্গত স্বচ্ছ কোটেশন |
| বিশ্বব্যাপী উপস্থিতি | বিক্রয় ও পরিষেবা সাপোর্ট কভারেজ |
প্রযুক্তির অগ্রগতির সাথে, [কোম্পানির নাম] এর মতো রোল ফর্মিং বিশেষজ্ঞদের সাথে অংশীদারিত্ব লাইট কিল প্রোফাইল উৎপাদনে সর্বশেষ প্রক্রিয়া দক্ষতার সদ্ব্যবহার নিশ্চিত করে।
ওইএম লাইট কিল রোল ফর্মিং মেশিনের মূল্য পরিসর
মূল্য নির্ভর করে:
- অটোমেশনের স্তর
- উৎপাদন গতির মান
- ড্রাইভ সিস্টেম মোটর ও গিয়ারিং
- মেশিনের আকার ও কয়েল প্রস্থ ক্ষমতা
- উপকরণের পুরুত্ব পরিচালনা
- অতিরিক্ত একীভূত বৈশিষ্ট্যসমূহ
- অনুসরণকৃত মান ও নির্ভুলতা মান
- প্রস্তুতকারকের খ্যাতি ও পরিমাণ
সারণী ৪: ওইএম লাইট কিল রোল ফর্মিং মেশিনের সূচক মূল্যায়ন
| উৎপাদন গতি | মূল্য পরিসর |
|---|---|
| নিম্ন (<২০ মি/মিন) | $16,000 – $70,000 |
| মধ্যম (২০-৫০ মি/মিন) | $52,000 – $160,000 |
| উচ্চ (>৫০ মি/মিন) | $85,000 – $240,000 |
শীর্ষস্থানীয় ওইএম সরবরাহকারীরা প্রক্রিয়া দক্ষতা ও উৎপাদন পরিমাণ থেকে উল্লেখযোগ্য মূল্য সুবিধা প্রদান করে উচ্চ নির্ভুলতার সরঞ্জাম সরবরাহ করার পাশাপাশি।
ওইএম লাইট কিল রোল ফর্মার ইনস্টল করা
সঠিক ইনস্টলেশন মসৃণ কার্যকারিতা নিশ্চিত করে। চেকলিস্ট অন্তর্ভুক্ত:
টেবিল ৫: ওইএম লাইট কিল রোল ফর্মিং মেশিন ইনস্টলেশন নির্দেশিকা
| কার্যক্রম | নির্দেশাবলী |
|---|---|
| সাইট প্রস্তুতি | সমতল মেঝে, বিদ্যুৎ সরবরাহ, আলোকসজ্জা |
| আনপ্যাকিং | ক্ষতি ছাড়াই সতর্কতার সাথে অপসারণ |
| অবস্থান নির্ধারণ | সঠিক ক্লিয়ারেন্স নিশ্চিত করুন |
| লেভেলিং | নিখুঁত অনুভূমিকতার জন্য স্পিরিট লেভেল ব্যবহার করুন |
| অ্যাঙ্করিং | কম্পন এড়াতে অ্যাঙ্কর বল্টস শক্ত করুন |
| বিদ্যুতিক সংযোগ | উপযুক্ত বিদ্যুৎ উৎসের সাথে সংযুক্ত করুন |
| নিউম্যাটিক সংযোগ | প্রয়োজনে কম্প্রেসড এয়ার সংযুক্ত করুন |
| ট্রায়াল রান | অপারেটিং ম্যানুয়াল অনুযায়ী ফাংশন পরীক্ষা করুন |
| কমিশনিং | উৎপাদন পরীক্ষা ও চূড়ান্ত চেক |
ইনস্টলেশনের সময় মেশিন সরবরাহকারীর বিশেষজ্ঞদের নির্দেশনা অনুসরণ করলে পরবর্তী সমস্যা এড়ানো যায়।
আইওইএম লাইট কিল রোল ফর্মার চালানোর নিয়ম
দক্ষ অপারেশন উৎপাদনশীলতা এবং রোল ফর্মড পণ্যের গুণমান সর্বোচ্চ করে
সারণি ৬: আইওইএম লাইট কিল রোল ফর্মিং মেশিন চালনার নির্দেশিকা
| কার্যক্রম | পদ্ধতি |
|---|---|
| নিরাপত্তা | সুরক্ষার সরঞ্জাম পরিধান করুন, নিরাপত্তা ব্যবস্থা সক্রিয় করুন |
| সামগ্রী লোডিং | উপযুক্ত হ্যান্ডলিং সরঞ্জাম ব্যবহার করুন |
| মেশিন সেটিংস | গতি, পুরুত্ব, প্রস্থের পরামিতি নির্ধারণ করুন |
| স্টার্টআপ | ম্যানুয়ালে দেওয়া ক্রম অনুসরণ করুন |
| চালানো | স্ট্রিপ প্রবাহ, সেন্সর, লুব্রিকেশন ইত্যাদি পর্যবেক্ষণ করুন |
| প্রথম টুকরো যাচাই | মাত্রা এবং ফিনিশ যাচাই করুন |
| বন্ধ করা | ম্যানুয়ালে দেওয়া শাটডাউন ক্রম অনুসরণ করুন |
| তথ্য রেকর্ডিং | উৎপাদন সংখ্যা, পর্যবেক্ষণ ইত্যাদি নোট করুন |
মেশিন হ্যান্ডলিং, সমস্যা সমাধান এবং রক্ষণাবেক্ষণের আদর্শ পদ্ধতিতে অপারেটরদের সঠিক প্রশিক্ষণ অত্যন্ত জরুরি।
আইওইএম লাইট কিল রোল ফর্মারের রক্ষণাবেক্ষণ নির্দেশিকা
নিয়মিত রক্ষণাবেক্ষণ কার্যক্রম স্থির উচ্চ কর্মক্ষমতার জন্য অপরিহার্য:
টেবিল ৭: আইওইএম লাইট কিল রোল ফর্মিং মেশিন রক্ষণাবেক্ষণ তালিকা
| ফ্রিকোয়েন্সি | কাজসমূহ |
|---|---|
| দৈনিক | ধুলো/ময়লা পরিষ্কার করুন, লুব্রিকেশন পয়েন্টস লুব্রিকেট করুন, সেটিংস যাচাই করুন |
| সাপ্তাহিক | ইলেকট্রিক্যাল, নিউম্যাটিক্স, নিরাপত্তা ডিভাইস পরিদর্শন করুন |
| মাসিক | রোলার ওয়্যার, ড্রাইভ ট্রান্সমিশনের অবস্থা যাচাই করুন |
| ত্রৈমাসিক | লুব্রিকেন্ট পরিবর্তন, হোস ও পাইপ যাচাই, উৎপাদন অডিট |
| বার্ষিক | সম্পূর্ণ ওভারহল, ক্ষয়প্রাপ্ত উপাদান প্রতিস্থাপন |
অতিরিক্ত সর্বোত্তম অনুশীলন:
- সকল মেশিন পরামিতির আপডেটেড রেকর্ড বজায় রাখুন
- হঠাৎ ব্যর্থতা প্রতিরোধে পরামিতির প্রবণতা বিশ্লেষণ করুন
- ক্ষয়প্রাপ্ত উপাদানের প্রতিস্থাপন পরিকল্পনা করুন
প্রো-অ্যাকটিভ রক্ষণাবেক্ষণ মেশিনের উপলব্ধতা বাড়ায় এবং খরচ কমায়।
আইওইএম লাইট কিল রোল ফর্মারের সুবিধা এবং সীমাবদ্ধতা
সারণি ৮: সুবিধা এবং অসুবিধা ওইএম লাইট কিল রোল ফর্মিং মেশিনসমূহ
| সুবিধাসমূহ | সীমাবদ্ধতা |
|---|---|
| অসাধারণ অংশের সামঞ্জস্য এবং নির্ভুলতা | উচ্চ প্রাথমিক ক্রয় খরচ |
| অটোমেশনের সাথে উচ্চ উৎপাদন গতি | উল্লেখযোগ্য সেটআপ এলাকার প্রয়োজন |
| ইলেকট্রিক ড্রাইভের কারণে কম অপারেটিং খরচ | দেওয়া মডেলে আকারের সীমা |
| ন্যূনতম তত্ত্বাবধানের প্রয়োজন | নতুন প্রোফাইলের জন্য রোল ডিজাইন দক্ষতা প্রয়োজন |
| প্রেস ব্রেকস বা শিয়ার্সের চেয়ে নিরাপদ | অত্যন্ত কম পরিমাণের জন্য আদর্শ নয় |
| বিস্তৃত প্রোফাইল আকার দেওয়া যায় |
বর্তমান এবং ভবিষ্যত উৎপাদন পরিমাণের জন্য, আইওইএম লাইট কিল রোল ফর্মিং লাইন দক্ষ ফ্যাব্রিকেশন সমাধান প্রদান করে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন শিট মেটাল উপাদান ব্যবহার করা যায়?
উত্তর: সর্বাধিক পাতলা, ডাকটাইল মেটাল কয়েল যেমন লো কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম ইত্যাদি ৩ মিমি পুরুত্বের নিচে।
প্রশ্ন: কোন প্রোফাইল মাত্রাগুলো সম্ভব?
উত্তর: স্ট্যান্ডার্ড মডেলগুলোতে সর্বোচ্চ ৩০০ মিমি প্রোফাইল উচ্চতা এবং ১২৫০ মিমি সর্বোচ্চ স্ট্রিপ প্রস্থ সম্ভব। কাস্টম তৈরি ভ্যারিয়েন্টগুলো আরও বড় মাত্রা সমর্থন করতে পারে।
প্রশ্ন: প্রোফাইল পরিবর্তন করা কতটা সহজ?
উত্তর: ম্যানুয়াল মেশিনগুলোতে প্রোফাইল পরিবর্তন ১-২ ঘণ্টার মধ্যে সম্পন্ন হয়। অটোমেটিক লাইনের ক্ষেত্রে যান্ত্রিক এবং কন্ট্রোল সমন্বয়ের কারণে ৪-৬ ঘণ্টা সময় লাগে।
প্রশ্ন: ওইএম সরবরাহকারীরা কী ধরনের সহায়তা প্রদান করে?
উত্তর: নামকরা প্রস্তুতকারকেরা মেশিন শিপিং, ইনস্টলেশন, অপারেটর প্রশিক্ষণ এবং দ্রুত আফটার-সেলস সার্ভিস সহ সম্পূর্ণ সহায়তা প্রদান করে।
প্রশ্ন: সাধারণ ওয়ারেন্টি শর্তগুলো কী?
উত্তর: অধিকাংশ ওইএম সরবরাহকারী হালকা কিল রোল ফর্মিং মেশিনের উপাদান এবং কারুকাজ ত্রুটির জন্য ১২-১৮ মাসের স্ট্যান্ডার্ড ওয়ারেন্টি প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) 0.4–1.2 mm স্টিলে OEM লাইট-কিল রোল ফর্মিং মেশিন বাস্তবে কী সহনসীমা ধরে রাখতে পারে?
- লেজার দৈর্ঘ্য এনকোডার ও ক্লোজড-লুপ ফ্লাইং কাট-অফে সরলতা ও প্রস্থে ±0.3–0.6 mm; সার্ভো পাঞ্চিংয়ে ছিদ্র-থেকে-প্রান্ত অবস্থানে ±0.5–0.8 mm। বেশি পুরু শিট বা জটিল এমবসিংয়ে সহনসীমা বাড়তে পারে।
2) লাইট-কিল প্রোফাইলে কোন অটোমেশন উন্নয়নে ROI সবচেয়ে ভালো?
- শীর্ষ তিনটি: ক্যাসেট-ধরনের দ্রুত-বদলযোগ্য টুলিং, সার্ভো-চালিত প্রি-পাঞ্চ/ফ্লাইং কাট-অফ এবং রেসিপি-ভিত্তিক স্বয়ংক্রিয় রোল-পজিশনিং। এগুলো সাধারণত পরিবর্তন-সময় 50–75% কমায় এবং চালুর সময় অপচয় 1.5%-এর নিচে নামায়।
3) পাতলা C/U স্টাডে মোচড়, বাঁক ও ক্যাম্বার কীভাবে ঠেকাব?
- কয়েলের ক্রাউন/সমতলতার স্পেসিফিকেশন (I-unit ≤ 20) নিশ্চিত করুন, টেনশন-নিয়ন্ত্রণসহ প্রবেশ গাইড ব্যবহার করুন, প্রতিটি পাসের ফর্মিং ধাপ ভারসাম্য রাখুন এবং রোল-গ্যাপ প্রতিসম রাখুন। শেষ স্ট্যান্ডে অ্যান্টি-টুইস্ট ফিক্সচার যোগ করে লেজার ট্র্যাকার দিয়ে রোলের সারিবদ্ধতা যাচাই করুন।
4) Zn-Mg (জিঙ্ক-ম্যাগনেশিয়াম) কোটেড কয়েল কি সাধারণ রোল টুলিংয়ের সঙ্গে সামঞ্জস্যপূর্ণ?
- হ্যাঁ, তবে পালিশ টুলিং (হার্ড ক্রোম বা নাইট্রাইডেড) ও নিয়ন্ত্রিত লুব্রিকেশন সূক্ষ্ম আঁচড় কমায়। EN 10346 ZM-এ নির্দেশিত ব্যবস্থাপনা অনুসরণ করুন; কোটিং ঘষে যাওয়া এড়াতে রোলের চাপ সমন্বয় করুন।
5) 2025 সালে আমার মেশিনকে কোন নিরাপত্তা ও অনুবর্তিতা মানদণ্ড পূরণ করতে হবে?
- বৈদ্যুতিক ও মেশিন নিরাপত্তা: CE (EN 60204-1, EN ISO 13849-1/2), উত্তর আমেরিকার জন্য UL/CSA। শব্দ-এক্সপোজার ISO 11202 অনুযায়ী। প্যানেল/সিস্টেম পরীক্ষায় ফ্রেমিং সদস্যের জন্য প্রায়ই ASTM C955/C1007 এবং তুলনামূলক পরীক্ষায় ASTM B117-এর মতো ক্ষয়-মানদণ্ড ব্যবহৃত হয়।
২০২৫ শিল্প প্রবণতা
- বিদ্যুতায়নকে অগ্রাধিকার দেওয়া নকশা: সম্পূর্ণ ইলেকট্রিক পাঞ্চ ও কাট-অফ হাইড্রলিক তেল, রক্ষণাবেক্ষণ ও বন্ধ-সময় কমায়; উচ্চগতির OEM লাইট-কিল লাইনে এটি সাধারণ।
- ডিজিটাল থ্রেড ও ট্রেসেবিলিটি: OPC UA/MQTT সংযোগে কয়েলের লট, প্রক্রিয়ার পরামিতি ও SPC তথ্য ওয়ারেন্টি এবং কোড-অনুবর্তিতার জন্য MES/ERP-তে পাঠানো হয়।
- কম নিহিত-কার্বন সাবস্ট্রেট: প্রকল্পের EPD ও সবুজ ভবন ক্রেডিট পূরণে বেশি পুনর্ব্যবহৃত উপাদানযুক্ত স্টিল ও Zn-Mg কোটিং নেওয়া হচ্ছে।
- SMED ও মডিউলার ব্যবস্থা: ক্যাসেট টুলিং ও স্বয়ংক্রিয় পাস-পজিশনিংয়ে ডাবল-প্রোফাইল লাইনে 30 মিনিটের কমে প্রোফাইল পরিবর্তন সম্ভব হচ্ছে।
- ভিশন-সহায়িত গুণমান: ইনলাইন ক্যামেরা ছিদ্রের পিচ, ফ্ল্যাঞ্জের উচ্চতা ও এমবসিংয়ের গভীরতা যাচাই করে, ফলে পুনরায় কাজ কমে।
OEM লাইট কিল রোল ফর্মিং মেশিনের জন্য বেঞ্চমার্ক KPI (2025)
| KPI (সাধারণত 0.45–1.0 mm GI/GA) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 30–80 | ষাট–একশ বিশ | প্রোফাইলের গভীরতা ও পাঞ্চিংয়ের ঘনত্ব সীমিত |
| দৈর্ঘ্য সহনশীলতা (৩σ, মিমি) | ±১.০–১.৫ | ±0.4–0.7 | সার্ভো ফ্লাইং কাট-অফ + তাপমাত্রা ক্ষতিপূরণ |
| পরিবর্তনের সময় (মিনিট) | ষাট–একশ বিশ | পনেরো–ত্রিশ | ক্যাসেট টুলিং + অটো প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | 2.0–3.5 | 0.7–1.5 | ডিজিটাল রেসিপি + ভিশন যাচাই |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 45–70 | 30–50 | IE4 মোটর, VFD, সম্পূর্ণ ইলেকট্রিক ব্যবস্থা |
| ওইই (%) | 60–72 | আশি–নব্বই | PdM + SMED অনুশীলন |
| Zn-Mg coating share (EU light framing) | ~8–12% | 18–28% | EN 10346 ZM গ্রহণ |
বাজার ও কারিগরি প্রেক্ষাপটের নির্বাচিত সূত্র:
- ASTM International (C955/C1007, B117): https://www.astm.org
- CEN EN 10346/EN 10169 (কোটেড স্টিল): https://standards.cen.eu
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- ওয়ার্ল্ড স্টিল অ্যাসোসিয়েশন (স্থিতিশীলতা): https://worldsteel.org
- মার্কিন DOE AMO (মোটর/ড্রাইভ দক্ষতা): https://www.energy.gov/eere/amo
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ডাবল-প্রোফাইল কিল লাইনে 20 মিনিটে ক্যাসেট পরিবর্তন (2025)
পটভূমি: C ও U কিল উৎপাদনকারী এক ফ্রেমিং OEM-এর পরিবর্তন-সময় গড়ে 90 মিনিট ছিল, ফলে মিশ্র অর্ডারে সাড়া দেওয়া কঠিন হতো।
সমাধান: ক্যাসেট-ধরনের রোল টুলিং, সার্ভো প্রি-পাঞ্চ ও রেসিপি-চালিত স্বয়ংক্রিয় রোল-পজিশনিং চালু করা হয়; ট্রেসেবিলিটির জন্য QR-কোডযুক্ত কয়েল ও টুলিং ID যোগ হয়।
ফলাফল: পরিবর্তন-সময় 22 মিনিটে নামে; OEE 67% থেকে 84%-এ বাড়ে; চালুর সময় অপচয় 2.6% থেকে 1.2%-এ নামে; সর্বোচ্চ চাহিদায় উৎপাদন 18% বাড়ে।
কেস স্টাডি 2: Zn-Mg কোটেড স্টিলে কম-কার্বন কিল উৎপাদন (2024)
পটভূমি: নির্মাণ-সরঞ্জাম সরবরাহকারী এক গোষ্ঠী আর্দ্র বাজারের ক্ষয়-কার্যকারিতা বজায় রেখে নিহিত কার্বন কমাতে চেয়েছিল।
সমাধান: GI Z275 থেকে EN 10346 ZM120 কয়েলে বদল করা হয়; সম্পূর্ণ ইলেকট্রিক কাট-অফে উন্নীত এবং OPC UA-সহ MES-এ শক্তির সাব-মিটারিং স্থাপন করা হয়।
ফলাফল: শক্তির তীব্রতা 16% (kWh/1,000 m) কমে; GI নিয়ন্ত্রণের তুলনায় সল্ট-স্প্রে প্রান্ত-ক্ষয় 30% কমে; প্রতি মিটারে GWP 8–12% কম দেখাতে EPD হালনাগাদ হয়।
বিশেষজ্ঞদের মতামত
- Dr. Elena Kovacs, জ্যেষ্ঠ ধাতুবিদ্যা উপদেষ্টা, World Steel Association
- “লাইট-কিল ফ্রেমিংয়ে Zn-Mg কোটিং কম কোটিং-ভরেই সমান বা উন্নত ক্ষয়-প্রতিরোধ দেয়; এতে ব্যবহার-আয়ু না কমিয়ে কার্বনমুক্তকরণে সহায়তা হয়।”
- Mark Hastings, পণ্য পরিচালক, New Tech Machinery
- “2025 সালের বড় সুফল আসে মডিউলার ক্যাসেট ও সংযুক্ত নিয়ন্ত্রণ থেকে—কারখানায় প্রোফাইল বদল ঘণ্টার বদলে মিনিটে হয়, আর ERP-স্তরের ট্রেসেবিলিটিও মেলে।”
- Prof. David L. Anderson, প্রিসিশন রোল ফর্মিং বিভাগের চেয়ার, University of Sheffield
- “ভিশন মেট্রোলজির সঙ্গে ক্লোজড-লুপ দৈর্ঘ্য নিয়ন্ত্রণ যুক্ত করে শিল্পপরিবেশে লাইট-গেজ কিল লাইনের সেটআপ অপচয় ধারাবাহিকভাবে 1%-এর নিচে আনা গেছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF (লাইট-গেজ প্রোফাইলের রোল/পাস নকশা): https://www.datam.de
- পাতলা-গেজ ফর্মিংয়ের সম্ভাব্যতা বিষয়ে Hadley/AutoForm তথ্যসূত্র: https://www.autoform.com
- এনআইএসটি ইঞ্জিনিয়ারিং স্ট্যাটিস্টিকস হ্যান্ডবুক (SPC/DOE): https://www.itl.nist.gov/div898/handbook
- ফ্রেমিংয়ের UL/ASTM মানদণ্ড (যেমন ASTM C955/C1007): https://www.astm.org এবং https://www.ul.com
- OPC ফাউন্ডেশন (মেশিন সংযোগের জন্য OPC UA স্পেসিফিকেশন): https://opcfoundation.org
- World Steel Association (কোটিং ও টেকসই উন্নয়নের ব্রিফ): https://worldsteel.org
নোট: KPI মানগুলো OEM লাইট-কিল ரোল ফর্মিং মেশিনের ব্যবহারের ইঙ্গিতমাত্র; আপনার নির্দিষ্ট প্রোফাইলের জ্যামিতি, পুরুত্ব, ছিদ্রের নকশা ও স্থানীয় কোডের সঙ্গে মিলিয়ে যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি নির্দিষ্ট FAQ যোগ; KPI সারণিসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি নথিভুক্ত; বিশেষজ্ঞ মতামত যোগ; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি EN/ASTM মানদণ্ড হালনাগাদ হয়, বড় OEM নতুন ক্যাসেট/সার্ভো মডিউল প্রকাশ করে, অথবা Zn-Mg ব্যবহারের নির্দেশনা বদলায়





