
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ওইএম ডাবল লেয়ার রোল ফর্মিং মেশিনগুলি ধাতু শীটগুলিকে কাস্টমাইজড প্রোফাইলে বাঁকানোর জন্য ব্যবহৃত শিল্প সরঞ্জাম। এই বিস্তৃত নির্দেশিকা ডাবল লেয়ার রোল ফর্মারের কার্যনির্বাহী নীতি, প্রধান উপাদান, ডিজাইন বিবেচনা, কাস্টমাইজেশন অপশন, সরবরাহকারী, ইনস্টলেশন, অপারেশন, রক্ষণাবেক্ষণ এবং আরও অনেক কিছু কভার করে বিস্তারিত ওভারভিউ প্রদান করে।
ওইএম ডাবল লেয়ার রোল ফর্মিং মেশিন কী?
ওইএম ডাবল লেয়ার রোল ফর্মিং মেশিনগুলি ধাতুর কয়েলগুলিকে ক্রমাগত বাঁকিয়ে দুটি স্তরযুক্ত বিভাগে কাস্টমাইজড প্রোফাইল তৈরি করে। তারা একাধিক রোলার ডাইয়ের মাধ্যমে শীটগুলিকে প্রগতিশীলভাবে রোল করে জটিল সমমিত এবং অসমমিত আকৃতি তৈরি করে।
ডাবল লেয়ার রোল ফর্মারের মূল হাইলাইটসমূহ:
- একটি ফর্মিং প্রক্রিয়ায় দুই-স্তরযুক্ত ওয়াল প্যানেল প্রোফাইল উৎপাদন
- উচ্চ উৎপাদন দক্ষতা এবং নির্ভুলতা প্রদান
- ব্যাপক উৎপাদন পরিস্থিতির জন্য অটোমেটেড অপারেশন
- ছাদ, ওয়াল, ফাসাড এবং গেট উৎপাদনের জন্য আদর্শ
- ইনলাইন পাঞ্চিং, ড্রিলিং এবং অন্যান্য সেকেন্ডারি প্রসেসিং সক্ষম করে
- অ্যাপ্লিকেশনের উপর ভিত্তি করে সম্পূর্ণ কাস্টমাইজযোগ্য এন্ড-প্রোফাইল
টেবিল ১: ওইএম ডাবল লেয়ার রোল ফর্মারের প্রকারভেদ
| ধরন | বর্ণনা |
|---|---|
| স্ট্যান্ডার্ড | সাধারণ ডাবল লেয়ার প্রোফাইলের জন্য মৌলিক মেশিন স্থির ফর্মিং এবং প্রসেসিং মডিউল |
| কাস্টমাইজড | প্রোফাইল ডিজাইন অনুসারে টেইলর্ড কনফিগারেশন বিনিময়যোগ্য ফর্মিং সেকশন |
| পিএলসি কন্ট্রোল | টাচস্ক্রিন এবং পিএলসি অটোমেশন মনিটরিং, ট্রাবলশুটিং এবং প্যারামিটার নিয়ন্ত্রণ |
| সার্ভো মোটর | উন্নত সার্ভো মোটর ড্রাইভ সিস্টেম নির্ভুল গতি/টেনশন নিয়ন্ত্রণ, দ্রুত রোল পরিবর্তন |
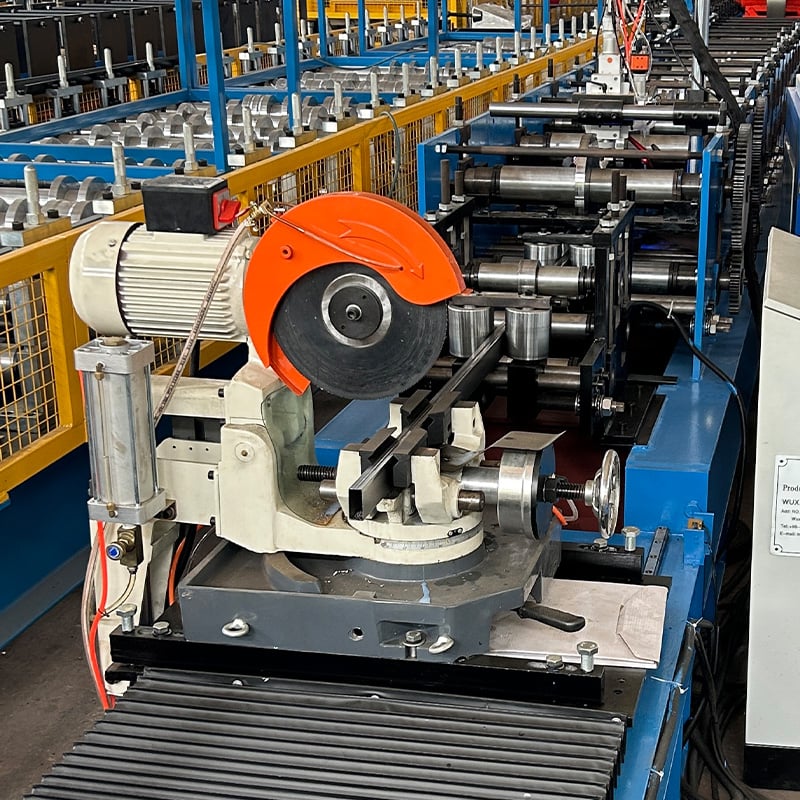
ডাবল লেয়ার রোল ফর্মিং মেশিন কীভাবে কাজ করে?
ডাবল লেয়ার রোল ফর্মারগুলি ধাতুর স্ট্রিপগুলিকে বাঁকিয়ে এবং কেটে একটি ফর্মিং অপারেশনে দুটি পৃথক সি বা ইউ চ্যানেল তৈরি করে। তারপর তারা চ্যানেলগুলিকে একত্রিত করে এবং আন্তঃলক করে শক্তিশালী ফাঁপা প্রোফাইল উৎপাদন করে।
ধাপে ধাপে কার্যপ্রণালী নিম্নরূপ বর্ণিত:
- উপাদান প্রবেশ: কয়েলড কাঁচামাল ডি-কয়েলারে লোড করা হয় যা নিয়ন্ত্রিত গতি এবং টেনশনে ফর্মিং সেকশনে খাওয়ানো হয়।
- প্রি-প্রসেসিং: শীটটি পাঞ্চিং, ড্রিলিং, নচিং এবং এমবসিং ডাইয়ের সিরিজের মধ্য দিয়ে যায় যাতে ফিচার যোগ করা যায়।
- প্রাইমারি ফর্মিং: স্ট্রিপটি অনুভূমিক এবং উল্লম্ব রোল ব্যবহার করে সি বা ইউ আকৃতিতে ফর্ম করা হয়।
- সেকেন্ডারি ফর্মিং: পৃথক রোল সেটটি সিঙ্ক্রোনাসভাবে চলমান দ্বিতীয় সি/ইউ চ্যানেল তৈরি করে।
- প্রোফাইল জয়েনিং: দুটি ফর্ম করা চ্যানেল একত্রিত করে এবং আন্তঃলক করে ফাঁপা চূড়ান্ত প্রোফাইল তৈরি করা হয়।
- পরবর্তী প্রক্রিয়াকরণ: চূড়ান্ত প্রোফাইলে হোল পাঞ্চিং বা এমবসিংয়ের মতো অতিরিক্ত ইনলাইন প্রক্রিয়া সম্পন্ন করা হয়।
- কাটিং: বিল্ট-ইন কাটঅফ প্রেস বা ফ্লাইং শিয়ার সিস্টেম দ্বারা নির্দিষ্ট দৈর্ঘ্যে প্রোফাইল কাটা হয়।
- স্ট্যাকিং: কনভেয়রগুলি কাটা প্রোফাইলগুলিকে চূড়ান্ত পরিদর্শনের আগে অটোমেটিক স্ট্যাকিংয়ের জন্য স্থানান্তর করে।
টেবিল ২: ডাবল লেয়ার রোল ফর্মিং মেশিনের প্রধান উপাদান
| উপাদান | বর্ণনা |
|---|---|
| ডি-কয়েলার | কয়েল থেকে লাইনে কাঁচামাল খাওয়ানো |
| ভেরিয়েবল স্পিড ড্রাইভ | ফর্মিং সেকশনে উপাদানের গতি নিয়ন্ত্রণ করে |
| পাঞ্চিং ইউনিট | স্ট্রিপগুলিতে হোল বা স্লট তৈরি করে |
| ফর্মিং রোলস | ধাতু শীটকে প্রগতিশীলভাবে সি/ইউ চ্যানেলে বাঁকায় |
| জয়েনিং ব্রিজ | দুটি ফর্ম করা চ্যানেল একত্রিত করে এবং আন্তঃলক করে |
| ফ্লাইং শিয়ার/কাটঅফ শিয়ার | চূড়ান্ত প্রোফাইলকে দৈর্ঘ্যে কাটে |
| হাইড্রলিক সিস্টেম | ফর্মিং রোলগুলিতে নির্ভুল চাপ প্রয়োগ করে |
| নিয়ন্ত্রণ প্যানেল | ডিভাইস নিয়ন্ত্রণের জন্য পিএলসি এবং এইচএমআই হাউজ করে |
| কনভেয়র সিস্টেম | স্ট্যাকিং/বান্ডলিংয়ের জন্য কাটা প্রোফাইল স্থানান্তর করে |
মূল ডিজাইন দিকসমূহ এবং কাস্টমাইজেশন
ডাবল লেয়ার রোল ফর্মারগুলি স্পেসিফিকেশনের উপর ভিত্তি করে কাস্টম প্রোফাইল উৎপাদনের জন্য সম্পূর্ণভাবে টেইলর্ড করা যায়:
টেবিল ৩: ওইএম ডাবল লেয়ার রোল ফর্মিং মেশিনের কাস্টমাইজেশন অপশন
| কারণ | ডিজাইন চয়েস |
|---|---|
| উপাদানের ধরন | মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম ইত্যাদি। |
| উপাদানের পুরুত্ব | ২০ গেজ থেকে ৫ মিমি |
| প্রোফাইল মাত্রা | অ্যাপ্লিকেশন স্ট্যান্ডার্ড অনুসারে |
| স্তরের সমমিতি | সমমিত/অসমমিত আকৃতি |
| এমবসিং প্যাটার্ন | বিভিন্ন এসথেটিক প্রভাব |
| প্রসেসিং টুলস | পাঞ্চিং, ড্রিলিং, ট্যাপিং, নচিং, ডিবারিং ইত্যাদি। |
| সেকেন্ডারি অপারেশন | কোণ সংযোজন, স্টাড সংযোজন, স্প্রে পেইন্টিং ইত্যাদি। |
| দৈর্ঘ্য সহনশীলতা | নির্ভুলতার প্রয়োজনীয়তা অনুসারে |
| সমস্যা সমাধানের সরঞ্জাম | লিনিয়ার এনকোডার, পিএলসি ডেটা পর্যবেক্ষণ ইত্যাদি। |
| জলবায়ু সূচনা | সাধারণ, আর্দ্র, উপকূলীয়, মরুভূমি ইত্যাদি। |
প্রোফাইল ডিজাইন প্রক্রিয়ায় অন্তর্ভুক্ত রয়েছে:
- পণ্যের ড্রয়িং এবং ৩ডি মডেল চূড়ান্ত করা
- প্রত্যেক আকৃতির জন্য প্রয়োজনীয় স্ট্রিপের দৈর্ঘ্য গণনা
- প্রগতিশীল বাঁকানো অর্জনের জন্য রোলার ডাইয়ের ক্রম নির্ধারণ
- পাঞ্চিং ডিজাইন, কাটাইয়ের অবস্থান ইত্যাদি নির্ধারণ
- সফটওয়্যার ব্যবহার করে ফর্মিং প্রক্রিয়া অনুকরণ
- নমুনা উপকরণে সরঞ্জাম তৈরি এবং পরীক্ষা
- ব্যাপক উৎপাদনের জন্য মেশিন কনফিগারেশন পরিশোধন
- দ্রুত রোল পরিবর্তনের জন্য সার্ভো মোটর ড্রাইভের মতো বিকল্প
ওইএম ডাবল লেয়ার রোল ফর্মার সরবরাহকারী নির্বাচন
অনেক ভারী যন্ত্রপাতি প্রস্তুতকারক কাস্টমাইজযোগ্য ডাবল লেয়ার রোল ফর্মিং লাইন সরবরাহ করে:
সারণী ৪: ওইএম ডাবল লেয়ার রোল ফর্মার প্রস্তুতকারক
| প্রতিষ্ঠান | অবস্থান | যোগাযোগ |
|---|---|---|
| সানওয়ে | চীন | ওয়েব: www.rollformingmachine.com email: [email protected] |
| ফন্তাই | চীন | ওয়েব: fontai.cn ইমেইল: [email protected] |
| Shanghai Metal Corporation | চীন | ওয়েব: www.shanghaimetal.com ইমেইল: [email protected] |
| জেংগং | চীন | ওয়েব: www.zgrollformingmachine.com ইমেইল: [email protected] |
সম্ভাব্য সরবরাহকারী মূল্যায়নের মূল কারণসমূহ:
- অভিজ্ঞতার বছর
- ক্ষেত্রগত দক্ষতা
- ডিজাইন পরামর্শ প্রক্রিয়া
- কাস্টমাইজেশনের নমনীয়তা
- সরঞ্জাম উন্নয়ন ক্ষমতা
- উৎপাদন ক্ষমতা
- আন্তর্জাতিক গুণমান সনদপত্র
- বিক্রয়োত্তর সহায়তার পরিধি
সারণী ৫: ওইএম ডাবল লেয়ার রোল ফর্মারের মূল্য পরিসর
| গতি (মি/মিনিট) | ফর্মিং ক্ষমতা (মিমি) | স্তর | আনুমানিক মূল্য পরিসর |
|---|---|---|---|
| 5 – 10 | 1.5 – 2.5 | দ্বিপর্দী স্তর | $30000 – $50000 |
| 10 – 40 | 1.5 – 3 | দ্বিপর্দী স্তর | $40000 – $80000 |
| 40 – 80 | 2.5 – 4 | দ্বিপর্দী স্তর | $50000 – $100000 |
ক্ষমতা, অটোমেশন স্তর, গৌণ প্রক্রিয়াকরণ ক্ষমতা ইত্যাদির মতো কারণের উপর ভিত্তি করে মূল্য পরিবর্তিত হয়।
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
-
 প্যালেট র্যাকিং স্টেপ বিম পি বিম রোল তৈরির মেশিন আরও জানুন
ইনস্টলেশন এবং বাস্তবায়ন
OEM ডাবল লেয়ার রোল ফর্মার ইনস্টল করতে ব্যাপক পূর্বপরিকল্পনা প্রয়োজন:
সারণি ৬: রোল ফর্মার ইনস্টলেশন পদ্ধতি
| পর্যায় | কার্যক্রম |
|---|---|
| সাইট প্রস্তুতি | পর্যাপ্ত স্থান নিশ্চিত করুন, ভারী লোড বহনকারী সমতল কংক্রিট মেঝে <br> বিদ্যুৎ সরবরাহ লাইন, হাইড্রোলিক পাইপিং, সংকুচিত বায়ু ইত্যাদি স্থাপন করুন। |
| আনপ্যাকিং | ক্রেনের সাহায্যে মেশিন মডিউলগুলো নিরাপদে আনলোড করুন, ক্ষতি এড়িয়ে |
| অবস্থান সামঞ্জস্য | সেকশনগুলো পরস্পরের সাথে নিখুঁতভাবে সারিবদ্ধ করে একত্রিত করুন যাতে স্কিউ হয় না |
| লেভেলিং | সম্পূর্ণ লাইনের নির্ভুল লেভেলিং উপযুক্ত উপাদান প্রবাহের জন্য অত্যন্ত গুরুত্বপূর্ণ |
| কমিশনিং ট্রায়াল | হাইড্রোলিক চাপসহ বিভিন্ন সমন্বয়ের সাথে প্রাথমিক টেস্ট রান |
| ট্রায়াল প্রোডাকশন | অপারেশন ফ্যাক্টরগুলি পরিবর্তন করুন এবং ডিজাইন মানের প্যারামিটার অর্জনের জন্য সূক্ষ্ম সামঞ্জস্য করুন <br> বিকৃতি, পুরুত্বের তারতম্য, মোচড়ানো পর্যবেক্ষণ করুন এবং সংশোধন করুন |
| চূড়ান্ত সামঞ্জস্য যাচাই | ডি-কয়েলার, রোল স্টেশন, কাটঅফ শিয়ার ইত্যাদির সামঞ্জস্য পুনরায় যাচাই করুন |
যান্ত্রিক কারণ ছাড়াও, ফর্মিং কোয়ালিটি মূলত নির্ভর করে:
- শীট মেটালের বৈশিষ্ট্য যেমন কঠোরতা, দৃঢ়তা, অভ্যন্তরীণ চাপ ইত্যাদি যা রোলিং লোডের প্রতিক্রিয়াকে প্রভাবিত করে
- মসৃণ নিম্ন-ঘর্ষণ উপাদান প্রবাহের জন্য পৃষ্ঠ প্রস্তুতি
- লুব্রিকেশনের গুণমান এবং তাপমাত্রার অভিন্নতা
- নির্ভুল মনিটরিং এবং নিয়ন্ত্রণের জন্য স্বয়ংক্রিয় ফিডব্যাক লুপ
রক্ষণাবেক্ষণ অনুশীলন
যেকোনো ভারী যন্ত্রের মতো, নিয়মিত প্রতিরোধমূলক রক্ষণাবেক্ষণ ডাবল লেয়ার রোল ফর্মারের দীর্ঘায়ু এবং কর্মক্ষমতা উন্নত করে:
সারণি ৭: ডাবল লেয়ার রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ তালিকা
| ফ্রিকোয়েন্সি | কার্যকলাপ |
|---|---|
| দৈনিক | রোল বেয়ারিং, তরলের মাত্রার ভিজ্যুয়াল পরিদর্শন ফাস্টেনারের শক্ততা যাচাই করুন ড্রাইভ সিস্টেমের তাপমাত্রা পর্যবেক্ষণ করুন |
| সাপ্তাহিক | রোল পৃষ্ঠ, স্ক্র্যাপারের পুঙ্খানুপুঙ্খ পরিষ্কার মূল যান্ত্রিক সিঙ্ক্রোনাইজেশন পরিদর্শন করুন |
| মাসিক | বেয়ারিং, গিয়ারবক্স, শ্যাফট লুব্রিকেট করুন সেন্সর এবং গেজ ক্যালিব্রেট করুন |
| ত্রৈমাসিক | লেভেলিং প্যাডের সমতলতা যাচাই করুন ঘষা রোল বেয়ারিং/রোলার মেরামত করুন |
| বার্ষিক | সম্পূর্ণ পুনঃসামঞ্জস্য যাচাই মরিচা প্রতিরোধে ইলেকট্রিক্যাল ক্যাবিনেটে ভার্নিশ করুন নিরাপত্তা পদ্ধতিতে কর্মীদের প্রশিক্ষণ কর্মসূচি |
প্রোফাইল ঘন ঘন পরিবর্তনের সময় অব্যবহৃত টুলিংয়ের সঠিক সংরক্ষণও ক্ষয় রোধ করে
মূল রক্ষণাবেক্ষণ টিপস:
- উৎপাদন পরিকল্পনার সাথে ডাউনটাইম রক্ষণাবেক্ষণের সময়সূচি নির্ধারণ করুন
- পর্যাপ্ত স্পেয়ার্সের ইনভেন্টরি নিশ্চিত করুন
- প্যারামিটার পরিবর্তনের ঐতিহাসিক লগ রাখুন
- হাইড্রোলিক, কুল্যান্ট এবং ফিল্ট্রেশন সিস্টেম আপগ্রেড করুন
- অবস্থা পর্যবেক্ষণ এবং ডায়াগনস্টিকস স্বয়ংক্রিয় করুন
- ক্রমাগত উন্নয়নসহ ক্যাপিটাল বিনিয়োগ হিসেবে বিবেচনা করুন
অপারেশনের নীতি
OEM ডাবল লেয়ার রোল ফর্মারের সাথে নিরাপদে কাজ করার জন্য অপারেটরদের প্রশিক্ষণ প্রয়োজন:
সারণি ৮: রোল ফর্মিং মেশিনের অপারেশন নির্দেশিকা
| ধাপসমূহ | বর্ণনা |
|---|---|
| নিরাপত্তা সরঞ্জাম | সর্বদা গ্লাভস, কানের সুরক্ষা, ঢাকা জুতো পরুন |
| লকআউট/ট্যাগআউট | শারীরিক হস্তক্ষেপের আগে সকল সার্কিট ডি-এনার্জাইজ করুন |
| সামগ্রী লোডিং | ভারী কয়েল তুলতে সঠিক সরঞ্জাম ব্যবহার করুন |
| থ্রেডিং | আঁচড় বা বাঁকা ছাড়াই স্ট্রিপ সতর্কতার সাথে পাস করুন |
| স্টার্টআপ ক্রম | ড্রাইভ এনগেজ করার আগে অক্সিলিয়ারি মোটর চালু করুন |
| আইডল রানিং | অপারেশন তাপমাত্রা অর্জন করতে দিন; অস্বাভাবিকতা যাচাই করুন |
| স্পিড কন্ট্রোল | স্ট্রিপ প্রবাহ পর্যবেক্ষণ করে উৎপাদন গতিতে ধীরে ধীরে ত্বরণ করুন |
| ভিজ্যুয়াল মনিটরিং | ত্রুটি বা বিচ্যুতির জন্য স্ট্রিপ স্ক্রলিং পর্যবেক্ষণ করুন |
| প্যারামিটার পরিবর্তন | রোলার চাপ/ভারসাম্যের মতো ফ্যাক্টর ধীরে ধীরে পরিবর্তন করুন |
| জরুরি বন্ধ | সকল স্টপ এবং নিরাপত্তা সার্কিট নিয়মিত টেস্ট করুন |
মূল অপারেশন নীতি:
- স্টার্টআপ এবং দীর্ঘ বিরতির পর সঠিক মেশিন ওয়ার্মআপ চক্র অনুমতি দিন
- ড্রাইভ পাওয়ার প্রয়োগের আগে ফাস্টেনারের হেড সঠিক অবস্থানে রাখুন
- রেফারেন্সের জন্য সাপ্লায়ারের বিস্তারিত অপারেশন ম্যানুয়াল সাইটে রাখুন
- বিশ্লেষণের জন্য স্ট্যান্ডার্ড ফরম্যাটে উৎপাদন কোয়ালিটি ডেটা সংগ্রহ করুন
- লুব্রিকেশন, তাপমাত্রা জোন ইত্যাদির জন্য প্রস্তাবিত প্যারামিটার অনুসরণ করুন
- পরিষ্কার কর্মক্ষ এবং স্থিতিশীল উপাদান সরবরাহ প্রবাহ বজায় রাখুন
ডাবল লেয়ার রোল ফর্মিং মেশিনের সুবিধা এবং অসুবিধা
সারণি ৯: ডাবল লেয়ার রোল ফর্মিং প্রক্রিয়ার সুবিধা
| সুবিধাসমূহ | বিস্তারিত |
|---|---|
| উচ্চ উৎপাদন হার | অটোমেটেড স্ট্যাকিংয়ের সাথে ১০০ মি/মিন পর্যন্ত |
| উন্নত শক্তির প্রোফাইল | ডাবল লেয়ার উন্নত শক্তিবৃদ্ধি প্রদান করে |
| অন্তর্নিহিত স্টিফেনার | চ্যানেলের মধ্যে ইন্টারলক দৃঢ়তা বাড়ায় |
| উপাদান সাশ্রয় | ফর্মিংয়ের সময় কম ওভারল্যাপ এবং অপচয় |
| আকৃতির জটিলতা | অসমমিত এবং অপ্রচলিত আকার তৈরি সম্ভব |
| সেকেন্ডারি প্রসেসিং | ইনলাইন হোল পাঞ্চিং, নচিং সম্ভব |
| মাত্রিক নির্ভুলতা | অটোমেশনের মাধ্যমে সামঞ্জস্যপূর্ণ টলারেন্স নিয়ন্ত্রণ |
| অপারেটর নিরাপত্তা | ঘূর্ণায়মান অংশ রক্ষার জন্য বন্ধ ফর্মিং মডিউল |
সারণি ১০: ডাবল লেয়ার রোল ফর্মিং প্রক্রিয়ার সীমাবদ্ধতা
| অসুবিধা | বিস্তারিত |
|---|---|
| উচ্চ টুলিং খরচ | প্রতিটি প্রোফাইলের জন্য বিশেষায়িত রোলার ডাই প্রয়োজন |
| রক্ষণাবেক্ষণের জন্য দক্ষ শ্রমিক | ফর্মিং সমস্যা সমাধানে দক্ষতা প্রয়োজন |
| সম্ভাব্য টুইস্টিং | অযথা জয়েনিং চূড়ান্ত আকৃতি বিকৃত করতে পারে |
| ব্যয়বহুল পরিবর্তন | নতুন প্রোফাইলের জন্য উল্লেখযোগ্য পুনর্নির্মাণ |
| মেঝে-স্থানের প্রয়োজনীয়তা | অত্যন্ত দীর্ঘ মেশিনের জন্য সীমাবদ্ধতা |
| সীমিত বাঁকার ব্যাসার্ধ | গুরুতর বক্রতাপূর্ণ নকশাকে সীমাবদ্ধ করে |
| শব্দের ঝুঁকি | ধ্বনিপ্রভাবের বিরুদ্ধে সতর্কতা প্রয়োজন |
যদিও ডাবল লেয়ার রোল ফর্মিং প্রক্রিয়ার কিছু অন্তর্নিহিত সীমাবদ্ধতা রয়েছে, তবুও OEM প্রস্তুতকারকরা উন্নত সার্ভো নিয়ন্ত্রণ, দ্রুত-পরিবর্তনযোগ্য টুলিং এবং মনিটরিং সেন্সর যুক্ত করে সীমাবদ্ধতা কমাতে থাকেন।
OEM ডাবল লেয়ার রোল ফর্মড প্রোফাইলের প্রয়োগ
ডাবল লেয়ার রোল ফর্মিং প্রযুক্তি এই ধরনের আলঙ্কৃত ধাতু কাঠামো তৈরি করে যা আদর্শ:
কভারিং এবং দেয়াল উপাদান: বহু-স্তরীয় দেয়াল প্যানেল, একত্রিত ছাদের শীট ইত্যাদি।
কাঠামোগত ফ্রেমিং: হালকা পুরলিন, চ্যানেল, প্রস্তুত সরঞ্জামের র্যাক যা প্রিফ্যাব ভবন, সৌর মাউন্ট ইত্যাদিতে ব্যাপকভাবে ব্যবহৃত হয়।
আসবাবপত্র: চেয়ার, শেল্ফ, র্যাক, লকার এবং স্টোরেজ ইউনিট ইত্যাদি স্থায়িত্ব লাভ করে।
অটোমোটিভ: রেলওয়ে ক্যারিয়েজ ফ্রেমিং, ট্রাকের দেহ প্যানেল, বাণিজ্যিক যানের মেঝে এবং কম্পার্টমেন্ট ইত্যাদি আন্তঃসংযুক্ত ফাঁপা শক্তি থেকে উপকৃত হয়।
স্টোরেজ অবকাঠামো: গুদামের পার্টিশন, মেজানিন ফ্লোরিং, সাইলো লাইনিং এই কোল্ড রোল ফর্মড সেকশন ব্যবহার করে।
কৃষি অবকাঠামো: শস্য সাইলো, গ্রিনহাউস কাঠামো, পশু পালনের আশ্রয় ইত্যাদি আন্তঃসংযুক্ত দেয়াল এবং ছাদ কভারিং প্রোফাইল ব্যবহার করে।
গৃহস্থালি যন্ত্রপাতি: এয়ার কন্ডিশনারের চ্যাসিস, রেফ্রিজারেটর প্যানেল ইত্যাদি ডাবল লেয়ার ফ্রেম প্রয়োগ করে।
কাস্টমাইজড গেট এবং রেলিং: অলঙ্কারিক প্রবেশদ্বার গেট সৌন্দর্যের সাথে অনুপ্রবেশ প্রতিরোধ যুক্ত করে।
বহুস্তরীয় রোল-গঠিত উপাদানগুলি উৎপাদন শিল্পের হালকা ওজনের উচ্চ-শক্তির চাহিদা পূরণ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
প্রশ্ন: ডাবল লেয়ার রোল ফর্মারে কোন পুরুত্বের শীট গঠন করা যায়?
উত্তর: স্ট্যান্ডার্ড মেশিনগুলি ০.৭ মিমি থেকে ২.৫ মিমি পুরুত্বের উপকরণ গ্রহণ করে। হেভি-ডিউটি লাইনগুলি ৮ মিমি পর্যন্ত পুরুত্ব সামলায়। কাস্টমাইজড টুলিং আরও পুরু প্লেটগুলিকেও সমর্থন করে।
প্রশ্ন: উপযুক্ত প্রোডাকশন লাইনের গতি কীভাবে নির্ধারণ করবেন?
উত্তর: ধাতুর মিশ্রণের ধরন, পুরুত্ব, কাঙ্ক্ষিত পণ্যের গুণমান এবং সেকেন্ডারি প্রসেসিংয়ের পরিমাণের উপর নির্ভর করে ১০-১০০ মি/মিন গতি সুপারিশ করা হয়।
প্রশ্ন: কোন ধরনের শীট মেটাল রোল ফর্মিংয়ের উপযোগী?
উত্তর: মাইল্ড স্টিল সাধারণত ব্যবহৃত হয়, কিন্তু স্টেইনলেস স্টিল, অ্যালুমিনিয়াম মিশ্রণ, ব্রাস, কপার ইত্যাদি সহজেই গঠিত করা যায়। বিশেষ সারফেস কোটিং বা টেম্পারিং আগে থেকে প্রয়োজন হতে পারে।
প্রশ্ন: প্রোফাইল কাস্টমাইজেশনের কতটা সম্ভাবনা রয়েছে?
উত্তর: ৩ডি মডেলের সাথে মিলিয়ে সম্পূর্ণ কাস্টম প্রোফাইল তৈরি সম্ভব। সীমাবদ্ধতা হতে পারে ন্যূনতম বেন্ড রেডিয়াস, কোণের ইন্টারলক এবং আকৃতির বিকৃতি এড়ানো।
প্রশ্ন: স্ট্যান্ডার্ড ক্যাটালগ প্রোফাইলগুলি ব্যাপকভাবে উৎপাদন করা যায় কি?
উত্তর: হ্যাঁ, অবশ্যই। স্ট্যান্ডার্ড উইন্ডো/দরজার ফ্রেম, রুফিং শীট, ড্রাইওয়াল প্রোফাইল ইত্যাদি শিল্প মানদণ্ডের সাথে সামঞ্জস্যপূর্ণ সর্বোচ্চ পরিমাণে উৎপাদিত করা যায়।
প্রশ্ন: ব্যাপক অর্ডারের জন্য প্রতি টুকরো খরচ কীভাবে কমানো যায়?
উত্তর: স্ট্যাকিং, বান্ডলিং অটোমেট করে এবং ওয়েল্ডিং/পেইন্টিংয়ের মতো ডাউনস্ট্রিম প্রক্রিয়ার আগে একীভূত করে ম্যানুয়াল লেবার উল্লেখযোগ্যভাবে কমিয়ে খরচ হ্রাস করা যায়।
প্রশ্ন: অবিরত গঠনের সর্বোচ্চ দৈর্ঘ্য কত?
উত্তর: কিছু শীর্ষস্থানীয় প্রস্তুতকারক ৬০ মিটার ছাড়িয়ে সুপার-লং মেশিন তৈরি করে। সাধারণত ২৫-৩০ মিটার সর্বোচ্চ, তারপর বিশেষ মধ্যবর্তী সাপোর্ট প্রয়োজন।
প্রশ্ন: এই মেশিনগুলি স্থাপনের জন্য কতটা স্থান দরকার?
উত্তর: আনুমানিক সাইজিং নির্দেশিকা:
- দৈর্ঘ্য = কাঁচামাল সরবরাহকারীর কয়েল ব্যাসার্ধ + মেশিনের দৈর্ঘ্য + কাটিং বাফার
- প্রস্থ = রোল ফর্মিং সেকশনের প্রস্থ + দুই পাশে ১.৫ মি ন্যূনতম নিরাপদ পথ
- উচ্চতা = সর্বোচ্চ সেকশনের উচ্চতা + ১ মি ক্লিয়ারেন্স
নিরাপদ চলাচলের জন্য ১৫-২০% অতিরিক্ত স্থান রাখুন।
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) OEM ডাবল-লেয়ার রোল ফর্মিং মেশিনকে সাধারণ সিঙ্গেল-লেয়ার লাইন থেকে কী আলাদা করে?
OEM ডাবল-লেয়ার ব্যবস্থায় দুটি ফর্মিং পথ ও একটি জোড়া লাগানোর ধাপ থাকে, যা এক পাসে ইন্টারলকড বা জোড়া প্রোফাইল তৈরি করে; দুটি আলাদা লাইনের তুলনায় পরিবর্তন ও মেঝের জায়গা কম লাগে।
2) ডাবল-লেয়ার রোল ফর্মার কি দ্রুত প্রোফাইল পরিবর্তন করতে পারে?
হ্যাঁ। সার্ভো-চালিত স্পিন্ডল, দ্রুত-বদলযোগ্য ক্যাসেট ও রেসিপি-ভিত্তিক PLC নিয়ন্ত্রণ থাকলে পাসের সংখ্যা ও পাঞ্চিং টুল বদলের ওপর নির্ভর করে পরিবর্তন-সময় 20–45 মিনিটে নামতে পারে।
3) উচ্চগতির ডাবল-লেয়ার লাইনে দৈর্ঘ্যের নির্ভুলতা কীভাবে বাড়াব?
নির্গমন পাশে এনকোডার, ক্লোজড-লুপ সার্ভো শিয়ার (ফ্লাইং কাট), ডিকয়লারে টেনশন নিয়ন্ত্রণ এবং তাপমাত্রা-সমন্বিত দৈর্ঘ্য অ্যালগরিদম ব্যবহার করুন; 20–40 m/min গতিতে ±0.5–1.0 mm সাধারণ।
4) কোটেড কয়েলের (PPGI, Zn-Al-Mg) জন্য কোন লুব্রিকেন্ট সুপারিশ করা হয়?
আবরণ উঠে আসা ঠেকাতে ভালো বাউন্ডারি লুব্রিকেশনসহ কম-সান্দ্রতার, দাগ না-ফেলা সিন্থেটিক বা সেমি-সিন্থেটিক রোল ফর্মিং ফ্লুইড ব্যবহার করুন; পেইন্ট/আঠার সঙ্গে সামঞ্জস্য এবং পরবর্তী পরিষ্কারের প্রয়োজন যাচাই করুন।
5) OEM ডাবল-লেয়ার রোল ফর্মারে কি ইনলাইন মাননিয়ন্ত্রণ সম্ভব?
হ্যাঁ। সাধারণ সংযোজনের মধ্যে রয়েছে লেজার প্রস্থ/পুরুত্ব গেজ, ছিদ্রের অবস্থান যাচাইয়ে ভিশন সিস্টেম, স্ট্যান্ডে টর্ক/অ্যাম্পিয়ার পর্যবেক্ষণ এবং ফ্ল্যাঞ্জের কোণ যাচাইয়ে ইনলাইন প্রোফাইলোমিটার।
OEM ডাবল লেয়ার রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- বিদ্যুতায়ন ও সার্ভোর ব্যবহার: আরও লাইন কঠোর সহনসীমা, দ্রুত ত্বরণ ও শক্তি সাশ্রয়ের জন্য সব-সার্ভো স্ট্যান্ড ব্যবহার করছে।
- সমন্বিত তথ্যস্তর: OPC UA/MQTT সংযোগে তাৎক্ষণিক OEE, অপচয় বিশ্লেষণ ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের তথ্য MES/ক্লাউডে যায়।
- টেকসই উপকরণ: Zn‑Al‑Mg ও উচ্চ পুনর্ব্যবহৃত-উপাদানযুক্ত অ্যালুমিনিয়ামের ব্যবহার বাড়ছে; VOC কমাতে ড্রাই-ফিল্ম ও ন্যূনতম-পরিমাণ লুব্রিকেশন (MQL) ব্যবহৃত হচ্ছে।
- নকশাতেই নিরাপত্তা: রপ্তানি মডেলে লাইট কার্টেন, টর্ক-সীমিত ড্রাইভ এবং Category 3 PL d নিরাপত্তা সার্কিট মানক হচ্ছে।
- দ্রুত কাস্টমাইজেশন: বিশেষ প্রোফাইলের RFQ থেকে উৎপাদন শুরু পর্যন্ত সময় কমাতে OEM-রা মডিউলার ক্যাসেট ও CAM-চালিত রোল নকশা দেয়।
2024–2025 বেঞ্চমার্ক মেট্রিক্স এবং গ্রহণযোগ্যতা
| মেট্রিক | 2024 সালের গড় | 2025 (আনুমানিক) | OEM ডাবল-লেয়ার রোল ফর্মারের ওপর প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| সার্ভো-চালিত স্ট্যান্ড গ্রহণ | 38% | 52–58% | দ্রুত সেটআপ, উন্নত পুনরাবৃত্তিযোগ্যতা | সরবরাহকারী জরিপ; বাণিজ্য মেলা |
| সাধারণ লাইনের গতি (ছাদ/দেয়াল প্যানেল) | 25–35 m/min | 28–40 m/min | কঠোর QA সত্ত্বেও উৎপাদন বাড়ে | শিল্প প্রদর্শনী |
| গতিতে দৈর্ঘ্যের সহনসীমা | ±1.0–1.2 mm | ±0.6–0.9 mm | এনকোডার + সার্ভো শিয়ার উন্নয়ন | OEM অ্যাপ নোট |
| ক্লাউড-সংযুক্ত লাইন (OPC UA/MQTT) | 22% | 35–40% | উন্নত OEE ও বন্ধ-সময়ের ত্রুটি নির্ণয় | Controls integrators |
| MQL/ড্রাই-ফিল্ম লুব্রিকেন্টের ব্যবহার | 14% | 20–25% | ফ্লুইডের ব্যবহার কম, প্রোফাইল পরিচ্ছন্ন | Sustainability reports |
| প্রতি টনে ফর্মিং শক্তি ব্যবহার | 7–9% lower vs. 2022 | 2022 সালের তুলনায় 10–12% কম | উচ্চ-দক্ষতার ড্রাইভ, রিজেনারেটিভ ব্রেকিং | IEA/industry guidance |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- AISI/CFSEI: কোল্ড-ফর্মড মানদণ্ড ও নকশা-সংক্রান্ত নোট — https://www.cfsei.org
- ISO 13849-1 (নিরাপত্তা নিয়ন্ত্রণ ব্যবস্থা) পরিচিতি — https://www.iso.org
- OPC Foundation (শিল্প-সংযোগ) — https://opcfoundation.org
- IEA Industrial Efficiency (শক্তির মানদণ্ড) — https://www.iea.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: অসমমিত ফ্যাসাড প্যানেলের জন্য সার্ভো-ক্যাসেট ডাবল-লেয়ার লাইন (2025)
পটভূমি: কোটেড স্টিলে দুটি অসমমিত ফ্যাসাড প্রোফাইলের মধ্যে ঘন ঘন পরিবর্তন প্রয়োজন এমন এক ঠিকাদারকে একটি OEM সরঞ্জাম সরবরাহ করেছিল।
সমাধান: সার্ভো-চালিত রোল স্ট্যান্ড, দ্রুত-বদলযোগ্য ক্যাসেট ও এনকোডার-সমলয় ফ্লাইং শিয়ার চালু করা হয়; পাঞ্চের অবস্থান যাচাইয়ে ভিশন সিস্টেম যোগ করা হয়।
ফলাফল: পরিবর্তন-সময় 75 থেকে 32 মিনিটে নামে; 30 m/min গতিতে দৈর্ঘ্যের নির্ভুলতা ±1.2 mm থেকে ±0.7 mm-এ উন্নত হয়; অপচয় 6.1% থেকে 3.9%-এ কমে।
কেস স্টাডি 2: MQL-সহ শক্তি-অপ্টিমাইজড ডাবল-লেয়ার রোল ফর্মার (2024)
পটভূমি: একটি রুফিং প্রস্তুতকারক দুই-স্তর দেয়াল/ছাদ প্যানেল লাইনে শক্তি ও লুব্রিকেন্টের ব্যবহার কমাতে চেয়েছিল।
সমাধান: IE4 মোটর, রিজেনারেটিভ VFD এবং OPC UA-র মাধ্যমে কারখানাব্যাপী PLC তথ্য-লগিংসহ ন্যূনতম-পরিমাণ লুব্রিকেশনে উন্নীত করা হয়।
ফলাফল: প্রতি টনে ফর্মিং শক্তি ব্যবহার 11% কমে; লুব্রিকেন্টের ব্যবহার 38% কমে; বেয়ারিংয়ের তাপমাত্রার প্রবণতা নিয়ে পূর্বাভাসমূলক সতর্কতায় অপরিকল্পিত বন্ধ-সময় 15% কমে।
বিশেষজ্ঞদের মতামত
- Dr. Linh Tran, উৎপাদন ব্যবস্থা বিভাগের প্রধান, Fraunhofer IPT
মূল মতামত: “OEM ডাবল-লেয়ার রোল ফর্মিং মেশিনে ফলন সবচেয়ে বেশি বাড়ে সমলয় থেকে—প্রবেশপথের টেনশন নিয়ন্ত্রণকে নির্গমনপথের সার্ভো শিয়ারের সময়ের সঙ্গে মেলালে।” - Javier Morales, জ্যেষ্ঠ অটোমেশন আর্কিটেক্ট, Rockwell Automation (EMEA)
মূল মতামত: “গতি, টর্ক, অপচয় ও অ্যালার্মের সুস্পষ্ট ট্যাগসহ OPC UA মানক করলে বহু-লাইন কারখানায় চালুকরণ ও দীর্ঘমেয়াদি বিশ্লেষণ দ্রুত হয়।” - Priya Nandakumar, উপকরণ প্রকৌশলী, SSAB
মূল মতামত: “Zn‑Al‑Mg বা আরও কঠিন গ্রেডে যাওয়ার সময় শক্তি বাড়ানোর আগে পাস বাড়ান ও ফর্মিং ব্যাসার্ধ বাড়ান; এতে কোটিং অক্ষুণ্ণ থাকে এবং প্রান্তে সূক্ষ্ম ফাটল ঠেকে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন:
- COPRA RF (তথ্য-নির্ভর রোল ফর্মিং নকশা) — https://www.data-m.de
- দ্রুত “ফ্লাওয়ার” ধারণার জন্য ProCAD/FreeCAD — https://www.freecad.org
- মানদণ্ড ও নকশা নির্দেশনা:
- AISI S100/CFSEI কারিগরি নোট — https://www.cfsei.org
- ISO 13849 কার্যকরী নিরাপত্তা পরিচিতি — https://www.iso.org
- নিয়ন্ত্রণ ও সংযোগ:
- OPC UA তথ্য মডেল ও উত্তম অনুশীলন — https://opcfoundation.org
- মোশন/ফ্লাইং শিয়ারের জন্য Siemens ও Rockwell PLC লাইব্রেরি — https://support.industry.siemens.com এবং https://rockwellautomation.com
- উপকরণ/কোটিং:
- SSAB Zn‑Al‑Mg ফর্মিং নির্দেশনা — https://www.ssab.com
- ASTM A653/A1003 তথ্যসূত্র — https://www.astm.org
- নিরাপত্তা ও রক্ষণাবেক্ষণ:
- NIOSH মেশিন গার্ডিং ও LOTO তথ্যসূত্র — https://www.cdc.gov/niosh
- মেশিন নিরাপত্তা বিষয়ে EU OSHA নির্দেশনা — https://osha.europa.eu
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: OEM ডাবল-লেয়ার রোল ফর্মিং মেশিন নিয়ে 5টি FAQ যোগ; কার্যকারিতা/গ্রহণ সারণি ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞ মতামত সংকলন; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/সম্পদ যোগ
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-22 অথবা তার আগে, যদি নতুন সার্ভো-ক্যাসেট মানদণ্ড আসে, CFSEI/AISI নির্দেশনায় বড় হালনাগাদ হয়, অথবা Zn‑Al‑Mg ও OPC UA সংযোগের ব্যবহার উল্লেখযোগ্যভাবে বদলে যায়





