
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

মেটাল টাইল রোল ফর্মিং মেশিন ধাতব ছাদের টাইল এবং প্যানেল তৈরির জন্য একটি দক্ষ উপায়। এই উন্নত উৎপাদন প্রক্রিয়ায় রোলগুলি সমতল ধাতব কয়েলকে পছন্দসই ছাদের প্রোফাইলে বাঁকিয়ে গঠন করে। মেটাল টাইল রোল ফর্মিং ঐতিহ্যবাহী ধাতব ছাদ উৎপাদন পদ্ধতির তুলনায় অনেক সুবিধা প্রদান করে।
এই সম্পূর্ণ নির্দেশিকায় মেটাল টাইল রোল ফর্মিং মেশিন সম্পর্কে জানার যাবতীয় বিষয় আলোচনা করা হবে। আমরা রোল ফর্মিং প্রক্রিয়া কীভাবে কাজ করে, রোল ফর্মারের বিভিন্ন উপাদান এবং বৈশিষ্ট্য, ডিজাইন বিবেচনা এবং সাধারণ প্রয়োগ নিয়ে আলোচনা করব। আমরা শেষে প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহও যুক্ত করেছি যাতে এই রূপান্তরকারী ধাতুকর্ম প্রযুক্তি সম্পর্কে আরও গভীরভাবে বোঝা যায়। চলুন শুরু করি!
মেটাল টাইল রোল ফর্মিং কীভাবে কাজ করে?
রোল ফর্মিং হলো একটি অবিরত বাঁকানো প্রক্রিয়া যা শীট ধাতুকে স্থির ক্রস-সেকশন অংশে গঠন করে। শীট ধাতু একাধিক রোলার ডাইয়ের মধ্য দিয়ে যায় যা উপাদানকে ধাপে ধাপে পছন্দসই প্রোফাইলে গঠন করে। উপাদান রোলিং মিলের মধ্য দিয়ে চলার সময় প্রতিটি রোল সেট আক্রমণাত্মক বাঁকা প্রয়োগ করে যতক্ষণ না চূড়ান্ত আকৃতি অর্জিত হয়।
রোলগুলি ধাতুকে বাঁকাতে উল্লম্বভাবে চাপ প্রয়োগ করে এবং মেশিনের মধ্য দিয়ে শীটকে অগ্রসর করতে অনুভূমিকভাবে। রোল ফর্মিং প্রক্রিয়া জটিল জ্যামিতি তৈরির জন্য অনুদৈর্ঘ্য বক্ররেখা এবং বাঁকা অনুমতি দেয়। এটি উচ্চ উৎপাদন পরিমাণের জন্য দক্ষ এক-ধাপের প্রক্রিয়া।
ধাপে ধাপে প্রক্রিয়া
মেটাল টাইল রোল ফর্মিং প্রক্রিয়ার একটি সারাংশ এখানে দেওয়া হলো:
- ফিডিং – কয়েলড মেটাল শীট রোল ফর্মারের প্রবেশপথে একটি আনওয়াইন্ডিং ডিভাইসে রাখা হয়। স্টক নির্দিষ্ট গতিতে মেশিনে প্রবেশ করে।
- ফর্মিং – শীটটি ধাতুকে ধাপে ধাপে নির্দিষ্ট প্রোফাইলে বাঁকানোর জন্য রোলার ডাইগুলির ক্রমান্বয়ে প্রবেশ করে।
- কাটিং – সম্পূর্ণ প্রোফাইল গঠিত হলে, সমাপ্ত অংশটি কাটিং উপাদান দ্বারা নির্দিষ্ট দৈর্ঘ্যে কাটা হয়।
- গণনা/স্তূপীকরণ – গঠিত অংশগুলি স্বয়ংক্রিয়ভাবে গণনা করা হয় এবং সহজ পরিচালনার জন্য স্তূপীকৃত করা হয়।
রোল ফর্মিং প্রক্রিয়া অবিরত চলমান, যেখানে প্রতিটি ধাপ একই সঙ্গে ঘটে। এই স্বয়ংক্রিয়করণ উচ্চ উৎপাদন হার এবং সামঞ্জস্যপূর্ণ মানের অংশ সরবরাহ করে।
রোল ফর্মিং বনাম প্রেস ব্রেক বেন্ডিং
রোল ফর্মিংকে প্রেস ব্রেক বেন্ডিংয়ের সাথে গুলিয়ে ফেলা উচিত নয়। উভয় প্রক্রিয়াই শীট মেটালকে আকার দেয়, তবে কিছু মূল পার্থক্য রয়েছে:
- প্রেস ব্রেকিং – পুরুষ এবং স্ত্রী ডাই ব্যবহার করে প্রেসে অংশগুলো গঠন করে। কম বা মাঝারি উৎপাদন পরিমাণের জন্য আরও উপযুক্ত।
- রোল গঠন – রোলার ডাইগুলো মেশিনের মাধ্যমে উপাদানকে ধীরে ধীরে আকার দেয়। উচ্চ উৎপাদন পরিমাণের জন্য আদর্শ।
- রোল ফর্ম করা অংশগুলোর প্রোফাইল এবং গুণমান স্থির থাকে কারণ অংশগুলো অবিচ্ছিন্ন প্রক্রিয়ায় গঠিত হয়। প্রেস ব্রেকিং ব্যাচভিত্তিক কিছু তারতম্য সৃষ্টি করতে পারে।
- রোল ফর্মিং ধাতুর উপর কম চাপ প্রয়োগ করে, যা দীর্ঘ অংশগুলোতে ফাটলের সম্ভাবনা কমিয়ে দেয়। প্রেস ব্রেকস ভারী সংস্পর্শে উপাদানের ক্ষতি করতে পারে।
দীর্ঘ ও উচ্চ-আয়তনের ধাতব ছাদের উপাদানের জন্য রোল ফর্মিং সাধারণত পছন্দনীয় প্রক্রিয়া।
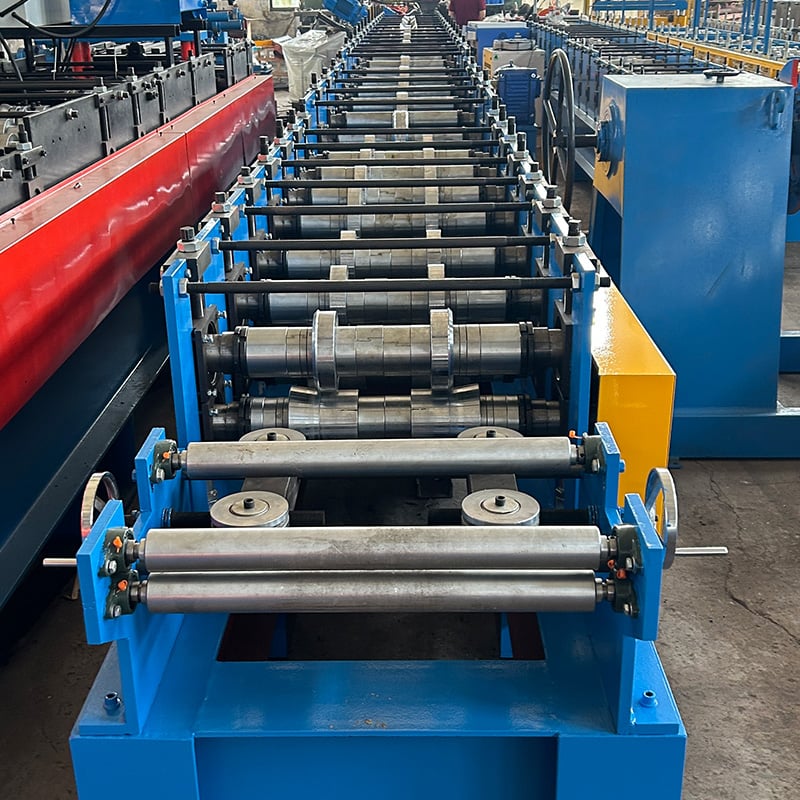
মেটাল টাইল রোল ফর্মিং মেশিনের উপাদানসমূহ
একটি মেটাল টাইল রোল ফর্মার কয়েকটি মৌলিক উপাদান নিয়ে গঠিত যা একসঙ্গে কাজ করে গঠিত অংশ তৈরি করে:
আনকোয়লার
লাইনের শুরুতে সমতল শীট ধাতুর বড় কয়েলটি আনকয়েলারে লোড করা হয়। আনকয়েলার শীটকে নির্দিষ্ট গতি ও টেনশনে রোল ফর্মারে সরবরাহ করতে দেয়। সাধারণ আনকয়েলারের ধরনের মধ্যে রয়েছে যান্ত্রিক, হাইড্রোলিক এবং নিউম্যাটিক।
ফিড টেবিল
এটি একটি টেবিল-জাতীয় উপাদান যা সমতল ধাতব শীটকে রোল ফর্মিং বিভাগে নির্দেশ করে। এটি স্টককে প্রথম ফর্মিং রোলারে মসৃণভাবে ও সমানভাবে প্রবেশ করায় নিশ্চিত করে।
ফর্মিং স্টেশন
মেশিনের মূল অংশ, ফর্মিং বিভাগে রোলার ডাই রয়েছে যা ধাতুকে ক্রমান্বয়ে পছন্দনীয় আকারে বাঁকায়। রোলার ডাই স্টেশনের সংখ্যা অংশের জ্যামিতির উপর নির্ভর করে পরিবর্তিত হয়। সরল প্রোফাইলের জন্য ৫-১০টি স্টেশন যথেষ্ট হতে পারে যেখানে জটিল প্রোফাইলের জন্য ১৫টি বা তার বেশি ফর্মিং স্টেশন প্রয়োজন।
কাটঅফ ছুরি
সম্পূর্ণ গঠিত হলে, কাটঅফ ছুরি শেষ প্রোফাইলকে দৈর্ঘ্য অনুযায়ী কেটে ফেলে। রোল ফর্মারে পাঞ্চিং বা স শৈলীর কাটঅফ থাকতে পারে। স্বয়ংক্রিয় কাটঅফ সর্বোচ্চ উৎপাদনশীলতার জন্য প্রক্রিয়া স্ট্রিমলাইন করে।
কাউন্টিং সিস্টেম
কাউন্টিং বা স্ট্যাকিং সিস্টেম কাটা অংশগুলোকে সহজ হ্যান্ডলিংয়ের জন্য সংগঠিত করে। কাউন্টারগুলো অংশগুলো স্ট্যাক করতে পারে বা সংগঠিত বিনে ফেলতে পারে। এটি রোল ফর্মার থেকে অংশ প্রবাহ উন্নত করে।
নিয়ন্ত্রণ ব্যবস্থা
কন্ট্রোলগুলো গতি, ফিড রেট, কাট দৈর্ঘ্য এবং অন্যান্য প্যারামিটার সমন্বয় করে। আধুনিক রোল ফর্মারে প্রোগ্রামযোগ্য পিএলসি রয়েছে যা সুনির্দিষ্ট নিয়ন্ত্রণ ও মনিটরিং প্রদান করে।
এক্সিট র্যাম্প
একটি ঢালু এক্সিট র্যাম্প গঠিত ও কাটা অংশগুলোকে মেশিন থেকে মুক্ত করে। কিছু ছোট মেশিনে র্যাম্পের পরিবর্তে এক্সিট চুট থাকতে পারে।
এই প্রাথমিক উপাদানগুলোর পাশাপাশি, রোল ফর্মারে পিঞ্চ রোল, হিটিং, হোল পাঞ্চিং, এমবসিং এবং অন্যান্য ইন-লাইন প্রক্রিয়া একীভূত করা যায় অতিরিক্ত কার্যকারিতার জন্য।
রোল ফর্মার কনফিগারেশনস
মেটাল টাইল রোল ফর্মিং মেশিন বিভিন্ন কনফিগারেশন ও ধরনের আসে। প্রধান ধরনগুলোর মধ্যে রয়েছে:
স্থির
স্থির বা ইন-লাইন রোল ফর্মারে সকল উপাদান স্থির অবস্থানে থাকে। শীট লাইনিয়ারভাবে মেশিনের প্রত্যেক বিভাগ দিয়ে যায়। এটি সবচেয়ে সাধারণ ও অর্থনৈতিক ধরনের রোল ফর্মার। উৎপাদন হার সাধারণত ১৫-২০ ফুট প্রতি মিনিট।
পোর্টেবল
পোর্টেবল রোল ফর্মারগুলো গতিশীলতা ও নমনীয়তার জন্য ডিজাইন করা। সকল উপাদান চাকা-যুক্ত ফ্রেমে মাউন্ট করা, যা মেশিন সহজে সরানো যায়। পোর্টেবল রোলিং মিল কম জায়গা নেয় এবং সাইটে ফর্মিংয়ের জন্য পরিবহনযোগ্য। তবে উৎপাদন গতি স্থির মেশিনের চেয়ে কম।
উল্লম্ব
একটি উল্লম্ব রোল ফর্মার প্রক্রিয়াটিকে উল্লম্ব সমতলে স্থাপন করে। ধাতব শীট উপরের ও নিচের রোলার দিয়ে উল্লম্বভাবে সরবরাহ হয় অনুভূমিকের পরিবর্তে। উল্লম্ব রোলিং ন্যূনতম ফুটপ্রিন্ট নেয় এবং প্রোফাইলে উল্লম্ব বক্রতা অনুমোদন করে। কিন্তু এর খরচ বেশি এবং গতি স্থির অনুভূমিক মেশিনের চেয়ে কম।
সার্পেনটাইন
সার্পেনটাইন রোল ফর্মার শীটকে একাধিক ফর্মিং স্ট্যান্ড দিয়ে অনুভূমিকভাবে সর্পিল করে। এটি কমপ্যাক্ট ফুটপ্রিন্টের সুবিধা দেয় উচ্চ উৎপাদন হার বজায় রেখে। সার্পেনটাইন মেশিন আরও জটিল উপাদান হ্যান্ডলিং প্রয়োজন করে কিন্তু জায়গার দক্ষতা সর্বোচ্চ করে।
কাস্টম
অনন্য অংশের জ্যামিতির জন্য, কাস্টম রোল ফর্মার স্পেসিফিকেশন অনুযায়ী তৈরি করা যায়। এই মেশিনগুলো স্ব proprietory প্রোফাইলের জন্য বিশেষ ফিচার ও টুলিং অন্তর্ভুক্ত করে। ধাতব ছাদ ব্যবস্থায় সাধারণ, কাস্টম রোল ফর্মার স্বাক্ষরিত পণ্যের সর্বোত্তম ফর্মিং নিশ্চিত করে।
অংশের জ্যামিতি, উৎপাদন প্রয়োজনীয়তা এবং বাজেটের যত্নসহকারে বিবেচনা আদর্শ রোল ফর্মার বিন্যাস নির্ধারণে সাহায্য করে।
মূল ডিজাইন ফ্যাক্টরসমূহ
রোল ফর্মিং মেশিনগুলো ধাতব ছাদ প্যানেল প্রোফাইল ডিজাইনের উপর ভিত্তি করে বিশেষভাবে ইঞ্জিনিয়ার করা হয়। সরঞ্জাম ডিজাইনে বিবেচনা করতে হবে কয়েকটি ফ্যাক্টর:
উপাদানের ধরন
গেজ, গ্রেড, কোটিং এবং গঠিত শীট ধাতুর প্রস্থ রোল এবং মেশিন প্যারামিটারকে প্রভাবিত করে। সরঞ্জাম উপাদানের স্পেসিফিকেশন অনুযায়ী ডিজাইন করা হয়।
অংশের দৈর্ঘ্য
সর্বোচ্চ অংশের দৈর্ঘ্য মেশিন লাইনের আকার ও লেআউট নির্ধারণ করে। দীর্ঘ প্রোফাইল প্রায়শই সার্পেনটাইন কনফিগারেশন প্রয়োজন করে। ছোট অংশ পোর্টেবল মিল অনুমোদন করতে পারে।
জ্যামিতি
প্যানেল আকৃতির জটিলতা – রিবস, বক্রতা এবং কোণসমূহ অন্তর্ভুক্ত – প্রয়োজনীয় রোলার স্টেশনের সংখ্যা নির্ধারণ করে। সরল আকৃতির কম স্ট্যান্ড প্রয়োজন।
উৎপাদন আয়তন
উচ্চ আয়তনের প্রয়োজনীয়তা স্বয়ংক্রিয় ফিচারসহ দ্রুত সরঞ্জাম কল করে। কম আয়তন সরল ম্যানুয়াল মেশিন অনুমোদন করতে পারে। গতি ও উৎপাদনশীলতার প্রয়োজন স্পেসিফিকেশনকে প্রভাবিত করে।
বাজেট
রোল ফর্মিং সরঞ্জাম কম খরচের ম্যানুয়াল মেশিন থেকে উন্নত উচ্চ-গতির লাইন পর্যন্ত বিস্তৃত। বাজেট শেষপর্যন্ত কোন ক্ষমতা সম্ভব তা নির্ধারণ করে। অগ্রাধিকার খরচের সাথে উৎপাদন প্রয়োজনের ভারসাম্য করে।
উদ্দিষ্ট ধাতব ছাদ প্যানেলের উপযুক্ত রোল ফর্মার নির্বাচনের জন্য যত্নসহকারে পরিকল্পনা করতে হবে। ডিজাইনার ও নির্মাতার মধ্যে পরামর্শ সরঞ্জামকে অপ্টিমাইজ করে।
ধাতব ছাদের প্রয়োগসমূহ
এর দক্ষতা ও নমনীয়তার কারণে রোল ফর্মিং জনপ্রিয় ধাতব ছাদ ভবন পণ্য উৎপাদনের জন্য আদর্শ। টাইল রোল ফর্মিং মেশিনে উৎপাদিত সাধারণ ধাতব ছাদ প্রোফাইলের মধ্যে রয়েছে:
স্থায়ী সেলাই
উল্লম্ব রিবযুক্ত স্থায়ী সেলাই প্যানেলগুলি গোপন ফাস্টেনিং প্রদানের জন্য রোল ফর্ম করা হয়। এটি একটি আকর্ষণীয়, জলরোধী ধাতব ছাদ প্রদান করে।
করুগেটেড
সাইনুসয়েডাল আকৃতির আইকনিক করুগেটেড প্যানেলগুলি রোল ফর্মারে সহজেই গঠিত হয়। করুগেটেড ছাদ এবং সাইডিংয়ের জন্য ব্যবহৃত হয়।
শেক এবং শিঙ্গল
শেক বা অ্যাসফাল্ট শিঙ্গলের চেহারা অনুকরণ করে এই প্রোফাইলগুলিতে ছোট, ওভারল্যাপিং রিব রয়েছে যা ধাতুতে শিঙ্গল ডিজাইন অনুকরণ করে।
ধাতব টাইল
শীট ধাতুকে কাদামাটি, কংক্রিট বা শেল ছাদের টাইলের আকৃতি অনুকরণ করে রোল ফর্ম করা যায়। হালকা ওজনের ধাতব টাইলগুলি সৌন্দর্য বজায় রাখে এবং সহজ স্থাপনা নিশ্চিত করে।
ক্লিপ লক প্যানেল
দ্রুত স্থাপনার জন্য ক্লিপ লক প্যানেলগুলিতে অবিরত ফাস্টেনিং ট্যাব রয়েছে। ক্লিপগুলি সংলগ্ন প্যানেলগুলিকে আন্তঃসংযুক্ত করে এবং ছাদের ডেকে নিরাপদে আবদ্ধ করে।
রেইনওয়্যার পণ্য
গাটার, ডাউনস্পাউট এবং কালেক্টর হেডগুলি রোল ফর্মিং প্রযুক্তি ব্যবহার করে তৈরি করা হয়। রেইনওয়্যারের অংশগুলি রোলিংয়ের সামঞ্জস্যতার সুবিধা পায়।
সংকীর্ণ প্রস্থের কয়েল
বর্জ্য এবং খরচ কমানোর জন্য ৫”-২৪” প্রস্থের সংকীর্ণ ধাতুর স্ট্রিপগুলিকে প্যানেলে রোল ফর্ম করা যায়। বিভিন্ন ধাতু এবং ফিনিশে উপলব্ধ।
সঠিক টুলিং ডিজাইন সহ রোল ফর্মিং মেশিনগুলি প্রায় যেকোনো লম্বা ধাতব ছাদের পণ্য উৎপাদন করতে পারে।
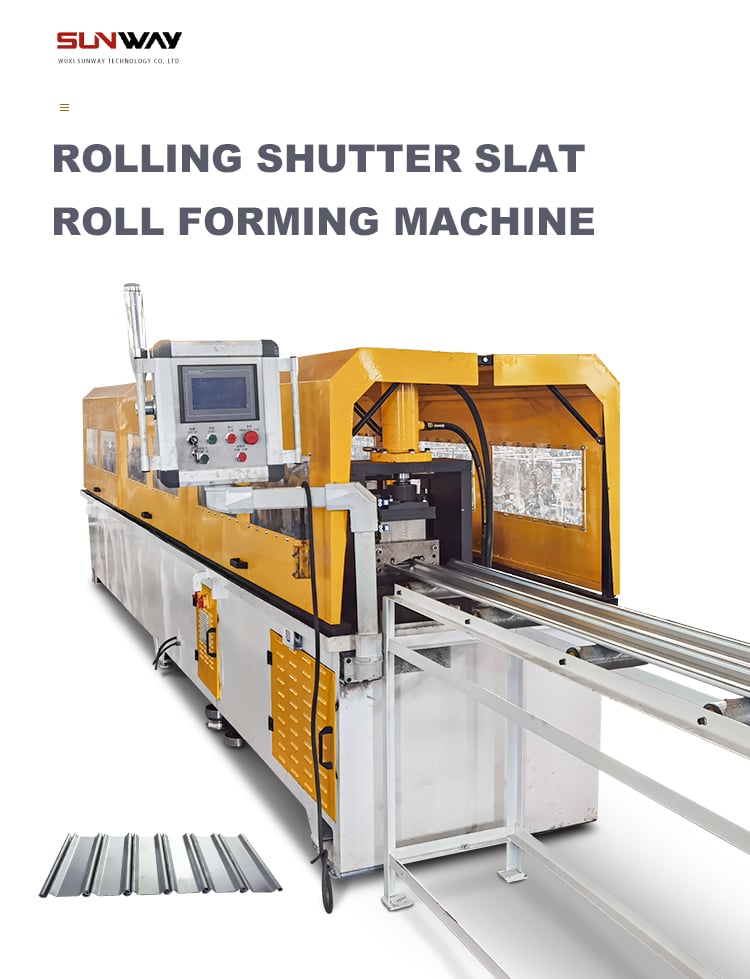
রোল ফর্মার টুলিং
রোল ফর্মিং মিলের কেন্দ্রবিন্দুতে রয়েছে রোলার ডাইগুলি যা ধাতব প্রোফাইলকে ধাপে ধাপে আকার দেয়। রোল টুলিং বা রোল সেট নামে পরিচিত এই নির্ভুলতার সাথে তৈরি টুলগুলি ফর্মিং স্ট্যান্ডে স্থাপিত হয়। রোল টুলগুলি সমতল ধাতব স্ট্রিপকে কাঙ্ক্ষিত প্যানেল জ্যামিতিতে রূপান্তরিত করে।
রোলার ডাই
রোলার ডাইগুলি ইস্পাতের চাপ সহ্য করার জন্য শক্ত ইস্পাত থেকে তৈরি। পুরুষ এবং স্ত্রী রোলার জোড়া একে অপরের বিপরীতে স্থাপিত হয় যাতে শীটটি অগ্রসর হওয়ার সময় বাঁকা হয়। রোলারগুলির সম্মিলিত কনট্যুরগুলি অংশের আকৃতি অনুসারে ইঞ্জিনিয়ার করা হয়।
রোল ডাইগুলি সাধারণত ১-২ বছর স্থায়ী হয় পুনর্বাসনের আগে। অতিরিক্ত সেটগুলি ডাউনটাইম কমাতে দ্রুত পরিবর্তনের অনুমতি দেয়।
ব্রেকডাউন রোল
সমতল শীটকে বাঁকানো শুরু করা প্রাথমিক রোলার স্টেশনগুলিকে ব্রেকডাউন রোল বলা হয়। এগুলি ধাতুকে ধীরে ধীরে বাঁকিয়ে প্রোফাইল খোলে।
ফিনিশিং রোল
চূড়ান্ত কয়েকটি স্টেশনে ফিনিশিং রোলগুলি জ্যামিতি সম্পূর্ণ করে এবং আকৃতি সূক্ষ্ম করে। ফিনিশিং রোলগুলি গুরুত্বপূর্ণ বিবরণ এবং কঠোর সহনশীলতা উৎপন্ন করে।
নিচের রোলার ড্রাইভ
মিলের মধ্য দিয়ে শীটকে চালনা করার জন্য নিচের রোলারগুলি গিয়ার ড্রাইভ ইউনিটের সাথে সংযুক্ত। চালিত নিচের রোল এবং শীটের মধ্যে ঘর্ষণ স্টককে ফর্মিং স্ট্যান্ডের মধ্য দিয়ে টেনে নেয়।
রোল অ্যালাইনমেন্ট
রোলারগুলিকে সঠিকভাবে অ্যালাইন রাখা উচ্চমানের অংশের জন্য অত্যাবশ্যক। অসঙ্গত অ্যালাইনমেন্ট প্রোফাইল বিকৃতি এবং বর্জ্য সৃষ্টি করে। নির্ভুল রোল মাউন্ট, বিয়ারিং এবং হাউজিংগুলি অপারেশনের সময় অ্যালাইনমেন্ট বজায় রাখে।
রোল টুলিং সরঞ্জামের খরচের উল্লেখযোগ্য অংশ গঠন করে, কিন্তু কাঙ্ক্ষিত প্যানেল প্রোফাইল অর্জনের জন্য এটি অপরিহার্য।
ধাতব টাইলের জন্য রোল ফর্মিংয়ের সুবিধাসমূহ
ধাতব ছাদের টাইলের জন্য অন্যান্য উৎপাদন পদ্ধতির উপর রোল ফর্মিং ব্যবহারের অনেক সুবিধা রয়েছে:
উচ্চ উৎপাদনশীলতা
রোল ফর্মিংয়ের উপাদানের মাধ্যমে প্রবাহ খুবই উচ্চ, সাধারণত ১৫-২০ ফুট প্রতি মিনিট। ৬০ ফুট পর্যন্ত লম্বা প্যানেলগুলি অবিরত উৎপাদন করা যায়। স্বয়ংক্রিয় প্রক্রিয়া বিপুল উৎপাদন পরিমাণ সক্ষম করে।
মাত্রিক নির্ভুলতা
রোল ফর্ম করা অংশগুলি অন্যান্য বাঁকানো পদ্ধতির তুলনায় চমৎকার মাত্রিক নির্ভুলতা এবং সঠিকতা অর্জন করে। +/- ০.৫ মিমি পর্যন্ত সহনশীলতা সম্ভব। এটি বর্জ্য এবং পুনর্কাজ কমায়।
সামঞ্জস্যপূর্ণ গুণমান
অবিরত ফর্মিং প্রক্রিয়া টুকরো থেকে টুকরোতে অভিন্নতা নিশ্চিত করে এবং ব্যাচের মধ্যে কোনো পরিবর্তনশীলতা থাকে না। রোল ফর্ম করা টাইলগুলি নির্ভরযোগ্যতা এবং সামঞ্জস্য প্রদান করে।
শ্রম হ্রাস
স্বয়ংক্রিয় রোল ফর্মিং সরাসরি শ্রমের প্রয়োজনীয়তা কমিয়ে দেয়। প্রাথমিক সেটআপের পর মেশিনটি ন্যূনতম তত্ত্বাবধানে অংশ উৎপাদন করে। শ্রম উৎপাদনের পরিবর্তে উপাদান হ্যান্ডলিংয়ে কেন্দ্রীভূত হয়।
লম্বা অংশের জন্য আদর্শ
রোল ফর্মিং প্রেস ব্রেকিং বা স্ট্যাম্পিংয়ের মতো বিকল্প প্রক্রিয়ার চেয়ে লম্বা দৈর্ঘ্যের প্যানেলগুলি আরও কার্যকরভাবে হ্যান্ডেল করে। অংশের দৈর্ঘ্যের প্রায় কোনো সীমাবদ্ধতা নেই।
কম বিনিয়োগ খরচ
ডিজাইন এবং টুলিং খরচ উচ্চ হলেও রোলিং মিলের সরঞ্জাম বিনিয়োগ তুলনামূলকভাবে কম। রোল ফর্মারগুলি অন্যান্য প্রযুক্তির তুলনায় দ্রুত আরও-আয় প্রদান করে।
নমনীয় উৎপাদন
দ্রুত রোলার পরিবর্তন মিশ্র পণ্য আউটপুটের জন্য দ্রুত প্রোফাইল পরিবর্তনের অনুমতি দেয়। রোলিং মিলগুলি সংক্ষিপ্ত রান অর্ডার সহজে হ্যান্ডেল করে।
অধিকাংশ দীর্ঘ ধাতব ছাদের উপাদানের জন্য, রোল ফর্মিং উৎপাদকদের প্রয়োজনীয় উৎপাদনশীলতা, গুণমান এবং নমনীয়তা প্রদান করে।
রোল ফর্মিং মেশিনের ডিজাইন এবং নির্মাণ
একটি কাস্টম রোল ফর্মিং মেশিন তৈরি করা একটি জটিল প্রক্রিয়া যা প্রোফাইলিং ডিজাইন টিম এবং সরঞ্জাম প্রস্তুতকারকের মধ্যে সতর্ক সহযোগিতা প্রয়োজন। এখানে মূল ধাপগুলি রয়েছে:
পণ্য ডিজাইন
প্রোফাইল জ্যামিতি অ্যাপ্লিকেশন প্রয়োজনীয়তা এবং ছাদের মানদণ্ডের ভিত্তিতে ইঞ্জিনিয়ার করা হয়। সিএডি সফটওয়্যার জটিল আকৃতিগুলি মডেল করে।
টুল ডিজাইন
রোল টুলিং সিএডি প্রোফাইল মডেলের ভিত্তিতে ডিজাইন করা হয়। নির্ভুল টুল ড্রয়িং এবং মডেল তৈরি করা হয়। রোল উপাদান, চিকিত্সা এবং বিয়ারিং নির্দিষ্ট করা হয়।
মেশিন ডিজাইন
টুলিং মডেল ব্যবহার করে, রোলিং সরঞ্জাম ডিজাইন করা হয়। ফ্রেমের আকার, ফর্মিং স্ট্যান্ড, ড্রাইভ, নিয়ন্ত্রণ এবং উপাদান হ্যান্ডলিং বৈশিষ্ট্য সকল ইঞ্জিনিয়ার করা হয়।
প্রোটোটাইপ টুলিং
প্রোটোটাইপ টুলিং মেশিন করা হয় প্রোফাইল ডিজাইন পরীক্ষা এবং যাচাই করার জন্য। চূড়ান্ত টুলিং উৎপাদনের আগে টেস্ট স্যাম্পল মূল্যায়ন করা হয়।
নির্মাণ
রোল সেট, মেশিন ফ্রেম, নিয়ন্ত্রণ এবং উপাদানগুলি ইঞ্জিনিয়ারিং ডিজাইন অনুসারে নির্মিত হয়। ওয়েল্ডমেন্ট, হাইড্রলিক্স, ইলেকট্রনিক্স এবং ড্রাইভ সম্পন্ন করা হয়।
পরীক্ষা এবং স্থাপন
মেশিন এবং টুলিং ক্যালিব্রেট করা হয় এবং পারফরম্যান্স নিশ্চিত করার জন্য ট্রায়াল রান পরিচালিত হয়। সুবিধায় শিপিংয়ের আগে সরঞ্জাম প্রত্যয়িত করা হয়।
প্রশিক্ষণ এবং সমর্থন
মসৃণ অপারেশন নিশ্চিত করার জন্য, প্রস্তুতকারক মেশিন অপারেশন এবং রক্ষণাবেক্ষণের জন্য প্রশিক্ষণ প্রদান করে। সরঞ্জামের আয়ুকালের জন্য অবিরত সমর্থন সরবরাহ করা হয়।
সম্পূর্ণ প্রক্রিয়া ডিজাইন থেকে সমাপ্তিতে প্রায় ১২-১৬ সপ্তাহ সময় নেয়। প্রত্যেক পর্যায়ে ঘনিষ্ঠ সমন্বয় রোল ফর্মারের সাফল্যের জন্য গুরুত্বপূর্ণ।
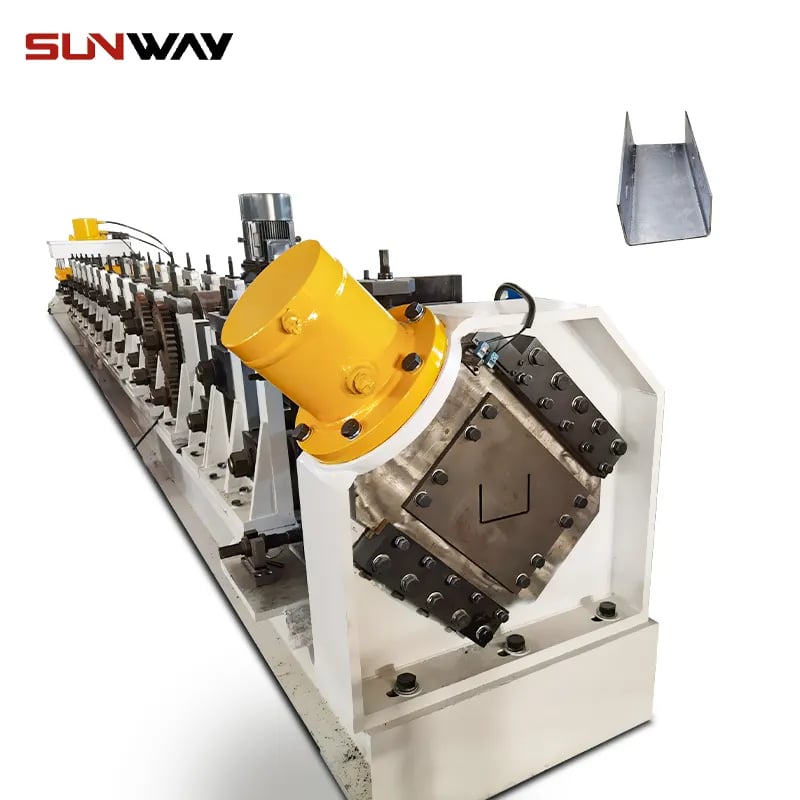
রোল ফর্মিং সরঞ্জামের রক্ষণাবেক্ষণ
যেকোনো উৎপাদন প্রযুক্তির মতো, রোল ফর্মিং সরঞ্জামগুলোকে সর্বোত্তম অবস্থায় চালু রাখার জন্য নিয়মিত রক্ষণাবেক্ষণের প্রয়োজন হয়। রোল ফর্মারদের জন্য মূল রক্ষণাবেক্ষণ টিপসগুলো নিম্নরূপ:
রোলগুলো পরিষ্কার করুন
রোলার ডাইগুলোতে ধুলোবালি বা ধাতুর উপর দাগ বা আঁচড় পড়তে পারে। দৈনিক পরিষ্কারের অংশ হিসেবে রোলগুলোকে ময়লা ও কাদামাটি থেকে পরিষ্কার রাখা উচিত।
চলমান অংশগুলোতে লুব্রিকেশন করুন
বিয়ারিং, চেইন, ড্রাইভ এবং অন্যান্য চলমান উপাদানগুলোতে ম্যানুয়াল অনুসারে নিয়মিত লুব্রিকেশন প্রয়োজন। এটি অকালে ক্ষয় এবং আটকে যাওয়া প্রতিরোধ করে।
ওয়েল্ডমেন্ট পরীক্ষা করুন
সময়ের সাথে কম্পন ফ্রেম, স্ট্যান্ড এবং সেকশনগুলোর ওয়েল্ড সীমগুলো ফাটল ধরাতে পারে। পুরোপুরি পরীক্ষা করুন এবং কোনো ত্রুটি পেলে মেরামত করুন।
ক্ষয়প্রাপ্ত উপাদানগুলো প্রতিস্থাপন করুন
বেল্ট, বিয়ারিং, সিল এবং ক্ষয়প্রাপ্ত আইটেমগুলো সময়ের সাথে খারাপ হয়ে যায়। স্পেয়ার রাখুন এবং ত্রুটি ঘটার আগে প্রতিস্থাপন করুন।
অ্যালাইনমেন্ট পরীক্ষা করুন
অযথা রোল সারিবদ্ধকরণ অংশের গুণমান প্রভাবিত করে। পর্যায়ক্রমে সারিবদ্ধকরণ পরীক্ষা করুন এবং প্রয়োজনে পুনরায় সারিবদ্ধ করুন। টুলিং পরিবর্তনের পর সারিবদ্ধকরণ বিশেষভাবে গুরুত্বপূর্ণ।
সমাপ্ত অংশ পরীক্ষা করুন
রোল করা প্রোফাইল স্যাম্পল পরিদর্শন পরিধান, সারিবদ্ধকরণ বা ক্ষতির মতো সম্ভাব্য সমস্যা চিহ্নিত করতে সাহায্য করে। পাওয়া সমস্যাগুলি সমাধান করুন।
অপারেটরদের প্রশিক্ষণ দিন
অপারেটররা সঠিক অপারেশন, নিরাপত্তা এবং যত্ন বুঝতে নিশ্চিত করুন। সঠিক অপারেশন সরঞ্জামের ক্ষতির দিকে অপব্যবহার কমায়।
প্রস্তুতকারকের নির্দেশিকা এবং পেশাদার রক্ষণাবেক্ষণ অনুসরণ করে, রোল ফর্মারগুলি বছরের পর বছর বার্ধমানবিহীন ধাতব টাইল উৎপাদন প্রদান করে।
উপসংহার
রোল ফর্মিং প্রযুক্তি ধাতব ছাদের উৎপাদকদের ধাতব শিংগল, টাইল এবং প্যানেল উৎপাদনের জন্য অত্যন্ত দক্ষ পদ্ধতি প্রদান করে। স্বয়ংক্রিয় প্রক্রিয়া নির্ভুলতা এবং নির্ভরযোগ্যতার সাথে উচ্চ পরিমাণ সমাপ্ত পণ্য প্রদান করে। রোল ফর্মার সরঞ্জাম প্রাথমিক বিনিয়োগ প্রয়োজন হলেও, দীর্ঘমেয়াদী লাভ উল্লেখযোগ্য।
এই নির্দেশিকায় ধাতব টাইল রোল ফর্মিংয়ের সকল দিক কভার করা হয়েছে – এটি কীভাবে কাজ করে, মেশিন কনফিগারেশন, ডিজাইন ফ্যাক্টর, টুলিং বিবেচনা এবং অ্যাপ্লিকেশ
আপনার অপারেশনে রোল ফর্মিং বাস্তবায়ন করতে আগ্রহী হলে পরিকল্পনা প্রক্রিয়ার প্রথম দিকেই অভিজ্ঞ নির্মাতার সাথে পরামর্শ করুন। তাদের দক্ষতা আপনার নির্দিষ্ট পণ্য লাইন এবং উৎপাদন চাহিদার জন্য কার্যকর সমাধান তৈরিতে সাহায্য করতে পারে। রোল ফর্মিংয়ের কৌশলগত ব্যবহার মেটাল রুফিং এবং ওয়াল প্যানেল বাজারে প্রতিযোগিতামূলক থাকার জন্য দ্রুত, কম খরচের উপায় প্রতিশ্রুতি দেয়।
সাধারণ প্রশ্নাবলি
কোন ধরনের ধাতু রোল ফর্ম করা যায়?
রোল ফর্মিং বিস্তৃত ধাতুর উপর কাজ করে: স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, কপার, ব্রাস ইত্যাদি। মাইল্ড স্টিল সবচেয়ে সাধারণ রোল ফর্ম করা উপাদান।
কোন আকারের কয়েল ব্যবহার করা যায়?
রোল ফর্মারগুলো ১২ ইঞ্চি থেকে ২৪ ইঞ্চি স্ট্যান্ডার্ড কয়েল প্রস্থ সামলাতে পারে। বড় ডাই এবং ডিকয়লারগুলো ৬০ ইঞ্চি পর্যন্ত জাম্বো কয়েল প্রক্রিয়াকরণ করতে পারে। সর্বোচ্চ কয়েল ওজন ১০,০০০ – ২৫,০০০ পাউন্ড।
সমাপ্ত মেটাল টাইলগুলো কত লম্বা?
স্ট্যান্ডার্ড রোল ফর্ম করা দৈর্ঘ্য ৬ – ২০ ফুট, কিন্তু স্ট্যান্ডিং সিম প্যানেলের জন্য ৬০ ফুট অতিক্রম করা সম্ভব। সমাপ্ত টাইলের দৈর্ঘ্য ইনস্টলেশন পদ্ধতি এবং প্যানেল ডিজাইনের উপর নির্ভর করে।
রোল ফর্মারে কোন পুরুত্বের ধাতু ফর্ম করা যায়?
রোল ফর্মিং পাতলা থেকে পুরু গেজ সামলায়। স্ট্যান্ডার্ড মেটাল রুফিং গেজ ২৪ গেজ থেকে ১৬ গেজ (০.৬ মিমি থেকে ১.৬ মিমি) সাধারণত উৎপাদিত হয়। পুরুতর ধাতুর জন্য বেশি রোল টনেজ প্রয়োজন হতে পারে।
জটিল ছাদ টাইল আকারগুলো কীভাবে তৈরি হয়?
রোল টুলিং উচ্চ জটিল আকার এবং এমবসমেন্ট উৎপাদনের জন্য ইঞ্জিনিয়ার করা যায়। চরম আকারের জন্য আন্ডারকাটিং বা মাল্টিস্টেজ অপারেশন প্রয়োজন হতে পারে।
কোন নিরাপত্তা ব্যবস্থা প্রয়োজন?
রোল ফর্মারগুলোতে অনেক নিরাপত্তা ডিভাইস রয়েছে – নিরাপত্তা বেড়া, লাইট কার্টেন, ই-স্টপ, ইন্টারলক ইত্যাদি। শুধুমাত্র প্রশিক্ষিত কর্মী সঠিক পিপিই পরিধান করে মেশিন অপারেট করবে।
রোল ফর্মার ট্রিম এবং ফ্ল্যাশিং তৈরি করতে পারে?
অতিরিক্ত টুলিং সহ, অনেক রোল ফর্মার সম্পূর্ণ রুফিং সিস্টেমের জন্য ম্যাচিং ট্রিম, রেক, রিজ, ইভ এবং ফ্ল্যাশিং উপাদান উৎপাদন করতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) এমবসিং ও স্টেপ-প্রেসসহ ধাতব টাইল রোল ফর্মিং মেশিনে কী লাইনের গতি আশা করা যায়?
- 2025 সালের সাধারণ পরিসর: স্টেপ-প্রেসসহ 8–18 m/min; এমবসিংবিহীন সাধারণ টাইল প্রোফাইলে 20–45 m/min। গতি পিচের দৈর্ঘ্য, এমবসিং নকশার ঘনত্ব এবং কাট-অফের ধরন অনুযায়ী বদলায়।
2) স্ট্যাম্পড/এমবসড ধাতব টাইলের জন্য কোন প্রলেপ ও ভিত্তি-উপাদান ভালো?
- AZ (অ্যালুজিঙ্ক), ZM (EN 10346 অনুযায়ী দস্তা-ম্যাগনেসিয়াম) এবং EN 10169 অনুযায়ী প্রি-পেইন্টেড ইস্পাত (PVDF/HDPE/PU টপকোট) বহুল ব্যবহৃত। উপকূলীয় অঞ্চলে অ্যালুমিনিয়াম (3000/5000 series) পছন্দ করা হয়। ঘষার দাগ কমাতে পালিশ/নাইট্রাইড করা রোল ব্যবহার করুন।
3) টেক্সচারযুক্ত টাইলের oil-canning ও প্যানেলের ঢেউ কীভাবে কমাব?
- কয়েলের সমতলতা নিয়ন্ত্রণ করুন (I-units ≤ 20), টেনশন লেভেলিং ব্যবহার করুন, রোল-গ্যাপ সমমিত রাখুন, মাঝখানে anti-buckling সাপোর্ট যোগ করুন এবং লুব্রিকেন্টের স্তর সমান রাখুন। প্রি-পেইন্টেড কয়েলে গুরুত্বপূর্ণ অংশে ফর্মিং strain 2–3%-এর নিচে রাখুন।
4) ছোট ও মাঝারি কারখানার জন্য সবচেয়ে সাশ্রয়ী অটোমেশন উন্নয়ন কোনটি?
- স্টেপ-প্রেস মডিউলের সঙ্গে সংযুক্ত সার্ভো ফ্লাইং কাট-অফ + রেসিপিভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ। বাতিল পণ্য কমার মাধ্যমে সাধারণত বিনিয়োগ ফেরত আসে 9–18 মাসে (<1.2%-এ), সেটআপ বদল 30–50% দ্রুত হয় এবং হাতে করা সমন্বয় কম লাগে।
5) ধাতব টাইল প্রোফাইলের রোল টুলিং কত ঘন ঘন পুনরায় কন্ডিশন করা উচিত?
- প্রতি 1,000–1,500 কার্যঘণ্টায় পরীক্ষা করুন; GI/PPGI টাইলের ক্ষেত্রে 3,000–4,000 ঘণ্টায় পুনরায় গ্রাইন্ড/পালিশ করুন। ক্ষয়কারী প্রলেপ, গভীর এমবসিং বা grit-দূষিত অ্যালুমিনিয়াম হলে বিরতি কমান। পুনরায় কন্ডিশন করার পর সবসময় সারিবদ্ধ করুন।
২০২৫ শিল্প প্রবণতা
- কাট-অফ ও স্টেপ-প্রেসে সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েশন হাইড্রলিক ব্যবস্থার স্থান নিয়ে লিক, রক্ষণাবেক্ষণ ও জ্বালানি ব্যবহার কমায়।
- AI সময়সূচির মাধ্যমে বিভিন্ন দৈর্ঘ্যের ব্যাচ তৈরি করলে কয়েল বদল কমে এবং সাইটে ঠিক সময়ে সরবরাহ করা যায়।
- ভিশন মেট্রোলজি ও ইনলাইন SPC ধাপের উচ্চতা, রিবের গভীরতা এবং টাইল পিচ যাচাই করে, ফলে ±0.7 mm-এর চেয়েও সূক্ষ্ম দৈর্ঘ্য-সহনসীমা সম্ভব হয়।
- দীর্ঘ ওয়ারেন্টি ও কম জীবনচক্র ব্যয়ের জন্য Zn-Mg প্রলেপযুক্ত ইস্পাত ও অধিক-স্থায়ী PVDF ব্যবস্থার ব্যবহার বাড়ছে।
- OPC UA/MQTT সংযোগে উৎপাদন ও গুণমানের তথ্য MES/ERP-তে পাঠানো হয়, যা শনাক্তযোগ্যতা ও ওয়ারেন্টির নথি রাখতে সহায়তা করে।
মেটাল টাইল রোল ফর্মিং মেশিনের জন্য 2025 মানদণ্ড
| KPI (টাইল প্রোফাইল, 0.45–0.6 mm PPGI) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | মূল চালিকাশক্তি |
|---|---|---|---|
| স্টেপ-প্রেসসহ লাইনের গতি (m/min) | ছয়–বারো | 12–18 | সম্পূর্ণ বৈদ্যুতিক প্রেস, সার্ভো কাট-অফ |
| দৈর্ঘ্য সহনশীলতা (৩σ, মিমি) | ±১.২–১.৮ | ±0.4–0.7 | এনকোডার + তাপীয় ক্ষতিপূরণ + ভিশন |
| পরিবর্তনের সময় (মিনিট) | ষাট–একশ বিশ | 20–40 | দ্রুত-বদল ক্যাসেট, প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | ২.৫–৪.০ | 0.7–1.5 | ডিজিটাল রেসিপি, ইনলাইন মাননিয়ন্ত্রণ |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 55–80 | 35–55 | IE4 মোটর, VFD, স্মার্ট আইডলিং |
| প্রলেপের ত্রুটিজনিত পুনরায় কাজের হার (%) | 1.5–3.0 | 0.5–1.0 | কম-দাগ-ফেলা টুলিং, লুব্রিকেশন নিয়ন্ত্রণ |
| ছাদের কয়েলে Zn-Mg ব্যবহার (EU) | 10–15% | ২০–৩০% | ক্ষয় + স্থায়িত্ব |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- CEN EN 10346 (অবিরাম হট-ডিপ প্রলেপযুক্ত ইস্পাত): https://standards.cen.eu
- EN 10169 (জৈব আবরণযুক্ত ইস্পাত): https://standards.cen.eu
- ASTM A755/A755M (নির্মাণ প্যানেলের জন্য প্রলেপযুক্ত ইস্পাত শিট): https://www.astm.org
- World Steel Association-এর টেকসই উৎপাদনবিষয়ক রিসোর্স: https://worldsteel.org
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- U.S. DOE AMO (মোটর দক্ষতা): https://www.energy.gov/eere/amo
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: PPGI লাইনে ভিশন-নির্দেশিত টাইল পিচ নিয়ন্ত্রণ (2025)
পটভূমি: এমবসড প্রোফাইলে টাইল পিচ ও ধাপের উচ্চতার তারতম্যে এক ছাদ প্রস্তুতকারকের সাইটে ফিটিং সমস্যা হচ্ছিল।
সমাধান: পিচ/ধাপ মাপতে ইনলাইন ক্যামেরা ভিশন যোগ করা হয়, স্টেপ-প্রেসে সার্ভো সমন্বয় চালু করা হয় এবং OPC UA-এর মাধ্যমে PLC-সংযুক্ত ক্লোজড-লুপ দৈর্ঘ্য নিয়ন্ত্রণ স্থাপন করা হয়।
ফলাফল: দৈর্ঘ্যের সহনসীমা ±1.3 mm থেকে ±0.5 mm (3σ)-এ উন্নীত হয়; পুনরায় কাজ 62% কমে; কম বন্ধ থাকায় উৎপাদনক্ষমতা 14% বাড়ে; সারিবদ্ধতার সমস্যায় ওয়ারেন্টি দাবি YoY 48% কমে।
কেস স্টাডি 2: সম্পূর্ণ বৈদ্যুতিক কাট-অফ ও Zn-Mg কয়েলে রূপান্তর (2024)
পটভূমি: গ্রীষ্মমণ্ডলীয় বাজারের জন্য জ্বালানি ব্যবহার কমানো ও ক্ষয়-প্রতিরোধ বাড়ানো ছিল কারখানার লক্ষ্য।
সমাধান: হাইড্রলিক কাট-অফের বদলে সম্পূর্ণ বৈদ্যুতিক সার্ভো ইউনিট বসানো হয়, VFD প্রোফাইল অপ্টিমাইজ করা হয় এবং EN 10346 অনুযায়ী Z275 GI থেকে ZM120 কয়েলে পরিবর্তন করা হয়।
ফলাফল: জ্বালানি ব্যবহারের তীব্রতা 18% কমে (kWh/1,000 m); salt-spray পরীক্ষায় কয়েল থেকে প্যানেলের প্রান্তের creep 25–35% উন্নত হয়; রক্ষণাবেক্ষণ কমায় লাইনের প্রাপ্যতা 3.2% বাড়ে।
বিশেষজ্ঞদের মতামত
- ড. Maria Jensen, উপাদান বিজ্ঞানী, European Coil Coaters Association
- “উচ্চ-কার্যকারিতার PVDF প্রলেপের সঙ্গে zinc-magnesium ভিত্তি-উপাদান ব্যবহার করলে ক্ষয়-প্রতিরোধ অক্ষুণ্ণ রেখেই স্থায়িত্ব বাড়ে এবং কম প্রলেপ-ওজন ব্যবহার করা যায়—এমবসড ধাতব টাইলের জন্য আদর্শ।”
- Kenji Sato, প্রধান প্রকৌশলী, Forming Systems, Nidec Press & Automation
- “সম্পূর্ণ বৈদ্যুতিক স্টেপ-প্রেস ও ফ্লাইং কাট-অফ বেশি পুনরাবৃত্তিযোগ্যতা এবং দ্রুত ত্রুটি নির্ণয় দেয়; টাইল পিচ ও ধাপের গভীরতা সূক্ষ্ম সহনসীমায় রাখতে এটি জরুরি।”
- প্রফ. Alan McBride, পরিচালক, Advanced Roll Forming Lab, University of Strathclyde
- “মিলের নিয়ন্ত্রণ লুপের সঙ্গে ভিশন মেট্রোলজি যুক্ত করাই বড় পরিবর্তন আনে—উৎপাদকরা রঙের আঁচড় কমিয়েও প্রলেপযুক্ত কয়েলে ধারাবাহিকভাবে ±0.7 mm-এর নিচে দৈর্ঘ্য অর্জন করেন।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF ও COPRA RF Vision (রোল নকশা + ইনলাইন পরিমাপ): https://www.datam.de
- Roll Forming Handbook (কারিগরি রেফারেন্স, Elsevier/ScienceDirect): https://www.sciencedirect.com
- NIST ইঞ্জিনিয়ারিং পরিসংখ্যান হ্যান্ডবুক (প্রক্রিয়া নিয়ন্ত্রণের জন্য SPC/DOE): https://www.itl.nist.gov/div898/handbook
- ASTM A755/A755M ও ছাদ-সম্পর্কিত মানদণ্ড: https://www.astm.org
- European Coil Coaters Association (কয়েল প্রলেপের উত্তম চর্চা): https://www.prepaintedmetal.eu
- OPC Foundation (OPC UA সহায়ক স্পেসিফিকেশন ও উদাহরণ): https://opcfoundation.org
দ্রষ্টব্য: কেনাকাটা বা প্রক্রিয়া পরিবর্তনের আগে আপনার নির্দিষ্ট টাইলের জ্যামিতি, এমবসিং নকশা, ভিত্তি-উপাদান এবং স্থানীয় নির্মাণবিধি অনুযায়ী মানদণ্ড যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ:5টি উন্নত FAQ যোগ; KPI সারণিসহ 2025 সালের প্রবণতা সংকলন; দুটি সাম্প্রতিক কেস স্টাডি যোগ; বিশেষজ্ঞ মতামত ও নির্ভরযোগ্য লিংকসহ ব্যবহারিক টুল/রিসোর্স তালিকাভুক্ত
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি EN/ASTM মান বদলায়, বড় OEM নতুন সম্পূর্ণ বৈদ্যুতিক স্টেপ-প্রেস মডিউল প্রকাশ করে, অথবা Zn-Mg ব্যবহার/রঙের স্পেসিফিকেশন হালনাগাদ হয়





