
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

মেটাল রোল ফর্মিং মেশিন উৎপাদন শিল্পে বিপ্লব ঘটিয়েছে ধাতু শীটগুলোকে জটিল প্রোফাইলে নির্ভুল এবং দক্ষভাবে রূপান্তর করে। নির্মাণ থেকে অটোমোটিভ প্রয়োগ পর্যন্ত, এই যন্ত্রগুলো সামঞ্জস্যপূর্ণ মান এবং নকশার সাথে বিভিন্ন পণ্য তৈরিতে মূল ভূমিকা পালন করে। এই নিবন্ধে আমরা মেটাল রোল ফর্মিং মেশিনের জটিল জগতে প্রবেশ করব, এর কার্যপ্রণালী, সুবিধা, প্রয়োগ এবং আরও অনেক কিছু অন্বেষণ করব।
মেটাল রোল ফর্মিং মেশিনের ভূমিকা
কল্পনা করুন একটি প্রক্রিয়া যা সমতল ধাতু শীটগুলোকে অসাধারণ নির্ভুলতার সাথে জটিল আকৃতিতে রূপান্তর করে। এটি মেটাল রোল ফর্মিংয়ের সারাংশ, যা বিশেষায়িত যন্ত্রপাতি ব্যবহার করে ধাতুকে একাধিক যত্নসহকারে নকশিত রোলারের মধ্য দিয়ে ধীরে ধীরে বাঁকিয়ে আকৃতি দেয়। এই প্রক্রিয়া দীর্ঘক্ষণের জন্য অভিন্ন ক্রস-সেকশন তৈরির ক্ষমতার জন্য অত্যন্ত সম্মানিত, যা সৌন্দর্য এবং কার্যকারিতা উভয়ই দাবি করে এমন শিল্পের জন্য আদর্শ।
মেটাল রোল ফর্মিং মেশিন কীভাবে কাজ করে
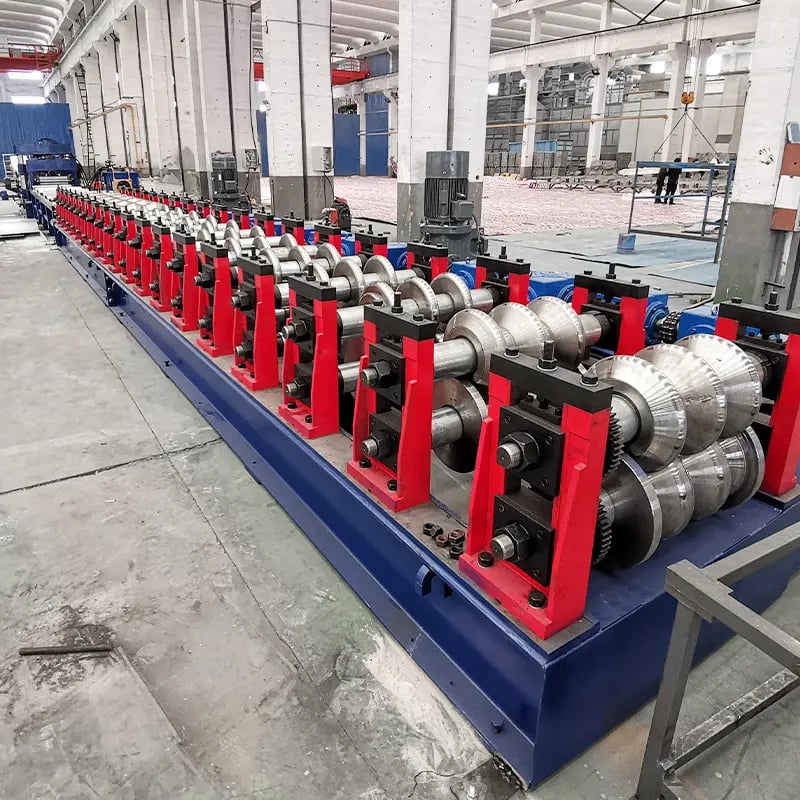
প্রত্যেক মেটাল রোল ফর্মিং মেশিনের কেন্দ্রে রয়েছে একাধিক রোল স্টেশন, যার প্রত্যেকটিতে ধাতুকে ধীরে ধীরে আকৃতি দেওয়ার জন্য রোলার সংযুক্ত। ধাতু শীট যন্ত্রে প্রবেশ করলে এটি একাধিক বাঁকানো অপারেশনের মধ্য দিয়ে যায়, যেখানে প্রত্যেক স্টেশন চূড়ান্ত প্রোফাইলে অবদান রাখে। এই প্রক্রিয়ার নির্ভুলতা সূক্ষ্ম প্রকৌশলের ফল, যা নিশ্চিত করে যে উপাদানটি তার অখণ্ডতা ক্ষুণ্ণ না করে ধীরে ধীরে গঠিত হয়।
মেটাল রোল ফর্মিং মেশিন ব্যবহারের সুবিধাসমূহ
নির্ভুলতা এবং সামঞ্জস্যতা
মেটাল রোল ফর্মিং মেশিনগুলো কঠোর টলারেন্সের সাথে অভিন্ন আকৃতি উৎপাদনে পারদর্শী। প্রক্রিয়ার নিয়ন্ত্রিত প্রকৃতি নিশ্চিত করে যে প্রত্যেক টুকরো সামঞ্জস্যপূর্ণ, যা উৎপাদনোত্তর সামঞ্জস্যের প্রয়োজনীয়তা হ্রাস করে।
উপাদান সাশ্রয়
ঐতিহ্যগত উৎপাদন কৌশলগুলো প্রায়শই বিস্তৃত কাটিং এবং মেশিনিংয়ের প্রয়োজনীয়তার কারণে উপাদানের অপচয় ঘটায়। মেটাল রোল ফর্মিং প্রয়োজিত আকৃতিতে ধাতুকে সরাসরি রূপান্তর করে এই অপচয় কমায়, স্ক্র্যাপ হ্রাস করে এবং উপাদানের ব্যবহার অপ্টিমাইজ করে।
ডিজাইনের নমনীয়তা
সাধারণ কোণ থেকে জটিল জ্যামিতি পর্যন্ত, মেটাল রোল ফর্মিং মেশিনগ
ধাতু রোল ফর্মিংয়ের সাধারণ প্রয়োগসমূহ
অটোমোটিভ শিল্প
অটোমোটিভ খাতে, যেখানে নিরাপত্তা এবং সৌন্দর্য অত্যন্ত গুরুত্বপূর্ণ, ধাতু রোল ফর্মিং মেশিনগুলি জটিল নকশার সংগঠনমূলক উপাদান তৈরিতে সহায়তা করে। চ্যাসিসের উপাদান থেকে বাম্পারের শক্তিবৃদ্ধিকারী পর্যন্ত, এই মেশিনগুলি আকৃতি এবং কার্যকারিতার মধ্যে ভারসাম্য রক্ষা করে এমন অংশ তৈরিতে সাহায্য করে।
নির্মাণ খাত
নির্মাণ ক্ষেত্রে ধাতু রোল ফর্মিং মেশিনগুলি ছাদের প্যানেল, দেয়ালের কভারিং এবং সংগঠনমূলক উপাদান তৈরির জন্য ব্যাপকভাবে ব্যবহৃত হয়। সামঞ্জস্যপূর্ণ প্রোফাইলের দীর্ঘ প্যানেল উৎপাদনের ক্ষমতা নির্মাণ প্রক্রিয়াকে সহজতর করে এবং ভবনের টেকসইত্ব বাড়ায়।
এইচভিএসি সিস্টেম
গ্রীষ্মায়ন, বায়ুচলাচল এবং এয়ার কন্ডিশনিং সিস্টেমগুলি দক্ষ কার্যকরণের জন্য সুনির্দিষ্ট উপাদানের উপর নির্ভর করে। ধাতু রোল ফর্মিং মেশিনগুলি এইচভিএসি সিস্টেমের মধ্যে সর্বোত্তম বায়ুপ্রবাহ নিশ্চিত করার জন্য ডাক্ট এবং অন্যান্য উপাদান গঠনে গুরুত্বপূর্ণ ভূমিকা পালন করে।
ধাতু রোল ফর্মিং মেশিনের প্রকারভেদ
একক স্ট্যান্ড রোল ফর্মার
একক স্ট্যান্ড রোল ফর্মারগুলি ধাপে ধাপে ধাতু গঠন করে এমন একটি রোলার সেট নিয়ে গঠিত। সহজ প্রোফাইলের জন্য এগুলি উপযুক্ত এবং যেখানে বহুমুখিতা প্রধান বিবেচনা নয় সেখানে প্রায়শই ব্যবহৃত হয়।
দ্বৈত স্ট্যান্ড রোল ফর্মার
দ্বৈত স্ট্যান্ড রোল ফর্মারগুলিতে একের পর এক স্থাপিত দুটি রোলার সেট রয়েছে। এই নকশা আরও জটিল গঠনের অনুমতি দেয় এবং জটিল বিবরণের প্রয়োজনীয় প্রোফাইলের জন্য প্রায়শই পছন্দ করা হয়।
অবিরত রোল ফর্মিং
অবিরত রোল ফর্মিংয়ে ধাতু মেশিনে অবিরামভাবে খাওয়ানো হয়, যা দীর্ঘ প্রোফাইলের অবিচ্ছিন্ন উৎপাদনের অনুমতি দেয়। উচ্চ-আয়তন উৎপাদনের জন্য এই পদ্ধতি অত্যন্ত দক্ষ।
ধাতু রোল ফর্মিং মেশিনের মূল উপাদানসমূহ
এন্ট্রি সেকশন
প্রবেশ অংশটি প্রথম বিন্দু হিসেবে কাজ করে, যেখানে কাঁচা ধাতুর চাদর মেশিনে খাওয়ানো হয়। এই অংশে প্রায়শই মিলানোর প্রক্রিয়া রয়েছে যাতে উপাদান রোলারগুলিতে অভিন্নভাবে প্রবেশ করে।
রোল স্টেশন
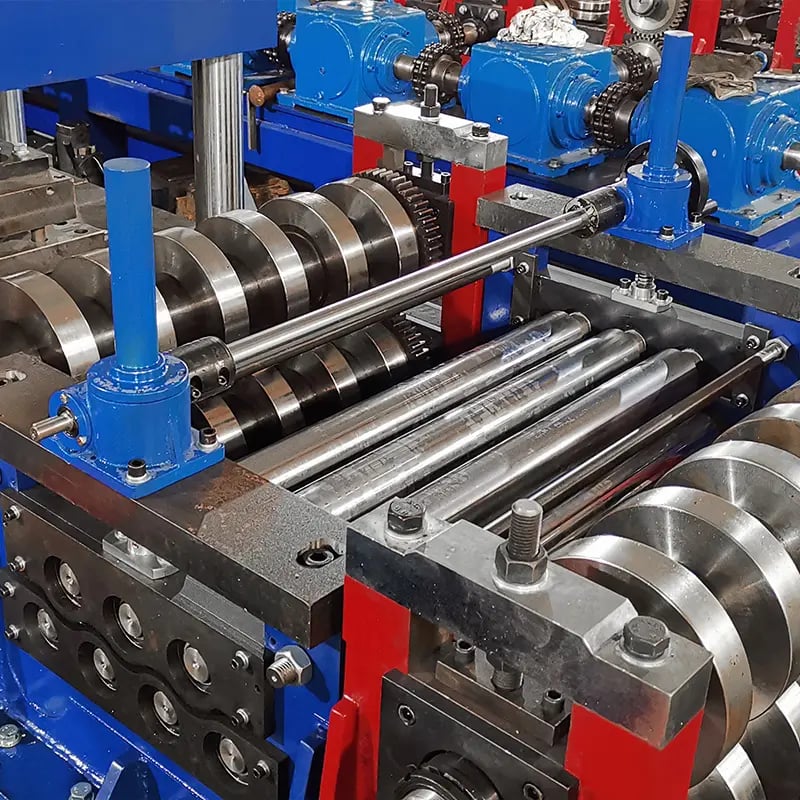
মেশিনের হৃদয়ভাগ, রোল স্টেশনগুলি ধাপে ধাপে ধাতু গঠন করে এমন একাধিক রোলার নিয়ে গঠিত। প্রতিটি স্টেশন চূড়ান্ত প্রোফাইলের নির্দিষ্ট বাঁক বা বক্রতার জন্য দায়ী।
কাটিং প্রক্রিয়া
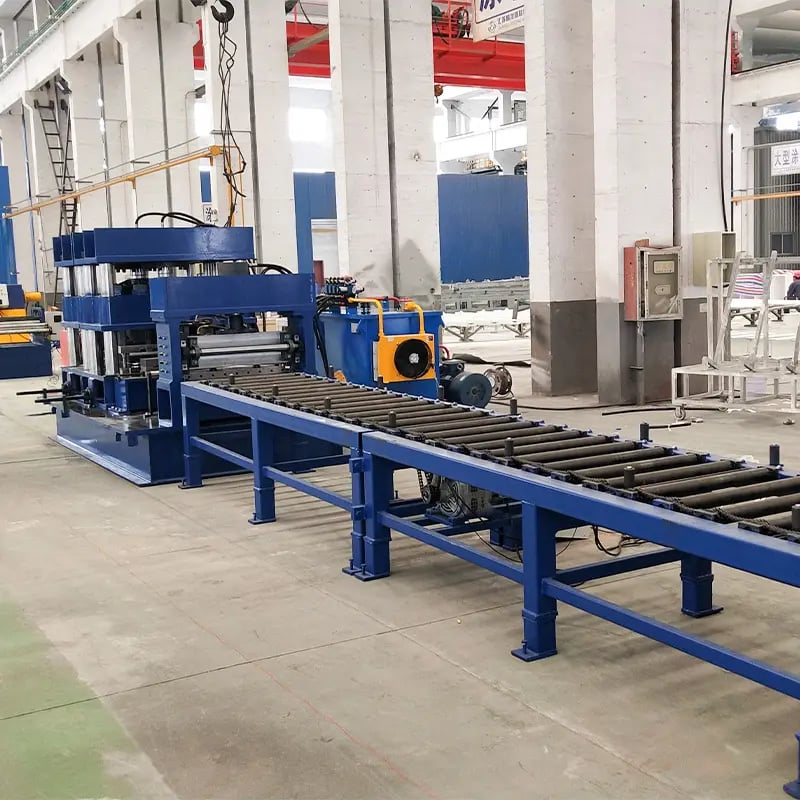
ধাতু গঠিত হওয়ার পর, একটি কাটিং প্রক্রিয়া ব্যবহার করা হয় যাতে গঠিত অংশটি চাদরের বাকি অংশ থেকে আলাদা করা যায়। শিয়ার কাটিং বা ফ্লাইং কাটঅফের মতো বিভিন্ন কাটিং পদ্ধতি ব্যবহার করা যেতে পারে।
এক্সিট সেকশন
প্রস্থান অংশ প্রক্রিয়ার সমাপ্তি চিহ্নিত করে, যেখানে নতুন গঠিত প্রোফাইলটি মেশিন থেকে বের করে দেওয়া হয়। এই অংশে দক্ষ হ্যান্ডলিংয়ের জন্য স্ট্যাকিং বা প্যাকেজিং প্রক্রিয়াও থাকতে পারে।
ধাতু রোল ফর্মিং মেশিন নির্বাচনের সময় বিবেচ্য বিষয়সমূহ
উপাদান সামঞ্জস্যতা
বিভিন্ন ধাতুর গঠন প্রক্রিয়ায় ভিন্ন মাত্রার বল এবং নির্ভুলতার প্রয়োজন হয়। উৎপাদকদেরকে তাদের কাজ করার জন্য নির্দিষ্ট ধাতুর সাথে সামঞ্জস্যপূর্ণ মেশিন নির্বাচন করতে হবে।
উৎপাদন গতি এবং আয়তন
মেশিনের উৎপাদন গতি প্রয়োজনীয় আউটপুট আয়তনের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। উচ্চ-আয়তন উৎপাদনের জন্য অবিরত রোল ফর্মিং মেশিনের প্রয়োজন হতে পারে, যেখানে কম আয়তনের জন্য একক বা দ্বৈত স্ট্যান্ড ফর্মার দিয়ে পরিচালনা করা যায়।
কাস্টমাইজেশন অপশন
সকল প্রকল্পের জন্য প্রমিত প্রোফাইলের প্রয়োজন হয় না। রোল নকশা এবং সেটিংসে কাস্টমাইজেশনের সুযোগ প্রদানকারী মেশিনগুলি উৎপাদকদেরকে বিভিন্ন প্রকল্পের চাহিদা পূরণের নমনীয়তা প্রদান করে।
ধাতু রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ এবং যত্ন
ধাতু রোল ফর্মিং মেশিনের দীর্ঘায়ু এবং স্থির কার্যকারিতা নিশ্চিত করতে নিয়মিত রক্ষণাবেক্ষণ অত্যাবশ্যক। এর মধ্যে রুটিন পরিদর্শন, চলমান অংশের লুব্রিকেশন এবং কোনো ক্ষয় বা অসামঞ্জস্যের লক্ষণ তাৎক্ষণিকভাবে সমাধান অন্তর্ভুক্ত।
ধাতু রোল ফর্মিং প্রযুক্তির ভবিষ্যৎ প্রবণতা
প্রযুক্তির বিবর্তন ধাতু রোল ফর্মিংকে প্রভাবিত করতে থাকে। অটোমেশন, উন্নত নিয়ন্ত্রণ সিস্টেম এবং প্রেডিক্টিভ রক্ষণাবেক্ষণ এই মেশিনগুলির ভবিষ্যৎ গঠনে কিছু প্রবণতা, যা তাদের আরও দক্ষ এবং ব্যবহারকারী-বান্ধব করে।
উপসংহার
ধাতু রোল ফর্মিং মেশিনগুলি নিঃসন্দেহে উৎপাদনের দৃশ্যপটকে রূপান্তরিত করেছে। নির্ভুলতার সাথে ধাতু গঠন, উপাদানের অপচয় হ্রাস এবং বিভিন্ন নকশার চাহিদা পূরণের ক্ষমতা তাদেরকে বিভিন্ন শিল্পে অপরিহার্য করে তুলেছে। প্রযুক্তির অগ্রগতির সাথে এই মেশিনগুলি সম্ভবত আমাদের আধুনিক বিশ্বকে সংজ্ঞায়িত করা পণ্য গঠনে গুরুত্বপূর্ণ ভূমিকা পালন করবে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
- ধাতু রোল ফর্মিং মেশিনের সাথে কোন উপাদানগুলি ব্যবহার করা যায়? ধাতু রোল ফর্মিং মেশিনগুলি ইস্পাত, অ্যালুমিনিয়াম, কপারসহ বিস্তৃত উপাদানের সাথে কাজ করতে পারে।
- ধাতু রোল ফর্মিং মেশিনগুলি জটিল আকৃতি তৈরি করতে পারে কি? হ্যাঁ, রোল স্টেশনের ক্রম সতর্কতার সাথে নকশা করে ধাতু রোল ফর্মিং মেশিনগুলি জটিল এবং সূক্ষ্ম আকৃতি তৈরি করতে পারে।
- এই মেশিনগুলি ছোট আকারের উৎপাদনের জন্য উপযুক্ত কি? হ্যাঁ, ছোট উৎপাদন আয়তনের জন্য উপযুক্ত একক স্ট্যান্ড রোল ফর্মারের মতো বিকল্প রয়েছে।
- এই মেশিনগুলির রক্ষণাবেক্ষণ কত ঘন ঘন করা উচিত? নিয়মিত রক্ষণাবেক্ষণ উৎপাদকের নির্দেশিকা এবং মেশিনের ব্যবহারের তীব্রতা অনুসারে করা উচিত।
- ধাতু রোল ফর্মিং প্রযুক্তিতে অটোমেশনের ভূমিকা কী? অটোমেশন ম্যানুয়াল হস্তক্ষেপ হ্রাস করে দক্ষতা বাড়ায়, যা দ্রুত উৎপাদন এবং স্থির গুণমান নিশ্চিত করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) 2025 সালে আধুনিক ধাতব রোল ফর্মিং মেশিন কী ধরনের সহনসীমা অর্জন করতে পারে?
- এনকোডারভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ ও ইনলাইন লেজার/ভিশন গেজ থাকলে সাধারণত দৈর্ঘ্যে ±0.5–1.0 mm, ছিদ্রের অবস্থানে ±0.5 mm এবং ফ্ল্যাঞ্জ-কোণে ±0.5–1.0° পাওয়া যায়; ফল গতি, উপাদান ও প্রোফাইলের জটিলতার ওপর নির্ভর করে।
2) কোন উপাদানগুলো বেশি প্রক্রিয়াজাত করা হয় এবং সেগুলো টুলিংকে কীভাবে প্রভাবিত করে?
- গ্যালভানাইজড স্টিল (EN 10346 S350GD–S550GD, ASTM A653), অ্যালুমিনিয়াম (5052/6061) এবং স্টেইনলেস (304/316) সাধারণ উপাদান। বেশি কঠিন ও উচ্চ yield-strength ইস্পাতে বাঁকের ব্যাসার্ধ বড় এবং ক্ষয়-প্রতিরোধী রোল (D2, কার্বাইড প্রলেপ) দরকার; galling কমাতে অ্যালুমিনিয়ামে পালিশ করা রোল উপকারী।
3) সার্ভো-ইলেকট্রিক পাঞ্চিং কি উচ্চগতির লাইনের সঙ্গে সামঞ্জস্যপূর্ণ?
- হ্যাঁ। ≤3.0 mm পুরুত্বে সার্ভো-ইলেকট্রিক ইউনিট ফিড এনকোডারের সঙ্গে সমন্বয় করে প্রতি মিনিটে বেশি স্ট্রোক দেয়, ফলে হাইড্রলিক ব্যবস্থার তুলনায় তেলের ব্যবহার কমে এবং ছিদ্রের পুনরাবৃত্তিযোগ্যতা বাড়ে।
4) বিভিন্ন SKU-এর জন্য ধাতব রোল ফর্মিং মেশিনের মাপ কীভাবে নির্ধারণ করব?
- আপনার SKU ম্যাট্রিক্স (উপাদান, পুরুত্বের পরিসর, ওয়েব/ফ্ল্যাঞ্জের মাত্রা, ছিদ্রের নকশা ও দৈর্ঘ্যের মিশ্রণ) নির্ধারণ করুন। সর্বোচ্চ পুরুত্ব ও সবচেয়ে ঘন নকশা সামলাতে স্বয়ংক্রিয়-সমন্বয়যোগ্য স্ট্যান্ড, দ্রুত-বদল ক্যাসেট ও যথেষ্ট টনক্ষমতার পাঞ্চিংসহ লাইন বেছে নিন।
5) রোল ফর্মিংয়ে বিনিয়োগের ROI নিশ্চিত করতে কোন KPI দেখব?
- OEE, প্রথম পাসেই গ্রহণযোগ্য উৎপাদন, বাতিল পণ্যের হার (<2%), জ্বালানি ব্যবহারের তীব্রতা (kWh/ton), সেটআপ বদলের সময়, অপরিকল্পিত বন্ধ এবং রক্ষণাবেক্ষণের MTBF। শনাক্তযোগ্যতার জন্য কয়েল-লটভিত্তিক তথ্য রাখুন।
২০২৫ শিল্প প্রবণতা
- বিদ্যুতায়ন ও দক্ষতা: সার্ভো-ইলেকট্রিক পাঞ্চিং ও ফ্লাইং কাট-অফ হাইড্রলিক তেলের ব্যবহার 60–80% কমায় এবং রক্ষণাবেক্ষণের প্রয়োজন হ্রাস করে।
- ইনলাইন মেট্রোলজি + AI: লেজার প্রোফাইল গেজ ও ক্যামেরাভিত্তিক ছিদ্র পরিদর্শন ক্লোজড-লুপ সংশোধনের তথ্য দেয়, ফলে প্রথম পাসেই গ্রহণযোগ্য উৎপাদন বাড়ে।
- জ্বালানি-সাশ্রয়ী ড্রাইভ: IE4/IE5 মোটর ও রিজেনারেটিভ ব্রেকিং সেরা-শ্রেণির লাইনে জ্বালানি ব্যবহার 60–80 kWh/ton-এ নামায়।
- ডিজিটাল থ্রেড গ্রহণ: OPC UA/MQTT সংযোগে MES সমন্বয়, ডিজিটাল টুইন এবং পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ সম্ভব হয়।
- টেকসই উপাদান ও সম্মতি: EPD-সমর্থিত কয়েল ও ISO 14001-সনদপ্রাপ্ত কারখানার চাহিদা বাড়ছে; বাতিল পণ্য অপ্টিমাইজ করা সাধারণ চর্চায় পরিণত হচ্ছে।
ধাতব রোল ফর্মিং মেশিনের 2025 সালের মানদণ্ড
| মেট্রিক | ২০২৩ স্বাভাবিক | 2025 সালের সেরা-শ্রেণির | সক্ষমকারী উপাদান |
|---|---|---|---|
| রেসিপি বদলের সময় | ৩০–৬০ মিনিট | 5–15 মিনিট | সার্ভো স্ট্যান্ড, টুল প্রিসেট, দ্রুত-বদল ক্যাসেট |
| লাইন গতি (পোস্ট-কাট) | 20–45 m/min | 50–80 m/min | অপ্টিমাইজ করা পাঞ্চিং ছন্দ, সার্ভো কাট-অফ |
| প্রথম-পাস ফলন | 95–97% | 98–99% | ইনলাইন লেজার/ভিশন মাননিয়ন্ত্রণ, ক্লোজড-লুপ নিয়ন্ত্রণ |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 90–120 | 60–80 | IE4/IE5 মোটর, রিজেনারেটিভ ড্রাইভ |
| স্ক্র্যাপ হার | ৩–৫% | ১–২% | কয়েলের প্রান্ত অপ্টিমাইজেশন, নেস্টিং, AI অস্বাভাবিকতা শনাক্তকরণ |
উৎসসমূহ:
- U.S. Department of Energy, Advanced Manufacturing: https://www.energy.gov/amo
- ISO 14001 পরিবেশ ব্যবস্থাপনা সিস্টেম: https://www.iso.org/iso-14001-environmental-management.html
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- Keyence ইনলাইন পরিদর্শন সংস্থান: https://www.keyence.com
- Siemens-এর শিল্প অটোমেশনবিষয়ক শ্বেতপত্র: https://www.siemens.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ক্লোজড-লুপ পরিমাপবিদ্যার মাধ্যমে গাড়ির প্রোফাইল উৎপাদনের ফলন বৃদ্ধি (2025)
পটভূমি: ধাতব রোল ফর্মিং মেশিনে দরজার শক্তিবর্ধক প্রোফাইল তৈরি করা এক গাড়ি-শিল্পের Tier-1 সরবরাহকারী 60 m/min গতিতে ফ্ল্যাঞ্জের কোণে বিচ্যুতি লক্ষ্য করে।
সমাধান: ডুয়াল লেজার প্রোফাইল গেজ ও ক্যামেরাভিত্তিক ছিদ্র পরিদর্শন সংযুক্ত করা হয়; সার্ভো স্ট্যান্ডে PLC ফিডব্যাক এবং এনকোডার-সমন্বিত পাঞ্চিং যোগ করা হয়।
ফলাফল: প্রথমবারেই গ্রহণযোগ্য উৎপাদন 96.4% থেকে 99.1%-এ ওঠে; বাতিল পণ্য 3.2% থেকে 1.4%-এ নামে; গড় দৈর্ঘ্য-সহনসীমা ±1.2 mm থেকে ±0.6 mm-এ উন্নত হয়; 11 মাসে বিনিয়োগের অর্থ উঠে আসে।
কেস স্টাডি 2: সার্ভো-ইলেকট্রিক পাঞ্চিংয়ে HVAC ডাক্ট লাইনের ব্যয় হ্রাস (2024)
পটভূমি: 0.7–1.2 mm গ্যালভানাইজড স্টিলে হাইড্রলিক রক্ষণাবেক্ষণ ও তেল বর্জন নিয়ে এক HVAC প্রস্তুতকারক সমস্যায় ছিল।
সমাধান: হাইড্রলিক পাঞ্চিংয়ের বদলে সার্ভো-ইলেকট্রিক ইউনিট ও রেসিপিভিত্তিক স্ট্রোক নিয়ন্ত্রণ বসানো হয়; রিজেনারেটিভ ব্রেকিংসহ ড্রাইভ IE4-এ উন্নীত করা হয়।
ফলাফল: ছিদ্রের অবস্থানের সহনসীমা ±0.5 mm-এ উন্নত হয়; রক্ষণাবেক্ষণের সময় 30% কমে; হাইড্রলিক তেলের ব্যবহার ~75% কমে; মূল ব্রেকারে মাপা জ্বালানি ব্যবহারের তীব্রতা 15% হ্রাস পায়।
বিশেষজ্ঞদের মতামত
- Dr. Karen Liu, উৎপাদন ব্যবস্থার পরিচালক, TU Darmstadt Institute of Production Management
মূল মতামত: “গতি কমানো ছাড়াই আরও সূক্ষ্ম সহনসীমা পেতে ইনলাইন লেজার মেট্রোলজিকে সার্ভো স্ট্যান্ডের অফসেটের সঙ্গে যুক্ত করাই দ্রুততম পথ।” - Miguel Andrade, প্রকৌশল বিভাগের সহসভাপতি, Metal Building Components Inc. (MBCI)
মূল মতামত: “2025 সালে পার্থক্য গড়ে দেয় শুধু সর্বোচ্চ গতি নয়—বিভিন্ন উপাদান ও দৈর্ঘ্যে স্থিতিশীল, কম-বাতিল উৎপাদন এবং কয়েল থেকে অংশ পর্যন্ত প্রকৃত শনাক্তযোগ্যতা।” - Aisha Rahman, সিনিয়র অটোমেশন আর্কিটেক্ট, Rockwell Automation
মূল মতামত: “মানসম্মত OPC UA ডেটা মডেল পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ সহজ করে এবং একাধিক কারখানার রোল ফর্মিং কার্যক্রমে অ্যানালিটিক্স ব্যবহারিক করে তোলে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- ঠান্ডা-গঠিত ইস্পাতের AISI S100 ও নকশা নির্দেশিকা: https://www.awc.org/standards/aisi
- EN 10346/EN 10169 প্রলেপযুক্ত ইস্পাতের তথ্যসূত্র: https://standards.cen.eu
- DOE Better Plants শক্তি বেঞ্চমার্কিং: https://www.energy.gov/better-plants
- SSAB কয়েল ইয়িল্ড এবং নেস্টিং ক্যালকুলেটর: https://www.ssab.com/en/tools-and-services
- OPC UA ও MQTT-এর উত্তম চর্চা: https://opcfoundation.org and https://mqtt.org
- OSHA মেশিন গার্ডিং এবং লকআউট/ট্যাগআউট: https://www.osha.gov/machine-guarding এবং https://www.osha.gov/control-hazardous-energy
- প্রোফাইল পরিমাপে Keyence-এর প্রয়োগ নোট: https://www.keyence.com
- সার্ভো সংযোগে Siemens TIA Portal-এর নির্দেশিকা: https://support.industry.siemens.com
সর্বশেষ হালনাগাদ: 2025-10-20
পরিবর্তনলগ: 5টি FAQ, মানদণ্ড ও সূত্রসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং ধাতব রোল ফর্মিং মেশিন ব্যবহারের জন্য বাছাই করা সরঞ্জাম/তথ্যসূত্র যোগ করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণসমূহ: 2026-03-31 অথবা তার আগে, যদি DOE/ISO/EN মান হালনাগাদ হয়, বড় সরবরাহকারী সার্ভো-ইলেকট্রিক পাঞ্চিং বা ইনলাইন মাননিয়ন্ত্রণ পণ্য প্রকাশ করে, অথবা নতুন জ্বালানি-দক্ষতার মানদণ্ড প্রকাশিত হয়।





