
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ
রোল ফর্মিং হলো লাইট স্টিল সেকশন যেমন স্টাড, ব্যাটেন, ছাদ, ডেকিং, প্যানেল এবং অন্যান্য প্রোফাইল তৈরির জন্য কয়েলড শিট থেকে দক্ষ, অবিচ্ছিন্ন প্রক্রিয়া। অটোমেটেড লাইট স্টিল রোল ফর্মিং লাইনগুলি স্ট্রাকচারাল ফ্রেমিং মেম্বার এবং আর্কিটেকচারাল ক্ল্যাডিং পণ্য উৎপাদনে উচ্চ উৎপাদনশীলতা এবং নির্ভুলতা প্রদান করে।
এই গাইডটি আধুনিক লাইট স্টিল রোল ফর্মিং সরঞ্জামের কার্যনির্বাহী নীতি, প্রধান উপাদান, কনফিগারেশন, স্পেসিফিকেশন, প্রস্তুতকারক, খরচ, ইনস্টলেশন, অপারেশন এবং রক্ষণাবেক্ষণ কভার করে। সহায়ক তুলনামূলক টেবিলগুলি ক্রেতাদের সঠিক রোল ফর্মার নির্বাচন করতে সহায়তা করে এমন প্রযুক্তিগত বিবরণ সংক্ষিপ্ত করে।
অটোমেটেড লাইট স্টিল রোল ফর্মিং সিস্টেমে বিনিয়োগ প্রস্তুতকারকদের গতি, গুণমানের সামঞ্জস্য এবং শ্রম উৎপাদনশীলতা বাড়াতে সাহায্য করে। জড়িত প্রযুক্তিগত কারণগুলি বুঝে প্রস্তুতকারকরা তাদের উৎপাদন চাহিদার সাথে মিল রেখে সরঞ্জাম নির্বাচন করতে পারেন।
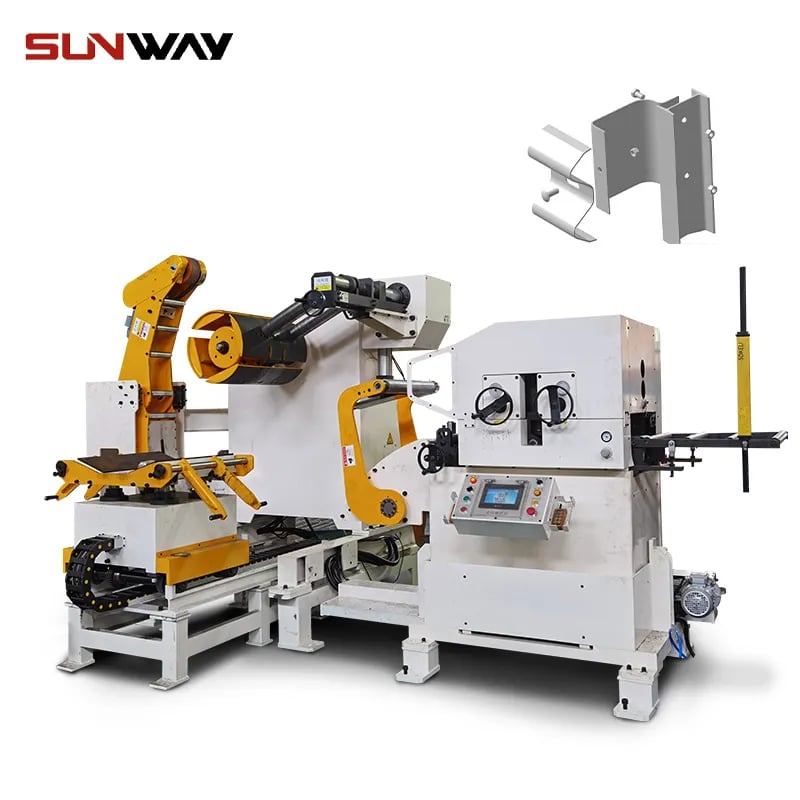
লাইট স্টিল রোল ফর্মার মেশিনের ধরনসমূহ
লাইট স্টিল পণ্যের জন্য রোল ফর্মারগুলি বিভিন্ন স্ট্যান্ডার্ড কনফিগারেশনে পাওয়া যায়:
লাইট স্টিল রোল ফর্মার মেশিনের ধরনসমূহ
| মেশিনের প্রকার | বর্ণনা | সাধারণ আউটপুট | প্রধান উপাদানসমূহ |
|---|---|---|---|
| ইনলাইন রোল ফর্মার | স্টেশনগুলি সরলরেখায় সাজানো | প্রতি মিনিটে ১৬টি পর্যন্ত | আনকয়েলার, পাঞ্চ, রোল, কাটঅফ |
| অর্বিটাল রোল ফর্মার | ফর্মিং স্ট্যান্ডগুলি ওভাল আকারে অবস্থিত | প্রতি মিনিটে ১০টি পর্যন্ত | আনকয়েলার, রোল, কাটঅফ, এক্সিট কনভেয়র |
| শাটল রোল ফর্মার | শাটলগুলি শীটকে ধাপে ধাপে অগ্রসর করে | প্রতি মিনিটে ২০টি পর্যন্ত | আনকয়েলার, শাটল, রোল, কাটঅফ |
| হুইল রোল ফর্মার | রোলগুলি ঘূর্ণায়মান চাকায় মাউন্ট করা | প্রতি মিনিটে ৫টি পর্যন্ত | কয়েল ক্যারোসেল, রোলসহ চাকা, কাটঅফ |
কাস্টম মেশিন ডিজাইন এবং মাল্টিস্টেশন ক্ষমতার মাধ্যমে উচ্চতর উৎপাদন গতি সম্ভব।
কার্যনীতি
রোল ফর্মারগুলি সমতল ইস্পাত স্ট্রিপকে ক্রমাগত স্টেশনের মাধ্যমে বাঁকিয়ে স্ট্রাকচারাল সেকশনে রূপান্তরিত করে:
হালকা ইস্পাত রোল ফর্মিং প্রক্রিয়ার ধাপসমূহ
- কয়েল খোলা – শীট কয়েল উন্মোচিত হয়ে লাইনে প্রবেশ করে
- ফিডিং – চালিত রোলগুলি স্ট্রিপটি অগ্রসর করে
- পাঞ্চিং – প্রয়োজনে ছিদ্র করা হয়
- ফর্মিং -কনটুর রোলগুলি প্রোফাইলটি ধাপে ধাপে গঠন করে
- কাটিং – শিয়ার দ্বারা ফর্ম করা সেকশনকে দৈর্ঘ্য অনুযায়ী কাটা হয়
- এক্সিট – কনভেয়র সমাপ্ত অংশগুলি সংগ্রহ করে
সঠিক সার্ভো ইলেকট্রিক অ্যাকচুয়েশন উপাদান অগ্রসর, পাঞ্চিং এবং কাটঅফ গতিবিধি সমন্বয় করে।
মূল মেশিন উপাদানসমূহ
হালকা ইস্পাত রোল ফর্মিং লাইনের সাধারণ উপাদানসমূহ:
এর প্রধান উপাদানসমূহ হালকা ইস্পাত রোল গঠন মেশিন
- ডিকয়লার বা আনকয়লার
- পিনচ রোলারসহ ফিড টেবিল
- পাঞ্চিং ডাই স্টেশন (ঐচ্ছিক)
- ফর্মিং রোল স্ট্যান্ড
- ঘূর্ণায়মান বা গিলোটিন কাটঅফ শিয়ার
- এক্সিট টেবিল এবং অংশ স্ট্যাকার
- পিএলসি কন্ট্রোল সিস্টেম এবং এইচএমআই
- নিরাপত্তা গার্ডিং এবং ফেন্সিং
মেশিনগুলি বৃহৎ পরিমাণ উৎপাদন চলাকালীন উচ্চ ডিউটি চক্র অপারেশনের জন্য ডিজাইন করা।
ফর্মিং ক্ষমতা
রোল ফর্মিং সরঞ্জামে উৎপাদিত সাধারণ হালকা ইস্পাত প্রোফাইল:
রোল ফর্মিং লাইনে গঠিত হালকা ইস্পাত প্রোফাইলসমূহ
- স্টাড ওয়াল ফ্রেমিং সদস্য
- ধাতব ছাদের প্যানেল
- ওয়াল গার্ট এবং ছাদ পার্লিন
- ফ্লোর জয়েস্ট এবং রাফটার
- ড্রাইওয়াল ট্র্যাক এবং স্টাড
- স্থাপত্য ফ্যাসিয়া এবং ক্ল্যাডিং
- সোলার প্যানেলের ফ্রেম
- ঝড়ের আশ্রয়স্থল এবং নিরাপদ কক্ষ
- কৃষি ভবনের অংশ
বিনিময়যোগ্য রোল সেটসমূহ বিভিন্ন স্ট্রাকচারাল সেকশন উৎপাদনের জন্য টুলিং পরিবর্তন করে।
রোল স্টেশন কনফিগারেশন
কাঙ্ক্ষিত প্রোফাইল অর্জনের জন্য সতর্ক রোল ডিজাইন এবং অবস্থান প্রয়োজন:
রোল ফর্মিং লাইন কনফিগারেশনের কারণসমূহ
- প্রগ্রেসিভ বেন্ডিং স্টেশনের সংখ্যা
- প্রতিটি স্টেশনে বেন্ড কোণ এবং অবস্থান
- উপাদানের ধরন, পুরুত্ব এবং কঠোরতা
- উপাদানের স্প্রিংব্যাক নিয়ন্ত্রণ
- পাঞ্চিং স্টেশনের অবস্থান
- স্পেসিফিকেশন অনুযায়ী রোলগুলি সঠিকভাবে গ্রাইন্ড করা
- রোল ঘনত্বকরণ এবং সাইজিং
- রোল এবং স্ট্রিপের লুব্রিকেশন
প্রতিটি রোল দ্বারা প্রয়োগকৃত বল স্ট্যান্ডজুড়ে সামঞ্জস্যপূর্ণ হতে হবে। জটিল প্রোগ্রামিং ক্রমিক সময়সীমা সমন্বয় করে।
কাস্টমাইজেশন অপশন
হালকা ইস্পাত রোল ফর্মারগুলি নিম্নলিখিতভাবে কাস্টমাইজ করা যায়:
হালকা ইস্পাত রোল ফর্মিং লাইনের কাস্টমাইজেশন বিকল্পসমূহ
- ইনফিড এবং এক্সিট কনভেয়রের দৈর্ঘ্য এবং ডিজাইন
- একক বা দ্বৈত পেঅফ রিল কনফিগারেশন
- অতিরিক্ত পাঞ্চিং বা ছিদ্র স্টেশন
- দ্রুত রোল পরিবর্তন ক্ষমতা
- নিরাপত্তা গার্ডিং এবং ফেন্সিং
- যোগাযোগ ইন্টারফেস এবং ডেটা লগিং
- চালিত সেকশন শিয়ার এবং বান্ডলার
- কাস্টম সেকশন ডিজাইন এবং টুলিং
- ডাউনস্ট্রিম অপারেশনের সাথে একীকরণ
অভিজ্ঞ সরবরাহকারীরা নির্দিষ্ট উৎপাদন পরিস্থিতির জন্য অপ্টিমাইজড সমাধান প্রদান করতে পারেন।
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
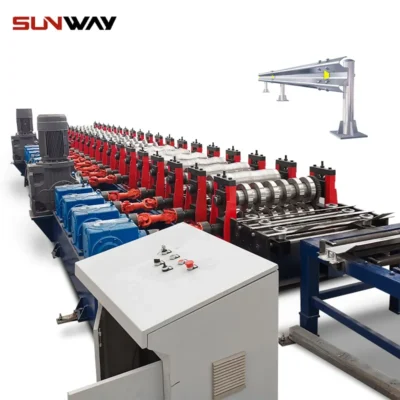 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
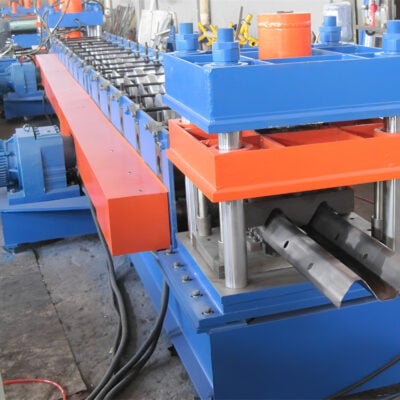 দুই তরঙ্গ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
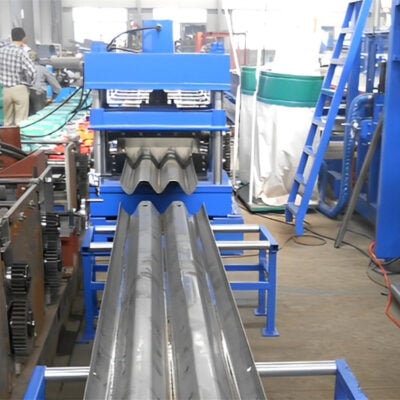 থ্রি ওয়েভ হাইওয়ে গার্ডেল মেশিন আরও জানুন
হালকা ইস্পাত রোল ফর্মারের স্পেসিফিকেশন
সাধারণ প্রযুক্তিগত স্পেসিফিকেশন হালকা ইস্পাত রোল ফর্মিং মেশিনের জন্য:
হালকা ইস্পাত রোল ফর্মার মেশিন স্পেসিফিকেশন
| প্যারামিটার | সাধারণ পরিসীমা |
|---|---|
| ফর্মিং গতি | ১৬ – ৬৫ ফুট/মিনিট |
| চালক শক্তি | ৩ – ৭.৫ এইচপি |
| উপাদানের পুরুত্ব | ২৬ – ১৬ গেজ (০.৫ – ১.৫ মিমি) |
| উপাদানের ধরন | লো কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম |
| প্রস্থ ক্যাপাসিটি | ১.৫ – ১৪ ইঞ্চি |
| দৈর্ঘ্য ক্ষমতা | ১০ – ৪০ ফুট |
| পিএলসি কন্ট্রোল | অ্যালেন-ব্র্যাডলি, সিমেন্স, মিতসুবিশি |
| ওজন | ১৫০০ – ৮০০০ পাউন্ড |
স্পেসিফিকেশন উৎপাদন পরিমাণ, উপাদানের আকার, অপশন এবং লাইন কনফিগারেশনের উপর নির্ভর করে।
হালকা ইস্পাত রোল ফর্মার প্রস্তুতকারক
হালকা ইস্পাত রোল ফর্মিং সরঞ্জামের শীর্ষস্থানীয় বিশ্বব্যাপী সরবরাহকারীসমূহ:
হালকা ইস্পাত রোল ফর্মার প্রস্তুতকারক
| প্রতিষ্ঠান | অবস্থান | সরঞ্জামের ধরন |
|---|---|---|
| ফর্ম প্রসেস ইঞ্জিনিয়ারিং | যুক্তরাষ্ট্র | হালকা ইস্পাত রোল ফর্মারে বিশেষজ্ঞ |
| Metform | আন্তর্জাতিক | সম্পূর্ণ রোল ফর্মিং লাইন |
| Formtek | যুক্তরাষ্ট্র | সঠিক হালকা ইস্পাত রোল ফর্মার |
| জেনস্কো সরঞ্জাম | যুক্তরাষ্ট্র | হালকা ডিউটি ছাদ, ফ্লোরিং এবং ওয়াল প্যানেল লাইন |
| ডাহচিয়াং ম্যাকিনারি | তাইওয়ান | মূল্য-ইঞ্জিনিয়ার্ড রোল ফর্মিং |
| Rollvis | ফ্রান্স | ছাদ প্যানেল লাইন এবং কাটঅফ স |
সরবরাহকারী নির্বাচনের সময় হালকা ইস্পাতের সাথে বিস্তৃত রোল ফর্মিং অভিজ্ঞতা খোঁজ করুন। উৎপাদন গতি, নমনীয়তা এবং দৃঢ়তা মূল্যায়ন করুন।
হালকা ইস্পাত রোল ফর্মারের খরচ
টার্নকি অটোমেটেড হালকা ইস্পাত রোল ফর্মার সিস্টেমের খরচ পরিসর:
হালকা ইস্পাত রোল ফর্মার মূল্য পরিসর
| মেশিনের প্রকার | সাধারণ মূল্য পরিসর |
|---|---|
| হালকা ডিউটি ইনফিড রোল ফর্মার | $50,000 – $150,000 |
| মাঝারি ডিউটি এক্সিট রোল ফর্মার | $80,000 – $200,00 |
| ভারী ডিউটি কাটঅফ রোল ফর্মার | $120,000 – $350,000 |
| উচ্চ-গতি কাটঅফ রোল ফর্মার | $200,000 – $500,000 |
মূল্য নির্ভর করে গতি, শক্তি, উপাদানের প্রস্থ এবং বৈশিষ্ট্যের উপর। একাধিক সরবরাহকারীর কোটেশন সুপারিশ করা হয়।
রোল ফর্মিং মেশিন স্থাপন
সঠিক ভিত্তি, স্থান এবং ইউটিলিটি সংযোগ প্রয়োজন:
লাইট স্টিল রোল ফর্মার স্থাপনের প্রয়োজনীয়তা
- ভালো নিকাশ সহ শক্তিশালী কংক্রিট মেঝে
- ৩ ফেজ বিদ্যুৎ সরবরাহ এবং ৪৮০ভি সংযোগ
- ফিল্টার সহ সংকুচিত বায়ু লাইন
- মেশিনের জন্য যথেষ্ট রৈখিক স্থান সহ ইনফিড এবং এক্সিট টেবিল
- উপকরণ লোডিং সক্ষমতা – ওভারহেড ক্রেন বা কয়েল লিফট
- কয়েল লোডিং এবং কনভেয়রের জন্য ছাদের উচ্চতা
- উপকরণের স্থিতিশীলতার জন্য জলবায়ু নিয়ন্ত্রণ
স্থাপন সাইট এবং সংযোগ প্রস্তুত করতে আপনার সরবরাহকারীর সাথে ঘনিষ্ঠভাবে কাজ করুন।
লাইট স্টিল রোল ফর্মারের রক্ষণাবেক্ষণ
সামঞ্জস্যপূর্ণ রক্ষণাবেক্ষণ উৎপাদনের স্থায়িত্ব সর্বোচ্চ করে:
লাইট স্টিল রোল ফর্মার রক্ষণাবেক্ষণের সর্বোত্তম অনুশীলন
- রোলার এবং উপকরণ পথের প্রতিদিনের পরিষ্কার
- বিয়ারিং, চেইন, গাইড এবং চলমান অংশের লুব্রিকেশন
- বেল্ট টেনশন এবং হাইড্রলিক চাপের পর্যবেক্ষণ
- কন্ট্রোল, তার এবং সংযোগ পরিদর্শন
- রোল সারিবদ্ধকরণ এবং সমন্বয় যাচাই
- প্রস্তাবিত প্রতিরোধমূলক রক্ষণাবেক্ষণ তালিকা অনুসরণ
- ক্ষতিগ্রস্ত বা জীর্ণ উপাদানগুলি তাৎক্ষণিকভাবে প্রতিস্থাপন করা
- প্রতিবর্তনীয় যন্ত্রাংশের মজুত রাখা
সঠিক পরিচালনা, নিরাপত্তা, সাফাই এবং রক্ষণাবেক্ষণে কর্মীদের পুঙ্খানুপুঙ্খ প্রশিক্ষণ অত্যাবশ্যক।
লাইট স্টিল রোল ফর্মার কেনার বিবেচনাসমূহ
রোল ফর্মার কেনার সময় যে মূল বিষয়গুলি বিবেচনা করতে হবে:
- পণ্যভিত্তিক বার্ষিক উৎপাদন লক্ষ্যমাত্রা
- উৎপাদিত বিভিন্ন ধরনের স্ট্রাকচারাল প্রোফাইল
- পুরুত্ব, প্রস্থ এবং গ্রেডের মতো উপাদানের স্পেসিফিকেশন
- স্ট্যান্ডার্ড বনাম কাস্টম প্রোফাইলের প্রয়োজনীয়তা
- লাইনের গতি এবং ফিড রেটের চাহিদা
- অপারেটরের দক্ষতা এবং রক্ষণাবেক্ষণের দক্ষতা
- উপলব্ধ স্থাপন স্থান এবং লেআউট
- মোট বাজেটের প্রত্যাশা এবং আরওআই লক্ষ্য
- ভবিষ্যতের সম্প্রসারণ বা পরিবর্তনের বিকল্পসমূহ
অভিজ্ঞ সরবরাহকারীর বিশেষজ্ঞ পরামর্শ যন্ত্রপাতি নির্বাচন প্রক্রিয়াকে সহজ করে।
লাইট স্টিল রোল ফর্মিং মেশিনের সুবিধাসমূহ
অটোমেটেড লাইট স্টিল রোল ফর্মারের সুবিধাসমূহ
- উচ্চ উৎপাদন গতি এবং সামঞ্জস্যতা
- ন্যূনতম তত্ত্বাবধানে লাইটস আউট চালানোর ক্ষমতা
- বিভিন্ন স্ট্রাকচারাল সেকশন জ্যামিতির সামলানো
- ম্যানুয়াল ফ্যাব্রিকেশনের তুলনায় কম শ্রম
- ভবিষ্যতের প্রোফাইল ডিজাইন পরিবর্তনে অভিযোজিত
- অন্যান্য বেন্ডিং পদ্ধতির তুলনায় কম উপাদানের অপচয়
- পাইলট থেকে পূর্ণ উৎপাদনে সহজে স্কেল করা
অটোমেটেড রোল ফর্মিং আউটপুটের মান স্ট্যান্ডার্ডাইজ করে এবং খরচ কমায়।
সীমাবদ্ধতাসমূহ হালকা ইস্পাত রোল গঠন মেশিন
অটোমেটেড লাইট স্টিল রোল ফর্মারের সীমাবদ্ধতাসমূহ
- বড় প্রাথমিক মূলধন বিনিয়োগের প্রয়োজন
- স্থায়ী ফ্যাক্টরি ফ্লোরস্পেস ফুটপ্রিন্ট
- সীমিত উপাদান/প্রোফাইল নমনীয়তাসহ একক উদ্দেশ্যের যন্ত্রপাতি
- দক্ষ রক্ষণাবেক্ষণ এবং পরিচালনার প্রয়োজন
- কাটঅফ এবং সেকেন্ডারি অপারেশনের চারপাশে সম্ভাব্য বটলনেক
- বিভিন্ন প্রোফাইলের মধ্যে উল্লেখযোগ্য পরিবর্তনের সময়
- ইঞ্জিনিয়ারিং এবং নির্মাণের জন্য দীর্ঘ লিড টাইম
- ডিজাইন পরিবর্তনের জন্য হার্ড টুলিং পরিবর্তনের প্রয়োজন
নির্মিত হলে রোল ফর্মারের উপাদান এবং প্রোফাইলের পরিসর নির্দিষ্ট থাকে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
কোন পুরুত্বের পরিসর নির্ভরযোগ্যভাবে রোল ফর্ম করা যায়?
অধিকাংশ রোল ফর্মারে ১৬ গেজ (১.৬ মিমি) থেকে ২৬ গেজ (০.৫ মিমি) স্ট্যান্ডার্ড গেজ ফর্ম করা যায়। বিশেষায়িত মেশিন ৩/১৬" (৪.৮ মিমি) প্লেট পর্যন্ত সামলাতে পারে।
নতুন প্রোফাইলে পরিবর্তন করতে কতক্ষণ লাগে?
টুলিং স্টেজড এবং মেশিন প্রস্তুতি সম্পূর্ণ হলে, সাধারণ প্রোফাইল পরিবর্তন ৩০-৬০ মিনিট সময় নেয়। জটিল পরিবর্তনের জন্য আরও সময় লাগে।
সর্বোচ্চ ফর্মিং গতি নির্ধারণ করে কী?
মূল সীমাবদ্ধতাসমূহ হলো উপাদানের পুরুত্ব, বেন্ডিং স্টেশনের সংখ্যা, মোট মেশিনের দৈর্ঘ্য এবং কাটঅফ পদ্ধতি। বেশি স্টেশন এবং পুরুতর উপাদান ফিড রেট সীমিত করে।
রোল ফর্মিং রোলারগুলি কতবার প্রতিস্থাপনের প্রয়োজন হয়?
চলার ঘণ্টা এবং রক্ষণাবেক্ষণের উপর নির্ভর করে সাধারণত প্রতি ৪-৬ মাসে শার্পেনিং বা প্রতিস্থাপন প্রয়োজন। উন্নত রোল উপাদান, কোটিং এবং লুব্রিকেশন সার্ভিস লাইফ বাড়ায়।
রোল ফর্মার কি ক্রিয়েটিভ টেপার্ড বা কার্ভড প্রোফাইল তৈরি করতে পারে?
হ্যাঁ, আর্টিকুলেটিং হেড বা সোয়ার্লিং স্ট্যান্ডসহ বিশেষায়িত মেশিন ডিজাইন টেপার্ড, কোনিকাল বা হেলিকাল ফর্মড সেকশন উৎপাদন করতে পারে।
উৎপাদনের পর রোল ফর্মড পার্টস কীভাবে হ্যান্ডেল এবং সংরক্ষণ করা উচিত?
বান্ডিং বান্ডেল একসাথে, প্রটেকটিভ এন্ড ক্যাপ ব্যবহার এবং শুকনো রাখা সোজাসুজি ভাব বজায় রাখতে সাহায্য করে। ক্ষয়ের কারণে বাইরের সংরক্ষণ এড়িয়ে চলুন।
উপসংহার
অটোমেটেড হালকা ইস্পাত রোল ফর্মিং মেশিনের জন্য উচ্চ আয়তনের স্ট্রাকচারাল সেকশন উৎপাদনে দক্ষতা, থ্রুপুট এবং সামঞ্জস্যতা বাড়ায়। তাদের নমনীয় এবং স্কেলেবল কনফিগারেশন কয়েলড স্টিল থেকে বিভিন্ন প্রোফাইল গঠন করে। প্রযুক্তিগত বিবেচনাগুলি বুঝে নির্মাতারা ম্যানুয়াল পদ্ধতির তুলনায় উৎপাদনশীলতা বাড়ায় এমন লাইট স্টিল রোল ফর্মিং সিস্টেমে বিনিয়োগ করতে পারেন। পরিবর্তন, অটোমেশন এবং রোল ডিজাইনে চলমান অগ্রগতি অনেক শিল্পে গ্রহণযোগ্যতা বাড়াচ্ছে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) আধুনিক হালকা-ইস্পাত রোল-ফর্মিং মেশিন স্টাড ও ট্র্যাকে কী সহনসীমা অর্জন করতে পারে?
- উন্নত মানের লাইন laser-ভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ ও servo cutoff ব্যবহার করে 20–50 m/min গতিতে ±0.5–0.8 mm দৈর্ঘ্য-সহনসীমা (3σ) এবং ±0.2–0.3 mm flange width বজায় রাখে।
2) হালকা-গেজ framing profile-এর জন্য কোন ইস্পাত সবচেয়ে ভালো?
- Galvanized low-carbon steels (যেমন EN 10346 DX51D+Z, ASTM A653 G60–G90) এবং enhanced corrosion resistance-এর জন্য Zn-Mg coated steels। Coastal projects-এর জন্য Al-Zn (ASTM A792 AZ50–AZ55) বিবেচনা করুন।
3) stud/track-এর মাপ বদলের সময় কীভাবে কমানো যায়?
- Cassette-ধরনের roll tooling, আগে থেকে সাজানো punch die, দ্রুত-মুক্তির side guide এবং recipe-ভিত্তিক স্বয়ংক্রিয় roll positioning ব্যবহার করুন। SMED-ভিত্তিক workflow নিয়মিতভাবে পরিবর্তনের সময় 15–30 মিনিটে নামায়।
4) গতি কমানো ছাড়াই কি একটি লাইট-স্টিল রোল ফর্মিং মেশিন লাইনের মধ্যেই পাঞ্চিং ও এমবসিং যুক্ত করতে পারে?
- হ্যাঁ। PLC দিয়ে সমন্বিত servo-চালিত pre-/post-punch station 20–40 m/min-এ takt বজায় রাখে; buffer loop ও fly-cut shear উৎপাদন-প্রবাহের ক্ষতি ঠেকায়।
5) একটি সাধারণ হালকা-গেজ লাইনে বাস্তবসম্মত বিদ্যুৎ-চাহিদা কত?
- স্থিতিশীল অবস্থায় 12–30 kW; এটি width, thickness (0.5–1.5 mm), punch load এবং actuation type-এর ওপর নির্ভর করে। All-electric press ও IE4 motor, hydraulic-নির্ভর সেটআপের তুলনায় প্রতি 1,000 m-এ kWh 15–25% কমায়।
২০২৫ শিল্প প্রবণতা
- সম্পূর্ণ বৈদ্যুতিক চালনা এখন cutoff ও press station-এও ছড়িয়ে পড়ছে, ফলে hydraulic maintenance ও তেলের ব্যবহার কমছে।
- ট্রেসেবিলিটির জন্য ডিজিটাল ডেটা-সংযোগ: কয়েলের ID থেকে প্রোফাইল পর্যন্ত উৎপত্তি-তথ্য OPC UA/MQTT-এর মাধ্যমে রেকর্ড করা হয়; SPC ড্যাশবোর্ড এখন মানক।
- টেকসইতার উদ্যোগ: Zn-Mg আবরণ, উচ্চ পুনর্ব্যবহৃত উপাদানযুক্ত ইস্পাত এবং scope-2 প্রতিবেদন তৈরির জন্য শক্তি পর্যবেক্ষণের দিকে অগ্রসর হওয়া।
- দ্রুত কাস্টম কাজ: Parametric tooling ও simulation-নির্ভর pass design নতুন profile তৈরির সময় কমায়।
- নিরাপত্তা ও মান-অনুবর্তিতার উন্নয়ন: রপ্তানির জন্য তৈরি লাইনে CE/UKCA-সম্মত cabinet এবং সমন্বিত Category 3 PLd safety circuit সাধারণ হয়ে উঠেছে।
লাইট স্টিল রোল ফর্মিং মেশিনের জন্য 2025 বেঞ্চমার্ক
| KPI (লাইট-গেজ 0.5–1.5 mm) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট/তথ্যসূত্র |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | পনেরো–পঁয়ত্রিশ | ৩০–৬০ | প্রোফাইল, পাঞ্চিং লোড, কাট-অফের ধরন |
| দৈর্ঘ্য সহনশীলতা (৩σ, মিমি) | ±১.০–১.৫ | ±০.৫–০.৮ | লেজার দৈর্ঘ্য + তাপীয় ক্ষতিপূরণ |
| প্রোফাইল বদলানোর সময় (min) | 45–90 | পনেরো–ত্রিশ | ক্যাসেট টুলিং + অটো প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | 2.0–3.5 | ০.৮–১.৮ | রেসিপি নিয়ন্ত্রণ + ভিশন QC |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 55–80 | চল্লিশ–ষাট | IE4 মোটর, সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েশন |
| ওইই (%) | 60–75 | আশি–নব্বই | PdM + SMED + শক্তিশালী PM পরিকল্পনা |
| কোটিংয়ের মিশ্রণ | গ্যালভানাইজড | Zn-Mg/Al-Zn + গ্যালভানাইজড | EN 10346, ASTM A792 |
প্রামাণিক উৎসসমূহ:
- EN 10346, EN 10169 (CEN standards): https://standards.cen.eu
- ASTM A653/A792/A755: https://www.astm.org
- বিশ্ব ইস্পাত সংস্থা (প্রলেপ/ক্ষয়): https://worldsteel.org
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- মার্কিন DOE AMO (মোটর/ড্রাইভ দক্ষতা): https://www.energy.gov/eere/amo
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: মিলিমিটারের ভগ্নাংশে নির্ভুলতার জন্য stud/track লাইন উন্নয়ন (2024)
পটভূমি: 0.55–1.2 mm galvanized steel ব্যবহারকারী এক framing প্রস্তুতকারক 28 m/min গতিতে ±1.3 mm দৈর্ঘ্য বিচ্যুতি এবং 70 মিনিটের ধীর changeover-এর মুখে পড়েছিল।
সমাধান: তাপীয় মডেল-ভিত্তিক ক্ষতিপূরণসহ দ্বৈত laser দৈর্ঘ্য পরিমাপ চালু করা হয়; hydraulic cutoff-কে servo flying shear-এ বদলানো হয়; cassette roll tooling ও দ্রুত-বদলানো punch cassette যোগ করা হয়।
ফলাফল: 40 m/min গতিতে দৈর্ঘ্য-সহনসীমা ±0.7 mm (3σ)-এ উন্নত হয়; changeover 24 মিনিটে নামে; startup scrap 3.1% থেকে 1.6%-এ কমে; প্রতি 1,000 m-এ energy 19% কমে।
কেস স্টাডি 2: Zn-Mg substrate-সহ স্থায়ী cladding panel line (2025)
পটভূমি: এক স্থাপত্য cladding প্রস্তুতকারক EU প্রকল্পের জন্য উন্নত প্রান্ত-ক্ষয় প্রতিরোধ এবং EPD-সম্মত প্রতিবেদন চেয়েছিল।
সমাধান: EN 10346 ZM120 substrate নেওয়া হয়; burr ও প্রান্তের ফাটল শনাক্তে inline vision চালু হয়; coil-to-batch traceability ও energy report-এর জন্য OPC UA data-কে MES-এ যুক্ত করা হয়।
ফলাফল: ত্বরিত পরীক্ষায় NSS/edge creep ব্যর্থতা 40% কমে; first-pass yield 96.2% থেকে 98.5%-এ বাড়ে; energy monitoring বছর-ওপর-বছর যাচাইকৃত 12% kWh হ্রাস সম্ভব করে।
বিশেষজ্ঞদের মতামত
- ড. Sara Whitfield, রোল ফর্মিং গবেষণা ও উন্নয়ন বিভাগের প্রধান, University of Sheffield
- “pass design-এর নির্ভুলতা ও তাপীয় ক্ষতিপূরণ এখন সমান গুরুত্বপূর্ণ—দুটির কোনোটি ছাড়া গতিতেও মিলিমিটারের ভগ্নাংশ পর্যন্ত দৈর্ঘ্য নিয়ন্ত্রণ প্রায় অসম্ভব।”
- Marco Liu, CTO, SinoForm Automation
- “হালকা-গেজ লাইনে all-electric cutoff shear এখন মোড়-ফেরানো প্রযুক্তি; এটি আরও পরিষ্কার কাট, কম রক্ষণাবেক্ষণ এবং সহজ CE মান-অনুবর্তিতা দেয়।”
- Alicia Gómez, জ্যেষ্ঠ ক্ষয়-প্রতিরোধ প্রকৌশলী, World Steel Association
- “খোলা প্রান্তযুক্ত পাতলা-গেজ profile-এ Zn-Mg coating, বিশেষত C4–C5 পরিবেশে, edge creep ও কাটা-প্রান্তের ক্ষয় প্রতিরোধে প্রচলিত galvanize-কে ধারাবাহিকভাবে ছাড়িয়ে যায়।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ফর্মিং সিমুলেশন: COPRA RF (data M) — https://www.datam.de
- Standards library: EN 10346/10169 (CEN) — https://standards.cen.eu; ASTM A653/A792/A755 — https://www.astm.org
- SPC/পরিসংখ্যানের সরঞ্জাম ও নির্দেশনা (NIST): https://www.nist.gov/services-resources/software
- Energy optimization calculators: U.S. DOE AMO — https://www.energy.gov/eere/amo
- শিল্প সংযোগ ও মডেল (OPC Foundation): https://opcfoundation.org
- ক্ষয় ও আবরণ নির্দেশিকা: World Steel Association — https://worldsteel.org
নোট: কর্মক্ষমতার পরিসংখ্যান 2023–2025 সালের সমন্বিত OEM সাহিত্য, নিরীক্ষিত স্থাপন এবং মানদণ্ডের তথ্য প্রতিফলিত করে। আপনার নির্দিষ্ট হালকা-ইস্পাত রোল-ফর্মিং মেশিনের বিন্যাস, উপকরণ ও স্থানীয় code অনুযায়ী এগুলো যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক প্রায়শই জিজ্ঞাসিত প্রশ্ন যোগ করা হয়েছে; KPI সারণিসহ 2025 সালের প্রবণতা বিশ্লেষণ অন্তর্ভুক্ত করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত সংকলন করা হয়েছে; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/তথ্যসূত্র যোগ করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি EN/ASTM মান হালনাগাদ হয়, বড় OEM-গুলো বৈদ্যুতিক কাটিং/প্রেস আপগ্রেড প্রকাশ করে, অথবা সম্মুখভাগ/ফ্রেমিং ব্যবহারের জন্য Zn-Mg/Al-Zn সাবস্ট্রেট নির্দেশিকা পরিবর্তিত হয়





