
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

লাইট স্টিল কিল রোল ফর্মিং মেশিন নির্মাণ শিল্পের জন্য লাইট স্টিল কিল এবং ফ্রেম উৎপাদনে ব্যবহৃত অপরিহার্য সরঞ্জাম। এই নির্দেশিকা লাইট স্টিল কিল রোল ফর্মিং মেশিনগুলির কার্যপ্রণালী, প্রকার, প্রধান উপাদান, স্পেসিফিকেশন, প্রয়োগ, সুবিধা, সীমাবদ্ধতা ইত্যাদি নিয়ে বিস্তৃত সংক্ষিপ্তসার প্রদান করে।
লাইট স্টিল কিল রোল ফর্মিং মেশিনের সংক্ষিপ্তসার
লাইট স্টিল কিল রোল ফর্মিং মেশিনগুলি লাইট স্টিল ফ্রেমড ভবন এবং কাঠামোতে লোড বহনকারী সদস্য হিসেবে ব্যবহৃত বিভিন্ন লাইট স্টিল সেকশন এবং প্রোফাইল কোল্ড-ফর্ম করার জন্য ডিজাইন করা হয়েছে। এগুলি ০.৭-২.০ মিমি পুরু স্টিল কয়েল থেকে ক্রমাগত রোলার ডাইয়ের মাধ্যমে স্ট্রিপকে ধাপে ধাপে বাঁকিয়ে C, U, Z, সিগমা এবং অন্যান্য আকৃতির প্রোফাইল কাঙ্ক্ষিত ক্রস-সেকশনে গঠন করে।
অন্যান্য স্টিল কাঠামোগত সদস্যের তুলনায়, এই মেশিনগুলি দ্বারা গঠিত লাইট স্টিল কিল এবং স্টাডগুলি হালকা ওজন, উচ্চ শক্তি, সহজ ও দ্রুত স্থাপন, ডিজাইনের নমনীয়তা, পরিবেশবান্ধব নির্মাণ ইত্যাদি সুবিধা প্রদান করে। এগুলি আবাসিক, বাণিজ্যিক এবং শিল্প ভবনের দেয়াল, মেঝে, ছাদ এবং ফ্রেমওয়ার্কে ব্যাপক প্রয়োগ পায়।
লাইট স্টিল রোল ফর্মিং মেশিনের সবচেয়ে গুরুত্বপূর্ণ উপাদানের মধ্যে রয়েছে ডিকয়লার ইউনিট, ফিডার, প্রি-কাটার, রোল ফর্মিং স্টেশন, পোস্ট-কাটার এবং অন্যান্য সহায়ক ডিভাইস। উৎপাদিত প্রোফাইলের সংখ্যার ভিত্তিতে, বিশ্বের বিভিন্ন প্রস্তুতকারকের কাছ থেকে সিঙ্গেল এবং মাল্টি-প্রোফাইল ডিজাইনে এগুলি পাওয়া যায়।
লাইট স্টিল কিল রোল ফর্মারের প্রধান বৈশিষ্ট্য:
- C, U, Z, সিগমা এবং কাস্টম প্রোফাইলে কোল্ড রোল হাই স্ট্রেংথ লাইট স্টিল কয়েল
- ২ মিমি পুরু এবং ২০০ মিমি উচ্চতার কিল গঠন
- +/-০.৫ মিমি টলারেন্স সহ ১২০ মি/মিন আউটপুট
- স্বয়ংক্রিয় উৎপাদনের জন্য PLC কন্ট্রোলার
- GCr১৫ স্টিলের মতো টিকে থাকা উপাদানের রোলার ডাই
- কয়েল স্ট্রিপ ফিডিংয়ের জন্য কম্পিউটারাইজড হাইড্রোলিক ডিকয়লার
- নির্ভুল ফিডিং এবং কাটিংয়ের জন্য সার্ভো মোটর
- দ্রুত পরিবর্তনযোগ্য ফর্মিং রোলার সহ সহজ সাইজ পরিবর্তন
- স্ট্রিপ ভাঙন সনাক্তকরণ সেন্সরের মতো নিরাপত্তা ডিভাইস
- ইনলাইন পাঞ্চিং ইউনিট এবং স্ট্যাকার ঐচ্ছিক
লাইট স্টিল কিল রোলিং মেশিনের কার্যপ্রণালী
কার্যপ্রণালীটি স্টিল কয়েল থেকে ক্রমাগত রোলার ডাইয়ের সিরিজের মাধ্যমে স্ট্রিপকে ধাপে ধাপে বাঁকিয়ে কাঙ্ক্ষিত প্রোফাইল আকৃতিতে স্ট্রাকচারাল লাইট স্টিল সেকশন গঠনের সাথে জড়িত।
লাইট স্টিল প্রোফাইল রোল ফর্মিং প্রক্রিয়ার ধাপসমূহ:
- ডিকয়েলিং – ডিকয়েলার হালকা মাপের স্টিল কয়েল স্ট্রিপটি রোল ফর্মারে খাওয়ায়
- ফিডিং – ফিড রোলারগুলি স্ট্রিপট ধরে ফর্মিং স্টেশনগুলির মধ্য দিয়ে টেনে নেয়
- প্রি-কাটিং – কিল ফ্রেম গঠনের জন্য স্ট্রিপট নির্ধারিত দৈর্ঘ্যে কেটে নেয়
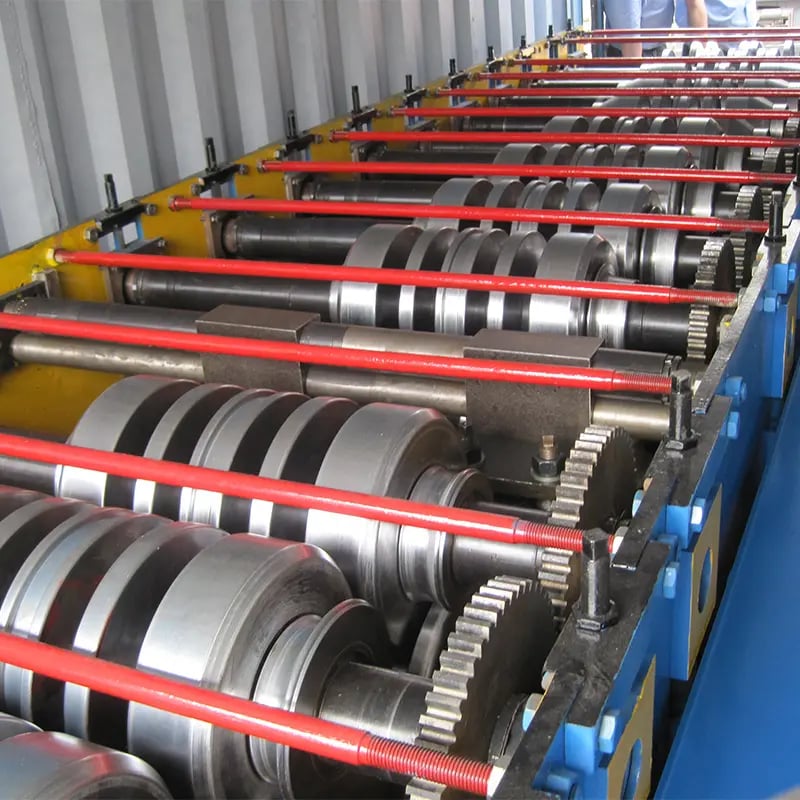
- রোল ফর্মিং – স্ট্রিপট রোলার ডাইসযুক্ত স্ট্যান্ডসমূহের একাধিক সিরিজের মধ্য দিয়ে অতিক্রম করে বাঁকানো হয়
- পোস্ট-কাটিং – গঠিত প্রোফাইলগুলি প্রয়োজনীয় দৈর্ঘ্যে কেটে নেয়
- কাউন্টিং এবং স্ট্যাকিং – গঠিত কিলগুলি স্বয়ংক্রিয়ভাবে গণনা করা হয় এবং স্ট্যাক করা হয়
রোলার ডাইসগুলি মেশিন লাইন বরাবর স্ট্যান্ডসমূহে সাজানো মূল গঠন অংশ। স্ট্রিপট প্রতিটি স্ট্যান্ডের মধ্য দিয়ে অতিক্রম করার সময় রোলারগুলি ধীরে ধীরে বাঁকা তৈরি করে যতক্ষণ না চূড়ান্ত প্রোফাইল আকৃতি অর্জিত হয়। বিভাগের জটিলতার উপর নির্ভর করে প্রয়োজনীয় স্ট্যান্ডের সংখ্যা নির্ধারিত হয়।
সুনির্দিষ্ট ফিড নিয়ন্ত্রণ, সঠিকভাবে সারিবদ্ধ রোলার ডাইস এবং সর্বোত্তম পাস শিডিউল কাঠামোগত লাইট স্টিল প্রোফাইলের জন্য প্রয়োজনীয় কঠোর টলারেন্স এবং উচ্চ মান অর্জনের জন্য অত্যাবশ্যক।
উন্নত মেশিনগুলি পাঞ্চিং হোল, লোগো এমবসিং এবং স্বয়ংক্রিয় স্ট্যাকিংয়ের মতো ইনলাইন প্রক্রিয়াগুলি একত্রিত করে একক লাইনে সম্পূর্ণ উৎপাদন নিশ্চিত করে।
লাইট স্টিল কিল রোল ফর্মিং মেশিনের প্রকারভেদ
লাইট স্টিল কিল রোল ফর্মিং মেশিনগুলি বিভিন্ন ধরনের প্রোফাইল এবং আকার উৎপাদনের জন্য বিভিন্ন কনফিগারেশনে পাওয়া যায়, যা অ্যাপ্লিকেশনের প্রয়োজনীয়তা অনুসারে ডিজাইন করা হয়েছে:
লাইট স্টিল রোল ফর্মিং মেশিনের প্রকারভেদ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| একক প্রোফাইল | একটি প্রোফাইল আকৃতি যেমন সি, ইউ বা সিগমা অবিরত রোলিংয়ের জন্য |
| ডাবল প্রোফাইল | সি + ইউ-এর মতো দুটি প্রোফাইল একসঙ্গে উৎপাদন করে |
| মাল্টি প্রোফাইল | সি, ইউ, জেড, সিগমা-এর মতো ৩ বা তার বেশি প্রোফাইল একসঙ্গে |
| ফিক্সড সাইজ | নির্দিষ্ট উচ্চতা এবং পুরুত্বের প্রোফাইল রোলিংয়ে সীমাবদ্ধ |
| সামঞ্জস্যযোগ্য | প্রোফাইল সাইজের সামঞ্জস্যযোগ্য পরিসর গঠন করে |
| ম্যানুয়াল | ম্যানুয়াল সাইজ পরিবর্তনসহ মৌলিক মডেল |
| স্বয়ংক্রিয় | সাইজ পরিবর্তনের জন্য মোটরাইজড রোল এবং স্ক্রু অ্যাডজাস্টমেন্ট |
| স্ট্যান্ডার্ড | নিয়মিত লাইট স্টিল স্ট্রাকচারের জন্য |
| হেভি ডিউটি | বিশেষ বড় বা পুরু প্রোফাইলের জন্য |
রোল ফর্মারের প্রকার নির্বাচনের কারণসমূহ:
- প্রয়োজনীয় প্রোফাইলের সংখ্যা এবং প্রকার
- সাইজ এবং পুরুত্বের পরিসর
- উৎপাদন গতি এবং আউটপুট
- সাইজ পরিবর্তনের ফ্রিকোয়েন্সি
- প্রয়োজনীয় অটোমেশনের স্তর
- উপলব্ধ স্থান এবং বাজেট
সঠিক ধরনের রোল ফর্মিং মেশিন নির্বাচন উৎপাদনের চাহিদার সাথে মিলিয়ে সর্বোত্তম দক্ষতা নিশ্চিত করে গুরুত্বপূর্ণ।
লাইট স্টিল কিল রোল মেশিনের মূল উপাদানসমূহ
লাইট স্টিল কিল রোল ফর্মিং মেশিনগুলি মসৃণ এবং দক্ষ অপারেশনের জন্য বেশ কয়েকটি গুরুত্বপূর্ণ উপাদান এবং সহায়ক ডিভাইস নিয়ে গঠিত:
রোল ফর্মিং লাইনের মূল উপাদানসমূহ:
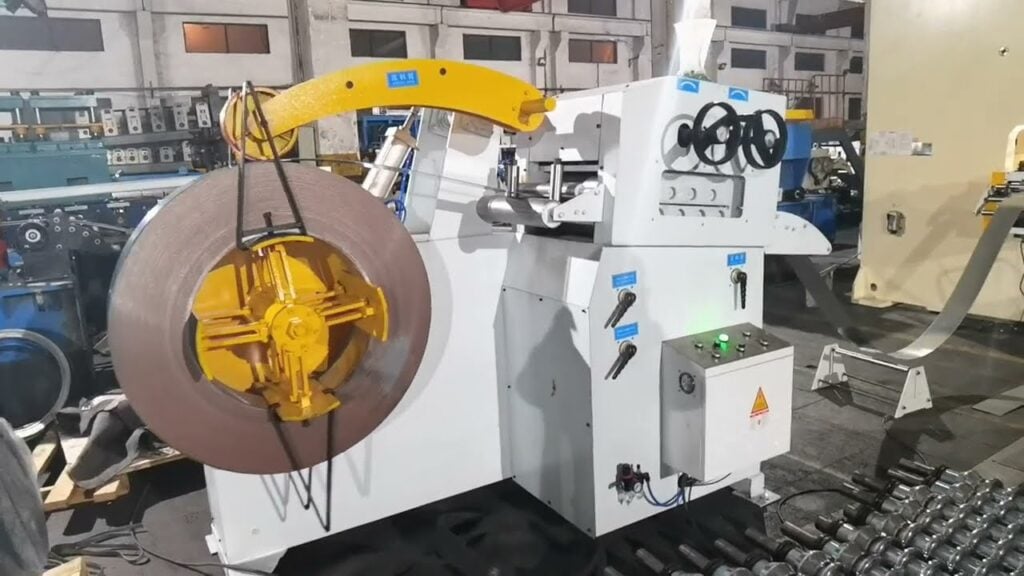
- ডিকয়লার: স্টিল কয়েল ধরে রাখার এবং স্ট্রিপ আনকয়েল করার ফিডার ইউনিট
- ফিডিং সিস্টেম: স্টেশনগুলির মধ্য দিয়ে স্ট্রিপ ধরে এবং ফিড করার রোলার
- প্রি-কাটিং ইউনিট: গঠনের আগে স্ট্রিপট প্রি-কাট দৈর্ঘ্যে কেটে নেয়
- ফর্মিং স্টেশনসমূহ: স্ট্রিপ বাঁকানোর জন্য স্ট্যান্ডে মাউন্ট করা রোলার ডাইস
- পোস্ট-কাটিং ইউনিট: প্রোফাইলগুলি চূড়ান্ত প্রয়োজনীয় দৈর্ঘ্যে কেটে নেয়
- স্ট্যাকিং সিস্টেম: গঠিত সেকশনগুলি গণনা করে, সংগ্রহ করে এবং স্ট্যাক করে
অন্যান্য সহায়ক অংশসমূহ:
- স্ট্রিপ অ্যাকিউমুলেটর: বন্ধ হওয়া এড়াতে অতিরিক্ত স্ট্রিপ ধরে রাখে
- পাঞ্চিং ইউনিট: প্রোফাইলগুলিতে ওয়েব হোল পাঞ্চ করার জন্য
- কন্ট্রোল প্যানেল: পিএলসি কন্ট্রোলার এবং অপারেশন সুইচসমূহের আবাস
- সেফটি ডিভাইসসমূহ: লিমিট সুইচ, ব্রেকেজ সেন্সর, সেফটি গার্ড ইত্যাদি
মূল দিকসমূহ:
- ডিকয়লার, ফিডিং সিস্টেম এবং কাটারগুলি অবিরত মসৃণ উপাদান প্রবাহ নিশ্চিত করে
- রোলার ডাইসযুক্ত প্রোফাইলার সেকশনগুলি আকৃতি গঠনের হৃদয়
- স্বয়ংক্রিয় স্ট্যাকিং দক্ষতা বাড়ায় এবং প্রচেষ্টা কমায়
- উন্নত কম্পিউটারাইজড নিয়ন্ত্রণ প্রক্রিয়াগুলিকে স্বয়ংক্রিয় করে
- উচ্চ গতির উৎপাদনের সময় নিরাপদ কাজের জন্য সেফটি ডিভাইসসমূহ অত্যাবশ্যক
রোল ফর্মিং সিস্টেমের সর্বোত্তম পারফরম্যান্সের জন্য প্রতিটি উপাদানের সঠিক নির্বাচন, সেটআপ এবং রক্ষণাবেক্ষণ অত্যাবশ্যক।
লাইট স্টিল কিল রোল ফর্মিং মেশিনের স্পেসিফিকেশন
লাইট স্টিল কিল রোল ফর্মিং মেশিনগুলি বিভিন্ন অ্যাপ্লিকেশনের জন্য প্রোফাইল উৎপাদনের জন্য বিভিন্ন সাইজ এবং ক্যাপাসিটির পরিসরে পাওয়া যায়। নীচে রোল ফর্মার নির্বাচনের সময় বিবেচিত মূল প্রযুক্তিগত স্পেসিফিকেশন দেওয়া হলো:
লাইট স্টিল রোল ফর্মিং মেশিনের সাধারণ স্পেসিফিকেশন
| প্যারামিটার | সাধারণ পরিসীমা |
|---|---|
| রোলারের ব্যাসার্ধ | ১০০-১৫০ মিমি |
| সর্বোচ্চ কয়েল আইডি | ১০০০-১৫০০ মিমি |
| সর্বোচ্চ কয়েল ওডি | ১৫০০-২৫০০ মিমি |
| সর্বোচ্চ স্ট্রিপ প্রস্থ | ১২০০-১৫০০ মিমি |
| সর্বনিম্ন স্ট্রিপ পুরুত্ব | ০.৩-০.৭ মিমি |
| সর্বোচ্চ স্ট্রিপ পুরুত্ব | ১.৫-২.৫ মিমি |
| গঠন গতি | ১০-১২০ মি/মিন |
| সহনশীলতা | +/- ০.৫ মিমি |
| সর্বোচ্চ প্রোফাইল উচ্চতা | ১৫০-২৫০ মিমি |
| বিদ্যুৎ খরচ | ১৫-৫০ কিলোওয়াট |
| ভোল্টেজ | ৩৮০-৪১৫ভি, ৫০হর্টজ |
- সাইজ এবং গতি উৎপাদন ক্যাপাসিটি নির্ধারণ করে
- কয়েল এবং স্ট্রিপ সাইজ মডেল নির্বাচনকে প্রভাবিত করে
- টনেজ এবং অটোমেশনের উপর নির্ভর করে পাওয়ার রেটিং
- ভোল্টেজ, ফ্রিকোয়েন্সি পাওয়ার সাপ্লাইয়ের সাথে মিলতে হবে
প্রয়োজনীয় উৎপাদন স্পেসিফিকেশনের সাথে মিলে এমন মেশিন পেতে প্রস্তুতকারকদের সাথে পরামর্শ করুন। কাস্টম বিল্ট মডেলও পাওয়া যায়।
লাইট স্টিল কিল রোল ফর্মিংয়ের অ্যাপ্লিকেশন এবং ব্যবহার
কিল রোল ফর্মিংয়により উৎপাদিত লাইট স্টিল প্রোফাইলগুলি আবাসিক এবং বাণিজ্যিক ভবন নির্মাণে বিস্তৃত অ্যাপ্লিকেশন পায়:
রোল ফর্মড লাইট স্টিল কিল/স্টাডের সাধারণ অ্যাপ্লিকেশন
| আবেদন | বর্ণনা |
|---|---|
| ওয়াল ফ্রেম | ঘর, অফিস ইত্যাদির ওয়ালে লোড বেয়ারিং স্টাড |
| ফ্লোর জয়েস্ট | ফ্লোর স্ল্যাব সমর্থনকারী সি বা ইউ স্টাড |
| ছাদের ট্রাস | শিল্প ছাদের জন্য রাফটার, পার্লিন |
| স্ট্রাকচারাল ফ্রেমিং | ভবনে কলাম, বিম ফ্রেমওয়ার্ক |
| প্রিফ্যাব ঘর | দ্রুত নির্মাণের জন্য সম্পূর্ণ স্ট্রাকচারাল ফ্রেম |
| আসবাবপত্র | র্যাক, স্টোরেজ, আসবাবপত্র ইত্যাদির প্রোফাইল |
| অবকাঠামো | হাইওয়ে সাইন, সোলার মাউন্ট, পোল ইত্যাদি |
- হালকা ওজনের সাথে শক্তি প্রদান করে
- সাইটে সহজে হ্যান্ডেল এবং দ্রুত ইনস্টল করা যায়
- কাস্টম প্রোফাইলের জন্য ডিজাইন নমনীয়তা
- কঠোর টলারেন্সসহ সামঞ্জস্যপূর্ণ মান
- উপাদানের খরচ-কার্যকর ব্যবহার
- পরিবেশবান্ধব সবুজ নির্মাণ
লাইট স্টিল প্রোফাইলগুলি শক্তি বাড়ায়, নির্মাণ ত্বরান্বিত করে এবং স্থায়িত্ব প্রদান করে।
লাইট স্টিল রোল ফর্মিং মেশিন সাপ্লায়ার কীভাবে বেছে নেবেন
উৎপাদনের চাহিদা দক্ষতার সাথে পূরণ করার জন্য সঠিক লাইট স্টিল রোল ফর্মিং মেশিন প্রস্ত
রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের মূল বিবেচনাসমূহ
| পরামিতি | বিস্তারিত |
|---|---|
| অভিজ্ঞতা | রোল ফর্মিংয়ে বহু বছরের অভিজ্ঞতা |
| উৎপাদন ক্ষমতা | তারা যে ধরনের এবং আকারের মেশিন সরবরাহ করে |
| কাস্টমাইজেশন | প্রয়োজনে প্রোফাইল কাস্টমাইজ করার ক্ষমতা |
| গুণমান | ভালো টলারেন্স, নির্ভরযোগ্যতা এবং টেকসইতা |
| সার্টিফিকেশন | আইএসও এবং অন্যান্য মানদণ্ডের সম্মতি |
| অটোমেশন | সম্ভাব্য অটোমেশনের স্তর |
| পরিষেবা | ইনস্টলেশন, কমিশনিং, সাপোর্ট ইত্যাদি |
| সুনাম | নির্ভরযোগ্য বিক্রয়োত্তর সেবার রেকর্ড |
| মূল্য নির্ধারণ | প্রদত্ত মূল্যের জন্য প্রতিযোগিতামূলক মূল্য |
| লিড টাইম | সময়মতো ডেলিভারি অনুসারে সময়সূচি |
- সিদ্ধান্ত নেওয়ার আগে একাধিক প্রস্তুতকারকের সাথে সাক্ষাৎকার করুন
- সম্ভব হলে সুবিধা পরিদর্শনের জন্য সফর করুন
- গুণমান সন্তুষ্টি যাচাইয়ের জন্য ক্লায়েন্ট রেফারেন্স চান
- সরবরাহকারী স্পষ্টভাবে প্রয়োজনীয়তা বুঝেছে তা নিশ্চিত করুন
- বাজেটের উপযোগী অটোমেশন বৈশিষ্ট্য অপ্টিমাইজ করুন
সঠিক অংশীদার নির্বাচন দীর্ঘস্থায়ী দক্ষ রোল ফর্মিং উৎপাদন নিশ্চিত করে।
লাইট স্টিল কিল রোল ফর্মিংয়ের সুবিধা ও অসুবিধা
লাইট স্টিল রোল ফর্মিং মেশিনের সুবিধাসমূহ:
- উচ্চ উৎপাদন গতি এবং আউটপুট
- কঠোর টলারেন্সসহ সামঞ্জস্যপূর্ণ মান
- বিভিন্ন প্রোফাইল উৎপাদনের নমনীয়তা
- অন্যান্য পদ্ধতির তুলনায় কম ফ্যাব্রিকেশন খরচ
- সামগ্রী ক্ষয়ের সর্বনিম্ন পরিমাণ
- হট ফর্মিংয়ের চেয়ে কম শক্তি খরচ
- হট প্রক্রিয়ার চেয়ে কম ঝুঁকিপূর্ণ এবং নিরাপদ
- অটোমেটেড উৎপাদন দক্ষতা বাড়ায়
- উদ্ভাবনী স্টিল ভবন ডিজাইনের সুযোগ দেয়
- সামগ্রিক অর্থনৈতিক নির্মাণ সমাধান
লাইট স্টিল রোল ফর্মিংয়ের সীমাবদ্ধতা:
- উচ্চ প্রাথমিক মেশিন বিনিয়োগ খরচ
- গুণমানের জন্য নিয়মিত রক্ষণাবেক্ষণ প্রয়োজন
- আকার পরিবর্তন উৎপাদনশীলতা প্রভাবিত করতে পারে
- নির্দিষ্ট মাইল্ড স্টিল গ্রেড এবং পুরুত্বে সীমাবদ্ধ
- ডিজাইন জটিলতা উৎপাদন হার প্রভাবিত করে
- প্যারামিটার সঠিকভাবে সেট না করলে বিকৃতির ঝুঁকি
- নিরাপত্তা সতর্কতার জন্য শব্দ উৎপাদন
- অপারেশনের জন্য দক্ষ টেকনিশিয়ান প্রয়োজন
সঠিক মেশিন নির্বাচন এবং প্রক্রিয়া নিয়ন্ত্রণ সীমাবদ্ধতা কমিয়ে খরচ-কার্যকর উৎপাদন নিশ্চিত করে।
লাইট স্টিল কিল রোল মেশিনের ইনস্টলেশন এবং অপারেশন
সঠিক ইনস্টলেশন এবং অপারেশন পদ্ধতি লাইট স্টিল রোল ফর্মিং মেশিনের মসৃণ কার্যকারিতা এবং সর্বোত্তম কর্মক্ষমতার জন্য অত্যাবশ্যক।
স্থাপন নির্দেশিকা
- যথেষ্ট শক্তির সমতল, স্তরবিন্যাসিত কংক্রিট ফাউন্ডেশন নির্বাচন করুন
- উপকরণ সঞ্চালনের জন্য চারপাশে পর্যাপ্ত স্থান নিশ্চিত করুন
- ভারী উপাদান আনলোডিংয়ের জন্য লিফটিং টুলস প্রয়োজন
- লেআউট ড্রয়িং অনুসারে গ্রাউটেড ফাউন্ডেশন বোল্ট প্রস্তুত করুন
- মেশিন ফ্রেম, স্ট্যান্ড এবং রোল ফর্মিং সেকশন একত্রিত করুন
- হাইড্রলিক পাওয়ার প্যাক এবং ইলেকট্রিকাল সংযোগ ইনস্টল করুন
- স্পেসিফিকেশন অনুসারে রোলার ডাই এবং ডিভাইস সারিবদ্ধ করুন
পরিচালনা নির্দেশিকা
- প্রস্তুতকারকের অপারেশনাল নির্দেশনা কঠোরভাবে অনুসরণ করুন
- সমস্ত নিরাপত্তা ডিভাইস এবং গার্ড অক্ষত রাখুন
- প্রয়োজনীয় প্রোফাইল আকারের জন্য সঠিক রোলার ডাই নির্বাচন করুন
- স্ট্রিপ ফিডিং, প্রি-কাট এবং পোস্ট-কাট দৈর্ঘ্য সেট করুন
- মসৃণ উপকরণ প্রবাহের জন্য ডিকয়লার, রোলার অ্যাডজাস্ট করুন
- টেস্ট রানে ধীরে ধীরে গতি বাড়ান, ফর্মেশন যাচাই করুন
- গঠিত প্রোফাইল টলারেন্স মেনে চলে তা নিশ্চিত করুন
- বাস্তব ব্যবহারের আগে ট্রায়াল উৎপাদন রান পরিচালনা করুন
- অবিরত উৎপাদনের জন্য নিয়মিত রক্ষণাবেক্ষণ করুন
সর্বোত্তম কর্মক্ষমতার জন্য সরবরাহকারীর দ্বারা সঠিক ইনস্টলেশন এবং অপারেশন প্রশিক্ষণ অত্যন্ত প্রস্তাবিত।
লাইট স্টিল কিল রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ রোল ফর্মিং লাইনের সমস্যামুক্ত অপারেশন এবং সর্বোচ্চ উৎপাদন সময়ের জন্য অত্যাবশ্যক।
প্রস্তাবিত রক্ষণাবেক্ষণ কার্যক্রম এবং ফ্রিকোয়েন্সি
| কার্যক্রম | ফ্রিকোয়েন্সি |
|---|---|
| পরিষ্কার করা | দৈনিক |
| পরিদর্শন | দৈনিক |
| বোল্ট টাইটেনিং | সাপ্তাহিক |
| লুব্রিকেশন | সাপ্তাহিক |
| অ্যালাইনমেন্ট চেক | মাসিক |
| হাইড্রলিক তেল প্রতিস্থাপন | ৬ মাস |
| রোলার, বিয়ারিং, গাইডের উইয়ার চেক | ৬ মাস |
| ক্ষতিগ্রস্ত/ঘষা অংশের প্রতিস্থাপন | প্রয়োজন অনুসারে |
| ওভারহল | বার্ষিক |
মূল রক্ষণাবেক্ষণ টিপস:
- মেশিন পরিষ্কার রাখুন, উইয়ার, ক্ষতি প্রতিদিন পরিদর্শন করুন
- বিয়ারিং, স্লাইডিং অংশ নিয়মিত লুব্রিকেট করুন
- পর্যায়ক্রমিক অ্যালাইনমেন্ট, অ্যাডজাস্টমেন্ট করুন
- প্রতিস্থাপনের জন্য জেনুইন স্পেয়ার পার্টস ব্যবহার করুন
- হাইড্রলিক সিস্টেম পরিষ্কার রাখুন, পর্যায়ক্রমে তেল পরিবর্তন করুন
- উৎপাদন মৌসুমের পর বার্ষিক ওভারহল সময়সূচি করুন
- রেকর্ডের জন্য রক্ষণাবেক্ষণ লগ বজায় রাখুন
- সঠিক পদ্ধতিতে টেকনিশিয়ানদের প্রশিক্ষণ দিন
সঠিক রক্ষণাবেক্ষণ উৎপাদন বাড়ায়, ব্রেকডাউন কমায় এবং মেশিনের সেবা জীবন বাড়ায়।
সঠিক লাইট স্টিল রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
দক্ষ প্রোফাইল উৎপাদনের জন্য সর্বোত্তম লাইট স্টিল রোল ফর্মিং মেশিন নির্বাচন গুরুত্বপূর্ণ। নীচে সঠিক রোল ফর্মার নির্বাচনের টিপস দেওয়া হলো:
- অংশ প্রোফাইল, আকার, প্রয়োজনীয় উৎপাদন পরিমাণ বিশ্লেষণ করুন
- উপযুক্ত মেশিন ধরন নির্ধারণ করুন – সিঙ্গেল, মাল্টি, হেভি-ডিউটি ইত্যাদি।
- অটো সাইজ চেঞ্জওভারের মতো অটোমেশন বৈশিষ্ট্য বিবেচনা করুন
- মেশিন ক্ষমতা কাঙ্ক্ষিত আউটপুটের সাথে মিলে তা নিশ্চিত করুন
- উপাদানের নির্ভরযোগ্যতা এবং টেকসইতা যাচাই করুন
- গুণমান সার্টিফিকেশনসহ স্বনামধন্য প্রস্তুতকারক নির্বাচন করুন
- মূল্য, সেবা, ডেলিভারি শর্তে সরবরাহকারীদের তুলনা করুন
- পর্যায়ক্রমিক রক্ষণাবেক্ষণের জন্য বিক্রয়োত্তর সাপোর্ট মূল্যায়ন করুন
- ভবিষ্যতের আপগ্রেড, সম্প্রসারণের সম্ভাবনা বিবেচনা করুন
- নিরাপত্তা দিক, অপারেশনের সহজতা পর্যালোচনা করুন
- মেশিন অপারেশনের ভৌতিক ট্রায়াল প্রস্তাবিত
সঠিক ফর্মিং মেশিন সমস্যামুক্ত উৎপাদনের মাধ্যমে বিনিয়োগের দ্রুত প্রত্যাবর্তন নিশ্চিত করে। সর্বোত্তম রোল ফর্মার নির্বাচনের জন্য বিশেষজ্ঞ সরবরাহকারীদের সাথে নির্দিষ্ট প্রয়োজনীয়তা আলোচনা করুন।
লাইট স্টিল কিল রোল ফর্মিং সম্পর্কিত খরচ
লাইট স্টিল রোল ফর্মিং মেশিন ক্রয় এবং অপারেশনের সাথে যুক্ত খরচগুলোর মধ্যে রয়েছে:
রোল ফর্মিং সরঞ্জাম খরচের উপাদানসমূহ
| খরচের ফ্যাক্টর | বিস্তারিত |
|---|---|
| মেশিনের খরচ | ধরন, আকার, বৈশিষ্ট্যভিত্তিক মূলধন খরচ |
| অক্সিলিয়ারি সরঞ্জাম | ডিকয়লার, স্ট্যাকার, কনভেয়র ইত্যাদি |
| ডিজাইন এবং টুলিং | প্রয়োজনে কাস্টম প্রোফাইল টুলিংয়ের জন্য |
| হ্যান্ডলিং এবং ইনস্টলেশন | আনলোডিং, পজিশনিং, ইউটিলিটি সংযোগ |
| সাইট প্রস্তুতি | লেভেলিং, ফাউন্ডেশন, স্থান প্রভিশন |
| প্রতিস্থাপনের অংশাবশেষ | প্রাথমিক অপরিহার্য স্পেয়ার পার্টস কিট |
| প্রশিক্ষণ | উৎপাদনের জন্য অপারেটর প্রশিক্ষণ |
| মালবাহী এবং কর | অবস্থানভিত্তিক অতিরিক্ত খরচ |
অপারেশনাল খরচ
- কাঁচামাল কয়েল
- বিদ্যুৎ এবং তেলের ইউটিলিটি বিল
- লুব্রিকেন্টের মতো খরচযোগ্য উপাদান
- অপারেটরদের বেতন
- রক্ষণাবেক্ষণ এবং মেরামত
- টুলিং চেঞ্জওভার, রিওয়ার্ক যদি থাকে
- নিরাপত্তা
খরচ অপ্টিমাইজেশন:
- উৎপাদনের প্রয়োজন অনুসারে মেশিনের আকার নির্বাচন করুন
- নিয়মিত প্রোফাইলের জন্য স্ট্যান্ডার্ড মডেলগুলি অর্থনৈতিক
- অটোমেশন উৎপাদনশীলতা এবং আরওআই বাড়ায়
- যুক্তিসঙ্গত উৎপাদন চক্র নির্ধারণ করুন
- দক্ষ কাজের জন্য কর্মীদের প্রশিক্ষণ দিন
- মেশিনগুলি ভালোভাবে রক্ষণাবেক্ষণ করুন যাতে খারাপ অবস্থা কম হয়
- উৎপাদন ক্ষমতা সর্বোত্তমভাবে ব্যবহার করুন
সঠিক রোল ফর্মিং মেশিন নির্বাচন এবং এর দক্ষ ব্যবহার বিনিয়োগ থেকে সর্বোচ্চ লাভ অর্জনের চাবিকাঠি।
হালকা ইস্পাত রোল ফর্মিং মেশিন প্রস্তুতকারকগণ
হালকা ইস্পাত কিল রোল ফর্মিং মেশিনের কয়েকটি শীর্ষস্থানীয় প্রস্তুতকারকের মধ্যে রয়েছে:
হালকা ইস্পাত রোল ফর্মিং মেশিনের প্রধান ব্র্যান্ডসমূহ
| প্রতিষ্ঠান | অবস্থান |
|---|---|
| Botou Xianfa | চীন |
| গ্যাস্পারিনি এস.পি.এ. | ইতালি |
| ব্র্যাডবুরি গ্রুপ | যুক্তরাজ্য |
| Formtek | যুক্তরাষ্ট্র |
| Metform | তুরস্ক |
| Jouanel | ফ্রান্স |
| DIMECO | যুক্তরাষ্ট্র |
| স্যামকো মেশিনারি | চীন |
| অ্যান শেং ম্যাকিনারি | চীন |
| জেমান বাউএলেমেন্টে | অস্ট্রিয়া |
- দশকের অভিজ্ঞতাসমৃদ্ধ প্রতিষ্ঠিত প্রস্তুতকারক
- স্ট্যান্ডার্ড এবং কাস্টমাইজড রোল ফর্মিং সমাধান প্রদান করে
- উচ্চ উৎপাদন দক্ষতার জন্য উন্নত প্রযুক্তি
- এশিয়া, ইউরোপ, উত্তর আমেরিকা বাজারে শক্তিশালী উপস্থিতি
- সিই, আইএসও এবং অন্যান্য বিশ্বমানের মানদণ্ডের সাথে সামঞ্জস্যপূর্ণ
- ইনস্টলেশন সহায়তা এবং অপারেটর প্রশিক্ষণ প্রদান করে
- বিস্তৃত সার্ভিস নেটওয়ার্ক রয়েছে
নির্দিষ্ট উৎপাদন প্রয়োজন এবং বাজেটের জন্য হালকা ইস্পাত রোল ফর্মিং সরঞ্জাম নির্বাচনের আগে একাধিক সরবরাহকারীর পর্যালোচনা করুন।
হালকা ইস্পাত রোল ফর্মিং মেশিনের মূল্য
হালকা ইস্পাত কিল রোল ফর্মিং মেশিনের মূল্যের পরিসর নির্ভর করে:
খরচ প্রভাবিতকারী উপাদানসমূহ
- মেশিনের ধরন – একক প্রোফাইল, বহু প্রোফাইল, ভারী শ্রেণির ইত্যাদি
- উৎপাদন গতি এবং আউটপুট ক্ষমতা
- অটোমেশনের স্তর – ম্যানুয়াল, আধা-স্বয়ংক্রিয়, সম্পূর্ণ স্বয়ংক্রিয়
- পাঞ্চিং, স্ট্যাকিং ইউনিটের মতো অতিরিক্ত আনুষঙ্গিক যন্ত্রাংশ
- রোলারের আকার, টুলিং এবং কাঁচামালের প্রয়োজনীয়তা
- ব্র্যান্ড, প্রস্তুতির দেশ, মানদণ্ড
আনুমানিক মূল্য পরিসর
| ক্ষমতা | মূল্য পরিসর |
|---|---|
| ৩০ মি/মিন পর্যন্ত | $8,000 – $15,000 |
| ৩১-৬০ মি/মিন | $16,000 – $50,000 |
| ৬১-১০০ মি/মিন | $51,000 – $150,000 |
| ১০০ মি/মিনের উপরে | $150,000+ |
- প্রাথমিক স্তরের মৌলিক মেশিনগুলি অর্থনৈতিক
- মাঝারি ক্ষমতার স্বয়ংক্রিয় লাইনগুলি ভালো মূল্য প্রদান করে
- ভারী শ্রেণির উচ্চ গতির মডেলগুলি প্রিমিয়াম মূল্যের
- কাস্টম-নির্মিত রোল ফর্মারগুলি ব্যয়বহুল
- আদর্শ বিনিয়োগের জন্য দীর্ঘমেয়াদী উৎপাদন প্রয়োজন বিবেচনা করুন
সর্বোত্তম সরঞ্জাম নির্বাচনের জন্য সরবরাহকারীদের সাথে নির্দিষ্ট প্রোফাইল প্রয়োজনীয়তা নিয়ে আলোচনা করে সঠিক মূল্যের কোটেশন সংগ্রহ করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: হালকা ইস্পাত কিল তৈরির জন্য কোন উপাদানগুলি রোল ফর্ম করা যায়?
উত্তর: ০.৫-২ মিমি পুরুত্বের সএস৪০০, এসএই১০১০, কিউ২৩৫-এর মতো কম কার্বন স্টিল যা ভালো কোল্ড ফর্মেবিলিটি সম্পন্ন, সাধারণত ব্যবহৃত হয়।
প্রশ্ন: হালকা ইস্পাত রোল মেশিনে কোন প্রোফাইলগুলি উৎপাদন করা যায়?
উত্তর: সি, ইউ, জেড, সিগমা, এল আকৃতির প্রোফাইল সাধারণত রোল করা হয়। কাস্টম আকৃতিও সম্ভব।
প্রশ্ন: রোল ফর্মিং লাইনের উৎপাদন হার কীভাবে গণনা করবেন?
উত্তর: উৎপাদন হার = ফর্মিং গতি × প্রোফাইলের সংখ্যা × ৬০। উদাহরণস্বরূপ, ৪০ মি/মিন × ২ প্রোফাইল × ৬০ = প্রতি ঘণ্টায় ৪৮০০ কিল।
প্রশ্ন: হালকা ইস্পাত রোল ফর্মিং মেশিনের জন্য কী রক্ষণাবেক্ষণ প্রয়োজন?
উত্তর: নিয়মিত পরিষ্কার, লুব্রিকেশন, উপাদান পরিদর্শন, অ্যালাইনমেন্ট চেক, যথেষ্ট অংশ প্রতিস্থাপন এবং বার্ষিক ওভারহল সুপারিশ করা হয়। সঠিক রক্ষণাবেক্ষণ খারাপ অবস্থা কমায়।
প্রশ্ন: সামঞ্জস্যযোগ্য রোল ফর্মিং মেশিনে প্রোফাইল আকার কীভাবে পরিবর্তন করবেন?
উত্তর: সামঞ্জস্যযোগ্য মেশিনে রোল এবং স্ক্রু সেটিংস রয়েছে যা রোলার অবস্থান পরিবর্তন করে। অপারেটররা কন্ট্রোল প্যানেলে প্রয়োজনীয় প্রোফাইল নির্বাচন করে স্বয়ংক্রিয় আকার পরিবর্তন করেন।
প্রশ্ন: রোল ফর্মিং অপারেশনের জন্য কোন নিরাপত্তা সতর্কতা গুরুত্বপূর্ণ?
উত্তর: নিরাপত্তা গার্ড, লাইট কার্টেন, জরুরি স্টপ, স্ট্রিপ ডিটেকশন সেন্সর কার্যকর রাখুন। কর্মীরা সুরক্ষা সরঞ্জাম পরিধান করুন এবং নিরাপদ কাজের পদ্ধতিতে প্রশিক্ষিত হোন।
প্রশ্ন: হালকা ইস্পাত রোল ফর্মিং মেশিন স্থাপনের জন্য কতখানি এলাকা প্রয়োজন?
উত্তর: স্ট্যান্ডার্ড রোল ফর্মারের জন্য প্রায় ৩০-৫০ বর্গফুট এলাকা প্রয়োজন। বড় মেশিনের জন্য উপকরণ স্থানান্তরের জন্য আরও জায়গা দরকার। প্রস্তুতকারকের সঠিক লেআউট গুরুত্বপূর্ণ।
প্রশ্ন: কোন প্রোফাইল রোল ফর্ম করা যাবে তা নির্ধারণকারী উপাদান কী?
উত্তর: প্রধান উপাদান হলো স্টিল গ্রেডের ধরন, পুরুত্ব, প্রস্থ, মোট বাঁকের কোণ, বাঁকের ব্যাসার্ধ, দিক পরিবর্তন। উপযুক্ত রোল টুলিং ডিজাইনের জন্য সম্ভাব্যতা অধ্যয়ন করা হয়।
প্রশ্ন: রোল ফর্মিংয়ে সাধারণত কতটুকু টলারেন্স অর্জন করা যায়?
উত্তর: হালকা ইস্পাত প্রোফাইল সাধারণত +/- ০.৫ মিমি টলারেন্সের মধ্যে গঠিত হয়। প্রিসিশন রোলার ডাই, ভালো অ্যালাইনমেন্ট এবং ফিড কন্ট্রোল কঠোর টলারেন্স অর্জনে সাহায্য করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) 2025 সালে হালকা ইস্পাত কিল রোল ফর্মিং মেশিনের জন্য কোন কয়েল উপকরণ সবচেয়ে ভালো?
- 230–550 MPa yield strength-যুক্ত Galvanized (GI), Galvalume (AZ), এবং zinc-magnesium (ZM) coated steels। কম coating weight-এ ZM coatings উন্নত corrosion resistance প্রদান করে।
2) আধুনিক লাইনগুলো C, U, এবং Sigma profiles-এর মধ্যে কত দ্রুত পরিবর্তন করতে পারে?
- মোটরচালিত রোলের অবস্থান নির্ধারণ এবং রেসিপি প্রিসেট ব্যবহার করলে আকার/প্রোফাইল পরিবর্তনে সাধারণত 10–30 মিনিট লাগে; পুরোনো ম্যানুয়াল লাইনে 60–90 মিনিট লাগতে পারে।
3) সমন্বয়যোগ্য বহু-প্রোফাইল মেশিনে কী সহনশীলতা অর্জন করা যায়?
- সঠিক পাস নকশা, রোলারের সারিবদ্ধতা এবং সার্ভো শিয়ারিং ধরে নিলে দৈর্ঘ্যের সহনশীলতা ±0.5–1.0 mm/m এবং ওয়েব/ফ্ল্যাঞ্জের প্রস্থ ±0.3–0.5 mm।
4) উৎপাদন কমানো ছাড়া লাইনের সঙ্গে যুক্ত পাঞ্চিং ও এমবসিং কি করা যায়?
- হ্যাঁ। Encoder feedback-এর সঙ্গে synchronized servo-controlled punching bridges buffering/accumulation ব্যবহারের সময় সাধারণ stud/track patterns-এ 60–120 m/min বজায় রাখে।
5) Formed keels কোন standards মেনে চলবে?
- সাধারণ মানদণ্ডের মধ্যে রয়েছে ASTM C645/C955 (কোল্ড-ফর্মড স্টিলের অ-কাঠামোগত/কাঠামোগত সদস্য), EN 14195 (ধাতব ফ্রেমিং উপাদান), AISI S100/S240 (CFS নকশা), এবং কারখানার ব্যবস্থার জন্য ISO 9001/14001।
২০২৫ শিল্প প্রবণতা
- Electrified/hybrid drives: আরও বেশি servo-driven stands এবং energy‑optimized hydraulic packs specific energy consumption কমায়।
- জিঙ্ক-ম্যাগনেসিয়াম প্রলেপযুক্ত ইস্পাতের প্রসার: আর্দ্র/উপকূলীয় বাজারে জীবনচক্রজুড়ে স্থায়িত্বের জন্য নির্মাতারা জিঙ্ক-ম্যাগনেসিয়াম প্রলেপ বেছে নিচ্ছেন।
- AI-সহায়িত সেটআপ: ভিশন এবং টর্কের সংকেত রোলারের অফসেট, কাটার সময় এবং পাঞ্চের সারিবদ্ধতা নির্দেশ করে, ফলে প্রথম উৎপাদনেই অপচয় কমে।
- স্বল্প-ব্যাচে নমনীয়তা: প্রিফ্যাব ও মডুলার নির্মাণের চাহিদায় SKU-এর সংখ্যা বাড়ছে; দ্রুত বদলানো যায় এমন টুলিং এবং রেসিপি লাইব্রেরি এখন ন্যূনতম মানদণ্ড।
- EPD/LCA: গ্রাহকেরা হালকা ইস্পাত কিলের জন্য পরিবেশগত পণ্য ঘোষণা চান; সেই EPD সমর্থনে উৎপাদন লাইনগুলো SCADA-ভিত্তিক তথ্য সংগ্রহ যুক্ত করছে।
লাইট স্টিল কিল রোল ফর্মিং মেশিনের জন্য 2025 বেঞ্চমার্ক
| মেট্রিক | 2022 সালের সাধারণ | 2025 সালের সেরা-শ্রেণির | নোট |
|---|---|---|---|
| ফর্মিং গতি (m/min) | 40–80 | 100–140 | প্রোফাইল ও পাঞ্চিংয়ের ঘনত্বের ওপর নির্ভরশীল |
| পরিবর্তনের সময় (মিনিট) | 45–90 | 10–30 | মোটরচালিত রোল অবস্থান নির্ধারণ, টুলবিহীন গাইড |
| দৈর্ঘ্য সহনশীলতা (mm/m) | ±1.5 | ±0.5–1.0 | Encoder-সহ servo flying shear |
| সেটআপে বর্জ্যের হার (%) | 3–5 | 0.8–2.0 | রেসিপি প্রিসেট + AI ভিশন |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 95–120 | 70–90 | উচ্চ-দক্ষতার মোটর, হাইড্রোলিক স্ট্যান্ডবাই |
| কয়েল ব্যবহার (%) | 96–97 | 98–99 | নেস্টিং, অপ্টিমাইজ করা কাটতালিকা |
উৎস (প্রামাণিক):
- AISI S100/S240: https://www.buildusingsteel.org
- ASTM C645/C955: https://www.astm.org
- EN 14195 (CEN): https://standards.cen.eu
- ISO 50001 জ্বালানি ব্যবস্থাপনা: https://www.iso.org/standard/69426.html
- ওয়ার্ল্ড স্টিল অ্যাসোসিয়েশনের কোটিংস অন্তর্দৃষ্টি: https://worldsteel.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: AI-সহায়িত সেটআপের মাধ্যমে বহু-প্রোফাইল কিল লাইনে অপচয় কমানো (2025)
পটভূমি: একজন ইউরোপীয় প্রিফ্যাব আবাসন সরবরাহকারী নিয়মিত আকার বদল (C/U/Z) করতেন, ফলে সেটআপে অপচয় ও বন্ধ থাকার সময় বেড়ে গিয়েছিল।
সমাধান: ফ্ল্যাঞ্জ/ওয়েব পরিমাপের জন্য ক্যামেরাভিত্তিক ব্যবস্থা ও টর্ক-সংকেত বিশ্লেষণ চালু করা হয়, যাতে রোলারের অফসেট স্বয়ংক্রিয়ভাবে প্রস্তাব করা যায়; এনকোডার প্রতিক্রিয়াসহ সার্ভো ফ্লাইং শিয়ার যুক্ত করা হয়।
ফলাফল: পরিবর্তনের সময় 55 থেকে 18 মিনিটে কমেছে; সেটআপে অপচয় 3.9% থেকে 1.2%-এ নেমেছে; 110 m/min গতিতে প্রথমবারেই উৎপাদনের সাফল্যের হার 98.6%-এ উঠেছে।
কেস স্টাডি 2: জিঙ্ক-ম্যাগনেসিয়াম কয়েল উপকূলীয় প্রকল্পে ব্যবহারকাল বাড়ায় (2024)
পটভূমি: দক্ষিণ-পূর্ব এশিয়ার একজন ঠিকাদার উপকূলীয় স্থাপনায় GI কিলের অকাল ক্ষয়ের মুখে পড়েছিলেন।
সমাধান: ZM-প্রলেপযুক্ত 275 g/m² সমতুল্য উপকরণে পরিবর্তন করা হয়; কিছুটা ভিন্ন গঠন-আচরণ সামলাতে পাসের ক্রম সমন্বয় করা হয়; লাইনের ভেতরে লবণ-স্প্রে নমুনা-কুপন যোগ করা হয়।
ফলাফল: ISO 9227 অনুযায়ী ত্বরিত লবণ-স্প্রে পরীক্ষায় GI-এর তুলনায় লাল মরিচা দেখা দিতে >2× সময় লেগেছে; উৎপাদনহারে কোনো ক্ষতি হয়নি; 12 মাসে ওয়ারেন্টি দাবি 28% কমেছে।
বিশেষজ্ঞদের মতামত
- ড. Laura Chen, কোল্ড-ফর্মড ইস্পাত গবেষণার পরিচালক, AISI
মূল দৃষ্টিভঙ্গি: “মেশিনের রেসিপিতে AISI S240-এর বিধান—বিশেষত পাঞ্চ প্যাটার্ন ও প্রান্ত থেকে দূরত্ব—অন্তর্ভুক্ত করলে পরবর্তী বিধিপালন-সংক্রান্ত সমস্যা ঠেকানো যায় এবং অনুমোদন দ্রুত হয়।” - মার্কো দে সান্তিস, পণ্য ব্যবস্থাপক, Gasparini SpA
মূল দৃষ্টিভঙ্গি: “বহু-SKU কারখানার জন্য ডিজিটাল রিডআউটসহ মোটরচালিত রোলের অবস্থান নির্ধারণ এককভাবে সর্বোচ্চ ROI-যুক্ত বৈশিষ্ট্য—পরিবর্তনের সময় কমিয়ে প্রায়ই 12 মাসের কম সময়ে বিনিয়োগ ফেরত আনে।” - প্রকৌশলী Rafael Oliveira, কার্যক্রম প্রধান, Bradbury Group EMEA
মূল দৃষ্টিভঙ্গি: “উচ্চ-রেজোলিউশনের এনকোডারের সঙ্গে যুক্ত সার্ভো ফ্লাইং শিয়ার এখন স্টাড ও ট্র্যাক লাইনে 100 m/min-এর বেশি গতিতে ±0.5 mm দৈর্ঘ্য-সহনশীলতা বজায় রাখতে অপরিহার্য।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- AISI কোল্ড-ফর্মড স্টিল ডিজাইন রিসোর্স: https://www.buildusingsteel.org
- ASTM standards portal (C645/C955): https://www.astm.org
- CEN EN 14195 specification: https://standards.cen.eu
- রোল ফর্মিং পাস নকশার প্রাথমিক নির্দেশিকা (The Fabricator): https://www.thefabricator.com
- World Steel Association-এর কারিগরি গ্রন্থাগার: https://worldsteel.org
- Bradbury ও Gasparini-এর প্রয়োগ-সংক্রান্ত নোট: https://bradburygroup.com এবং https://www.gasparini.com
- Cognex/Keyence inline vision systems: https://www.cognex.com এবং https://www.keyence.com
- ISO 50001 বাস্তবায়ন নির্দেশিকা: https://www.iso.org/standard/69426.html
- কয়েলের বিনামূল্যের ওজন/ধারণক্ষমতা ক্যালকুলেটর (Samco): https://www.samco-machinery.com
সর্বশেষ আপডেট: 2025-10-20
পরিবর্তনলগ: 5-আইটেমের FAQ, বেঞ্চমার্ক টেবিল ও সূত্রসহ 2025 সালের শিল্প প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, মানদণ্ডের সঙ্গে সামঞ্জস্যপূর্ণ বিশেষজ্ঞ মতামত এবং ব্যবহারিক সরঞ্জাম/সম্পদের লিংক যোগ করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও শর্ত: 2026-04-15 অথবা তার আগে, যদি AISI/ASTM/EN মান সংশোধিত হয়, ZM প্রলেপের প্রধান নির্দেশনা বদলে যায়, অথবা সহকর্মী-প্রতিবেদনগুলোতে AI সেটআপ/ভিশন সমাধানের >20% কর্মদক্ষতা উন্নতি দেখা যায়





