
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক লাইট কিল রোল ফর্মিং মেশিন ধাতব শীট এবং প্লেটকে অনন্য কিল ফ্রেম আকারে বাঁকাতে ব্যবহৃত একটি উদ্ভাবনী প্রযুক্তি। এই উন্নত ফর্মিং সরঞ্জাম জাহাজ নির্মাণ এবং নির্মাণ শিল্পের জন্য উন্নত শক্তিসম্পন্ন হালকা কিল কাঠামোগত অংশের দক্ষ, উচ্চমানের এবং খরচ-কার্যকর উৎপাদন সক্ষম করে।
লাইট কিল রোল ফর্মিং মেশিনের সারাংশ
লাইট কিল রোল ফর্মিং হলো ধাতব কয়েলকে কাস্টমাইজড ওপেন চ্যানেল বিম এবং কিল-এর মতো ক্রস-সেকশনযুক্ত ফ্রেমে প্রগ্রেসিভ বেন্ডিংয়ের জন্য একটি স্বয়ংক্রিয় অবিচ্ছিন্ন প্রক্রিয়া। এটি কনসেকিউটিভ জোড়া কাউন্টার-ঘূর্ণায়মান রোলের একটি সিরিজ ব্যবহার করে যা মেশিনের মধ্য দিয়ে পাস করার সময় শীট মেটালকে কাঙ্ক্ষিত কাঠামোগত আকারে ক্রমান্বয়ে ফর্ম করে।
সুবিধাসমূহ: উচ্চ উৎপাদনশীলতা, শ্রম হ্রাস, উন্নত এবং সামঞ্জস্যপূর্ণ গুণমানের অংশ, কম খরচ, নমনীয় এবং কাস্টমাইজযোগ্য ফর্মিং, শক্তি দক্ষতা
অ্যাপ্লিকেশনসমূহ: জাহাজের হাল এবং ডেক, স্টোরেজ র্যাক, অটোমোটিভ ফ্রেম, রেলকার এবং ক্রেনের কাঠামো, ভবনের ছাদ সমর্থন
উপাদান: কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম মিশ্রধাতু
পণ্যের ধরন: সি-, ইউ-, জেড-, এল-সেকশন কিল পর্যন্ত ৮ মিটার দৈর্ঘ্য
পুরুত্ব ক্ষমতা: ০.৫ – ৩ মিমি
সরবরাহকারী: Faccin, Peddinghaus, EPIC, Benko Products, Gasparini
পরবর্তী বিভাগগুলিতে আমরা হালকা কিল রোল ফর্মিং লাইনের কার্যপ্রণালী, প্রধান উপাদান, প্রক্রিয়া, নির্বাচনের কারণ, সুবিধা, সীমাবদ্ধতা এবং প্রয়োগ বিস্তারিতভাবে আলোচনা করব।
হালকা কিল রোল ফর্মিং সরঞ্জামের প্রকারভেদ
কিল রোল ফর্মিং সিস্টেমের দুটি প্রধান শ্রেণী রয়েছে:
টেবিল ১। কিল রোল ফর্মারের প্রকারভেদ
| ধরন | বর্ণনা |
|---|---|
| স্থির কিল রোলিং মিল | স্থির রৈখিক বিন্যাসে সাজানো ফর্মিং স্ট্যান্ড নিয়ে গঠিত যা স্থির কিল ফ্রেম আকৃতি অবিচ্ছিন্নভাবে রোল করে |
| নমনীয় রোল ফর্মিং লাইন | মডুলার ফর্মিং ইউনিট ব্যবহার করে যা কাস্টমাইজড লেআউটে পুনর্বিন্যাস করে পরিবর্তনশীল কিল জ্যামিতি উৎপাদনের জন্য |
স্থির কিল রোল ফর্মার
স্ট্যান্ডার্ড কিল সেকশনের উচ্চ-আয়তন উৎপাদনের জন্য নির্দিষ্টভাবে ডিজাইন করা। কম খরচ, সরল ডিজাইন, সহজ অপারেশন। প্রোফাইল আকৃতিতে সীমিত নমনীয়তা।
নমনীয় রোল ফর্মিং সিস্টেম
একাধিক কিল আকৃতির মধ্যে দ্রুত পরিবর্তন সম্ভব করে। পিএলসি-নিয়ন্ত্রিত। প্রাথমিক খরচ বেশি কিন্তু উচ্চ অভিযোজনযোগ্যতা।
হালকা কিল রোল ফর্মারের কার্যনীতি
হালকা কিল রোল ফর্মারের কার্যধারা স্ট্রিপ মেটাল স্টককে একাধিক রোল স্টেশনের সিরিজ ব্যবহার করে কিল-আকৃতির খোলা চ্যানেল স্ট্রাকচারাল বিমে অবিচ্ছিন্ন এবং ক্রমবর্ধমান বাঁকানো জড়িত, যা নীচে ধাপে ধাপে চিত্রিত:
চিত্র ১। হালকা কিল রোল ফর্মিং প্রক্রিয়া
- শিট কয়েল ডি-কয়েলার ইউনিটে লোড করা হয়
- স্ট্রিপ লেভেলারের মধ্য দিয়ে খাওয়ানো হয় ফ্ল্যাট করার জন্য
- ফর্মিং রোলগুলি ধাপে ধাপে ধাতুকে নির্ধারিত কিল আকৃতিতে কোল্ড-ওয়ার্ক করে
- চূড়ান্ত কিল ফ্রেম নির্ধারিত দৈর্ঘ্যে কাটা এবং বের করা হয়
- ফর্ম করা কিলগুলি আরও ফ্যাব্রিকেশন/অ্যাসেম্বলির জন্য অফলোড করা হয়
এই রোলিং প্রক্রিয়ার সময়, প্রি-ট্রিটেড মেটাল স্ট্রিপ বিপরীত দিকে পরিচালিত গিয়ার-চালিত রোলের বিশেষ জোড়ার মধ্যে পরপর বাঁকানো এবং আকৃতি দেওয়া হয়। উপাদানটি প্রতিটি স্ট্যান্ড অতিক্রম করার সময়, ক্রমবর্ধমান বিকৃতি উদ্ভূত হয় যা কিল প্রোফাইলের সমষ্টিগত গঠনের দিকে নিয়ে যায়।
রোল পাস সিকোয়েন্সের সঠিক ডিজাইন এবং মেটাল ফিড রেট, রোল আরপিএম, ইন্টার-স্ট্যান্ড টেনশন এবং ল্যাটারাল পজিশনিংয়ের মতো রোলিং প্যারামিটারের সুনির্দিষ্ট নিয়ন্ত্রণ উচ্চ-মানের কিল অর্জনের জন্য অত্যাবশ্যক। সর্বশেষ কম্পিউটারাইজড কিল রোল মিলগুলি ম্যানুয়াল সরঞ্জামের তুলনায় নির্ভুল ফর্মিং, ত্রুটি হ্রাস এবং কর্মক্ষমতা উন্নয়ন সম্ভব করে।
হালকা কিল রোলিং লাইনের প্রধান উপাদান
টেবিল ২। কিল রোল ফর্মারের উপাদানসমূহ
| ইউনিট | কার্যাবলী |
|---|---|
| শিট কয়েল পেঅফ | মেটাল কয়েল স্ট্রিপ খাওয়ানো |
| ফিড টেবিল | মেটাল স্ট্রিপ সমর্থন এবং গাইড |
| ডি-কয়েলার | নিয়ন্ত্রিত টেনশনে শিট কয়েল উন্মোচন |
| প্রবেশ গাইড | প্রথম রোলগুলিতে প্রবেশকারী স্ট্রিপ সারিবদ্ধকরণ |
| শিট লেভেলার | ফ্ল্যাটনেসের জন্য কয়েল কার্ভেচার দূর করা |
| ফর্মিং স্ট্যান্ডস | ধাতু আকৃতি দেওয়ার জন্য উপরের/নিচের ফর্মিং রোল হাউজ |
| ফর্মিং রোলস | স্ট্রিপকে কিল আকৃতিতে ধাপে ধাপে কোল্ড-ওয়ার্ক |
| রোল গিয়ার বক্স | শেপিং রোলগুলিকে ঘূর্ণন টর্ক প্রদান |
| কিল এক্সট্রাক্টর | আউটপুটে ফর্ম করা কিল বের করা |
| কাট-অফ শিয়ার | নির্দিষ্ট দৈর্ঘ্যে কিল কাটা |
| রানআউট কনভেয়র | কাটা কিল পরিবহন করে আনলোডের জন্য |
| ইলেকট্রিকাল ক্যাবিনেট | কন্ট্রোল, পিএলসি ইউনিট, যন্ত্রপাতি |
কী ফর্মিং সেকশন সরঞ্জাম
দ্য ফর্মিং স্ট্যান্ডস বিশেষ কিল ফর্মিং রোল স্ট্রিপ স্টককে কাঙ্ক্ষিত কিল স্ট্রাকচারাল আকৃতিতে বাঁকানোর জন্য দায়ী সবচেয়ে গুরুত্বপূর্ণ অংশ।
- সাধারণত ক্রমবর্ধমান কিল ফর্মিংয়ের জন্য ৪-৮টি সামঞ্জস্যযোগ্য রোল স্টেশন
- লক্ষ্য আকৃতির জন্য রোল উচ্চতা, কোণ, অবস্থান অপ্টিমাইজড
- মানসম্পন্ন বিয়ারিং/গিয়ারযুক্ত শক্ত টুল স্টিল রোল
রোল আলাদাকরণ নিউম্যাটিক সিলিন্ডার উপরের এবং নিচের রোলের মধ্যবর্তী ফাঁক সুনির্দিষ্টভাবে নির্ধারণ করে। উন্নত সিস্টেমে রয়েছে স্বয়ংক্রিয় রোল গ্যাপ কন্ট্রোল প্রোফাইলিং স্পেস নির্ধারণের জন্য।
রোল জ্যামিতি ডিজাইন সফটওয়্যার কিল রোলিং প্রক্রিয়ার সিমুলেশন মডেলিং এবং ভার্চুয়াল প্রোটোটাইপিং সম্ভব করে সরঞ্জাম প্যারামিটার অপ্টিমাইজ করতে।
পিএলসি কন্ট্রোল ইউনিট গুণমান, নির্ভুলতা এবং নিরাপত্তার জন্য গতি, টুল সামঞ্জস্য এবং ইন্টারলকের স্বয়ংক্রিয় নিয়ন্ত্রণ সম্ভব করে।
যন্ত্রপাতি এনকোডার, সেন্সর এবং সার্ভো মোটরের মতো কিল রোলিংয়ের সময় রোল অবস্থান এবং গতির ফিডব্যাক প্রদান করে মনিটরিং এবং নিয়ন্ত্রণের জন্য।
-
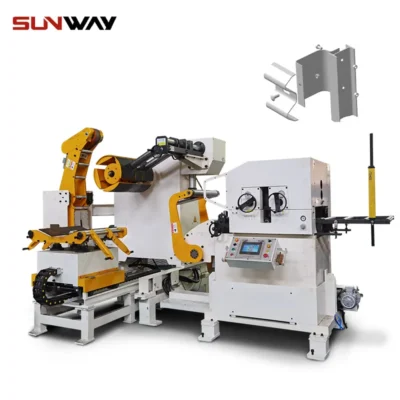 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
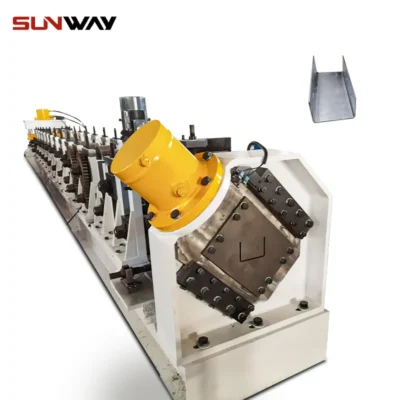 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
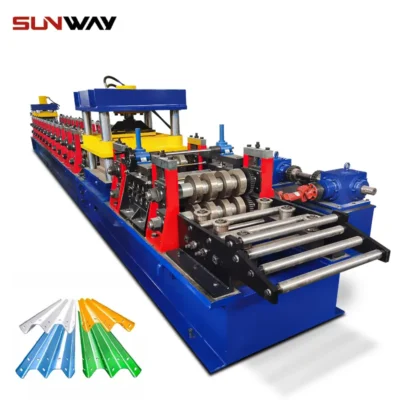 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
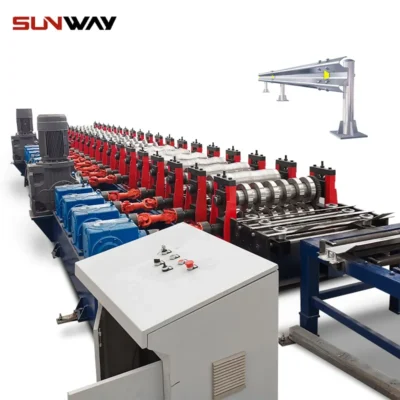 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
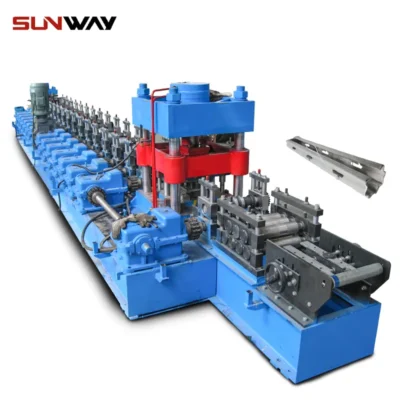 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
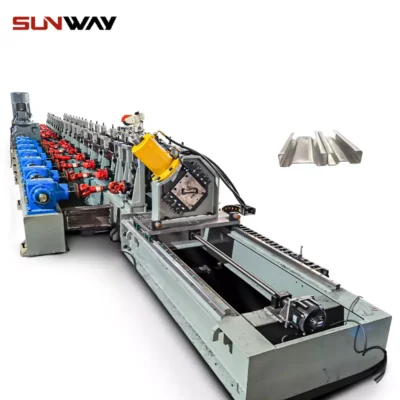 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
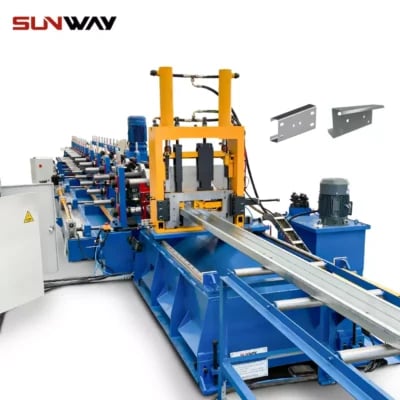 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
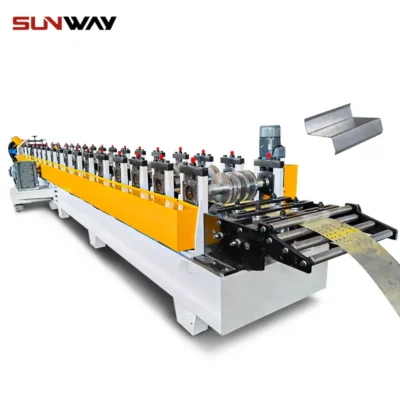 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
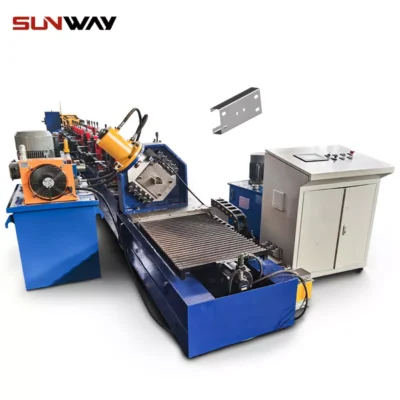 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
হালকা কিল রোল ফর্মিংয়ের কার্যপ্রণালী
হালকা কিল রোল ফর্মিং প্রক্রিয়ায় কাঁচা মেটাল কয়েলকে সমাপ্ত কিল-ফ্রেমড পণ্যে রূপান্তরিত করতে ছয়টি প্রধান ধাপ জড়িত:
চিত্র ২। হালকা কিল রোল ফর্মিং পর্যায়সমূহ
১. উপাদান লোডিং
- কার্বন স্টিল, স্টেইনলেস স্টিল বা অ্যালুমিনিয়াম কয়েল পেঅফ রিলে লোড করা হয়
- কয়েল স্ট্রিপ টেইল সরঞ্জামের মধ্য দিয়ে থ্রেড করা হয়
২. স্ট্রিপ ফিডিং
- স্ট্রিপ ডি-কয়েলার এবং স্ট্রেইটেনিং মেশিনের মধ্য দিয়ে টানা হয়
- লেভেল করা স্ট্রিপ ফর্মিং সেকশনে প্রবেশ করে
৩. প্রোফাইল ফর্মিং
- মেটাল শিট স্টেজড কোল্ড রোলিংয়ের মধ্য দিয়ে যায়
- ধাপে ধাপে সি/জেড-আকৃতির কিল জ্যামিতিতে ফর্ম করা হয়
৪. কিল এক্সট্রাকশন
- ফর্ম করা কিল বিম আউটপুট প্রান্তে বের করা হয়
- এক্সট্রাক্টর কাটঅফ এলাকায় গাইড করে
৫. কাটিং অপারেশন
- শিয়ার নির্দিষ্ট দৈর্ঘ্যে কিল কেটে ফেলে
- অর্ডারের প্রয়োজন অনুসারে
৬. আনলোডিং
- ফর্ম এবং কাটা কিল কনভেয় করা হয় আনলোডের জন্য
- আরও প্রক্রিয়াকরণের জন্য পরিবহন করা হয়
চক্রের সময়, একটি স্বয়ংক্রিয় গতি নিয়ন্ত্রণ সিস্টেম ধাতুর বৈশিষ্ট্য, পুরুত্ব, সরঞ্জাম ক্ষমতা এবং কিল প্যারামিটারের ভিত্তিতে সর্বোত্তম স্ট্রিপ ফিড রেট নির্ধারণ করে গুণমানবান প্রোফাইলিং অর্জনের জন্য।
ফর্ম করা কিল পরীক্ষার জন্য ইন-লাইন গুণমান পরিদর্শন স্টেশন একীভূত করা যেতে পারে। একবার বের করে এবং কেটে নেওয়ার পর, সমাপ্ত অংশগুলি পরবর্তী ফ্যাব্রিকেশন বা প্রেরণের জন্য এক্সিট কনভেয়রের মাধ্যমে অফলোড করা হয়।
হালকা কিল রোলিংয়ে উপাদান এবং শিট ফিডিং
টেবিল ৩। কিল রোল ফর্মিং উপাদানসমূহ
| উপকরণ | বৈশিষ্ট্য | কর্মক্ষমতা |
|---|---|---|
| কার্বন স্টিল | কম খরচ, উচ্চ শক্তি | সবচেয়ে সাধারণ, সহজে ফর্মযোগ্য |
| স্টেইনলেস স্টিল | ক্ষয় প্রতিরোধ ক্ষমতা | কঠিন শেপেবিলিটি |
| অ্যালুমিনিয়াম অ্যালয় | হালকা ওজনের | চ্যালেঞ্জিং ফিডেবিলিটি |
শিট পুরুত্বের পরিসর – ০.৫ মিমি থেকে ৩ মিমি
শীটের প্রস্থ – সর্বোচ্চ ১২৫০ মিমি
কয়েল ওজন – সর্বোচ্চ ১০ টন
উপাদান হ্যান্ডলিং এবং ফিডেবিলিটি উন্নয়নের জন্য:
- ডি-কয়েলার এবং আনরোলারে সামঞ্জস্যযোগ্য টেনশন থাকতে হবে
- দ্রুত লাইন গতির জন্য স্ট্রিপ অ্যাকিউমুলেশন টেবিল
- মেটাল গ্রেড অনুসারে অতিরিক্ত ফিড রোলার/স্ট্রেইটেনার
- স্ট্রিপ কম্পন/অস্থিরতা নিয়ন্ত্রণের জন্য ইন্টার-স্ট্যান্ড সরঞ্জাম
সুনির্দিষ্ট ফিড দৈর্ঘ্য নিয়ন্ত্রণ কাটার পরকালে মাত্রাগত নির্ভুলতার জন্য কিলের সঠিক অবস্থান নির্ধারণ করে। এনকোডার ইউনিটগুলি স্বয়ংক্রিয় গতি সংশোধনের জন্য প্রতিক্রিয়া প্রদান করে।
হালকা কিল গঠনে রোল টুলিং ডিজাইন
টেবিল ৪। কিল গঠন রোল টুলিং
| বিভাগ | উপাদানসমূহ | উদ্দেশ্য |
|---|---|---|
| প্রবেশ নির্দেশনা টুলস | স্টিয়ারিং রোলস, নির্দেশনা প্লেটস | গাইড স্ট্রিপ সেন্টারিং, প্রথম প্রোফাইলিং স্ট্যান্ডে পার্শ্ববর্তী অবস্থান সামঞ্জস্য করে প্রবেশ |
| কনটুর রোলস | উপরের/নিচের রোলের উল্লম্ব জোড়া | বাঁকানোর একাধিক ধাপের মাধ্যমে ধাতু আকার দেয় এমন প্রধান প্রোফাইলিং সরঞ্জাম |
| সাইজিং রোলস | অনুভূমিক জোড়া রোল | গঠিত কীলের চূড়ান্ত আকার এবং সঠিক মাপ সংশোধন করে |
| নির্যাসন সরঞ্জাম | নির্যাসক রোল, সোজাসুজি করা রোল, পিনচ রোল | সমাপ্ত কীলকে প্রস্থানের দিকে নিয়ে যায় এবং সূক্ষ্ম ত্রুটি সংশোধন করে |
কনটুর এবং সাইজিং রোলগুলি কীলের আকৃতি, পুরুত্ব, ধাতুর গ্রেডের শক্তি এবং মাত্রাগত লক্ষ্যমাত্রার সাথে বাঁকানোর ধারাবাহিকতার তীব্রতা মিলিয়ে ভার্চুয়াল মডেলিংয়ের ভিত্তিতে নির্ভুলভাবে ইঞ্জিনিয়ার করা সবচেয়ে গুরুত্বপূর্ণ সরঞ্জাম উপাদান।
ভুলভাবে ডিজাইন, নির্মাণ বা অবস্থানকৃত রোলগুলি ত্রুটিপূর্ণ এবং অসামঞ্জস্যপূর্ণ কীল উৎপন্ন করবে। রোল মেরামত, পুনঃমিলিং এবং প্রতিস্থাপনের জন্যও উপযুক্ত সেটআপ প্রয়োজন।
বিশেষ বড় ব্যাসার চাকাযুক্ত সমর্থন স্ট্যান্ড হালকা কীল রোলিং সরঞ্জামে ভারী গঠন লোড পরিচালনার জন্য ঘূর্ণায়মান সরঞ্জামের জন্য ঘর্ষণ প্রতিরোধ ন্যূনতম করে।
রোল ফর্ম ডিজাইন সফটওয়্যার
নিবেদিত রোল ডিজাইন সিমুলেশন প্রোগ্রাম নিম্নলিখিত বিষয়গুলি বিবেচনা করে কীল রোলিং প্রক্রিয়ার ভার্চুয়াল প্রোটোটাইপিং এবং গাণিতিক মডেলিং সম্ভব করে:
- লক্ষ্য কীলের মাত্রা
- ধাতুর প্লাস্টিসিটি এবং শক্তি
- রোলের জ্যামিতি, পৃষ্ঠের সমাপ্তি, উপাদান
- ঘর্ষণ সহগ
- সর্বোত্তম পাস শিডিউল
- রোলিং লোড এবং চাপ
সফটওয়্যারটি সর্বোত্তম নির্ধারণ করে:
- কনটুর রোলের ব্যাসার্ধ, কোণ এবং অবস্থান
- রোল স্ট্রোক দৈর্ঘ্য
- বাঁকানোর ক্রমবর্ধমান পরিমাণ
- ইন্টার-স্ট্যান্ড টেনশন
- গুণমানবান প্রোফাইলিংয়ের জন্য ফিড রেট
এটি ভৌতিক পরীক্ষার আগে যেকোনো নতুন সেকশনাল আকৃতির জন্য কীল রোল ডিজাইনার এবং সরঞ্জাম প্যারামিটারের নির্ভুল কাস্টমাইজেশন অনুমতি দেয়, উল্লেখযোগ্য উন্নয়ন প্রচেষ্টা সাশ্রয় করে।
হালকা কীল গঠন লাইনের মূল বৈশিষ্ট্যসমূহ
টেবিল ৫। হালকা কীল রোল ফর্মারের বৈশিষ্ট্য
| বৈশিষ্ট্য | সুবিধাসমূহ |
|---|---|
| নমনীয় রোল কনফিগারেশন | বিভিন্ন কীল সেকশনের জন্য দ্রুত পরিবর্তন সম্ভব করে |
| সহজ রোল সমন্বয় | নতুন প্রোফাইল অনুসারে সরঞ্জামের দ্রুত পুনরায় সেট করতে দেয় |
| অটো গ্যাপ কন্ট্রোল | রোলগুলির মধ্যে অভিন্ন প্রোফাইলিং স্থান নিশ্চিত করে |
| ইথারনেট সংযোগ | ডায়াগনস্টিক মনিটরিং এবং ডেটা লগিং অনুমতি দেয় |
| টাচস্ক্রিন এইচএমআই | ব্যবহারকারী-বান্ধব প্রোগ্রামিং ইন্টারফেস |
| প্রি-ফোল্ড ডিফর্মেশন | শক্ত ধাতুর জন্য আকৃতির সামঞ্জস্যতা উন্নত করে |
| মডুলার ফ্রেম ডিজাইন | নতুন অংশের জন্য স্ট্যান্ডগুলির পুনরাবস্থান/সংযোজন অনুমতি দেয় |
| লেজার অবস্থান সহায়ক | রোল পরিবর্তনের সময় দ্রুত পুনরায় সারিবদ্ধকরণে সহায়তা করে |
হালকা কীল রোল ফর্মিং প্রক্রিয়ার উপকারিতা
টেবিল ৬। হালকা কীল রোলিং সরঞ্জামের সুবিধাসমূহ
| সুবিধাসমূহ | বিস্তারিত |
|---|---|
| ১. উচ্চ উৎপাদনশীলতা | দ্রুত একক-পাস অবিরত প্রক্রিয়াকরণ স্বয়ংক্রিয় অপারেশন সীমিত ম্যানুয়াল হ্যান্ডলিং সহ সর্বশেষ হার্ডওয়্যার/সফটওয়্যার ক্ষমতার মাধ্যমে দ্রুত সরঞ্জাম পরিবর্তন |
| ২. উপাদান সাশ্রয় | মিলিং বা গলানোর কোনো ক্ষতি নেই প্রায়-নেট শেপ গঠন বর্জ্য উৎপাদন কমায় কাস্টিং পদ্ধতির তুলনায় উন্নত ফলন |
| ৩. অভিযোজনযোগ্যতা | বিভিন্ন কীল জ্যামিতি তৈরির জন্য নমনীয় রোল কনফিগারেশন দ্রুত পরিবর্তনের জন্য সহজ রোল পরিবর্তন এবং মেশিন সমন্বয় বিস্তৃত আকার পরিসর পরিচালনার জন্য স্কেলেবল গঠন মডিউল |
| ৪. উন্নত গুণমান | সামঞ্জস্যপূর্ণ এবং পুনরাবৃত্তিযোগ্য প্রোফাইল নির্ভুলতা নির্ভুলতা নিশ্চিত করে রোল ডিজাইন, নিয়ন্ত্রণ এবং যন্ত্রপাতি রিয়েল-টাইম চেকিংয়ের জন্য ভিজ্যুয়াল পরিদর্শন স্টেশন |
| ৫. কম সরঞ্জাম খরচ | শুধুমাত্র রোল সরঞ্জাম নিয়মিত প্রতিস্থাপন প্রয়োজন বড় স্ট্যাম্পিং প্রেস বা ফ্যাব্রিকেশন লাইনের তুলনায় রক্ষণাবেক্ষণ সহজতর |
| ৬. উন্নত নিরাপত্তা | ঝুঁকি থেকে রক্ষার জন্য সম্পূর্ণভাবে ঢাকা গঠন স্ট্যান্ড রোল সেকশনে কোনো ম্যানুয়াল হ্যান্ডলিং ছাড়াই স্বয়ংক্রিয় উপাদান ফিড |
হালকা কীল রোলিং প্রযুক্তি ছোট ব্যাচ বা ব্যাপক উৎপাদন পরিমাণে সোজা বা টেপারযুক্ত অ্যাঙ্গেল আয়রন বিমের জন্য নৌ, নির্মাণ, যান্ত্রিক এবং অটোমোটিভ খাতের জন্য উন্নত এবং নির্ভরযোগ্য ফ্যাব্রিকেশন পদ্ধতি প্রদান করে।
লাইট কিল রোল ফর্মিংয়ের সীমাবদ্ধতা
টেবিল ৭। হালকা কীল রোলিং অপারেশনের চ্যালেঞ্জসমূহ
| সীমাবদ্ধতা | প্রতিকার |
|---|---|
| ১. উচ্চ প্রাথমিক বিনিয়োগ | – উৎপাদন পরিকল্পনা এবং মেশিন ব্যবহার অপ্টিমাইজ করে ROI সর্বাধিক করুন |
| ২. প্রশিক্ষিত কর্মী প্রয়োজনীয়তা | – দক্ষ কর্মশক্তিতে বিনিয়োগ করুন এবং প্রশিক্ষণ প্রোগ্রামের মাধ্যমে মানবসম্পদ ক্ষমতা বজায় রাখুন |
| ৩. রোল ডিজাইন জটিলতা | – নির্ভুল মডেলিংয়ের জন্য উন্নত রোল জ্যামিতি সফটওয়্যার সরঞ্জাম ব্যবহার করুন |
| ৪. আকার ক্ষমতা সীমাবদ্ধতা | – কাস্টম নির্মাণ উপলব্ধ কিন্তু নির্দিষ্ট প্রস্থ এবং দৈর্ঘ্যের বাইরে খরচ-কার্যকর নয় |
| ৫. আকৃতির সীমাবদ্ধতা | – টাইট রেডিয়াস বা জটিল বক্রতাসহ কীল ভ্যারিয়েন্টের জন্য ভারী মেশিন প্রয়োজন হতে পারে |
| ৬. পুরুত্ব ক্ষমতা | – ভারী ধাতু গেজের জন্য বড় এবং আরও শক্তিশালী ইউনিট প্রয়োজন যা খরচ বাড়ায় |
সাম্প্রতিক অটোমেশন, যন্ত্রপাতি এবং সিমুলেশন প্রোগ্রামের উন্নয়ন কীল রোল অপারেশনকে আরও অ্যাক্সেসযোগ্য এবং সামঞ্জস্যপূর্ণ করেছে যদিও মেশিন ক্ষমতা, সরঞ্জাম ডিজাইন এবং ধাতুর বৈশিষ্ট্যের সীমাবদ্ধতা এখনও উল্লেখযোগ্য দক্ষতা প্রয়োজন করে।
হালকা রোল ফর্মিংয়ে উৎপাদিত কাঠামোগত কীলের ধরনসমূহ
সারণী ৮। হালকা রোলিং মিলে উৎপাদ্য কীল পণ্যসমূহ
| কীলের শ্রেণী | সাধারণ আকৃতি |
|---|---|
| জাহাজের হাল কীল | – হাল নিচের ফ্রেমিংয়ের জন্য সি-চ্যানেল কীল – ডেকের জন্য জেড, এল এবং কাস্টমাইজড কীল |
| স্টোরেজ র্যাক | – উল্লম্ব ফ্রেম/ক্রস-ব্রেসিং হিসেবে ওপেন ব্যাক সি-বিম |
| রেলওয়ে কীল | – উল্টো টি- এবং ব্রিজ-সেকশন রেল এবং ক্রস মেম্বার |
| ছাদের পার্লিন | – সি এবং জেড পার্লিন রাফটার ফ্রেমিং |
| কনভেয়র সিস্টেম | – সি বা ঢাকা টিউব রেল, ফ্রেম এবং সমর্থন |
হালকা কীল রোল ফর্মারগুলি সি, জেড, এল, ইউ এবং টি-এর মতো প্রোফাইলে মানক এবং সম্পূর্ণ কাস্টম ওপেন বিম উৎপাদনে বিশাল নমনীয়তা প্রদান করে যা অপ্টিমাইজড ওজনের সহজাত কাঠামোগত শক্তির জন্য।
নির্ভরযোগ্য একটি লাইট কিল রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচন
একটি প্রতিষ্ঠিত কিল রোল ফর্মার প্রস্তুতকারক নির্বাচন করা শক্তিশালী, উৎপাদনশীল এবং সমস্যামুক্ত মেশিন ডিজাইন অর্জনের জন্য অত্যন্ত গুরুত্বপূর্ণ। নীচে মূল সরবরাহকারী মানদণ্ড উল্লেখ করা হলো:
সারণী ৯। কিল রোল ফর্মার প্রস্তুতকারকের নির্বাচন মানদণ্ড
| প্যারামিটার | মূল্যায়ন দিক |
|---|---|
| ১. প্রমাণিত অভিজ্ঞতা | – ব্যবসায় অভিজ্ঞতার বছরসংখ্যা – ইতিমধ্যে সফলভাবে সরবরাহকৃত সরঞ্জাম – পণ্যের গুণমান এবং বিক্রয়োত্তর সেবার জন্য শক্তিশালী গ্রাহকের সুপারিশ |
| ২. কাস্টমাইজেশন ক্ষমতা | – উৎপাদনযোগ্য কিলের আকার এবং আকৃতির পরিসর – নির্দিষ্ট প্রয়োজনীয়তার জন্য কাস্টমাইজড সমাধান প্রদান |
| ৩. রোল ডিজাইন দক্ষতা | – সুনির্দিষ্ট রোল ইঞ্জিনিয়ারিংয়ের জন্য উন্নত সিমুলেশন সফটওয়্যার ব্যবহার – গুণমানপূর্ণ কিল গঠনের জন্য সর্বোত্তম টুল জ্যামিতি নিশ্চিতকরণ |
| ৪. উৎপাদন সুবিধা | – বৃহৎ আকারের রোল টুলগুলি সঠিকভাবে মেশিনিংয়ের জন্য অভ্যন্তরীণ সরঞ্জাম – ভারী-ডিউটি মিল ফ্রেম সংযোজনের জন্য আধুনিক ফ্যাব্রিকেশন অবকাঠামো |
| ৫. নিয়ন্ত্রণ ব্যবস্থা | – পর্যবেক্ষণ, নিয়ন্ত্রণ এবং ডায়াগনস্টিক্সের জন্য সর্বশেষ পিএলসি, এইচএমআই এবং যন্ত্রাংশ |
| ৬. কর্মক্ষমতা গ্যারান্টি | – প্রতিশ্রুত মেশিন উৎপাদনশীলতা, টলারেন্স এবং অন্যান্য লক্ষ্য যাচাই – প্রদর্শনীর মাধ্যমে ক্ষমতা প্রদর্শনের জন্য প্রস্তুত প্রস্তুতকারক |
পেডিংহাউস, ইপিক এবং বেনকোর মতো নামকরা উৎপাদকরা এফইএ এবং ভার্চুয়াল মডেলিং টুলস সহ সলিড ডিজাইন নীতি ব্যবহার করে সুনির্দিষ্ট মেশিনিং, ফ্যাব্রিকেশন এবং অটোমেশন ক্ষমতার মাধ্যমে উচ্চ-কার্যকারিতা কিল রোলিং সমাধান সরবরাহ করে। সরবরাহকারী নির্বাচনের সময় সমস্ত অপারেশনাল দিক কভার করে বিস্তারিত স্পেসিফিকেশন প্রস্তুত করুন।
হালকা কিল রোলিং মিলের মূল্য পরিসর
সারণী ১০। কিল রোল ফর্মারের সূচকাঙ্কিত মূল্য পরিসর
| মেশিন প্রস্থ | মূল্য পরিসর |
|---|---|
| সর্বোচ্চ ১০০০ মিমি | $১০০,০০০ থেকে $২৫০,০০০ |
| ১০০০ মিমি থেকে ১২৫০ মিমি | $২৫০,০০০ থেকে $৩৫০,০০০ |
| ১৩০০ মিমি থেকে ১৬০০ মিমি | $৩৫০,০০০ থেকে $৫০০,০০০ |
| ১৭০০ মিমি থেকে ২২০০ মিমি | ৫০০,০০০ থেকে ৮০০,০০০ ডলার |
- আকার, ড্রাইভ ডিজাইন, যন্ত্রাংশের স্তরের উপর ভিত্তি করে মূল্য পরিবর্তিত হয়।
- বিশেষায়িত মেরিন-গ্রেড মেশিনবিল্ডারের গুণমানের জন্য প্রিমিয়াম মূল্য
- দ্রুত চেঞ্জওভার অংশসহ অটোমেটেড নমনীয় রোল ফর্মার বেশি ব্যয়বহুল
মোট সরঞ্জামের খরচ = মেশিনের মূল্য + সহায়ক সরঞ্জাম + অটোমেশন + পরিবহন/ইনস্টলেশন + প্রশিক্ষণ + ম্যানুয়াল
সূচকাঙ্কিত সহায়ক সরঞ্জামের খরচ – মেশিনের মূল্যের প্রায় ২০-২৫%
মোট প্রকল্পের খরচ = মোট সরঞ্জামের খরচ + ভবন (বা ভাড়া স্থান) + ইউটিলিটি সংযোগ + মানববল + ট্রায়াল রান + কার্যকরী মূলধন
বাজেট নিয়ে আলোচনা করুন, শর্টলিস্টেড সরবরাহকারীদের কাছ থেকে আইটেমাইজড কোটেশন নিন। মেশিন, স্পেয়ার পার্টস, বিক্রয়োত্তর সেবা চুক্তির উপর ছাড় আলোচনা করুন।
স্থাপন এবং কমিশনিং
সারণী ১১। কিল রোল ফর্মার ইনস্টলেশন নির্দেশিকা
| প্যারামিটার | পছন্দসই স্পেসিফিকেশন |
|---|---|
| ১. অবস্থান | – আচ্ছাদিত, সমতল ফ্যাক্টরি মেঝে – কম্পন সৃষ্টিকারী বাধাগুলির দূরে |
| ২. ফাউন্ডেশন | – ২০০-৩০০ মিমি পুরু কংক্রিট ফাউন্ডেশন – মেঝেতে গ্রাউটেড অ্যাঙ্কর বোল্ট |
| ৩. বিদ্যুৎ সরবরাহ | – উপযুক্ত কেভিএ ত্রান্সফরমার ক্ষমতা – ড্রাইভ/নিয়ন্ত্রণের জন্য স্থিতিশীল বিদ্যুৎ |
| ৪. ইলেকট্রিক্যালস | – কন্ট্রোল প্যানেল/ড্রাইভের জন্য যথেষ্ট আকারের ক্যাবল |
| ৫. নিরাপত্তা | – পর্যাপ্ত আলোকিত – সরঞ্জামের ফুটপ্রিন্ট এলাকা চিহ্নিত করুন |
| ৬. ম্যানুয়াল | – সরঞ্জামের ম্যানুয়াল, ইলেকট্রিক্যাল ড্রয়িং, পি অ্যান্ড আই ডায়াগ্রাম |
| ৭. ইনস্টলেশন | – লেআউট অনুসারে মেশিনগুলি সঠিকভাবে অবস্থাপিত, সমতল এবং সারিবদ্ধ |
| ৮. কমিশনিং | – সেন্সর/যন্ত্রাংশ ক্যালিব্রেট করুন – সেটআপ উপকরণ দিয়ে প্রাথমিক টেস্ট রান |
ইনস্টলেশন সাইটটি সতর্কতার সাথে জরিপ করুন, সরবরাহকৃত ড্রয়িং অনুসারে ফাউন্ডেশন ডিজাইন করুন এবং বিদ্যুৎ, কম্প্রেসড এয়ার এবং অন্যান্য ইউটিলিটি সংযোগ সময়মতো প্রস্তুত করুন।
সরবরাহকারীর টেকনিশিয়ানরা উপাদানগুলি সঠিকভাবে সারিবদ্ধ করে তা নিশ্চিত করুন। প্রাথমিক টেস্ট রান পর্যবেক্ষণ করুন এবং ডেলিভারি গ্রহণের আগে মেশিনের কর্মক্ষমতা যাচাই করুন।
হালকা কিল রোলিং লাইনের অপারেশন
সারণী ১২। কিল রোল ফর্মারের অপারেশন নির্দেশিকা
| পর্যায় | পদ্ধতি |
|---|---|
| ১. মেশিন স্টার্ট | – মূল বিদ্যুৎ চালু করুন – হাইড্রলিক পাওয়ার প্যাক/কুলিং সিস্টেম চালু করুন |
| ২. এইচএমআই নির্বাচন | – তালিকা থেকে পণ্য রেসিপি নির্বাচন করুন – নির্বাচিত প্রয়োজনীয়তা যাচাই করুন |
| ৩. জগ মোড | – জগ মোডে ইন্টারলকড ব্লক দিয়ে উপকরণ ইঞ্চ করুন |
| ৪. অটো মোড স্টার্ট | – স্বয়ংক্রিয় রান চক্র আরম্ভ করুন |
| ৫. প্রথম পিস আউট | – প্রথম গঠিত পিসের মাপ যাচাই করুন – প্রয়োজনে ছোট মেশিন সমন্বয় করুন |
| ৬. অপারেশন পর্যবেক্ষণ | – টলারেন্স, ফিনিশের দিক থেকে পণ্যের গুণমান পর্যায়ক্রমে যাচাই করুন |
| ৭. অস্থায়ী স্থগিত | – থামানোর আগে টুলিং থেকে উপকরণ প্রত্যাহার করুন |
| ৮. শাটডাউন | – ড্রাইভ মোটর/ফিড থামান – নিয়ন্ত্রণ ব্যবস্থা এবং মূল বিদ্যুৎ বন্ধ করুন |
করণীয় এবং অকরণীয়:
- উৎপাদন পিসের আগে সেটআপ গ্রেড উপকরণে ট্রায়াল রান পরিচালনা করুন
- সরঞ্জামের লোড ক্যাপাসিটি সীমা অতিক্রম করবেন না
- স্ট্রিপ ওয়ান্ডারিংয়ের জন্য নজর রাখুন এবং অগ্রিমভাবে পুনরায় সারিবদ্ধ করুন
- অনুমতি ছাড়া সেফটি ইন্টারলক বা রোল গ্যাপ পরিবর্তন করার চেষ্টা করবেন না
টিপস:
- স্থিতিশীল উৎপাদনের জন্য সামঞ্জস্যপূর্ণ উপকরণের গুণমান বজায় রাখুন
- সরঞ্জাম নিয়মিত পরিষ্কার করুন এবং চলমান জয়েন্টস লুব্রিকেট করুন
- ছোটখাটো ত্রুটিগুলি দ্রুত সমাধান করুন যাতে সেগুলি ছড়িয়ে না পড়ে
- মেশিন প্যারামিটার, আউটপুট এবং রক্ষণাবেক্ষণের বিস্তারিত রেকর্ড বজায় রাখুন
সঠিক অপারেশন প্রক্রিয়া নিরাপত্তা এবং গুণমান মানদণ্ড পূরণ করে মেশিনের আপ-টাইম সর্বাধিক করার চাবিকাঠি। টেস্ট রানের সময় উৎপাদিত সংখ্যা রেটেড টেকনিক্যাল স্পেসিফিকেশনের সাথে মিলে যায় তা যাচাই করুন।
হালকা কিল রোল লাইনের রক্ষণাবেক্ষণ নির্দেশিকা
একটি ব্যাপক রক্ষণাবেক্ষণ রুটিন অপরিকল্পিত ডাউনটাইম ক্ষতি হ্রাস করে এবং হালকা কিল রোল ফর্মারের স্বাস্থ্য বজায় রাখে।
টেবিল ১৩। কিল রোলিং সরঞ্জামের রক্ষণাবেক্ষণ শিডিউল
| কার্যক্রম | ফ্রিকোয়েন্সি | প্রয়োজনীয় সরঞ্জাম |
|---|---|---|
| ফর্মিং রোল পরিদর্শন | সাপ্তাহিক | এজ ফাইন্ডার, মাইক্রোমিটার, অপটিক্যাল কম্পারেটর |
| রোল সারফেস পরিষ্কার | দ্বিপাক্ষিক | শক্ত নাইলন ব্রাশ, কাপড়, ক্লিনার সলিউশন |
| রোলের অ্যালাইনমেন্ট যাচাই | মাসিক | লেজার, ডায়াল ইন্ডিকেটর |
| বিয়ারিং গ্রিজিং | মাসিকভাবে অথবা নির্ধারিত অনুযায়ী | লিথিয়াম/পলিমার গ্রিজে ভর্তি গ্রিজ গান |
| ফাস্টেনার টাইটেনিং | ত্রৈমাসিক | হেক্স কী রেঞ্চ, টর্ক রেঞ্চ, সকেট |
| গিয়ারবক্স তেল পরিবর্তন | বার্ষিকভাবে অথবা ঘরোয়া সরঞ্জাম নির্মাতার সূচনা অনুযায়ী | ড্রেন প্যান, ফিল্টার কাপড়, গিয়ার তেল, সিল |
অতিরিক্ত রক্ষণাবেক্ষণ দিকসমূহ
- মেশিনের গাইডওয়ে এবং লিডস্ক্রু লুব্রিকেট করুন
- হাইড্রলিক পাওয়ার প্যাকের কার্যকারিতা যাচাই করুন
- চেইন/বেল্ট টেনশন পরীক্ষা করুন; প্রয়োজনে সামঞ্জস্য করুন বা প্রতিস্থাপন করুন
- সেন্সর এবং লোড সেলগুলি নিয়মিত ক্যালিব্রেট/বাম্প টেস্ট করুন
- ফর্মিং রোলগুলির পরিধি পরীক্ষা করুন; স্পেসিফিকেশনের বাইরে হলে পুনঃমিলন করুন বা প্রতিস্থাপন করুন
- সিল, বিয়ারিং, ফিউজের মতো স্পেয়ার পার্টস হাতের কাছে রাখুন
অভ্যন্তরীণ রক্ষণাবেক্ষণ বনাম তৃতীয় পক্ষের সার্ভিস চুক্তি সুবিধা এবং খরচের দিক থেকে নিজস্ব সুবিধা-অসুবিধা সমৃদ্ধ। মেশিন ট্রাবলশুটিং-এ প্রশিক্ষিত কর্মী থাকলে সমস্যা সমাধান দ্রুত সম্ভব।
লাইট কিল রোল ফর্মার কেনার সময় মূল বিবেচ্য বিষয়সমূহ
টেবিল ১৪। লাইট কিল রোলিং লাইনের ক্রয় মানদণ্ড
| কারণ | মূল্যায়ন দিক |
|---|---|
| ১. উৎপাদন প্যারামিটার | – প্রয়োজনীয় কয়েল প্রস্থ, ধাতুর পুরুত্ব – প্রয়োজনীয় কিল দৈর্ঘ্য; ব্যাচ আকার – অনুমানিত বার্ষিক পরিমাণ |
| ২. পার্টের কর্মক্ষমতা প্রয়োজনীয়তা | – সম্ভাব্য টলারেন্স, সারফেস ফিনিশ সম্পর্কে জিজ্ঞাসা করুন – সম্ভাব্য অপারেটিং গতি; দ্রুত চেঞ্জওভার ক্ষমতা |
| ৩. অপারেশনের সহজতা | – কন্ট্রোলের সরলতা, ডায়াগনস্টিক ক্ষমতা – উন্নত নিরাপত্তা ব্যবস্থা |
| ৪. সম্প্রসারণযোগ্যতা | – পরবর্তীতে অতিরিক্ত ক্ষমতা বা নতুন পার্টের জন্য মেশিন অভিযোজনের সুবিধা কতটা |
| ৫. প্রযুক্তিগত সহায়তা | – ইনস্টলেশন, রক্ষণাবেক্ষণ এবং অপারেটর প্রশিক্ষণ প্রদান – সার্ভিস প্রতিক্রিয়া সময় |
| ৬. মোট খরচ | – মেশিন মূল্য, স্পেয়ারের মূল্য, বিক্রয়োত্তর খরচ – শুধু প্রাথমিক মূল্য নয়, আয়ুষ্কালীন টিসিও মূল্যায়ন করুন |
সরবরাহকারীদের সাথে প্রাথমিক আলোচনায় উৎপাদন প্রয়োজনীয়তা, গুণমানের প্রত্যাশা, উপলব্ধ বাজেট এবং সম্ভাব্য ভবিষ্যৎ চাহিদা বিস্তারিতভাবে উল্লেখ করুন।
যাচাই-বাছাইয়ের সময় প্রস্তুতকারকের সাইটে আপনার প্রতিনিধি উপকরণে ইকুইপমেন্ট ট্রায়াল রানের অনুরোধ করুন। স্বাধীন কর্মক্ষমতা সার্টিফিকেটও আস্থা বাড়ায়।
পরবর্তী সমস্যা এড়াতে সর্বনিম্ন মূল্যের পরিবর্তে নির্ভরযোগ্য বিক্রয়োত্তর সহায়তাকে অগ্রাধিকার দিন। পেমেন্ট পরিকল্পনা, রক্ষণাবেক্ষণ চুক্তি ইত্যাদি নিয়ে আলোচনা করে নগদ প্রবাহের স্বস্তির জন্য নমনীয় শর্তাবলী আদান-প্রদান করুন।
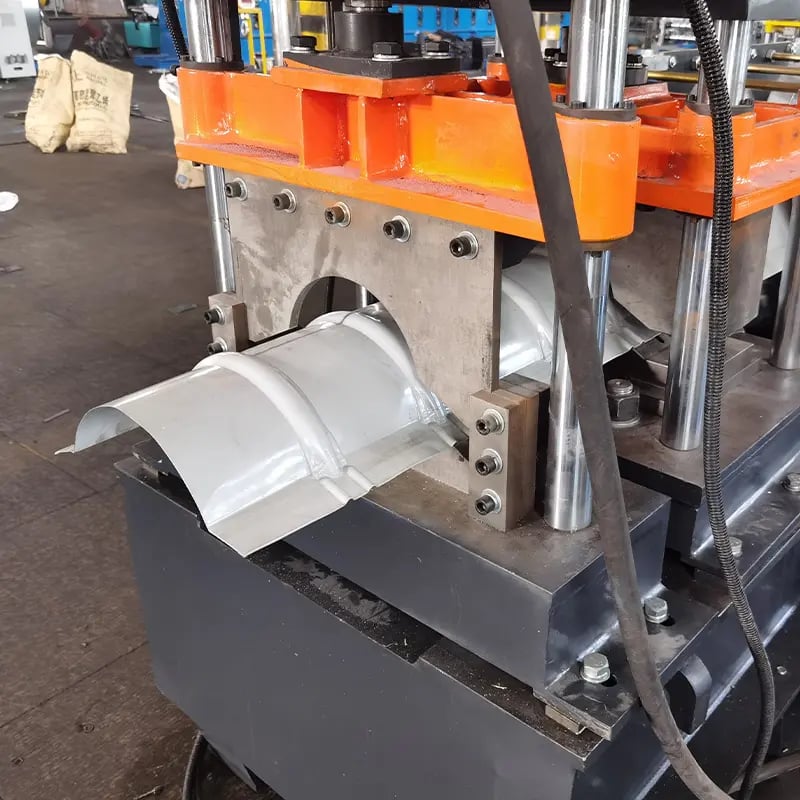
লাইট কিল রোল ফর্মিং প্রক্রিয়ার সুবিধা এবং অসুবিধা
টেবিল ১৫। লাইট কিল রোল ফর্মিংয়ের সুবিধা এবং সীমাবদ্ধতা
| সুবিধা | অসুবিধা |
|---|---|
| – উচ্চ উৎপাদন হার – কঠোর টলারেন্স – কম অপারেটিং খরচ – সামান্য গৌণ প্রক্রিয়াকরণ – কম টুলিং প্রতিস্থাপন খরচ | – উচ্চ প্রাথমিক যন্ত্রপাতি বিনিয়োগ – নিবেদিত মেশিন কম নমনীয়তা প্রদান করে – আকার এবং আকৃতির সীমাবদ্ধতা – জটিল রোল ডিজাইন ইঞ্জিনিয়ারিং – প্রশিক্ষিত কর্মশক্তির প্রয়োজনীয়তা |
লাইট কিল রোল ফর্মিং যন্ত্রপাতির বিকল্পগুলি বিবেচনা করার সময় নিম্নলিখিত মূল প্রযুক্তিগত বৈশিষ্ট্যগুলি বিবেচনা করুন:
- বর্তমান এবং ভবিষ্যতের প্রয়োজনীয় উপকরণ প্রস্থের পরিসীমা
- পুরুত্ব ক্ষমতা বর্তমান এবং প্রত্যাশিত উপকরণ গ্রেড কভার করে
- বর্তমান এবং বিকল্প আকৃতির জন্য টুল সামঞ্জস্য নমনীয়তা
- অর্জনযোগ্য নির্ভুলতা এবং টলারেন্স
- অটোমেশন ফিচারের খরচ বা ম্যানুয়াল অপারেশনের ট্রেডঅফ
- সামগ্রিক অপারেটিং এবং রক্ষণাবেক্ষণ খরচ
প্রদর্শনীর সময় প্রস্তুতকারকের দাবিকৃত ক্ষমতার সাপেক্ষে নমনীয়তা, চেঞ্জওভার গতি এবং নির্ভরযোগ্যতার যৌক্তিক প্রত্যাশা নিয়ে আলোচনা করুন এবং তাদের সমাধান আপনার প্রয়োজনীয়তা পূরণ করতে পারে কিনা খরচ এবং ক্ষমতার সর্বোত্তম ভারসাম্য দিয়ে যাচাই করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন ১. লাইট কিল রোলিং মিলের সাধারণ রক্ষণাবেক্ষণ খরচ কত?
উত্তর ১. স্পেয়ার, মেরামত এবং তৃতীয় পক্ষের সার্ভিস চার্জসহ বার্ষিক মেশিন খরচের ২-৪%। সঠিক প্রতিরোধমূলক রক্ষণাবেক্ষণ সামগ্রিক খরচ কমায়।
প্রশ্ন ২. এই মেশিনগুলি জাহাজের জন্য টেপার্ড কিল তৈরি করতে পারে?
উত্তর ২. হ্যাঁ, দ্রুত টুলিং পরিবর্তন ক্ষমতাসহ বিশেষায়িত নমনীয় কিল লাইন দৈর্ঘ্যজুড়ে রোল গ্যাপ পরিবর্তন করে লম্ববৃহৎ টেপার্ড কিল উৎপাদন করতে পারে।
প্রশ্ন ৩. রোল ফর্মিং মেশিন ইনস্টলেশনের সময় কোন যোগ্যতা যাচাই প্রয়োজন?
উত্তর ৩. প্রধানত শ্যাফটগুলির মধ্যে মাত্রাগত সারিবদ্ধতা যাচাই, রোল ক্লিয়ারেন্স, লেভেল চেকিং এবং সেন্সর ক্যালিব্রেশন সরবরাহকারীর নথিভুক্ত পদ্ধতি অনুসারে।
প্রশ্ন ৪. কিল রোল ফর্মিং মেশিনের উৎপাদনশীলতা হার কীভাবে গণনা করবেন?
উত্তর ৪. উৎপাদনশীলতা = লাইন গতি × প্রতি মিনিটে কিল দৈর্ঘ্য। উপকরণ প্রস্থ এবং পুরুত্বের ভিত্তিতে উৎপাদিত কিলের মিটার বা ফুট প্রতি মিনিটে আউটপুট রেটিং।
প্রশ্ন ৫. এই কিল রোলিং মিলগুলি কোন নিরাপত্তা ব্যবস্থা ব্যবহার করে?
উত্তর ৫. সম্পূর্ণ বন্ধ ফর্মিং স্ট্যান্ড, জরুরি স্টপ বোতাম, ইন্টারলকড গার্ড, ডুয়াল সার্কিট, রোল রিট্রাকশন ইত্যাদি কিছু সাধারণ ব্যবস্থা।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) একটি লাইট-কিল রোল-ফর্মিং মেশিন C/U/Z প্রোফাইলে কী সহনসীমা বজায় রাখতে পারে?
- সাধারণ উৎপাদন লক্ষ্য: দৈর্ঘ্য ±0.5–1.0 mm, web/flange ±0.3–0.8 mm, encoder-synced pre-punch ও servo flying shear ব্যবহার করে hole-to-end ±0.8–1.5 mm।
2) নির্দিষ্ট ও নমনীয় লাইট-কিল রোল-ফর্মিং লাইনের মধ্যে কীভাবে বেছে নেব?
- আপনি যদি বেশি পরিমাণে কয়েকটি মানক SKU তৈরি করেন, তবে নির্দিষ্ট লাইন মূলধনী ব্যয় ও জটিলতা কমায়। মিশ্র SKU, ছোট উৎপাদন-পর্ব এবং ঘনঘন পরিবর্তনের ক্ষেত্রে servo stand ও recipe control-সহ নমনীয়/দ্রুত-পরিবর্তনযোগ্য লাইন downtime ও scrap কমায়।
3) ঘরের drywall stud ও ceiling keel-এর জন্য কোন coil finish সবচেয়ে ভালো?
- ঘরের ভেতরের keel-এর ক্ষেত্রে matte finish-সহ GI (zinc-coated) বা AZ (aluminum-zinc) paint-এর সঙ্গে ভালোভাবে যুক্ত হয়। আর্দ্র এলাকায় Z275–Z350 বা pre-painted coil ক্ষয় প্রতিরোধ বাড়ায়। বেশি ক্ষয়প্রবণ পরিবেশের জন্য stainless steel রাখুন।
4) pre-punch-সহ 0.5–1.2 mm হালকা-গেজ keel-এর বাস্তবসম্মত উৎপাদন-গতি কত?
- পুরুত্ব, hole density এবং cut strategy-এর ওপর নির্ভর করে 15–60 m/min। Rotary pre-punch এবং rotary/flying cut-off hydraulic post-punch/shear-এর তুলনায় বেশি গতি বজায় রাখে।
5) আধুনিক keel roll-forming মেশিনে ইনলাইন গুণমান যাচাই কীভাবে কাজ করে?
- প্রস্থ মাপার laser gauge, hole pitch যাচাইয়ের vision system এবং কাটা দৈর্ঘ্যের encoder feedback SPC dashboard-এ তথ্য পাঠায়। অ্যালার্ম স্বয়ংক্রিয় সংশোধন (roll gap, feeder tension) চালায় অথবা নির্দিষ্ট মানের বাইরে থাকা অংশ আলাদা করতে reject gate সক্রিয় করে।
লাইট কিল রোল ফর্মিংয়ের জন্য 2025 শিল্প প্রবণতা
- দ্রুত পরিবর্তন সক্ষমতা: Servo-adjusting stands, tool ID (RFID) এবং recipe-linked QC C/U/Z/L light keels-এর পরিবর্তন-সময় 10–15 মিনিটের নিচে নামিয়ে আনে।
- আরও বুদ্ধিদীপ্ত গুণমান নিশ্চয়তা: নতুন লাইনে কম-দামের camera ও laser sensor এখন মানক হচ্ছে; ASTM/CEN drywall framing-এর সহনসীমা পূরণ করতে web, flange ও hole pitch-এর স্বয়ংক্রিয় CpK tracking ব্যবহৃত হয়।
- স্থায়িত্ব ও EPD: ঠিকাদারেরা EPD-সমর্থিত coil চান; coil গলন-পর্যায় থেকে তৈরি keel পর্যন্ত barcode/QR traceability বাণিজ্যিক নির্মাণের দরপত্রে শর্ত হয়ে উঠছে।
- শক্তি অপ্টিমাইজেশন: VFD/servo regen drives এবং উন্নত warm-up routines kWh/ton কমায়; energy dashboards quoting ও shift planning-এ সহায়তা করে।
- নকশা-ভিত্তিক নিরাপত্তা: ISO 13849-1 PL d safety circuit, interlocked guard এবং HMI-তে ধাপে ধাপে LOTO workflow এখন প্রাথমিক স্তরের লাইনেও অন্তর্ভুক্ত হচ্ছে।
বেঞ্চমার্ক টেবিল: লাইট কিল রোল ফর্মিং KPI (2023 বনাম 2025)
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | 2025-এর শীর্ষস্থানীয় লাইনসমূহ | প্রধান সক্ষমকারী | উৎস/নোট |
|---|---|---|---|---|
| চেঞ্জওভার সময় (প্রোফাইল/আকার) | 25–45 মিনিট | 8–15 মিনিট | সার্ভো স্ট্যান্ড + রেসিপি প্রিসেট + RFID টুলিং | বিক্রেতাদের প্রদর্শনী (FABTECH/EuroBLECH), SME-এর প্রতিবেদন |
| লাইনের গতি (0.6–0.9 mm, প্রি-পাঞ্চ) | ২০–৩৫ মি/মিনিট | 40–60 m/min | রোটারি প্রি-পাঞ্চ + ফ্লাইং শিয়ার | OEM অ্যাপ নোট |
| দৈর্ঘ্য সহনশীলতা | ±১.৫ মিমি | ±0.5–1.0 mm | এনকোডার + সার্ভো শিয়ার | NIST-এর স্মার্ট উৎপাদনবিষয়ক নির্দেশনা |
| স্ক্র্যাপ হার | 2.5–4% | ১–২% | ইনলাইন ভিশন/লেজার গুণমান যাচাই | প্ল্যান্ট কেস ডেটা |
| শক্তি (kWh/ton) | 95–130 | 70–100 | VFD/সার্ভো পুনরুৎপাদনশীল ব্রেকিং + সেটআপ অপ্টিমাইজেশন | World Steel-এর জ্বালানি ব্যবহারের মানদণ্ড |
আরও পড়াশোনা ও তথ্য:
- NIST স্মার্ট ম্যানুফ্যাকচারিং: https://www.nist.gov/programs-projects/smart-manufacturing
- World Steel Association (EPD ও জ্বালানি): https://worldsteel.org
- ISO 13849-1 Safety overview: https://www.iso.org
- ASTM C645/C955 framing standards reference: https://www.astm.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: তাৎক্ষণিক মান যাচাইসহ বহুমাত্রিক ড্রাইওয়াল কিল উৎপাদন (2025)
পটভূমি: একটি নির্মাণসামগ্রী সরবরাহকারীর খুচরা-বিপণি সাজানোর কাজে স্বল্প সময়সীমা ও পরিবর্তনশীল ছিদ্র-বিন্যাসসহ স্বল্প-ব্যাচের C/U কিল দরকার ছিল (0.55–1.0 mm)।
সমাধান: সার্ভো-সমন্বিত স্ট্যান্ড, ঘূর্ণায়মান প্রি-পাঞ্চ, লেজার প্রস্থ-পরিমাপক, ক্যামেরাভিত্তিক ছিদ্র-পিচ পরিদর্শন এবং SPC ড্যাশবোর্ডে OPC UA সংযোগসহ একটি নমনীয় লাইট-কিল রোল ফর্মিং মেশিন স্থাপন করা হয়।
ফলাফল: পরিবর্তনের সময় 32 থেকে 11 মিনিটে নেমে আসে; ওয়েব-প্রস্থের CpK 1.1 থেকে 1.6 হয়; বর্জ্য 3.2% থেকে 1.4%-এ কমে; নথিভুক্ত EPD ট্রেসেবিলিটি দুটি বড় বাণিজ্যিক প্রকল্পে অনুমোদন পেতে সহায়তা করে।
কেস স্টাডি 2: প্রাথমিক স্তরের লাইনে শক্তি ও উৎপাদন-হার উন্নত করা (2024)
পটভূমি: 0.6–0.8 mm U-কিল চালানো একটি নতুন নির্মাতা বেশি শক্তি ব্যবহার ও কাটিংয়ের bottleneck-এর মুখে পড়েছিল।
সমাধান: VFD ড্রাইভে উন্নীত করা হয়, সার্ভো ফ্লাইং কাটঅফ যোগ করা হয় এবং রোল-নকশা সফটওয়্যারে পাস-সূচি উন্নত করা হয়; প্রতি শিফটের শক্তি/OEE ড্যাশবোর্ড চালু করা হয়।
ফলাফল: একই কর্মীসংখ্যায় উৎপাদন-হার 28% বাড়ে; শক্তির তীব্রতা (kWh/ton) 18% কমে; প্রথমবারেই পাসের হার 95.0% থেকে 97.8%-এ উন্নীত হয়।
বিশেষজ্ঞদের মতামত
- ড. Sarah McKinnon, সহযোগী অধ্যাপক, Cold-Formed Steel Center, University of Waterloo
মতামত: হালকা-গেজ কিলের ক্ষেত্রে সর্বোচ্চ লাইনের গতির চেয়ে সমতলকরণের ধারাবাহিকতা এবং প্রি-পাঞ্চের সমন্বয় জোড়ার সঠিক বসানোর ওপর বেশি প্রভাব ফেলে। প্রথমে স্ট্রিপের জ্যামিতি স্থিতিশীল করুন। - Marco De Santis, পণ্য ব্যবস্থাপক, Gasparini Industries
মতামত: “2025 সালে গ্রাহকেরা light keel roll-forming machine-এ recipe-নির্ভর দ্রুত পরিবর্তন এবং inline vision-কে মানক সুবিধা হিসেবে আশা করেন। এটিই লাভজনক ছোট উৎপাদন-পর্ব আর অতিরিক্ত পুনঃকাজের মধ্যে পার্থক্য গড়ে দেয়।” - Priya Nair, কার্যকরী নিরাপত্তা প্রধান, TÜV Rheinland
মতামত: “Guard ও e-stop-এর জন্য ISO 13849-1 PL d safety নির্দিষ্ট করুন, পাশাপাশি HMI-তে ধাপে ধাপে LOTO নির্দেশনা দিন। এতে বিনিয়োগকারীদের দুর্ঘটনা ও downtime কমে।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- ঠান্ডা-গঠিত ইস্পাতের নকশা: Build Using Steel-এ AISI S100-এর উপকরণ: https://www.buildusingsteel.org
- Smart manufacturing/OEE calculators: NIST resources: https://www.nist.gov/advanced-manufacturing/oee
- ইস্পাতের EPD ও কার্বনমুক্তকরণ নির্দেশিকা: World Steel Association: https://worldsteel.org
- Inline QA-এর জন্য Vision/laser metrology: https://www.keyence.com, https://www.cognex.com
- OPC UA interoperability ও best practices: https://opcfoundation.org
- রোল ডিজাইন ও সিমুলেশন (বিক্রেতা-নিরপেক্ষ প্রাথমিক নির্দেশিকা): The Fabricator-এর জ্ঞানভান্ডার: https://www.thefabricator.com
- ফ্রেমিং পণ্যের মানদণ্ড: ASTM C645/C955-এর সারসংক্ষেপ: https://www.astm.org
RFQ-এর জন্য implementation checklist (light keel focus):
- প্রোফাইল: C/U/Z/L পরিসর, পুরুত্বের সীমা (সাধারণত 0.5–1.2 mm), ছিদ্রের বিন্যাস
- পরিবর্তন: servo stands ও tooling ID সহ ≤15 min লক্ষ্য
- গুণমান যাচাই: ইনলাইন লেজারে প্রস্থ ও ক্যামেরায় ছিদ্রের দূরত্ব; গুরুত্বপূর্ণ মাত্রার জন্য CpK ≥1.33
- সংযোগব্যবস্থা: OPC UA/MQTT; OEE, scrap, energy/ton নথিভুক্ত করুন; EPD traceability
- নিরাপত্তা: ISO 13849-1 PL d; interlocked guard; HMI-তে ধাপে ধাপে LOTO নির্দেশনা
সর্বশেষ হালনাগাদ: 2025-10-24
পরিবর্তনলগ: সম্পূরক FAQ, KPI সারণিসহ 2025 সালের শিল্পপ্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞের মতামত এবং লাইট-কিল রোল ফর্মিং মেশিনের জন্য বাছাই করা সরঞ্জাম/সম্পদ যোগ করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-30 অথবা তার আগে, যদি নতুন ASTM/AISI সংশোধনী, প্রধান OEM প্ল্যাটফর্মের হালনাগাদ (দ্রুত পরিবর্তন/লাইনেই মান যাচাই) অথবা EPD/ট্রেসেবিলিটির শর্ত দরপত্রের স্পেসিফিকেশন বদলে দেয়।





