
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

পোস্ট রোল ফর্মিং মেশিনসমূহ ধাতব কয়েলকে একাধিক প্রগ্রেসিভ রোল ফর্মিং স্ট্যান্ডের মাধ্যমে কাস্টমাইজড প্রোফাইলে বাঁকানো এবং গঠনের জন্য ব্যবহৃত হয়। এই বহুমুখী প্রযুক্তি নির্মাণ, পরিবহন, অবকাঠামো ইত্যাদি শিল্পের বিভিন্ন প্রয়োগের জন্য জটিল এবং সঠিক ক্রস-সেকশন তৈরি করতে পারে।
এই বিস্তারিত গাইডটি পোস্ট রোল ফর্মিং মেশিনের ধরন, কার্যনীতি, উপাদান, স্পেসিফিকেশন, প্রয়োগ, সুবিধা এবং সীমাবদ্ধতা সহ সকল দিক কভার করবে। এতে বিভিন্ন অপশন তুলনা এবং আপনার রোল ফর্মিং চাহিদার জন্য সঠিক সিদ্ধান্ত নেওয়ার জন্য বিস্তারিত টেবিল এবং প্রশ্নোত্তর অন্তর্ভুক্ত।
পোস্ট রোল ফর্মিং মেশিনসমূহের সারাংশ
পোস্ট রোল ফর্মিং একটি অবিচ্ছিন্ন এবং বহুমুখী ধাতু গঠন প্রক্রিয়া যা সমতল ধাতব স্ট্রিপ বা কয়েলকে কাস্টমাইজড প্রোফাইলে রূপান্তর করে। এটি একটি সারির রোল স্ট্যান্ডের মাধ্যমে উপাদানকে ধীরে ধীরে বাঁকায়। প্রতিটি স্ট্যান্ড একটি ছোট অগ্রগতি বাঁকা করে যতক্ষণ না চূড়ান্ত ক্রস-সেকশন প্রোফাইল অর্জিত হয়।
পোস্ট রোল ফর্মিংয়ের মূল বৈশিষ্ট্যসমূহ:
- দীর্ঘ, জটিল এবং সঠিক ক্রস-সেকশন প্রোফাইল তৈরি করে
- দ্রুত উৎপাদন হার সহ অত্যন্ত স্বয়ংক্রিয় এবং দক্ষ প্রক্রিয়া
- স্টেইনলেস স্টিল এবং অ্যালুমিনিয়ামের মতো উচ্চ শক্তির উপাদান গঠনের ক্ষমতা
- অন্যান্য ফ্যাব্রিকেশন পদ্ধতির তুলনায় কম টুলিং খরচ
- কয়েল স্টক প্রক্রিয়াকরণের কারণে ন্যূনতম উপাদান অপচয়
- রোল টুলিং পরিবর্তন করে প্রোফাইল পরিবর্তন
- সমাপ্ত যন্ত্রাংশের জন্য পাঞ্চিং, কাটিং, ওয়েল্ডিংয়ের সাথে একীভূত
পোস্ট রোল ফর্মিং মেশিনের ধরনসমূহ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| ফিক্সড পোস্ট মেশিন | প্রোফাইল অগ্রগতিকে গঠনের জন্য ক্রমানুসারে পৃথক রোল স্ট্যান্ডে রোল টুলিং ফিক্সড |
| মুভেবল পোস্ট মেশিন | প্রোফাইল অনুসারে গঠন পর্যায় সামঞ্জস্যের জন্য রোল স্ট্যান্ডসমূহ সরানো যায় |
| কেজ রোল মেশিন | স্থির এবং চলমান পোস্ট মেশিনের বৈশিষ্ট্যসমূহকে একীভূত করে নমনীয়তা প্রদান করে |
| উচ্চ গতির রোল ফর্মিং লাইন | রোল স্টেশনগুলি ওভারল্যাপ করে ১০০ মি/মিনিটের বেশি গতিতে প্রোফাইল উৎপাদন করে |
পোস্ট রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ
| উপাদান | কার্যাবলী |
|---|---|
| ডিকয়লার | ধাতুর কয়েল স্ট্রিপকে রোল ফর্মিং স্ট্যান্ডে প্রবেশ করায় |
| ফিড রোল | নির্ধারিত গতিতে উপাদানকে ফর্মিং বিভাগে টেনে নেয় |
| ফর্মিং রোলস | একাধিক স্ট্যান্ডের মাধ্যমে উপাদানকে ধাপে ধাপে বাঁকায় |
| পিনচ রোল | রোল স্টেশনের মাধ্যমে স্ট্রিপকে সমর্থন ও গাইড করে |
| শিয়ারিং স্টেশন | প্রোফাইলগুলিকে কাঙ্ক্ষিত দৈর্ঘ্যে কাটে |
| স্ট্যাকার | কাটা প্রোফাইলগুলি সংগ্রহ করে |
| নিয়ন্ত্রণ প্যানেল | গতি নিয়ন্ত্রণ করে, সমন্বয় নির্দেশ করে এবং পর্যবেক্ষণ করে |
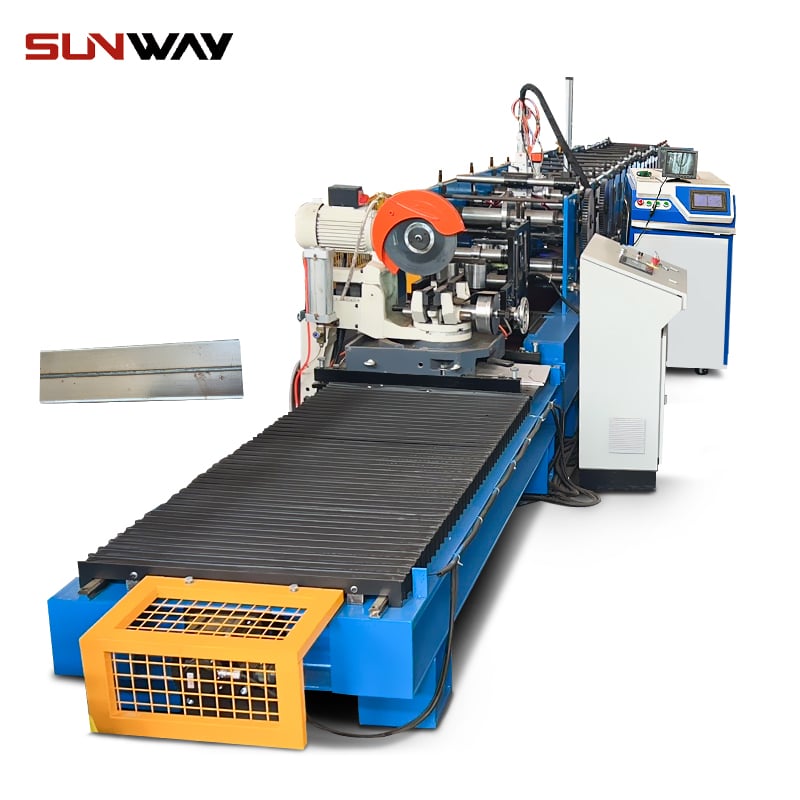
পোস্ট রোল ফর্মিং মেশিনের প্রয়োগ
পোস্ট রোল ফর্মিং বিভিন্ন শিল্পে ধাতব প্রোফাইল তৈরিতে ব্যবহৃত হয়:
নির্মাণ এবং অবকাঠামো
- ছাদ (স্ট্যান্ডিং সিম, লুকানো ফিক্স)
- ক্ল্যাডিং প্যানেল
- সেতু ডেকিং
- নিকাশী প্রোফাইল
- কাঠামোগত অংশসমূহ
- রেলিং সিস্টেমসমূহ
- হাইওয়ে প্রোডাক্ট
- পারলিন এবং গার্টস
অটোমোটিভ এবং পরিবহন
- চ্যাসিস উপাদানসমূহ
- ট্রাকের দেহ
- বাসের দেহের ফ্রেম
- রেলওয়ে কারের ছাদ
- সাইলেন্সার এবং মাফলার
- অটোমোটিভ প্যানেল
সরঞ্জাম এবং যন্ত্রপাতি
- র্যাকের খাড়া অংশ
- ইলেকট্রিক্যাল এনক্লোজার
- আলোক সজ্জা
- শেল্ফিং সেকশন
- জানালার অংশসমূহ
- অফিস আসবাবপত্র
- রান্নার পাত্র এবং সরঞ্জাম
পোস্ট রোল ফর্মিংয়ের সুবিধাসমূহ
- জটিল এবং জটিল প্রোফাইল তৈরিতে অত্যন্ত বহুমুখী প্রক্রিয়া
- প্রোফাইলে স্থিতিশীল গুণমান এবং সহনশীলতা
- দ্রুত উৎপাদন এবং উচ্চ উপাদান ফলন
- উচ্চ এবং অতি উচ্চ শক্তির ইস্পাত গঠনের ক্ষমতা
- অন্যান্য প্রক্রিয়ার তুলনায় কম টুলিং বিনিয়োগ
- কয়েল ধীরে ধীরে গঠিত হওয়ায় ন্যূনতম বর্জ্য ক্ষতি
- মেশিনিং বা প্রেসিংয়ের তুলনায় কম শক্তি ব্যবহার
- মডুলার টুলিং ব্যবহার করে দ্রুত রোল পরিবর্তন
- অন্যান্য ধাতু ফ্যাব্রিকেশন প্রক্রিয়ার তুলনায় কম স্থানের কমপ্যাক্ট সরঞ্জাম
পোস্ট রোল ফর্মিং মেশিন ক্রয় বিবেচনাসমূহ
পোস্ট রোল ফর্মিং মেশিনে বিনিয়োগ করার সময় বিবেচনা করার মূল কারণসমূহ:
কাঙ্ক্ষিত প্রোফাইল স্পেসিফিকেশন
- পণ্যের আকৃতি এবং ক্রস-সেকশনের জটিলতা
- ধাতুর পুরুত্ব এবং উপাদানের গ্রেড
- মাত্রাগত নির্ভুলতা এবং সহনশীলতা
- প্রয়োজনীয় উৎপাদন হার বা আউটপুট
- গঠিত করার কয়েল উপাদানের প্রস্থ পরিসর
উৎপাদন দক্ষতার প্রয়োজনীয়তা
- প্রয়োজনীয় অটোমেশনের স্তর
- পাঞ্চিং বা কাটিংয়ের মতো অন্যান্য অপারেশনের সাথে একীকরণ
- প্রোফাইলগুলির মধ্যে দ্রুত পরিবর্তন
- অন্তর্নিহিত মনিটরিং এবং নিয়ন্ত্রণ বৈশিষ্ট্য
স্থান এবং লেআউটের সীমাবদ্ধতা
- ফর্মিং স্ট্যান্ডের সংখ্যার উপর ভিত্তি করে সামগ্রিক দৈর্ঘ্য
- ইনফিড এবং আউটফিড প্রয়োজনীয়তা
- লাইনের উচ্চতা এবং হেডরুম
- বিদ্যমান প্রক্রিয়ার সাথে একীকরণ
বাজেট এবং খরচ বিবেচনা
- মেশিনের মূল্যের সাথে সহায়ক সরঞ্জাম
- শিপিং, ইনস্টলেশন এবং কমিশনিং
- অপারেটর এবং রক্ষণাবেক্ষণ কর্মীদের প্রশিক্ষণ
- প্রয়োজনীয় বিক্রয়োত্তর সেবা এবং প্রযুক্তিগত সহায়তার স্তর
উপরোক্ত কারণসমূহের সঠিক মূল্যায়ন আপনার নির্দিষ্ট উৎপাদন প্রয়োজনীয়তার জন্য আদর্শ রোল ফর্মিং সমাধান নির্বাচন নিশ্চিত করবে।
পোস্ট রোল ফর্মিং মেশিনের স্পেসিফিকেশন
পোস্ট রোল ফর্মিং লাইনগুলি অ্যাপ্লিকেশন প্রয়োজনীয়তার উপর ভিত্তি করে নির্বাচিত উপাদানসহ কাস্টমাইজ করা হয়। নিম্নে সাধারণ মেশিন স্পেসিফিকেশনের একটি সারাংশ দেওয়া হলো:
ফ্রেম এবং রোলস
- ফ্রেম ডিজাইন: সি-ফ্রেম বা ও-ফ্রেম
- রোল স্টেশনের সংখ্যা: সাধারণত ১০ থেকে ২৬
- রোল উপাদান: ডি২, অ্যালয় স্টিল, অ্যাডামাইট
- রোল ব্যাস: ১০০ থেকে ২৫০ মিমি
- রোল সমন্বয়: ম্যানুয়াল বা পাওয়ার সহায়ক
- রোল পাওয়ার সোর্স: ইলেকট্রিক সার্ভো মোটর বা হাইড্রলিক ড্রাইভ
উপাদান প্যারামিটার
- উপাদানের ধরন: মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম
- উপাদানের পুরুত্ব: সাধারণত ০.৫ থেকে ৩ মিমি
- উপাদানের প্রস্থ: ৩০০ থেকে ১২৫০ মিমি পরিসর
- কয়েল আই.ডি.: ৪০০ থেকে ৬১০ মিমি স্ট্যান্ডার্ড
গতি এবং উৎপাদন
- ফর্মিং গতি: ১০ থেকে ১২০ মি/মিনিট
- কাট লেংথ পরিসর: ১ থেকে ১০ মিটার
- উৎপাদন হার: প্রতি ঘণ্টায় ৮০০০ মিটার পর্যন্ত
ডিজাইন এবং ইঞ্জিনিয়ারিং স্ট্যান্ডার্ড
পোস্ট রোল ফর্মিং মেশিনের ডিজাইন, উপাদান এবং নিরাপত্তা বৈশিষ্ট্য জাতীয় এবং আন্তর্জাতিক স্ট্যান্ডার্ডের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। মূলগুলির মধ্যে রয়েছে:
- আইএসও ১২১০০ – মেশিনারির নিরাপত্তা
- ইএন ১০১০ – মেশিনারির জন্য নিরাপত্তা প্রয়োজনীয়তা
- আইএসও ৮৪১ – শিল্প রোবট এবং রোবট সিস্টেম
- আইএসও ৫৩৪৮ – রোল ফর্মিং মেশিন
- ওএসএইচএ মেশিন গার্ডিং রেগুলেশন
স্বনামধন্য প্রস্তুতকারকরা সর্বশেষ স্ট্যান্ডার্ডের সাথে সামঞ্জস্যপূর্ণ বা তার বেশি মেশিন তৈরি করবে। সম্মতি অপারেশনাল নিরাপত্তা এবং বিশ্বব্যাপী গৃহীত উৎপাদন গুণমান নিশ্চিত করে।
পোস্ট রোল ফর্মিং মেশিন ইনস্টলেশন এবং অপারেশন
সঠিক ইনস্টলেশন এবং অপারেশন পদ্ধতি নিরাপদ, দক্ষ এবং উচ্চ গুণমানের রোল ফর্মিংয়ের জন্য অত্যাবশ্যক:
স্থাপন নির্দেশিকা
- মেশিনের দৈর্ঘ্য, উপাদান ইনফিড/আউটফিডের জন্য পর্যাপ্ত স্থান নিশ্চিত করুন
- কম্পন সমস্যা প্রতিরোধে সমতল ভূমি নিশ্চিত করুন
- সঠিক গ্রাউন্ডিং এবং পাওয়ার সাপ্লাই লাইন প্রস্তুত করুন
- রোল টুলিং, নিরাপত্তা গার্ড এবং ডিভাইস ইনস্টল করুন
- সমস্ত স্টেশনগুলি সারিবদ্ধ, ক্যালিব্রেটেড এবং পরীক্ষিত করুন
অপারেশন চেকলিস্ট
- উপযুক্ত কয়েল উপাদান নির্বাচন এবং লোড করুন
- স্ট্রিপকে রোলস এবং ফিড মেকানিজমে থ্রেড করুন
- লাইন গতি, শিয়ার লেংথের মতো প্যারামিটার সেট করুন
- ফর্মিং প্রক্রিয়া শুরু করুন এবং স্যাম্পল টুকরো পরীক্ষা করুন
- স্ট্রিপ ফিড, রোল সমন্বয়, কাটিং গুণমান পর্যবেক্ষণ করুন
- উৎপাদন রানের মধ্যে নিয়মিত রক্ষণাবেক্ষণ করুন
নিরাপত্তা সতর্কতা
- মেশিন অপারেশনে কর্মীদের সঠিক প্রশিক্ষণ নিশ্চিত করুন
- ঘন ফিটিং পোশাক, নিরাপত্তা চশমার মতো বাধ্যতামূলক পিপিই
- কখনো অপারেটিং এরিয়ায় হাত বাড়াবেন না বা গার্ড খুলবেন না
- কয়েল স্ট্রিপ মিসফিড বা জ্যাম শনাক্ত হলে অপারেশন বন্ধ করুন
- রক্ষণাবেক্ষণ এবং সার্ভিসিংয়ের জন্য লকআউট পদ্ধতি অনুসরণ করুন
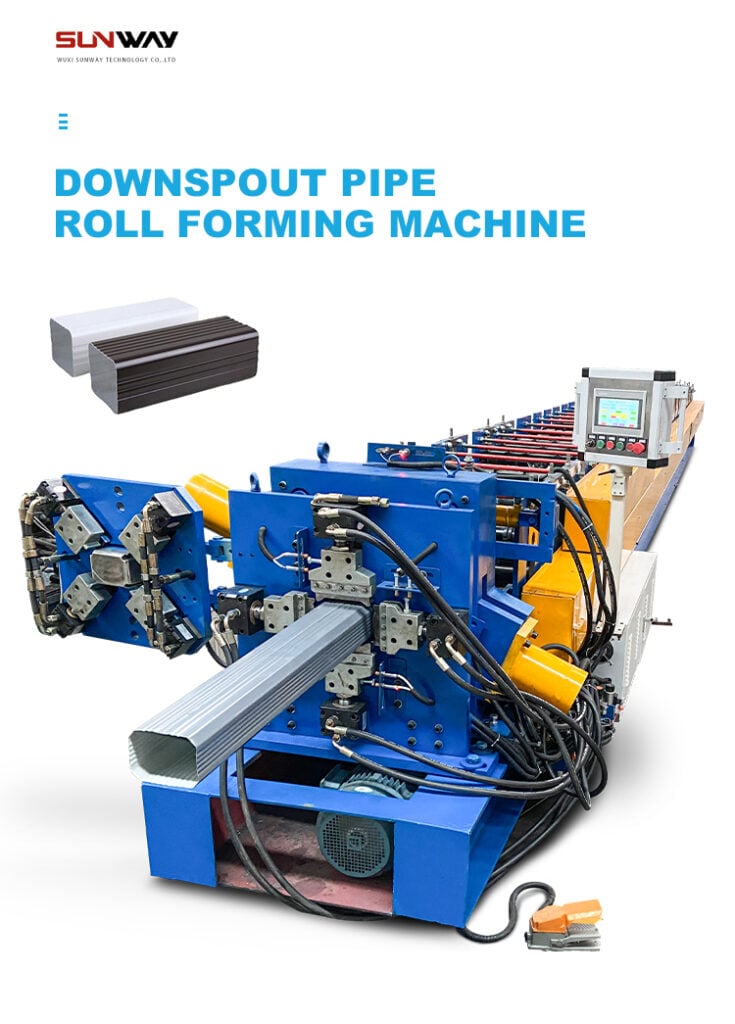
পোস্ট রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ উপরের সময়, উৎপাদনশীলতা এবং নিরাপত্তা বহুলভাবে উন্নত করে। মূল দিকসমূহের মধ্যে রয়েছে:
দৈনিক:
- রোল টুলস, স্ট্রিপ সারিবদ্ধকরণ, কাট গুণমানের ভিজ্যুয়াল পরিদর্শন
- ঢিলা ফাস্টেনার, অস্বাভাবিক কম্পন বা শব্দ পরীক্ষা করুন
- ধাতব ধ্বংসাবশেষ এবং ধুলোর জমাট ব্যাটা অপসারণ করুন
সাপ্তাহিক:
- বিয়ারিং এবং রোল শ্যাফটগুলি লুব্রিকেট করুন
- চেইন, স্প্রকেট এবং গিয়ার পরিদর্শন করুন
- হাইড্রোলিক তরলের স্তর পরীক্ষা করুন
- জরুরি স্টপ এবং নিরাপত্তা ডিভাইস পরীক্ষা করুন
মাসিক:
- সকল স্টেশনের পুঙ্খানুপুঙ্খ পরিষ্কার
- শ্যাফট, বিয়ারিং, সিলগুলির ক্ষয় পরীক্ষা করুন
- ইলেকট্রিকাল তার এবং সংযোগস্থল পরীক্ষা করুন
- প্রয়োজনে উপাদান এবং রোল ক্যালিব্রেট/সামঞ্জস্য করুন
বার্ষিক:
- ফ্রেম, রোল, মোটরের সম্পূর্ণ পরীক্ষা
- ক্ষয়প্রাপ্ত উপাদান যেমন বিয়ারিং, সিল প্রতিস্থাপন করুন
- প্রয়োজনে মেশিনের অংশ বা সফটওয়্যার আপগ্রেড করুন
উপরোক্ত সময়সূচি এবং মেশিন ম্যানুয়ালের নির্দেশিকা অনুসারে সঠিক রক্ষণাবেক্ষণ পোস্ট রোল ফর্মিং মেশিনের আয়ু এবং কর্মক্ষমতা সর্বোচ্চ করবে।
পোস্ট রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচন
সঠিক প্রস্তুতকারক নির্বাচন আপনার প্রয়োজন অনুসারে উচ্চ কর্মক্ষমতাসম্পন্ন রোল ফর্মিং মেশিন পাওয়ার জন্য অত্যন্ত গুরুত্বপূর্ণ:
মূল্যায়নের মূল মানদণ্ডসমূহ
- রোল ফর্মিং সরঞ্জামে অভিজ্ঞতার বছরসংখ্যা
- উৎপাদনক্ষম প্রোফাইলের বৈচিত্র্য
- গুণগত উপকরণ এবং উপাদানের ব্যবহার
- প্রদত্ত কাস্টমাইজেশনের স্তর
- নকশা উদ্ভাবন এবং উন্নত বৈশিষ্ট্যসমূহ
- নিরাপত্তা মানদণ্ডের অনুসরণ
- বিক্রয়-পূর্ব প্রতিক্রিয়াশীল প্রযুক্তিগত সহায়তা
- পেশাদার স্থাপন এবং অপারেটর প্রশিক্ষণ
- রক্ষণাবেক্ষণ এবং পরিষেবা ক্ষমতা
- দীর্ঘমেয়াদী যন্ত্রাংশের উপলব্ধতা
- প্রতিযোগিতামূলক মূল্য নির্ধারণ এবং পণ্যের ওয়ারেন্টি
উপরোক্ত মানদণ্ডগুলোতে যথাযথ তদন্তন্বেষণ পরিচালনা আপনার উৎপাদন প্রয়োজনীয়তা এবং দীর্ঘমেয়াদী সাফল্যের জন্য সেরা রোল ফর্মিং অংশীদার চিহ্নিত করতে সাহায্য করবে।
পোস্ট রোল ফর্মিং মেশিনের খরচ বিশ্লেষণ
পোস্ট রোল ফর্মিং মেশিনের খরচ নির্ভর করে নিম্নলিখিত উপাদানগুলোর উপর:
- ফ্রেমের আকার এবং ক্ষমতা
- রোল ফর্মিং স্টেশনের সংখ্যা
- অটোমেশনের স্তর এবং অতিরিক্ত বৈশিষ্ট্যসমূহ
- নির্মাণের উপাদান
- উৎপাদন গতি এবং আউটপুট
- প্রস্তুতকারকের ব্র্যান্ড এবং অবস্থান
সাধারণ মূল্য পরিসীমা:
| মেশিনের ক্ষমতা | মূল্য পরিসর |
|---|---|
| ম্যানুয়াল এবং সেমি-অটোমেটিক লাইনসমূহ | $40,000 থেকে $60,000 |
| মাঝারি দায়িত্বের রোল ফর্মিং লাইনসমূহ | $60,000 থেকে $150,000 |
| উচ্চ গতির এবং অটোমেটেড লাইনসমূহ | $১,৫০,০০০ থেকে $৫,০০,০০০ |
| উচ্চ শক্তির উপাদানের জন্য ভারী দায়িত্বের লাইনসমূহ | $500,000 থেকে $2,000,000 |
ডিকয়লার, শিয়ার, স্ট্যাকারের মতো সহায়ক সরঞ্জামসমূহ সাধারণত $20,000 থেকে $60,000 যোগ করে।
স্থাপন, শিপিং এবং প্রশিক্ষণ অবস্থান এবং পরিধির উপর নির্ভর করে অতিরিক্ত ১৫-২৫% খরচ হতে পারে।
বিক্রয়োত্তর পরিষেবা চুক্তি মেশিনের খরচের বছরে প্রায় ৫-১০%।
উচ্চ ক্ষমতাসম্পন্ন, অটোমেটেড লাইনসমূহ প্রিমিয়াম ব্র্যান্ড থেকে নির্বাচন করলে মৌলিক রোল ফর্মিং সমাধানের তুলনায় বেশি খরচ হয়, কিন্তু উচ্চতর উৎপাদন, দক্ষতা, নির্ভুলতা এবং কম পরিচালনা খরচের মাধ্যমে এই বিনিয়োগ লাভজনক হয়।
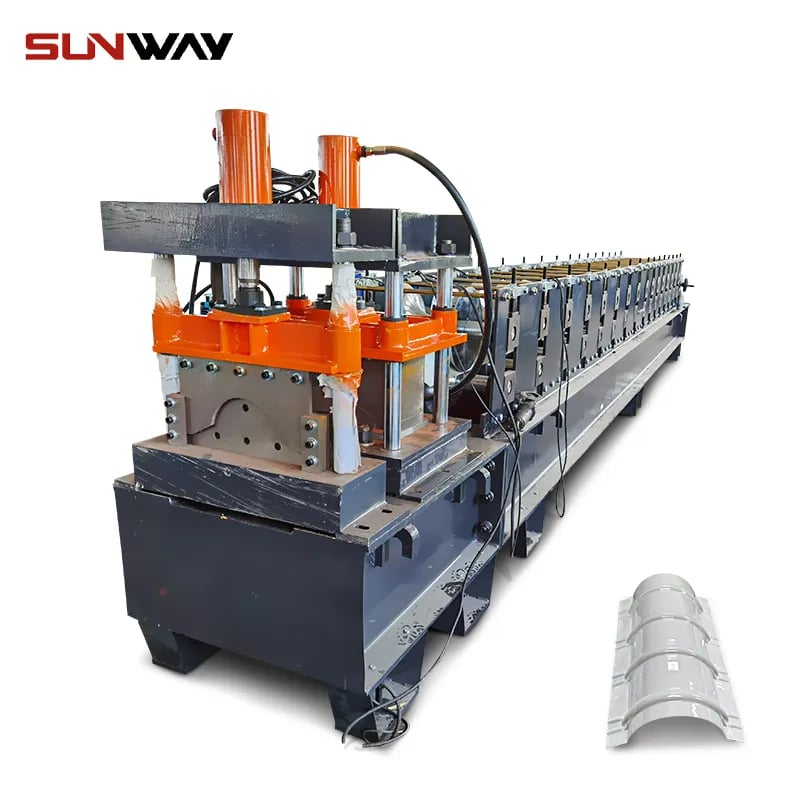
পোস্ট রোল ফর্মিং মেশিনের সুবিধা এবং অসুবিধা
সুবিধাসমূহ
- জটিল প্রোফাইল আকারের জন্য অত্যন্ত নমনীয় প্রক্রিয়া
- ঘনিষ্ঠ মাত্রাগত সহনশীলতার সাথে স্থিতিশীল গুণমান
- উচ্চ উৎপাদন গতি এবং পরিমাণ
- অন্যান্য প্রক্রিয়ার তুলনায় কম টুলিং খরচ
- মডুলার টুলিং ব্যবহার করে দ্রুত প্রোফাইল পরিবর্তন
- কমপ্যাক্ট ফুটপ্রিন্ট কারখানার স্থান সাশ্রয় করে
- উন্নত উচ্চ শক্তির ইস্পাতসহ বিস্তৃত উপাদানের পরিসীমা গঠনযোগ্য
- কয়েল ধীরে ধীরে গঠিত হওয়ায় কম বর্জ্য হ্রাস
- অটোমেটেড উৎপাদন নিরাপত্তা উন্নত করে এবং শ্রম হ্রাস করে
সীমাবদ্ধতা
- অটোমেটেড লাইনের জন্য প্রাথমিক মেশিন বিনিয়োগ বেশি
- নির্দিষ্ট অদ্ভুত প্রোফাইলের জন্য নকশা জটিলতা বৃদ্ধি
- ছোট ব্যাচ বা প্রোটোটাইপ উৎপাদনের জন্য আদর্শ নয়
- রোল নকশার জন্য দক্ষতা এবং অভিজ্ঞতা প্রয়োজন
- কর্মক্ষমতা বজায় রাখার জন্য নিয়মিত রক্ষণাবেক্ষণ প্রয়োজন
- সমমিত প্রোফাইল গঠনের সীমিত ক্ষমতা
পোস্ট রোল ফর্মিংয়ের কিছু অসুবিধা থাকলেও, এর অসংখ্য সুবিধা এটিকে বিভিন্ন শিল্পে দীর্ঘ উৎপাদন রানের জন্য মূল্যবান ফ্যাব্রিকেশন প্রক্রিয়া করে তোলে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন উপাদানগুলো পোস্ট রোল ফর্ম করা যায়?
পোস্ট রোল ফর্মিং মেশিনসমূহ উৎপাদন করে প্রোফাইল:
- লো কার্বন স্টিল
- উচ্চ শক্তির ইস্পাত
- স্টেইনলেস স্টিল
- অ্যালুমিনিয়াম
- তামা
- ব্রাস
ভালো ডাকটিলিটি সম্পন্ন ধাতুর জন্য পুরুত্ব ০.৩ মিমি থেকে ৪ মিমি পর্যন্ত।
Q: কোন সহনশীলতা অর্জনযোগ্য?
স্ট্যান্ডার্ড রোল ফর্মিং অর্জন করতে পারে:
- প্রোফাইল দৈর্ঘ্য সহনশীলতা ± ১ মিমি
- কাটা দৈর্ঘ্য সহনশীলতা ± ২ মিমি
- বো সহনশীলতা ১০০০ মিমি দৈর্ঘ্যে ± ১ মিমি
উচ্চ নির্ভুল টুলিং এবং মেশিনের সাথে ± ০.৫ মিমি সহনশীলতা সম্ভব।
প্রশ্ন: প্রোফাইল পরিবর্তন কত দ্রুত হয়?
পরিবর্তন সময় নির্ভর করে রোল ফর্মিং লাইনের জটিলতার উপর:
- মৌলিক মেশিন: ১ থেকে ২ ঘণ্টা
- দ্রুত পরিবর্তন সিস্টেম: ৩০ মিনিট থেকে ১ ঘণ্টা
- সম্পূর্ণ অটোমেটেড লাইন: ১৫ থেকে ৩০ মিনিট
তাই দ্রুত পরিবর্তনযোগ্য মডুলার টুলিংয়ে বিনিয়োগ পরিবর্তন বিলম্ব কমায়।
প্রশ্ন: পোস্ট রোল ফর্মিং মেশিনের মূল্য কী প্রভাবিত করে?
খরচ প্রভাবিতকারী প্রধান উপাদানসমূহ:
- উৎপাদন গতি এবং আউটপুট প্রয়োজনীয়তা
- অটোমেশনের স্তর
- দ্রুত পরিবর্তনের মতো উন্নত বৈশিষ্ট্য
- কাঁচামালের পুরুত্ব এবং শক্তি
- নির্ভুলতা এবং সহনশীলতার স্তর
- প্রস্তুতকারকের খ্যাতি
উচ্চতর ক্ষমতা, দ্রুততর এবং অটোমেটেড লাইনসমূহ স্বাভাবিকভাবেই বেশি খরচ করে।
প্রশ্ন: কোন নিরাপত্তা দিকগুলি বিবেচনা করা উচিত?
গুরুত্বপূর্ণ নিরাপত্তা বৈশিষ্ট্যসমূহ অন্তর্ভুক্ত:
- আন্তঃসংযুক্ত শারীরিক গার্ড এবং বাধা
- সহজলভ্য জরুরি স্টপ বোতাম
- সতর্কতা আলো, অ্যালার্ম এবং দৃশ্যমান সূচক
- জ্যাম বা অ্যালাইনমেন্ট শনাক্তকারী সেন্সর
- নিরাপত্তা মানদণ্ডের সাথে সরঞ্জামের অনুসরণ
- পদ্ধতিতে সঠিক কর্মী প্রশিক্ষণ
এটি রোল ফর্মিং প্রক্রিয়ায় সম্ভাব্য ঝুঁকি ন্যূনতম করে।
প্রশ্ন: সাধারণ রোল ফর্মড প্রোফাইল কী কী?
উৎপাদিত সাধারণ আকারসমূহ অন্তর্ভুক্ত:
- সি এবং ইউ চ্যানেলস
- জেড এবং সিগমা সেকশন
- কোণ এবং এল প্রোফাইল
- রিব এবং করুগেশনযুক্ত প্যানেল
- বক্স এবং আয়তক্ষেত্রাকার টিউব সেকশন
- বাঁকা এবং গোল টিউব প্রোফাইল
- হাইওয়ে গার্ডরেলের মতো বিশেষ সেকশন
আপনার পণ্য নকশা প্রয়োজন অনুসারে প্রোফাইলের সম্ভাবনা অসীম।
প্রশ্ন: রোল টুলিং খরচ কীভাবে কমানো যায়?
টুলিং খরচ হ্রাসের কৌশলসমূহ:
- সম্ভব হলে একাধিক ব্যবহারের জন্য প্রোফাইল স্ট্যান্ডার্ডাইজ করুন
- কিছু স্ট্যান্ড পুনর্ব্যবহারের জন্য স্থানান্তরযোগ্য পোস্ট মেশিন নির্বাচন করুন
- রোল সেগমেন্ট পুনর্বিন্যাসযোগ্য মডুলার টুলিং ব্যবহার করুন
- ভবিষ্যত অর্ডারে পুনর্ব্যবহারের জন্য টুলিং সঠিকভাবে সংরক্ষণ করুন
- নকশা অপ্টিমাইজ করতে টুলিং সরবরাহকারীর সাথে কাজ করুন
- খরচ-কার্যকর ফ্যাব্রিকেশনের জন্য অভ্যন্তরীণ টুলিং দক্ষতা গড়ে তুলুন
উপরোক্ত পদ্ধতিসমূহ সামগ্রিক টুলিং বিনিয়োগ হ্রাস করে।
উপসংহার
পোস্ট রোল ফর্মিং কয়েল থেকে ধাতব প্রোফাইল অবিরতভাবে গঠনের একটি বহুমুখী, নির্ভুল এবং উৎপাদনশীল পদ্ধতি। এটি বিভিন্ন অ্যাপ্লিকেশনে দীর্ঘ উৎপাদন রানের জন্য উল্লেখযোগ্য সুবিধা প্রদান করে।
এই নির্দেশিকা কার্যনীতি, মেশিনের প্রকারভেদ, মূল উপাদান, স্পেসিফিকেশন, অ্যাপ্লিকেশন, সুবিধা, খরচসহ সকল দিক কভার করে। টেবিল ব্যবহার করে বিভিন্ন উপাদান তুলনা করে রোল ফর্মিং প্রক্রিয়ার বিস্তারিত ওভারভিউ প্রদান করে। আপনার উৎপাদন প্রয়োজন এবং বাজেট অনুসারে আদর্শ পোস্ট রোল ফর্মিং স
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) পোস্ট রোল ফর্মিং মেশিন কি থ্রুপুট কমানো ছাড়াই প্রি-পাঞ্চিং ও ওয়েল্ডিং সংযুক্ত করতে পারে?
হ্যাঁ। আধুনিক লাইনগুলো এনকোডারের সঙ্গে সিঙ্ক্রোনাইজড সার্ভো-চালিত পাঞ্চিং ইউনিট এবং ফ্লাইং ওয়েল্ডিং বা ক্লিঞ্চিং স্টেশন ব্যবহার করে। উপযুক্ত বাফারিং থাকলে, পার্লিন বা কেবল ট্রের মতো প্রোফাইলের জন্য উচ্চ-গতির পোস্ট রোল ফর্মিং মেশিনে 60–120 m/min বজায় রাখা যায়।
2) আল্ট্রা-হাই-স্ট্রেংথ স্টিল (UHSS) প্রোফাইলে প্রান্ত ফাটল কমাতে কোন কয়েল স্পেসিফিকেশন সবচেয়ে ভালো?
নিয়ন্ত্রিত crown/flatness (I-Unit ≤ 10), কম ক্যাম্বারযুক্ত কয়েল বেছে নিন এবং মিল থেকে ন্যূনতম elongation ও r/t bend ratio নির্দিষ্ট করুন। বেশি EP additive-যুক্ত লুব্রিকেন্ট ব্যবহার করুন এবং ফর্মিং স্ট্যান্ড যোগ করে প্রতি পাসের strain কমান।
3) নতুন প্রোফাইলের জন্য প্রয়োজনীয় স্টেশনের সংখ্যা কীভাবে অনুমান করব?
ব্যবহারিক সাধারণ নিয়ম: মোট অন্তর্ভুক্ত বাঁক-কোণ (ডিগ্রিতে) ÷ 10 ≈ 0.8–1.2 mm মৃদু ইস্পাতের জন্য প্রয়োজনীয় স্টেশনের সংখ্যা। পুরু গেজ, UHSS বা ছোট ভেতরের ব্যাসার্ধের ক্ষেত্রে স্টেশন 20–40% বাড়ান। টুলিং তৈরির আগে ভার্চুয়াল গঠন (FEA) দিয়ে সর্বদা যাচাই করুন।
4) 100 m/min গতিতে কাট দৈর্ঘ্যে কী সহনশীলতা আশা করা যায়?
উচ্চ-রেজোলিউশন এনকোডার ও সার্ভো ফ্লাইং শিয়ার ব্যবহার করলে অনেক পোস্ট রোল ফর্মিং মেশিনে ±0.5–1.0 mm অর্জন করা যায়। সামঞ্জস্যপূর্ণ নির্ভুলতার জন্য শিয়ার ব্লেডের ধার, অ্যান্টি-ব্যাকল্যাশ মেকানিজম এবং সঠিক decel/accel প্রোফাইল নিশ্চিত করুন।
5) দ্রুত-পরিবর্তন ব্যবস্থা ROI-কে কীভাবে প্রভাবিত করে?
যদি আপনার মিশ্রণে প্রতিদিন 3–6টি প্রোফাইল পরিবর্তন থাকে, দ্রুত-পরিবর্তনযোগ্য ক্যাসেট বা কার্ট্রিজ টুলিং পরিবর্তনের সময় 90 মিনিট থেকে 20–30 মিনিটে কমাতে পারে; এর ফলে উচ্চতর আপটাইম ও কম স্ক্র্যাপের মাধ্যমে প্রায়ই 9–18 মাসে বিনিয়োগের প্রতিফলন পাওয়া যায়।
পোস্ট রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- বিদ্যুতায়িত ড্রাইভ ও শক্তি দৃশ্যমানতা: রিজেনারেটিভ VFD-সহ সার্ভো-ইলেকট্রো স্ট্যান্ডগুলো শক্তি ব্যবহার 12–25% কমাচ্ছে এবং একই সঙ্গে রিয়েল-টাইম kWh/part ড্যাশবোর্ড দিচ্ছে।
- ডিজিটাল টুইন ও FEA-প্রথম টুলিং: সরবরাহকারীরা প্রোফাইল-নির্দিষ্ট সিমুলেশন ব্যবহার করে ট্রাইআউট লুপ কমাচ্ছে, ফলে টুলিংয়ের লিড টাইম 15–30% কমছে।
- ইনলাইন গুণমান অটোমেশন: লেজার ট্রায়াঙ্গুলেশন প্রস্থ/প্রান্ত পরিমাপ এবং ক্যামেরাভিত্তিক ফ্ল্যাঞ্জ মনিটরিং এখন প্রিমিয়াম লাইনে মানসম্মত, ফলে স্ক্র্যাপ 10–25% কমছে।
- UHSS ও বহু-উপাদান ফর্মিং: পরিবহন ও র্যাকিং খাতে 700–1180 MPa স্টিলের ব্যবহার বৃদ্ধির ফলে বেশি পাস, প্রতি পাসে ছোট বিকৃতি এবং উন্নত লুব্রিকেশন সিস্টেমের চাহিদা বাড়ছে।
- টেকসইতা-সংক্রান্ত কমপ্লায়েন্স: EPD-সমর্থিত কয়েল এবং লাইন-স্তরের ISO 50001 শক্তি ব্যবস্থাপনা CapEx সিদ্ধান্তে প্রভাব ফেলছে।
2025 স্ন্যাপশট: বাজার, প্রযুক্তি ও কর্মদক্ষতার মেট্রিক
| সূচক (2025) | মান/পরিসর | পরবর্তী রোল ফর্মিং মেশিনগুলোর প্রাসঙ্গিকতা | উৎস |
|---|---|---|---|
| বিশ্বব্যাপী রোল ফর্মিং সরঞ্জাম বাজারের CAGR (2025–2029) | 5–7% | স্বয়ংক্রিয় লাইনের জন্য স্থিতিশীল CapEx বৃদ্ধির ইঙ্গিত দেয় | Grand View Research; MarketsandMarkets |
| হাইড্রলিকের তুলনায় servo-electro ব্যবহারে শক্তি সাশ্রয় | 12–22% | কম OPEX; ISO 50001 ট্র্যাকিং সহজ | ABB/Siemens VFD পেপার; OEM ফিল্ড ডেটা |
| নতুন লাইনে ইনলাইন লেজার মেট্রোলজির গ্রহণ | ~35–45% | আরও কঠোর টলারেন্স ও কম পুনঃকাজ নিশ্চিত করে | Modern Metals/FFJournal জরিপ (2024–2025) |
| ক্যাসেট টুলিংসহ গড় পরিবর্তন সময় | ২০–৩৫ মিনিট | উচ্চ-মিশ্রণ উৎপাদনে বেশি আপটাইম | OEM কেস স্টাডি; SME Tooling U রিসোর্স |
| রোল-ফর্মড উপাদানে UHSS-এর ব্যবহার | অটো/পরিবহন প্রোফাইলের সর্বোচ্চ 25% | আরও বেশি স্টেশন ও নির্ভুল লুব্রিকেশন প্রয়োজন | WorldAutoSteel; SAE প্রযুক্তিগত পেপার |
দ্রষ্টব্য: ক্রয়-সংক্রান্ত সিদ্ধান্তের আগে আপনার আঞ্চলিক সরবরাহকারী ও প্রকল্পের স্পেসিফিকেশনের সঙ্গে পরিসংখ্যান যাচাই করুন।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ডিজিটাল টুইন-চালিত টুলিং কেবল ট্রে প্রোফাইলের পরীক্ষামূলক উৎপাদনের সময় কমায় (2025)
পটভূমি: 1.5 mm গ্যালভানাইজড ইস্পাতে রূপান্তরিত হওয়া এক বৈদ্যুতিক হার্ডওয়্যার প্রস্তুতকারক নতুন পোস্ট-রোল ফর্মিং টুলিংয়ের ক্ষেত্রে দীর্ঘ পরীক্ষামূলক উৎপাদন-চক্র এবং 4.5% বাতিলের কথা জানায়।
সমাধান: পাসের নকশার জন্য FEA-ভিত্তিক ডিজিটাল টুইন বাস্তবায়ন করা হয়; দুটি মধ্যবর্তী স্ট্যান্ড যোগ করা হয় এবং বেশি সান্দ্রতা ও EP-সংযোজিত লুব্রিকেন্ট ব্যবহার করা হয়। এনকোডার-সমন্বিত ফ্লাইং শিয়ার পুনরায় সমন্বয় করা হয়।
ফলাফল: পরীক্ষামূলক উৎপাদনের সময় 32% কমে; বাতিল 1.9%-এ নামে; কাটার দৈর্ঘ্যে ±0.7 mm নির্ভুলতা বজায় রেখে লাইনের গতি 60 থেকে 85 m/min-এ বাড়ে।
কেস স্টাডি 2: উচ্চ-গতির পার্লিন লাইনে শক্তি অপ্টিমাইজেশন (2024)
পটভূমি: 100 m/min গতিতে চলা Z-purlin লাইনের এক নির্মাণ-সরবরাহকারী ক্রমবর্ধমান শক্তি খরচ ও বেয়ারিং ক্ষয়ের মুখোমুখি হন।
সমাধান: পুনরুৎপাদনশীল ব্রেকিংসহ সার্ভো ড্রাইভ বসানো হয়, রোল স্ট্যান্ডে অবস্থা পর্যবেক্ষণ (কম্পন + তাপমাত্রা) চালু করা হয় এবং স্বয়ংক্রিয় লুব্রিকেন্ট সরবরাহ স্থাপন করা হয়।
ফলাফল: গঠিত প্রতি টনে kWh 16% কমে; বেয়ারিং বিকল হওয়া বছরওয়ারি 40% কমে; OEE 82% থেকে 88%-এ উন্নত হয়।
বিশেষজ্ঞদের মতামত
- Prof. Mark J. Vierck, ধাতু ফর্মিং বিভাগের চেয়ার, The Ohio State University
“প্রতি স্ট্যান্ডে সমতুল্য প্লাস্টিক স্ট্রেন সীমিত করে এমন পাস ডিজাইন, যা FEA দ্বারা যাচাই করা, পোস্ট-রোল ফর্মিং মেশিনে UHSS গঠনের সময় মৌলিক বিষয়। এর সুফল হলো কম প্রান্ত-ফাটল এবং দীর্ঘস্থায়ী টুলিং।” - এলেনা কোভালেঙ্কো, উৎপাদন প্রকৌশল পরিচালক, Hilti Group
“মানক রেফারেন্স-পয়েন্ট কৌশলের সঙ্গে দ্রুত-বদলযোগ্য ক্যাসেট মিলিয়ে উচ্চ-বৈচিত্র্য, ছোট-ব্যাচের রোল ফর্মিংয়ে সবচেয়ে বড় সুবিধা পাওয়া যায়। আগে সারিবদ্ধ করতে যে সময় লাগত, আমরা নিয়মিতভাবে প্রতি শিফটে তার কয়েক ঘণ্টা সাশ্রয় করি।” - ডেভিড চেন, জ্যেষ্ঠ স্থায়িত্ব পরামর্শদাতা, WSP
“স্ট্যান্ড-স্তরে শক্তি মাপা এবং EPD-সমর্থিত কয়েল সংগ্রহ এখন দরপত্রের প্রয়োজনীয়তা হয়ে উঠছে। প্রতি যন্ত্রাংশে kWh-এর স্বচ্ছ তথ্য দেখানো লাইনগুলো ক্রয়-প্রক্রিয়ায় সুবিধা পায়।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- প্রোফাইল সিমুলেশন ও FEA: Altair Inspire/Forming (https://altair.com), AutoForm Tube/Roll (https://www.autoform.com)
- ইনলাইন measurement systems: Keyence laser sensors (https://www.keyence.com), Micro-Epsilon (https://www.micro-epsilon.com)
- ড্রাইভ ও শক্তি অপ্টিমাইজেশন: Siemens SINAMICS (https://new.siemens.com), ABB Drives (https://new.abb.com/drives)
- মান ও নিরাপত্তা: ISO 12100, ISO 5348, OSHA Machine Guarding (https://www.osha.gov)
- UHSS ও অ্যালুমিনিয়ামের উপাদান ডেটা: WorldAutoSteel (https://www.worldautosteel.org), Matmatch (https://matmatch.com)
- সেরা অনুশীলন এবং কেস স্টাডি: Fabricators & Manufacturers Association—FMA (https://www.fmamfg.org), SME resources (https://www.sme.org)
উৎস: Grand View Research, MarketsandMarkets, Modern Metals/FFJournal-এর শিল্প জরিপ এবং ABB/Siemens-এর OEM প্রযুক্তিগত শ্বেতপত্রের মাধ্যমে বাজারের পরিসংখ্যান ও গ্রহণের হার পুনরায় যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: ইন্টিগ্রেশন, উপাদান, স্টেশন অনুমান, টলারেন্স ও ROI-কেন্দ্রিক 5-আইটেমের FAQ যোগ করা হয়েছে; ডেটা টেবিলসহ 2025 সালের ট্রেন্ড সংযোজন করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি প্রদান করা হয়েছে; বিশেষজ্ঞ মতামত অন্তর্ভুক্ত করা হয়েছে; কর্তৃত্বপূর্ণ উৎসসহ ব্যবহারিক টুল/রিসোর্স নির্বাচন করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30 অথবা তার আগে, যদি নতুন মানদণ্ড (ISO/OSHA) হালনাগাদ হয়, প্রধান OEM-গুলো পরবর্তী প্রজন্মের সার্ভো স্ট্যান্ড প্রকাশ করে, অথবা লক্ষ্যপ্রয়োগে UHSS গ্রহণ 30% ছাড়িয়ে যায়।





