
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

লাইট কিল রোল ফর্মিং মেশিনের পরিচিতি
রোল ফর্মিং হলো একটি ধাতু কার্যকরণ প্রক্রিয়া যেখানে শীট ধাতুকে ধাপে ধাপে বাঁকানো হয় যতক্ষণ না কাঙ্ক্ষিত ক্রস-সেকশনাল প্রোফাইল পাওয়া যায়। একটি লাইট কিল রোল ফর্মিং মেশিন লাইট কিল এবং ছোট আকৃতির স্টিল রোল ফর্মিংয়ের জন্য বিশেষভাবে ডিজাইন করা হয়েছে। ভারী কিল এবং বৃহৎ কাঠামোগত রোল ফর্মিং
লাইট কিল সাধারণত ১৮০ মিমি-এর নিচে ওয়েব উচ্চতার কিল বা বিমকে নির্দেশ করে। ওয়েব পুরুত্ব সাধারণত ১.৫ মিমি থেকে ৩ মিমির মধ্যে। লাইট কিল রোল ফর্মিং মেশিন এই ধরনের হালকা গেজ কিল এবং ছোট কাঠামোগত অংশ গঠনে আদর্শ।
লাইট কিল কী?
লাইট কিল এক ধরনের ধাতব কাঠামোগত বীম যার ক্রস-সেকশন সি-আকৃতির বা ইউ-আকৃতির হয়। এতে দুটি ফ্ল্যাঞ্জ একটি পাতলা ওয়েব দ্বারা সংযুক্ত থাকে। লাইট কিলগুলি দেয়াল, মেঝে এবং ছাদে সমর্থন ও দৃঢ়তা প্রদানের জন্য লাইট স্টিল নির্মাণে ব্যাপকভাবে ব্যবহৃত হয়।
লাইট কিলের ফ্ল্যাঞ্জ প্রস্থ সাধারণত ৮০ মিমি-এর কম হয়। লাইট কিল সদস্যের ওয়েব উচ্চতা বা গভীরতা ৫০ মিমি থেকে ১৮০ মিমি পর্যন্ত হয়। উপাদানের পুরুত্ব হালকা গেজ, সাধারণত ১.৫ মিমি থেকে ৩ মিমি। লাইট কিল উৎপাদনে জনপ্রিয় উপাদানগুলির মধ্যে রয়েছে গ্যালভানাইজড স্টিল, কোল্ড রোলড স্টিল এবং স্টেইনলেস স্টিল।
লাইট কিলগুলি ঐতিহ্যবাহী হট রোলড আই-বীমের চেয়ে ওজনে হালকা। কিন্তু লাইট কিলের দক্ষ ক্রস-সেকশনাল আকৃতি এবং উচ্চ শক্তি-ওজন অনুপাত তাদের বেশি দূরত্ব কভার করতে এবং যুক্তিসঙ্গত লোড বহন করতে সক্ষম করে। লাইট কিল সদস্যগুলি পরিবহন করা সহজ এবং কম কাঠামোগত সমর্থনের প্রয়োজন হয়।
লাইট কিলের সুবিধাসমূহ
লাইট কিল স্টিল সদস্যের কিছু প্রধান সুবিধা এবং ব্যবহার নিম্নরূপ:
- হালকা নির্মাণ – লাইট কিলগুলি আই-বীমের চেয়ে কম ওজনের, যা লাইট স্টিল নির্মাণ সম্ভব করে।
- উচ্চ শক্তি-ওজন অনুপাত – অপ্টিমাইজড ক্রস-সেকশনের কারণে কম ওজন সত্ত্বেও চমৎকার শক্তি।
- সহজ পরিবহন এবং হ্যান্ডলিং – হালকা ওজনের কারণে মানুষের হাতে সরানো যায়।
- কম কাঠামোগত সমর্থন – হালকা স্ব-ওজনের কারণে কম ভারী কাঠামোগত সদস্যের প্রয়োজন।
- দীর্ঘ দূরত্ব কভার – লোড সমর্থন করে দীর্ঘ স্প্যান কভার করার ক্ষমতা।
- দ্রুত ইনস্টলেশন – হালকা ওজনের কারণে দ্রুত এবং সহজ ইনস্টলেশন।
- ছাদ পারলিন – ছাদ ব্যবস্থায় পারলিন হিসেবে লাইট কিল আদর্শ।
- দেয়াল স্টাড – লাইট স্টিল ফ্রেমিংয়ে লোড বহনকারী দেয়াল স্টাড হিসেবে ব্যবহৃত।
- মেঝে জয়েস্ট – মেঝে জয়েস্ট হিসেবে ব্যবহার করলে দৃঢ় মেঝে নির্মাণ প্রদান করে।
লাইট কিল রোল ফর্মিং মেশিনের কার্যপ্রণালী
লাইট কিল রোল ফর্মিংয়ে একাধিক ধারাবাহিক রোলার সেট ব্যবহার করে ধাপে ধাপে শীট মেটালকে কিলের প্রয়োজনীয় ক্রস-সেকশনাল আকৃতিতে বাঁকানো হয়। প্রতিটি রোলার বিভিন্ন রোলার স্টেশনের মধ্য দিয়ে উপাদানকে ক্রমান্বয়ে অগ্রসর হওয়ার সময় ক্রমবর্ধমান বাঁকা প্রয়োগ করে।
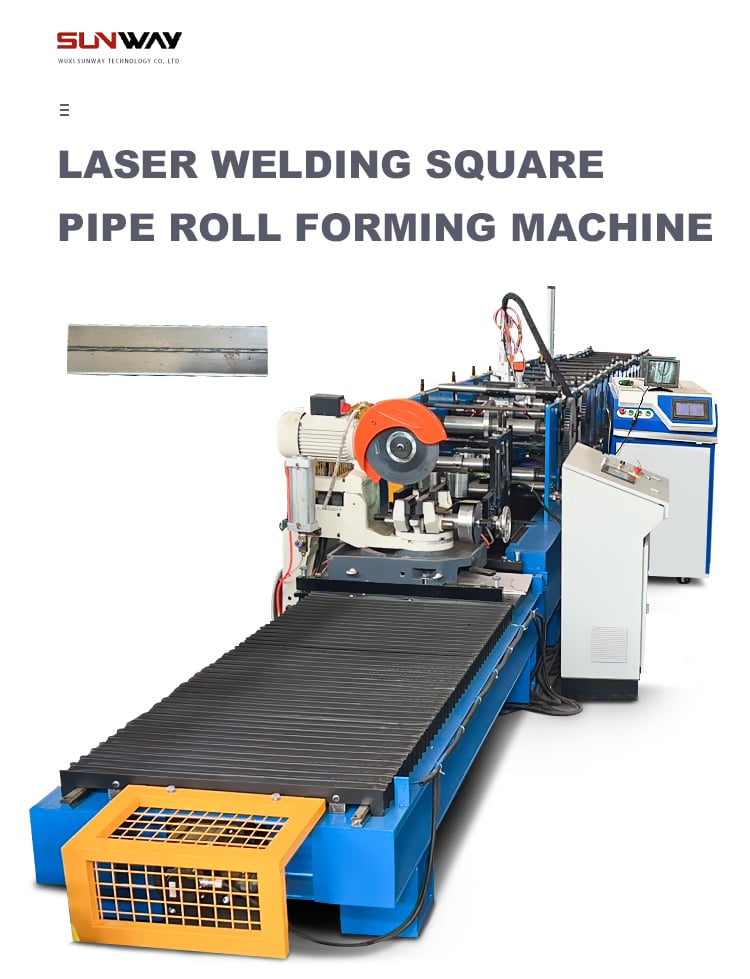
রোল ফর্মিং প্রক্রিয়া
লাইট কিল রোল ফর্মিং প্রক্রিয়ায় তিনটি প্রধান ধাপ রয়েছে:
- ফিডিং – কয়েলড শীট মেটালকে আনকয়লারে স্থাপন করা হয় যা ধাতুর স্ট্রিপ রোল ফর্মিং মেশিনে সরবরাহ করে।
- রোল গঠন – শীটটি ধারাবাহিক রোলার স্টেশনের মধ্য দিয়ে অতিক্রম করে ধাপে ধাপে কিল আকৃতি গঠন করে।
- কাটিং – প্রোফাইল অর্জনের পর, অবিরত গঠিত কিলকে ঘূর্ণায়মান শিয়ার দ্বারা প্রয়োজনীয় দৈর্ঘ্যে কাটা হয়।
রোল ফর্মিং ক্রিয়ায় দুই ধরনের ধাতু বিকৃতি জড়িত – বাঁকানো এবং সমতল করা। শীট মেটাল বিভিন্ন রোলার স্টেশনের মধ্য দিয়ে অতিক্রম করার সময় ক্রমান্বয়ে বাঁকানো এবং সমতল করা হয় যাতে শেষ পর্যন্ত কিল প্রোফাইল গঠিত হয়।
রোলার স্টেশন
লাইট কিল মেশিনের প্রধান কার্যকর অংশ হল রোলার স্টেশনগুলি। প্রতিটি রোলার স্টেশনে একটি উপরের রোলার এবং নিচের রোলার থাকে যা একে অপরের কাছাকাছি অবস্থিত। রোলারগুলির মধ্যে ফাঁক ধাতু শীটের পুরুত্বের চেয়ে সামান্য বেশি রাখা হয়।
স্ট্রিপটি ঘূর্ণায়মান উপরের এবং নিচের রোলার জোড়ার মধ্য দিয়ে অতিক্রম করার সময় এটি ধাপে ধাপে বাঁকা হয়। একাধিক এমন রোলার স্টেশনের মধ্য দিয়ে ক্রমান্বয়ে অতিক্রম করে সম্পূর্ণ কিল প্রোফাইল ধাপে ধাপে গঠিত হয়।
রোলারগুলির পরিধিতে মেশিনযোগ্য গ্রুভ বা কনট্যুর থাকে যা শীটকে প্রয়োজনীয় আকৃতিতে বাঁকায়। ধাতু ফর্মিং বল প্রতিরোধ করার জন্য রোলারগুলিকে উচ্চ সহনশীলতা এবং কঠোরতায় সুনির্দিষ্টভাবে মেশিন করতে হয়।
লাইট কিল রোল ফর্মিং মেশিনের উপাদানসমূহ
লাইট কিল রোল ফর্মিং মেশিনে কয়েকটি মডুলার উপাদান এবং বিভাগ রয়েছে যা একসঙ্গে কাজ করে প্রয়োজনীয় লাইট কিল বিভাগগুলি অবিরত গঠন করে।
ফিডিং সেকশন
এটি প্রথম বিভাগ যেখানে শীট কয়েলকে আনকয়লারে স্থাপন করা হয় এবং ধাপে ধাপে রোল ফর্মিং বিভাগে ছাড়া হয়। এতে রয়েছে:
- ডিকয়লার – শীট কয়েল ধরে রাখে এবং শীট খুলে দেয়ার জন্য ঘুরে। অতিরিক্ত ঘূর্ণন রোধ করার জন্য ব্রেকিং প্রদান করা হয়।
- ফিডিং রোল – ডিকয়লার থেকে শীট স্ট্রিপ টেনে রোল ফর্মিং বিভাগে সরবরাহ করে।
- স্ট্রেইটেনিং রোল – রোল ফর্মিংয়ের আগে কয়েল বক্রতা অপসারণ করে শীট সোজা করে।
ফর্মিং অংশ
এই বিভাগে রোলার স্টেশন রয়েছে যা ধাপে ধাপে কিল প্রোফাইলের ওয়েব এবং ফ্ল্যাঞ্জ গঠন করে। প্রধান উপাদানগুলি হল:
- ফর্মিং রোলার – কিল আকৃতি তৈরি করার জন্য ধাপে ধাপে শীট বাঁকানোর জন্য ভিন্ন কনট্যুর রোলার।
- ফর্মিং শ্যাফট – ফর্মিং রোলারগুলিকে সুনির্দিষ্ট অবস্থানে ধরে রাখার হাউজিং।
- গাইড রোল – বাঁকানোর সময় শীটের অ্যালাইনমেন্ট বজায় রাখার রোল।
- সাপোর্ট রোল স্ট্যান্ড – রোলার স্টেশনগুলি মাউন্ট করার কাঠামোগত ফ্রেম।
কাটিং সেকশন
ফর্মিং বিভাগ দ্বারা প্রয়োজনীয় কিল প্রোফাইল অর্জিত হওয়ার পর, অবিরত গঠিত কিলকে কাটিং বিভাগে প্রয়োজন অনুসারে দৈর্ঘ্যে কাটা হয়। এতে রয়েছে:
- রোটারি শিয়ার – ঘূর্ণায়মান ব্লেড দ্বারা গঠিত কিলগুলিকে টুকরো করে।
- দৈর্ঘ্য পরিমাপ সিস্টেম – গঠিত কিলের রৈখিক দৈর্ঘ্য পরিমাপ করে শিয়ার ট্রিগার করে।
- ডিসচার্জ টেবিল – কাটা কিলের টুকরো সংগ্রহের জন্য রোলার টেবিল।
নিয়ন্ত্রণ ব্যবস্থা
মেশিনটি সিঙ্ক্রোনাইজ এবং চালানোর জন্য উন্নত অটোমেশন এবং নিয়ন্ত্রণ সরঞ্জাম অন্তর্ভুক্ত:
- পিএলসি – অটোমেশন প্রোগ্রামের মাধ্যমে সমস্ত মেশিন অপারেশন সিকোয়েন্স নিয়ন্ত্রণ করে।
- এইচএমআই – সেটিংস দেখার এবং নিয়ন্ত্রণের জন্য ডিসপ্লে সহ মানুষ-মেশিন ইন্টারফেস।
- সার্ভো মোটর – ফর্মিং রোলারের সুনির্দিষ্ট পজিশনিং প্রদান করে।
- সেন্সর – শীটের অবস্থান সনাক্ত এবং মনিটর করার বিভিন্ন সেন্সর।
- সেফটি মডিউল – অপারেটর সুরক্ষার জন্য ইমার্জেন্সি স্টপ, সেফটি গার্ড।
কাঠামোগত ফ্রেম এবং হাউজিং
রোল ফর্মিং মেশিনারি চ্যানেল, আই-বীম, স্কোয়ার টিউব ইত্যাদি কাঠামোগত স্টিল বিভাগ থেকে নির্মিত একটি মজবুত কাঠামোগত ফ্রেমে স্থাপিত। লজিক্যাল মেশিন লেআউট এবং উপাদানের এর্গোনমিক পজিশনিং সহজ অপারেশন এবং রক্ষণাবেক্ষণ অ্যাক্সেস অনুমতি দেয়।
সেফটির জন্য কাজের অংশগুলিকে ঘিরে হাউজিং এবং এনক্লোজার ব্যবহার করা হয়। গার্ডগুলি চলমান অংশের সাথে যোগাযোগ রোধ করে। শীট মেটালের প্রবেশ, প্রস্থান এবং পর্যবেক্ষণের জন্য উন্মুক্ততা প্রদান করা হয়।
লাইট কিল রোল ফর্মারের জন্য সাধারণত সি-টাইপ ফ্রেম ডিজাইন গ্রহণ করা হয়। এতে দুটি সাইড ফ্রেম রয়েছে যা অনুভূমিক ফ্রেম বিভাগ দ্বারা সংযুক্ত। রোল ফর্মিং মেশিনারি এই কঠোর সি-ফ্রেম কাঠামোর মধ্যে সাজানো হয়। পাশ এবং উপরের কভারে শীট মেটাল গার্ড মেশিন ঢেকে।
প্রযুক্তিগত স্পেসিফিকেশন
লাইট কিল রোল ফর্মিং মেশিনগুলি ছোট থেকে মাঝারি আকারের কিল এবং ওপেন বীম উৎপাদনের জন্য বিভিন্ন আকার এবং উৎপাদ
- ধাতুর পুরুত্বের ক্ষমতা: ০.৫ মিমি থেকে ৩ মিমি
- কিল ওয়েবের উচ্চতা: ৫০ মিমি থেকে ১৮০ মিমি
- ফ্ল্যাঞ্জ প্রস্থ: সর্বোচ্চ ৮০ মিমি
- গঠনের গতি: ৮ থেকে ১৫ মি/মি
- চালনার শক্তি: ৩ কিলোওয়াট থেকে ৭.৫ কিলোওয়াট
- উৎপাদন হার কীলের আকারের উপর নির্ভর করে প্রতি মিনিটে ১০ থেকে ৩০ টি। মেশিনের আকার বৃহত্তর রোল ফর্মারের তুলনায় তুলনামূলকভাবে কমপ্যাক্ট। ওজন ক্ষমতার উপর ভিত্তি করে ৩০০০ কেজি থেকে ৮০০০ কেজি।
হালকা কীল রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
হালকা কীল রোল ফর্মিং মেশিন নির্বাচনের সময় বিবেচনা করার কিছু গুরুত্বপূর্ণ বিষয়:
- কীলের আকার – ওয়েব উচ্চতা, ফ্ল্যাঞ্জ প্রস্থ, পুরুত্বের মতো মাপ মেশিনের ক্ষমতার মধ্যে থাকা উচিত।
- উৎপাদন পরিমাণ – আপনার প্রয়োজনীয় উৎপাদনের সাথে মেশিনের গতি এবং আউটপুট হার মিলিয়ে নিন।
- শক্তির ধরন – উৎপাদন হারের উপর ভিত্তি করে ইলেকট্রিক বা হাইড্রলিক শক্তি।
- অটোমেশনের স্তর – ম্যানুয়াল থেকে সম্পূর্ণ অটোমেটিক মডেল উপলব্ধ।
- কয়েলের পরামিতি – কয়েল আইডি, বাইরের ব্যাসার্ধ, ওজন ডিকয়লারের সাথে খাপ খাওয়া উচিত।
- রোলারের উপাদান – ভারী কাজের জন্য বিশেষ ইস্পাত বা স্টেইনলেস স্টিল অ্যাপ্লিকেশন।
- মেশিনের দৃঢ়তা – কম কম্পন এবং উন্নত প্রোফাইলের মানের জন্য ভারী ফ্রেম।
- সম্প্রসারণযোগ্যতা – আরও রোলার স্টেশন যোগ করার ক্ষমতা বা আরও প্রোফাইলের জন্য টুলিং পরিবর্তন।
- সফটওয়্যার নিয়ন্ত্রণ – নমনীয়তার জন্য পিএলসি প্রোগ্রামিংয়ের সহজতা।
- নিরাপত্তা – বাধ্যতামূলক শিল্প মান অনুসারে সমন্বিত নিরাপত্তা।
- পরিষেবা – ইনস্টলেশন, কমিশনিং, অপারেটর প্রশিক্ষণ প্রদান করা উচিত।
- বাজেট – উচ্চ উৎপাদনের মেশিনগুলি সাধারণত বেশি ব্যয়বহুল।
বর্তমান এবং ভবিষ্যতের উৎপাদনের প্রয়োজনীয়তা বিবেচনা করে উপযুক্ত হালকা কীল রোল ফর্মার মডেল নির্বাচন করুন।
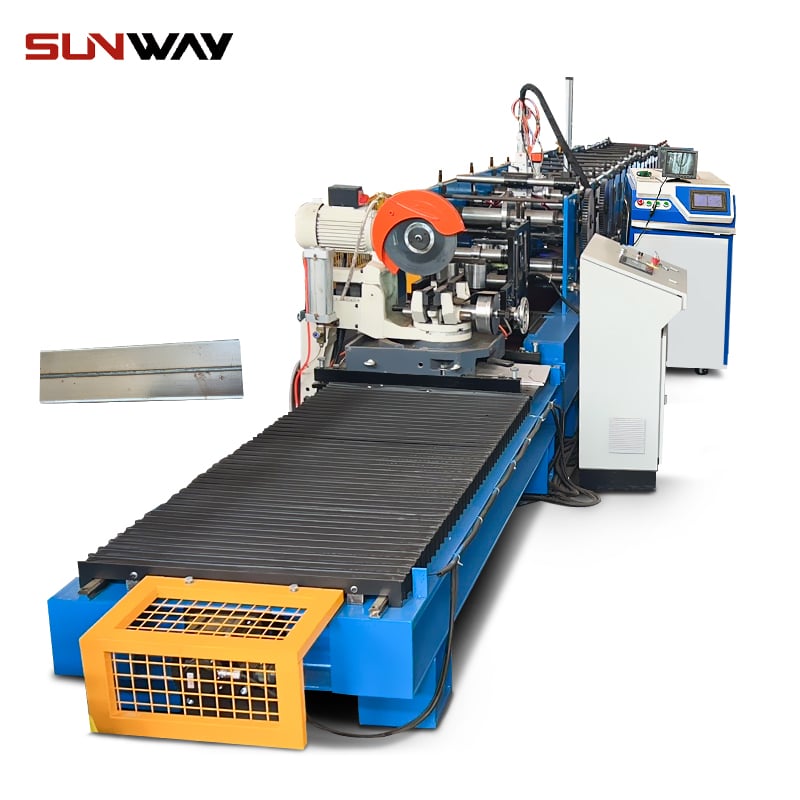
হালকা কীল রোল ফর্মিং মেশিন প্রস্তুতকারক
হালকা কীল রোল ফর্মিং মেশিনের কিছু শীর্ষস্থানীয় প্রস্তুতকারক:
- ZITAI (চীন)
- Formtek (তাইওয়ান)
- Fundametal (তাইওয়ান)
- Samco Machinery (তাইওয়ান)
- Joton Rollforming (তাইওয়ান)
- Metform (তুরস্ক)
- CNCRollforming (চীন)
- Gasparini (ইতালি)
- DREISTERN (জার্মানি)
অনেক চীনা প্রস্তুতকারকও অর্থনৈতিক মূল্যে হালকা কীল রোল ফর্মার সরবরাহ করে। স্বনামধন্য প্রস্তুতকারক নির্বাচন করুন এবং মেশিনের গুণমান, ক্ষমতা এবং পরিষেবা সহায়তা মূল্যায়ন করুন।
মূল্য পরিসর
হালকা কীল রোল ফর্মিং মেশিন উৎপাদন ক্ষমতা, অটোমেশনের স্তর এবং ঐচ্ছিক বৈশিষ্ট্যের উপর নির্ভর করে বিস্তৃত মূল্য পরিসরে পাওয়া যায়। এখানে একটি আনুমানিক মূল্য অনুমান:
- প্রাথমিক স্তরের – $৮,০০০ থেকে $১৫,০০০
- মধ্যম ক্ষমতার – $১৫,০০০ থেকে $৩৫,০০০
- উচ্চ উৎপাদনের – $৩৫,০০০ থেকে $৬৫,০০০
- ভারী কাজের – $৬৫,০০০-এর উপরে
দ্রুত উৎপাদন হার এবং বেশি অটোমেশনযুক্ত বড় মেশিনগুলি সাধারণত বেশি ব্যয়বহুল। আমদানিকৃত ইউরোপীয় বা তাইওয়ান তৈরি মেশিনগুলি ব্যয়বহুল কিন্তু উন্নত গুণমান এবং কর্মক্ষমতা প্রদান করে।
হালকা কীল রোল ফর্মিং মেশিন কীভাবে চালাবেন
হালকা কীল রোল ফর্মিং মেশিন চালানোর জন্য মৌলিক প্রযুক্তিগত দক্ষতা প্রয়োজন। মেশিন প্রস্তুতকারকের কাছ থেকে সঠিক প্রশিক্ষণ প্রদান করা আবশ্যক। এখানে প্রধান ধাপগুলির সারাংশ:
১. নিরাপত্তা পরীক্ষা
- সকল গার্ড সঠিকভাবে স্থাপিত কিনা নিশ্চিত করুন
- জরুরি স্টপগুলি কাজ করছে কিনা যাচাই করুন
- ইলেকট্রিক এবং হাইড্রলিক সিস্টেম পরীক্ষা করুন
- নিরাপত্তা জুতো, হেলমেট, চশমা ব্যবহার করুন
২. উপাদান লোডিং
- ওভারহেড ক্রেন ব্যবহার করে শীট কয়েল ডিকয়লারে স্থাপন করুন
- শীট রোলারে খাওয়ান এবং সারিবদ্ধ করুন
৩. পরামিতি সেটআপ
- উপাদানের পুরুত্ব, কীল উচ্চতা ইত্যাদি প্রবেশ করান
- গঠনের গতি, কাটার দৈর্ঘ্য, অন্যান্য সেটিংস নির্ধারণ করুন
৪. অপারেশন শুরু
- মোটর চালু করুন এবং মেশিন গতি অর্জন করতে দিন
- ধীরে ধীরে শীট গঠন বিভাগে খাওয়ান
৫. সমাপ্ত পণ্য
- গঠিত কীলগুলি দৃশ্যমানভাবে গুণমান পরীক্ষা করুন
- লিফট ট্রাক ব্যবহার করে সমাপ্ত টুকরোগুলি অফলোড করুন
৬. নিয়মিত রক্ষণাবেক্ষণ
- বিয়ারিংগুলি তৈলাক্ত করুন, উপাদান পরীক্ষা করুন
- শিয়ার ব্লেডের মতো পরিধানযুক্ত আইটেম পরিবর্তন করুন
মেশিন অপারেটর প্রক্রিয়া পর্যবেক্ষণ করতে এবং সঠিক কীল প্রোফাইল এবং গুণমান নিশ্চিত করতে প্রয়োজনীয় সমন্বয় করতে হবে। আধুনিক হালকা কীল রোল ফর্মিং মেশিন দ্রুত সেটআপ এবং সহজ চালনার জন্য ডিজাইন করা।
সুবিধা এবং অসুবিধা
সুবিধাসমূহ
- উচ্চ উৎপাদনশীলতা এবং দ্রুত উৎপাদন হার।
- সামঞ্জস্যপূর্ণ এবং অভিন্ন প্রোফাইলের গুণমান।
- জটিল এবং অসমানুপাতিক আকৃতি গঠনের ক্ষমতা।
- অন্যান্য প্রক্রিয়ার তুলনায় কম টুলিং খরচ।
- নিয়ন্ত্রণের মাধ্যমে নমনীয় সমন্বয় পরামিতি।
- পণ্যের উন্নত মাত্রাগত নির্ভুলতা।
- ন্যূনতম উপাদান অপচয় এবং বর্জ্য।
অসুবিধাসমূহ
- উচ্চ প্রাথমিক মেশিন বিনিয়োগ খরচ।
- নিয়মিত রক্ষণাবেক্ষণ এবং দক্ষ শ্রমিক প্রয়োজন।
- টুলিং সেটআপ এবং পরিবর্তন সময়সাপেক্ষ।
- নির্দিষ্ট মেশিনের জন্য সীমিত আকার পরিসর।
- শব্দ এবং নিরাপত্তা সমস্যার জন্য সতর্কতা প্রয়োজন।
হালকা কীল রোল ফর্মিং মেশিন রক্ষণাবেক্ষণ
রোল ফর্মিং মেশিনের ঝামেলামুক্ত চালনা এবং দীর্ঘায়ু নিশ্চিত করতে নিয়মিত প্রতিরক্ষামূলক রক্ষণাবেক্ষণ অপরিহার্য। এখানে কিছু গুরুত্বপূর্ণ রক্ষণাবেক্ষণ দিক:
- প্রতিদিন মেশিন পরিষ্কার করুন এবং তেলের লিক পরীক্ষা করুন।
- সকল বিয়ারিং এবং স্লাইডিং পৃষ্ঠ নিয়মিত তৈলাক্ত করুন।
- রোলারের সারিবদ্ধতা এবং ক্লিয়ারেন্স পরীক্ষা করুন। প্রয়োজনে সমন্বয় করুন।
- সকল ইলেকট্রিক সংযোগ এবং হাইড্রলিক হোস পরীক্ষা করুন।
- সকল নিরাপত্তা ডিভাইস সঠিকভাবে কাজ করছে কিনা নিশ্চিত করুন।
- চেইন এবং বেল্ট ড্রাইভের সঠিক টেনশন পরীক্ষা করুন।
- ব্লেড, স্প্রকেট, গার্ড ইত্যাদি পরিধানযুক্ত উপাদান প্রতিস্থাপন করুন।
- রোলার শ্যাফট পরিষ্কার রাখুন এবং থ্রেড স্ক্রু গ্রিজ করুন।
- মেশিন ফ্রেমে কোনো ফাটল বা ঢিলা জয়েন্ট পরীক্ষা করুন।
- সকল সতর্কতা লেবেল এবং চিহ্ন স্পষ্ট কিনা যাচাই করুন। প্রয়োজনে প্রতিস্থাপন করুন।
সরবরাহকারীর নির্দেশিকা অনুসারে সঠিক রক্ষণাবেক্ষণ অপ্রত্যাশিত ডাউনটাইম কমিয়ে সর্বোচ্চ উৎপাদনশীলতা অর্জনে সাহায্য করবে।
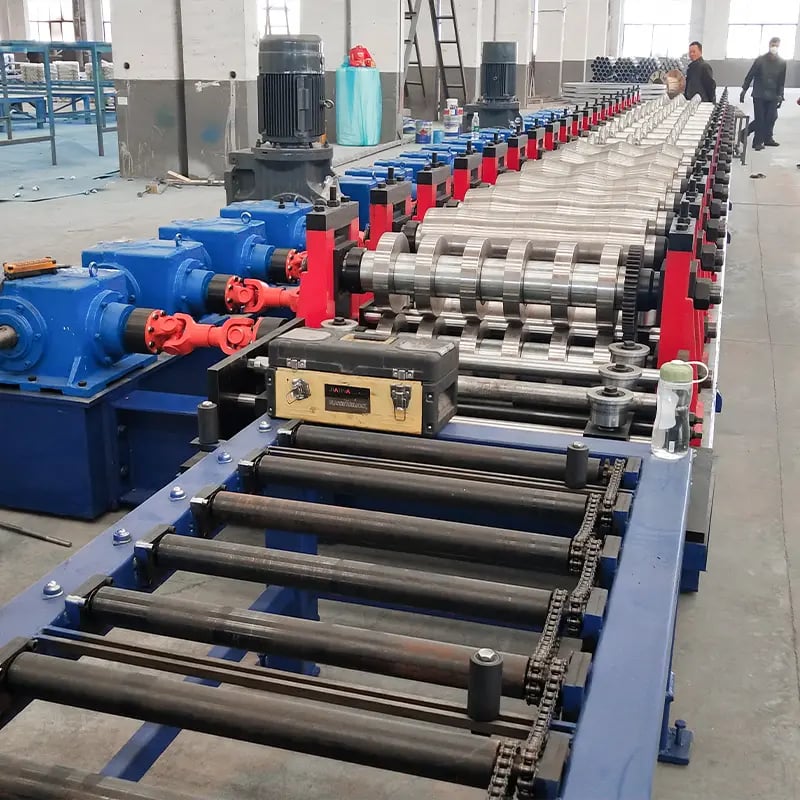
সাধারণ সমস্যার সমাধান
হালকা কীল রোল ফর্মিং মেশিনে যে কিছু সাধারণ সমস্যা ঘটতে পারে:
সমস্যা – ধাতব শীট জ্যামিং এবং আটকে যাওয়া
সমাধান – রোলের সারিবদ্ধতা পরীক্ষা করুন, খাওয়ানোর গতি কমান, পর্যাপ্ত তৈলাক্তকরণ নিশ্চিত করুন
সমস্যা – অতিরিক্ত ফ্ল্যাঞ্জ বা ওয়েব বিকৃতি
সমাধান – রোলের ফাঁক সমন্বয় করুন, রোলারের আকৃতি এবং ব্যবধান পরীক্ষা করুন
সমস্যা – কাটা অংশে বুর এবং অসমানতা দেখা যায়
সমাধান – জীর্ণ কাটার ব্লেড প্রতিস্থাপন করুন, ব্লেডের ফাঁক পরীক্ষা করুন, কাটার গতি কমান
সমস্যা – কীল প্রোফাইলের বিকৃতি
সমাধান – উপাদানের পৃষ্ঠের ফিনিশিং উন্নত করুন, গাইডিং রোলের সমন্বয় পরীক্ষা করুন
সমস্যা – মোটর ওভারলোড ট্রিপিং
সমাধান – ধাতুর পুরুত্ব ক্যাপাসিটি অতিক্রম করেছে কিনা পরীক্ষা করুন, গিয়ারবক্স এবং চেইনের অবস্থা পরিদর্শন করুন
সমস্যা – হাইড্রোলিক পাওয়ার ইউনিটের অতিরিক্ত গরম হওয়া
সমাধান – তেলের স্তর পরীক্ষা করুন, তেলের ফিল্টার পরিষ্কার করুন, পাম্প এবং ভালভ পরিদর্শন করুন
নিরাপত্তা পরামর্শ
লাইট কীল রোল ফর্মিং মেশিন চালানোর সময় কিছু গুরুত্বপূর্ণ নিরাপত্তা পরামর্শ:
- চালানোর সময় রোলার এলাকা থেকে হাত দূরে রাখুন।
- মেশিন সম্পূর্ণভাবে থামেনি যতক্ষণ না কোনো সমন্বয় করবেন না।
- শীট মেটাল হ্যান্ডল করার সময় কাটা প্রতিরোধী গ্লাভস পরুন।
- কয়েল এবং সমাপ্ত পণ্য পরিবহনের জন্য সঠিক লিফটিং পদ্ধতি ব্যবহার করুন।
- কাজের এলাকায় পর্যাপ্ত আলোকসজ্জা নিশ্চিত করুন।
- পিছলে পড়া বা হোঁচট খাওয়ার ঝুঁকি এড়াতে এলাকা পরিষ্কার এবং শুকনো রাখুন।
- রক্ষণাবেক্ষণের আগে মেশিন বন্ধ করুন এবং লকআউট প্রক্রিয়া অনুসরণ করুন।
- চালানোর সময় সকল নিরাপত্তা গার্ড সঠিকভাবে স্থাপিত আছে তা নিশ্চিত করুন।
- শব্দের মাত্রা উচ্চ হতে পারে বলে কানের সুরক্ষা ব্যবহার করুন।
- শিল্পের মানদণ্ড এবং নিরাপত্তা প্রক্রিয়া অনুসরণ করুন।
সাধারণ প্রশ্নাবলি
প্রশ্ন: লাইট কীল তৈরিতে কোন উপাদানগুলো রোল ফর্মিং করা যায়?
উত্তর: সাধারণত নিম্ন কার্বন স্টিল, গ্যালভানাইজড স্টিল এবং ৩ মিমি পর্যন্ত পুরু স্টেইনলেস স্টিল শীট ব্যবহৃত হয়। অ্যালুমিনিয়াম মিশ্রধাতুও রোল ফর্ম করা যায়।
প্রশ্ন: লাইট কীল এবং সাধারণ কীল প্রোফাইলের মধ্যে পার্থক্য কী?
উত্তর: লাইট কীলের ওয়েব উচ্চতা ১৮০ মিমির কম এবং পুরুত্ব ৩ মিমি পর্যন্ত। সাধারণ কীলগুলো ক্রস-সেকশনে বড় এবং বেশি পুরু।
প্রশ্ন: কীলের কত দৈর্ঘ্য উৎপাদন করা যায়?
উত্তর: সাধারণ দৈর্ঘ্য ২ মিটার থেকে ১২ মিটার। কাস্টম বা অসীম দৈর্ঘ্যও উৎপাদন করা যায়।
প্রশ্ন: নতুন কীল প্রোফাইলের জন্য রোলার কনটুর কীভাবে ডিজাইন করবেন?
উত্তর: রোলার কনটুর বাঁকানো ক্রম এবং ধাপে ধাপে কীল আকৃতি গঠনের বিশ্লেষণ করে ডিজাইন করা হয়। ইঞ্জিনিয়ারিং সফটওয়্যার ডিজাইনে সহায়তা করে।
প্রশ্ন: কীল রোল ফর্মিংয়ের পর তাপ চিকিত্সা প্রয়োজন?
উত্তর: না, কোল্ড রোল ফর্মিং প্রক্রিয়া গঠিত কীলকে শক্ত করে এবং মজবুত করে। পরবর্তী তাপ চিকিত্সা সাধারণত প্রয়োজন হয় না।
প্রশ্ন: লাইট কীল রোল ফর্মিং মেশিনের উৎপাদন হার কত?
উত্তর: উৎপাদন হার কীলের আকার, ধাতুর পুরুত্ব এবং মেশিনের গতির উপর নির্ভর করে। সাধারণ আউটপুট ১০ থেকে ৩০ পিস প্রতি মিনিট।
প্রশ্ন: রোল টুলিং কীভাবে রক্ষণাবেক্ষণ করবেন?
উত্তর: ধাতুর ধুলো এবং কণা অপসারণ করে রোলার পরিষ্কার রাখুন। বিয়ারিংগুলোতে লুব্রিকেন্ট লাগান। ক্ষয়প্রাপ্ত অংশগুলো পুনরায় পৃষ্ঠকরণ করুন বা হার্ড ক্রোম করুন।
প্রশ্ন: স্বয়ংক্রিয় কিল প্যাকিং কি উপলব্ধ?
উত্তর: হ্যাঁ, কিছু মেশিনে কনভেয়িং এবং স্ট্যাকিং ইউনিট একীভূত থাকে যা সমাপ্ত কিলের টুকরোগুলোকে স্বয়ংক্রিয়ভাবে স্ট্যাক করে।
উপসংহার
লাইট কিল রোল ফর্মিং হলো একটি দক্ষ প্রক্রিয়া যা সি বা ইউ আকৃতির ছোট থেকে মাঝারি আকারের কিল এবং বিম উৎপাদনের জন্য ব্যাপকভাবে ব্যবহৃত হয়। রোল ফর্মিং মেশিন শীট স্ট্রিপকে একাধিক রোলার স্টেশনের মধ্য দিয়ে প্রবেশ করিয়ে ওয়েব এবং ফ্ল্যাঞ্জগুলোকে ধীরে ধীরে গঠন করে।
ভারী ইস্পাতের স্ট্রাকচারাল প্রোফাইলের তুলনায়, ১৮০ মিমি উচ্চতা এবং ৩ মিমি পুরুত্ব পর্যন্ত লাইট কিলগুলো লাইট কিল রোল ফর্মিং মেশিন ব্যবহার করে দক্ষতার সাথে ব্যাপকভাবে উৎপাদন করা যায়। এই কমপ্যাক্ট এবং বহুমুখী মেশিনগুলো ছোট থেকে মাঝারি আকারের ধাতু নির্মাণ পণ্য উৎপাদকদের উৎপাদনকে স্বয়ংক্রিয় করতে সক্ষম করে।
বর্তমান এবং ভবিষ্যতের উৎপাদন চাহিদা এবং বাজেটের ভিত্তিতে উপযুক্ত মেশিনের ক্যাপাসিটি, বৈশিষ্ট্য এবং অপশনগুলোর যত্নসহকারে নির্বাচন করা জরুরি। শীর্ষস্থানীয় তাইওয়ানি এবং ইউরোপীয় নির্মাতারা উচ্চমানের লাইট কিল রোল ফর্মিং মেশিন সরবরাহ করে। সঠিক অপারেশন এবং রক্ষণাবেক্ষণের মাধ্যমে রোল ফর্মিং মেশিন স্থির মান এবং কম খরচে উৎপাদন নিশ্চিত করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) হালকা কিল রোল ফর্মিং মেশিনগুলো কোন প্রোফাইল তৈরি করতে পারে?
- সাধারণ প্রোফাইলের মধ্যে C, U ও omega স্টাড/ট্র্যাক রয়েছে; পাঞ্চ করা সার্ভিস হোল, ডিম্পল ও লিপের বিকল্পও থাকে। অনেক লাইন মডুলার টুলিং সমর্থন করে, যাতে দেয়ালের স্টাড, ফ্লোর জয়িস্ট ও পার্লিন-সদৃশ হালকা সদস্যের মধ্যে পরিবর্তন করা যায়।
2) কী ধরনের নির্ভুলতা ও পুনরাবৃত্তিযোগ্যতা আশা করা উচিত?
- 0.6–2.5 mm গ্যালভানাইজড স্টিলের জন্য, ক্যালিব্রেটেড এনকোডার ও উপযুক্ত কয়েল মান ধরে নিয়ে, সেরা লাইনগুলো ±0.25–0.5 mm কাট-দৈর্ঘ্যের নির্ভুলতা এবং ±0.3–0.6 mm-এর মধ্যে ফ্ল্যাঞ্জ/ওয়েব মাত্রার পুনরাবৃত্তিযোগ্যতা অর্জন করে।
3) হাইড্রলিক এবং সম্পূর্ণ বৈদ্যুতিক ফর্মিং ও কাটঅফের মধ্যে কীভাবে নির্বাচন করব?
- সম্পূর্ণ বৈদ্যুতিক ড্রাইভ ও সার্ভো কাটঅফ কম শব্দ, সূক্ষ্ম নিয়ন্ত্রণ এবং 8–15% কম শক্তি ব্যবহার দেয়; ভারী গেজের জন্য হাইড্রলিক কাটঅফ শক্তিশালী হতে পারে, তবে এতে বেশি রক্ষণাবেক্ষণ প্রয়োজন এবং তাপমাত্রাজনিত ড্রিফট হতে পারে।
4) একটি মেশিন কি দীর্ঘ ডাউনটাইম ছাড়াই একাধিক কিল সাইজ পরিচালনা করতে পারে?
- হ্যাঁ। ক্যাসেট-ধরনের রোল টুলিং ও রেসিপি লাইব্রেরি পরিবর্তনের সময় 10–30 মিনিটে নামিয়ে আনে। ক্যাসেট ছাড়া সম্পূর্ণ টুলিং পরিবর্তনে স্টেশন সংখ্যা ও প্রোফাইলের জটিলতার ওপর নির্ভর করে 1–2 ঘণ্টা লাগতে পারে।
5) Light Keel-এর মানের জন্য কোন কয়েল স্পেসিফিকেশন সবচেয়ে গুরুত্বপূর্ণ?
- সামঞ্জস্যপূর্ণ yield strength (যেমন, সাধারণ স্টাডের জন্য 230–350 MPa), কঠোর পুরুত্ব সহনশীলতা (±0.03–0.05 mm), উপযুক্ত coating class (যেমন, EN 10346 Z275/Z350 বা AZ150) এবং সরলতা। নিম্নমানের কয়েল বাউ, টুইস্ট ও oil-canning ত্রুটি বাড়ায়।
২০২৫ শিল্প প্রবণতা
- বিদ্যুতায়ন ও শক্তি দক্ষতা: সার্ভো-ইলেকট্রিক স্ট্যান্ড ও কাটঅফে পরিবর্তন kWh/ton কমায় এবং কাট-দৈর্ঘ্যের স্থিতিশীলতা উন্নত করে।
- স্মার্ট QA: AI-চালিত ভিশন চেক ওয়েব বাউ, টুইস্ট, হোলের অবস্থান ও প্রান্তের ঢেউ শনাক্ত করে; >15 m/min লাইনের গতিতে পুনঃকাজ 20–40% কমায়।
- দ্রুত পরিবর্তন: বহু-SKU স্টাড/ট্র্যাক উৎপাদনে ক্যাসেট টুলিং ও ডিজিটাল রেসিপি ব্যাপকভাবে ব্যবহৃত হচ্ছে।
- টেকসইতা: Zn-Al-Mg (ZAM) কোটেড স্টিল ও নথিভুক্ত EPD-এর ব্যবহার বাড়ছে; প্ল্যান্টগুলো ক্রয়ের জন্য Scope 2/3 নির্গমন ট্র্যাক করছে।
- নিরাপত্তা ও কমপ্লায়েন্স: ISO 13849/14120 এবং OSHA/CE প্রয়োজনীয়তার সঙ্গে সামঞ্জস্য বৃদ্ধি; কাটঅফের কাছে আরও ইন্টারলকড গার্ড ও লাইট কার্টেন।
লাইট কিল রোল ফর্মিং মেশিনের জন্য 2025 বেঞ্চমার্ক (স্টাড/ট্র্যাক, 0.6–1.5 Mm Gi)
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট/সক্ষমকারী উপাদান |
|---|---|---|---|
| লাইন গতি (পাঞ্চিং ছাড়া) | 10–18 m/min | ২০–৩৫ মি/মিনিট | সার্ভো ফিডার, কম-ইনারশিয়া স্ট্যান্ড |
| লাইন গতি (ইনলাইন পাঞ্চিংসহ) | ৮–১৫ মি/মিনিট | 15–28 m/min | রোটারি পাঞ্চিং, অ্যাকিউমুলেটর |
| কাট দৈর্ঘ্যের নির্ভুলতা (3σ) | ±0.8 mm | ±0.25–0.5 mm | 20–40k ppr এনকোডার, সার্ভো কাটঅফ |
| পরিবর্তনের সময় (ক্যাসেট টুলিং) | 35–90 মিনিট | 10–30 min | ক্যাসেট মডিউল, রেসিপি প্রিসেট |
| স্ক্র্যাপ হার | ২–৪% | ১–২% | কয়েল পুরুত্বে AI ভিশন + SPC |
| শক্তি ব্যবহার (প্রতি 1,000 m-এ kWh) | পঞ্চান্ন–পঁচাত্তর | 45–60 | রিজেনারেটিভ ড্রাইভ, স্মার্ট আইডল |
| স্টেশনে অপারেটরের শব্দমাত্রা | 82–88 dB(A) | 76–82 dB(A) | সম্পূর্ণ বৈদ্যুতিক + অ্যাকোস্টিক প্যানেল |
নির্বাচিত সূত্রসমূহ:
- EN 10346 কোটেড ফ্ল্যাট স্টিল পণ্য: https://standards.cen.eu
- কোল্ড-ফর্মড স্টিল ফ্রেমিংয়ের জন্য AISI/CFSEI সংস্থান: https://www.cfsei.org/resources
- ISO মেশিন নিরাপত্তা (13849, 14120): https://www.iso.org
- U.S. EIA উৎপাদন শক্তি ডেটা: https://www.eia.gov
- CRRC শীতল-ছাদের তথ্য (ভবনের আবরণে প্রযোজ্য কোটিং সম্পর্কিত): https://coolroofs.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: Light Keel উৎপাদনে AI ভিশন QC পুনঃকাজ কমায় (2024)
- পটভূমি: একটি দক্ষিণ-পূর্ব এশীয় স্টাড-এবং-ট্র্যাক উৎপাদক 14 m/min গতিতে 0.8–1.2 mm GI কয়েলে পরিবর্তনশীল হোল অ্যালাইনমেন্ট ও ফ্ল্যাঞ্জ টুইস্টের সম্মুখীন হয়।
- সমাধান: হোলের অবস্থান, ওয়েব বাউ ও টুইস্টের ইনলাইন পরিমাপের জন্য ডুয়াল-ক্যামেরা AI ভিশন ইনস্টল করা হয়; ক্লোজড-লুপ রোল-গ্যাপ মাইক্রো-অ্যাডজাস্টমেন্ট সংযুক্ত করা হয়; সার্ভো কাটঅফে আপগ্রেড করা হয়।
- ফলাফল: পুনঃকাজ 37% কমে, স্ক্র্যাপ 3.1% থেকে 1.8%-এ নামে, এবং ±0.4 mm কাট নির্ভুলতা বজায় রেখে লাইনের গতি 18 m/min-এ বাড়ে।
কেস স্টাডি 2: শক্তি ও পরিবর্তন দক্ষতা বৃদ্ধির জন্য সম্পূর্ণ বৈদ্যুতিক রেট্রোফিট (2025)
- পটভূমি: প্রিফ্যাব আবাসন সরবরাহকারী একটি EU Light Keel নির্মাতার 10টি প্রোফাইলের জন্য কম শক্তি ব্যবহার ও দ্রুত SKU পরিবর্তন প্রয়োজন ছিল।
- সমাধান: হাইড্রলিক প্যাকের পরিবর্তে সার্ভো-ইলেকট্রিক স্ট্যান্ড ও রিজেনারেটিভ ড্রাইভ স্থাপন করা হয়; ক্যাসেট টুলিং ও ডিজিটাল রেসিপি ব্যবস্থাপনা যোগ করা হয়।
- ফলাফল: শক্তির তীব্রতা 13% কমে (kWh/1,000 m), গড় পরিবর্তনের সময় 62 থেকে 19 মিনিটে নামে এবং OEE 9 শতাংশ পয়েন্ট উন্নত হয়।
বিশেষজ্ঞদের মতামত
- Dr. Emily Hart, সিনিয়র রিসার্চ ইঞ্জিনিয়ার, Cold-Formed Steel Research Consortium
- “হালকা কিল রোল ফর্মিং মেশিনের ক্ষেত্রে কয়েলের সমতলতা ও সামঞ্জস্যপূর্ণ ফলন-শক্তি টুলিং নকশার মতোই গুরুত্বপূর্ণ। রোলে পেইন্ট বা জিঙ্ক জমা কমাতে Z275/Z350 আবরণের সঙ্গে উপযুক্ত লুব্রিকেশন ব্যবহার করুন।”
- Marco Rinaldi, অটোমেশন লিড, Gasparini SpA
- “রেসিপি-চালিত সার্ভো ক্যালিব্রেশন ও ক্যাসেট টুলিং বহু-প্রোফাইল লাইনের জন্য সবচেয়ে বড় ROI দেয়—পরিবর্তন ও স্ক্র্যাপ কমার ফলে অধিকাংশ গ্রাহক 12–18 মাসে বিনিয়োগের প্রতিদান পান।”
- Anika Voigt, সেফটি কনসালট্যান্ট, TÜV-সার্টিফায়েড মেশিন সেফটি স্পেশালিস্ট
- “ISO 13849-এর অধীনে কর্মক্ষমতার স্তর (PLr) মূল্যায়ন করুন এবং কাটঅফ ও পাঞ্চিং অঞ্চলের চারপাশে ইন্টারলকযুক্ত গার্ড ও আলোক-পরিবেষ্টক নিশ্চিত করুন। গ্রাহক নিরীক্ষায় ডিজিটাল LOTO চেকলিস্ট এখন মানদণ্ডে পরিণত হচ্ছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- হালকা ইস্পাত কাঠামোর জন্য CFSEI প্রযুক্তিগত নোট ও নকশা নির্দেশিকা: https://www.cfsei.org/resources
- AISI S100/S240 কোল্ড-ফর্মড স্টিল মানের সারসংক্ষেপ: https://www.buildusingsteel.org
- EN 10346 কোটেড স্টিল মানে প্রবেশাধিকার: https://standards.cen.eu
- OSHA মেশিন গার্ডিং এবং LOTO: https://www.osha.gov/machine-guarding
- GHG Protocol গণনা টুল (প্ল্যান্ট রিপোর্টিং): https://ghgprotocol.org
- কয়েল ক্যালকুলেটর (ওজন/দৈর্ঘ্য): https://www.onlinemetals.com/en/calculators
- রোল ফর্মিং QA-এর জন্য SPC টেমপ্লেট (NIST সংস্থান): https://www.nist.gov/services-resources/software
নোট: উপরে সংক্ষেপিত ডেটা পয়েন্ট ও পদ্ধতিগুলো সর্বসাধারণের জন্য উপলব্ধ মান ও প্রস্তুতকারকের প্রকাশনার সঙ্গে সামঞ্জস্যপূর্ণ; নির্দিষ্ট পরিসংখ্যান আপনার মেশিন বিক্রেতা ও কয়েল সরবরাহকারীর সঙ্গে যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: হালকা কিল রোল-ফর্মিং মেশিনের জন্য উপযোগী 5টি প্রায়শই জিজ্ঞাসিত প্রশ্ন যোগ করা হয়েছে; KPI মানদণ্ড সারণি ও উৎসসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত ও ব্যবহারিক তথ্যসূত্র সংকলন করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি EN 10346 বা AISI/CFSEI মান হালনাগাদ হয়, ISO 13849/14120 সংশোধিত হয় অথবা বিক্রেতারা উল্লেখযোগ্যভাবে উন্নত সার্ভো/ক্যাসেট পরিবর্তন প্রযুক্তি প্রকাশ করে





