
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

করুগেটেড শীট রোল ফর্মিং মেশিন উৎপাদন শিল্পে করুগেটেড শীট উৎপাদনের জন্য অত্যাবশ্যকীয় সরঞ্জাম। এই মেশিনগুলি ধাতব শীটগুলিকে ধীরে ধীরে বাঁকিয়ে করুগেটেড প্রোফাইলে রূপান্তরিত করে কাজ করে।
করুগেটেট শীট রোল ফর্মিং মেশিনের স্থাপন এবং সেটআপ অপ্টিমাল পারফরম্যান্স, উৎপাদনশীলতা এবং নিরাপত্তা নিশ্চিত করার জন্য অত্যন্ত গুরুত্বপূর্ণ। সঠিক স্থাপন এবং সেটআপ অপ্রত্যাশিত ডাউনটাইম প্রতিরোধ করতে, মেরামত খরচ কমাতে এবং মেশিনটি সঠিক প্রোফাইল এবং মাপ উৎপাদন করছে তা নিশ্চিত করতে সাহায্য করে।
অসঙ্গতভাবে স্থাপিত বা সেটআপ করা মেশিন রোলারের অ্যালাইনমেন্টের সমস্যা, হাইড্রোলিক বা ইলেকট্রিকাল সিস্টেমের ক্ষতি বা অপারেটরের জন্য নিরাপত্তা ঝুঁকির মতো বিভিন্ন সমস্যার কারণ হতে পারে। মেশিনটি সঠিকভাবে স্থাপিত এবং সেটআপ করা নিশ্চিত করার জন্য প্রস্তুতকারকের নির্দেশাবলী সতর্কতার সাথে অনুসরণ করা এবং প্রয়োজনে পেশাদার সহায়তা নেওয়া জরুরি।
সারাংশে, করুগেটেড শীট রোল ফর্মিং মেশিনগুলি উৎপাদন শিল্পের অপরিহার্য সরঞ্জাম এবং তাদের সঠিক স্থাপন ও সেটআপ অপ্টিমাল পারফরম্যান্স, উৎপাদনশীলতা এবং নিরাপত্তা নিশ্চিত করার জন্য অত্যাবশ্যক। ব্যবসায়িক প্রতিষ্ঠানগুলিকে সঠিক প্রোফাইল এবং মাপ উৎপাদন নিশ্চিত করতে এবং অপ্রত্যাশিত ডাউনটাইম এবং মেরামত খরচ প্রতিরোধ করতে স্থাপন এবং সেটআপ প্রক্রিয়াকে অগ্রাধিকার দিতে হবে।
করুগেটেড শীট রোল ফর্মিং মেশিনের প্রি-ইনস্টলেশন প্রস্তুতি

করুগেটেড শীট রোল ফর্মিং মেশিন স্থাপনের আগে, স্থাপন প্রক্রিয়া সুষ্ঠুভাবে চলতে এবং মেশিনটি সঠিকভাবে সেটআপ হতে কয়েকটি গুরুত্বপূর্ণ প্রস্তুতিমূলক ধাপ গ্রহণ করা উচিত। কয়েকটি মূল প্রস্তুতিমূলক ধাপের মধ্যে রয়েছে:
- কর্মক্ষ পরিষ্কার এবং খালি রাখা নিশ্চিত করা: স্থাপন প্রক্রিয়া শুরুর আগে, কর্মক্ষ পরিষ্কার এবং ধ্বংসাবশেষ, বাধা বা অন্যান্য ঝুঁকি থেকে মুক্ত রয়েছে তা নিশ্চিত করা অত্যাবশ্যক যা স্থাপন প্রক্রিয়ায় ব্যাঘাত ঘটাতে পারে বা অপারেটরের নিরাপত্তা ঝুঁকিতে ফেলতে পারে।
- বৈদ্যুতিক এবং হাইড্রোলিক সিস্টেম পরীক্ষা: মেশিন স্থাপনের পূর্বে বৈদ্যুতিক ও হাইড্রলিক সিস্টেমগুলি সঠিকভাবে স্থাপিত এবং কার্যকর কিনা তা যাচাই করা অত্যন্ত জরুরি। এতে বিদ্যুৎ সিস্টেমের ভোল্টেজ, তারবন্ধন এবং গ্রাউন্ডিং যাচাই করা এবং হাইড্রলিক উপাদানগুলিতে লিক বা অন্যান্য সমস্যা পরীক্ষা করা অন্তর্ভুক্ত থাকতে পারে।
- ফাউন্ডেশন প্রস্তুতি: মেশিনের ফাউন্ডেশনকে সমতল, স্থিতিশীল এবং মেশিনের ওজন বহনযোগ্য করে তোলার জন্য সঠিকভাবে প্রস্তুত করতে হবে। এতে কংক্রিট ফাউন্ডেশন ঢালাই, লেভেলিং প্যাড স্থাপন বা অন্যান্য ফাউন্ডেশন প্রস্তুতির ধাপগুলি অন্তর্ভুক্ত হতে পারে।
- প্রয়োজনীয় সরঞ্জাম ও যন্ত্রপাত সংগ্রহ: স্থাপন প্রক্রিয়া শুরুর পূর্বে সকল প্রয়োজনীয় সরঞ্জাম ও যন্ত্রপাত সংগ্রহ করা গুরুত্বপূর্ণ। এতে হাতের সরঞ্জাম, লিফটিং সরঞ্জাম এবং স্থাপিত মেশিনের জন্য প্রয়োজনীয় বিশেষায়িত সরঞ্জাম অন্তর্ভুক্ত থাকতে পারে।
এই প্রস্তুতি ধাপগুলি অনুসরণ করে ব্যবসায়িক প্রতিষ্ঠানগুলি নিশ্চিত করতে পারে যে স্থাপন প্রক্রিয়া সুষ্ঠুভাবে সম্পন্ন হবে এবং মেশিনটি সঠিকভাবে স্থাপিত হবে, যা অপ্রত্যাশিত ডাউনটাইম, মেরামত খরচ বা নিরাপত্তা ঝুঁকির সম্ভাবনা কমিয়ে দেয়।
করুগেটেড শীট রোল ফর্মিং মেশিনের সমাবেশ
-
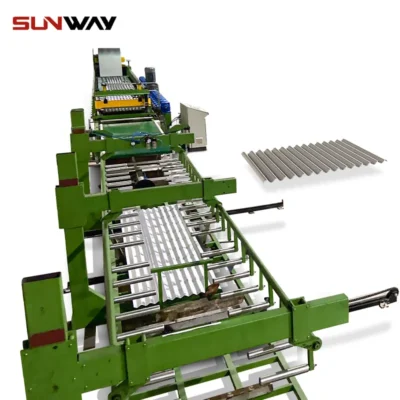 ঢেউতোলা প্যানেল রোল তৈরির মেশিন আরও জানুন
-
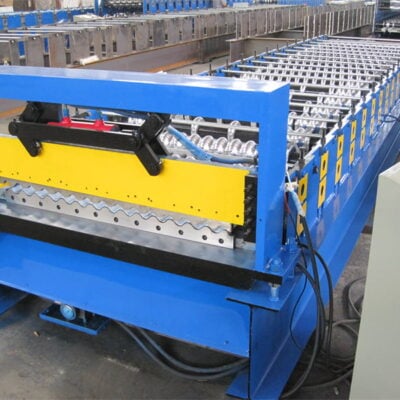 ঢেউতোলা রোল ফর্মিং মেশিন আরও জানুন
-
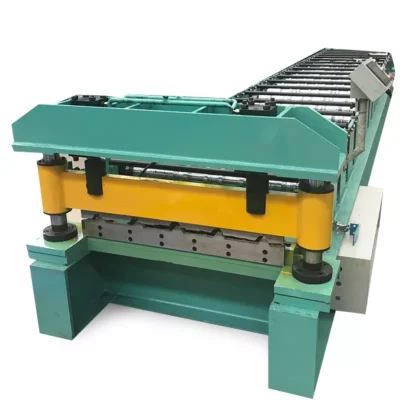 ছাদ শীট রোল ফর্মিং মেশিন রঙ ইস্পাত ঢেউতোলা লোহা শীট ছাদ টাইল তৈরি মেশিন আরও জানুন
করুগেটেড শীট রোল ফর্মিং মেশিনের সমাবেশ একটি জটিল প্রক্রিয়া হতে পারে, কিন্তু প্রস্তুতকারকের নির্দেশাবলী অনুসরণ করে এবং প্রয়োজনীয় সতর্কতা গ্রহণ করে মেশিনটি সঠিকভাবে সমাবেশ করা যায়। এখানে মেশিন সমাবেশের ধাপে ধাপে নির্দেশিকা দেওয়া হলো:
- মেশিন আনপ্যাক করুন: শিপিং কন্টেইনার থেকে মেশিনের উপাদানগুলি আনপ্যাক করে একটি স্পষ্ট, উজ্জ্বল আলোকিত কর্মক্ষে সংগঠিত করুন।
- বেস স্থাপন করুন: মেশিনের বেস স্থাপন করে শুরু করুন, নিশ্চিত করুন যে এটি সমতল এবং ফাউন্ডেশনে সঠিকভাবে নিরাপদ।
- রোলার সংযুক্ত করুন: রোলারগুলি রোলার গাইডে স্লাইড করে মেশিনে স্থাপন করুন এবং প্রদত্ত বোল্ট ও নাট দিয়ে স্থির করুন।
- গাইড স্থাপন করুন: প্রদত্ত বোল্ট ও নাট দিয়ে রোলার গাইডে গাইডগুলি সংযুক্ত করে মেশিনে স্থাপন করুন। নিশ্চিত করুন যে গাইডগুলি সঠিকভাবে সারিবদ্ধ এবং স্থির।
- শিয়ার স্থাপন করুন: শিয়ারটি মেশিনে স্থাপন করুন, নিশ্চিত করুন যে এটি সঠিকভাবে সারিবদ্ধ এবং স্থির।
- বৈদ্যুতিক ও হাইড্রলিক সিস্টেম স্থাপন: প্রস্তুতকারকের নির্দেশ অনুসারে বৈদ্যুতিক ও হাইড্রলিক সিস্টেম স্থাপন করুন, নিশ্চিত করুন যে সকল তার, পাইপিং এবং হোস সঠিকভাবে সংযুক্ত এবং নিরাপদ।
- মেশিন পরীক্ষা করুন: মেশিনে কোনো উপাদান চালানোর পূর্বে মেশিনের পূর্ণাঙ্গ পরীক্ষা করুন যাতে নিশ্চিত হওয়া যায় যে এটি সঠিকভাবে সমাবেশিত, সকল উপাদান সঠিকভাবে কাজ করছে এবং কোনো নিরাপত্তা ঝুঁকি নেই।
এই ধাপগুলি সতর্কতার সাথে এবং পূর্ণাঙ্গভাবে অনুসরণ করে ব্যবসায়িক প্রতিষ্ঠানগুলি নিশ্চিত করতে পারে যে তাদের করুগেটেড শীট রোল ফর্মিং মেশিনটি সঠিকভাবে সমাবেশিত, যা অপ্রত্যাশিত ডাউনটাইম এবং মেরামত খরচের ঝুঁকি কমিয়ে দেয়।
করুগেটেড শীট রোল ফর্মিং মেশিনের বৈদ্যুতিক ও হাইড্রলিক সংযোগ
করুগেটেড শীট রোল ফর্মিং মেশিনের বৈদ্যুতিক ও হাইড্রলিক সিস্টেম সংযোগ স্থাপন প্রক্রিয়ার একটি গুরুত্বপূর্ণ ধাপ। এই সিস্টেমগুলি সংযুক্ত করার সময় মনে রাখার জন্য কিছু গুরুত্বপূর্ণ বিবেচনা এখানে দেওয়া হলো:
- ভোল্টেজ যাচাই করুন: বৈদ্যুতিক সিস্টেম সংযুক্ত করার পূর্বে নিশ্চিত করুন যে মেশিনের ভোল্টেজ কর্মক্ষের বিদ্যুৎ সিস্টেমের সাথে মিলে যায়। মাল্টিমিটার ব্যবহার করে ভোল্টেজ যাচাই করুন এবং নিশ্চিত করুন যে এটি মেশিনের স্পেসিফিকেশনের সাথে সামঞ্জস্যপূর্ণ।
- গ্রাউন্ডিং: নিরাপত্তা এবং বিদ্যুৎ শক প্রতিরোধের জন্য মেশিনের সঠিক গ্রাউন্ডিং অপরিহার্য। নিশ্চিত করুন যে মেশিনটি সঠিকভাবে গ্রাউন্ড করা হয়েছে এবং সকল সংযোগ নিরাপদ।
- তারকরণ: মেশিনের তারকরণকরণের সময় নির্মাতার নির্দেশাবলীগুলো যত্নশীলভাবে অনুসরণ করুন। সকল তার সঠিকভাবে লেবেলযুক্ত এবং সঠিক টার্মিনালসমূহের সাথে সংযুক্ত রয়েছে তা নিশ্চিত করুন। তারগুলো সুসংগঠিত ও নিরাপদ রাখতে তার সংযোগকারী এবং কেবল বাঁধাই ব্যবহার করুন।
- হাইড্রোলিক সংযোগ: নির্মাতার নির্দেশাবলী অনুসারে হাইড্রোলিক সিস্টেম সংযুক্ত করুন, যাতে সকল হোস এবং ফিটিংগ নিরাপদ এবং লিকমুক্ত থাকে তা নিশ্চিত করুন। হাইড্রোলিক তেলের স্তর পরীক্ষা করুন এবং মেশিনের স্পেসিফিকেশনের সাথে সামঞ্জস্যপূর্ণ রয়েছে তা নিশ্চিত করুন।
- পরীক্ষা: মেশিনে কোনো উপাদান চালানোর আগে ইলেকট্রিকাল এবং হাইড্রোলিক সিস্টেমের পূর্ণাঙ্গ পরীক্ষা পরিচালনা করুন। সকল সংযোগের শক্ততা, লিক এবং অন্যান্য সমস্যা পরীক্ষা করুন।
করুগেটেড শীট রোল ফর্মিং মেশিনের ইলেকট্রিকাল এবং হাইড্রোলিক সিস্টেম সঠিকভাবে সংযুক্ত করা অপটিমাল পারফরম্যান্স, উৎপাদনশীলতা এবং নিরাপত্তা নিশ্চিত করার জন্য অত্যন্ত গুরুত্বপূর্ণ। নির্মাতার নির্দেশাবলী যত্নশীলভাবে অনুসরণ করা এবং প্রয়োজনে পেশাদার সহায়তা নেওয়া জরুরি যাতে সংযোগগুলো সঠিকভাবে সম্পন্ন হয়।
করুগেটেড শীট রোল ফর্মিং মেশিনের ক্যালিব্রেশন
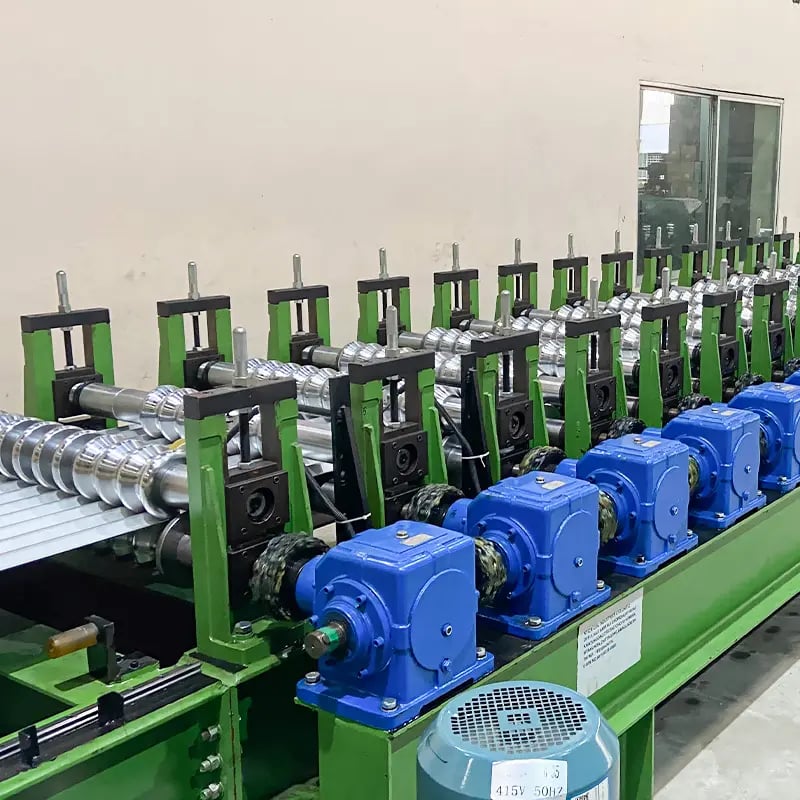
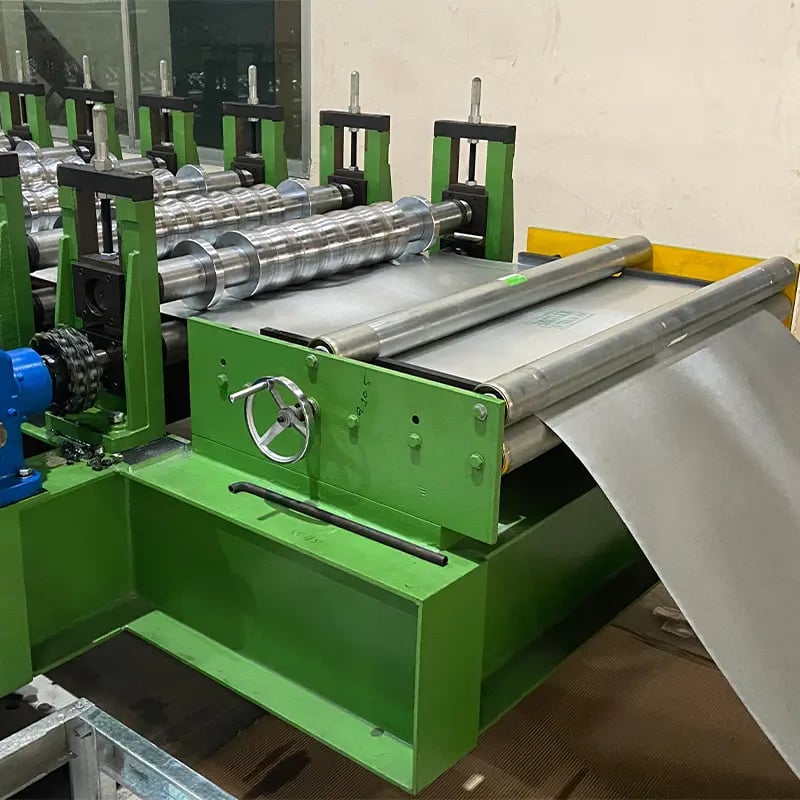
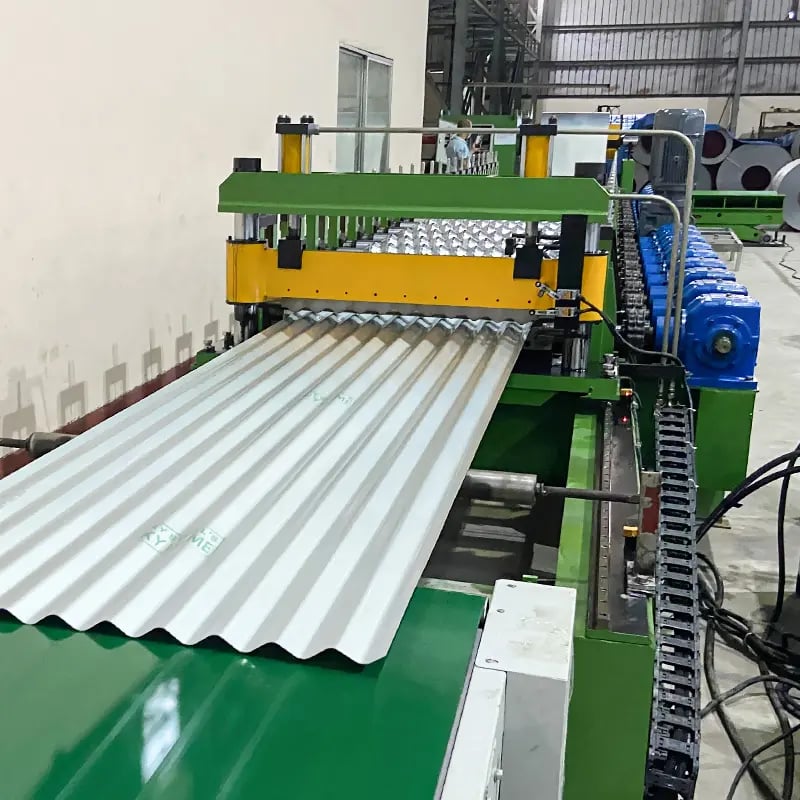
করুগেটেড শীট রোল ফর্মিং মেশিনের ক্যালিব্রেশন স্থাপন প্রক্রিয়ার একটি অপরিহার্য ধাপ, কারণ এটি নিশ্চিত করে যে মেশিনটি সঠিক প্রোফাইল এবং মাপ সঠিকভাবে এবং নির্ভুলভাবে উৎপাদন করছে। ক্যালিব্রেশনে রোলার গ্যাপগুলি সামঞ্জস্য করা এবং মেশিনের উপাদানগুলির সঠিক সারিবদ্ধতা নিশ্চিত করা জড়িত। ক্যালিব্রেশনের গুরুত্ব কয়েকটি কারণ নিম্নরূপ:
- সামঞ্জস্যতা এবং নির্ভুলতা: মেশিনটি ক্যালিব্রেট করলে এটি সামঞ্জস্যপূর্ণ মাপ এবং প্রোফাইলের করুগেটেড শীট উৎপাদন করে, যা চূড়ান্ত পণ্যে ত্রুটি বা ভুলের ঝুঁকি কমায়।
- সর্বোত্তম কর্মক্ষমতা: সঠিক ক্যালিব্রেশন নিশ্চিত করে যে মেশিনটি সর্বোচ্চ দক্ষতা এবং উৎপাদনশীলতার সাথে কাজ করে, অপ্রত্যাশিত বন্ধ এবং মেরামত খরচের ঝুঁকি কমায়।
- নিরাপত্তা: সঠিকভাবে ক্যালিব্রেটকৃত মেশিনটি সকল উপাদান সঠিকভাবে সারিবদ্ধ এবং কাজ করছে তা নিশ্চিত করে নিরাপত্তা ঝুঁকির সম্ভাবনা কমায়।
মেশিনটি ক্যালিব্রেট করতে, অপারেটরকে কাঙ্ক্ষিত করুগেশন প্রোফাইলের উপর ভিত্তি করে রোলার গ্যাপগুলি সঠিক দূরত্বে সামঞ্জস্য করতে হবে। এটি সাধারণত বিশেষায়িত সরঞ্জাম এবং প্রস্তুতকারকের নির্দেশাবলী অনুসরণ করে করা হয়। মেশিনের উপাদানগুলির সারিবদ্ধতাও যাচাই করে প্রয়োজনে সামঞ্জস্য করতে হবে যাতে মেশিনটি সঠিকভাবে কাজ করে।
করুগেটেড শীট রোল ফর্মিং মেশিনের সঠিক ক্যালিব্রেশন উচ্চমানের পণ্য নির্ভুলভাবে এবং সঠিকভাবে উৎপাদনের জন্য অপরিহার্য। প্রস্তুতকারকের নির্দেশাবলী যত্নশীলভাবে অনুসরণ করা এবং প্রয়োজনে পেশাদার সহায়তা নেওয়া গুরুত্বপূর্ণ যাতে মেশিনটি সঠিকভাবে ক্যালিব্রেট হয়।
সারাংশে, করুগেটেড শীট রোল ফর্মিং মেশিন স্থাপনের জন্য সতর্ক প্রস্তুতি, সমাবেশ এবং ক্যালিব্রেশন প্রয়োজন যাতে সর্বোত্তম কর্মক্ষমতা, উৎপাদনশীলতা এবং নিরাপত্তা নিশ্চিত হয়। স্থাপনের আগে, ব্যবসায়গুলিকে কর্মক্ষ প্রস্তুত করতে হবে, বিদ্যুত এবং হাইড্রলিক সিস্টেম যাচাই করতে হবে এবং মেশিনের উপাদানগুলি সমাবেশ করতে হবে। স্থাপনের সময়, সঠিক তারবন্ধন, গ্রাউন্ডিং এবং হাইড্রলিক সংযোগ করতে হবে, এবং মেশিনটি ক্যালিব্রেট করতে হবে যাতে এটি সঠিক প্রোফাইল এবং মাপ নির্ভুলভাবে উৎপাদন করে। প্রস্তুতকারকের নির্দেশাবলী যত্নশীলভাবে অনুসরণ করে এবং প্রয়োজনে পেশাদার সহায়তা নিয়ে ব্যবসায়গুলি নিশ্চিত করতে পারে যে তাদের করুগেটেড শীট রোল ফর্মিং মেশিনটি সঠিকভাবে স্থাপিত হয়েছে, যা অপ্রত্যাশিত বন্ধ এবং মেরামত খরচের ঝুঁকি কমায়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) শিট রোল ফর্মিং মেশিনটি ভিত্তিতে স্থাপন করার আগে বেস অ্যালাইনমেন্ট কীভাবে যাচাই করব?
- দৈর্ঘ্যগত ও আনুভূমিক সরলতা পরীক্ষা করতে একটি নির্ভুল স্পিরিট লেভেল (0.02 mm/m) এবং লেজার লাইন/অপটিক্যাল লেভেল ব্যবহার করুন। ≤0.1 mm/m বিচ্যুতি অর্জনের জন্য বেস প্লেটের নিচে শিম দিন এবং টুইস্ট এড়াতে একটি তির্যক পরিমাপের মাধ্যমে নিশ্চিত করুন।
2) সাধারণ corrugated প্রোফাইলের জন্য প্রাথমিক রোলার গ্যাপ সেটিং কী ব্যবহার করব?
- প্রাথমিকভাবে, মৃদু ইস্পাতের কয়েলের জন্য রোলার গ্যাপকে nominal উপাদানের পুরুত্ব + 5–10% নির্ধারণ করুন (যেমন, 0.5 mm শিট → 0.53–0.55 mm)। তেল-ক্যানিং বা edge wave এড়িয়ে witness mark দূর করতে প্রতিটি পাস অনুযায়ী সূক্ষ্ম সমন্বয় করুন।
3) প্রথম রানগুলোতে কাটঅফের পর দৈর্ঘ্যের তারতম্য কীভাবে দূর করব?
- এনকোডার চাকায় চাপ ও ব্যাস ক্যালিব্রেট করুন, চাকাটি পরিষ্কার করুন, কন্ট্রোলে ফিড-দৈর্ঘ্য ক্ষতিপূরণ সক্রিয় করুন এবং গড় বিচ্যুতি গণনার জন্য 10-পিসের একটি স্টাডি চালান। 25–30 m/min গতিতে ±0.8–1.0 mm অর্জিত না হওয়া পর্যন্ত HMI-তে K-factor সমন্বয় করুন।
4) সেটআপের সময় অ্যাকচুয়েটর ড্রিফট ও লিক প্রতিরোধে কোন হাইড্রলিক পদ্ধতিগুলো কার্যকর?
- লাইন ফ্লাশ করুন, OEM স্পেসিফিকেশন অনুযায়ী রিলিফ ভালভ সেট করুন, চূড়ান্ত ভালভ টিউনিংয়ের আগে তেলকে অপারেটিং তাপমাত্রায় (35–45°C) গরম করুন এবং কার্যকর চাপের 110% চাপে স্ট্যাটিক প্রেসার পরীক্ষা করুন। তাপীয় সাইক্লিংয়ের পর ফিটিংগুলো পুনরায় নির্দিষ্ট টর্কে আঁটুন।
5) কোন কয়েল সংরক্ষণ ও ফিডিং টিপস ক্যাম্বার ও মিসফিড কমায়?
- কয়েলগুলো ক্র্যাডলে রাখুন, পেঅফ সেন্টারলাইনকে এন্ট্রি গাইডের সঙ্গে সারিবদ্ধ করুন, ড্যান্সার/লুপ নিয়ন্ত্রণসহ চালিত ডিকয়লার ব্যবহার করুন, স্লিট কয়েল উল্টে বারকে ফর্মিং দিকের বিপরীতে রাখুন এবং ≤0.5 mm পার্শ্বীয় বিচ্যুতি বজায় রাখতে এন্ট্রি এজ গাইড যোগ করুন।
ইনস্টলেশন এবং সেটআপের জন্য 2025 শিল্প প্রবণতা
- স্মার্ট কমিশনিং: OEM-রা ডিজিটাল টুইন ও প্রিসেট লাইব্রেরি সরবরাহ করে; ইনস্টলাররা প্রোফাইল রেসিপি লোড করলে রোল গ্যাপ ও স্ট্যান্ড উচ্চতা স্বয়ংক্রিয়ভাবে প্রস্তাবিত হয়।
- প্লাগ-অ্যান্ড-মেজার: এন্ট্রি ও এক্সিটে কম-খরচের লেজার ট্রায়াঙ্গুলেশন সেন্সর সেটআপের সময় ক্যাম্বার, বাউ ও ক্রাউন পরিমাপ করে, ফলে প্রথম ভালো অংশ দ্রুত পাওয়া যায়।
- শক্তি-সচেতন সেটআপ: VFD টিউনিং উইজার্ডগুলো অ্যাক্সেলারেশন র্যাম্প অপ্টিমাইজ করে, পিক চাহিদা কমায় এবং কাটঅফের সঙ্গে সিঙ্ক্রোনাইজেশন উন্নত করে।
- ডিজাইনের মাধ্যমে নিরাপত্তা: আরও বেশি লাইন ISO 13849-1 PLd/e সেফটি PLC, কোডেড দরজা সুইচ এবং HMI-তে সংযুক্ত নির্দেশিত LOTO পদ্ধতিসহ সরবরাহ করা হচ্ছে।
- টেকসইতা: গ্রাহকের Scope 3 রিপোর্টিং পূরণ করতে কমিশনিংয়ের সময় EAF/low-CO2 কয়েল ও জৈব-বিয়োজ্য ফর্মিং লুব্রিকেন্টের ব্যবহার বাড়ছে।
2025 সেটআপ বেঞ্চমার্ক এবং মেট্রিক্স
| মেট্রিক | ২০২৩ স্বাভাবিক | 2025 লক্ষ্য (সঠিকভাবে ইনস্টল করা লাইন) | পরিচালনার ওপর প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| প্রথম সেটআপের সময় (নতুন সাইট, স্ট্যান্ডার্ড করুগেটেড প্রোফাইল) | 4–7 দিন | 2–3 দিন | উৎপাদনে পৌঁছানোর সময় কম | OEM ইনস্টল রিপোর্ট; The Fabricator |
| প্রোফাইল পরিবর্তনের সময় (করুগেটেড ভ্যারিয়েন্ট) | ৬০–১২০ মিনিট | 15–30 মিনিট (প্রিসেট + গেজ) | প্রতি শিফটে আরও বেশি SKU | প্ল্যান্ট কেস স্টাডি |
| Day 1-এ প্রথম-পাস ফলন | 94–96% | 98–99% | র্যাম্প-আপের সময় কম স্ক্র্যাপ | MCA প্রযুক্তিগত নোট |
| 25–30 m/min গতিতে দৈর্ঘ্যের সহনশীলতা | ±১.৫ মিমি | ±0.8–1.0 mm | কম পুনঃকাজ | ISO পরিমাপ নির্দেশিকা |
| সেটআপের সময় শক্তি ব্যবহার (kWh/ton) | 0.30–0.35 | 0.20–0.26 | কম কমিশনিং খরচ | DOE AMO, OEM ডেটা |
রেফারেন্স:
- US DOE অ্যাডভান্সড ম্যানুফ্যাকচারিং অফিস: https://energy.gov/amo
- Metal Construction Association: https://www.metalconstruction.org
- The Fabricator (রোল ফর্মিং ইনস্টলেশনের সেরা পদ্ধতি): https://www.thefabricator.com
- ISO মানদণ্ড ক্যাটালগ: https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: শীট রোল ফর্মিং মেশিনে ডিজিটাল প্রিসেট ব্যবহার করে দ্রুত কমিশনিং (2025)
পটভূমি: একটি ছাদপণ্য OEM কঠোর চালুর সময়সীমাসহ একটি গ্রিনফিল্ড সাইটে নতুন করুগেটেড শীট রোল ফর্মিং মেশিন ইনস্টল করে।
সমাধান: OEM-সরবরাহকৃত ডিজিটাল প্রিসেট লাইব্রেরি (রোলার গ্যাপ, স্ট্যান্ড অফসেট, কাটঅফ ক্ষতিপূরণ) প্রয়োগ করা হয়। এন্ট্রি ও এক্সিটে লেজার ক্যাম্বার সেন্সর এবং এনকোডার অটো-ক্যালিব্রেশন রুটিন ব্যবহার করা হয়।
ফলাফল: যান্ত্রিক ইনস্টলেশন থেকে প্রথম ভালো অংশ পেতে 2.5 দিন; Day 1-এ প্রথম-পাস ফলন 98.7%; 28 m/min গতিতে দৈর্ঘ্যের বিচ্যুতি ±0.9 mm; আগের সাইটের তুলনায় সেটআপ শক্তি ব্যবহার 22% কম।
কেস স্টাডি 2: হাইড্রলিক স্থিতিশীলতা উন্নত করে ইনস্টলেশনের পর লিকের ঘটনা কমানো (2024)
পটভূমি: একটি ক্ল্যাডিং প্রস্তুতকারক স্টার্টআপের দুই সপ্তাহের মধ্যে বারবার মাইক্রো-লিক ও অ্যাকচুয়েটর ড্রিফটের সম্মুখীন হয়।
সমাধান: ISO 4406 পরিচ্ছন্নতার লক্ষ্য (≤16/14/11) বাস্তবায়ন, কমিশনিংয়ের সময় অফলাইন ফিল্ট্রেশন কার্ট যোগ, ভালভ টিউনিংয়ের আগে 40°C পর্যন্ত ওয়ার্ম-আপ মানসম্মত করা এবং তাপীয় সাইকেলের পর ফিটিং পুনরায় টর্ক করা হয়।
ফলাফল: লিকের ঘটনা 80% কমে; কাটঅফ পুনরাবৃত্তিযোগ্যতা ±1.6 mm থেকে ±1.0 mm-এ উন্নত; তিন মাসে অপরিকল্পিত ডাউনটাইম 35% কমে।
বিশেষজ্ঞদের মতামত
- Elena Morozov, কমিশনিং ম্যানেজার, SteelForm Systems
মতামত: “বেশিরভাগ স্টার্টআপ ত্রুটির মূল কারণ বেস লেভেল ও এন্ট্রি অ্যালাইনমেন্ট। শিমিংয়ে অতিরিক্ত এক ঘণ্টা ব্যয় করলে প্রায়ই পুরো এক দিনের সমস্যা সমাধান বেঁচে যায়।” - Prof. David Kim, ম্যানুফ্যাকচারিং ইঞ্জিনিয়ারিং, University of Michigan
মতামত: “ডিজিটাল টুইন ও প্রিসেট রেসিপি সেটআপ শেখার সময় কমায়, তবে সিস্টেমিক পক্ষপাত এড়াতে ইন-প্রসেস মেট্রোলজি দিয়ে যাচাই করতে হবে।” - Jorge Alvarez, সেফটি ইঞ্জিনিয়ার, IEC/ISO মেশিন সেফটি কনসালট্যান্ট
মতামত: “কমিশনিং চেকলিস্টে ISO 13849-1 পারফরম্যান্স লেভেল যাচাই সংযুক্ত করা এখন অপরিহার্য—গার্ড বাইপাস ও দরজা ইন্টারলক ডায়াগনস্টিক কভারেজসহ পরীক্ষা করা উচিত।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- ইনস্টলেশন ও নিরাপত্তা মান: ISO 13849-1 (মেশিন নিরাপত্তা), ISO 12100 (ঝুঁকি মূল্যায়ন), IEC 60204-1 (বৈদ্যুতিক নিরাপত্তা) — https://www.iso.org
- উৎপাদন সেটআপ ও ক্যালিব্রেশনের জন্য NIST পরিমাপ সংস্থান — https://www.nist.gov
- কমিশনিংয়ের সময় DOE AMO শক্তি অপ্টিমাইজেশন — https://energy.gov/amo
- করুগেটেড প্রোফাইলের জন্য Metal Construction Association প্রযুক্তিগত ম্যানুয়াল — https://www.metalconstruction.org
- শীট রোল ফর্মিং মেশিনকে MES (OPC UA)-এর সঙ্গে সংযোগের জন্য OPC Foundation — https://opcfoundation.org
- সেটআপ যাচাইয়ের জন্য ভিশন ও মেট্রোলজি সরবরাহকারী: Keyence (লেজার সেন্সর) — https://www.keyence.com, Cognex — https://www.cognex.com
- The Fabricator Roll Forming পোর্টাল (সেটআপ চেকলিস্ট ও সমস্যা সমাধান) — https://www.thefabricator.com
কীওয়ার্ড ইন্টিগ্রেশনের উদাহরণ:
- ইনস্টলেশনের সময় ক্যাম্বার কমাতে এবং প্রোফাইলের নির্ভুলতা নিশ্চিত করতে শীট রোল ফর্মিং মেশিনের এন্ট্রি গাইড সারিবদ্ধ করুন।
- ডিজিটাল প্রিসেট অপারেটরদের শীট রোল ফর্মিং মেশিনে দ্রুত রোলার গ্যাপ সেট করতে সহায়তা করে এবং প্রথম-পাস ফলন উন্নত করে।
উদ্ধৃতি এবং আরও পড়ুন:
- US DOE AMO: শক্তি-দক্ষ ড্রাইভ টিউনিং ও কমিশনিং সংস্থান — https://energy.gov/amo
- ISO Standards Catalogue — https://www.iso.org
- Metal Construction Association — https://www.metalconstruction.org
- The Fabricator — https://www.thefabricator.com
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি সম্পূরক FAQ যোগ করা হয়েছে; বেঞ্চমার্ক টেবিলসহ 2025 সালের ইনস্টলেশন/সেটআপ প্রবণতা; দুটি প্রাসঙ্গিক কেস স্টাডি; বিশেষজ্ঞ মতামত; নির্বাচিত টুল/সংস্থান; কীওয়ার্ডের ভ্যারিয়েশন ও রেফারেন্স সংযুক্ত করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-24 অথবা তার আগে, যদি OEM-রা নতুন সেটআপ প্রিসেট লাইব্রেরি প্রকাশ করে, নিরাপত্তা মানের সংশোধন (ISO/IEC) প্রকাশিত হয় অথবা গুরুত্বপূর্ণ মেট্রোলজি/ভিশন আপডেট কমিশনিং পদ্ধতিকে প্রভাবিত করে।





