
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ইউনিস্ট্রাট রোল ফর্মিং মেশিনসমূহ কয়েলড স্টিল থেকে ইউ-চ্যানেল মেটাল স্টাড এবং জয়েস্ট তৈরি করতে ব্যবহৃত হয়। এই মেশিনগুলি কাঠামোগত ফ্রেমিং শিল্পের একটি মূল সরঞ্জাম। এই গাইডটি ইউনিস্ট্রাট রোল ফর্মিং মেশিনের ধরন, উপাদান, সরবরাহকারী, প্রয়োগ, অপারেশনসমূহের একটি বিস্তারিত ওভারভিউ প্রদান করে।
ইউনিস্ট্রাট রোল ফর্মিং মেশিনসমূহের ওভারভিউ
ইউনিস্ট্রাট রোল ফর্মিং মেশিনগুলি ফ্ল্যাট স্ট্রিপ স্টিল কয়েলকে ইনপুট হিসেবে নেয় এবং একাধিক রোলিং এবং বেন্ডিং অপারেশনের মাধ্যমে এটিকে ধাপে ধাপে ইউ-চ্যানেল আকারে রূপ দেয়। উৎপাদিত স্টিল প্রোফাইলগুলি দেয়াল, ছাদ, মেজানিন, সোলার প্যানেল মাউন্ট এবং অসংখ্য অন্যান্য প্রয়োগে কাঠামোগত ফ্রেমিংয়ে ব্যবহৃত হয়।
ইউনিস্ট্রাট রোল ফর্মিং মেশিনসমূহ সম্পর্কিত মূল তথ্যসমূহ:
- সিইউ চ্যানেল রোল ফর্মার বা স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন নামেও পরিচিত
- ম্যানুয়াল, সেমি-অটোমেটিক এবং সম্পূর্ণ অটোমেটিক সংস্করণে উপলব্ধ
- উৎপাদন ক্ষমতা ১০ থেকে ২০০ ফুট/মিনিট
- ইউ-চ্যানেল, সি-চ্যানেল, স্টাড, ট্র্যাক, ফারিং চ্যানেল তৈরি করে
- প্রোফাইল ডিজাইন এবং রোল টুলিং সেটআপের জন্য ক্যাড সফটওয়্যার ব্যবহার করে
- রোলার বক্সগুলিতে ফর্মিং রোলারসহ বিয়ারিং ব্লক রয়েছে
- রোলারগুলি স্টিল স্ট্রিপকে বাঁকাতে এবং আকার দেওয়ার জন্য আকৃতি অনুযায়ী মেশিনযোগ্য করা হয়
- প্রোফাইল ফ্ল্যাঞ্জে সার্ভিস হোল পাঞ্চ করার জন্য পাঞ্চিং ইউনিট
- ৫ টন পর্যন্ত স্টিল কয়েল ইনপুট ধরে রাখার জন্য ডিকয়লার
- স্ট্রিপকে সারিবদ্ধ করার জন্য এজ গাইডসহ ফিড টেবিল
- স্বয়ংক্রিয় উৎপাদনের জন্য প্রোগ্রামযোগ্য নিয়ন্ত্রণ
- প্রস্থ সর্বোচ্চ ২.৫ ইঞ্চি, পুরুত্ব ২২ থেকে ১৬ গেজ
ইউনিস্ট্রাট রোল ফর্মারের ধরনসমূহ
ইউনিস্ট্রাট রোল ফর্মিং মেশিনের তিনটি প্রধান ধরন রয়েছে:
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| ম্যানুয়াল | ম্যানুয়াল ম্যাটেরিয়াল ফিডিং এবং কাটঅফ সহ মৌলিক মেশিন। কম উৎপাদন হার। |
| সেমি-অটোমেটিক | অটোমেটেড ফিডিং এবং কাটিং কিন্তু ম্যানুয়াল পার্ট অফলোডিং। মধ্যম হার। |
| সম্পূর্ণ স্বয়ংক্রিয় | অটোমেটেড কয়েল লোডিং, ফিডিং, ফর্মিং, কাটিং, পার্ট স্ট্যাকিং। সর্বোচ্চ থ্রুপুট। |
ইউনিস্ট্রাট রোল ফর্মারের উপাদানসমূহ
ইউনিস্ট্রাট রোল ফর্মিং মেশিনগুলি নিম্নলিখিত প্রধান উপাদান নিয়ে গঠিত:
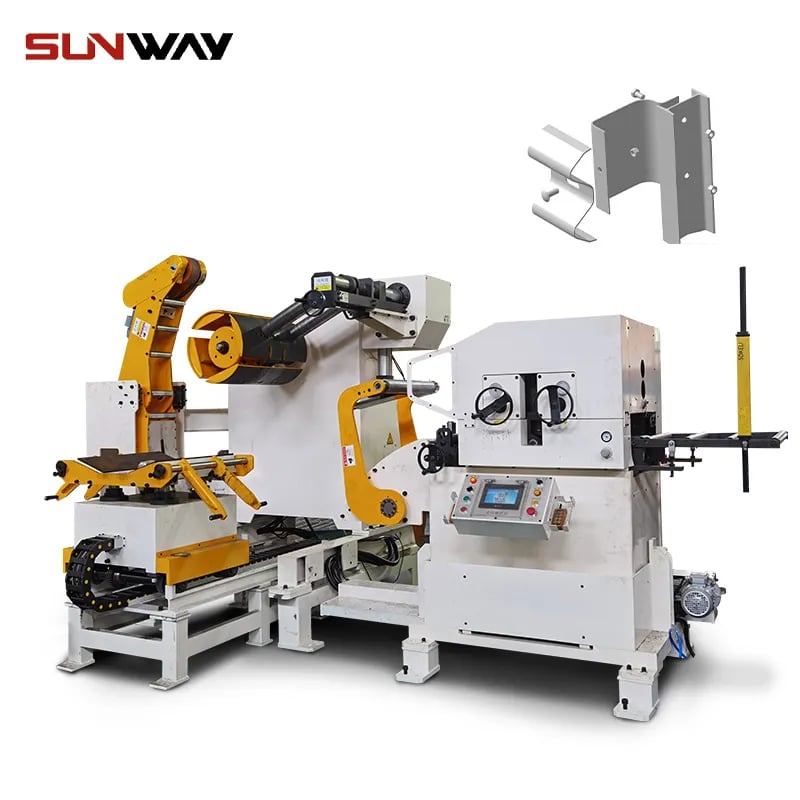
- ডিকয়লার: ইস্পাত কয়েল ধরে রাখে, নিয়ন্ত্রিত উন্মোচনের অনুমতি দেয়। পে-অফ রিল এবং কয়েল ম্যানড্রেল রয়েছে।
- ফিড টেবিল: স্ট্রিপকে রোল ফর্মিং বিভাগে প্রবেশের জন্য সমর্থন করে এবং নির্দেশ করে। প্রান্ত নির্দেশিকা রয়েছে।
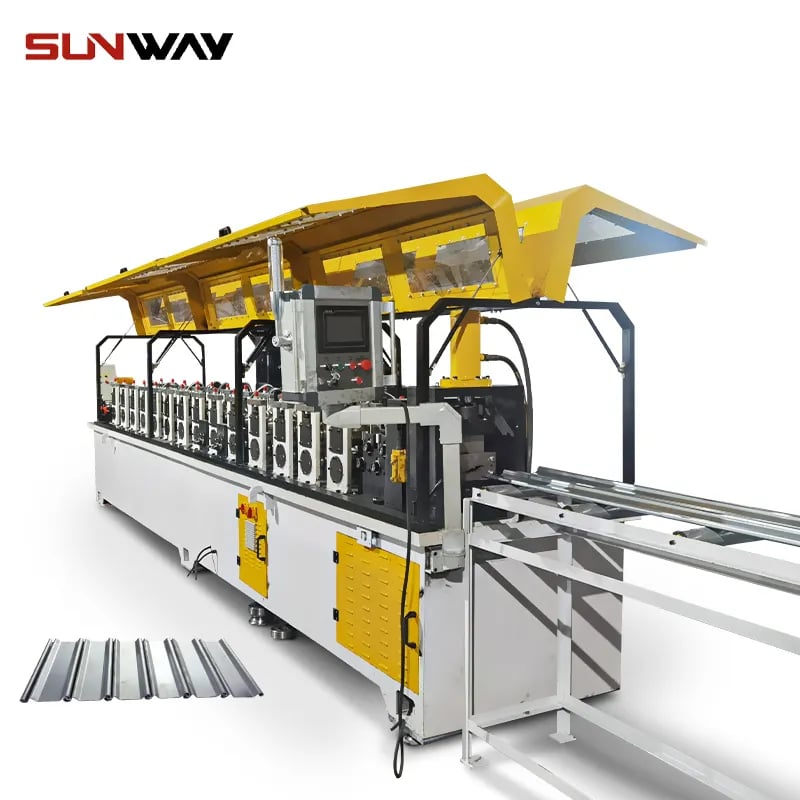
- ফর্মিং বিভাগ: মেশিনযোগ্য রোলারসহ রোলার বক্সগুলি স্ট্রিপকে আকার দেওয়ার জন্য প্রগতিশীল বাঁকা তৈরি করে।
- পাঞ্চিং ইউনিট: সার্ভিস হোল পাঞ্চ করার জন্য পাঞ্চ এবং ডাইসহ ঐচ্ছিক স্টেশন।
- ছেদন প্রেস: গঠিত প্রোফাইলকে কাঙ্ক্ষিত দৈর্ঘ্যে কেটে ফেলে। ম্যানুয়াল বা অটোমেটেড।
- স্ট্যাকিং টেবিল: মেশিন থেকে বের হওয়া কাটা অংশগুলি সংগ্রহ করে। অটোমেটেড স্ট্যাকিং থাকতে পারে।
- ইলেকট্রিক্যাল ক্যাবিনেট: নিয়ন্ত্রণ, ড্রাইভ এবং অটোমেশন সিস্টেম ধারণ করে।
ইউনিস্ট্রাট রোল ফর্মিং মেশিনের প্রয়োগসমূহ
ইউনিস্ট্রাট রোল ফর্মিং মেশিনগুলি নিম্নলিখিত প্রয়োগের জন্য স্ট্যান্ডার্ডাইজড এবং কাস্টম ইউ-চ্যানেল ধাতব ফ্রেমিং প্রোফাইল উৎপাদন করে:
- ড্রাইওয়াল এবং কার্টেন ওয়াল নির্মাণ
- ছাদের ট্রাস, পারলিন, ইভ স্ট্রাট
- ইলেকট্রিক্যাল ট্রাঙ্কিং এবং ক্যাবল ট্রে
- সোলার প্যানেল মাউন্ট
- মেজানিন এবং স্টোরেজ প্ল্যাটফর্ম
- ম্যাটেরিয়াল হ্যান্ডলিং সিস্টেম
- কৃষি ভবন
- ট্রান্সমিশন টাওয়ার
- স্ক্যাফোল্ডিং
- গ্রিনহাউস
- প্যালেট র্যাকিং
- কনভেয়র সিস্টেম
গ্যালভানাইজড ইস্পাত, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম সাধারণ উপাদান রোল করা হয়।
ইউনিস্ট্রাট রোল ফর্মারের স্পেসিফিকেশন
ইউনিস্ট্রাট রোল ফর্মিং মেশিনগুলি বিভিন্ন উৎপাদন প্রয়োজনীয়তার জন্য বিভিন্ন স্পেসিফিকেশন সহ উপলব্ধ:
| প্যারামিটার | সাধারণ পরিসীমা |
|---|---|
| প্রস্থ ক্যাপাসিটি | ১.৫ – ৩ ইঞ্চি |
| পুরুত্ব ক্যাপাসিটি | ০.৭ – ২ মিমি (২২ – ১৬ গেজ) |
| প্রোফাইল উচ্চতা | ১ – ৬ ইঞ্চি |
| উৎপাদন গতি | ১০ – ২০০ ফুট/মিনিট |
| চালক ক্ষমতা | ৫ – ১৫ কিলোওয়াট |
| কার্যকরী নির্ভুলতা | ±০.৫ মিমি |
| কয়েলের ওজন ক্ষমতা | ১ – ৫ টন |
| কয়েলের অভ্যন্তরীণ ব্যাস | ২০ – ৩২ ইঞ্চি |
ইউনিস্ট্রাট রোল ফর্মিং মেশিন কীভাবে বেছে নেবেন
সঠিক ইউনিস্ট্রাট রোল ফর্মার নির্বাচনের জন্য এই টিপসগুলি অনুসরণ করুন:
- প্রয়োজনীয় প্রোফাইল মাপ এবং উৎপাদন হার নির্ধারণ করুন
- ম্যানুয়াল, সেমি-অটো এবং অটোমেটিক সংস্করণের মধ্যে পছন্দ করুন
- কয়েল ধারণক্ষমতা, লাইনের গতি এবং বিদ্যুৎ প্রয়োজনীয়তা বিবেচনা করুন
- প্রোফাইলের জটিলতার উপর ভিত্তি করে ফর্মিং স্ট্যান্ডের সংখ্যা নির্বাচন করুন
- ডিকয়লার, ফিড টেবিল, কাটঅফ প্রেস এবং অন্যান্য সহায়ক সরঞ্জাম অন্তর্ভুক্ত করুন
- প্রয়োজনে পাঞ্চিং, নচিং এবং ড্রিলিং ইউনিট নিন
- মেটফর্ম, রলফর্মার, ব্র্যাডবুরির মতো নির্ভরযোগ্য নির্মাতাদের পছন্দ করুন
- মজবুত নকশা, নির্ভুল মেশিনিং এবং উচ্চমানের উপাদান খুঁজুন
- দ্রুত চেঞ্জওভার, সহজ অপারেশন এবং রক্ষণাবেক্ষণের সুবিধা সম্পন্ন মেশিন খুঁজুন
- নির্মাণ মান, বৈশিষ্ট্য এবং মূল্যের উপর ভিত্তি করে সরবরাহকারীদের মধ্যে তুলনা করুন
- লিড টাইম, শিপিং শর্তাবলী, পেমেন্টের বিকল্প এবং ওয়ারেন্টি যাচাই করুন
- রান স্যাম্পল, ফ্যাক্টরি অ্যাকসেপ্ট্যান্স টেস্টিং এবং অপারেটর প্রশিক্ষণের প্রয়োজন
সতর্ক স্পেসিফিকেশন মিলান আপনার উৎপাদন চাহিদা অনুযায়ী অপ্টিমাইজড ইউনিস্ট্রাট রোল ফর্মার নিশ্চিত করবে।
ইউনিস্ট্রাট রোল ফর্মিং মেশিন প্রস্তুতকারকসমূহ
বিশ্বজুড়ে অসংখ্য দক্ষ ইউনিস্ট্রাট রোল ফর্মার প্রস্তুতকারক রয়েছে। শীর্ষস্থানীয় কিছু গ্লোবাল সাপ্লায়ারের মধ্যে রয়েছে:
| প্রতিষ্ঠান | অবস্থান |
|---|---|
| Metform | যুক্তরাষ্ট্র |
| রোলফর্মার | চীন |
| Bradbury | যুক্তরাষ্ট্র |
| স্যামকো মেশিনারি | চীন |
| মেটেক্নো | ইতালি |
| Shanghai Metal Corporation | চীন |
| জুয়ান মেটাল | চীন |
| আর্নস্ট মেশিন টুলস | যুক্তরাজ্য |
| টেকনোশেল অটোমেশনস | ভারত |
| ফেরাক্কি মেশিনস | ইতালি |
প্রস্তুতকারকদের তুলনা করার সময় উৎপাদন ক্ষমতা, আপনার পণ্যের ধরনের অভিজ্ঞতা, গুণমান সার্টিফিকেশন, কাস্টমাইজেশন ক্ষমতা এবং বিক্রয়োত্তর সেবা বিবেচনা করুন। সম্ভব হলে রেফারেন্স প্ল্যান্ট পরিদর্শন করে নির্মাণের গুণমান পরীক্ষা করুন।
ইউনিস্ট্রাট রোল ফর্মারের খরচ
ইউনিস্ট্রাট রোল ফর্মিং মেশিনের দাম মেশিনের আকার, উৎপাদন হার, অটোমেশনের স্তর এবং ঐচ্ছিক বৈশিষ্ট্যের উপর নির্ভর করে। সাধারণ মূল্য পরিসীমা:
- ছোট ম্যানুয়াল মেশিন: $8,000 – $15,000
- মাঝারি আধা-স্বয়ংক্রিয় রোল ফর্মার: $20,000 – $60,000
- বড় উচ্চ-গতির স্বয়ংক্রিয় মেশিন: $80,000 – $150,000
ডিকয়লার, ইনস্টলেশন, প্রতিবর্তনীয় যন্ত্রাংশ এবং অপারেটর প্রশিক্ষণের অতিরিক্ত খরচও বিবেচনা করা উচিত। কেনাকাটার সিদ্ধান্ত নেওয়ার সময় একাধিক সরবরাহকারীর কোটেশন অনুরোধ করুন এবং জীবনচক্র খরচ তুলনা করুন।
ইউনিস্ট্রাট রোল ফর্মিং মেশিন কীভাবে ইনস্টল করবেন
ইউনিস্ট্রাট রোল ফর্মারের সঠিক ইনস্টলেশন কর্মক্ষমতা এবং দীর্ঘায়ু বাড়ায়। এই সর্বোত্তম অনুশীলনগুলি অনুসরণ করুন:
- সমতল, স্তরবিন্যাসিত এবং কম্পনমুক্ত ফাউন্ডেশন প্রস্তুত করুন, সাধারণত সশক্ত করা কংক্রিট
- অপারেশন, রক্ষণাবেক্ষণ এবং উপকরণ পরিচালনার জন্য মেশিনের চারপাশে পর্যাপ্ত স্থান নিশ্চিত করুন
- মেশিনকে সঠিকভাবে স্তরবিন্যাসিত এবং সারিবদ্ধ করতে প্রিসিশন যন্ত্র ব্যবহার করুন
- প্রস্তুতকারকের নির্দেশ অনুসারে মেশিনের বেসপ্লেটগুলি দৃঢ়ভাবে বোল্ট করে বাঁধুন
- অপারেশনের আগে সমস্ত নিরাপত্তা গার্ড এবং ইন্টারলক ইনস্টল করুন
- স্থানীয় কোড অনুসারে ইলেকট্রিকাল গ্রাউন্ডিং করুন এবং ম্যানুয়াল অনুসারে পাওয়ার সংযোগ করুন
- সঠিক কার্যকারিতা যাচাই করতে টেস্ট রান এবং ট্রায়াল ফর্মিং সম্পাদন করুন
- প্রাথমিক উৎপাদনের ভিত্তিতে প্রক্রিয়া ফাইন টিউন করুন এবং চূড়ান্ত সমন্বয় করুন
ইউনিস্ট্রাট রোল ফর্মার কীভাবে চালাবেন
ইউনিস্ট্রাট রোল ফর্মারের নিরাপদ এবং সর্বোত্তম অপারেশনের জন্য কিছু টিপস:
- ব্যবহারের আগে অপারেটিং ম্যানুয়াল ভালোভাবে অধ্যয়ন করুন
- মেশিন সেটিংস প্রোগ্রাম করুন এবং ফর্মিং প্রোফাইল ডাউনলোড করুন
- পাওয়ার চালু করার আগে সমস্ত গার্ড স্থানে রাখুন
- ডিকয়লারে নির্দিষ্ট মাপের কয়েল ফিড করুন
- স্ট্রিপকে রোলার বক্সের মধ্য দিয়ে থ্রেড করুন এবং ফিড টেবিলে সারিবদ্ধ করুন
- স্ট্রিপকে কেন্দ্রীভূত করতে এজ গাইড এবং সাপোর্ট রোলার সমন্বয় করুন
- প্রোফাইল অনুসারে গতি, গাইড উচ্চতা এবং কাটঅফ দৈর্ঘ্য নির্ধারণ করুন
- স্বয়ংক্রিয় অপারেশন শুরু করুন এবং ফর্মিং প্রক্রিয়া পর্যবেক্ষণ করুন
- অবিরত চালানোর আগে প্রথম টুকরোগুলির নির্ভুলতা পরীক্ষা করুন
- গুণমান নিয়ন্ত্রণের জন্য পর্যায়ক্রমে প্রোফাইল মাপ নিন
- জ্যাম, ত্রুটি বা ত্রুটি হলে মেশিন নিরাপদে বন্ধ করুন এবং সমস্যা সমাধান করুন
- ডাউনটাইম কমাতে কয়েল সরবরাহ স্থিতিশীল রাখুন
- কাজের এলাকা পরিষ্কার এবং বাধামুক্ত রাখুন
ইউনিস্ট্রাট রোল ফর্মার রক্ষণাবেক্ষণ
ইউনিস্ট্রাট রোল ফর্মারের সর্বোত্তম কর্মক্ষমতা এবং দীর্ঘায়ুর জন্য নিয়মিত রক্ষণাবেক্ষণ অত্যাবশ্যক। মূল কার্যকলাপগুলির মধ্যে রয়েছে:
- প্রতিদিন কম্প্রেসড বায়ু এবং ভ্যাকুয়াম ব্যবহার করে মেশিন পরিষ্কার করুন
- বিয়ারিং এবং স্লাইডিং অংশগুলো তেল বা গ্রিজ দিয়ে লুব্রিকেট করুন
- শিথিল ফাস্টেনার, লিক, অস্বাভাবিক শব্দের জন্য মেশিন পরীক্ষা করুন
- ইলেকট্রিকাল সংযোগগুলো শক্ত এবং প্যানেলগুলো ধুলোমুক্ত কিনা যাচাই করুন
- রোলার, স্ট্রিপার, গাইডগুলো ক্ষয়প্রাপ্ত কিনা পরীক্ষা করুন এবং প্রয়োজনে প্রতিস্থাপন করুন
- প্রস্তুতকারকের সময়সূচি অনুসারে হাইড্রলিক তেল এবং ফিল্টার পরিবর্তন করুন
- ড্রাইভ চেইন, স্প্রকেট, গিয়ারগুলো প্রসারিত বা ক্ষতিগ্রস্ত কিনা পরীক্ষা করুন
- নিউম্যাটিক লাইন এবং ভাল্ভসমূহে কোনো লিকেজ বা বাধা নেই তা যাচাই করুন
- দীর্ঘ চলার পর গভীর পরিষ্কারের জন্য আংশিক খুলে ফেলুন
- গাইডিং উপাদানগুলোতে খেলা দূর করতে গিবসমূহ পুনরায় আটকান
- উৎপাদনের আগে মেশিন সফটওয়্যার আপডেট করুন এবং সংশোধনী পরীক্ষা করুন
ইউনিস্ট্রাট রোল ফর্মিং ট্রাবলশুটিং
ইউনিস্ট্রাট রোল ফর্মারের কিছু সাধারণ সমস্যা এবং সমাধান:
সমস্যা: অযথা প্রোফাইল মাপ
- রোলার অ্যাডজাস্টমেন্ট এবং গ্যাপ স্পেসিং যাচাই করুন
- ঘষা পড়া বা ক্ষতিগ্রস্ত ফর্মিং রোলার প্রতিস্থাপন করুন
- ফিড গতি বা ধাতুর পুরুত্ব সামঞ্জস্য করুন
সমস্যা: মেশিনে স্ট্রিপ জ্যামিং
- ফিড অ্যালাইনমেন্ট যাচাই করুন এবং উপাদান সোজা করুন
- ফর্মিং রোলার এবং স্ট্রিপার প্লেট থেকে জমা পরিষ্কার করুন
- রোলার বক্স স্পেসিং এবং স্ট্রিপার চাপ সামঞ্জস্য করুন
সমস্যা: অতিরিক্ত স্ট্রিপ কার্লিং
- স্ট্রিপ সমতল করতে এজ গাইড চাপ বাড়ান
- ফর্মিং ধাপগুলো সমানভাবে স্তরবিন্যাসিত কিনা যাচাই করুন
- ধীর ফিড গতি চেষ্টা করুন এবং সঙ্গত লুব্রিকেশন নিশ্চিত করুন
সমস্যা: ফর্ম করা প্রোফাইলে বার বা আঁচড়
- ঘষা পড়া ফর্মিং রোলার এবং স্ট্রিপার প্রতিস্থাপন করুন
- রোলারের মধ্যবর্তী স্পেসিং সামান্য বাড়ান
- প্রয়োজনে রোলার পৃষ্ঠ পালিশ করুন
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মারে কত পুরুত্বের স্টিল কয়েল ফর্ম করা যায়?
উত্তর: সাধারণ পুরুত্ব ক্ষমতা ২২ গেজ (০.৭ মিমি) থেকে ১৬ গেজ (১.৬ মিমি) স্টিল। কিছু ভারী মেশিনে সর্বোচ্চ ১৪ গেজ (২ মিমি) সম্ভব।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিনে কী দৈর্ঘ্যের প্রোফাইল উৎপাদন করা যায়?
উত্তর: স্ট্যান্ডার্ড দৈর্ঘ্য ৮ থেকে ২৪ ফুট। কাস্টম বা অটোমেটেড কাটঅফ প্রেসগুলি কয়েক ইঞ্চি থেকে ৩০ ফুটেরও বেশি লম্বা অংশ তৈরি করতে পারে।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিনের উৎপাদন হার কত দ্রুত?
উত্তর: উৎপাদন গতি মেশিনের আকারভেদে পরিবর্তিত হয় কিন্তু সাধারণত ১০ থেকে ২০০ লিনিয়ার ফুট প্রতি মিনিট। বড় অটোমেটেড মেশিনগুলি দ্রুত লাইন গতিতে সর্বোচ্চ উৎপাদন নিশ্চিত করে।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিনের বিদ্যুৎ প্রয়োজনীয়তা কী?
এ: অধিকাংশ ইউনিস্ট্রাট রোল ফর্মারের জন্য মোটরের আকার এবং চালিত বিভাগের সংখ্যার উপর নির্ভর করে ৩-১৫ কিলোওয়াট শক্তির প্রয়োজন হয়। সাধারণত ২২০ভি, ৩৮০ভি বা ৪৮০ভি ভোল্টেজ ৫০ বা ৬০ হার্জ ফ্রিকোয়েন্সিতে ব্যবহৃত হয়।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিনের সাথে কোন নিরাপত্তা ব্যবস্থা গ্রহণ করা উচিত?
এ: গার্ডিং, জরুরি স্টপ, লাইট কার্টেন, লকআউট/ট্যাগআউট ডিভাইস এবং কঠোর অপারেশন প্রক্রিয়া যেমন নিরাপত্তা ব্যবস্থা প্রয়োগ করে অপারেটরদের সুরক্ষা নিশ্চিত করা উচিত।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিনের দাম কী কী কারণে প্রভাবিত হয়?
এ: মূল মূল্য নির্ধারক কারণগুলি হলো উৎপাদন গতি, অটোমেশন স্তর, আকার ও পুরুত্ব ক্ষমতা, ফর্মিং হেডের সংখ্যা, ব্র্যান্ডের খ্যাতি এবং ঐচ্ছিক বৈশিষ্ট্য।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিন কি সশক্ত প্লেইন কংক্রিটে স্থাপন করা উচিত?
এ: হ্যাঁ, কার্যকরণকালে কম্পন এবং টুইস্টিং বলের বিরুদ্ধে স্থিতিশীল ভিত্তি প্রদানের জন্য সশক্ত কংক্রিট স্ল্যাবের সুপারিশ করা হয়।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ কত ঘন ঘন করা উচিত?
এ: দৈনিক পরিষ্কার এবং সাপ্তাহিক পরিদর্শনের পরামর্শ দেওয়া হয়। তেল পরিবর্তন, যন্ত্রাংশ প্রতিস্থাপন এবং ওভারহল সহ সম্পূর্ণ রক্ষণাবেক্ষণ প্রতি ৬-১২ মাস অন্তর করা উচিত।
প্রশ্ন: ইউনিস্ট্রাট রোল ফর্মিং মেশিনের সাধারণ ব্যবহারকাল কত?
এ: সঠিক স্থাপন, অপারেশন এবং রক্ষণাবেক্ষণের সাথে, মানসম্পন্ন ইউনিস্ট্রাট রোল ফর্মার পূর্ণকালীন উৎপাদন অবস্থায় ১৫-২৫ বছর স্থায়ী হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি Unistrut রোল ফর্মিং মেশিনকে জেনেরিক C-channel রোল ফর্মার থেকে কী আলাদা করে?
- Unistrut চ্যানেলে স্প্রিং নাট ও আনুষঙ্গিক উপাদান গ্রহণের জন্য সুনির্দিষ্ট অভ্যন্তরমুখী রিটার্ন লিপ এবং ছিদ্রের প্যাটার্ন প্রয়োজন। এসব মেশিনে আরও টাইট ফ্ল্যাঞ্জ রেডিয়াস, উচ্চতর মাত্রিক পুনরাবৃত্তিযোগ্যতা (±0.3–0.5 mm) এবং NEMA ও সিসমিক ব্রেসিং স্পেসিফিকেশনসম্মত স্লট/ওবলং প্যাটার্নের জন্য প্রায়ই সার্ভো পাঞ্চিং সংযুক্ত থাকে।
2) Unistrut প্রোফাইলের জন্য ফর্মিং স্টেশনের সংখ্যা কীভাবে নির্ধারণ করব?
- সাধারণ নিয়ম হিসেবে, স্টেশন ≈ (মোট বেন্ড অ্যাঙ্গেল ডিগ্রিতে ÷ 15) + ক্যালিব্রেশন ও লিপের জন্য 4 থেকে 6। সাধারণ 41×41 mm স্লটেড চ্যানেল 2.0 mm স্টিলে, ইয়েল্ড স্ট্রেংথ, রেডিয়াস ও সারফেস ফিনিশের প্রয়োজনের ওপর নির্ভর করে 16–22টি স্টেশন ব্যবহার করে।
3) একটি লাইন কি একাধিক Unistrut চ্যানেল সাইজ উৎপাদন করতে পারে?
- হ্যাঁ, ক্যাসেট-ধরনের টুলিং, দ্রুত-পরিবর্তনযোগ্য স্পেসার এবং মোটরচালিত প্রস্থ সমন্বয়ের মাধ্যমে। 41×21, 41×41 এবং back-to-back প্রোফাইলের মধ্যে চেঞ্জওভার 10–20 মিনিটে নামাতে রেসিপি-নির্ভর সেটআপ ও ডেটাম-ভিত্তিক টুলিং খুঁজুন।
4) স্লটেড Unistrut চ্যানেলের জন্য কোন পাঞ্চিং বিকল্প সবচেয়ে ভালো?
- সার্ভো CNC পাঞ্চিং অথবা রোটারি পাঞ্চিং হেড। সার্ভো সিস্টেম ±0.2 mm অবস্থানগত নির্ভুলতায় নমনীয় পিচ (যেমন, 50 mm পিচে 18×28 mm স্লট) এবং বারকোড-নির্ভর জব পরিবর্তন সম্ভব করে। রোটারি হেড নির্দিষ্ট প্যাটার্নে দ্রুততর, তবে কম নমনীয়।
5) স্টিলের গ্রেড মেশিন নির্বাচন ও টুলিংয়ের আয়ুকে কীভাবে প্রভাবিত করে?
- উচ্চ-শক্তির স্টিল (যেমন, S350–S420, ASTM A653 50 ksi) এর জন্য বড় বেন্ড রেডিয়াস, বেশি স্টেশন এবং TiN/TiCN কোটিংসহ শক্ত টুল স্টিল (D2, SKD11) প্রয়োজন। স্প্রিংব্যাক ক্ষতিপূরণ ও বারের সীমা নিশ্চিত করতে মিল সার্টিফিকেট এবং রান-অফ নমুনা যাচাই করুন।
২০২৫ শিল্প প্রবণতা
- উচ্চ-মিশ্রণ, কম-ভলিউম উৎপাদন: বৈচিত্র্যময় SKU (solid, slotted, back-to-back) সরবরাহের জন্য প্রিমিয়াম Unistrut রোল ফর্মিং মেশিনে স্বয়ংক্রিয় চেঞ্জওভার ও রেসিপি লাইব্রেরি মানসম্মত।
- টেকসইতা ও কমপ্লায়েন্স: ZAM (Zn-Al-Mg) কোটেড স্টিল ও EPD-সমর্থিত কয়েলের ব্যবহার বাড়ছে; ক্রেতারা CE/UKCA, ISO 9001 এবং মেশিনারি সেফটি PL d রেটিংয়ের প্রমাণ চাইছেন।
- ডেটা-চালিত গুণমান: ইনলাইন ভিশন সিস্টেম স্লটের উপস্থিতি, বারের উচ্চতা ও ফ্ল্যাঞ্জ অ্যাঙ্গেল যাচাই করে; SPC ড্যাশবোর্ড ট্রেসেবিলিটির জন্য MES-এর সঙ্গে সংযুক্ত হয়।
- শক্তি দক্ষতা: রিজেনারেটিভ সার্ভো ড্রাইভ ও স্মার্ট আইডল 2022-যুগের লাইনের তুলনায় kWh/m 8–15% কমায়।
- আঞ্চলিকীকরণ: নির্মাণ হার্ডওয়্যারের সংক্ষিপ্ত সরবরাহ শৃঙ্খল OEM-দের নমনীয় পাঞ্চিং ও দ্রুত ডাই পরিবর্তন যুক্ত করতে উৎসাহিত করছে।
Unistrut রোল ফর্মিং মেশিনের ক্রেতাদের জন্য 2023–2025 সালের প্রধান বেঞ্চমার্ক
| মেট্রিক | 2023 | 2024 | 2025 (আনুমানিক) | নোট/উৎস |
|---|---|---|---|---|
| সার্ভো পাঞ্চিংসহ সাধারণ লাইন গতি (m/min) | 10–14 | 12–18 | 14–22 | OEM ক্যাটালগ; কারখানার FAT রিপোর্ট |
| নতুন লাইনে স্বয়ংক্রিয় চেঞ্জওভার গ্রহণ (%) | 38 | 46 | 55 | শিল্প ক্রেতা জরিপ |
| গড় চেঞ্জওভার সময় (ম্যানুয়াল বনাম স্বয়ংক্রিয়) (min) | 45–70 / 20–30 | 40–60 / 15–22 | 35–50 / 10–18 | ইন্টিগ্রেটরদের ডেমো |
| শক্তি ব্যবহার (kWh/100 m, 2.0 mm GI, slotted) | 8.5–9.8 | 7.8–9.0 | 7.2–8.5 | ভেন্ডরের শক্তি অডিট |
| চ্যানেলের জন্য ZAM-কোটেড কয়েল ব্যবহারের হার (%) | 10 | 14 | 20 | World Steel/কয়েল কোটার রিপোর্ট |
| ভিশন/লেজার গজিংসহ ইনলাইন QC গ্রহণের হার (%) | 22 | 29 | 37 | অটোমেশন সরবরাহকারী |
| সাধারণ মাত্রিক পুনরাবৃত্তিযোগ্যতা (mm) | ±0.6–0.8 | ±0.5–0.6 | ±0.3–0.5 | FAT/SAT ডেটা, ক্রেতার স্পেসিফিকেশন |
নির্বাচিত সূত্রসমূহ:
- NEMA VE 1 এবং VE 2: https://www.nema.org/standards
- ISO 14120, ISO 13849-1 (PL d নিরাপত্তা): https://www.iso.org
- World Steel Association-এর কোটিং ও টেকসইতা: https://worldsteel.org
- IEC 61439 (সাপোর্ট চ্যানেল, বন্ডিং ব্যবহারকারী অ্যাসেম্বলি): https://webstore.iec.ch
- UL Product iQ (হার্ডওয়্যার/বন্ডিং উপাদান): https://productiq.ul.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: OEM বৈচিত্র্যকরণের জন্য দ্রুত-চেঞ্জওভার Unistrut লাইন (2025)
- পটভূমি: একটি উত্তর আমেরিকান ফ্রেমিং OEM সিসমিক বাজারের জন্য 1.5–2.5 mm GI ও ZAM-এ 41×21, 41×41 এবং back-to-back চ্যানেল অন্তর্ভুক্ত করতে SKU বাড়ায়।
- সমাধান: ক্যাসেট টুলিং, সার্ভো CNC পাঞ্চিং (±0.2 mm), রিজেনারেটিভ ড্রাইভ এবং স্বয়ংক্রিয় রোল গ্যাপ সংশোধনের সঙ্গে সংযুক্ত ইনলাইন লেজার অ্যাঙ্গেল পরিমাপসহ 22-স্টেশন রোল ফর্মার স্থাপন করা হয়।
- ফলাফল: চেঞ্জওভার 58 থেকে 16 মিনিটে কমেছে; স্ক্র্যাপ 2.1%-এ নেমেছে; শক্তি-তীব্রতা 11% কমেছে; প্রথম-পাস ফলন 98.4%-এ পৌঁছেছে। উৎস: OEM SAT রিপোর্ট; অভ্যন্তরীণ শক্তি ড্যাশবোর্ড।
কেস স্টাডি 2: উপকূলীয় সৌর প্রকল্পের জন্য ক্ষয়-অপ্টিমাইজড Unistrut চ্যানেল (2024)
- পটভূমি: PV র্যাকিংয়ের C4–C5 পরিবেশে হট-ডিপ গ্যালভানাইজড চ্যানেলে অকাল ক্ষয়ের সম্মুখীন হয়েছিল একটি EPC কন্ট্রাক্টর।
- সমাধান: বিদ্যমান লাইনে ZAM-কোটেড S350 স্টিলে পরিবর্তন করা হয়; মাইক্রো-ক্র্যাক কমাতে ফ্লাওয়ার প্যাটার্ন পরিবর্তন ও এজ-কন্ডিশনিং যোগ করা হয়; বন্ডিং ধারাবাহিকতার জন্য কন্ডাক্টিভিটি পরীক্ষা চালু করা হয়।
- ফলাফল: ISO 9227 অনুযায়ী 1,000 h NSS পরীক্ষায় কাটা প্রান্তে <5% লাল মরিচা দেখা গেছে; 9 মাসের মাঠ পরিদর্শনে কোনো ব্লিস্টারিং পাওয়া যায়নি; ইনস্টলেশন ব্যয় +4%, তবে প্রতিস্থাপন কমায় জীবনচক্র সাশ্রয় 15%। উৎস: তৃতীয় পক্ষের ল্যাব রিপোর্ট; EPC QA রেকর্ড।
বিশেষজ্ঞদের মতামত
- Dr. Hannah Lee, ম্যাটেরিয়ালস ইঞ্জিনিয়ার, World Steel Association
- “জিঙ্ক–অ্যালুমিনিয়াম–ম্যাগনেসিয়াম কোটিং রোল-ফর্মড চ্যানেলের প্রান্ত সুরক্ষা উল্লেখযোগ্যভাবে উন্নত করে, ফলে C4/C5 পরিবেশে সার্ভিস লাইফ না কমিয়ে পাতলা গেজ ব্যবহার করা যায়।”
- Marco De Santis, অটোমেশন লিড, Bradbury Group
- “স্বয়ংক্রিয় গ্যাপ/অফসেট সংশোধনের সঙ্গে রেসিপিনির্ভর পাঞ্চিং Unistrut রোল ফর্মিং মেশিনে বিনিয়োগের সর্বোচ্চ ফলদায়ক একক আপগ্রেড—বিভিন্ন পণ্য তৈরি করা কারখানায় সাধারণত 12 মাসের কম সময়ে বিনিয়োগ উঠে আসে।”
- Priya Natarajan, P.E., সিনিয়র স্ট্রাকচারাল ইঞ্জিনিয়ার, SECB
- “সিসমিক ব্রেসিংয়ে স্লট টলারেন্স ও পুনরাবৃত্তিযোগ্য ফ্ল্যাঞ্জ জ্যামিতি স্টিলের গ্রেডের মতোই গুরুত্বপূর্ণ। NEMA VE 1 অনুযায়ী প্রত্যক্ষদর্শীর উপস্থিতিতে লোড ও পুল-থ্রু পরীক্ষার মাধ্যমে যাচাই নির্দিষ্ট করুন।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- NEMA VE 1/VE 2 (সাপোর্ট সিস্টেমের মানদণ্ড, ইনস্টলেশন): https://www.nema.org/standards
- AISI S100 এবং Cold-Formed Steel Design Manual (প্রোফাইলিং ও ডিজাইন): https://www.awc.org/standards/aisi
- World Steel Association-এর ক্ষয়/কোটিং রিসোর্স: https://worldsteel.org
- ISO 13849-1 (মেশিনারির ফাংশনাল সেফটি): https://www.iso.org/standard/69883.html
- UL Product iQ (চ্যানেল হার্ডওয়্যারের বন্ডিং/গ্রাউন্ডিং তালিকা): https://productiq.ul.com
- RSMeans (ফ্যাব্রিকেশন/ইনস্টলেশনের ব্যয় বেঞ্চমার্ক): https://www.rsmeans.com
- রোল ফ্লাওয়ার ডেভেলপমেন্ট/CAD-এর জন্য FreeCAD এবং OpenCascade: https://www.freecad.org
- ইনলাইন ভিশন ও লেজার গজিংয়ের জন্য Keyence/SICK অ্যাপ্লিকেশন নোট: https://www.keyence.com
একটি Unistrut রোল ফর্মিং মেশিনের ক্রয়-চেকলিস্ট
- চ্যানেল পরিবার নির্ধারণ করুন: সাইজ (41×21, 41×41, back-to-back), স্লট প্যাটার্ন, হোল পিচ এবং টলারেন্স।
- রান নমুনার মাধ্যমে পুরুত্ব ও গ্রেডের পরিসর যাচাই করুন (যেমন, 1.5–2.5 mm; S250–S420; GI/ZAM/SS/Al)।
- পাঞ্চিং পদ্ধতি (সার্ভো বনাম রোটারি), অবস্থানগত নির্ভুলতা, বারের সীমা (<0.05 mm) এবং প্রয়োজন হলে ডিবারিং নির্দিষ্ট করুন।
- নথিভুক্ত সময়ের লক্ষ্যমাত্রাসহ স্বয়ংক্রিয় পরিবর্তন ব্যবস্থা (ক্যাসেট টুলিং, মোটরচালিত প্রস্থ) প্রয়োজন।
- নিরাপত্তা মানদণ্ড মেনে চলা (CE/UKCA, ISO 12100, ISO 13849-1), FAT/SAT প্রোটোকল এবং অতিরিক্ত যন্ত্রাংশের কিট আবশ্যক করুন।
- QC সংযুক্ত করুন: ইন-লাইন কোণ পরিমাপ, স্লট উপস্থিতি শনাক্তকরণ, এবং MES/ERP-তে SPC রপ্তানি।
- ধারাবাহিক উন্নতির জন্য শক্তি পরিমাপ এবং OEE ট্র্যাকিং অন্তর্ভুক্ত করুন।
রক্ষণাবেক্ষণে দ্রুত সাফল্য
- দৈনিক: ধাতব কুচি পরিষ্কার করুন, পাঞ্চ/ডাই ক্ষয় হয়েছে কি না পরীক্ষা করুন, লুব্রিকেন্টের মাত্রা পরীক্ষা করুন।
- সাপ্তাহিক: রোলের অ্যালাইনমেন্ট ও গ্যাপ যাচাই করুন, ভিশন/লেজার সেন্সর ক্যালিব্রেট করুন।
- ত্রৈমাসিক: ড্রাইভ চেইন/গিয়ারবক্স পরীক্ষা করুন, PLC/HMI ব্যাকআপ আপডেট করুন, বিচ্যুতির জন্য SPC পর্যালোচনা করুন এবং প্রয়োজন অনুযায়ী ফ্লাওয়ার প্যাটার্ন সমন্বয় করুন।
সর্বশেষ আপডেট: 2025-10-28
পরিবর্তনলগ: 5টি FAQ যোগ করা হয়েছে; বেঞ্চমার্কিং টেবিল ও উৎসসহ 2025 সালের প্রবণতা সংযোজন করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি অন্তর্ভুক্ত করা হয়েছে; বিশেষজ্ঞ মতামত যোগ করা হয়েছে; Unistrut রোল ফর্মিং মেশিনের জন্য টুল/রিসোর্স এবং ক্রয় ও রক্ষণাবেক্ষণ চেকলিস্ট সংকলন করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-31 অথবা তার আগে, যদি NEMA/ISO/IEC মান পরিবর্তিত হয়, ZAM সরবরাহ/মূল্যের পরিবর্তন >10% হয়, অথবা অটোমেশন বৈশিষ্ট্য (স্বয়ংক্রিয় পরিবর্তন, ইন-লাইন QC) গ্রহণে উল্লেখযোগ্য পরিবর্তন ঘটে





