
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ
রিজ ক্যাপিং রোল ফর্মিং যন্ত্রগুলো ধাতব কয়েল স্টক থেকে ছাদের রিজ ক্যাপ উৎপাদনের জন্য ব্যবহৃত হয়। রিজ ক্যাপগুলো ছাদের চূড়ায় স্থাপিত হয় যেখানে দুটি ঢালু ছাদের সমতল মিলিত হয়। রিজ ক্যাপগুলো সৌন্দর্যবর্ধক এবং কার্যকর উভয় উদ্দেশ্য পূরণ করে, ছাদের চূড়ার জন্য আকর্ষণীয় ফিনিশ প্রদান করে এবং আবহাওয়ার ক্ষতি থেকে দুর্বল জয়েন্ট এলাকা রক্ষা করে।
রোল ফর্মিং হলো একটি দক্ষ, উচ্চ-গতির উৎপাদন প্রক্রিয়া যা রিজ ক্যাপ এবং অন্যান্য লম্ববত্তর বাঁকানো বা ফর্মড ধাতব উপাদানের অবিরত উৎপাদনের জন্য। রোল ফর্মিংয়ে, সমতল ধাতব স্ট্রিপট একাধিক ঘূর্ণায়মান ফর্মিং রোলারের মধ্য দিয়ে অগ্রসর হয় যা স্ট্রিপ জুড়ে স্থানীয় বাঁকানো বল প্রয়োগ করে ধাপে ধাপে আকৃতি দেয়। সিরিজের স্ট্যান্ডের মাধ্যমে এই ক্রমিক ফর্মিং উপাদানকে অতিরিক্ত চাপ না দিয়ে টাইট-রেডিয়াস বাঁক অর্জন করতে দেয়।
রিজ ক্যাপিং রোল ফর্মিং যন্ত্রের মূল বৈশিষ্ট্য এবং ক্ষমতা:
- উৎপাদন গতি প্রতি মিনিটে ১২০ মিটার পর্যন্ত
- উচ্চ শক্তির ইস্পাত, অ্যালুমিনিয়াম, কপার ফর্মিং
- স্ট্যান্ডার্ড বা কাস্টম প্রস্থে উপলব্ধ
- দ্রুত প্রোফাইল পরিবর্তনের জন্য রোলার ক্যাসেট
- এক-পাস এবং দ্বি-পাস রোল ফর্মিং কনফিগারেশন
- একীভূত নচিং, পাঞ্চিং বা কাটিং
- সমাপ্ত অংশের স্বয়ংক্রিয় বান্ডেল স্ট্যাকিং
- টাচস্ক্রিন নিয়ন্ত্রণ, রেসিপি সংরক্ষণ, ডায়াগনস্টিক্স
রোল ফর্মড রিজ ক্যাপগুলো হালকা, টেকসই এবং দীর্ঘ অবিরত দৈর্ঘ্যে ওয়েল্ড ছাড়াই উৎপাদন করা অর্থনৈতিক। এগুলো আবাসিক, বাণিজ্যিক এবং শিল্প ভবনের ধাতব ছাদে সাধারণত ব্যবহৃত হয়। এই গাইডটি রিজ ক্যাপিং রোল ফর্মিং সরঞ্জামের বিস্তারিত স্পেসিফিকেশন, উৎপাদন প্রক্রিয়া এবং উপাদান তথ্য প্রদান করে।
রিজ ক্যাপ প্রোফাইল এবং উপাদান
রিজ ক্যাপিং রোল ফর্মিং যন্ত্রগুলো শিল্প মানের বিভিন্ন প্রোফাইল, উপাদান, মাপ এবং পুরুত্বে ছাদের রিজ ক্যাপ উৎপাদন করে।
সারণি ১. সাধারণ রিজ ক্যাপ প্রোফাইল
| প্রোফাইল | বর্ণনা |
|---|---|
| স্ট্যান্ডার্ড | কেন্দ্রীয় উত্থিত রিবযুক্ত কোণাকৃতি ক্যাপ |
| করুগেটেড | ট্র্যাপিজয়েডাল বা সাইনাসয়েডাল রিব প্যাটার্ন |
| ডায়মন্ড | আন্তঃলক্ষ্যী ডায়মন্ড-আকৃতির প্যান |
| শিংগল | অ্যাসফল্ট শিংগলের মতো ওভারল্যাপিং ট্যাব |
| ভি-গ্রুভ | দৈর্ঘ্যভাবে V-আকৃতির খাঁজসমূহ |
| কাস্টম | অনন্য অ-মানক প্রোফাইলসমূহ |
সারণি ২. সাধারণ রিজ ক্যাপ উপকরণসমূহ
| উপাদান | বৈশিষ্ট্য |
|---|---|
| গ্যালভানাইজড ইস্পাত | ক্ষয়প্রতিরোধ ক্ষমতা, শক্তি |
| অ্যালুমিনিয়াম | হালকা ওক্তিপূর্ণ |
| তামা | প্রাকৃতিক আবহাওয়া প্রভাব, মর্যাদাপূর্ণ |
| জিঙ্ক | জঙ্গলী ম্যাট ধূসর চেহারা |
| পেইন্ট করা ইস্পাত | রঙের বিকল্পসমূহ, সাশ্রয়ী |
| স্টেইনলেস স্টিল | চরম ক্ষয়প্রতিরোধ ক্ষমতা |
সারণি ৩. মানক রিজ ক্যাপ মাত্রা
| প্রস্থসমূহ | 12″, 18″, 24″, 36″ |
|---|---|
| দৈর্ঘ্যসমূহ | ১০+ ফুট খণ্ডসমূহ |
| পুরুত্বসমূহ | ২৬ – ২৮ গেজ (.৪৫ – .৬৪ মিমি) |
| খাঁজের উচ্চতা | ১/২″ – ২″ (১২ – ৫০ মিমি) |
কাস্টম আকার, ব্যাসার্ধ এবং উপকরণের পুরুত্ব প্রয়োজন অনুসারে নির্দিষ্ট করা যায়। ভারী উপকরণ এবং বড় প্রোফাইলের ক্ষেত্রে দ্বি-পর্যায়ের রোল ফর্মিং প্রয়োজন হতে পারে।
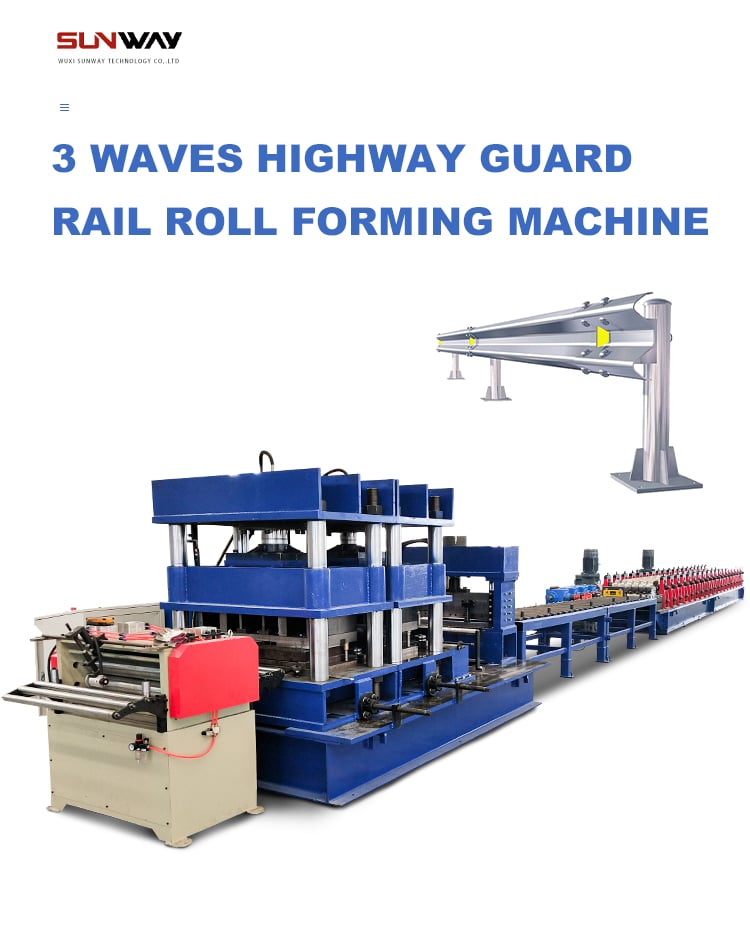
রিজ ক্যাপিং রোল ফর্মিং যন্ত্র কীভাবে কাজ করে
রিজ ক্যাপিং রোল ফর্মিং মেশিনগুলি সমতল শীট মেটাল কয়েল স্টককে ইনপুট হিসেবে গ্রহণ করে এবং অবিরত, স্বয়ংক্রিয় প্রক্রিয়ায় সঠিকভাবে গঠিত রিজ ক্যাপ উৎপাদন করে:
১. শীট ডিকয়েলিং
কয়েল করা শীটটি একটি চালিত ডিকয়লারে লোড করা হয় যা স্থির গতিতে স্ট্রিপটি রোল ফর্মারে সরবরাহ করে।
২. রোল ফর্মিং
স্ট্রিপটি একাধিক রোলার স্টেশনের মধ্য দিয়ে অগ্রসর হয় যা ধাপে ধাপে প্রোফাইলটি বাঁকিয়ে গঠন করে।
৩. প্রোফাইল কাটঅফ
গঠিত ক্যাপগুলি ফ্লাইং শিয়ার বা রোটারি শিয়ার দ্বারা স্বয়ংক্রিয়ভাবে দৈর্ঘ্য অনুসারে কাটা হয়।
৪. বান্ডেলিংয়ের জন্য স্তূপীকরণ
সমাপ্ত রিজ ক্যাপগুলি সংগ্রহ করে এবং বান্ডিংয়ের জন্য সুন্দরভাবে স্তূপিত করা হয়।
৫. শিপমেন্টের জন্য প্যাকেজিং
রিজ ক্যাপ বান্ডেলগুলি কোণের কভার দিয়ে সুরক্ষিত করা হয়, প্লাস্টিকে সীল করা হয় এবং প্যালেটে স্ট্র্যাপ করা হয়।
রোল ফর্মিং প্রক্রিয়া বিস্তারিত
মূল রোল ফর্মিং প্রক্রিয়ায় শীট মেটালকে একাধিক রোলার ডাইয়ের মাধ্যমে ক্রমাগত অগ্রগতিশীল বাঁকানো হয় যাতে কাঙ্ক্ষিত প্রোফাইল গঠিত হয়:
- শীট প্রথম রোলার স্টেশনে প্রবেশ করে যেখানে প্রথম ছোট বাঁক সৃষ্টি হয়
- উপাদান অগ্রসর হওয়ার সাথে সাথে পরবর্তী রোল স্টেশনগুলি অতিরিক্ত বাঁক সৃষ্টি করে
- বাঁকানো ধীরে ধীরে মৃদু থেকে তীক্ষ্ণ ব্যাসার্ধে অগ্রসর হয়
- রোলারগুলি উপাদান প্রবাহ নির্ভুলভাবে নিয়ন্ত্রণ করে এবং পাতলা হওয়া বা ছিঁড়ে যাওয়া এড়ায়
- নিচের রোলারগুলি উপরের বাঁকানো রোলারগুলির বিপরীত বল প্রদান করে
- চূড়ান্ত রোল স্টেশন প্রোফাইল গঠন সম্পূর্ণ করে
রোল ফর্মিং স্থানীয়কৃত নিম্ন চাপের বিকৃতির উপর নির্ভর করে তাই গ্যালভানাইজড স্টিলের মতো উচ্চ শক্তির উপাদান ছিঁড়ে যাওয়ার ঝুঁকি ছাড়াই গঠিত করা যায়। অনুদৈর্ঘ্য অবিচ্ছিন্ন প্রক্রিয়া সমাপ্ত অংশের দক্ষ ভর্তুকি উৎপাদন সম্ভব করে।
রোলার ডাই প্রকারভেদ
রিজ ক্যাপিং রোল ফর্মিং লাইনে ব্যবহৃত রোলার ডাই-এর বেশ কয়েকটি বিশেষায়িত প্রকার রয়েছে:
ফর্মিং রোলার
- প্রিসিশন মেশিনড রোলগুলি একাধিক বাঁক তৈরি করে
- লক্ষ লক্ষ চক্রের পরও ঘর্ষণ প্রতিরোধী হার্ডেনড
- স্ক্র্যাচ-মুক্ত ফিনিশিংয়ের জন্য ইউরেথেন কভারিং ব্যবহার করা যায়
প্রি-পাঞ্চিং রোলার
- রোল ফর্মিংয়ের সময় ঐচ্ছিক পাঞ্চিং
- সেকেন্ডারি পাঞ্চ প্রেস অপারেশন বাদ দেয়
- ফলস্বরূপ পারফোরেটেড রিজ ক্যাপ তৈরি হয়
এমবসিং রোলার
- সজ্জাসমৃদ্ধ পৃষ্ঠের টেক্সচার প্রদান করে
- ম্যাট, গ্লসি, স্টিপলড বা লাইনড ফিনিশ
- উচ্চমানের আর্কিটেকচারাল মেটাল রুফের জন্য জনপ্রিয়
নচিং রোলার
- নির্ভুল লম্ববৃত্তীয় ব্যবধানে নচ কাটে
- রিজ ক্যাপ সেকশনগুলির যোগাযোগ সহজ করে
- পিএলসি দ্বারা ইনডেক্সড বা নির্দিষ্ট পর্যায়ক্রমে
রোল ফর্মিং লাইনের উপাদানসমূহ
রোল স্ট্যান্ডগুলির পাশাপাশি, রিজ ক্যাপিং রোল ফর্মিং মেশিনগুলি নিম্নলিখিত সাব-সিস্টেমসমূহ অন্তর্ভুক্ত করে:
ডিকয়লার
- ৫-১০ টন কয়েল হ্যান্ডল করার উপযোগী
- শীটের পাওয়ারড আনওয়াইন্ডিং
- ধারাবাহিক লাইন টেনশন বজায় রাখে
- কয়েলড শীট সমতল করতে লেভেলার ব্যবহার করে
ফিড টেবিল
- প্রাথমিক ফর্মিং স্ট্যান্ডগুলির মাধ্যমে স্ট্রিপ সমর্থন করে
- উপাদানের ট্র্যাকিং সোজা রাখে
সার্ভো ড্রাইভেন ফিড
- পুল রোলগুলিতে প্রিসিশন সার্ভো ইলেকট্রিক ড্রাইভ
- লাইন জুড়ে ধারাবাহিক উপাদান গতি নিশ্চিত করে
- ছিঁড়ে যাওয়া বা জ্যামিং প্রতিরোধ করে
অটোমেটেড স্ট্যাকার
- লাইন থেকে বের হওয়া ফর্মড প্রোডাক্ট সংগ্রহ করে
- ব্যান্ডিংয়ের জন্য অংশগুলি সুন্দরভাবে স্ট্যাক করে
- স্ট্যাকিংয়ের জন্য ম্যানুয়াল লেবার বাদ দেয়
টাচস্ক্রিন এইচএমআই
- প্রোডাকশন মনিটরিংয়ের জন্য অপারেটর ইন্টারফেস
- মেশিন স্ট্যাটাস, ডায়াগনস্টিক্স প্রদর্শন করে
- দ্রুত চেঞ্জওভারের জন্য রেসিপি সংরক্ষণ করে
সেফটি গার্ডিং
- ইন্টারলক সহ সম্পূর্ণ পরিধি ফেন্সিং
- অপারেশনের সময় প্রবেশ প্রতিরোধ করে
- লকযোগ্য ডিসকানেক্ট সুইচ
রোল ফর্মার কনফিগারেশনস
নির্দিষ্ট প্রোডাকশন চাহিদা পূরণের জন্য রিজ ক্যাপিং রোল ফর্মিং মেশিনগুলি বিভিন্ন কনফিগারেশনে পাওয়া যায়:
স্ট্যান্ডার্ড রোল ফর্মার
- একমুখী এক পাস ডিজাইন
- সাধারণত পাতলা গেজের জন্য
- কমপ্যাক্ট ফুটপ্রিন্ট, কম খরচ
রিভার্সিং রোল ফর্মার
- শীট এদিক-ওদিক পাস করা হয়
- টাইট রেডিয়াস বাঁক অর্জন করে
- ভারী গেজ উপাদানের জন্য
সার্পেনটাইন রোল ফর্মার
- উপাদান এদিক-ওদিক সর্পিলভাবে চলে
- প্রতিটি পাস পূর্ববর্তীটির সামান্য কোণে
- অত্যন্ত দীর্ঘ অংশের দৈর্ঘ্য অনুমতি দেয়
দ্বি-পাস রোল ফর্মার
- প্রথম পাস প্রাথমিক ফর্মিং করে
- দ্বিতীয় পাস তীক্ষ্ণ বাঁক সম্পূর্ণ করে
- শক্তিশালী উপাদান এবং বড় প্রোফাইলের জন্য
পোর্টেবল রোল ফর্মার
- কমপ্যাক্ট, স্থানান্তরযোগ্য ইউনিট
- অন-ডিমান্ড কাজের জন্য সাইটে সেটআপ
- অনিয়মিত রিজ ক্যাপ প্রোডাকশনের জন্য
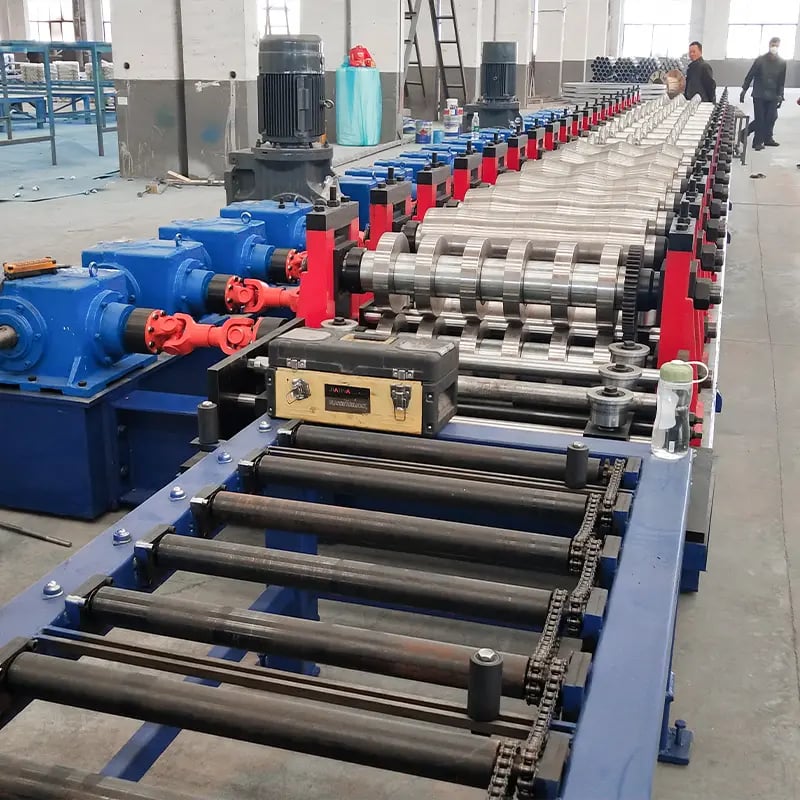
সমন্বিত ফ্যাব্রিকেটিং ক্ষমতা
রোল ফর্মিংয়ের পাশাপাশি, রিজ ক্যাপিং লাইনগুলি ইনলাইন প্রসেসিং এবং ফ্যাব্রিকেটিং ক্ষমতা সমন্বয় করতে পারে:
পাঞ্চিং
- ঐচ্ছিক হাইড্রলিক পাঞ্চ ইউনিট
- হোল প্যাটার্ন দিয়ে ক্যাপ পারফোরেট করে
- তুষার/বৃষ্টি নিকাশী এবং সৌন্দর্যের জন্য
নচিং
- সেকশনগুলি সারিবদ্ধ করতে নচ কাটে
- স্থির বা ইনডেক্সড স্পেসিং
- ঘূর্ণায়মান ছুরি, পাঞ্চ বা লেজার ব্যবহার করে
সিমিং
- ছোট ক্যাপগুলিকে দীর্ঘ সেকশনে যোগ করে
- ওভারল্যাপিং সিম যান্ত্রিকভাবে লক করা হয়
- বর্ধিত রিজ ক্যাপ দৈর্ঘ্যের জন্য
হেমিং
- নিরাপত্তা এবং চেহারার জন্য প্রান্তগুলি রোল করে
- শক্ততা বাড়ায়, ধারালো প্রান্ত অপসারণ করে
- ওয়াকেবল ক্যাপ অ্যাপ্লিকেশনের মূল চাবিকাঠি
কাট-অফ
- ফ্লায়িং শিয়ার বা ঘূর্ণায়মান শিয়ার
- ফর্মিংয়ের পর স্বয়ংক্রিয়ভাবে দৈর্ঘ্যে কাটে
- ২ ফুট থেকে ৫০+ ফুট দৈর্ঘ্য
চিহ্নিতকরণ
- ইঙ্কজেট দিয়ে আইডেন্টিফাইং কোড প্রিন্ট করে
- প্রোফাইল, ব্যাচ, প্রোডাকশন তারিখ নির্দেশ করে
- ইনভেন্টরি এবং সর্টিংয়ে সহায়তা করে
মেশিন কন্ট্রোল এবং মনিটরিং
আধুনিক রিজ ক্যাপিং রোল ফর্মিং মেশিনগুলি উন্নত কন্ট্রোল এবং ডায়াগনস্টিক্সের বৈশিষ্ট্য রয়েছে:
পিএলসি কন্ট্রোল
- প্রোগ্রামযোগ্য অটোমেশন কন্ট্রোলার
- সমস্ত মেশিন ফাংশন সমন্বয় করে
- দ্রুত চেঞ্জওভারের জন্য রেসিপি সংরক্ষণ করে
এইচএমআই ইন্টারফেস
- রঙিন টাচস্ক্রিন অপারেটর ইন্টারফেস
- মেশিন স্ট্যাটাস এবং ডায়াগনস্টিক্স প্রদর্শন করে
- উৎপাদন ব্যবস্থাপনার জন্য ইনপুটসমূহ
সার্ভো ড্রাইভস
- বন্ধ-লুপ সার্ভো গতিবেগ সমন্বয় করে
- সামঞ্জস্যপূর্ণ উপকরণ সরবরাহের হার বজায় রাখে
- নির্ভুল বাঁকানো এবং কাটিং সক্ষম করে
সেন্সর
- উপাদানের স্বাস্থ্য এবং সহনশীলতা পর্যবেক্ষণ করে
- প্রতিরোধমূলক রক্ষণাবেক্ষণের জন্য অগ্রিম সতর্কতা
- ডাউনটাইম বা গুণমানগত সমস্যা এড়াতে সাহায্য করে
আইআইওটি সংযোগ
- কারখানার ডেটা সিস্টেমের সাথে অন্তর্নিহিত সংযোগ
- উৎপাদন হার দূর থেকে পর্যবেক্ষণ
- সমস্যা সমাধান এবং আপগ্রেডে সহায়তা
নিরাপত্তা ব্যবস্থা
- লাইট কার্টেন, ই-স্টপ, গেট ইন্টারলক
- যন্ত্রপাতির সাথে দুর্ঘটনাজনক সংস্পর্শ এড়ায়
- নিরাপদ অপারেশন এবং রক্ষণাবেক্ষণ সক্ষম করে
রোল টুলিং সেটআপ
রোল ফর্মড রিজ ক্যাপের গুণমান অর্জনের মূল দিক হল রোলার ডাই এবং টুলিং-এর সঠিক সেটআপ:
- রোল টুলসে কোনো ক্ষত বা ক্ষয় থাকা উচিত নয়
- রোলগুলো তাদের দৈর্ঘ্যজুড়ে সমান্তরাল হতে হবে
- উপরের এবং নিচের রোলগুলোতে সমান চাপ থাকা উচিত
- রোল গ্যাপ টুলিং স্পেক অনুযায়ী নির্ভুলভাবে সেট করতে হবে
- ঘর্ষণ এবং ক্ষয় কমাতে টুলিং-এ তৈলাক্ত করতে হবে
- টুলিং নিয়মিত গ্রাইন্ড/ল্যাপ করা উচিত
- ক্ষয়প্রাপ্ত টুলিং খারাপ সহনশীলতার কারণ হবে
প্রোফাইল পরিবর্তনের সময় সঠিক গ্যাপযুক্ত সম্পূর্ণ টুলিং সেট স্থাপন করতে হবে। সম্পূর্ণ উৎপাদনের আগে ধীর জগ স্পিডে স্টক চালিয়ে ফর্মের গুণমান যাচাই করতে হবে।
রিজ ক্যাপের স্পেসিফিকেশন এবং সহনশীলতা
রোল ফর্মড রিজ ক্যাপগুলো গুরুত্বপূর্ণ মাত্রা এবং মূল সহনশীলতার মানদণ্ড পূরণ করতে হবে:
সারণি ৪. রিজ ক্যাপ সহনশীলতা
| প্যারামিটার | সহনশীলতা |
|---|---|
| রিব উচ্চতা | +/- ১/৩২ ইঞ্চি |
| প্রস্থ | +/- ১/১৬ ইঞ্চি |
| ক্যাম্বার | ১০ ফুটে ১/৮ ইঞ্চি |
| বো | ১০ ফুটে ১/৮ ইঞ্চি |
| টুইস্ট | ১০ ফুটে ১/৮ ইঞ্চি |
সারণি ৫. রিজ ক্যাপ মানদণ্ড
| স্ট্যান্ডার্ড | মূল মানদণ্ড |
|---|---|
| ASTM A792 | গ্যালভানাইজড ইস্পাতের স্পেসিফিকেশন |
| AS 1397 | ইস্পাত পাতের বৈশিষ্ট্য |
| AISI SG03-3 | গ্যালভানাইজড আবরণের পুরুত্ব |
| ASTM B209 | অ্যালুমিনিয়াম মিশ্রধাতু, তাপমাত্রা |
রোল গঠিত রিজ ক্যাপগুলি ত্রুটির জন্য ১০০% দৃশ্যমান পরিদর্শন করা উচিত। দৈর্ঘ্য, রিব উচ্চতা এবং সীমার সারিবদ্ধতা পর্যায়ক্রমে চেক করা উচিত। ধ্বংসাত্মক ক্রস-সেকশন পরীক্ষা সঠিক বাঁকের ব্যাসার্ধ যাচাই করে।
রোল ফর্মিং প্রক্রিয়া অপ্টিমাইজেশন
রিজ ক্যাপিং রোল ফর্মিং প্রক্রিয়া অপ্টিমাইজ করার বেশ কয়েকটি উপায় রয়েছে:
- উপাদান – সামঞ্জস্যপূর্ণ পুরুত্ব এবং পৃষ্ঠের গুণমানসহ উচ্চ শক্তির ইস্পাত ব্যবহার করুন। অ্যালুমিনিয়াম মিশ্রধাতুর জন্য দ্বিপথ ফর্মিং প্রয়োজন হতে পারে।
- রোলার ডিজাইন – রোল জ্যামিতি, পৃষ্ঠের ফিনিশ, কঠোরতা এবং লুব্রিকেশন সবই গুণমানকে প্রভাবিত করে।
- টুলিং সেটআপ – সুনির্দিষ্ট ফাঁক, সমান্তরালতা এবং লম্ববৃত্তিকতা অপরিহার্য।
- গঠন গতি – দ্রুত উৎপাদন হার উপাদানের পাতলা হওয়া এবং ফাটার ঝুঁকি বাড়ায়।
- রোলার চাপ – পর্যাপ্ত উপরের/নিচের বল শ্রেণীবদ্ধকরণ এড়ায় এবং কম্পন প্রতিরোধ করে।
- সার্ভো কন্ট্রোল – কঠোর গতি নিয়ন্ত্রণ সামঞ্জস্য এবং পুনরাবৃত্তিযোগ্যতা নিশ্চিত করে।
- গুণমান পরিদর্শন – প্রথম অংশের সেটআপ যাচাই করুন এবং চালানোর সময় নমুনা সংগ্রহ করুন।
রিজ ক্যাপ রোল ফর্মিং মেশিন প্রস্তুতকারকগণ
বিশ্বব্যাপী একাধিক প্রস্তুতকারক রয়েছে যারা রিজ ক্যাপিং রোল ফর্মিং মেশিন ডিজাইন এবং নির্মাণ করে:
সারণি ৬. প্রধান রিজ ক্যাপ রোল ফর্মার প্রস্তুতকারক
| প্রতিষ্ঠান | বর্ণনা |
|---|---|
| Metform | বিস্তৃত রোল ফর্মিং সরঞ্জামের পরিসর (তুরস্ক) |
| Formtek | ছাদের উপাদানের জন্য সম্পূর্ণ লাইন (যুক্তরাষ্ট্র) |
| Gasparini | শক্তিশালী ইতালীয় নির্মিত রোল ফর্মিং মেশিন |
| Bradbury | ৫০ বছরেরও বেশি সময় ধরে শীর্ষ ব্র্যান্ড (যুক্তরাষ্ট্র) |
| স্যামুয়েল | কঠোর জার্মান প্রকৌশল মানদণ্ড |
| জেডি নর্মান | কাস্টম রোল ফর্মার (যুক্তরাষ্ট্র) |
| সাংহাই শেংজাও | সাশ্রয়ী মূল্যের চীনা রোল ফর্মিং যন্ত্রপাতি |
| সাহিল মেশিনস | ভারতভিত্তিক রোল ফর্মার প্রস্তুতকারক |
রোল ফর্মিং মেশিন নির্বাচনের সময় বিবেচনা করার মূল কারণগুলি হলো নির্ভরযোগ্যতা, নির্ভুলতা, দৃঢ়তা, অভিজ্ঞতা এবং স্থানীয় সেবা সহায়তা। উচ্চমূল্যের ইউরোপীয় যন্ত্রপাতি সাধারণত সবচেয়ে দীর্ঘস্থায়ীত্ব এবং সবচেয়ে কঠোর আনুমানিক সহনশীলতা প্রদান করে।
ক্রয় বিবেচনা
রিজ ক্যাপিং রোল ফর্মিং মেশিনে বিনিয়োগের সময় মূল বিবেচনাসমূহ:
উৎপাদন আয়তন
- প্রয়োজনের চেয়ে বেশি মেশিন ক্ষমতা = অপচয়
- কম ক্ষমতা = বোতলনেক
উপাদানের ধরন
- গেজ রেটিং এবং যিল্ড শক্তি
- উচ্চ শক্তির ইস্পাতের জন্য উপযুক্ততা
প্রোফাইল নমনীয়তা
- প্রোফাইলগুলির মধ্যে দ্রুত পরিবর্তন
- বিভিন্ন ক্যাপের জন্য টুলিং লাইব্রেরি
স্বয়ংক্রিয়করণের বৈশিষ্ট্য
- স্বয়ংক্রিয় ফিডিং, স্ট্যাকিং, বান্ডলিং
- শ্রম হ্রাস, সামঞ্জস্যতা বৃদ্ধি
নিয়ন্ত্রণ ব্যবস্থা
- পর্যবেক্ষণের জন্য টাচস্ক্রিন এইচএমআই
- ডেটা সংগ্রহ, ডায়াগনস্টিক্স
- প্রোগ্রামযোগ্য রেসিপি
গুণমান
- নির্ভুলতার সাথে তৈরি উপাদান
- কঠোর মাত্রাগত সহনশীলতা
- মসৃণ অপারেশনের জন্য কম্পন প্রতিরোধ
সমর্থন
- ইনস্টলেশন, প্রশিক্ষণ, ডকুমেন্টেশন
- রক্ষণাবেক্ষণ এবং সেবা
- স্থানীয় যন্ত্রাংশের ইনভেন্টরি
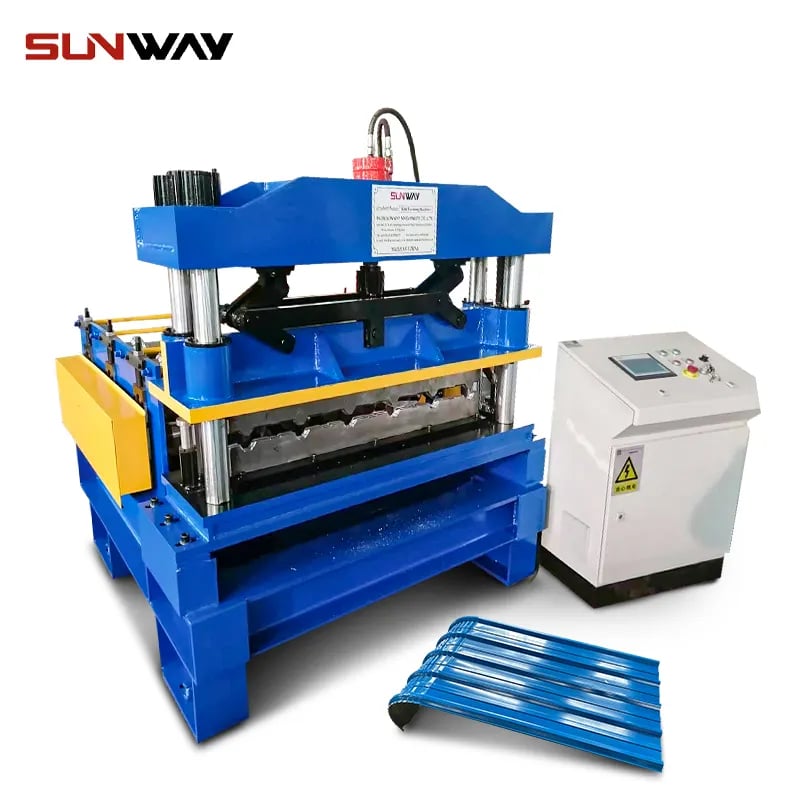
অপারেশনাল খরচ
রিজ ক্যাপিং রোল ফর্মিং মেশিনের চলমান অপারেটিং খরচের মধ্যে রয়েছে:
টুলিং
- রোল ডাইগুলি সময়ের সাথে ক্ষয়প্রাপ্ত হয়
- প্রতি ২-৩ বছরে প্রতিস্থাপন
- প্রতি প্রোফাইল $৫০০০ – $১০০০০ খরচ
রক্ষণাবেক্ষণ
- লুব্রিকেন্টের মতো খরচযোগ্য উপাদান
- প্রতিরক্ষামূলক রক্ষণাবেক্ষণ শ্রম
- ক্ষয়প্রাপ্ত উপাদানের মেরামত
শ্রম
- মেশিন সেটআপ এবং লোডিং
- পরিদর্শন এবং প্যাকিং
- অটোমেশনের স্তরের উপর নির্ভরশীল
ইউটিলিটিস
- মেশিনের বিদ্যুৎ খরচ
- বায়ু কম্প্রেসারের ব্যবহার
- কারখানার স্থানভাড়া খরচ
উপকরণ
- শীট কয়েল কাঁচামাল
- বান্ডলিং এবং প্যাকেজিং
মোট অপারেশন খরচ সাধারণত মেশিন ক্রয়মূল্যের বার্ষিক ১০%–২০% এর মধ্যে থাকে। সঠিক যত্ন, রক্ষণাবেক্ষণ এবং পরিচালনা সরঞ্জামে সর্বোচ্চ রিটার্ন অন ইনভেস্টমেন্ট নিশ্চিত করবে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন শীট ধাতুর পুরুত্ব রিজ ক্যাপে রোল ফর্ম করা যায়?
উত্তর: স্ট্যান্ডার্ড শীট পুরুত্ব ২৬–২৮ গেজ। ভারী গেজ পর্যন্ত ১৬ গেজ দুই ধাপে ফর্ম করা যায়। পাতলা ৩০+ গেজ বিশেষ হ্যান্ডলিং প্রয়োজন।
প্রশ্ন: ড্রাইভ সিস্টেম কোন মোটর দ্বারা চালিত?
উত্তর: সার্ভো ইলেকট্রিক মোটর সঠিক গিয়ার রিডুসারের সাথে যুক্ত। ইনভার্টার ডিউটি এসি ইন্ডাকশন মোটরও সাধারণ।
প্রশ্ন: প্রোফাইল পরিবর্তন কতক্ষণ সময় নেয়?
উত্তর: প্রি-গ্যাপড কুইক চেঞ্জ রোল ক্যাসেট টুলিং দিয়ে প্রোফাইল পরিবর্তন ৩০–৬০ মিনিট সময় নেয়।
প্রশ্ন: মেশিন কি তামা বা পিতলের মতো অন্যান্য ধাতুতে কাজ করতে পারে?
উত্তর: হ্যাঁ–যদিও কিছু উপাদান কম উৎপাদন গতি, দ্বৈত-ধাপ ফর্মিং বা অন্যান্য সমন্বয় প্রয়োজন করতে পারে।
প্রশ্ন: রিজ ক্যাপ ফর্মিং গতি নির্ধারণকারী কারণগুলো কী?
উত্তর: মূল কারণগুলো উপাদানের পুরুত্ব/শক্তি, প্রোফাইল জটিলতা, ধাপের সংখ্যা এবং মেশিনের দৃঢ়তা।
প্রশ্ন: একাধিক রিজ ক্যাপ বিভাগ কীভাবে যুক্ত করা হয়?
উত্তর: সংলগ্ন বিভাগগুলো শিংল স্টাইলে ওভারল্যাপ করা যায়। বিভাগগুলো লক করার জন্য সিমিং মেশিনও আছে।
প্রশ্ন: কোন নিরাপত্তা বৈশিষ্ট্য অন্তর্ভুক্ত আছে?
উত্তর: সম্পূর্ণ পরিধি গার্ডিং, লাইট কার্টেন, ইমার্জেন্সি স্টপ, ইলেকট্রিক ডিসকানেক্ট এবং রিডানডেন্ট নিরাপত্তা মনিটরিং।
প্রশ্ন: একক নাকি দ্বৈত-ধাপ মেশিন প্রয়োজন তা কী নির্ধারণ করে?
উত্তর: দ্বৈত-ধাপ রোল ফর্মার টাইট রেডিয়াস বাঁক, বড় প্রোফাইল এবং একক-ধাপের সক্ষমতা অতিক্রমকারী ভারী গেজ উপাদান সক্ষম করে।
প্রশ্ন: মেশিন কি পরিবর্তনশীল দৈর্ঘ্যের অংশ উৎপাদন করতে পারে নাকি শুধু নির্দিষ্ট দৈর্ঘ্য?
উত্তর: মেশিন ক্যাম-অ্যাকচুয়েটেড কাটঅফ ব্যবহার করে নির্দিষ্ট দৈর্ঘ্য উৎপাদন করতে পারে বা চাহিদামতো পরিবর্তনশীল কাটঅফ কনফিগার করা যায়।
প্রশ্ন: কয়েল শীট কীভাবে সংরক্ষণ করতে হবে যাতে গুণমান সমস্যা না হয়?
উত্তর: কয়েলগুলো আর্দ্রতা থেকে দূরে ঘরের ভিতর সংরক্ষণ করুন এবং রোল ফর্মিংয়ের আগে ময়লা, ধুলো বা আঁচড় পরীক্ষা করে পরিষ্কার করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) উচ্চ গতিতে রিজ ক্যাপিং রোল ফর্মিং মেশিন কীভাবে কঠোর টলারেন্স বজায় রাখে?
- ক্লোজড-লুপ সার্ভো নিয়ন্ত্রণ, এনকোডার-ভিত্তিক দৈর্ঘ্য পরিমাপ এবং অ্যান্টি-ব্যাকল্যাশ গিয়ারবক্সের মাধ্যমে। লেজার প্রস্থ সেন্সর এবং ইনলাইন ভিশন এখন 60–90 m/min গতিতে ফ্ল্যাঞ্জ ও রিবের উচ্চতা ±0.8 mm-এর মধ্যে রাখে।
2) কোন প্রোফাইল বৈশিষ্ট্যগুলো সবচেয়ে বেশি নির্ধারণ করে যে আমার সিঙ্গেল-পাস নাকি টু-পাস ফর্মিং প্রয়োজন?
- গভীর রিব (>40–50 mm), হেম, এমবসিং এবং ভারী গেজ (≥0.8 mm) সাধারণত স্ট্রেন বণ্টন ও প্রি-ফিনিশড কয়েলে পেইন্টের মাইক্রো-ক্র্যাকিং এড়াতে টু-পাস ফর্মিং প্রয়োজন করে।
3) পেইন্ট করা স্টিলের রিজ ক্যাপে কীভাবে অয়েল-ক্যানিং বা ঢেউখেলানোভাব কমাতে পারি?
- প্রগ্রেসিভ রোল রেডিয়াস ব্যবহার করুন, প্রবেশপথের লেভেলিং নিশ্চিত করুন, অনুমোদিত ফর্মিং লুব্রিক্যান্ট প্রয়োগ করুন এবং ধারাবাহিক লাইন টেনশন বজায় রাখুন। লোড করার আগে কয়েলের ক্রাউন ও ক্যাম্বার যাচাই করুন।
4) প্রিমিয়াম ফিনিশের জন্য কোন কাট-অফ সিস্টেম সবচেয়ে ভালো?
- কার্বাইড টুলিংসহ সার্ভো ফ্লাইং শিয়ার অথবা সমন্বিত গতির একটি রোটারি শিয়ার। উভয়ই কেবল যান্ত্রিক গিলোটিন-ভিত্তিক সিস্টেমের তুলনায় বার ও প্রান্তের বিকৃতি কমায়।
5) কোন রক্ষণাবেক্ষণে আপটাইম সবচেয়ে বেশি বাড়ে?
- সাপ্তাহিক রোল পরিষ্কার ও লুব্রিকেশন, মাসিক চেইন/বেল্ট টেনশন পরীক্ষা, ত্রৈমাসিক বেয়ারিং পরিদর্শন এবং বার্ষিক রোল রিগ্রাইন্ডিং/অ্যালাইনমেন্ট। পরিবহনের পর পাস সমান্তরালতা ও HMI রেসিপি পুনরায় যাচাই করুন।
রিজ ক্যাপিং রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- ইনলাইন গুণমান বিশ্লেষণ: কমপ্যাক্ট ক্যামেরা/লেজার মডিউল রিবের উচ্চতা, হেমের প্রস্থ এবং ক্যাম্বার লগ করে মেশিনের HMI ও ক্লাউড অ্যাপে পাঠায়, যা ওয়ারেন্টি ট্রেসেবিলিটির জন্য ব্যবহৃত হয়।
- দ্রুততর, পরিবেশবান্ধব অপারেশন: VFD ড্রাইভ ও রিজেনারেটিভ ব্রেকিং প্রতি লিনিয়ার মিটারে শক্তি কমায়; ছাদ নির্মাণে রিসাইকেলড-কনটেন্টযুক্ত কোটেড স্টিল ও অ্যালুমিনিয়ামের ব্যবহার বাড়ছে।
- আরও নিরাপদ পোর্টেবল সিস্টেম: অধিক OEM ইন্টারলকড গার্ড ও 200 ms e-stop প্রতিক্রিয়াসহ ISO 13849-1 PL d অনুযায়ী সার্টিফিকেশন নিচ্ছে, যা EU/US কর্মস্থলীয় প্রয়োজনীয়তার সঙ্গে সামঞ্জস্যপূর্ণ।
- রেসিপি-নির্ভর চেঞ্জওভার: QR-কোডযুক্ত কয়েল স্বয়ংক্রিয়ভাবে ফর্মিং প্যারামিটার লোড করে, ফলে 12–36 inch রিজ ক্যাপের ট্রিমিং চেঞ্জওভার 15 মিনিটের নিচে নামানো যায়।
- IIoT মানসম্মতকরণ: উৎপাদন ড্যাশবোর্ড ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের জন্য নেটিভ OPC UA/MTConnect সমর্থন।
মূল 2025 বেঞ্চমার্ক এবং পরিসংখ্যান
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ব্যবহারিক লক্ষ্য | নোট | উৎসসমূহ |
|---|---|---|---|---|---|
| লাইন গতি (রিজ ক্যাপ) | 40–80 m/min | 90–120 m/min | ≥60 m/min | গেজ ও প্রোফাইলের জটিলতার ওপর নির্ভরশীল | AMT, OEM ডেটাশিট |
| মাত্রিক টলারেন্স (রিবের উচ্চতা) | ±১.৫ মিমি | ±0.5–0.8 মিমি | ≤±1.0 mm | লেজার/ভিশন QA সহ | SME, OEM কেস নোট |
| চেঞ্জওভার সময় (ক্যাসেট পরিবর্তন) | ৩০–৬০ মিনিট | 10–15 min | ≤20 min | রেসিপি প্রিসেট + দ্রুত-পরিবর্তনযোগ্য ক্যাসেট | OEM স্পেসিফিকেশন |
| স্ক্র্যাপ হার (স্টার্ট-আপ) | ৩–৫% | ১–২% | ≤3% | QR কয়েল ডেটা + নির্দেশিত সেটআপ | ঠিকাদার জরিপ |
| প্রতি 100 m শক্তি ব্যবহার | 1.8–2.4 kWh | 1.1–1.5 kWh | ≤1.6 kWh | VFD + রিজেনারেটিভ ড্রাইভ | মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর অ্যালার্জড মেটেরিয়ালস অফিস |
| নিরাপত্তা সম্মতি | মৌলিক গার্ডিং | ISO 13849-1 PL d | PL c–d | যাচাইকৃত e-stop সহ | ISO/CE নথি |
রেফারেন্স:
- Association for Manufacturing Technology (AMT): https://www.amtonline.org
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
- U.S. DOE উন্নত উপকরণ ও উৎপাদন প্রযুক্তি অফিস: https://www.energy.gov/ammto
- ISO 13849-1 (ফাংশনাল সেফটি): https://www.iso.org/standard/81168.html
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: পেইন্ট করা স্টিলের রিজ ক্যাপে ভিশন-নির্দেশিত হেম নিয়ন্ত্রণ (2025)
পটভূমি: একটি বাণিজ্যিক ছাদ প্রস্তুতকারক 24-gauge রঙ করা ইস্পাতে হেমের প্রস্থের তারতম্যের কারণে সাইটে ফিটিং সমস্যায় পড়েছিল।
সমাধান: প্রতি 100 mm-এ হেমের প্রস্থ মাপতে ইনলাইন ক্যামেরা যোগ করা হয়; সার্ভো রোলের সূক্ষ্ম সমন্বয় HMI-এর ±0.7 mm সহনশীলতার সঙ্গে যুক্ত ছিল। উপাদানভিত্তিক রেসিপি লোড করতে কয়েলের QR স্ক্যানিং চালু করা হয়।
ফলাফল: হেমের প্রস্থের অসামঞ্জস্য 68% কমেছে; চালুর সময়ের বর্জ্য 4.2% থেকে 1.6%-এ নেমেছে; গড় উৎপাদনহার 55 থেকে 70 m/min হয়েছে।
কেস স্টাডি 2: গভীর-রিবযুক্ত কপার রিজ ক্যাপের জন্য টু-পাস ফর্মিং (2024)
পটভূমি: একটি স্থাপত্য প্রকল্পে 45 mm রিব উচ্চতা ও সাজসজ্জামূলক এমবসিংসহ 1.0 mm কপার নির্ধারিত ছিল; সিঙ্গেল-পাস পরীক্ষায় পৃষ্ঠে ঘষার দাগ দেখা দেয়।
সমাধান: পাস ডিজাইনকে বৃহত্তর প্রাথমিক-পাস রেডিয়াস ও ইউরেথেন সাপোর্ট রোলসহ দুটি ধাপে পুনঃনকশা করা হয়; লাইন গতি 35 m/min-এ কমানো হয় এবং অনুমোদিত নিম্ন-সান্দ্রতার লুব্রিক্যান্ট ব্যবহার করা হয়।
ফলাফল: বাহ্যিক ত্রুটি 75% কমেছে; পুনঃকাজ প্রায় নির্মূল হয়েছে; সরবরাহ সময়সূচি বজায় রেখে ±1.0 mm রিব উচ্চতার টলারেন্স পূরণ হয়েছে।
বিশেষজ্ঞদের মতামত
- Elena Marin, PhD, রোল ফর্মিং প্রসেস ইঞ্জিনিয়ার, Gasparini
দৃষ্টিভঙ্গি: “রিজ ক্যাপিংয়ে প্রথম তিনটি পাস ফিনিশের গুণমান নির্ধারণ করে। প্রগ্রেসিভ রেডিয়াস ও নিয়ন্ত্রিত প্রবেশ টেনশন পেইন্টের মাইক্রো-ক্র্যাকিংয়ের বিরুদ্ধে আপনার সেরা প্রতিরক্ষা।” - Thomas Reed, ম্যানুফ্যাকচারিং পরিচালক, Bradbury Group
দৃষ্টিভঙ্গি: “রেসিপি-নির্ভর ক্যাসেট ও এনকোডার ফিডব্যাক 10–15 মিনিটের চেঞ্জওভারকে বাস্তবসম্মত করেছে—এমনকি হেমসহ 12-inch থেকে 24-inch রিজ ক্যাপে পরিবর্তনের ক্ষেত্রেও।” - Priya Nandakumar, সিনিয়র সেফটি অডিটর, TÜV SÜD
দৃষ্টিভঙ্গি: “পোর্টেবল লাইনগুলোর e-stop কর্মক্ষমতা ও গার্ড ইন্টারলক ISO 13849-1 অনুযায়ী যাচাই করা আবশ্যক। স্টপ-টাইম ও পিঞ্চ-পয়েন্ট ঝুঁকি মূল্যায়ন নথিভুক্ত করা এখন অডিটের মানদণ্ড।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- NRCA টেকনিক্যাল লাইব্রেরি (রিজ ও হিপের বিবরণ): https://www.nrca.net
- শিট/কয়েল এবং কোটিং কর্মক্ষমতার জন্য ASTM মানদণ্ড (A792, B209): https://www.astm.org
- মেশিন ডেটা লগিংয়ের জন্য MTConnect এবং OPC UA: https://www.mtconnect.org | https://opcfoundation.org
- শক্তি বেঞ্চমার্কিংয়ের জন্য DOE Better Plants ক্যালকুলেটর: https://betterbuildingssolutioncenter.energy.gov/better-plants
- কয়েল কোটিংয়ের সর্বোত্তম পদ্ধতির গাইড (National Coil Coating Association): https://www.coilcoating.org
- রোল ফর্মিং ডিজাইনের দ্রুত রেফারেন্স (SME Knowledge Hub): https://www.sme.org
- নমুনা PM চেকলিস্ট/OEE টেমপ্লেট (Inductive Automation): https://inductiveautomation.com
কীওয়ার্ড ইন্টিগ্রেশনের উদাহরণ:
- লেজার-গাইডেড QA-সহ রিজ ক্যাপিং রোল ফর্মিং মেশিন ধারাবাহিকভাবে 70–90 m/min গতিতে ±0.8 mm রিব উচ্চতা বজায় রাখে।
- ফিনিশের ত্রুটি প্রতিরোধে গভীর-রিবযুক্ত কপার বা এমবসড প্রোফাইলের জন্য দুই-পাসের রিজ ক্যাপিং রোল ফর্মিং মেশিন সুপারিশ করা হয়।
- ক্যাসেট-ধরনের রিজ ক্যাপিং রোল ফর্মিং মেশিন নির্বাচন করলে QR-কোডযুক্ত কয়েল রেসিপির মাধ্যমে প্রোফাইল চেঞ্জওভার 10–15 মিনিটে নামানো যায়।
উদ্ধৃতি এবং আরও পড়ুন:
- AMT উৎপাদন অন্তর্দৃষ্টি: https://www.amtonline.org
- SME রোল ফর্মিংয়ের সর্বোত্তম পদ্ধতি: https://www.sme.org
- ISO 13849-1-এর সারসংক্ষেপ: https://www.iso.org/standard/81168.html
- U.S. DOE AMMTO রিসোর্স: https://www.energy.gov/ammto
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি অতিরিক্ত FAQ যোগ করা হয়েছে; KPI টেবিল ও রেফারেন্সসহ 2025 প্রবণতা; দুটি সংক্ষিপ্ত কেস স্টাডি; বিশেষজ্ঞ মতামত; এবং কীওয়ার্ড ইন্টিগ্রেশনসহ ব্যবহারিক টুল/রিসোর্স।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-24 অথবা তার আগে, যদি নিরাপত্তা মান (ISO 13849), OEM ফিচার সেট (ভিশন QA, QR রেসিপি), অথবা কয়েল কোটিং স্পেসিফিকেশনে গুরুত্বপূর্ণ পরিবর্তন আসে।





