
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ইস্পাত রোল ফর্মিং মেশিন কিনতে চান? উৎপাদন শিল্পে থাকুন বা কাস্টম ইস্পাত পণ্য তৈরি করতে চান, এই মেশিনগুলি কীভাবে কাজ করে তা বুঝতে হবে। এই নিবন্ধে আমরা ইস্পাত রোল ফর্মিং মেশিনের মূল বিষয়গুলি দেখব এবং ব্যাখ্যা করব কেন এটি উৎপাদনের অত্যন্ত গুরুত্বপূর্ণ অংশ।
ইস্পাত রোল ফর্মিং মেশিন কী?
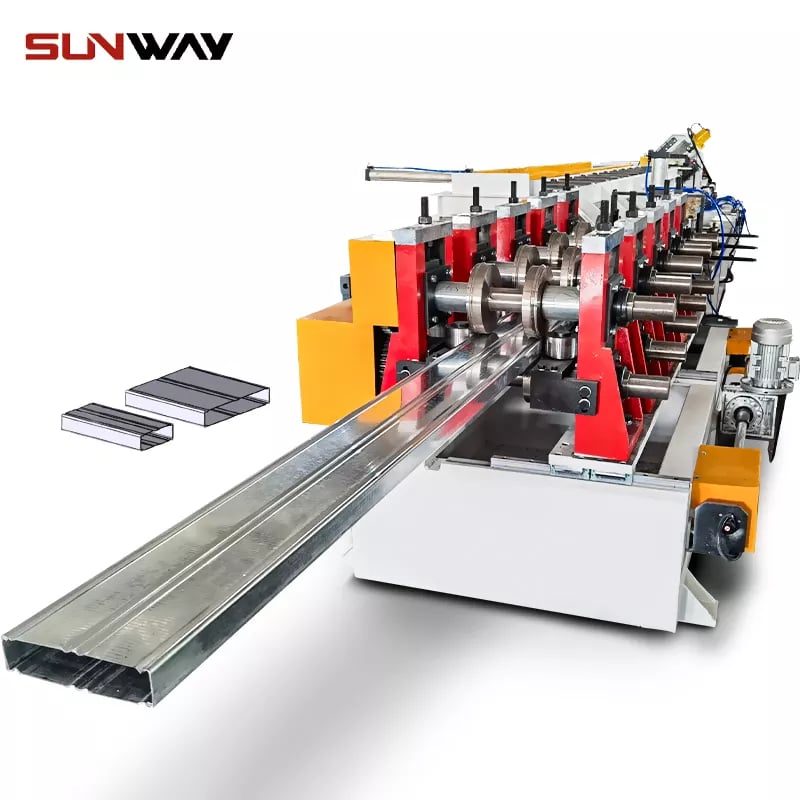
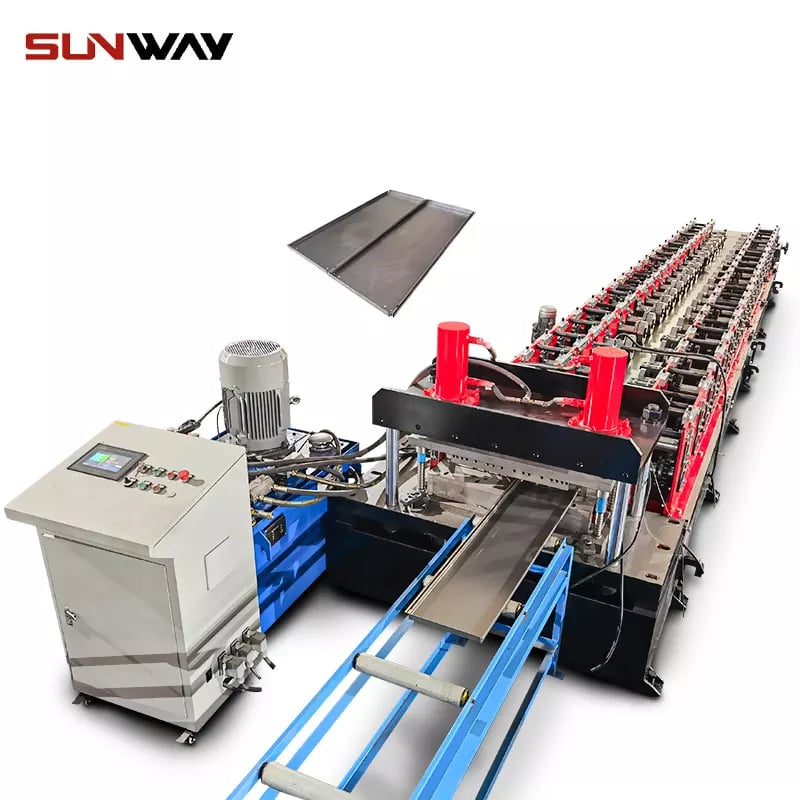
দ্য ইস্পাত রোল তৈরির মেশিন, যা রোলিং মিল নামেও পরিচিত, ইস্পাত উৎপাদন লাইনের সবচেয়ে গুরুত্বপূর্ণ মেশিনগুলির একটি। এটি ধাতব চাদর থেকে বিভিন্ন আকৃতি তৈরি করতে ব্যবহৃত হয়। মেশিনটি কাঙ্ক্ষিত আকৃতি স্ট্যাম্প করার জন্য একাধিক ঘূর্ণায়মান ডাই ব্যবহার করে এবং প্রায়শই অটোমোবাইল, মহাকাশ এবং যন্ত্রপাতি শিল্পে ব্যবহৃত হয়। ডাই কনফিগারেশনগুলি বেশ বিভিন্ন হতে পারে, সাধারণ ডিজাইন যেমন বৃত্ত বা আয়তক্ষেত্র থেকে জটিল আকৃতি যেমন স্পোক বা প্লেট পর্যন্ত।
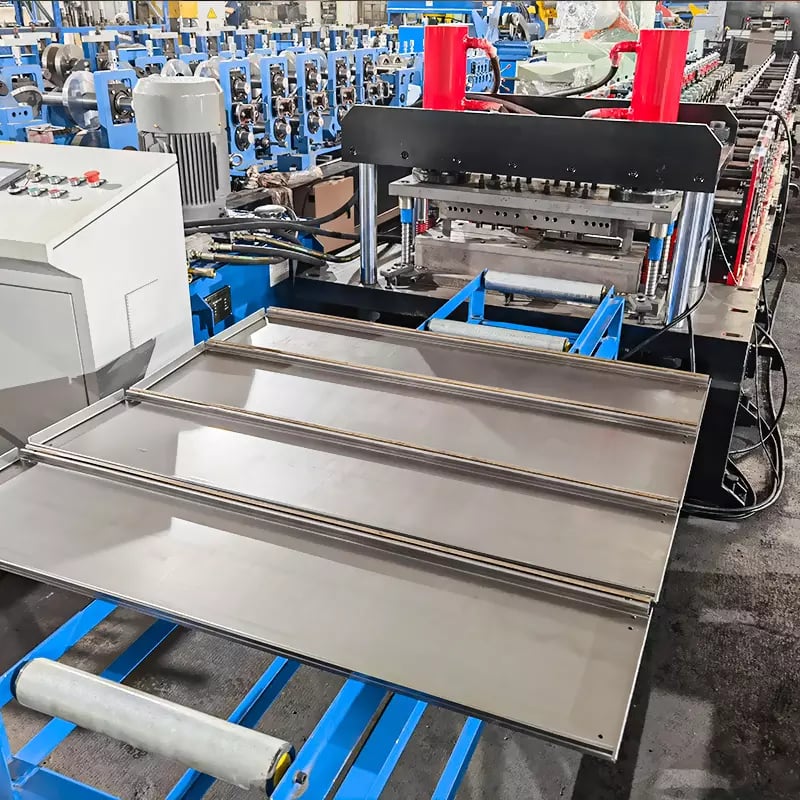
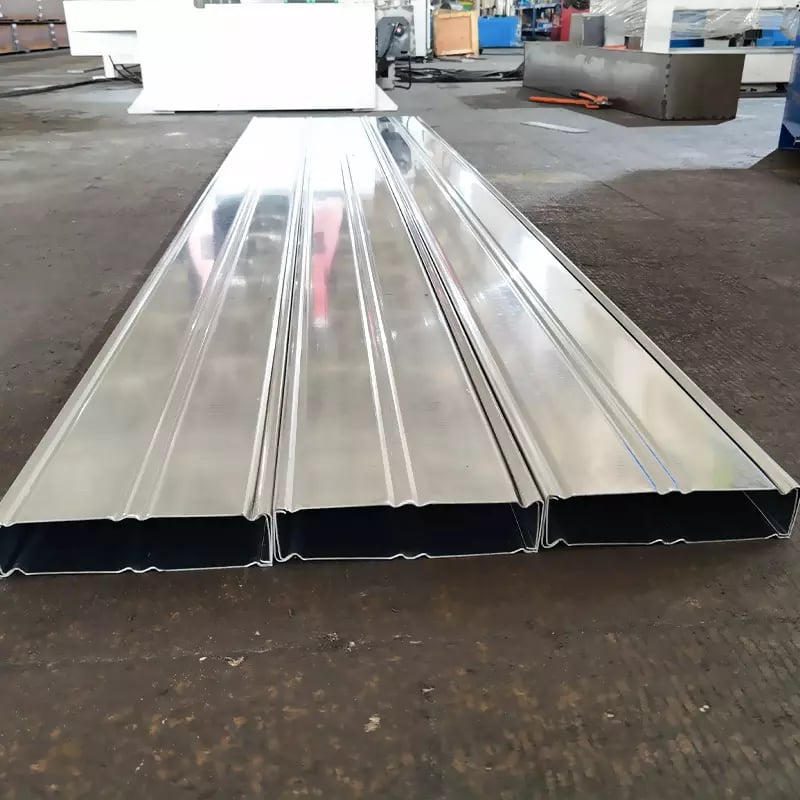
ইস্পাত রোল ফর্মিং মেশিন কীভাবে কাজ করে?
ইস্পাত রোল ফর্মিং মেশিনটি বিভিন্ন চলমান অংশ নিয়ে গঠিত যা একসাথে কাজ করে ইস্পাত চাদর গঠন করে। প্রক্রিয়ার প্রথম ধাপ হলো দুটি রোলার সেটের মধ্যে ইস্পাতের একটি টুকরো রাখা। রোলারগুলি তারপর ধাতুকে নিজেদের দিকে টেনে নেয় এবং ধাতু সম্পূর্ণভাবে পাতলা চাদরে রোল না হওয়া পর্যন্ত এটি চালিয়ে যায়।
ইস্পাত রোল ফর্মিং মেশিন এক ধরনের অবিরত প্রক্রিয়া উৎপাদন মেশিন যা বিভিন্ন অংশ গঠন করতে গোলাকার বা সিলিন্ড্রিকাল ইস্পাতের টুকরো ব্যবহার করে, যেমন অটোমোবাইলের হুড, ইঞ্জিন ব্লক এবং ট্রান্সমিশন হাউজিং। ইস্পাত রোল ফর্মিং মেশিনটি ইস্পাতের গোলাকার বা সিলিন্ড্রিকাল টুকরো ধরে রাখার জন্য একাধিক ঘূর্ণায়মান ডাই নিয়ে গঠিত। ডাই খোলগুলি তারপর প্রায় ২,০০০ ডিগ্রি ফারেনহাইট তাপমাত্রায় গরম করা হয়, যা ধাতুকে সংকুচিত করে এবং অত্যন্ত শক্তিশালী ও টেকসই অংশ গঠন করে।
-
 হালকা গেজ ইস্পাত রোল গঠন মেশিন আরও জানুন
-
 L কোণ রোল মেশিন গঠন আরও জানুন
-
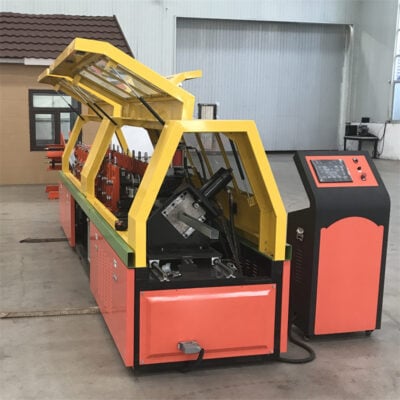 Keel ইস্পাত রোল গঠন মেশিন আরও জানুন
-
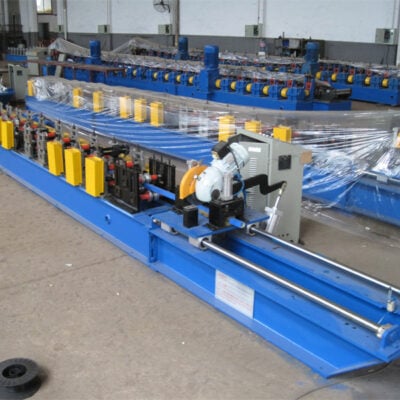 ফাঁপা গাইড রেল উত্পাদন লাইন আরও জানুন
- L কোণ রোল মেশিন গঠন আরও জানুন
-
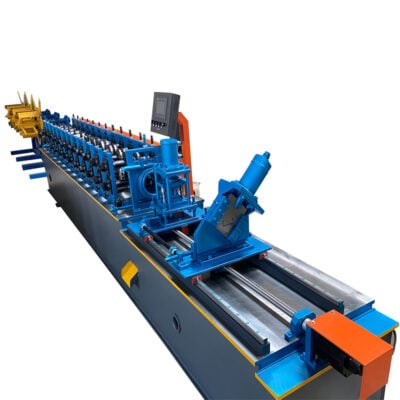 লাইট গেজ কেল স্টাড ট্র্যাক সি চ্যানেল স্টিল রোল ফর্মিং মেশিন ড্রাইওয়াল মেটাল সি স্টুড মেশিনারি আরও জানুন
ইস্পাত রোল ফর্মিং মেশিনের সুবিধাসমূহ
ইস্পাত রোল গঠন মেশিনটি ইচ্ছিত আকৃতিতে ইস্পাতের চাদর রোল করে ধাতব পণ্য তৈরি করতে ব্যবহৃত বিশেষায়িত শিল্প যন্ত্রপাতি। ইস্পাত রোল ফর্মিং মেশিন ব্যবহারের সুবিধাসমূহের মধ্যে রয়েছে: দ্রুত উৎপাদন সময়, কম শ্রম খরচ এবং আরও সামঞ্জস্যপূর্ণ পণ্যের মান।
ইস্পাত রোল ফর্মিং মেশিন দিয়ে ধাতুর চাদর ইচ্ছিত আকৃতিতে রোল করার প্রক্রিয়া হাতে তৈরি করার চেয়ে অনেক দ্রুত করা যায়। কারণ ইস্পাত রোল ফর্মিং মেশিন মিনিটে ৬০০ ফুট পর্যন্ত গতিতে কাজ করতে পারে, যা অধিকাংশ মানুষের অপারেটরের চেয়ে উল্লেখযোগ্যভাবে দ্রুত। এছাড়া, ইস্পাত রোল ফর্মিং মেশিন থাকলে একই পণ্য তৈরির শ্রম খরচ নাটকীয়ভাবে কমে যায় কারণ প্রক্রিয়ায় মানুষের হাতের সাহায্যের প্রয়োজন হয় না।
রোল ফর্মিং মেশিন ব্যবহারের আরেকটি সুবিধা হলো এটি প্রায়শই আরও সামঞ্জস্যপূর্ণ পণ্যের মান প্রদান করে। কারণ হাতে ধাতু ইচ্ছিত আকৃতিতে রোল করলে প্রায়শই ধাতুর টাইট বা লুজ রোলিংয়ের তারতম্য হয় যা সামগ্রিক মানকে প্রভাবিত করে। বিপরীতে, ইস্পাত রোল ফর্মিং মেশিন দিয়ে প্রতিটি ধাতুর চাদর ইচ্ছিত আকৃতিতে সামঞ্জস্যপূর্ণভাবে রোল করা হয় যা এই তারতম্য দূর করে এবং চূড়ান্ত পণ্যের উচ্চমানের স্পেসিফিকেশন নিশ্চিত করে।
ইস্পাত রোল ফর্মিং মেশিন তৈরিতে ব্যবহৃত প্রক্রিয়া এবং উপাদানের বিবরণ
রোল ফর্মিং মেশিন বিভিন্ন আকৃতি এবং আকারের ধাতব রোল উৎপাদন করতে ব্যবহৃত হয়। মেশিনটি ধাতু গঠন করতে দুটি রোলার ব্যবহার করে, যা মেশিনের চারপাশে স্থির গতিতে চলে। রোলারগুলি ধাতুকে বিকৃত করে, যা তারপর ইচ্ছিত আকৃতিতে কাটা হয়।
সবচেয়ে সাধারণ ধরনের ইস্পাত রোল ফর্মিং মেশিন একটি শ্যাফটে মাউন্ট করা দুটি সিলিন্ড্রিকাল রোলার ব্যবহার করে। সিলিন্ডারগুলি একসাথে মেশিনের চারপাশে চলে এবং বিভিন্ন আকৃতি তৈরি করতে বিভিন্ন দিকে সরানো যায়। ধাতুর কয়েলগুলি তৈরি হয় যখন সিলিন্ডারগুলি দ্রুতগতিতে একে অপরের পাশ দিয়ে যায়।
অন্যান্য ধরনের ইস্পাত রোল ফর্মিং মেশিন তিনটি বা তার বেশি সিলিন্ড্রিকাল রোলার ব্যবহার করে। এই মেশিনগুলি প্রায়শই বড় রোল উৎপাদন করতে ব্যবহৃত হয়, কারণ এগুলি ইঞ্চি প্রতি বেশি ওজন সামলাতে পারে। এই মেশিনগুলির প্রক্রিয়া আরও জটিল হওয়ায় সাধারণত দুই-সিলিন্ডার মেশিনের চেয়ে ব্যয়বহুল।
উপসংহার
এই নিবন্ধে আমরা শিখেছি ইস্পাত রোল ফর্মিং মেশিন কীভাবে কাজ করে এবং এটি যে বিভিন্ন উপাদান গঠন করতে পারে। আমরা মেশিনটি কীভাবে গাড়ির অংশ, চিকিৎসা ইমপ্লান্ট এবং এমনকি বিমানের ডানা তৈরিতে ব্যবহার করা যায় তার কিছু উদাহরণও দেখেছি। সামগ্রিকভাবে, এটি একটি তথ্যবহুল নিবন্ধ যা ইস্পাত রোল ফর্মিং মেশিনের কার্যপ্রণালী সম্পর্কে অন্তর্দৃষ্টি প্রদান করেছে এবং এটি যে ধরনের পণ্য উৎপাদন করতে পার
সাধারণ প্রশ্নাবলি
রোল ফর্মিং কী?
রোল গঠন একটি ক্রমাগত প্রক্রিয়া যা শীট মেটালকে একটি প্রকৌশলী আকৃতিতে রূপান্তরিত করে পরপর সেট করা ম্যাটেড রোলগুলি ব্যবহার করে, যার প্রতিটি ফর্মে শুধুমাত্র ক্রমবর্ধমান পরিবর্তন করে। আকারে এই ছোট পরিবর্তনের যোগফল একটি জটিল প্রোফাইল।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি ইস্পাত রোল ফর্মিং মেশিন কী ধরনের উপাদান ও গেজ প্রক্রিয়াজাত করতে পারে?
- সাধারণ পরিসর: মৃদু স্টিল 0.4–3.0 mm, গ্যালভানাইজড/গ্যালভালুম স্টিল 0.4–2.0 mm, স্টেইনলেস 0.4–1.5 mm এবং লাইনের ক্ষমতা ও পাস নকশার ওপর নির্ভর করে AHSS প্রায় 1.2 mm পর্যন্ত। টুলিং স্টিল ও পৃষ্ঠের ফিনিশ সবসময় উপাদানের গ্রেড ও কোটিংয়ের সঙ্গে সামঞ্জস্য করুন।
2) একটি রোল ফর্মিং লাইন কীভাবে মাত্রা ও সোজাসুজি নিয়ন্ত্রণ করে?
- এনকোডার ফিডব্যাকসহ ক্লোজড-লুপ সার্ভো ড্রাইভ, স্ট্যান্ড-টু-স্ট্যান্ড অ্যালাইনমেন্ট, এন্ট্রি/এক্সিট স্ট্রেইটনার এবং ইনলাইন লেজার গেজ প্রস্থ, ফ্ল্যাঞ্জের উচ্চতা, ক্যামবার, বাউ ও টুইস্ট নিয়ন্ত্রণ করে। রেসিপি-ভিত্তিক সেটআপ রোল গ্যাপ ও গাইডের অবস্থান সংরক্ষণ করে।
3) দীর্ঘ প্রোফাইলের ক্ষেত্রে রোল ফর্মিং ও প্রেস ব্রেকিংয়ের মধ্যে পার্থক্য কী?
- রোল ফর্মিং ধারাবাহিক ও উচ্চগতির এবং দীর্ঘ দৈর্ঘ্যে চমৎকার পুনরাবৃত্তিযোগ্যতা প্রদান করে; প্রেস ব্রেকিং স্বল্প রান, পুরু প্লেট বা জটিল পৃথক বাঁকের জন্য নমনীয়, তবে দীর্ঘ সরল প্রোফাইলে এটি ধীর এবং বেশি শ্রমনির্ভর।
4) 2025 সালে সাধারণ উৎপাদন গতি ও টলারেন্স কত?
- গতি: প্রোফাইলের জটিলতা ও পাঞ্চিং ঘনত্বের ওপর নির্ভর করে 30–120 m/min। কাটের দৈর্ঘ্যের টলারেন্স: ফ্লাইং শিয়ার ও লেজার দৈর্ঘ্য নিয়ন্ত্রণসহ 10 m-এ ±0.5–1.0 mm। প্রোফাইল বৈশিষ্ট্যের টলারেন্স (যেমন, ফ্ল্যাঞ্জ): ক্লোজড-লুপ পজিশনিংসহ ±0.3–0.6 mm।
5) কী ধরনের রক্ষণাবেক্ষণ মেশিন ও টুলিংয়ের আয়ু বাড়ায়?
- রোলার ও গাইড প্রতিদিন পরিষ্কার করা এবং লুব্রিকেশন যাচাই; সাপ্তাহিক শিয়ার ব্লেড পরিদর্শন ও রোল গ্যাপ পরীক্ষা; ত্রৈমাসিক স্ট্যান্ড অ্যালাইনমেন্ট, বেয়ারিং পরীক্ষা এবং লেজার গেজ ক্যালিব্রেশন। SPC-এর মাধ্যমে কয়েলের লট বনাম ত্রুটির প্রবণতা অনুসরণ করুন।
২০২৫ শিল্প প্রবণতা
- ডিজিটাল থ্রেড ও ট্রেসেবিলিটি: MES-সমন্বিত রেসিপি, QR/Datamatrix পার্ট ID এবং স্বয়ংক্রিয় SPC ড্যাশবোর্ড এখন ব্যাপকভাবে ব্যবহৃত।
- জ্বালানি-দক্ষ ড্রাইভ: IE5 মোটর, রিজেনারেটিভ VFD এবং অন-ডিমান্ড হাইড্রলিক্স kWh/ton 20–35% কমায়।
- উচ্চ-শক্তির স্টিল: হালকা কাঠামোর জন্য AHSS/HSLA-এর ব্যবহার বৃদ্ধি পাচ্ছে; প্রান্তে ফাটল রোধে অপ্টিমাইজড পাস নকশা ও নিয়ন্ত্রিত লুব্রিকেশন প্রয়োজন।
- ইনলাইন মেট্রোলজি: স্বয়ংক্রিয় রিজেক্ট গেটসহ মাল্টি-লেজার জ্যামিতি পরীক্ষা (দৈর্ঘ্য, প্রস্থ, ক্যামবার, টুইস্ট)।
- BIM/CAD-থেকে-মেশিন: শূন্য-স্পর্শ চেঞ্জওভার ও কম সেটআপ স্ক্র্যাপের জন্য CAD থেকে প্রোফাইল ও হোল ম্যাপ সরাসরি আমদানি।
- নকশার মাধ্যমে নিরাপত্তা: ইন্টারলকযুক্ত গার্ড, লাইট কার্টেন এবং safe torque off (STO) এখন নতুন লাইনে মানসম্মত।
ইস্পাত রোল ফর্মিং মেশিনগুলো-এর প্রধান কর্মক্ষমতা বেঞ্চমার্ক (2025)
| মেট্রিক | 2022 সালের সাধারণ | 2025 সালের সেরা-শ্রেণির | ব্যবহারিক নোট |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 25–80 | ষাট–একশ বিশ | প্রোফাইলের জটিলতা ও পাঞ্চিংয়ের ওপর নির্ভরশীল |
| পরিবর্তনের সময় (মিনিট) | 45–90 | 10–25 | টুল ক্যাসেট + সার্ভো স্ট্যান্ড পজিশনিং |
| কাট দৈর্ঘ্যের সহনশীলতা (mm/10 m) | ±2.0 | ±0.5–1.0 | ফ্লাইং শিয়ার + লেজার যাচাই |
| মাত্রাগত (ফ্ল্যাঞ্জ/ওয়েব, mm) | ±0.8–1.2 | ±0.3–0.6 | ক্লোজড-লুপ গ্যাপ নিয়ন্ত্রণ |
| সেটআপ স্ক্র্যাপ (%) | 3–5 | এক–দুই | ডিজিটাল রেসিপি + SPC |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 120–160 | 75–100 | IE5 মোটর + রিজেন ড্রাইভ |
| ত্রুটির হার (PPM) | 2,000–5,000 | <800 | ইনলাইন ক্যামেরা/লেজার |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- AISI/CFSEI কোল্ড-ফর্মড নকশা ও রোল ফর্মিং নোট: https://www.cfsei.org
- ASTM A653/A792 কোটিংযুক্ত স্টিল; A568 শিট টলারেন্স: https://www.astm.org
- ISO 50001 শক্তি ব্যবস্থাপনা সিস্টেম: https://www.iso.org/standard/69426.html
- দ্য ফ্যাব্রিকেটর (রোল ফর্মিং সম্পর্কিত প্রযুক্তিগত নিবন্ধ): https://www.thefabricator.com
- WorldAutoSteel (AHSS সম্পদ): https://www.worldautosteel.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ক্লোজড-লুপ দৈর্ঘ্য নিয়ন্ত্রণে অটোমোটিভ রেলে স্ক্র্যাপ কমে (2025)
পটভূমি: HSLA C-channel রেল উৎপাদনকারী একটি অটোমোটিভ Tier-1 সরবরাহকারী 70 m/min গতিতে ±3 mm দৈর্ঘ্য বিচ্যুতির মুখোমুখি হয়েছিল, যার ফলে অ্যাসেম্বলিতে অসামঞ্জস্য হচ্ছিল।
সমাধান: ডুয়াল-এনকোডার ফ্লাইং শিয়ার নিয়ন্ত্রণ, ইনলাইন লেজার দৈর্ঘ্য গেজ এবং কয়েল ID-এর সঙ্গে সংযুক্ত তাপমাত্রা-ক্ষতিপূরণযুক্ত রেসিপি যোগ করা হয়।
ফলাফল: 8 m-এ কাটের দৈর্ঘ্যের পরিবর্তনশীলতা ±0.8 mm-এ কমেছে; সেটআপ স্ক্র্যাপ 4.1% থেকে 1.6%-এ নেমেছে; 6 মাসে OEE 9% উন্নত হয়েছে।
কেস স্টাডি 2: গুদাম র্যাকিংয়ের জন্য প্রান্তে ফাটল ছাড়াই AHSS রোল ফর্মিং (2024)
পটভূমি: ওজন কমাতে একটি র্যাকিং OEM 280 MPa থেকে 550 MPa স্টিলে পরিবর্তিত হয়, কিন্তু ফ্ল্যাঞ্জে মাইক্রো-ক্র্যাকের সম্মুখীন হয়।
সমাধান: পাসের অগ্রগতি পুনরায় অপ্টিমাইজ করা হয়, গুরুত্বপূর্ণ পাসে রোলের ব্যাস বাড়ানো হয়, মাইক্রো-লুব্রিকেশন ও প্রান্ত কন্ডিশনিং চালু করা হয় এবং রোল Ra ≤0.2 µm পর্যন্ত পালিশ করা হয়।
ফলাফল: 1.0 mm পুরুত্বে প্রান্তের ফাটল দূর করা হয়েছে; 65 m/min বজায় রাখা হয়েছে; টেনসাইল-পরীক্ষিত নমুনা 7% ভর হ্রাসসহ নকশার লোড পূরণ করেছে।
বিশেষজ্ঞদের মতামত
- ড. Daniel Schaeffler, সভাপতি, Engineering Quality Solutions এবং AHSS বিশেষজ্ঞ
মতামত: “রোল লাইনে AHSS ফর্মিংয়ের সময় পাসের অগ্রগতি ও লুব্রিকেশন কৌশল গ্রেড নির্বাচনের মতোই গুরুত্বপূর্ণ। রোলের ব্যাসার্ধ ও প্রবেশ প্রান্তের গুণমানে ছোট পরিবর্তন অধিকাংশ ফাটল সমস্যা প্রতিরোধ করতে পারে।” - Katey Odgen, উৎপাদন প্রকৌশল বিভাগের পরিচালক, MetalForming Inc.
মতামত: “সেরা-শ্রেণির ইস্পাত রোল ফর্মিং মেশিনগুলো এখন নেটিভ OPC UA ও রেসিপি গভর্ন্যান্সসহ সরবরাহ করা হয়। এই ডিজিটাল স্তরই দ্রুত, পুনরাবৃত্তিযোগ্য চেঞ্জওভার এবং অডিট-প্রস্তুত ট্রেসেবিলিটি উন্মুক্ত করে।” - অধ্যাপক Katsuhiro Nakajima, ইনস্টিটিউট অব ইন্ডাস্ট্রিয়াল সায়েন্স, University of Tokyo
মতামত: “ইনলাইন, নন-কন্ট্যাক্ট মেট্রোলজি পরিণত হয়েছে। রোল গ্যাপ অতিরিক্ত সংকুচিত না করেই গতিতে সাব-মিলিমিটার টলারেন্স অর্জনের জন্য স্বয়ংক্রিয় ফিডব্যাকসহ দৈর্ঘ্য, ক্যামবার ও টুইস্ট পর্যবেক্ষণ অপরিহার্য।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- CFSEI/AISI স্পেসিফিকেশন ও নকশা নির্দেশিকা: https://www.cfsei.org
- শিট, কোটিং ও টলারেন্সের জন্য ASTM মান (A568, A653, A792, A924): https://www.astm.org
- Keyence এবং Cognex ইনলাইন মাপজোক/ভিশন সিস্টেম: https://www.keyence.com এবং https://www.cognex.com
- The Fabricator—রোল ফর্মিং সমস্যা সমাধান কেন্দ্র: https://www.thefabricator.com
- রোল টুলিং নকশা/সিমুলেশনের জন্য AutoForm এবং COPRA RF: https://www.autoform.com এবং https://www.data-m.de
- NIST Manufacturing Extension Partnership-এর জ্বালানি সম্পদ: https://www.nist.gov/mep
- মেশিনের জন্য ISO 13849 কার্যকরী নিরাপত্তা (সারসংক্ষেপ): https://www.iso.org
সর্বশেষ আপডেট: 2025-10-20
পরিবর্তনলগ: ইস্পাত রোল ফর্মিং মেশিনের সক্ষমতা, সহনসীমা ও রক্ষণাবেক্ষণকেন্দ্রিক 5টি FAQ যোগ করা হয়েছে; মানদণ্ডের সারণি ও প্রামাণিক সূত্রসহ 2025 সালের প্রবণতা বিশ্লেষণ যুক্ত করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি (2024/2025) দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত সংকলন করা হয়েছে; ব্যবহারিক সরঞ্জাম/সম্পদ নির্বাচন করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও কারণসমূহ:2026-04-15 অথবা তার আগে, যদি ASTM/AISI মান পরিবর্তিত হয়, AHSS ব্যবহার অর্ডারের 30%-এর বেশি হয়, অথবা প্রধান বিক্রেতারা 15 মিনিটের কম সময়ে স্বয়ংক্রিয় ক্যাসেট পরিবর্তন ব্যবস্থা বাজারে আনে





