
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ছাদের প্রাচীর প্যানেল রোল তৈরির মেশিনটি এক ধরণের ধাতু তৈরির মেশিন, যা বিল্ডিং উপকরণগুলির উত্পাদন প্রক্রিয়াতে ব্যাপকভাবে ব্যবহৃত হয়েছে। এই মেশিনগুলি সাধারণত ধাতব কয়েল বা শীট গঠনের জন্য রোল এবং প্রেস টুল দিয়ে সজ্জিত থাকে। এই প্রবন্ধে, আমরা কভার করব যে এই ধরনের একটি মেশিন কী কাজ করে এবং এটি কীভাবে কাজ করে সেইসাথে আপনার বাড়ি বা ব্যবসার জন্য একটি কেনার সময় কোন বৈশিষ্ট্যগুলি বিবেচনা করা উচিত সে সম্পর্কে কিছু সহায়ক টিপস!
একটি ছাদ প্রাচীর প্যানেল রোল তৈরি মেশিন কি?
ক ছাদ প্রাচীর প্যানেল রোল মেশিন গঠন একটি বিশেষ শিল্প মেশিন যা ধাতুর শীট থেকে ছাদের প্যানেল তৈরি করে। মেশিনটি ছাদের প্যানেল তৈরি করতে রোলগুলির একটি সিরিজ ব্যবহার করে, যা পরে আকারে কেটে ছাদে একত্রিত করা হয়।
ছাদের প্রাচীর প্যানেল রোল তৈরির মেশিনটি সাধারণত একটি ইঞ্জিন দ্বারা চালিত হয় এবং এটি পরিচালনা করতে অনেক জায়গার প্রয়োজন হয়। মেশিনগুলি কেনা এবং রক্ষণাবেক্ষণের জন্যও ব্যয়বহুল, তাই এগুলি সাধারণত শুধুমাত্র বড় উত্পাদন কারখানায় ব্যবহৃত হয়।
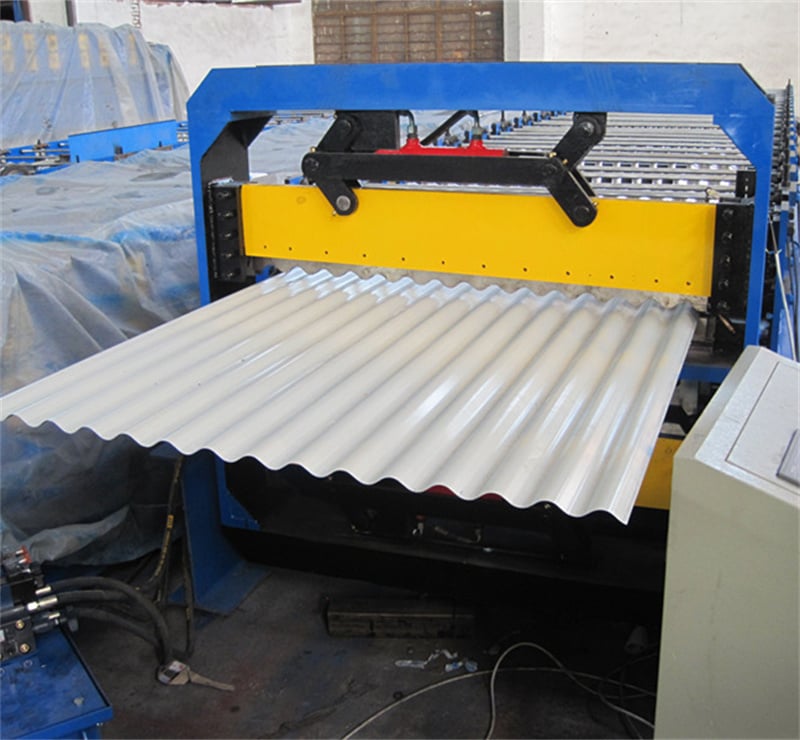
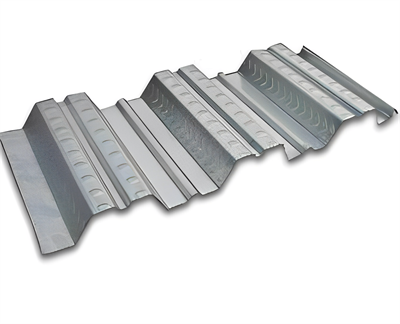
কিভাবে একটি ছাদ প্রাচীর প্যানেল রোল ফর্মিং মেশিন কাজ করে?
ছাদের প্রাচীর প্যানেল রোল গঠন মেশিন একটি বিশেষ ডিভাইস যা আপনাকে দ্রুত এবং সহজে ছাদের দেয়াল প্যানেল তৈরি করতে সাহায্য করবে। এই মেশিনটির জন্য ন্যূনতম সেটআপ সময়ের প্রয়োজন, এবং মেশিনটি চালু হওয়ার সাথে সাথে আপনি ছাদের দেয়াল প্যানেলগুলি রোলিং শুরু করতে পারেন। আপনি উপযুক্ত উপকরণ সঙ্গে মেশিন প্রদান করতে হবে, এবং তারপর এটি বাকি কাজ করবে.
এই মেশিন ব্যবহার করার প্রথম ধাপ হল রোল ফার্মার একত্রিত করা। এগুলি বড় সিলিন্ডার যা ছাদের প্রাচীরের প্যানেলের শীটগুলি তৈরি করার সময় ধরে রাখে। আপনার কমপক্ষে দুটি রোল ফার্মারের প্রয়োজন হবে এবং প্রয়োজনে আপনি আরও যোগ করতে পারেন। দ্বিতীয় ধাপ হল ছাদের প্রাচীর প্যানেলের শীটটিকে রোল ফরমারগুলির মধ্যে একটিতে লোড করা। নিশ্চিত করুন যে শীটটি সম্পূর্ণরূপে পাকানো হয়েছে যাতে এটি একটি টাইট সিলিন্ডার গঠন করে।
রুফ ওয়াল প্যানেলটি রোল ফার্মারগুলির একটিতে লোড হয়ে গেলে, প্যানেল গঠন শুরু করতে মেশিনের নিয়ন্ত্রণগুলি ব্যবহার করুন। রোল ফার্মারগুলি শীট বরাবর সরে যাবে, এটির উপর টিপে এবং এটিকে আপনার নির্দিষ্ট করা একটি আকারে জোর করে। প্রক্রিয়াটি প্রায় 45 মিনিট সময় নিতে হবে, তবে প্যানেল গঠনে কোনো ত্রুটি বা সমস্যা থাকলে, আপনি চালিয়ে যাওয়ার আগে থামাতে এবং সংশোধন করতে পারেন।
একবার আপনার ছাদের ওয়াল প্যানেল তৈরি হয়ে গেলে, এটিকে আকারে কাটাতে হবে। এটি একটি করাত বা কাটিং মেশিনের একটি সিরিজ ব্যবহার করে করা যেতে পারে যা বিশেষভাবে এই উদ্দেশ্যে ডিজাইন করা হয়েছে।
-
 স্ট্যান্ডিং সিম রুফ প্যানেল কার্ভিং মেশিন আরও জানুন
-
 ব্যারেল ঢেউতোলা রোল ফর্মিং মেশিন আরও জানুন
-
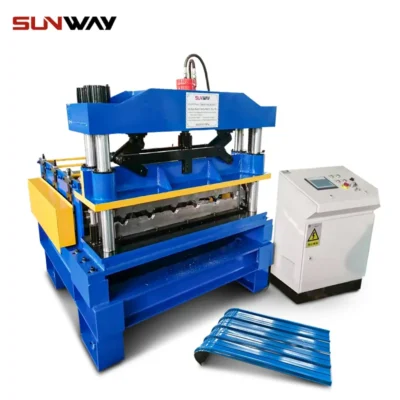 হাইড্রোলিক রুফ শিট কার্ভিং মেশিন আরও জানুন
-
 স্ট্যান্ড সিমিং রুফ প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
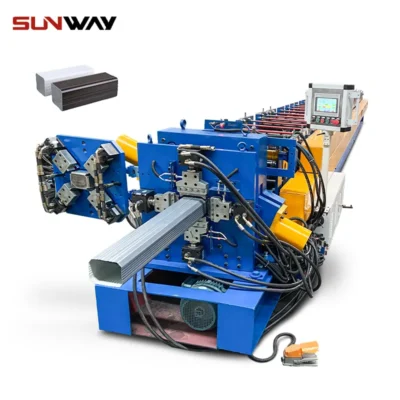 ডাউনস্পাউট পাইপ রোল তৈরির মেশিন আরও জানুন
-
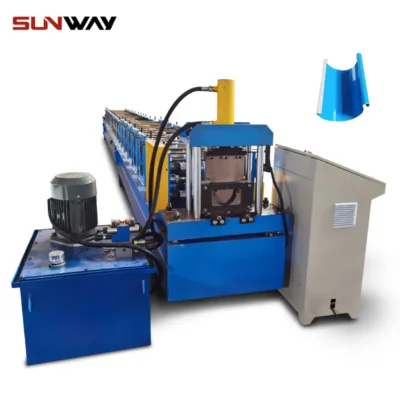 গটার রোল তৈরির মেশিন আরও জানুন
-
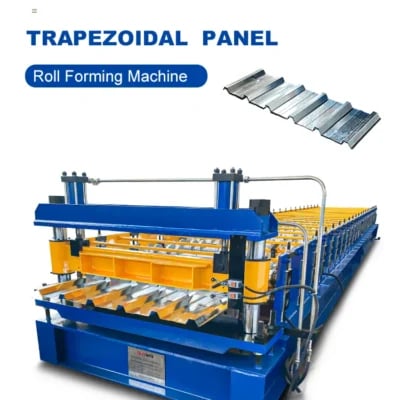 ট্র্যাপিজয়েডাল প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
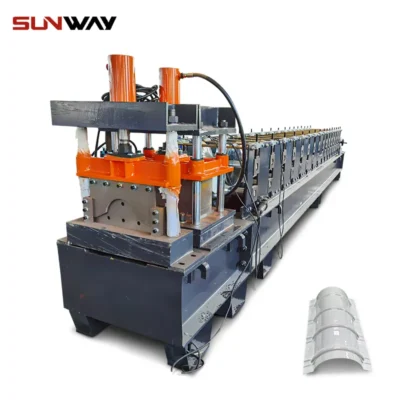 রিজ ক্যাপ রোল ফর্মিং মেশিন আরও জানুন
-
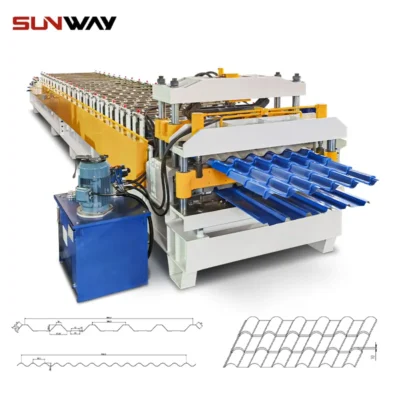 ডাবল লেয়ার প্যানেল রোল তৈরির মেশিন আরও জানুন
একটি ছাদ প্রাচীর প্যানেল রোল মেশিনের উপাদান
ছাদ প্রাচীর প্যানেল গঠনের মেশিন প্রধানত নিম্নলিখিত গঠিত হয়:
- কাটিং ডিভাইস যা গ্রাহকের প্রয়োজনীয়তা অনুসারে প্যানেলগুলিকে বিভিন্ন আকার এবং আকারে কাটতে পারে।
- রোল গঠনকারী ডিভাইস যা ছাদের প্রাচীরের প্যানেলগুলিকে সংকুচিত করে এবং বন্ধন করে তৈরি করবে।
- আবরণ ডিভাইস যা ছাদের প্রাচীরের প্যানেলগুলিকে জলরোধী এবং তাপ-প্রতিরোধী করতে একটি শক্তিশালী আঠালো দিয়ে আবরণ করবে।
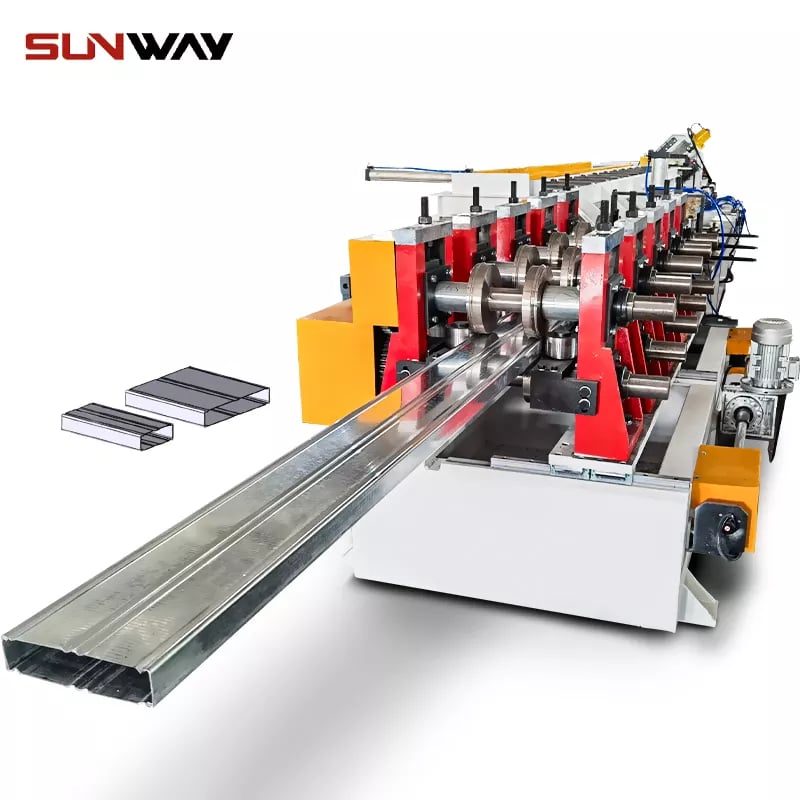
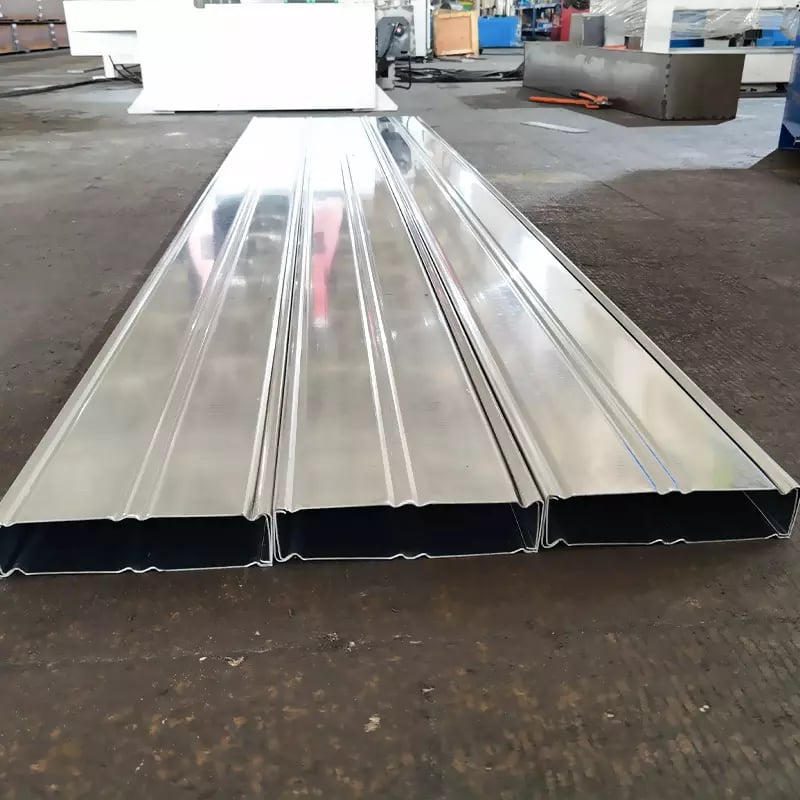
ছাদের ওয়াল প্যানেল রোল তৈরির মেশিনের প্রকার
ছাদের প্রাচীর প্যানেল রোল তৈরির মেশিন মূলত তিন ধরনের: বেল্টের ধরন, ব্লেডের ধরন এবং স্ক্রু টাইপ।
বেল্ট টাইপ রুফ ওয়াল প্যানেল রোল ফর্মিং মেশিন: বেল্ট টাইপ রুফ ওয়াল প্যানেল রোল তৈরির মেশিনটি মূলত একটি মোটর, একটি ড্রাইভিং সিস্টেম, একটি কনভেয়র বেল্ট এবং একটি ছাঁচ দ্বারা গঠিত। মোটরটি ড্রাইভিং সিস্টেমকে ঘোরায়, যা কনভেয়র বেল্টটিকে সামঞ্জস্যপূর্ণ গতিতে এগিয়ে নিয়ে যায়। কনভেয়র বেল্টটি সামনের দিকে এগিয়ে যাওয়ার সাথে সাথে এটি একদিকে ছাঁচের সাথে যোগাযোগ করে এবং এটিকে নীচের দিকে ঠেলে দেয়। এর ফলে ধাতব শীট একটি পছন্দসই আকারে চাপতে পারে।
ব্লেড টাইপ রুফ ওয়াল প্যানেল রোল ফর্মিং মেশিন: ব্লেড টাইপ রুফ ওয়াল প্যানেল রোল ফর্মিং মেশিন বেল্ট টাইপের অনুরূপ যে এতে একটি মোটর, একটি ড্রাইভিং সিস্টেম এবং একটি ছাঁচ রয়েছে। যাইহোক, ধাতব শীটটি চারপাশে সরানোর জন্য একটি পরিবাহক বেল্ট ব্যবহার করার পরিবর্তে, ব্লেডের ধরনগুলি ধাতব পাতটির উভয় পাশে ব্লেডগুলিকে পছন্দসই আকারে কাটাতে ব্যবহার করে।
স্ক্রু টাইপ রুফ ওয়াল প্যানেল রোল ফর্মিং মেশিন: স্ক্রু টাইপ রুফ ওয়াল প্যানেল রোল ফর্মিং মেশিনটি অনন্য যে এটি ধাতব শীটটি চারপাশে সরানোর জন্য ব্লেড বা কনভেয়ার বেল্ট ব্যবহার করে না; পরিবর্তে, এটি তার পছন্দসই আকার তৈরি করতে স্ক্রু ব্যবহার করে।
উপসংহার
একটি ছাদের প্রাচীর প্যানেল তৈরির মেশিন প্যানেলগুলিকে একটি ডাইতে খাওয়ানোর মাধ্যমে কাজ করে যা তাদের পছন্দসই আকারে গঠন করে। মেশিনটি দুর্দান্ত নির্ভুলতার সাথে এটি করতে সক্ষম, যার মানে আপনি নিশ্চিত হতে পারেন যে আপনার প্যানেলগুলিকে আপনি যেভাবে দেখতে চান ঠিক সেভাবেই দেখাবে। আপনি যদি প্রচুর অর্থ ব্যয় না করে আপনার সম্পত্তির নান্দনিকতা উন্নত করার উপায় খুঁজছেন, তাহলে ছাদের প্রাচীর প্যানেল তৈরির মেশিনে বিনিয়োগ করার কথা বিবেচনা করুন।
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) ছাদ ও দেয়াল প্যানেল রোল ফর্মিং মেশিনে কোন উপকরণ প্রক্রিয়া করা যায়?
অধিকাংশ মেশিনে গ্যালভানাইজড স্টিল (G90/G60), Galvalume, প্রি-পেইন্টেড স্টিল, অ্যালুমিনিয়াম (3000/5000 সিরিজ) এবং কখনো তামা বা স্টেইনলেস স্টিল প্রক্রিয়া করা যায়। দেয়াল/ছাদের আবরণের সাধারণ পুরুত্ব 0.3–1.0 mm; উন্নত সিমের মানের জন্য স্ট্যান্ডিং-সিম মেশিনে 0.4–0.8 mm উপযোগী।
2) আধুনিক ছাদ/দেয়াল প্যানেল রোল ফর্মারে প্রোফাইলের মাপ কতটা নির্ভুল হয়?
সার্ভো ফিডার ও এনকোডার ফিডব্যাক থাকলে কাটার দৈর্ঘ্যে ±0.5–1.0 mm নির্ভুলতা এবং প্রোফাইলে কঠোর সহনসীমা সাধারণ। ইনলাইন গেজিং ও স্ট্যান্ডের স্বয়ংক্রিয় অবস্থান বিভিন্ন স্টেশনে জমে ওঠা ত্রুটি আরও কমায়।
3) আপস্ট্রিম ও ডাউনস্ট্রিমে কী সরঞ্জাম লাগবে?
আপস্ট্রিম: ডিকয়লার (ম্যানুয়াল বা হাইড্রলিক), কয়েল-কার এবং স্ট্রেইটনার/লেভেলার। ইনলাইন: সার্ভো ফিডার, রোল টুলিং স্টেশন, প্রয়োজন হলে এমবস/করুগেশন এবং পাঞ্চিং/নচিং। ডাউনস্ট্রিম: ফ্লাইং শিয়ার, স্ট্যাকার এবং কখনো স্ট্যান্ডিং-সিম ছাদ-প্যানেলের জন্য ইনলাইন হেমিং বা সিলিং ব্যবস্থা।
4) সমতল দেয়াল-প্যানেলে অয়েল-ক্যানিং কীভাবে কমাব?
উপযুক্ত ক্রাউন/সমতলতাসহ কয়েল ব্যবহার করুন, হালকা এমবসিং বা মাইক্রো-করুগেশন যোগ করুন, ভারসাম্যপূর্ণ পাস-নকশা ও ফালার সমান টান বজায় রাখুন এবং বাঁকানোর সময় লাইনের গতি নিয়ন্ত্রণ করুন। যথাযথ লেভেলিং (4–7 রোল লেভেলার) সহায়ক।
5) মেশিনের চালু থাকার সময় বাড়াতে কোন রক্ষণাবেক্ষণ সবচেয়ে গুরুত্বপূর্ণ?
প্রতিদিন: রোল পরিষ্কার, সারিবদ্ধতা ও লুব্রিকেশন পরীক্ষা। প্রতি সপ্তাহে: রোল-গ্যাপ যাচাই, বেয়ারিং ও গার্ডিং পরিদর্শন। প্রতি তিন মাসে: এনকোডার/দৈর্ঘ্য পরিমাপ ক্যালিব্রেট এবং হাইড্রলিক হোস ও বৈদ্যুতিক সংযোগ পরীক্ষা। ক্ষয়যোগ্য খুচরা যন্ত্রাংশ (বেয়ারিং, ব্লেড, সেন্সর) সাইটে রাখুন।
2025 শিল্প প্রবণতা: ছাদ/দেয়াল প্যানেল রোল ফর্মিং
- সার্ভো অটোমেশন ও স্ট্যান্ডের স্বয়ংক্রিয় অবস্থান বহু-প্রোফাইল লাইনে পরিবর্তন-সময় 30–45 মিনিটের নিচে নামায়।
- ভিশন-ভিত্তিক সেটআপ যাচাই রঙ-কোটেড কয়েলে প্রথম রানেই অপচয় কমায়।
- রিজেনারেটিভ ড্রাইভসহ শক্তি-সাশ্রয়ী IE5 মোটর প্রতি টনে kWh 10–20% কমায়।
- ইনসুলেটেড ও আবহাওয়া-সহনশীল প্রোফাইলের চাহিদা বাড়ায় সমন্বিত পাঞ্চিং/নচিং এবং ইনলাইন সিল্যান্ট প্রয়োগের ব্যবহার বাড়ছে।
- ফ্যাসাড প্রকল্প ও ওয়ারেন্টি ব্যবস্থাপনায় ডিজিটাল ট্রেসেবিলিটি (OPC UA, QR/DMC মার্কিং) ক্রমেই বেশি প্রয়োজন হচ্ছে।
ছাদ/দেয়াল প্যানেল রোল ফর্মিং লাইনের জন্য 2024–2025 মানদণ্ড
| প্রধান কর্মদক্ষতা সূচক | 2024 সালের সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ব্যবহারিক প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| লাইনের গতি (ছাদ/দেয়াল প্যানেল) | ২০–৩৫ মি/মিনিট | ৩৫–৬০ মি/মিনিট | সাধারণ পুরুত্বে বেশি উৎপাদন | OEM তথ্য, The Fabricator |
| কাট দৈর্ঘ্যের নির্ভুলতা (±) | 1.5–2.0 mm | 0.5–1.0 mm | উন্নত ফিট-আপ, কম পুনঃকাজ | এনকোডার + সার্ভো ফিড |
| চেঞ্জওভার সময় (প্রোফাইল/কয়েল) | 90–180 min | 30–45 মিনিট | আরও SKU নমনীয়তা | অটো-স্ট্যান্ড, ক্যাসেট |
| প্রথম-পাস ফলন (FPY) | 96–98% | 98.5–99.5% | কোটেড কয়েলে অপচয় কম | Vision/SPC |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | ১১০–১৫০ | 90–120 | 10–20% ইউটিলিটি সাশ্রয় | IE4/IE5 + regen drives |
| অপারেটর সংখ্যা | দুই–তিন | এক–দুই | প্রতি লাইনে শ্রমব্যয় কম | HMI + নির্দেশিত সেটআপ |
রেফারেন্স:
- U.S. DOE উন্নত উৎপাদন: https://www.energy.gov/eere/amo
- ISO 6892 (ধাতুর টেনসাইল বৈশিষ্ট্য) এবং ISO 13849-1 (মেশিনের নিরাপত্তা): https://www.iso.org
- The Fabricator (রোল ফর্মিং প্রযুক্তি): https://www.thefabricator.com
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ভিশন-নির্দেশিত সেটআপে কোটেড প্যানেলের মান বাড়ে (2025)
পটভূমি: ঘন ঘন পরিবর্তনের সময় প্রি-পেইন্টেড কয়েলে রঙের অমিল নিয়ে অভিযোগ ও প্রান্তে ঢেউয়ের সমস্যায় পড়েছিল এক ফ্যাসাড-প্যানেল প্রস্তুতকারক।
সমাধান: ক্যামেরাভিত্তিক রোল-গ্যাপ/অফসেট যাচাই, OPC UA ট্যাগের সঙ্গে যুক্ত ডিজিটাল রেসিপি এবং ফ্লাইং শিয়ারের আগে ইনলাইন পৃষ্ঠ-পরিদর্শন যোগ করা হয়।
ফলাফল: প্রথম ধাপেই গ্রহণযোগ্য উৎপাদন 97.1% থেকে 99.2%-এ বাড়ে; প্রি-পেইন্টেড স্টিলে অপচয় 55% কমে; পরিবর্তন-সময় 95 থেকে 42 মিনিটে নামে; বছরে প্রায় ~$140k সাশ্রয় হয়।
কেস স্টাডি 2: স্ট্যান্ডিং-সিম ছাদ-প্যানেল লাইনে শক্তি রেট্রোফিট (2024)
পটভূমি: 28-স্টেশনের স্ট্যান্ডিং-সিম লাইনে বিদ্যুতের খরচ বাড়ায় এক রুফিং সরবরাহকারী সমস্যায় পড়ে।
সমাধান: IE5 মোটর, রিজেনারেটিভ ড্রাইভ ও স্মার্ট আইডলিং দিয়ে রেট্রোফিট; লুব্রিকেন্ট ও রোল বেয়ারিং অপ্টিমাইজ; সংকুচিত বায়ুর লিক অডিট যোগ করা হয়।
ফলাফল: kWh/ton 18% কমে; অপরিকল্পিত বন্ধ-সময় 7% থেকে 3.5%-এ নামে; প্রতি ঘণ্টার TCO $21 কমে; 12 মাসে রেট্রোফিটের ROI অর্জিত হয়।
বিশেষজ্ঞদের মতামত
- Emma Rodriguez, ওয়েল্ডিং ও জয়েনিং প্রযুক্তি পরিচালক, Lincoln Electric
মূল মতামত: “ইনলাইন সিমিং বা ক্লিঞ্চিং প্রয়োজন এমন স্ট্যান্ডিং-সিম প্রোফাইলে রঙে সূক্ষ্ম ফাটল ও লিক ঠেকাতে সিমের স্থানে ক্লোজড-লুপ বল ও গতি নিয়ন্ত্রণ জরুরি।”
উৎস: https://www.lincolnelectric.com - Jason Wu, অটোমেশনের ভাইস প্রেসিডেন্ট, Samco Machinery
মূল মতামত: “ভিশন যাচাইসহ অটো-স্ট্যান্ড পজিশনিং বিভিন্ন শিফটে প্যানেলের জ্যামিতি একই রাখার দ্রুততম উপায়—বিশেষত নানা ধরনের ছাদ ও দেয়াল-প্যানেল লাইনে।”
উৎস: https://www.samco-machinery.com - Dr. Markus Feldmann, স্টিল কাঠামোর অধ্যাপক, RWTH Aachen University
মূল মতামত: “প্রোফাইলের দৃঢ়তা ও অয়েল-ক্যানিং প্রতিরোধ প্যানেলের জ্যামিতির পাশাপাশি উপকরণের সমতলতা ও পাস-সূচির ওপরও নির্ভর করে—ফ্যাসাডের কার্যকারিতার জন্য তিনটিই অপ্টিমাইজ করুন।”
সূত্র: https://www.rwth-aachen.de
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড ও নিরাপত্তা
- ISO 13849-1: যন্ত্রপাতির নিরাপত্তা: https://www.iso.org
- EN 508-1: ধাতব শিটের ছাদ-পণ্য—স্ব-সমর্থিত পণ্যের স্পেসিফিকেশন: https://standards.cen.eu
- প্রক্রিয়া এবং গুণমান
- The Fabricator (রোল ফর্মিং নির্দেশিকা): https://www.thefabricator.com
- PMA – Precision Metalforming Association: https://www.pma.org
- বাহ্যিক আবরণের জন্য AAMA/FGIA কারিগরি বুলেটিন: https://fgiaonline.org
- সংযোগক্ষমতা ও বিশ্লেষণ
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- Rockwell FactoryTalk Analytics: https://www.rockwellautomation.com
- Siemens Industrial Edge/MindSphere: https://www.siemens.com
- OEM ও ইন্টিগ্রেটর (ছাদ/দেয়াল প্যানেল)
- দ্য Bradbury গ্রুপ: https://bradburygroup.com
- Dallan S.p.A.: https://www.dallan.com
- Formtek/Mazzella: https://www.formtekgroup.com
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: উপকরণ, নির্ভুলতা, সরঞ্জাম, অয়েল-ক্যানিং ও রক্ষণাবেক্ষণ নিয়ে 5টি FAQ যোগ; KPI সারণি ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞ মতামত যোগ; ছাদ/দেয়াল প্যানেল রোল ফর্মিংয়ের ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-22 অথবা তার আগে, যদি নতুন শক্তি-দক্ষতার মানদণ্ড প্রকাশিত হয়, বড় OEM অটো-স্ট্যান্ড পজিশনিং/ভিশন সেটআপ আনে, অথবা EN 508/ISO নিরাপত্তা মান হালনাগাদ হয়





