
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
আধুনিক উৎপাদনের ক্ষেত্রে দক্ষতা এবং নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ। শিল্পকারখানাগুলি উন্নত যন্ত্রপাতির উপর নির্ভর করে উৎপাদন প্রক্রিয়া সহজতর করতে, এবং এমন একটি উদ্ভাবন হলো দরজা রোল ফর্মিং মেশিন। এই নিবন্ধটি এই প্রযুক্তির বিস্তারিত আলোচনা করে, এর কার্যপ্রণালী, সুবিধা, প্রয়োগ এবং আরও অনেক কিছু অন্বেষণ করে।
একটি ডোর রোল ফর্মিং মেশিন কি?
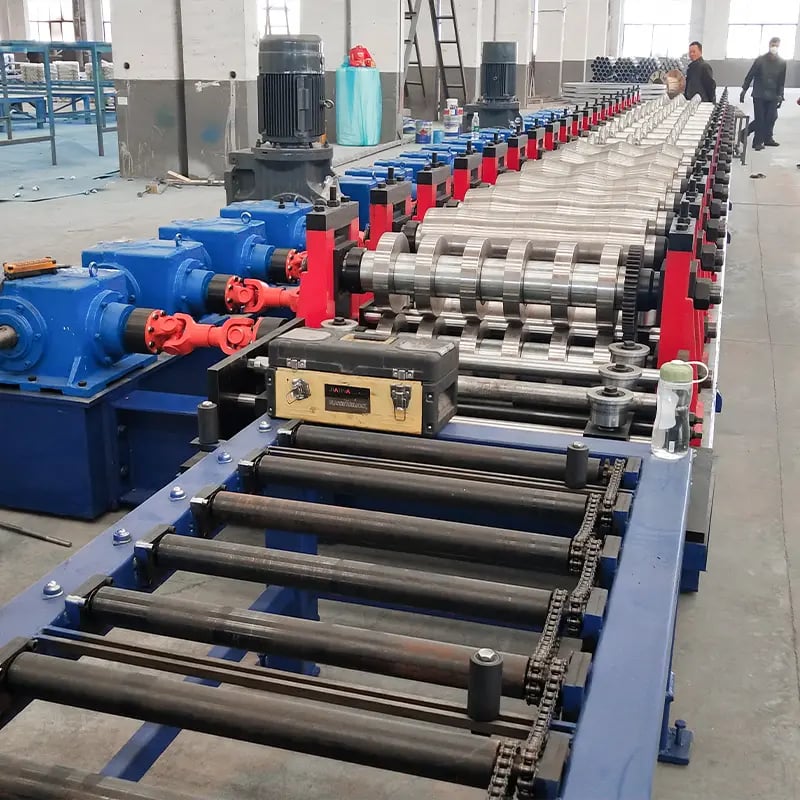
ক দরজা রোল ফর্মিং মেশিন হলো দরজা উৎপাদনে ব্যবহৃত একটি বিশেষায়িত যন্ত্রপাতি, বিশেষ করে সেইসব দরজাগুলির জন্য যেগুলিতে জটিল এবং অভিন্ন প্রোফাইল রয়েছে। এটি সমতল ধাতব চাদরকে কাঙ্ক্ষিত দরজার উপাদানে রূপান্তর করতে অবিরত বাঁকানো প্রক্রিয়া প্রয়োগ করে, যা অভিন্ন মাপ এবং জ্যামিতি নিশ্চিত করে। এই প্রযুক্তি ঐতিহ্যবাহী পদ্ধতির তুলনায় বেশি নির্ভুলতা এবং দক্ষতা প্রদান করে দরজা উৎপাদন শিল্পকে বিপ্লবী পরিবর্তন এনেছে।
দরজা রোল ফর্মিং মেশিন কীভাবে কাজ করে?
ডোর রোল ফর্মিং মেশিনের কার্যপ্রণালী একাধিক সমন্বিত ক্রিয়াকলাপের সমন্বয়ে গঠিত। প্রথমে একটি সমতল ধাতব স্ট্রিপ মেশিনে সরবরাহ করা হয়। একাধিক রোলার এবং টুলিং স্টেশনের মাধ্যমে ধাতব স্ট্রিপ ধাপে ধাপে বাঁকানো, গঠন এবং আকৃতি প্রদান করা হয়। প্রত্যেক রোলার সেট ধাতুকে নির্দিষ্ট আকার প্রদান করে এবং এগিয়ে চলার সঙ্গে সঙ্গে একটি জটিল ডোর প্রোফাইল গঠিত হয়। এই প্রক্রিয়া অবিরাম চলতে থাকে, যা উচ্চ পরিমাণে উৎপাদন নিশ্চিত করে এবং উপাদানের অপচয় ন্যূনতম রাখে।
ডোর রোল ফর্মিং মেশিন ব্যবহারের সুবিধাসমূহ
ডোর রোল ফর্মিং মেশিনের ব্যবহার বিভিন্ন সুবিধা প্রদান করে। প্রথমত, এটি উৎপাদিত ডোর উপাদানগুলোতে অসাধারণ নির্ভুলতা এবং অভিন্নতা নিশ্চিত করে। এই অভিন্নতা সমাবেশ প্রক্রিয়া এবং চূড়ান্ত পণ্যের সামগ্রিক গুণমান উন্নত করে। অতিরিক্তভাবে, এই মেশিনগুলোর উচ্চ-গতির উৎপাদন ক্ষমতা উৎপাদন দক্ষতাকে উল্লেখযোগ্যভাবে বাড়ায়। ম্যানুয়াল শ্রম এবং উপাদানের অপচয় হ্রাস খরচ সাশ্রয়ে অবদান রাখে।
ডোর রোল ফর্মিং মেশিনের প্রকারভেদ
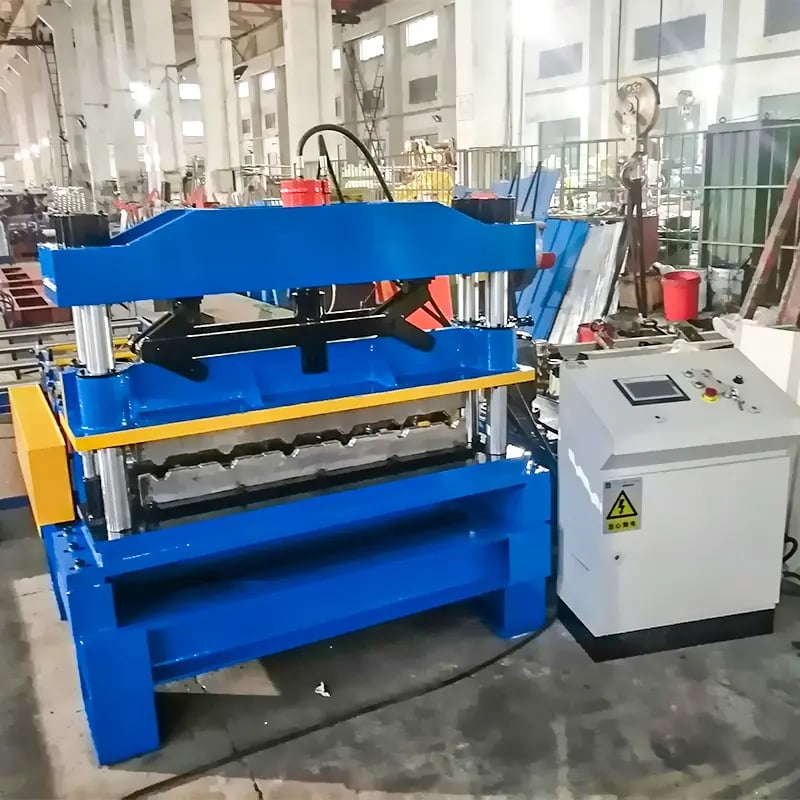
বিভিন্ন ধরনের ডোর রোল ফর্মিং মেশিন রয়েছে যা বিভিন্ন ডোর স্টাইল এবং জটিলতার সাথে খাপ খাইয়ে নেয়। একক-প্রোফাইল মেশিন নির্দিষ্ট ডোর ডিজাইন উৎপাদনের জন্য আদর্শ, যখন বহু-প্রোফাইল মেশিন একাধিক ডিজাইনের জন্য বহুমুখিতা প্রদান করে। অতিরিক্তভাবে, স্বয়ংক্রিয় সিস্টেম কাটিং, পাঞ্চিং এবং এমবসিংয়ের মতো বিভিন্ন প্রক্রিয়া একীভূত করে উৎপাদনকে আরও স্ট্রিমলাইন করে।
ডোর রোল ফর্মিং মেশিনে খোঁজার মূল বৈশিষ্ট্যসমূহ
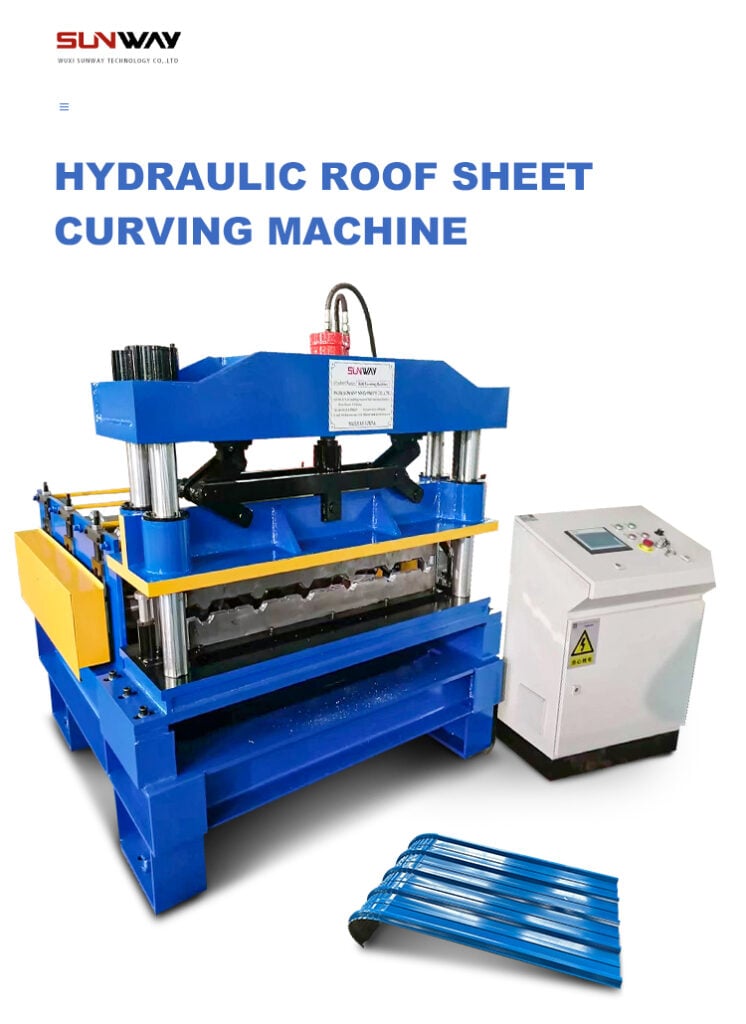
ডোর রোল ফর্মিং মেশিন বিবেচনা করার সময় কিছু বৈশিষ্ট্য অত্যন্ত গুরুত্বপূর্ণ। উপাদানের সামঞ্জস্যতা বহুমুখিতা অত্যাবশ্যক; মেশিনটি ইস্পাত বা অ্যালুমিনিয়ামের মতো বিভিন্ন ধাতুর সাথে ভালোভাবে কাজ করা উচিত। রোলারের গুণমান গঠিত প্রোফাইলের নির্ভুলতাকে সরাসরি প্রভাবিত করে। অতিরিক্তভাবে, আধুনিক মেশিনগুলোতে থাকতে পারে কম্পিউটার সংখ্যাগত নিয়ন্ত্রণ (সিএনসি) সিস্টেম, যা সহজ প্রোগ্রামিং এবং সমন্বয় সক্ষম করে।
ডোর রোল ফর্মিং মেশিন নির্বাচনের ক্ষেত্রে বিবেচ্য উপাদানসমূহ
সঠিক ডোর রোল ফর্মিং মেশিন নির্বাচনের জন্য উৎপাদন পরিমাণ, ডোর ডিজাইনের জটিলতা, উপলব্ধ স্থান এবং বাজেটের মতো উপাদানগুলোর বিস্তৃত মূল্যায়ন প্রয়োজন। কাস্টমাইজেশন ক্ষমতা এবং ভবিষ্যতের ডিজাইন পরিবর্তনের সাথে খাপ খাওয়ানোর ক্ষমতা উল্লেখযোগ্য বিবেচ্য বিষয়।
ডোর রোল ফর্মিং মেশিন স্থাপন এবং পরিচালনা
ডোর রোল ফর্মিং মেশিন স্থাপনের জন্য প্রয়োজনীয় টুলিং স্থাপন, রোলার ক্যালিব্রেশন এবং সঠিক উপাদান সরবরাহ নিশ্চিত করা জড়িত। নিরাপদ এবং দক্ষ মেশিন পরিচালনার জন্য অপারেটর প্রশিক্ষণ অপরিহার্য। নিয়মিত রক্ষণাবেক্ষণ এবং সঠিক লুব্রিকেশন মেশিনের আয়ু বাড়াতে এবং অভিন্ন কর্মক্ষমতা বজায় রাখতে অত্যাবশ্যক।
রক্ষণাবেক্ষণ এবং সমস্যা সমাধান
ডোর রোল ফর্মিং মেশিনের দীর্ঘায়ু এবং সর্বোত্তম কর্মক্ষমতা নিশ্চিত করতে নিয়মিত রক্ষণাবেক্ষণ অপরিহার্য। এর মধ্যে পরিষ্কারকরণ, রোলার পরিদর্শন এবং ক্ষয়প্রাপ্ত অংশগুলো মেরামত অন্তর্ভুক্ত। উপাদান ভুল সরবরাহ বা অ্যালাইনমেন্টহীন রোলারের মতো সাধারণ সমস্যাগুলো বুঝে দক্ষতার সাথে সমস্যা সমাধান করা যায়।
ডোর রোল ফর্মিং প্রযুক্তিতে উদ্ভাবনসমূহ
ডোর রোল ফর্মিং ক্ষেত্রে অবিরাম উদ্ভাবন দেখা যাচ্ছে। উন্নত নিয়ন্ত্রণ সিস্টেম, রিয়েল-টাইম মনিটরিং এবং প্রেডিক্টিভ রক্ষণাবেক্ষণ প্রযুক্তি অবিচ্ছেদ্য হয়ে উঠছে, যা উৎপাদন দক্ষতা বাড়ায় এবং ডাউনটাইম কমায়।
ডোর রোল ফর্মিং মেশিনের প্রয়োগক্ষেত্রসমূহ
ডোর রোল ফর্মিং মেশিনগুলো আবাসিক, বাণিজ্যিক এবং শিল্প খাতে বিভিন্ন প্রয়োগ পায়। জটিল ডিজাইনের এন্ট্রি ডোর থেকে নির্দিষ্ট প্রোফাইলের ফায়ার-রেটেড ডোর পর্যন্ত, এই প্রযুক্তি বিস্তৃত চাহিদা পূরণ করে।
ডোর রোল ফর্মিং যন্ত্রপাতির ভবিষ্যৎ প্রবণতা
ডোর রোল ফর্মিং যন্ত্রপাতির ভবিষ্যৎ উজ্জ্বল। আরও বেশি অটোমেশন, দ্রুত উৎপাদন গতি, উন্নত ক্যাড/ক্যাম সফটওয়্যারের সাথে একীভূতকরণ এবং অপ্টিমাইজড প্রক্রিয়ার মাধ্যমে শক্তি দক্ষতা বৃদ্ধির প্রত্যাশা করা হচ্ছে।
খরচ বিবেচনা এবং আরওআই
ডোর রোল ফর্মিং মেশিনে বিনিয়োগের জন্য সতর্ক খরচ বিশ্লেষণ প্রয়োজন। প্রাথমিক বিনিয়োগ উল্লেখযোগ্য হলেও, উন্নত উৎপাদন দক্ষতা এবং উপাদান অপচয় হ্রাসের কারণে দীর্ঘমেয়াদী রিটার্ন অন ইনভেস্টমেন্ট (আরওআই) উল্লেখযোগ্য হতে পারে।
সঠিক প্রস্তুতকারক নির্বাচন
নির্ভরযোগ্য ডোর রোল ফর্মিং মেশিন অর্জনের জন্য স্বনামধন্য প্রস্তুতকারক নির্বাচন অত্যাবশ্যক। প্রস্তুতকারকের ট্র্যাক রেকর্ড, গ্রাহক পর্যালোচনা এবং উপলব্ধ সাপোর্ট সার্ভিস গবেষণা করে সফল বিনিয়োগ নিশ্চিত করা উচিত।
উপসংহার
ডোর রোল ফর্মিং মেশিন ডোর উৎপাদনে নির্ভুলতা এবং দক্ষতার নতুন যুগের সূচনা করেছে। ধাতব চাদরকে অভিন্ন এবং জটিল প্রোফাইলে রূপান্তরিত করার ক্ষমতা শিল্পকে বিপ্লবী পরিবর্তন এনেছে। প্রযুক্তির অগ্রগতির সাথে এই মেশিনগুলো আমাদের নির্মিত পরিবেশ গঠনে আরও গুরুত্বপূর্ণ ভূমিকা পালন করবে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
- ডোর রোল ফর্মিং মেশিন কি আবাসিক এবং বাণিজ্যিক ডোর উভয়ের জন্য উপযুক্ত?অবশ্যই, ডোর রোল ফর্মিং মেশিনগুলো আবাসিক এবং বাণিজ্যিক ডোর উভয়ের প্রয়োজনীয়তা পূরণে কাস্টমাইজ করা যায়।
- মেশিন দ্বারা উৎপাদিত ডোর প্রোফাইল কাস্টমাইজ করা যায় কি?হ্যাঁ, আধুনিক ডোর রোল ফর্মিং মেশিনগুলোতে প্রোগ্রামযোগ্য বৈশিষ্ট্য রয়েছে যা ডোর প্রোফাইল কাস্টমাইজেশন সক্ষম করে।
- এই মেশিনগুলির রক্ষণাবেক্ষণ কি কঠিন?নিয়মিত রক্ষণাবেক্ষণ অত্যাবশ্যক হলেও, নির্মাতারা মসৃণ কার্যকারিতা নিশ্চিত করার জন্য নির্দেশিকা এবং সহায়তা প্রদান করে।
- এই যন্ত্রগুলোতে কোন ধরনের দরজার উপাদান ব্যবহার করা যায়?দরজার রোল ফর্মিং যন্ত্রগুলো স্টিল, অ্যালুমিনিয়ামের মতো বিভিন্ন ধাতু এবং এমনকি কম্পোজিট উপাদান নিয়েও কাজ করতে পারে।
- দরজার রোল ফর্মিং যন্ত্র ব্যবহার করলে পরিবেশগত সুবিধা কী কী পাওয়া যায়?হ্যাঁ, এই যন্ত্রগুলোর নির্ভুলতা এবং উপাদানের অপচয় কমানোর ক্ষমতা আরও টেকসই উৎপাদন পদ্ধতিতে সহায়তা করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) ডোর রোল ফর্মিং মেশিনের জন্য কোন ধাতু এবং গেজ সবচেয়ে বেশি ব্যবহৃত হয়?
- প্রি-পেইন্টেড বা গ্যালভানাইজড স্টিল 0.5–1.2 mm (24–18 ga), অ্যালুমিনাইজড স্টিল এবং 1.0–2.0 mm অ্যালুমিনিয়াম 3003/3105 সাধারণত ব্যবহৃত হয়। ফায়ার-রেটেড দরজার স্কিন এবং ফ্রেমে প্রায়ই 1.0–1.6 mm গ্যালভানাইজড স্টিল ব্যবহার করা হয়।
2) ডোর কম্পোনেন্টের জন্য রোল ফর্মিং লাইনগুলো কীভাবে পাঞ্চিং, এমবসিং এবং নচিং একীভূত করে?
- সার্ভো-সিঙ্ক্রোনাইজড প্রি- বা পোস্ট-পাঞ্চ ইউনিট, ফ্লাইং কাট-অফ ডাই এবং ক্যাসেট টুলিংয়ের মাধ্যমে। হিঞ্জ/লক প্রস্তুতির জন্য সার্ভো গ্যাগ-ডাই যান্ত্রিক ক্যাম পরিবর্তন না করেই পরিবর্তনশীল প্যাটার্ন সক্ষম করে।
3) ডোর ফ্রেমে কাট-টু-লেংথ নির্ভুলতা এবং প্রোফাইলের সামঞ্জস্য কোন বিষয়গুলো নিয়ন্ত্রণ করে?
- চালিত রোলে ক্লোজড-লুপ এনকোডার, PLC/HMI রেসিপিতে তাপীয় ক্ষতিপূরণ, অ্যান্টি-ব্যাকল্যাশ গিয়ারবক্স এবং স্থির ইনফিড টেনশন। ফ্লাইং শিয়ারের সময় লিনিয়ার অ্যাক্সিলারেশন র্যাম্প সামঞ্জস্যপূর্ণ রাখুন।
4) ডোর রোল ফর্মিং মেশিন কি একই লাইনে ডোর স্কিন এবং ফ্রেম উভয়ই উৎপাদন করতে পারে?
- সাধারণত পারে না। স্কিন এবং ফ্রেমের জন্য ভিন্ন পাস ডিজাইন এবং টুলিং লোড প্রয়োজন। অনেক কারখানা পৃথক লাইন ব্যবহার করে, তবে আপস্ট্রিম কয়েল হ্যান্ডলিং এবং ডাউনস্ট্রিম স্ট্যাকিং/প্যাকেজিং অটোমেশন ভাগাভাগি করে।
5) ডোর রোল ফর্মিং বিনিয়োগের সাধারণ ROI সময়সীমা কত?
- ব্যবহারের হার (>60% OEE), কয়েল ক্রয় কৌশল, স্ক্র্যাপের হার (<2–3%) এবং গৌণ অপারেশন (ম্যানুয়াল পাঞ্চিং/ওয়েল্ডিং) কমানোর ওপর নির্ভর করে 18–36 মাস।
ডোর রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- সার্ভো বিদ্যুতায়ন: আরও বেশি OEM হাইড্রোলিকস থেকে সম্পূর্ণ বৈদ্যুতিক সার্ভো প্রেস এবং ফ্লাইং কাট-অফে পরিবর্তিত হচ্ছে, ফলে শক্তি ব্যবহার কমছে এবং পুনরাবৃত্তিযোগ্যতা উন্নত হচ্ছে।
- AI-সহায়তাপ্রাপ্ত সেটআপ: ভিশন-গাইডেড রোল গ্যাপ প্রিসেট এবং ML মডেল কয়েল লট অনুযায়ী পাস সেটিংসের সুপারিশ করে, যার ফলে প্রথম-পিস উৎপাদনের সময় স্ক্র্যাপ কমে।
- দ্রুত ক্যাসেট পরিবর্তন: ডোর ফ্রেমের ভ্যারিয়েন্টের জন্য (সিঙ্গেল/ডাবল র্যাবেট, নক-ডাউন বনাম ওয়েল্ডেড) 15–30 মিনিটে পরিবর্তন।
- টেকসইতা: উচ্চ পুনর্ব্যবহৃত-উপাদানযুক্ত স্টিল (>75%) এবং ক্লোজড-লুপ ফিল্টারিংসহ জলভিত্তিক লুব্রিকেন্টের ব্যবহার বৃদ্ধি।
- সংযুক্ত MES: নেটিভ OPC UA/MTConnect সংযোগ OEE, স্ক্র্যাপ এবং ডাই-হিট কাউন্টারকে ERP-এর সঙ্গে যুক্ত করে রিয়েল-টাইম কস্টিং ও ট্রেসেবিলিটি সক্ষম করে।
2025 বেঞ্চমার্ক এবং বাজারের চিত্র
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | দরজা উৎপাদনে প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| লাইন গতি (m/min) ডোর ফ্রেম | 20–35 | 35–55 | স্থিতিশীল মাত্রাগত নিয়ন্ত্রণসহ বেশি উৎপাদন ক্ষমতা | OEM ডেটাশিট; The Fabricator |
| কাটের নির্ভুলতা (± mm) | ±0.8–1.0 | ±0.3–0.5 | নক-ডাউন ফ্রেমের জন্য উন্নত ফিট-আপ | OEM ম্যানুয়াল |
| প্রথম-নমুনা স্ক্র্যাপ (%) | 3–5 | এক–দুই | কয়েল এবং সময়ের অপচয় কম | প্ল্যান্ট কেস রিপোর্ট |
| পরিবর্তন সময় (ক্যাসেট) | 45–90 min | 15–30 মিনিট | প্রতিদিন বেশি SKU, দ্রুত সাড়া | Nidec/Bradbury/AS-Roll তথ্য |
| প্রতি 1000 m-এ শক্তি (kWh) | 38–45 | 28–34 | ছোট ইউটিলিটি/জেনারেটরের প্রয়োজন | ডিওই এএমও নির্দেশিকা |
| পুনর্ব্যবহৃত উপাদান (স্টিল) | 50–60% | 70–85% | কম অন্তর্নিহিত কার্বন | World Steel; MCA প্রযুক্তিগত নোট |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- Metal Construction Association: https://www.metalconstruction.org
- দ্য ফ্যাব্রিকেটার (রোল ফর্মিং): https://www.thefabricator.com
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo
- ওয়ার্ল্ড স্টিল অ্যাসোসিয়েশন (স্থিতিশীলতা): https://worldsteel.org
- MTConnect Institute: https://www.mtconnect.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: AI-সহায়তাপ্রাপ্ত সেটআপ প্রথম-পিসের স্ক্র্যাপ কমায় (2025)
- পটভূমি: গ্যালভানাইজড স্টিল ফ্রেম প্রোফাইল উৎপাদনকারী একটি বাণিজ্যিক দরজা নির্মাতা 4.2% স্টার্টআপ স্ক্র্যাপ এবং দীর্ঘ ডায়াল-ইনের সমস্যার মুখোমুখি হয়েছিল।
- সমাধান: ক্যামেরা-সহায়তাপ্রাপ্ত এজ ট্র্যাকিং, কয়েলের ইয়িল্ড স্ট্রেংথ অনুযায়ী ML-ভিত্তিক রোল গ্যাপ প্রিসেট এবং শিফট শুরুর সময় এনকোডার পুনঃক্যালিব্রেশন বাস্তবায়ন করা হয়; রেসিপি লকিংয়ের জন্য MES-এর সঙ্গে OPC UA একীভূত করা হয়।
- ফলাফল: স্টার্টআপ স্ক্র্যাপ কমে 1.6% হয়েছে; গড় পরিবর্তন সময় 56 থেকে 24 মিনিটে নেমেছে; কাট-টু-লেংথ বিচ্যুতি ±0.9 mm থেকে ±0.4 mm হয়েছে; কয়েল এবং ডাউনটাইমে বার্ষিক সাশ্রয় হয়েছে প্রায় $180k।
কেস স্টাডি 2: ডোর স্কিনের জন্য সম্পূর্ণ বৈদ্যুতিক ফ্লাইং কাট-অফ (2024)
- পটভূমি: এমবসড স্টিল ডোর স্কিন উৎপাদনকারী একটি কারখানায় হাইড্রোলিক কাট-অফের পরিবর্তনশীলতা এবং তেল-সম্পর্কিত রক্ষণাবেক্ষণজনিত ডাউনটাইম ছিল।
- সমাধান: হাইড্রোলিক ইউনিটকে সার্ভো-ইলেকট্রিক কাট-অফ এবং ড্রাই-টু-মিস্ট লুব্রিকেশন সিস্টেম দিয়ে প্রতিস্থাপন করা হয়; কাট স্টেশনে সক্রিয় কম্পন নিয়ন্ত্রণ যুক্ত করা হয়।
- ফলাফল: কাটের স্কোয়ারনেস 35% উন্নত হয়েছে; অপরিকল্পিত ডাউনটাইম 22% কমেছে; প্রতি 1000 মিটারে শক্তি ব্যবহার 18% কমেছে; এমবসিং গভীরতার সামঞ্জস্য ±0.05 mm-এর মধ্যে উন্নত হয়েছে।
বিশেষজ্ঞদের মতামত
- Dr. Taylan Altan, অবসরপ্রাপ্ত অধ্যাপক, The Ohio State University, Center for Precision Forming
- মতামত: “স্থিতিশীল আগত উপাদানের বৈশিষ্ট্য এবং সঠিক পাস ডিজাইনই ভিত্তি। সার্ভো মোশন কন্ট্রোলের সঙ্গে এগুলো মিলিত হলে সমতলতা এবং প্রান্তের গুণমান নষ্ট না করে আরও দ্রুত উৎপাদন চালানো যায়।”
- উৎস: https://cpf.osu.edu
- Paul Hogendoorn, ম্যানুফ্যাকচারিং ডেটা/কানেক্টিভিটি পরামর্শদাতা
- মতামত: “রোল ফর্মিং সেল থেকে MTConnect বা OPC UA টেলিমেট্রি প্রকৃত খরচ-প্রতি-মিটার বিশ্লেষণ সক্ষম করে। OEE এবং স্ক্র্যাপের প্রবণতা অনুযায়ী পদক্ষেপ নেওয়া কারখানাগুলো দ্বি-অঙ্কের ROI উন্নতি অর্জন করে।”
- উৎস: https://www.mtconnect.org
- Ben Taylor, প্রোডাক্ট ম্যানেজার, The Bradbury Group
- মতামত: “ক্যাসেট টুলিং এবং রেসিপি-চালিত HMI উচ্চ-মিশ্রণের ডোর ফ্রেম উৎপাদনকে রূপান্তর করছে। দীর্ঘ মেম্বারে ±0.5 mm বজায় রাখতে সামঞ্জস্যপূর্ণ এনকোডার ক্যালিব্রেশন অপরিহার্য।”
- উৎস: https://bradburygroup.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ফর্ম পাস ডিজাইন সফটওয়্যার: COPRA RF (data M) https://www.datam.de/en/copra; ইউবেকো প্রোফাইল https://www.ubeco.com
- মানদণ্ড ও নকশা-সংক্রান্ত তথ্যসূত্র: AISI Cold-Formed Steel Design https://www.cfsei.org; ASTM A653/A792 আবরণ-সংক্রান্ত তথ্য https://www.astm.org
- লুব্রিকেশন এবং কুল্যান্টের সেরা পদ্ধতি: STLE সংস্থান https://www.stle.org
- কানেক্টিভিটি এবং অ্যানালিটিক্স: MTConnect Institute https://www.mtconnect.org; OPC Foundation https://opcfoundation.org
- শিল্প জ্ঞানভান্ডার: The Fabricator Roll Forming Hub https://www.thefabricator.com; Metal Construction Association সংস্থান https://www.metalconstruction.org
- নিরাপত্তা/লকিং পদ্ধতি: OSHA LOTO নির্দেশনা https://www.osha.gov
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি ফোকাসড FAQ যুক্ত করা হয়েছে; KPI টেবিল ও উৎসসহ 2025 সালের প্রবণতা সংযোজন করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি অন্তর্ভুক্ত করা হয়েছে; বিশেষজ্ঞদের মতামত সংকলন করা হয়েছে; ডোর রোল ফর্মিং মেশিনের জন্য ব্যবহারিক সরঞ্জাম/সংস্থান বাছাই করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30 অথবা তার আগে, যদি প্রথম-পিসের স্ক্র্যাপ > 3%, কাটের নির্ভুলতা ±0.7 mm-এর চেয়ে খারাপ, পরিবর্তন সময় > 40 মিনিট, অথবা শক্তির তীব্রতা QoQ-তে > 10% বৃদ্ধি পায়





