
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

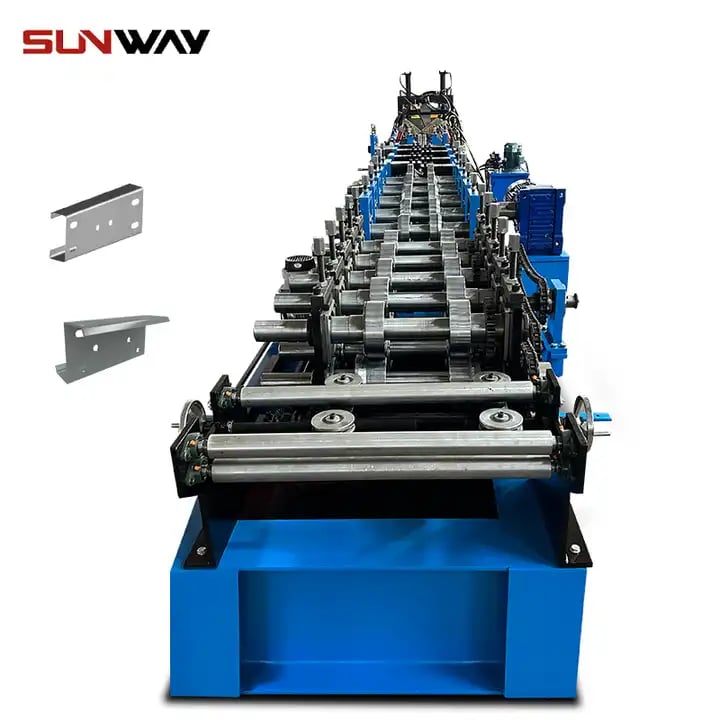
ক গ্লেজড রুফ টাইল রোল ফর্মিং মেশিন সুরক্ষাময় গ্লেজড কোটিংসহ লকিং ছাদের টাইল উৎপাদনের জন্য গুরুত্বপূর্ণ সরঞ্জাম। এই নির্দেশিকা গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনগুলির কার্যপ্রণালী, প্রকারভেদ, প্রয়োগ, স্পেসিফিকেশন, নির্বাচনের কারণ, ইনস্টলেশন, অপারেশন, রক্ষণাবেক্ষণ এবং আরও বিস্তারিত কভার করে।
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনের সারাংশ
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনটি ধাতব কয়েলকে ফর্মড লকিং ছাদের টাইলে রূপান্তরিত করার জন্য ডিজাইন করা হয়েছে যা পরে গ্লেজড ফিনিশ দিয়ে কোটেড হয়।
গ্লেজড রুফ টাইল কী?
গ্লেজড রুফ টাইলগুলি সিরামিক গ্লেজড কোট ফিনিশসহ লকিং ছাদের কভারিং টাইল। গ্লেজটি ফর্মড ধাতব ছাদের টাইলে সুরক্ষাময়, ওয়াটারপ্রুফ এবং সজ্জাময় ফিনিশ প্রদান করে।
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনের কার্যপ্রণালী
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনটি ধাতব কয়েলকে ইনপুট হিসেবে নেয় এবং পরপর রোল ফর্মিং স্টেশনের মাধ্যমে ফর্মড ছাদের টাইলে রূপান্তরিত করে। প্রোফাইল টাইলগুলি তারপর কাট-অফ এবং স্ট্যাকিংয়ের আগে গ্লেজ দিয়ে স্প্রে কোটেড হয়।
মূল প্রক্রিয়া:
- কয়েল শিট ফিডিং
- ছাদের টাইল প্রোফাইলে প্রগ্রেসিভ রোল ফর্মিং
- টাইলগুলিতে গ্লেজ কোট প্রয়োগ
- দৈর্ঘ্য অনুসারে টাইল কাটা
- সমাপ্ত টাইলের স্ট্যাকিং
উন্নত মেশিনগুলি বিভিন্ন টাইল সাইজ এবং প্রোফাইলে দ্রুত চেঞ্জওভার অনুমোদন করে।
গ্লেজড ছাদ টাইল রোল ফর্মিং মেশিনের প্রকারভেদ
গ্লেজড ছাদ টাইল রোল ফর্মিং মেশিনগুলি বিভিন্ন কনফিগারেশনে পাওয়া যায়:
অটোমেশনের ভিত্তিতে
- ম্যানুয়াল
- সেমি-অটোমেটিক
- সম্পূর্ণ স্বয়ংক্রিয় পিএলসি নিয়ন্ত্রিত
উৎপাদন গতির ভিত্তিতে
- নিম্ন গতি: ১০ মি/মিন পর্যন্ত
- মধ্যম গতি: ১০ – ৩০ মি/মিন
- উচ্চ গতি: ৩০ মি/মিন-এর উর্ধ্বে
টাইলের ধরনের উপর ভিত্তি করে
- আন্তঃসংযুক্ত সমতল টাইল প্রোফাইল
- আন্তঃসংযুক্ত রোমান টাইল প্রোফাইল
- কাস্টম টাইল প্রোফাইল
গ্লেজিং পদ্ধতির উপর ভিত্তি করে
- ম্যানুয়াল স্প্রে গ্লেজিং
- অটোমেটিক রোলার/কার্টেন গ্লেজিং
- স্থায়িত্বের জন্য ফ্লুরোকার্বন গ্লেজ কোটিং
প্রক্রিয়াকরণের উপর ভিত্তি করে
- শুধুমাত্র রোল ফর্মিং
- রোল ফর্মিং + গ্লেজিং লাইন
- প্যালেটাইজিং পর্যন্ত রোল ফর্মিং ইন্টিগ্রেটেড সিস্টেম
রোল ফর্মিং দ্বারা উৎপাদিত গ্লেজড ছাদের টাইলের প্রয়োগ
রোল ফর্মিং দ্বারা তৈরি গ্লেজড ছাদের টাইলগুলি নিম্নলিখিত ক্ষেত্রে প্রয়োগ হয়:
- বাড়ি, ভিলা, অ্যাপার্টমেন্টের আবাসিক ছাদকার্য
- অফিস, দোকান, লজ ইত্যাদি বাণিজ্যিক ভবন
- গুদাম, খামার, গ্যারেজের ছাদ আচ্ছাদন
- পুরনো ছাদের টাইলের পুনঃছাদকার্য এবং প্রতিস্থাপন
- অস্থায়ী কাঠামো এবং প্রদর্শনী শেডের ছাদকার্য
- সজ্জাসংক্রান্ত ছাদের অ্যাকসেন্ট এবং আবাসিক উপাদান
- ছাদের বৃষ্টির পানি নিষ্কাশন এবং গাটার উপাদান
গ্লেজড টাইলগুলি ছাদের চাহিদা পূরণে স্থায়িত্ব, সজ্জাময় ফিনিশ এবং জলরোধীতা প্রদান করে।
গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিনের স্পেসিফিকেশন
গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিনগুলি আউটপুট এবং উৎপাদন চাহিদার উপর ভিত্তি করে বিভিন্ন স্পেসিফিকেশনসহ উপলব্ধ:
| বিশেষণাবলী | সাধারণ পরিসীমা |
|---|---|
| উৎপাদন গতি | ১০ – ৫০ মি/মিনিট |
| টাইলের প্রস্থ | ৩০০ – ১০০০ মিমি |
| টাইলের পুরুত্ব | ০.৩৫ – ১ মিমি |
| কয়েল প্রস্থ | সর্বোচ্চ ১২৫০ মিমি |
| কয়েলের পুরুত্ব | ০.৩০ – ০.৮ মিমি |
| ফর্মিং স্টেশন | 16 – 24 |
| বিদ্যুৎ খরচ | ১৫ – ৪০ কিলোওয়াট |
| ভোল্টেজ | ৩৮০ভি, ৫০হর্টজ, ৩ ফেজ |
| মেশিনের ওজন | ৮০০০ – ১৫০০০ কেজি |
| যন্ত্রের আকার | ১০ – ২৫ মিটার লম্বা × ৩ – ৪ মিটার চওড়া |
এই প্যারামিটারগুলি নির্দিষ্ট উৎপাদন চাহিদা অনুসারে কাস্টমাইজ করা যায়।
ডিজাইন এবং কার্যনির্বাহী মানদণ্ড
গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিনগুলির নির্দিষ্ট ডিজাইন মানদণ্ড মেনে চলতে হয়:
- সুনির্দিষ্ট স্তরযুক্ত ফর্মিং বেডসহ মজবুত ইস্পাত ফ্রেম নির্মাণ
- দীর্ঘায়ু জন্য শক্ত রোল টুলিং
- মসৃণ ফিডিংয়ের জন্য মাল্টি-অক্ষ চালিত ডিকয়লার
- নিয়ন্ত্রিত ফর্মিংয়ের জন্য স্বতন্ত্র এসি ড্রাইভ মোটর
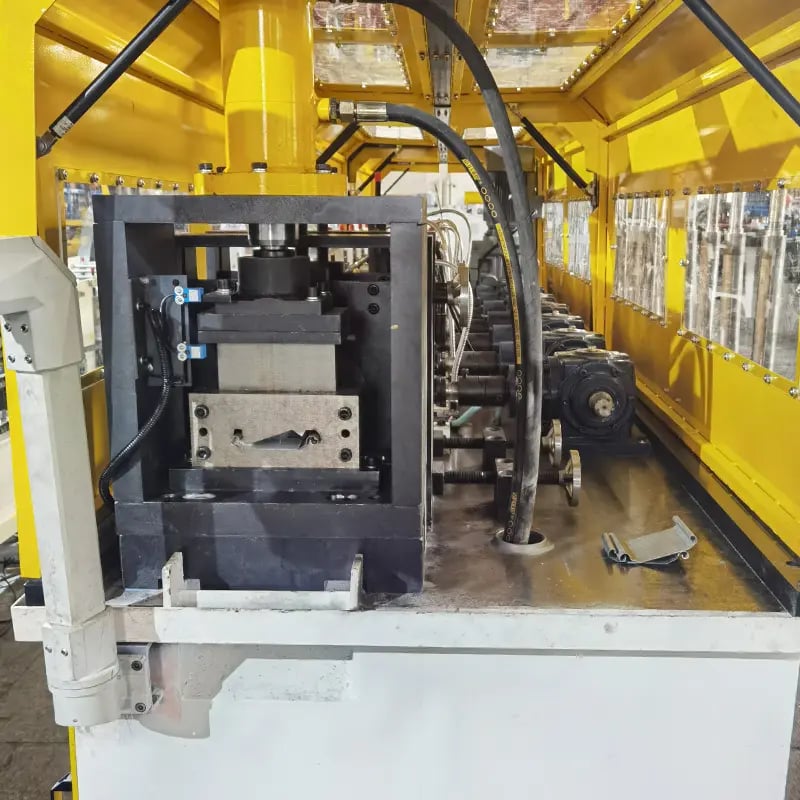
- স্বয়ংক্রিয় কিনারা মিলিং এবং পাঞ্চিং স্টেশন
- টাইল প্রেসিং এবং পাঞ্চিংয়ের জন্য হাইড্রলিক সিস্টেম
- দ্রুত সাইজ পরিবর্তনের জন্য সামঞ্জস্যযোগ্য ফর্মিং স্টেশন
- অপারেটর সুরক্ষার জন্য সেফটি গার্ডিং
গ্লেজিং অ্যাপ্লিকেশন মডিউলের জন্য উপযুক্ত ফ্রেমিং ব্যবস্থা প্রদান করা উচিত।
নির্বাচন করুন গ্লেজড রুফ টাইল রোল ফর্মিং মেশিন প্রস্তুতকারক
একটি ভাল গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচনের জন্য কিছু টিপস:
| পরামিতি | কী খুঁজবেন |
|---|---|
| অভিজ্ঞতা | ব্যবসায়ের বছরের সংখ্যা, প্রমাণিত ট্র্যাক রেকর্ড |
| উৎপাদন | ইন-হাউস উৎপাদন এবং মান নিয়ন্ত্রণ |
| কাস্টমাইজেশন | চাহিদা অনুসারে মেশিন কাস্টমাইজ করার ক্ষমতা |
| গুণমান | সামঞ্জস্যপূর্ণ মানের জন্য উন্নত অটোমেশন |
| সার্টিফিকেশন | আইএসও ৯০০১, সিই সার্টিফিকেশন |
| সেবা সহায়তা | ইনস্টলেশন, কমিশনিং এবং অপারেটর প্রশিক্ষণ |
| খরচ | প্রতিযোগিতামূলক মূল্য নির্ধারণ এবং অর্থপ্রদানের শর্ত |
| ইনভেন্টরি | দ্রুত ডেলিভারির জন্য প্রস্তুত মডেল উপলব্ধ |
| অবস্থান | লজিস্টিক্স এবং সার্ভিস সাপোর্টের দূরত্ব |
- মান নিশ্চিতকরণের জন্য মেশিন থেকে নমুনা টাইল পরীক্ষা করুন
- স্পেয়ার্স এবং সার্ভিস সাপোর্টের উপলব্ধতা নিশ্চিত করুন
- খরচ, উৎপাদন হার এবং ডেলিভারি সময় তুলনা করুন
- সম্ভব হলে মেশিন উৎপাদন সুবিধা পরিদর্শন করুন
- নির্ভরযোগ্যতার জন্য স্বনামধন্য প্রস্তুতকারক নির্বাচন করুন
এটি প্রয়োজনীয় উচ্চ কর্মক্ষমতাসম্পন্ন গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিন অর্জনে সহায়ক।
গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিনের ইনস্টলেশন
গ্লেজড ছাদের টাইল রোল ফর্মিং লাইনের মসৃণ কার্যকারিতার জন্য সঠিক ইনস্টলেশন গুরুত্বপূর্ণ:
- লেআউট ড্রয়িং অনুসারে সমতল কংক্রিট ফাউন্ডেশন প্রস্তুত করুন
- ক্রেন/ফর্কলিফট ব্যবহার করে মেশিনের উপাদানগুলি অবস্থান করান
- ড্রয়িং অনুসারে রোল ফর্মিং সেকশন, ডিকয়লার, প্রেশার ইউনিট সংযোজন করুন
- টাইল প্রেসিং, পাঞ্চিং এবং এমবসিং স্টেশন ইনস্টল করুন
- ম্যানুয়াল অনুসারে ইলেকট্রিকাল মোটর, কন্ট্রোল, হাইড্রলিক্স সংযুক্ত করুন
- ইলেকট্রিকাল সুইচ, ড্রাইভ এবং সেন্সরগুলি ওয়্যারিং করুন
- চলমান উপাদানগুলির চারপাশে সেফটি গার্ডিং ইনস্টল করুন
- সমস্ত গিয়ার সিস্টেমে লুব্রিকেশন লেভেল পরীক্ষা করুন
- মেশিন টেস্ট রান করুন এবং প্রয়োজনীয় সামঞ্জস্য করুন
প্রস্তুতকারকের সুপারিশকৃত সঠিক ইনস্টলেশন অত্যন্ত গুরুত্বপূর্ণ।
গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিনের কার্যপ্রণালী এবং অপারেশন
গ্লেজড ছাদের টাইল রোল ফর্মিং মেশিন চালানোর জড়িত মূল ধাপগুলি হলো:
প্রি-অপারেশন চেক এবং সেটিংস
- ইলেকট্রিকাল ওয়্যারিং, হাইড্রলিক্স, লুব্রিকেশন পরীক্ষা করুন
- টাইল গেজ অনুসারে ডিকয়লার ব্রেক টেনশন সেট করুন
- সঠিক উপাদান প্রবাহের জন্য প্রতিটি স্টেশনে রোলার সামঞ্জস্য করুন
- টাইল সাইজের উপর ভিত্তি করে কাটিং দৈর্ঘ্য সেট করুন
- টাইল প্রস্থ অনুসারে গ্লেজিং স্প্রে নজল সামঞ্জস্য করুন
- গ্লেজ পাম্প, ভালভ, স্প্রে হেডার প্রস্তুতির জন্য টেস্ট করুন
- লাইনে যেকোনো উপাদান স্ক্র্যাপ বা অবশিষ্টাংশ পরিষ্কার করুন
মেশিন চালু করা
- জগ মোডে মেশিন ড্রাইভ চালু করুন
- স্টেশনগুলির মধ্য দিয়ে মেটাল কয়েল ফিড করতে ডিকয়লার চালু করুন
- উৎপাদন গতি ধীরে ধীরে সেট লেভেলে বাড়ান
- গ্লেজিং স্প্রে সিস্টেম চালু করুন এবং পেইন্ট প্রেশার সেট করুন
- প্রয়োজনে কিনারা কাটিংয়ের জন্য ট্রিম নাইফ সামঞ্জস্য করুন
- টাইলের মান পরীক্ষা করুন এবং ফর্মিং ধীরে ধীরে অপ্টিমাইজ করুন
- লাইন স্থিতিশীল হলে অটো স্ট্যাকার চালু করুন
অপারেশন চলাকালীন
- জ্যাম, শব্দের সমস্যার জন্য লাইন পর্যবেক্ষণ করুন এবং উদ্ভূত হলে বন্ধ করুন
- টাইলের মাত্রা নিয়মিত মান পরীক্ষা করুন
- সমস্ত চলমান উপাদানে সঠিক লুব্রিকেশন নিশ্চিত করুন
- কয়েলের ব্যাসার্ধ পর্যবেক্ষণ করুন এবং ডিকয়লার কয়েল পরিবর্তন পরিকল্পনা করুন
- গ্লেজিং নজল স্প্রে প্যাটার্ন এবং কভারেজ পরীক্ষা করুন
- প্রয়োজনে টাইলের পৃষ্ঠ ফিনিশ টাচ আপ করুন
- লাইন থেকে জমা স্ক্র্যাপ বা টাইল পরিষ্কার করুন
বন্ধ করা
- ডিকয়লার বন্ধ করুন এবং উপাদান লাইন পরিষ্কার হতে দিন
- গ্লেজিং পাম্প বন্ধ করুন এবং লাইনগুলি ফুঁ দিন
- ধীরে ধীরে গতি শূন্যে নামিয়ে ড্রাইভসমূহ বন্ধ করুন
- পরবর্তী ব্যবহারের পূর্বে মেশিনটি সম্পূর্ণভাবে পরিষ্কার করুন
সুপারিশকৃত পদ্ধতিগুলি অনুসরণ করা সর্বোত্তম কার্যকারিতার জন্য মূল চাবিকাঠি।
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
নিয়মিত প্রতিরোধমূলক রক্ষণাবেক্ষণ কার্যকলাপ গ্লেজড রুফ টাইল রোল ফর্মিং লাইনের অবিরাম কার্যকরণ নিশ্চিত করে:
| কার্যক্রম | ফ্রিকোয়েন্সি | পদ্ধতি |
|---|---|---|
| পরিষ্কার করা | দৈনিক | টাইল এবং গ্লেজের জমাট বাঁধা, ধুলো, বর্জ্য অপসারণ করুন |
| পরিদর্শন | দৈনিক | লিক, অস্বাভাবিক শব্দের জন্য পরীক্ষা করুন |
| লুব্রিকেশন | সাপ্তাহিক | বিয়ারিং, গিয়ারে গ্রিস লাগান, চেইনে লুব্রিকেন্ট প্রয়োগ করুন |
| রোলার পরীক্ষা | মাসিক | কনটুর পরিধান পরীক্ষা করুন, প্রয়োজনে প্রতিস্থাপন করুন |
| ড্রাইভ পরীক্ষা | মাসিক | চেইন/বেল্টের টেনশন পরীক্ষা করুন, সামঞ্জস্য/প্রতিস্থাপন করুন |
| হাইড্রোলিক্স | ত্রৈমাসিক | সিলিন্ডার, পাইপগুলিতে লিকের জন্য পরীক্ষা করুন |
| ইলেকট্রিক্স | অর্ধ-বার্ষিক | ঢিলা সংযোগ, ইনসুলেশন পরীক্ষা করুন |
| ক্যালিব্রেশন | বার্ষিক | প্রেশার সেন্সর, কন্ট্রোলার ক্যালিব্রেট করুন |
- দৈনিক, সাপ্তাহিক এবং মাসিক প্রতিরোধমূলক সময়সূচি মেনে চলুন
- বন্ধকালে দীর্ঘ রক্ষণাবেক্ষণের সময়সূচি নির্ধারণ করুন
- রোলার, সিল, বেল্টের মতো যথেষ্ট স্পেয়ার পার্টস স্টকে রাখুন
- সরঞ্জাম রক্ষণাবেক্ষণ পদ্ধতিতে টেকনিশিয়ানদের প্রশিক্ষণ দিন
- মেশিনের চলমান ঘণ্টা এবং রক্ষণাবেক্ষণ লগ ট্র্যাক করুন
সঠিক রক্ষণাবেক্ষণ সরঞ্জামের আয়ু বাড়ায় এবং ডাউনটাইম এড়ায়।
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনে সাধারণ সমস্যাগুলির সমাধান
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনে কিছু সাধারণ সমস্যা হলো:
| সমস্যা | সম্ভাব্য কারণসমূহ | সমাধান |
|---|---|---|
| কয়েল জ্যামিং | ডিকয়লার ব্রেক সেটআপের অসঙ্গতি পরিধানগত রোলার প্রান্তের ক্ষতি | ডিকয়লার ব্রেক সামঞ্জস্য করুন পরিধানগত ফর্মিং রোলার প্রতিস্থাপন করুন প্রান্ত কাটা কয়েল ব্যবহার করুন |
| টাইলের বিকৃতি | রোলার গ্যাপের অসঙ্গতি স্টেশনের অ্যালাইনমেন্টহীনতা | রোলার গ্যাপ পুনরায় সেট করুন ফর্মিং সেকশনের লেভেল পুনরায় সারিবদ্ধ করুন |
| গ্লেজ ঝরে পড়া | স্প্রে প্রেশারের অসঙ্গতি নজল বন্ধ | গ্লেজ পাম্পের প্রেশার সামঞ্জস্য করুন নজল পরিষ্কার করুন |
| মেশিন কম্পন | ঢিলা ভিত্তি বোল্ট গিয়ারবক্সের অ্যালাইনমেন্টহীনতা | ফাউন্ডেশন বোল্ট শক্ত করুন গিয়ারবক্স এবং শ্যাফট পুনরায় সারিবদ্ধ করুন |
| হাইড্রোলিক তেল লিক | সিলের ক্ষতি হোসের ফাটল | ক্ষতিগ্রস্ত সিল শনাক্ত করে প্রতিস্থাপন করুন ফাটা হোস প্রতিস্থাপন করুন |
মূল কারণ বিশ্লেষণ এবং ত্রুটি সংশোধন করে সাধারণ মেশিন সমস্যা সমাধান করা যায়।
উন্নয়নের উপায়সমূহ গ্লেজড রুফ টাইল রোল ফর্মিং মেশিনের উৎপাদনশীলতা
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিন থেকে উৎপাদনশীলতা বাড়ানোর কিছু উপায় হলো:
- বটলনেক হ্রাস করে লাইনের গতি অপ্টিমাইজ করুন
- উৎপাদন রান সর্বাধিক করতে দ্রুত সাইজ পরিবর্তনের সময়সূচি নির্ধারণ করুন
- স্ট্যাকিং এবং প্যাকেজিংয়ের মতো ডাউনস্ট্রিম প্রক্রিয়া অটোমেট করুন
- ইনপুট মেটাল কয়েলের সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত করুন
- স্ট্যান্ডার্ড অপারেটিং পদ্ধতিতে অপারেটরদের প্রশিক্ষণ দিন
- ডাউনটাইম কমাতে নিয়মিত প্রতিরোধমূলক রক্ষণাবেক্ষণ করুন
- দূরবর্তী মনিটরিং এবং ডায়াগনস্টিক্সের জন্য আইওটি সেন্সর ব্যবহার করুন
- ডাউনটাইমের কারণ বিশ্লেষণ করে দুর্বলতা সমাধান করুন
- ডাউনটাইম কমাতে যথেষ্ট স্পেয়ার ইনভেন্টরি রাখুন
- সর্বশেষ অটোমেটেড ফিচার দিয়ে মেশিন আপগ্রেড করুন
সঠিক উদ্যোগ গ্লেজড রুফ টাইল রোল ফর্মিং লাইনের উৎপাদনশীলতা উল্লেখযোগ্যভাবে বাড়াতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: এই মেশিনগুলির উৎপাদন ক্ষমতা কত?
উত্তর: উৎপাদন ক্ষমতা গতি এবং প্রোফাইলের উপর নির্ভর করে – মাঝারি গতির মেশিনের জন্য সাধারণত ৪০০-৮০০ টাইল/ঘণ্টা।
প্রশ্ন: নিয়মিত রক্ষণাবেক্ষণ কার্যকলাপ কী কী প্রয়োজন?
উত্তর: রক্ষণাবেক্ষণে পরিষ্কার, লুব্রিকেশন, রোলার, সিল, বেল্ট, চেইনের পরীক্ষা এবং প্রতিস্থাপন অন্তর্ভুক্ত যা সময়সূচি অনুসারে।
প্রশ্ন: এই মেশিনগুলিতে সাধারণত কত ধরনের নির্ভুলতা অর্জিত হয়?
উত্তর: সার্ভো কন্ট্রোলযুক্ত উন্নত মেশিনগুলি ±০.৫ মিমি মাত্রাগত নির্ভুলতা এবং ±১° কৌণিক নির্ভুলতা অর্জন করতে পারে।
প্রশ্ন: অপারেশনের সময় কী কী খরচযোগ্য উপকরণ প্রয়োজন?
উত্তর: মেটাল কয়েল, গ্লেজ পেইন্ট, লুব্রিকেন্ট, হাইড্রোলিক তেল, বেল্ট, সিলের মতো স্পেয়ার পার্টস প্রয়োজন।
প্রশ্ন: এই মেশিনগুলির সাধারণ আয়ু কত?
উত্তর: সঠিক রক্ষণাবেক্ষণে ১৫-২০ বছরের আয়ু অর্জিত হতে পারে।
প্রশ্ন: এই মেশিনগুলির মূল্য নির্ধারণে কী কী কারণ প্রভাব ফেলে?
উত্তর: গতি, অটোমেশন লেভেল, টাইল সাইজের পরিসর এবং ঐচ্ছিক আনুষঙ্গিক সামগ্রী সামগ্রিক খরচ প্রভাবিত করে।
প্রশ্ন: সাধারণ বিদ্যুৎ খরচ কত?
উত্তর: বিদ্যুৎ খরচ সাধারণত মেশিনের আকার এবং কনফিগারেশনের উপর নির্ভর করে ১৫-৪০ কিলোওয়াট।
প্রশ্ন: কী ধরনের ইনস্টলেশন সাপোর্ট প্রদান করা হয়?
উত্তর: প্রস্তুতকারকরা ইনস্টলেশন নির্দেশিকা, ড্রয়িং, টেকনিশিয়ান সাপোর্ট এবং অপারেটর প্রশিক্ষণ প্রদান করে।
প্রশ্ন: সাধারণ ডেলিভারি সময় কত?
উত্তর: প্রস্তুত স্ট্যান্ডার্ড মডেলের জন্য ১-২ মাস যেখানে কাস্টমাইজড মেশিনের জন্য ৩-৪ মাস ডেলিভারি সময়।
উপসংহার
গ্লেজড রুফ টাইল রোল ফর্মিং মেশিন বিভিন্ন আকারের আন্তঃসংযুক্ত রুফিং টাইলের সুরক্ষাময় গ্লেজিং সহ অটোমেটেড উৎপাদন সক্ষমকরণকারী দক্ষ সরঞ্জাম। এই গাইডটি গ্লেজড রুফ টাইল রোল ফর্মিং মেশিন নির্বাচন, ইনস্টলেশন, অপারেশন এবং রক্ষণাবেক্ষণের সকল প্রাসঙ্গিক দিকের ব্যাপক ওভারভিউ প্রদান করেছে যাতে উৎপাদনশীলতা এবং পণ্যের গুণমান সর্বাধিক হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি চকচকে-টালি রোল ফর্মিং মেশিন কি রোল পরিবর্তন না করেই স্টিল ও অ্যালুমিনিয়াম কয়েল উভয়ই চালাতে পারে?
- হ্যাঁ, যদি রোল টুলিং দ্বৈত-উপাদান ব্যবহারের জন্য নকশা করা হয় এবং ক্লিয়ারেন্স সমন্বয়যোগ্য থাকে। অ্যালুমিনিয়ামের জন্য (0.35–0.6 mm), নরমতর ফর্মিং রেডিয়াস, কম লাইন টেনশন এবং গুরুত্বপূর্ণ পাসগুলোতে দাগ না ফেলা পলিইউরেথেন সাপোর্ট রোল ব্যবহার করুন।
2) গ্লেজ স্তরে “fish-scale” ত্রুটি ও পিনহোল কীভাবে দূর করব?
- সাবস্ট্রেটের পরিচ্ছন্নতা নিয়ন্ত্রণ করুন (EN 10169/ISO 8501-1), গ্লেজের সান্দ্রতা বজায় রাখুন (23°C তাপমাত্রায় 20–30 s Ford Cup #4), সমান ভেজা ফিল্মের জন্য ইলেক্ট্রোস্ট্যাটিক সহায়তা বা কার্টেন কোটিং ব্যবহার করুন এবং চূড়ান্ত কিউরিংয়ের আগে 60–80°C ফ্ল্যাশ-অফ জোন যোগ করুন।
3) প্রোফাইলযুক্ত টাইলের উন্নতমানের প্রান্তের জন্য সর্বোত্তম কাটিং পদ্ধতি কী?
- কার্বাইড বা HSS-কোটেড ব্লেড এবং সক্রিয় কম্পন নিয়ন্ত্রণসহ সার্ভো ফ্লাইং শিয়ার। প্রি-পেইন্টেড কয়েলের ক্ষেত্রে, ঘর্ষণমূলক কাটিংয়ের তুলনায় নন-কন্ট্যাক্ট লেজার মার্কার ও যান্ত্রিক শিয়ার একসঙ্গে ব্যবহার করলে রং খসে পড়া রোধ হয়।
4) Roman ও flat interlocking প্রোফাইলের মধ্যে কত দ্রুত পরিবর্তন করা যায়?
- ক্যাসেট-টাইপ রোল টুলিং, ডিজিটাল রেসিপি পুনরুদ্ধার এবং কুইক-কানেক্ট গ্লেজিং ম্যানিফোল্ড ব্যবহার করলে 20–35 মিনিটে পরিবর্তন করা সম্ভব; প্রচলিত ম্যানুয়াল পরিবর্তনে প্রায়ই 90–150 মিনিট সময় লাগে।
5) 2025 লাইনে টাইলের দৈর্ঘ্য ও এমবস গভীরতার বাস্তবসম্মত টলারেন্স কত?
- দৈর্ঘ্য: 10–30 m/min গতিতে ±0.5–0.8 mm (3σ); এমবস গভীরতার পুনরাবৃত্তিযোগ্যতা: ক্লোজড-লুপ হাইড্রোলিক বা সার্ভো প্রেস নিয়ন্ত্রণ এবং ইনলাইন লেজার/ভিশন গেজিং ব্যবহার করে ±0.1–0.2 mm।
২০২৫ শিল্প প্রবণতা
- সম্পূর্ণ বৈদ্যুতিক প্রেস ও কাটারে পরিবর্তন: হাইড্রোলিক সিস্টেমের তুলনায় 15–25% শক্তি সাশ্রয় এবং কম রক্ষণাবেক্ষণ।
- PV-ready টাইলের প্রসার: হালকা সৌর ল্যামিনেট স্থাপনের জন্য আগে থেকে পাঞ্চ করা, গোপন ক্লিপ বৈশিষ্ট্য।
- উপকূলীয় ও শিল্পাঞ্চলে ক্ষয় প্রতিরোধের স্থায়িত্ব বাড়াতে গ্লেজের নিচে Zn-Mg (ZM) ও Al-Zn আবরণের ব্যাপক ব্যবহার।
- ইনলাইন গুণমান বিশ্লেষণ: সম্পূর্ণ ট্রেসেবিলিটির জন্য কয়েল ও ব্যাচ ID-এর বিপরীতে SPC সংরক্ষণকারী ভিশন + লেজার মেট্রোলজি।
- Low-VOC ও ফ্লুরোপলিমার হাইব্রিড গ্লেজ: উন্নত UV স্থায়িত্ব, >15-বছরের রং/গ্লস ওয়ারেন্টি লক্ষ্য করে।
গ্লেজড রুফ টাইল রোল ফর্মিং লাইনের জন্য 2025 সালের বেঞ্চমার্ক
| মেট্রিক (0.35–0.6 mm আবৃত স্টিল/অ্যালুমিনিয়াম) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 10–30 | 30–50 | এমবসিং ডুয়েল/গ্লেজ ফ্ল্যাশ-অফের ওপর নির্ভরশীল |
| দৈর্ঘ্য সহনশীলতা (৩σ, মিমি) | ±১.০–১.৫ | ±০.৫–০.৮ | লেজার দৈর্ঘ্য + তাপীয় ক্ষতিপূরণ |
| চেঞ্জওভার সময় (প্রোফাইল) | ৬০–১২০ মিনিট | ২০–৩৫ মিনিট | ক্যাসেট টুলিং + অটো প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | ২.৫–৪.০ | 1.0–1.8 | রেসিপি নিয়ন্ত্রণ + ভিশন QC |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | ষাট–পঁচাশি | চল্লিশ–ষাট | সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েশন |
| 5 বছরে গ্লস স্থায়িত্ব (Δ60° GU) | −15 থেকে −25 | −5 থেকে −10 | ফ্লুরোপলিমার বা PVDF-হাইব্রিড গ্লেজ |
| ওইই (%) | 60–75 | আশি–নব্বই | PdM + SMED + শক্তিশালী PM পরিকল্পনা |
প্রধান মানদণ্ড ও রেফারেন্স:
- EN 10346 (ক্রমাগত হট-ডিপ প্রলেপযুক্ত ইস্পাত), EN 10169 (জৈব প্রলেপযুক্ত ইস্পাত): https://standards.cen.eu
- ASTM A792/A755 (অ্যালুমিনিয়াম-জিঙ্ক কোটেড ও প্রি-পেইন্টেড ইস্পাত): https://www.astm.org
- World Steel Association-এর ক্ষয় ও আবরণবিষয়ক নির্দেশিকা: https://worldsteel.org
- U.S. DOE AMO (দক্ষ মোটর/ড্রাইভ): https://www.energy.gov/eere/amo
- PVDF coatings-এর প্রযুক্তিগত নোট (Kynar): https://www.kynar.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: Roman টাইলের জন্য সর্ব-বৈদ্যুতিক প্রেস ও দৃষ্টিভিত্তিক গুণমান পরীক্ষা ব্যবস্থায় উন্নীতকরণ (2024)
পটভূমি: একটি মাঝারি আকারের ছাদ-উপকরণ OEM 0.5 mm ZM-আবৃত স্টিলে 22 m/min গতিতে গ্লেজের প্রান্ত খসে পড়া এবং ±1.4 mm দৈর্ঘ্য পরিবর্তনশীলতার সমস্যায় ভুগছিল।
সমাধান: প্রোগ্রামযোগ্য দ্বৈত ডাইসহ সার্ভো প্রেস পুনঃস্থাপন করা হয়, গ্লেজ আবরণ যাচাইয়ের জন্য দ্বৈত-লেজার দৈর্ঘ্য পরিমাপ ও AI-ভিত্তিক দৃষ্টি পরীক্ষা যোগ করা হয়; 70% PVDF content-সহ কম-VOC ফ্লুরোপলিমার গ্লেজ প্রয়োগ করা হয়।
ফলাফল: প্রান্ত খসে পড়ার ত্রুটি 72% কমেছে; 32 m/min গতিতে দৈর্ঘ্যের সহনসীমা ±0.7 mm (3σ)-এ উন্নীত হয়েছে; প্রতি 1,000 m শক্তি ব্যবহার 21% কমেছে; বছরওয়ারি ওয়ারেন্টি দাবি 38% কমেছে।
কেস স্টাডি 2: দ্রুত-বদলযোগ্য ক্যাসেটসহ সৌর-প্রস্তুত চকচকে টালি লাইন (2025)
পটভূমি: একটি নতুন কারখানার BIPV-এর জন্য বিনিময়যোগ্য সমতল/Roman প্রোফাইল এবং আড়াল করা ক্লিপের পাঞ্চ প্যাটার্ন প্রয়োজন ছিল।
সমাধান: ক্যাসেট রোল টুলিং, সার্ভো ফ্লাইং শিয়ার এবং রেসিপি-ভিত্তিক পুনরায় টুলিংসহ ইনলাইন পাঞ্চ স্থাপন করা হয়; কয়েল ID, পাঞ্চ প্যাটার্ন ও গ্লেজ ব্যাচ যুক্ত করে বারকোড-নিয়ন্ত্রিত অনুসরণযোগ্যতা একীভূত করা হয়।
ফলাফল: প্রোফাইল পরিবর্তনের সময় 24 মিনিটে নেমে এসেছে; প্রথমবারেই উত্তীর্ণ উৎপাদন 95.1% থেকে 98.3%-এ বেড়েছে; মানসম্মত ক্লিপ জ্যামিতির কারণে ছাদে স্থাপনের সময় 18% কমেছে।
বিশেষজ্ঞদের মতামত
- Dr. Elena Marquez, আবরণবিষয়ক জ্যেষ্ঠ রসায়নবিদ, University of Leeds
- “দীর্ঘমেয়াদি চকচকে ভাবের স্থায়িত্বের ক্ষেত্রে ZM উপস্তরের ওপর PVDF-হাইব্রিড গ্লেজ প্রচলিত পলিয়েস্টার ব্যবস্থার তুলনায় ভালো ফল দেয়, বিশেষ করে লবণ-স্প্রে ও QUV-B পরীক্ষায়।”
- David Cho, Automation Director, FormLine Systems
- “গতির মধ্যে সাব-মিলিমিটার টাইল দৈর্ঘ্য মূলত একটি তাপীয় সমস্যা—আপনার encoder-কে লেজারের সঙ্গে রেফারেন্স করুন এবং elongation তাৎক্ষণিকভাবে সমন্বয় করতে strip temperature-এর মডেল তৈরি করুন।”
- Priyanka Rao, কারখানার নির্ভরযোগ্যতা প্রধান, Apex Roofing Products
- “বেশিরভাগ বন্ধ-সময়ের সূচনা ডিকয়লার ও শিয়ারে হয়। গিয়ারবক্সের কম্পন ও ব্লেডের বিদ্যুৎ-প্রবাহের পূর্বাভাসভিত্তিক পর্যবেক্ষণ অন্য যেকোনো রক্ষণাবেক্ষণ বিনিয়োগের তুলনায় দ্রুত সুফল দেয়।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড ও স্পেসিফিকেশন: EN 10346, EN 10169, ASTM A792/A755 (coated/prepainted steels) — https://standards.cen.eu এবং https://www.astm.org
- কয়েল ক্যালকুলেটর (ওজন/দৈর্ঘ্য/পুরুত্ব): https://www.onlinemetals.com/en/calculators
- SPC ও পরিমাপ নির্দেশিকা (NIST): https://www.nist.gov/services-resources/software
- শক্তি অপ্টিমাইজেশনের সরঞ্জাম (DOE AMO): https://www.energy.gov/eere/amo
- আবরণের স্থায়িত্ব ও EPD সংস্থান (World Steel Association): https://worldsteel.org
- ফর্মিং লাইনের নিরাপত্তা নির্দেশনা (OSHA মেশিন সুরক্ষা): https://www.osha.gov/machine-guarding
নোট: কর্মক্ষমতার পরিসংখ্যান 2023–2025 সময়কালের সমন্বিত OEM পুস্তিকা, নিরীক্ষার তথ্য ও বাণিজ্যিক প্রকাশনার ওপর ভিত্তি করে তৈরি। আপনার নির্দিষ্ট চকচকে ছাদের টালি রোল ফর্মিং মেশিনের বিন্যাস, উপস্তর ও স্থানীয় বিধিমালার সঙ্গে যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: চকচকে ছাদের টালি রোল ফর্মিংয়ের জন্য উপযোগী 5টি FAQ যোগ করা হয়েছে; KPI সারণি ও মানদণ্ডসহ 2025 সালের প্রবণতা পরিচয় করানো হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি অন্তর্ভুক্ত করা হয়েছে; বিশেষজ্ঞদের মতামত দেওয়া হয়েছে; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম ও সংস্থান সংকলন করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 বা তার আগে, যদি আবরণ মানদণ্ড (EN 10169/ASTM A755) সংশোধিত হয়, PVDF/ফ্লুরোপলিমার নির্দেশনায় গুরুত্বপূর্ণ পরিবর্তন আসে, অথবা OEM-রা KPI-তে প্রভাব ফেলে এমন সম্পূর্ণ বৈদ্যুতিক প্রেস/কাটার উন্নয়ন প্রকাশ করে





