
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক ডিন রেল ফর্মিং মেশিন ধাতব স্ট্রিপ বা কয়েলগুলোকে নিয়ন্ত্রণ ক্যাবিনেটে সার্কিট ব্রেকার এবং নিয়ন্ত্রণ সরঞ্জাম স্থাপনের জন্য ব্যবহৃত বিভিন্ন ডিন রেল প্রোফাইলে রোল করার জন্য ব্যবহৃত সরঞ্জাম। এই গাইডটি ডিন রেল ফর্মিং মেশিন প্রযুক্তির একটি বিস্তৃত ওভারভিউ প্রদান করে।
ডিন রেল ফর্মিং মেশিন কীভাবে কাজ করে?
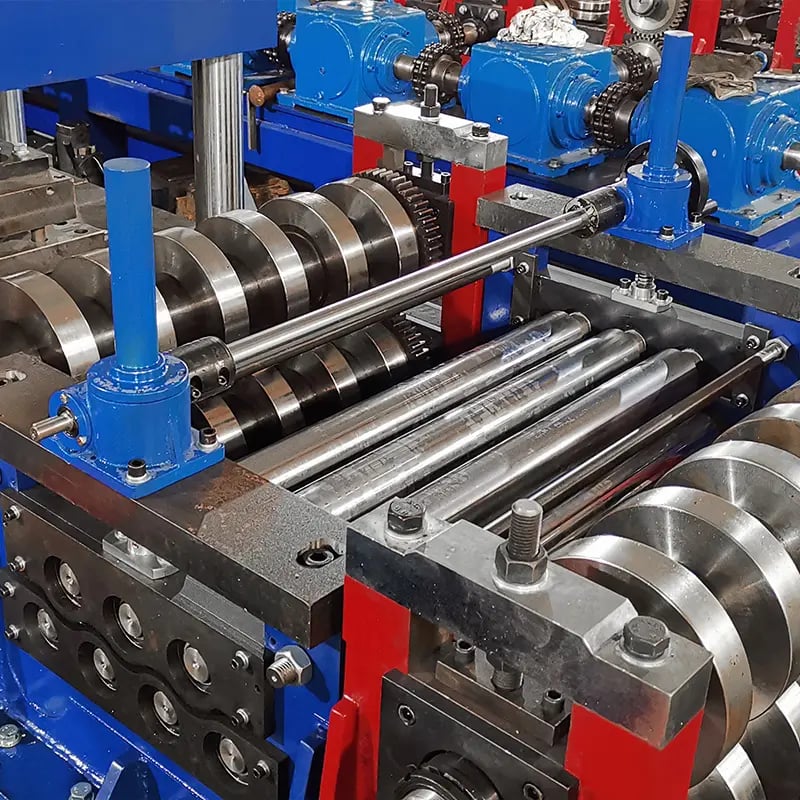
ডিন রেল ফর্মিং মেশিনটি ধাতব কয়েল বা স্ট্রিপ স্টককে একাধিক রোলার ডাইয়ের মাধ্যমে অগ্রগতিপূর্ণভাবে টানিয়ে কাঙ্ক্ষিত ডিন রেল প্রোফাইল আকারে গঠন করে কাজ করে। প্রক্রিয়াটিতে কয়েল স্টক উন্মোচন, স্ট্রেইটনারের মাধ্যমে খাওয়ানো, ফর্মিং রোলারগুলোর মাধ্যমে প্রবেশ, দৈর্ঘ্য অনুযায়ী কাটা এবং চূড়ান্ত বেন্ডিং/পাঞ্চিং অপারেশন অন্তর্ভুক্ত।
ফর্মিং অপারেশনটি নিজেই স্ট্রিপ স্টককে ক্রমান্বয়ে ডিন রেল আকারে বাঁকিয়ে গঠন করে এমন একাধিক রোলার ডাই ব্যবহার করে যখন তা প্রবেশ করে। কাজের প্রক্রিয়ার মূল দিকগুলোর মধ্যে রয়েছে:
- উপাদান প্রবেশ: কয়েল স্টক মেশিনের ইনলেটে খাওয়ানো হয়, প্রায়শই টেনশন নিয়ন্ত্রণ সহ একটি আনকয়লার সিস্টেম ব্যবহার করে
- ফর্মিং: রোলার ডাইগুলো স্ট্রিপকে একাধিক বেন্ডিং/ফর্মিং স্টেশনের মাধ্যমে আকার দেয়
- কাটিং: ফ্লাইং শিয়ার বা রোটারি শিয়ার গঠিত রেলগুলোকে দৈর্ঘ্য অনুযায়ী কাটে
- পোস্ট-ফর্মিং: শেষ প্রান্তে পাঞ্চিং, বেন্ডিং, নচিং অপারেশন
- সংগ্রহ: গঠিত ডিন রেল স্টক অন্য প্রান্ত দিয়ে সংগ্রহের জন্য বেরিয়ে আসে
উন্নত মেশিনগুলো অটোমেটেড পার্ট সর্টিং, কাউন্টিং, বান্ডলিংও সমর্থন করে। মাইক্রোপ্রসেসর নিয়ন্ত্রণ প্রক্রিয়াটিকে সামঞ্জস্যপূর্ণ করে স্থিরতা নিশ্চিত করে।
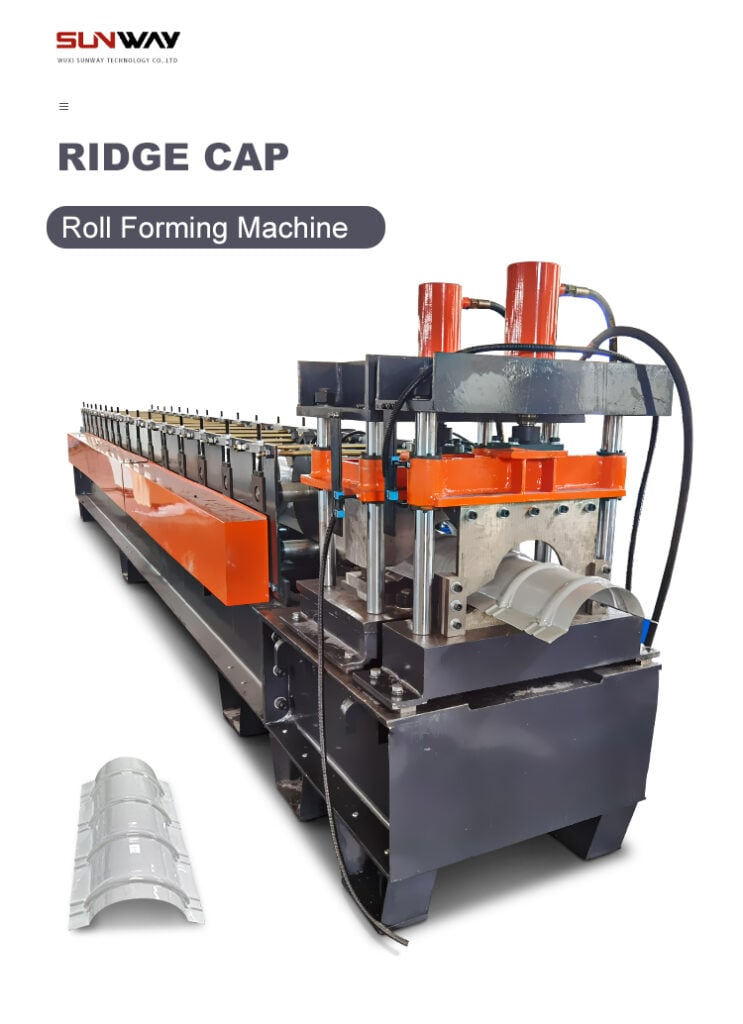
প্রকারভেদ ডিন রেল ফর্মিং মেশিনসমূহ
ডিন রেল ফর্মিং মেশিনের দুটি প্রধান ধরন রয়েছে:
| ধরন | বর্ণনা |
|---|---|
| ম্যানুয়াল | কম আয়তন উৎপাদনের জন্য মৌলিক মেশিন। রোলার ডাই এবং সেটিংসের ম্যানুয়াল অ্যাডজাস্টমেন্ট প্রয়োজন |
| স্বয়ংক্রিয় | উচ্চ আয়তন উৎপাদনের জন্য উন্নত সিএনসি-নিয়ন্ত্রিত মেশিন। অটোমেটেড অপারেশন এবং দ্রুত ডাই চেঞ্জওভার |
মূল বৈশিষ্ট্যসমূহ
| বৈশিষ্ট্য | বর্ণনা |
|---|---|
| ফর্মিং স্টেশনসমূহ | স্টক যা প্রবেশ করে তার অগ্রগতিপূর্ণ ফর্মিং স্টেশনের সংখ্যা |
| অটোমেশনের স্তর | ম্যানুয়াল বনাম মোটরাইজড অপারেশন এবং নিয়ন্ত্রণ |
| ডাই চেঞ্জ সিস্টেম | নমনীয় প্রোফাইলের জন্য ম্যানুয়াল বা অটোমেটিক ডাই চেঞ্জ ট্রলি |
| উৎপাদন হার | লিনিয়ার গতি এবং প্রতি ঘণ্টা আউটপুট হার |
| পোস্ট-ফর্মিং | অতিরিক্ত বেন্ডিং, পাঞ্চিং, নচিং, কাউন্টিং ক্ষমতা |
| উপাদানের ক্ষমতা | পুরুত্ব, প্রস্থ, উপাদানের ধরন (ইস্পাত, স্টেইনলেস স্টিল ইত্যাদি) |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি, মাইক্রোপ্রসেসর, টাচস্ক্রিন ইত্যাদি |
ডিন রেল প্রোফাইল ডিজাইন
এই মেশিনগুলো উৎপাদন করতে পারে অনেক স্ট্যান্ডার্ড এবং কাস্টম ডিন রেল প্রোফাইল। কিছু সাধারণ ডিজাইনের মধ্যে রয়েছে:
- টিএস১৫
- টিএস৩২
- টিএস৩৫ (ইএন ৫০ ০২২)
- জি প্রোফাইল
- টপ হ্যাট প্রোফাইল
- কাস্টম আকার
অটোমেটেড ডাই চেঞ্জ সিস্টেম সহ সজ্জিত মেশিনগুলো প্রোফাইলগুলোর মধ্যে দ্রুত চেঞ্জওভার অনুমতি দেয়। কিছু প্রস্তুতকারক কাস্টম প্রোফাইল ডিজাইন পরিষেবাও প্রদান করে।
ডিন রেল ফর্মিং মেশিন সরবরাহকারী নির্বাচন
ডিন রেল ফর্মিং মেশিন নির্বাচন করার সময় বিবেচনা করার মূল কারণগুলোর মধ্যে রয়েছে:
খ্যাতি এবং অভিজ্ঞতা
- শিল্পের অভিজ্ঞতার স্তর
- গবেষণা ও উন্নয়ন এবং উৎপাদন ক্ষমতা
- অতীত ক্লায়েন্টের প্রতিক্রিয়া এবং সন্তুষ্টি
সরঞ্জামের পরিসীমা
- বিভিন্ন প্রোফাইলের জন্য মেশিন এবং টুলিংয়ের বিস্তার
- উপলব্ধ কাস্টমাইজেশন
- উৎপাদন আয়তনের স্কেলেবিলিটি
পরিষেবা এবং সহায়তা
- অনুসন্ধান/অনুরোধের প্রতি সাড়াদান
- প্রদত্ত ম্যানুয়াল, প্রশিক্ষণ, ইনস্টলেশন সহায়তা
- রক্ষণাবেক্ষণ এবং পার্টসের উপলব্ধতা
খরচ
- মূল্য নির্ধারণ মডেল – অগ্রিম, লিজিং উপলব্ধ
- মালিকানার মোট খরচ
- অতিরিক্ত যন্ত্রাংশ, খরচপত্রের খরচ
- ক্ষমতার তুলনায় মূল্য
| প্যারামিটার | গুরুত্ব |
|---|---|
| ব্র্যান্ডের খ্যাতি | উচ্চ |
| প্রযুক্তিগত দক্ষতা | উচ্চ |
| যন্ত্রের গুণমান | উচ্চ |
| কাস্টমাইজেশন ক্ষমতা | মাঝারি |
| বিক্রয়োত্তর সেবা | উচ্চ |
| ডেলিভারি সময় | মাঝারি |
| মূল্য নির্ধারণ | মাঝারি |
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
-
 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
শীর্ষস্থানীয় ডিন রেল ফর্মিং মেশিন প্রস্তুতকারক
ডিন রেল ফর্মিং সরঞ্জামের শীর্ষ বিশ্বব্যাপী সরবরাহকারীদের মধ্যে কয়েকটি রয়েছে:
| প্রতিষ্ঠান | অবস্থান |
|---|---|
| ট্রান্সফ্লুইড মাশিনেনবাউ জিএমবিএইচ | জার্মানি |
| টেকনো ব্রাইট এঙ্গ | ভারত |
| জি ইম্মে এসআরএল | ইতালি |
| স্যামকো মেশিনারি | চীন |
| ফয়েয়ার পাওয়ারইলেকট্রিক | চীন |
মূল্য পরিসীমা মৌলিক ম্যানুয়াল মেশিনের জন্য প্রায় ১০,০০০ ডলার থেকে শুরু হয়ে সম্পূর্ণ অটোমেটেড সিএনসি ডিন রেল ফর্মিং লাইনের জন্য ১০০,০০০ ডলারের বেশি হতে পারে। কোটেশন অনুরোধ করার সময় উৎপাদন আয়তন এবং নির্দিষ্ট আকার/আকৃতির বিবরণ প্রদান করুন।
পরিচালনার নির্দেশাবলী
সঠিক পরিচালনা এবং রক্ষণাবেক্ষণ উপরের সময়কাল এবং কর্মক্ষমতা সর্বোচ্চ করতে সহায়তা করে। নির্মাতার নির্দেশিকা অনুসরণ করুন:
- মেশিন সেটআপ এবং স্থাপন
- প্যারামিটার সেটিংস
- দৈনিক/সাপ্তাহিক রক্ষণাবেক্ষণ পরীক্ষা
- লুব্রিকেশন তালিকা
- প্রস্তাবিত যথাযথ অংশ
- ডাই সেটআপ এবং পরিবর্তন
- সমস্যা সমাধানের টিপস
- অপারেটর প্রশিক্ষণ
ডিন রেল ফর্মিং মেশিনের সুবিধাসমূহ
- স্বয়ংক্রিয় লাইনে উচ্চ উৎপাদন পরিমাণ সম্ভব
- নমনীয় যন্ত্রপাতি দ্রুত ডাই পরিবর্তনের অনুমতি দেয়
- হস্তচালিত পদ্ধতির তুলনায় সামঞ্জস্যপূর্ণ গুণমান
- শ্রমের সম্পৃক্ততা হ্রাস করে শ্রমশক্তি মুক্ত করে
- প্রেস ব্রেকের তুলনায় কম জায়গা দখল
- প্রেস ব্রেকের তুলনায় কম টুলিং খরচ
- হাইড্রলিক প্রেসের তুলনায় নিরাপদ অপারেশন
- ব্যবহারকারী-বান্ধব নিয়ন্ত্রণ এবং ডায়াগনস্টিক্স
সীমাবদ্ধতাসমূহ ডিন রেল ফর্মিং মেশিনসমূহ
- উচ্চতর প্রাথমিক মূলধন বিনিয়োগ
- উন্নত মডেলে জটিল প্রোগ্রামিং/সেটআপ
- সক্ষমতা অতিক্রম করলে সম্ভাব্য বোতলনেস
- উপাদানের ধরন/পুরুত্বের উপর নির্ভরশীল
- টুলিং অনুসারে সীমিত আকারের পরিসীমা
- কম পরিমাণ বা প্রোটোটাইপ কাজের জন্য উপযুক্ত নয়
সাধারণ প্রশ্নাবলি
প্রশ্ন: ডিন রেল মেশিনে কোন উপাদানগুলি গঠন করা যায়?
উত্তর: সাধারণত ০.৫ মিমি থেকে ৩ মিমি পুরু স্টিল এবং স্টেইনলেস স্টিল স্ট্রিপ/কয়েল। কিছু মেশিন ৫ মিমি পর্যন্ত পুরু গেজও সমর্থন করে।
প্রশ্ন: কোন উৎপাদন হার সম্ভব?
উত্তর: উৎপাদন হার ব্যাপকভাবে পরিবর্তিত হয় তবে ১০-২০ মিটার/মিনিট সাধারণ। একাধিক ফর্মিং হেডসহ বৃহৎ স্বয়ংক্রিয় লাইন ৫০ মিটার/মিনিটেরও বেশি অর্জন করতে পারে।
প্রশ্ন: কাস্টম এবং বিশেষ প্রোফাইল তৈরি করা যায়?
উত্তর: হ্যাঁ, অধিকাংশ মেশিনের জন্য কাস্টম প্রোফাইল টুলিং তৈরি করা যায়। বিশেষ প্রোফাইলের জন্য ইঞ্জিনিয়ারড সমাধান প্রয়োজন হতে পারে।
প্রশ্ন: ডিন রেল ফর্মিং সিস্টেমের জন্য কত বাজেট রাখা উচিত?
উত্তর: বাজেট মৌলিক মেশিনের জন্য প্রায় ১০,০০০ ডলার থেকে সম্পূর্ণ স্বয়ংক্রিয় উৎপাদন লাইনের জন্য ১০০,০০০ ডলারেরও বেশি হতে পারে। সরবরাহকারীদের সাথে প্রয়োজনীয়তা নিয়ে আলোচনা করুন।
প্রশ্ন: কী রক্ষণাবেক্ষণ প্রয়োজন?
উত্তর: দৈনিক পরিদর্শন, নির্ধারিত লুব্রিকেশন, অতিরিক্ত/ঘর্ষণযুক্ত অংশ (ব্লেড, রোলার, বিয়ারিং), এবং প্রয়োজন অনুসারে পরিষ্কার/সামঞ্জস্য। টুলিং সময়ের সাথে পরিবর্তন করতে হবে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) স্বয়ংক্রিয় লাইনে উৎপাদিত TS35 DIN রেলের জন্য সাধারণত কী ধরনের টলারেন্স থাকে?
- দৈর্ঘ্য: 2–3 m রেলের ক্ষেত্রে ±0.5–1.0 mm; সারি থেকে প্রান্ত: সার্ভো পাঞ্চিংয়ের ক্ষেত্রে ±0.2–0.3 mm; রেলের উচ্চতা/প্রস্থ: ক্লোজড-লুপ স্ট্যান্ড এবং ইনলাইন লেজার গেজ ব্যবহার করে ±0.1–0.2 mm।
2) কন্ট্রোল ক্যাবিনেটে ক্ষয় প্রতিরোধের জন্য কোন উপকরণ ও আবরণ সবচেয়ে ভালো?
- EN 10346 ZM120–ZM200 অনুযায়ী Zn-Al-Mg (ZAM) আবরণযুক্ত কোল্ড-রোল্ড স্টিল, অথবা কঠোর/খাদ্য/রাসায়নিক পরিবেশের জন্য AISI 304/316 স্টেইনলেস স্টিল। বৈদ্যুতিক বিচ্ছিন্নতার জন্য মাস্কযুক্ত কন্টাক্ট জোনসহ পাউডার-কোটেড রেল নির্দিষ্ট করুন।
3) আধুনিক DIN রেল ফর্মিং মেশিন টপ-হ্যাট প্রোফাইল বিকৃত না করে কত দ্রুত চলতে পারে?
- 0.8–1.2 mm CR স্টিল TS35-এর জন্য: স্থির লাইনে 25–60 m/min; কমপ্যাক্ট লাইনে 12–25 m/min। 60 m/min-এর বেশি গতির জন্য অপ্টিমাইজড ফ্লাওয়ার ডিজাইন, অ্যান্টি-বাকলিং এন্ট্রি এবং প্রি-পিয়ার্স সিঙ্ক্রোনাইজেশন প্রয়োজন।
4) একটি লাইন কি সম্পূর্ণ খুলে না ফেলেই TS35, TS32 এবং G-profile-এর মধ্যে পরিবর্তন করতে পারে?
- হ্যাঁ। রেসিপি-ভিত্তিক স্পিন্ডল স্পেসিংসহ ক্যাসেট টুলিং 10–30 মিনিটে পরিবর্তন সম্ভব করে। শেয়ার্ড প্রি-পিয়ার্স টুলিং এবং সমন্বয়যোগ্য গাইড পরিবর্তনজনিত অপচয় <2%-এ নামিয়ে আনে।
5) কোন আপস্ট্রিম/ডাউনস্ট্রিম সরঞ্জাম গুণমান ও OEE উন্নত করে?
- 2–4 রোলের প্রিসিশন লেভেলার, সার্ভো ফিডার, ছিদ্র ও কাট দৈর্ঘ্যের জন্য ভিশন বা লেজার মেট্রোলজি, সার্ভো ফ্লাইং শিয়ার, স্বয়ংক্রিয় স্ট্যাকার/বান্ডলার এবং ট্রেসেবিলিটি ও SPC-এর জন্য MES সংযোগ।
ডিন রেল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প-প্রবণতা
- ডিজিটালভাবে যাচাইকৃত পাস ডিজাইন: সিমুলেশন-নির্ভর রোল ফ্লাওয়ার এবং FEA স্প্রিংব্যাক ও প্রান্তের বক্রতা কমিয়ে কমিশনিংয়ের সময় অপচয় কমায়।
- ইনলাইন গুণমান নিশ্চয়তা: সাশ্রয়ী লেজার মাইক্রোমিটার এবং ভিশন সিস্টেম রিয়েল টাইমে উচ্চতা, ফ্ল্যাঞ্জের প্রস্থ, স্লট এবং কাট দৈর্ঘ্য যাচাই করে; MES-এর সঙ্গে সংযুক্ত SPC ড্যাশবোর্ড।
- শক্তি-সাশ্রয়ী ড্রাইভ: রিজেনারেটিভ VFD প্রতি টনে kWh কমায় এবং ISO 50001 রিপোর্টিং মেনে চলে, যা OEM-রা ক্রমবর্ধমানভাবে চাইছে।
- দ্রুত পরিবর্তনযোগ্য উৎপাদন: ক্যাসেট টুলিং এবং সার্ভো স্ট্যান্ড পজিশনিং প্রিমিয়াম লাইনে প্রোফাইল পরিবর্তনের সময় 20 মিনিটের নিচে নামিয়ে আনে।
- উপকরণের পরিবর্তন: ক্ষয় প্রতিরোধের জন্য Zn‑Al‑Mg আবরণযুক্ত স্টিলের (ZAM) ব্যবহার বাড়ছে; খাদ্য/ফার্মা এবং অফশোর খাতে স্টেইনলেস স্টিলের ব্যবহারও বৃদ্ধি পাচ্ছে।
- ডিজাইন-নির্ভর নিরাপত্তা: 2025 মডেলগুলোতে Safety PLC (ISO 13849-1), উন্নত গার্ডিং (EN ISO 14120) এবং লাইট কার্টেন মানসম্মত।
- কমপ্যাক্ট সেল: সমন্বিত পাঞ্চ-ফর্ম-শিয়ার-বান্ডেল সেলগুলো 8–12 m জায়গার মধ্যে স্থাপন করা যায়, যা panelboard/EV খাতের প্যানেল শপগুলোর জন্য উপযোগী।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক | 2022–2023 সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | 2025 সাধারণ পরিসর | নোট/উৎস |
|---|---|---|---|---|
| লাইন গতি (TS35, 0.8–1.0 mm) | 15–35 m/min | 50–70 m/min | 25–55 m/min | সরবরাহকারীর স্পেসিফিকেশন; SME প্রতিবেদন |
| কাট দৈর্ঘ্যের নির্ভুলতা (2 m) | ±1.5–2.0 mm | ±0.3–0.7 mm | ±0.7–1.2 mm | এনকোডার + লেজার যাচাই |
| পরিবর্তন (TS35 ↔ TS32) | 40–60 min | 10–20 min | ২০–৩৫ মিনিট | ক্যাসেট টুলিং |
| স্টার্টআপ স্ক্র্যাপ (%) | 3–6% | ১–২% | 1.5–3% | ডিজিটাল রেসিপি + FEA |
| শক্তির তীব্রতা (kWh/ton) | একশ ষাট–একশ বিশ | 120–160 | 135–180 | ডিওই এএমও নির্দেশিকা |
| DIN রেলে ZAM ব্যবহারের হার (%) | ~10–15% | 20–35% | 18–28% | EN 10346 ZM গ্রহণ |
| ইনলাইন ভিশন/লেজার গ্রহণের হার (%) | ~25–35% | 60–75% | 45–60% | MES ইন্টিগ্রেশন |
নির্বাচিত সূত্রসমূহ:
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/amo
- ISO 50001 জ্বালানি ব্যবস্থাপনা: https://www.iso.org
- EN 10346 (নিরবচ্ছিন্ন হট-ডিপ কোটেড স্টিল): https://standards.iteh.ai
- EN 60715 (DIN রেলের মাত্রা): https://webstore.iec.ch
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: EV প্যানেলবোর্ড সরবরাহকারীর জন্য দ্রুত-বদলযোগ্য DIN রেল সেল (2025)
পটভূমি: একটি EV অবকাঠামো OEM-এর বৈশ্বিক প্যানেলবোর্ডের বিভিন্ন ধরনের জন্য ঘন ঘন দৈর্ঘ্য ও স্লটের বিন্যাস পরিবর্তনসহ TS35 এবং G-profile রেলের নমনীয় উৎপাদন দরকার ছিল।
সমাধান: ক্যাসেট টুলিং, সার্ভো স্ট্যান্ডের অবস্থান-নির্ধারণ, বারকোড-নির্ভর HMI রেসিপি এবং স্লটের অবস্থান/আকার যাচাইয়ের জন্য ইনলাইন দৃশ্যনিরীক্ষণ বাস্তবায়ন করা হয়। পুনরুৎপাদনশীল ড্রাইভ এবং ISO 50001 শক্তি-লগিং সমন্বিত করা হয়।
ফলাফল: পরিবর্তনের সময় 48 থেকে 17 মিনিটে নেমে আসে; FPY 96.2% থেকে 99.1%-এ উন্নীত হয়; শক্তির তীব্রতা 18% কমে (kWh/ton); সামগ্রিক OEE +8.7%।
কেস স্টাডি 2: অফশোর PLC ক্যাবিনেটের জন্য ক্ষয়-সহনশীল DIN রেল (2024)
পটভূমি: অফশোর প্ল্যাটফর্মে সেবা প্রদানকারী একটি সিস্টেম ইন্টিগ্রেটর 18–24 মাসের মধ্যে GI রেলে ক্ষয়জনিত দাবির সম্মুখীন হয়েছিল।
সমাধান: গুরুত্বপূর্ণ ক্যাবিনেটের জন্য EN 10346 ZM140 স্টিল এবং ঐচ্ছিক 316 SS-এ পরিবর্তন করা হয়; আবরণের মাইক্রো-ক্র্যাকিং প্রতিরোধে রোলের কঠোরতা ও পাস ডিজাইন হালনাগাদ করা হয়; অনুভূতি-আবৃত কনভেয়র এবং খোসা ছাড়ানো যায় এমন ফিল্ম অ্যাপ্লিকেটর যুক্ত করা হয়।
ফলাফল: পোস্ট-ট্রিটমেন্টের পর কাট প্রান্তে লাল জং ছাড়াই লবণ স্প্রে কর্মক্ষমতা 1,000 h (ASTM B117) অতিক্রম করে; ওয়ারেন্টির মেয়াদ 25 বছর করা হয়; 40 m/min গতিতে উৎপাদন ক্ষমতা কমেনি।
উৎস: EN 10346; ASTM B117 — https://www.astm.org
বিশেষজ্ঞদের মতামত
- ড. Markus Heine, প্রধান প্রযুক্তি কর্মকর্তা, data M Sheet Metal Solutions (COPRA RF)
মতামত: “TS35-এর জন্য FEA-সমর্থিত ফ্লাওয়ার ডিজাইন ব্যবহার করলে কয়েল ব্যাচগুলোর মধ্যে স্প্রিংব্যাকের পরিবর্তনশীলতা উল্লেখযোগ্যভাবে কমে, ফলে ক্লিপ ফিট ও ক্যাবিনেট অ্যালাইনমেন্ট স্থিতিশীল হয়।”
উৎস: https://www.data-m.de - Michael Klipfel, পণ্য ব্যবস্থাপক, The Bradbury Group
মতামত: “ক্যাসেট টুলিং এবং সার্ভো প্রিসেট DIN রেল উৎপাদনকে নতুনভাবে সংজ্ঞায়িত করছে—ছোট কারখানাতেও এখন 20 মিনিটের কম সময়ে প্রোফাইল পরিবর্তন বাস্তবসম্মত।”
উৎস: https://bradburygroup.com - Todd Miller, Isaiah Industries-এর সভাপতি
মতামত: “বৈদ্যুতিক OEM-দের জন্য সর্বোচ্চ গতি নয়, ধারাবাহিকতাই বেশি গুরুত্বপূর্ণ; ইনলাইন পরিমাপ ও SPC দুর্বল রেল-জ্যামিতি এবং স্লটের অসামঞ্জস্যজনিত মাঠপর্যায়ের ব্যর্থতা কমায়।”
উৎস: https://www.isaiahindustries.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- DIN/IEC মাত্রিক মান: EN 60715 (IEC 60715) — https://webstore.iec.ch
- রোল ডিজাইন ও ডিজিটাল টুইন: COPRA RF — https://www.data-m.de
- ইনলাইন মেট্রোলজি (লেজার/ভিশন): Keyence — https://www.keyence.com
- শক্তি অপ্টিমাইজেশন ও বেঞ্চমার্কিং: DOE AMO — https://www.energy.gov/amo
- আবরণ/উপকরণ মান: EN 10346; ASTM B117 — https://standards.iteh.ai | https://www.astm.org
- ফর্মিংয়ের জন্য MES/ট্রেসেবিলিটি: Siemens Opcenter — https://www.siemens.com
- নিরাপত্তা মান: ISO 12100, ISO 13849-1, EN ISO 14120 — https://www.iso.org
- শিল্প সমিতির অন্তর্দৃষ্টি: Metal Forming & Fabricating (FMA/SME) — https://www.sme.org
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি নতুন FAQ যোগ করা হয়েছে; বেঞ্চমার্ক সারণি ও মানসহ 2025 সালের প্রবণতা সংযোজন করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি প্রদান করা হয়েছে; উৎসসহ বিশেষজ্ঞ মতামত সংকলন করা হয়েছে; ব্যবহারিক টুল/রিসোর্স তালিকাভুক্ত করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ:2026-05-15 অথবা তার আগে, যদি EN/IEC 60715 সংশোধিত হয়, প্রধান OEM-রা ব্যাপকভাবে 20 মিনিটের কম সময়ে সেটআপ পরিবর্তনের কিট বাজারে আনে, অথবা DOE রোল ফর্মিং লাইনের জন্য kWh/ton নির্দেশনা হালনাগাদ করে





