
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ সিজেড পারলিন রোল ফর্মিং মেশিন
সিজেড পারলিন রোল ফর্মিং মেশিনগুলি নির্মাণ শিল্পের জন্য কাস্টমাইজড সি এবং জি আকৃতির পারলিন এবং গার্ট তৈরি করতে ধাতুর কয়েলগুলিকে অবিরত বাঁকাতে ব্যবহৃত হয়। পারলিনগুলি ছাদ এবং সাইডিং উপকরণের জন্য কাঠামোগত ফ্রেমিং এবং সমর্থন প্রদান করে।
সিজেড পারলিন কী?
সি এবং জি পারলিনের একটি অনন্য ক্রস-সেকশনাল আকৃতি রয়েছে যা কোণাকুণি ওয়েব থেকে শক্তি এবং দৃঢ়তা প্রদান করে। ফ্ল্যাঞ্জগুলি ছাদ এবং দেয়ালে সহজ সংযোগের অনুমতি দেয়। সাধারণ উপাদানগুলি হলো গ্যালভানাইজড স্টিল, অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল।
সিজেড পারলিন ব্যবহারের সুবিধা
- হালকা ওজন কিন্তু দীর্ঘ ছাদ স্প্যানের জন্য লোড বহনকারী
- সহজ স্থাপন, সাধারণ বোল্টযুক্ত সংযোগের প্রয়োজন
- বাতাস বা ভূমিকম্পের লোডের অধীনে কোণাকুণি ওয়েব টর্শনাল দৃঢ়তা প্রদান করে
- বিভিন্ন আকার গৃহস্থালী, বাণিজ্যিক এবং শিল্প প্রয়োগের জন্য উপযুক্ত
- গ্যালভানাইজিং কম রক্ষণাবেক্ষণের জন্য ক্ষয় প্রতিরোধ প্রদান করে
কার্যপ্রণালীর সিজেড পারলিন রোল ফর্মিং
- কয়েলড ধাতুর চাদর বা স্ট্রিপ আনরোল করে মিলে প্রবেশ করানো হয়
- ফর্মিং রোলারগুলি স্ট্রিপটিকে একাধিক বাঁকানো ধাপের মাধ্যমে সি বা জি আকৃতিতে ধাপে ধাপে কোল্ড-ফর্ম করে
- কাটঅফ ছুরিগুলি গঠিত অংশগুলিকে নির্দিষ্ট দৈর্ঘ্যে কেটে ফেলে
- গঠিত পারলিনগুলি আউটপুট পাশে সংগ্রহ করে বান্ডেলিং এবং শিপিংয়ের জন্য প্রস্তুত করা হয়
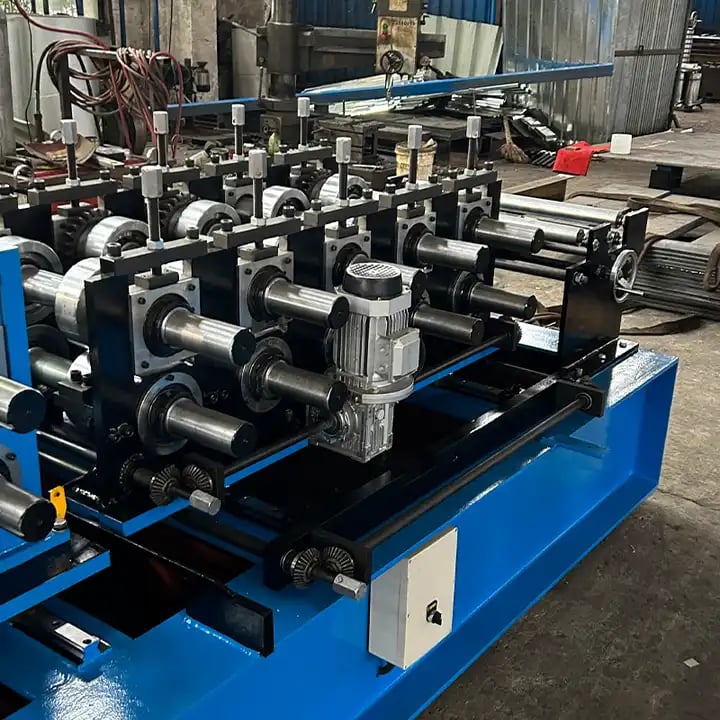
সিজেড পারলিন রোল ফর্মিং সরঞ্জামের প্রকারভেদ
| সরঞ্জামের ধরন | বর্ণনা | উৎপাদন হার |
|---|---|---|
| ম্যানুয়াল লাইন | ছোট আকারের উৎপাদকদের জন্য মৌলিক ম্যানুয়ালি-অপারেটেড মেশিন | প্রায় ১০ মি/মিনিট |
| অটোমেটিক লাইন | উচ্চ পরিমাণের দক্ষতার জন্য পাওয়ারড আনওয়াইন্ডিং, ফিডিং এবং কাটিং বৈশিষ্ট্যসমৃদ্ধ | সর্বোচ্চ ৩৫ মি/মিনিট |
| কাস্টমাইজড লাইনসমূহ | বিশেষ পারলিন আকার এবং পুরুত্ব তৈরির জন্য ডিজাইন করা | প্রয়োজন অনুসারে পরিবর্তিত |
সিজেড পারলিন রোল ফর্মিংয়ের কার্যপ্রণালী
সিজেড পারলিন উৎপাদন লাইন কয়েলড স্টক থেকে কাঁচা ধাতুর স্ট্রিপকে একাধিক প্রগ্রেসিভ বাঁকানো এবং ফর্মিং পর্যায়ের মাধ্যমে চূড়ান্ত সি বা জি-আকৃতির প্রোফাইলে রূপান্তরিত করে।
মূল প্রক্রিয়াগুলির মধ্যে রয়েছে:
- উপাদান প্রবেশ: কয়েলড শীট ধাতুকে মিলে অটোমেটেড পাওয়ারড আনওয়াইন্ডিং
- ফর্মিং: প্রিসিশন রোলার ডাইগুলি একাধিক বাঁকানো ধাপের মাধ্যমে স্ট্রিপটিকে অবিরত কোল্ড ফর্ম করে
- ডিজাইন এবং সাইজিং: সঠিক পারলিন মাপ তৈরির জন্য কাস্টমাইজড রোলার ডাই
- কাটিং: অটোমেটেড কাটঅফ ছুরি গঠিত সিজেড অংশগুলিকে নির্দিষ্ট দৈর্ঘ্যে কেটে ফেলে
- কাস্টমাইজেশন: বিশেষ পারলিন আকার তৈরির জন্য লাইনগুলি অভিযোজিত করা যায়
ফর্মিং রোলারগুলি সঠিক প্রোফাইল মাপ এবং সোজাসুজি ভাবের জন্য প্রিসিশন টলারেন্সে মেশিন করা হয়। ফর্মিং প্রক্রিয়া ধাতুতে ওয়ার্ক হার্ডেনিং সৃষ্টি করে শক্তিশালী শেষ পারলিন পণ্য তৈরি করে।
সিজেড পারলিন রোল ফর্মিংয়ে উপাদান সরবরাহ
| বৈশিষ্ট্য | বিস্তারিত |
|---|---|
| স্টক উপাদান | হট-ডিপ গ্যালভানাইজড স্টিল কয়েল / অ্যালুমিনিয়াম কয়েল |
| প্রস্থের পরিসীমা | ৫০ মিমি থেকে ৭৫০ মিমি |
| পুরুত্বের পরিসীমা | ০.৪ মিমি থেকে ২.০ মিমি |
| কয়েল আই.ডি. | ৫০৮ মিমি (স্ট্যান্ডার্ড) |
| কয়েল ওডি | ১২০০ মিমি থেকে ১৫০০ মিমি (স্ট্যান্ডার্ড) |
| ডিকয়লার ক্যাপাসিটি | ৫ টন থেকে ২০ টন |
| ফিডার প্রকার | পাওয়ারড মেকানিক্যাল, সার্ভো মোটর, হাইড্রলিক |
| অগ্রসর গতি | সর্বোচ্চ ৩৫ মি/মিনিট |
সাধারণত গ্যালভানাইজড স্টিল ব্যবহৃত হয়, কিছু ক্ষেত্রে অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল সহ। বিভিন্ন স্টক কয়েল প্রস্থ, পুরুত্ব, ব্যাস acomodate করা যায়। পাওয়ারড ডিকয়লার এবং প্রোগ্রামযোগ্য ফিড সিস্টেম নির্ভরযোগ্য, উচ্চ-গতির উপাদান ইনপুট প্রদান করে।
ডিজাইন এবং সাইজিং ক্ষমতা
সিজেড পারলিন রোল ফর্মিং লাইনগুলি বিভিন্ন ডিজাইন, আকার, দৈর্ঘ্য এবং উপাদান গেজ তৈরি করতে পারে।
| প্যারামিটার | সক্ষমতা |
|---|---|
| প্রোফাইল আকৃতি | সি বা জি আকৃতির পারলিন |
| উচ্চতা | ৫০ মিমি থেকে ৪০০ মিমি |
| ফ্ল্যাঞ্জ প্রস্থ | ৩০ মিমি থেকে ৮০ মিমি |
| লিপ উচ্চতা | ৬ মিমি থেকে ২০ মিমি |
| উপাদানের পুরুত্ব | ০.৪ মিমি থেকে ২.০ মিমি |
| পারলিন দৈর্ঘ্য | ২ মি থেকে ১৫ মি প্রোগ্রামযোগ্য |
প্রিসিশন টুলিংয়ের মাধ্যমে বিভিন্ন পারলিন উচ্চতা, ফ্ল্যাঞ্জ প্রস্থ, উপাদান গেজ স্ট্যান্ডার্ড বা কাস্টম মাপে গঠিত করা যায়। কাটঅফ ছুরি ২ থেকে ১৫ মিটার নির্দিষ্ট দৈর্ঘ্যে পারলিন কেটে ফেলে।
-
 রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
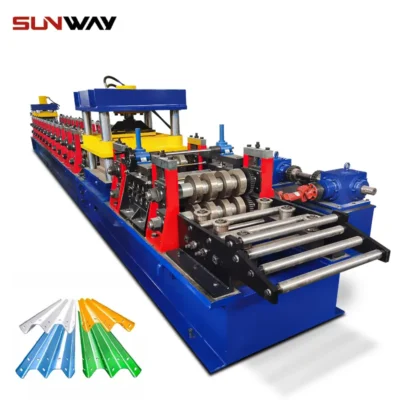 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
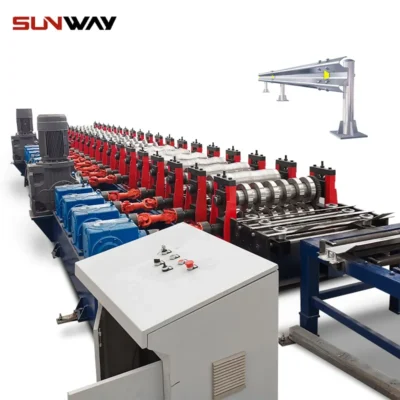 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
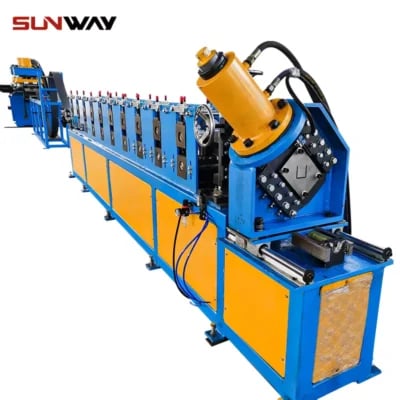 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
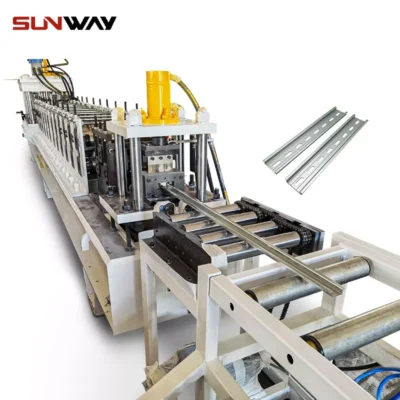 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
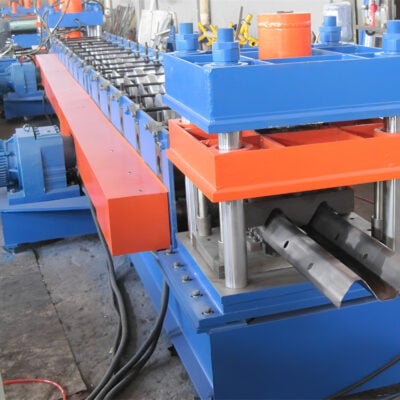 দুই তরঙ্গ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
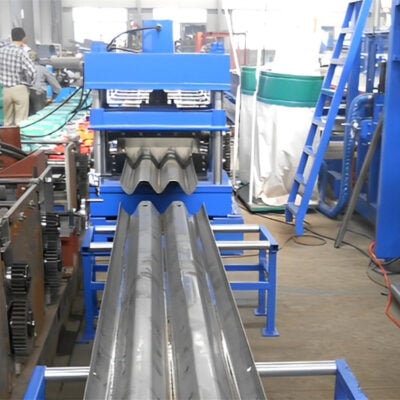 থ্রি ওয়েভ হাইওয়ে গার্ডেল মেশিন আরও জানুন
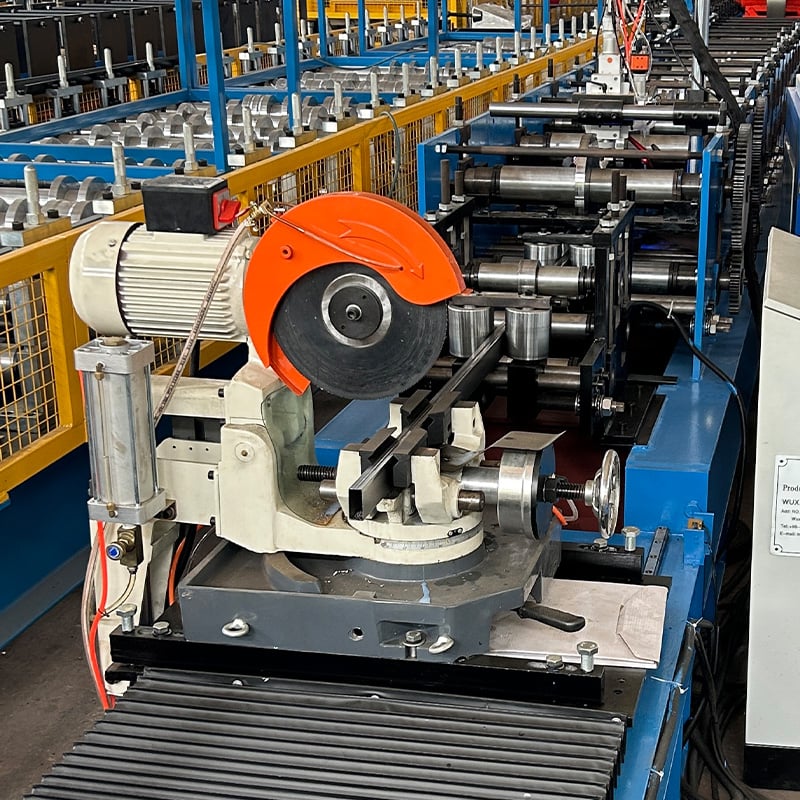
রোল ফর্মিং লাইনে কাটিং অপারেশন
| বৈশিষ্ট্য | বিস্তারিত |
|---|---|
| কাটিং নীতি | নিউমেটিক্যালি অ্যাকচুয়েটেড শিয়ার ছুরি |
| কাটিং টলারেন্স | +/- ১.০ মিমি |
| ন্যূনতম কাট দৈর্ঘ্য | ২০০০ মিমি |
| সর্বোচ্চ কাট দৈর্ঘ্য | ১৫০০০ মিমি |
| অংশ দৈর্ঘ্য নির্দেশক | ডিজিটাল মিটার কাউন্টার |
| অংশ দৈর্ঘ্য টলারেন্স | +/- ১.০ মিমি |
| স্ক্র্যাপ সংগ্রহ | শিয়ার স্টেশনের নিচে চুৎ |
পারলিন দৈর্ঘ্যগুলি নিউমেটিক শিয়ারগুলির অবস্থান নির্ধারণের জন্য প্রিসিশন বলস্ক্রু মেকানিজম দ্বারা সেট করা হয়। উচ্চ টলারেন্স কাটিং অপারেশন নিশ্চিত করে যে প্রতিটি পারলিন সঠিক প্রোগ্রামযোগ্য দৈর্ঘ্যের ±১ মিমির মধ্যে থাকে।
কাস্টমাইজেশনের সিজেড পারলিন রোল ফর্মিং লাইন
রোল ফর্মিং লাইনগুলি গ্রাহকের প্রয়োজন অনুসারে বিশেষ পারলিন এবং গার্ট সেকশন তৈরির জন্য কাস্টমাইজ করা যায়:
সম্ভাব্য কাস্টমাইজেশন
- অ-স্ট্যান্ডার্ড পারলিন এবং গার্ট মাপ
- বিশেষ উপাদানের ধরন এবং পুরুত্ব
- কাস্টম কোটিং এবং ফিনিশ
- প্যাকিং সরঞ্জামের সাথে একীকরণ
- অ-স্ট্যান্ডার্ড পাওয়ার সাপ্লাই
- মোটর কন্ট্রোল হার্ডওয়্যার আপগ্রেড
- ইউএল/সিই কমপ্লায়েন্স প্যাকেজ
কাস্টম লাইনগুলি ছোট স্কেল উৎপাদকদের নিচ মার্কেটের জন্য বিশেষায়িত পণ্য খরচ-কার্যকরভাবে তৈরি করতে সক্ষম করে।
ইনস্টলেশন, অপারেশন এবং রক্ষণাবেক্ষণ
| কার্যক্রম | বর্ণনা | ফ্রিকোয়েন্সি |
|---|---|---|
| স্থাপন | সরবরাহকারীর টেকনিশিয়ানদের দ্বারা সাইটে সম্পাদিত। সমতল, স্তরভূমি এবং ইউটিলিটি সুবিধা প্রয়োজন। | এককালীন |
| পরিচালনা | মেশিন অপারেটররা কয়েল ফিড করে, মাপ নির্ধারণ করে, উৎপাদন পর্যবেক্ষণ করে। মৌলিক যান্ত্রিক দক্ষতা প্রয়োজন। | দৈনিক উৎপাদন রান |
| রক্ষণাবেক্ষণ | লুব্রিকেশন, পরিদর্শন, স্পেয়ার পার্টস প্রতিস্থাপন এবং উপাদানের পুনঃক্যালিব্রেশন অন্তর্ভুক্ত। | সরবরাহকৃত ম্যানুয়াল অনুসারে |
সঠিক ইনস্টলেশন মসৃণ কার্যকারিতার ভিত্তি গঠন করে। রুটিন রক্ষণাবেক্ষণ উৎপাদন উপসময় এবং আউটপুটের গুণমান সর্বোচ্চ করে।
সঠিক সিজেড পারলিন রোল ফর্মিং মেশিন নির্বাচনের উপায়
রোল ফর্মিং মেশিন নির্বাচনের ক্ষেত্রে মূল বিবেচ্য বিষয়সমূহ:
- প্রকার এবং পরিমাণের চাহিদা
- পণ্যের মাত্রা, সরবরাহকারী নির্দেশিকা
- কাঁচামালের প্রকার এবং পুরুত্ব
- প্রয়োজনীয় অটোমেশনের স্তর
- উৎপাদন দক্ষতার লক্ষ্যমাত্রা
- বাজেটের সীমাবদ্ধতা
- ভবিষ্যতের সম্প্রসারণের বিকল্পসমূহ
- সরবরাহকারীর খ্যাতি এবং সেবা
মূল প্রয়োজনীয়তা সঠিকভাবে অনুমান করলে আদর্শ মেশিনের সরবরাহকারী নির্দেশিকা সঠিকভাবে অনুমান করলে আদর্শ মেশিনের সরবরাহকারী নির্দেশিকা সঠিকভাবে অনুমান করলে আদর্শ মেশিনের সরবরাহকারী নির্দেশিকা সঠিকভাবে অনুমান করলে আদর্শ মেশিনের সরবরাহকারী নির্দেশিকা সঠিকভাবে অনুমান করলে আদর্শ মেশিনের সরবরাহকারী নির্দেশিকা সঠিকভাবে অনুমান করলে আদর্শ মেশিনের সরবরাহকারী নির্দেশিকা সঠিকভাবে অনুমান করলে আদর্শ মেশিনের সরবরাহকারী নির্দেশিকা সঠিকভাবে অনুমান
সুবিধা এবং অসুবিধা সিজেড পারলিন রোল ফর্মিং মেশিন
| সুবিধাসমূহ | সীমাবদ্ধতা |
|---|---|
| অবিরাম অ্যাটেন্ডেড উৎপাদন | নির্দিষ্ট টুলিং প্রোফাইল আকৃতি সীমাবদ্ধ করে |
| কয়েল ইনপুট থেকে উচ্চ উপাদান ফলন | উল্লেখযোগ্য প্রাথমিক মূলধন ব্যয় |
| সামঞ্জস্যপূর্ণ গুণমানের শেষ পণ্য | অত্যন্ত পুরু ধাতুর জন্য জটিল |
| বহুমুখী উৎপাদন ক্ষমতা | ৫০ মিমির নিচে সংকীর্ণ শীট চ্যালেঞ্জিং |
| সহজ বোল্ট-টুগেদার ফিল্ড ইনস্টলেশন | সেকেন্ডারি বেন্ডিং ছাড়া সর্বোচ্চ ১৫ মি দৈর্ঘ্য |
সঠিকভাবে নির্ধারিত হলে, সিজেড পারলিন রোল ফর্মিং লাইনগুলি ছাদের উপাদানের দক্ষ, স্বয়ংক্রিয় উৎপাদন প্রদান করে যার বিনিয়োগের দ্রুত প্রত্যাবর্তন হয়।
সাধারণ প্রশ্নাবলি
প্রশ্ন: এই মেশিনগুলিতে কত পুরুত্বের শীট গঠিত করা যায়?
এ: স্ট্যান্ডার্ড মেশিনগুলি ০.৪ মিমি থেকে ২ মিমি পর্যন্ত ধাতুর পুরুত্ব সামলাতে পারে। ২ মিমির উর্ধ্বে প্লেটের জন্য বিশেষ ভারী গেজ লাইন উপলব্ধ।
প্র: সি এবং জেড ছাড়াও অন্যান্য প্রোফাইল তৈরি করা যায় কি?
এ: মেশিন টুলিং বর্তমানে সিজেড পারলিন এবং গার্টে সীমাবদ্ধ। ভিন্ন প্রোফাইলের জন্য কাস্টম রোল ডাই প্রয়োজন।
প্র: সরবরাহকারীর প্রশিক্ষণ এবং কমিশনিং কতদিন স্থায়ী হয়?
এ: স্ট্যান্ডার্ড লাইনের জন্য কারখানায় মাত্র ২-৩ দিন প্রয়োজন। কাস্টমাইজড সরঞ্জামের জন্য বিশেষজ্ঞরা সম্পূর্ণ প্রযোজনা হস্তান্তরের জন্য ৫-৭ দিন থাকতে পারেন।
প্রশ্ন: সাধারণ উৎপাদন হার কত?
এ: অটোমেশন স্তর এবং শক্তির উপর ভিত্তি করে প্রতি মিনিটে ১০ – ৩৫ মিটার। অ্যাকুমুলেটর কাটঅফ সহ দ্রুত চক্র সম্ভব।
প্র: দামের উপর সবচেয়ে বেশি প্রভাব ফেলে কোন কারণগুলি?
এ: প্রধান চালিকাশক্তিগুলি হলো উৎপাদন গতি, অটোমেশনের স্তর, কাস্টমাইজেশনের প্রয়োজনীয়তা এবং সহায়ক সরঞ্জামের একীকরণ।
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) সম্পূর্ণ টুলিং সেট পরিবর্তন না করে কি একটি লাইন C এবং Z প্রোফাইলের মধ্যে পরিবর্তন করতে পারে?
হ্যাঁ। আধুনিক সি/জেড পারলিন রোল ফর্মিং মেশিনগুলো দ্রুত-পরিবর্তনযোগ্য ক্যাসেট অথবা প্রোগ্রামযোগ্য পাঞ্চিং/রোল স্ট্যান্ড ব্যবহার করে, যা 3–15 মিনিটে C থেকে Z-তে রূপান্তরের জন্য ঘোরে বা সরে যায় এবং ডাউনটাইম কমিয়ে আনে।
2) উচ্চমানের লাইনে উচ্চতা, ফ্ল্যাঞ্জ ও দৈর্ঘ্যের জন্য কী ধরনের সহনশীলতা অর্জনযোগ্য?
সার্ভো ফিডিং ও এনকোডার ফিডব্যাকের মাধ্যমে সাধারণ মাত্রাগত সহনশীলতা হলো ওয়েব উচ্চতা/ফ্ল্যাঞ্জ প্রস্থে ±0.3–0.5 mm, ছিদ্রের অবস্থানে ±0.2–0.4 mm (সার্ভো পাঞ্চিং), এবং কাট দৈর্ঘ্যে ±0.5–1.0 mm।
3) উচ্চ-শক্তির পার্লিনের জন্য কোন স্টিল সবচেয়ে বেশি ব্যবহৃত হয় এবং সাধারণ পুরুত্বের পরিসর কত?
S350–S550 গ্রেডের গ্যালভানাইজড কয়েল (ASTM A653/A1008 সমতুল্য) সাধারণত ব্যবহৃত হয়। কাঠামোগত CZ পার্লিনের পুরুত্ব সাধারণত 1.2–3.0 mm; সেকেন্ডারি মেম্বারের জন্য হালকা গেজ (0.8–1.0 mm) ব্যবহৃত হয়।
4) বোল্টযুক্ত সংযোগের জন্য ছিদ্র পাঞ্চিং কীভাবে পরিচালিত হয়?
ইনলাইন হাইড্রলিক বা সার্ভো-ইলেকট্রিক পাঞ্চিং ইউনিট গঠনের আগে ছিদ্রের প্যাটার্ন (গোল, স্লটেড, সার্ভিস ওপেনিং) ইনডেক্স করে। প্রতি প্রকল্পে ছিদ্রের পিচ পরিবর্তনের জন্য CAD/CAM রেসিপি লোড করা যায়।
5) দীর্ঘ পার্লিনের সোজাভাব ও পাককে সবচেয়ে বেশি প্রভাবিত করে কোন বিষয়গুলো?
কয়েলের ক্রাউন/ফ্ল্যাটনেস, পাসের অগ্রগতি, রোল গ্যাপ সেটআপ, এন্ট্রি গাইডের অ্যালাইনমেন্ট এবং কাটঅফের প্রভাব। লেভেলার, SPC পরীক্ষা ও র্যাম্পড শিয়ার প্রোফাইল ব্যবহার করলে বাউ, ক্যাম্বার ও পাক কমে।
2025 শিল্প প্রবণতা: CZ Purlin রোল ফর্মিং মেশিন
- পরিষ্কার কর্মশালা, নির্ভুল পুনরাবৃত্তিযোগ্যতা ও শক্তি সাশ্রয়ের জন্য পাঞ্চিং ও শিয়ারিংয়ে হাইড্রলিকের পরিবর্তে সার্ভো-ইলেকট্রিক অ্যাকচুয়েশন ব্যবহার করা হয়।
- ডিজিটাল রেসিপির মাধ্যমে অন-দ্য-ফ্লাই C↔Z চেঞ্জওভার প্রিমিয়াম লাইনে SMED-কে 10 মিনিটের নিচে নামিয়ে আনে।
- টেকসইতার চালিকা শক্তি: বেশি পুনর্ব্যবহৃত উপাদানযুক্ত গ্যালভানাইজড স্টিলের বিস্তৃত গ্রহণ; মেশিন-স্তরে শক্তি পর্যবেক্ষণ।
- সমন্বিত গুণমান বিশ্লেষণ: উৎপাদনের সময় মেশিন ভিশন ওয়েব উচ্চতা, ফ্ল্যাঞ্জ ও লিপ মাপে; OPC UA/MQTT-এর মাধ্যমে ডেটা MES-এ প্রবাহিত হয়।
- আঞ্চলিক কোড পরিবর্তন (বায়ু/ভূমিকম্প) উন্নত টর্শনাল দৃঢ়তার জন্য উচ্চ-শক্তির গ্রেড (S450–S550) এবং ক্লোজড-লিপ ডিজাইনের ব্যবহার বাড়াচ্ছে।
কর্মদক্ষতা ও গ্রহণের বেঞ্চমার্ক (2024 বনাম 2025)
| মেট্রিক | 2024 সালের সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | সুবিধা | উৎস/নোট |
|---|---|---|---|---|
| C↔Z চেঞ্জওভার সময় | 25–45 মিনিট | 3–10 min | +OEE, কম ডাউনটাইম | SMED + ক্যাসেট টুলিং |
| লাইন গতি (1.5–2.0 mm S350) | ২০–৩৫ মি/মিনিট | 35–50 m/min | থ্রুপুট বৃদ্ধি | OEM ক্যাটালগ; The Fabricator |
| দৈর্ঘ্যের নির্ভুলতা (±) | 1.0–1.5 mm | 0.5–1.0 mm | কম পুনঃকাটিং | সার্ভো ফ্লাইং শিয়ার + এনকোডার |
| ছিদ্র অবস্থানের নির্ভুলতা (±) | 0.6–1.0 mm | 0.2–0.4 mm | দ্রুততর সংযোজন | সার্ভো-ইলেকট্রিক পাঞ্চ |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 125–170 | 95–130 | 15–25% সাশ্রয় | ডিওই এএমও নির্দেশিকা |
| স্ক্র্যাপ হার | 2.5–4.0% | 1.0–2.0% | উপাদান সাশ্রয় | ইন-লাইন ভিশন + SPC |
রেফারেন্স ও উৎসসমূহ:
- U.S. DOE উন্নত উৎপাদন: https://www.energy.gov/eere/amo
- The Fabricator (রোল ফর্মিং অন্তর্দৃষ্টি): https://www.thefabricator.com
- AISI/Steel Framing Industry-এর উপকরণ: https://www.steel.org
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: সার্ভো পাঞ্চিংসহ দ্রুত C↔Z চেঞ্জওভার (2025)
পটভূমি: একটি মাঝারি আকারের বিল্ডিং প্রোডাক্টস OEM-কে ঘন ঘন প্রোফাইল পরিবর্তনের মুখোমুখি হতে হতো, যার ফলে প্রতি শিফটে 35–40 মিনিট ডাউনটাইম হতো।
সমাধান: ক্যাসেট-স্টাইল রোল টুলিং, বারকোড-লোডেড রেসিপিসহ সার্ভো-ইলেকট্রিক পাঞ্চিং এবং MES-এ OPC UA ইন্টিগ্রেশন যুক্ত করা হয়।
ফলাফল: গড় চেঞ্জওভার 8 মিনিটে নেমে আসে; প্রথম-পাস ইয়িল্ড 97.9% থেকে 99.2%-এ উন্নত হয়; স্ক্র্যাপ 3.2% থেকে 1.6%-এ কমে; বার্ষিকীকৃত সাশ্রয় ≈ $180k।
কেস স্টাডি 2: বায়ু অঞ্চলের জন্য উচ্চ-শক্তির S550 পার্লিন (2024)
পটভূমি: উপকূলীয় প্রকল্পে কাজ করা একজন ঠিকাদারের নতুন বায়ু-উত্তোলন কোড পূরণ করে হালকা মেম্বারের মাধ্যমে দীর্ঘতর স্প্যানের প্রয়োজন ছিল।
সমাধান: ক্লোজড-লিপ Z-পার্লিন ডিজাইনসহ S550 গ্যালভানাইজড কয়েল বাস্তবায়ন করা হয়; নির্ভুল লেভেলার ও ক্যামেরাভিত্তিক সোজাভাব পর্যবেক্ষণ যোগ করা হয়।
ফলাফল: প্রতি লিনিয়ার মিটারে মেম্বারের ভর 11% কমেছে; সার্ভিস লোডে ডিফ্লেকশন 7% কমেছে; ছিদ্রের নির্ভুলতার কারণে প্রতি বে-তে ইনস্টলেশনের সময় 9% কমেছে।
বিশেষজ্ঞদের মতামত
- Dr. Michael De Moor, মেকানিক্যাল ইঞ্জিনিয়ারিংয়ের অধ্যাপক, KU Leuven
মতামত: “S500+ স্টিলের ক্ষেত্রে পাস ডিজাইন ও রোল সারফেস ফিনিশ অত্যন্ত গুরুত্বপূর্ণ—রেডিয়াস উপাদানের বেন্ড সীমা লঙ্ঘন করলে লিপে মাইক্রো-ক্র্যাকিং শুরু হয়।”
উৎস: https://www.kuleuven.be - Sara Kim, প্রোডাক্ট ম্যানেজার, The Bradbury Group
মতামত: “2025 সালে CZ লাইনের জন্য সার্ভো-ইলেকট্রিক পাঞ্চিং ডিফল্টে পরিণত হয়েছে—হাইড্রলিকের তুলনায় এটি পরিষ্কার অপারেশন, দীর্ঘ টুল লাইফ ও উন্নত ছিদ্র পুনরাবৃত্তিযোগ্যতা প্রদান করে।”
উৎস: https://bradburygroup.com - Jorge Alvarez, স্ট্রাকচারাল ইঞ্জিনিয়ার, AISI Committee Contributor
মতামত: “ল্যাটেরাল-টর্শনাল বাকলিং নিয়ন্ত্রণে ডিজাইনাররা ক্রমবর্ধমানভাবে উচ্চ-গ্রেডের Z সেকশন নির্ধারণ করছেন; নির্ভুল ছিদ্র স্থাপন ডায়াফ্রাম আচরণকে সরাসরি প্রভাবিত করে।”
উৎস: https://www.steel.org
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড এবং নকশা
- AISI S100 কোল্ড-ফর্মড স্টিল স্পেসিফিকেশন: https://www.steel.org
- Eurocode 3 (EN 1993) নির্দেশিকা: https://eurocodes.jrc.ec.europa.eu
- প্রক্রিয়া অপ্টিমাইজেশন
- NIST ম্যানুফ্যাকচারিং রিসোর্স: https://www.nist.gov/manufacturing
- Precision Metalforming Association (PMA): https://www.pma.org
- ইন্ডাস্ট্রিয়াল কানেক্টিভিটি ও অ্যানালিটিক্স
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- Siemens Industrial Edge/MindSphere: https://www.siemens.com
- Rockwell FactoryTalk Analytics: https://www.rockwellautomation.com
- OEM ও প্রযুক্তিগত অন্তর্দৃষ্টি
- দ্য Bradbury গ্রুপ: https://bradburygroup.com
- Samco Machinery: https://www.samco-machinery.com
- Dallan S.p.A.: https://www.dallan.com
- Formtek: https://www.formtekgroup.com
- উপাদান ও প্রলেপ সংক্রান্ত নির্দেশনা
- গ্যালভানাইজড কোটিং (A653): https://www.astm.org
- Aluminum Association অ্যালয় ডেটা: https://www.aluminum.org
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ করা হয়েছে; বেঞ্চমার্ক টেবিল ও উৎসসহ 2025 সালের প্রবণতা সংযুক্ত করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি সংকলন করা হয়েছে; বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত করা হয়েছে; CZ পার্লিন রোল ফর্মিংয়ের জন্য E-E-A-T-এর সঙ্গে সামঞ্জস্যপূর্ণ ব্যবহারিক টুল/রিসোর্স তালিকাভুক্ত করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-22 অথবা তার আগে, যদি বড় কোড আপডেট (AISI/Eurocode), সার্ভো-ইলেকট্রিক পাঞ্চিং সংক্রান্ত নতুন OEM রিলিজ, অথবা মেটাল ফর্মিং লাইনে প্রভাব ফেলা শক্তি বিধিমালা প্রকাশিত হয়





