
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক CZ purlin রোল তৈরির মেশিন একটি শিল্প সরঞ্জাম যা চাদর ধাতুকে ক্রমাগত বাঁকিয়ে সি এবং জেড আকৃতির পারলিনে গঠন করে। পারলিনগুলি ভবনের ছাদ এবং চাদর সমর্থনের জন্য ব্যবহৃত কাঠামোগত ইস্পাত সদস্য। এই সরঞ্জাম মানক পারলিনের দক্ষ, উচ্চ-আয়তন উৎপাদন নিশ্চিত করে।
সি জেড পারলিন রোল ফর্মিং-এর পরিচিতি
রোল ফর্মিং হলো একটি ধাতু কার্যক্রম যাতে চাদর ধাতুকে পরপরের রোল সেটের মধ্য দিয়ে প্রেরণ করে বিভিন্ন প্রোফাইল আকৃতিতে বাঁকানো হয়। সি এবং জেড পারলিনের অনন্য ক্রস-সেকশন ছাদ ব্যবস্থায় শক্তি এবং দৃঢ়তা প্রদান করে।
রোল ফর্মড সি এবং জেড সেকশনের অন্যান্য বার ইস্পাতের উপর বেশ কয়েকটি সুবিধা রয়েছে:
- উচ্চতর শক্তি-ওজন অনুপাত, যা হালকা এবং সাশ্রয়ী কাঠামো তৈরি অনুমতি দেয়
- স্থাপনের সুবিধার জন্য মানক মাত্রা
- সৌন্দর্যময় মসৃণ পৃষ্ঠ
- আধুনিক ছাদের উপকরণ এবং কৌশলের সাথে সামঞ্জস্যপূর্ণ
ক CZ purlin রোল তৈরির মেশিন কয়েলড ইস্পাতের ফিড স্টক থেকে ঠান্ডা-গঠিত পুরলিনের অবিরাম দৈর্ঘ্য দ্রুত উৎপাদন করতে পারে। গঠিত অংশগুলি সুনির্দিষ্ট মাত্রায় উদ্ভূত হয়, যা কাঠামোগত অখণ্ডতার জন্য ইঞ্জিনিয়ার করা হয়েছে।
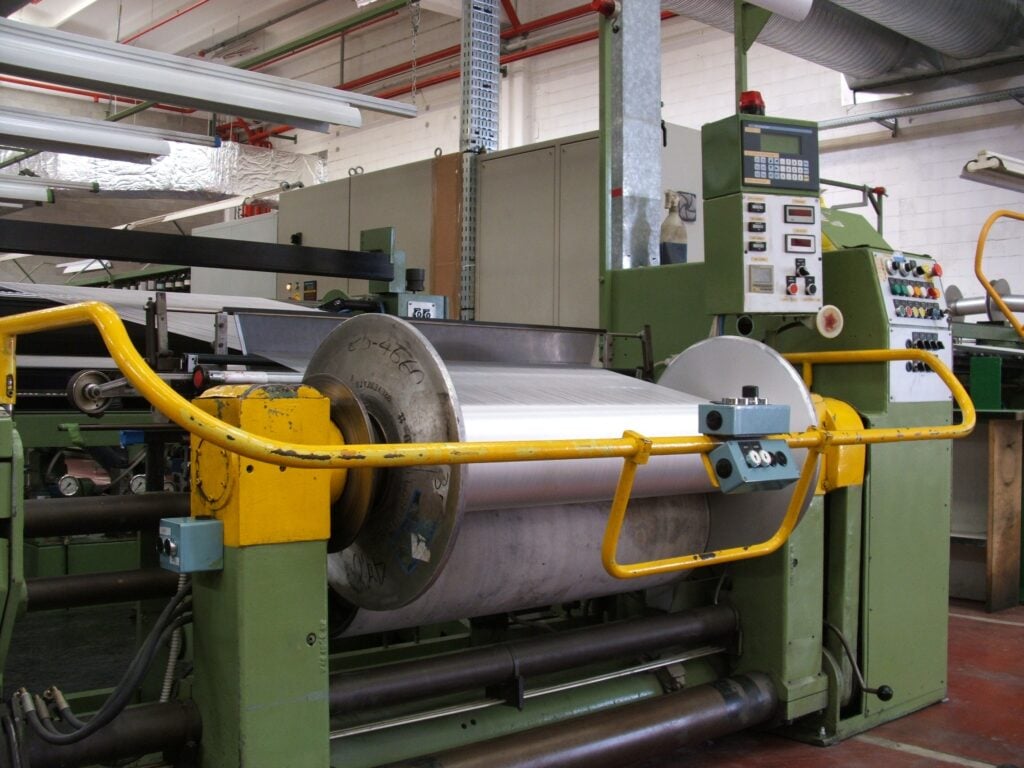
সিজেড পুরলিন রোল ফর্মিং মেশিনের কার্যনীতি
একটি সিজেড পুরলিন রোল ফর্মিং মেশিন বিভিন্ন কার্যকরী অংশ নিয়ে গঠিত:
- কয়েল খোলা এবং অগ্রসর করা – কয়েল করা ইস্পাতের চাদর লোড করে সোজাসাপটা করার প্রক্রিয়ায় প্রেরণ করা হয়
- রোল গঠন – চাদরটি একাধিক রোলিং স্টেশনের মধ্য দিয়ে গিয়ে ধীরে ধীরে আকারে বাঁকানো হয়
- কাটিং – প্রয়োজনীয় দৈর্ঘ্যের গঠিত অংশগুলি কেটে নেওয়া হয়
- সমর্থন – পাতলা দেয়ালের অংশগুলি গঠনের সময় স্থিতিশীল করার জন্য বিশেষ গাইড
- কন্ট্রোল – উৎপাদন পর্যবেক্ষণের জন্য সেন্সর এবং ক্রমান্বয়ী গঠন অপারেশন নিয়ন্ত্রণের জন্য পিএলসি ইউনিট
রোল টুলিং পরিবর্তন করে একই মেশিন বিভিন্ন পারলিনের আকার এবং ডিজাইন উৎপাদন করতে পারে। উন্নত ইউনিটগুলির স্বয়ংক্রিয় টুল পরিবর্তন ক্ষমতা রয়েছে।
সিজেড পারলিন রোল ফর্মিং মেশিনের বৈশিষ্ট্যসমূহ
- ভারী ওয়েল্ডেড ফ্রেম কাঠামো সঠিকভাবে মেশিন করা উপাদানসহ
- বিয়ারিং মাউন্টেড ফর্মিং রোলসমূহ রোলার বক্সে স্থাপিত
- সঠিক বাঁকানোর পরিমাণ প্রয়োগের জন্য সামঞ্জস্যযোগ্য ফর্মিং অ্যাসেম্বলি
- পাতলা এবং মোটা উপাদানের জন্য রোলার চাপ নিয়ন্ত্রণ
- পাতলা দেয়ালের অংশগুলি পরিচালনার জন্য এন্ট্রি গাইড, সমর্থন আর্ম, এক্সিট টেবিল
- ঘর্ষণ হ্রাসের জন্য স্বয়ংক্রিয় লুব্রিকেশন সিস্টেম
- উৎপাদন পর্যবেক্ষণের জন্য টাচস্ক্রিন কন্ট্রোল প্যানেল
- দৈর্ঘ্য নিয়ন্ত্রণের জন্য সার্ভো ইলেকট্রিক বা হাইড্রোলিক কাট অফ অ্যাকচুয়েটর
- শিল্প নিয়মাবলী অনুসারে নিরাপত্তা প্রহরা
সিজেড পারলিন রোল ফর্মিং মেশিনের পরামিতি
| প্যারামিটার | বিস্তারিত |
|---|---|
| উৎপাদন গতি | সর্বোচ্চ ১৫ মি/মিন |
| কাঁচামালের পুরুত্ব | ০.৭ মিমি থেকে ২.০ মিমি |
| চূড়ান্ত খণ্ডের উচ্চতা | ৫০ মিমি থেকে ৪০০ মিমি |
| চূড়ান্ত খণ্ডের প্রস্থ | ৩০ মিমি থেকে ২৫০ মিমি |
| দৈর্ঘ্য ক্ষমতা | প্রয়োজন অনুসারে কাস্টমাইজযোগ্য |
| বিদ্যুৎ খরচ | প্রায় ২৫ কিলোওয়াট + প্রতি অতিরিক্ত ফর্মিং স্টেশনের জন্য ১০ কিলোওয়াট |
শিল্প প্রয়োগের ক্ষেত্রে CZ Purlin রোল ফর্মিং মেশিন
সিজেড পারলিন রোল ফর্মিং মেশিনগুলি নিম্নলিখিত কার্যক্রমে জড়িত কারখানায় অপরিহার্য সরঞ্জাম
- মানক ছাদ এবং দেয়াল উপাদানের উৎপাদন
- কাঠামোগত সি এবং জেড পারলিনের ব্যাপক উৎপাদন
- নির্মাণ শিল্পের জন্য গঠিত ইস্পাত খণ্ড সরবরাহ
- ছাদ প্যানেল এবং ধাতু ভবন প্রস্তুতকারক
- বৃহৎ গুদাম, শিল্প কারখানা এবং বাণিজ্যিক কমপ্লেক্স
অবিরাম দীর্ঘ পারলিন দ্রুত উৎপাদনের ক্ষমতা এই মেশিনগুলিকে অবকাঠামো এবং ভবন প্রকল্পে উচ্চ আয়তনের প্রয়োগের জন্য আদর্শ করে তোলে।
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
 দুই তরঙ্গ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
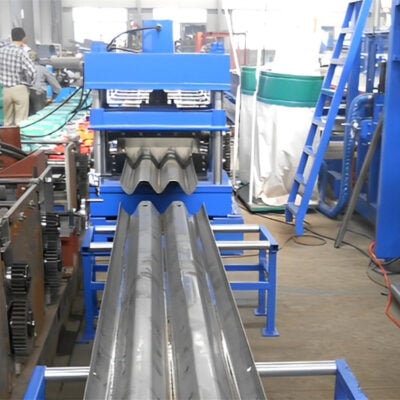 থ্রি ওয়েভ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
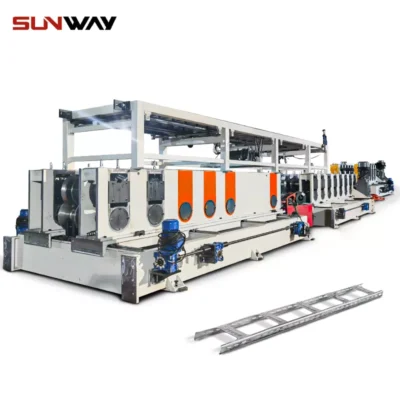 তারের মই রোল ফর্মিং মেশিন আরও জানুন
সিজেড পারলিন রোল ফর্মিং মেশিনের কার্যপ্রণালী
সিজেড পারলিন উৎপাদন চক্রে একাধিক কার্যকরী ইউনিটের সমন্বিত কার্যকলাপ জড়িত
১. উপাদান লোডিং
- কয়েলড ইস্পাত চাদর ম্যান্ড্রেলে লোড করা হয়
- অগ্রভাগ ফিডার প্রকরণের সাথে সারিবদ্ধ করা হয়
- বিভিন্ন প্রস্থ এবং পুরুত্বের জন্য উপযোগী
২. ফিডিং
- চালিত রোলার/স্ট্রেইটেনিং মেশিন চাদর ফিড করে
- স্থির টেনশন বজায় রাখা হয়
- ফিডের স্টার্ট/স্টপ নিয়ন্ত্রণ করে
৩. প্রাক-গঠন
- এন্ট্রি গাইড দ্বারা চাদর স্থিতিশীল এবং প্রাক-বাঁকিত করা হয়
- প্রোফাইল গঠনের জন্য প্রস্তুত করে
৪. প্রোফাইল গঠন
- শিট একাধিক ফর্মিং রোলারের সিরিজের মধ্য দিয়ে যায়
- প্রতিটি স্টেশনে গণনাকৃত বাঁকানোর কোণ প্রয়োগ
- ধীরে ধীরে সিজেড ক্রস-সেকশন গঠন
৫. পরবর্তী গঠন
- গঠিত পারলিনগুলি হাতল দ্বারা সমর্থিত
- বিকৃতি প্রতিরোধ
- সঠিক কাটার জন্য অনুমতি দেয়
৬. কাটা
- পারলিনগুলি নির্দিষ্ট দৈর্ঘ্যে কাটা হয়
- হাইড্রোলিক বা সার্ভো ইলেকট্রিক শিয়ার দ্বারা
- চক্র স্বয়ংক্রিয়ভাবে পুনরায় শুরু হয়
৭. প্রস্থান
- খণ্ডগুলি সংগ্রহের জন্য টেবিলে রাখা হয়
- অপারেটর সমাপ্ত পারলিনগুলি প্যাক করে
সিজেড পারলিন রোল ফর্মিং মেশিনের ফর্মিং স্টেশন
ফর্মিং স্টেশনের সংখ্যা চূড়ান্ত প্রোফাইলের জটিলতা এবং গঠিত উপাদানের গুণমান নির্ধারণ করে।
| স্টেশন | সম্পাদিত প্রক্রিয়া |
|---|---|
| 1 | এন্ট্রিতে চাদর ফিড করে |
| 2 | রোলগুলি চাদর বাঁকাতে শুরু করে |
| 3 | মৌলিক আকৃতি গঠন করে |
| 4 | প্রোফাইলের আরও উন্নয়ন |
| 5 | সামগ্রিক মাত্রা নির্ধারণ করে |
| 6 | পারলিন আকৃতির চূড়ান্ত ক্যালিব্রেশন |
| 7-10 | আকৃতি সংশোধন এবং সাইজিংয়ের জন্য অতিরিক্ত স্টেশন |
আরও স্টেশন ধীরে ধীরে বাঁকানোর অনুমতি দেয় যাতে গঠিত দৈর্ঘ্যজুড়ে স্থির গুণমান বজায় থাকে। এগুলি নকশা সূচনা অনুসারে কঠোর সহনশীলতা নিশ্চিত করে।
সিজেড পারলিন রোল ফর্মিং মেশিনের উপাদান
সিজেড পারলিন রোল ফর্মিং লাইনের প্রধান সাব-অ্যাসেম্বলিগুলি হলো
1. আনকোয়লার
- কয়েল ম্যান্ড্রেলের জন্য মাউন্টিং স্ট্যান্ড
- চালিত আনওয়াইন্ডিং প্রকরণ
- বহু-প্রস্থ স্লিটিং সুবিধা
২. ফিডার
- টেনশন নিয়ন্ত্রণের জন্য অ্যাকুমুলেটর
- স্ট্রেইটেনিং রোল
- সার্ভো মোটর ড্রাইভ
৩. ফর্মিং অ্যাসেম্বলি
- স্টেশন ধারণের জন্য হাউজিং ফ্রেম
- ভারী দায়িত্বের বিয়ারিং ব্লক
- টুলিং – উপরের এবং নিচের রোল
৪. পরবর্তী গঠন
- বিকৃতি প্রতিরোধের জন্য সমর্থন হাতল
- আকৃতি স্থিতিশীল করার জন্য গাইড প্লেট
৫. কাটঅফ শিয়ার
- শক্তিশালী ইস্পাত শিয়ার ফ্রেম
- চলমান হাইড্রোলিক ব্লেড প্রকরণ
- দৈর্ঘ্য পরিমাপ সিস্টেম
৬. কন্ট্রোলার
- শিল্প পিসি এবং পিএলসি
- এইচএমআই টাচস্ক্রিন প্যানেল
- এসি ড্রাইভ প্যানেল
৭. কাঠামোগত ফ্রেম
- স্থিতিশীল মোটা প্লেট ওয়েল্ডেড কাঠামো
- পার্শ্ব সমর্থন এবং ব্রেস
- সামনে এবং পিছনে প্ল্যাটফর্ম
সিজেড পারলিন রোল ফর্মিং মেশিনের কাস্টমাইজেশন
- প্রয়োজনীয় পারলিন সাইজ অনুসারে কাস্টমাইজড টুলিং
- বাঁকানোর কোণ সামঞ্জস্য করে প্রোফাইল সূক্ষ্ম সামঞ্জস্য
- জটিলতা পরিবর্তনের জন্য স্টেশনের সংখ্যা পরিবর্তন
- আপস্ট্রিম স্লিটিং লাইনের সাথে সামঞ্জস্যপূর্ণ
- প্রয়োজন অনুসারে দৈর্ঘ্য পরিমাপ এবং কাটঅফ সিস্টেম
- বিশেষ প্রোফাইলের জন্য অতিরিক্ত ফর্মিং অ্যাসেম্বলি
- গঠনের পর অংশ হ্যান্ডলিংয়ের জন্য রোবটিক সিস্টেম
- সম্পূর্ণ ইলেকট্রিক বা হাইড্রোলিক ড্রাইভ নির্বাচন
সিজেড পারলিন টুলিংয়ের নকশা গণনা
সিজেড পারলিনের ক্রস-সেকশনাল প্রোফাইলের কঠোর কাঠামোগত প্রয়োজনীয়তা রয়েছে। টুলিং নকশা নিম্নলিখিতগুলি বিবেচনা করে সুনির্দিষ্ট গাণিতিক গণনার উপর ভিত্তি করে
- কোণসহ চূড়ান্ত আকৃতির জ্যামিতি
- গঠিত ফ্ল্যাঞ্জের উন্নয়িত দৈর্ঘ্য
- চাদরের পুরুত্ব এবং যিল্ড শক্তি
- পরপর স্টেশনে রোলিং কোণ
- ব্যান্ডে স্প্রিংব্যাক কম্পেনসেশন
- গঠিত পৃষ্ঠের মধ্যে ক্লিয়ারেন্স
উন্নত সফটওয়্যার প্রগ্রেসিভ রোল ফর্মিং প্রক্রিয়াটি নির্ভুলভাবে অনুকরণ করে। এটি ত্রুটি এড়াতে প্রয়োজনীয় স্ট্যান্ডের সংখ্যা অপ্টিমাইজ করতে সাহায্য করে। ৩ডি মডেলড টুলগুলি উচ্চমানের প্রোফাইলের জন্য সূক্ষ্ম সহনশীলতায় সিএনসি মেশিনে তৈরি করা হয়।
গঠিত সিজেড পারলিনের মান নিয়ন্ত্রণ
স্পেসিফিকেশন অনুযায়ী উৎপাদন যাচাই করার জন্য, গঠিত সিজেড পারলিনগুলি নিম্নলিখিত পরীক্ষার মধ্য দিয়ে যায়:
- মাত্রাগত পরিদর্শন – ক্রস-সেকশনের মাপ নেয়া হয় এবং গেজ দিয়ে যাচাই করা হয়
- জ্যামিতিক যাচাই – টুইস্ট বা বিকৃতির জন্য আকৃতি পরীক্ষা করা হয়েছে
- পৃষ্ঠের ফিনিশ – দৃশ্যমান পরিদর্শনের মাধ্যমে মসৃণতা মূল্যায়ন করা হয়েছে
- দৈর্ঘ্য নিশ্চিতকরণ – স্টিল টেপ দিয়ে নমুনা দৈর্ঘ্য যাচাই করা হয়েছে
- কঠোরতা পরীক্ষা – পোর্টেবল ডিউরোমিটার দিয়ে উপাদানের কঠোরতা পরিমাপ করা হয়েছে
- আবরণের পুরুত্ব – আবরণযুক্ত নমুনার ক্ষেত্রে শুষ্ক চলচ্চিত্রের পুরুত্ব নিশ্চিত করা হয়েছে
প্রত্যেক ব্যাচ থেকে নমুনা সংগ্রহ করে পরিসংখ্যানগত গুণমান নিয়ন্ত্রণ প্রয়োগ করা হয়। অপারেটররা ত্রুটির জন্য ক্রমাগত নজরদারি করেন।
সিজেড পারলিন রোল ফর্মিংয়ের ত্রুটি
সংশোধনমূলক ব্যবস্থা প্রয়োজন কিছু সম্ভাব্য ত্রুটি:
- টুইস্টিং – ফর্মিংয়ের সময় বিভাগ বিকৃত হয়ে যায়
- তরঙ্গাকার কিনারা – শিয়ার থেকে কাটা প্রান্তে ঢেউখেলানো
- ফ্ল্যাঞ্জ বাঁকানো – অযথা সমর্থনের কারণে বিকৃতি
- পুরুত্বের তারতম্য – অসমান কয়েল স্টকের কারণে
- পৃষ্ঠের চিহ্ন – সরঞ্জাম থেকে দাগ বা আঁচড়
- কৌণিক বিচ্যুতি – অবিচলিত বাঁকানো কোণের কারণে মাত্রা পরিবর্তন
- দৈর্ঘ্যের পার্থক্য – ভুল কাটার ফলে ছোট পারলিন
ত্রুটি বিশ্লেষণ দুর্বলতা চিহ্নিত করে যা সংশোধন প্রয়োজন – স্টক উপাদানের বৈশিষ্ট্য, সরঞ্জাম নকশা সমস্যা, মেশিন ক্যালিব্রেশন বা অপারেশনাল প্যারামিটার।
সিজেড পারলিন রোল ফর্মিং মেশিনের মূল্য পরিসীমা
আন্তর্জাতিক সরবরাহকারীদের স্ট্যান্ডার্ড সিজেড পারলিন রোল ফর্মিং লাইনের মূল্য পরিসীমা প্রায়:
- $8,000 থেকে $15,000 কম ক্ষমতাসম্পন্ন মিনি লাইনের জন্য
- $18,000 থেকে $38,000 মাঝারি পরিসরের মডেলের জন্য যেমন ১৫০ থেকে ৩০০ মিমি
- ৪৫,০০০ ডলার থেকে শুরু ভারী কাজের জন্য ৪৫০ মিমি বা তার বেশি সাইজের লাইনের জন্য
- কাস্টমাইজেশন, অটোমেশন এবং বিশেষ ফিচারের জন্য অতিরিক্ত চার্জ
দেশীয় নির্মাতারা আমদানি শুল্ক এবং ফ্রেইট খরচ বাঁচিয়ে ৩৫-৫০% কম দাম দিতে পারে। কিন্তু গুণমান এবং প্রযুক্তি নিকৃষ্ট হতে পারে।
সিজেড পারলিন রোল ফর্মিং মেশিনের ইনস্টলেশন এবং কমিশনিং
টেকনিশিয়ানদের দ্বারা সঠিক ইনস্টলেশন সর্বোচ্চ উৎপাদন দক্ষতা এবং মেশিনের আয়ু নিশ্চিত করে। মূল ধাপগুলি হলো:
- অবস্থান নির্ধারণ এবং লেভেলিং – অ্যান্টি-ভাইব্রেশন প্যাড ব্যবহার করে সমতল কংক্রিট ফ্লোরে লাইন স্থাপন
- অ্যালাইনমেন্ট – আনওয়াইন্ড এবং ফিড সেকশনের বাকি ফ্রেমের সাথে সুনির্দিষ্ট অ্যালাইনমেন্ট
- অ্যাসেম্বলি – মডুলার ফ্রেমগুলি যুক্ত করা; সকল স্ট্রাকচারাল সংযোগ শক্ত করা
- ইলেকট্রিক্যাল – কন্ট্রোল প্যানেলে পাওয়ার ওয়ারিং; ক্যাবল লেয়িং এবং আর্থিং
- নিউম্যাটিক – লুব্রিকেশন সিস্টেমে কম্প্রেসড এয়ার পাইপ সংযুক্ত
- ট্রায়াল রান – সিকোয়েন্সিয়াল অপারেশন পরীক্ষা; কম্পোনেন্ট টিউনিং
- টুলিং সেটআপ – প্রোফাইল টুলিং ইনস্টলেশন; স্টেশন অ্যাডজাস্টমেন্ট
- সেফটি – গার্ডিং এবং সেফটি ডিভাইস সক্রিয়; এলাকা ক্লিয়ারেন্স নিশ্চিত
পারফরম্যান্স যাচাই করতে বিভিন্ন ম্যাটেরিয়াল থিকনেস এবং কোটিংযুক্ত একাধিক কয়েল ব্যাচ দিয়ে টেস্টিং করা হয়।
সিজেড পারলিন রোল ফর্মিং মেশিনের অপারেশন
প্রশিক্ষিত অপারেটরদের দ্বারা স্ট্যান্ডার্ডাইজড ওয়ার্কিং প্রসিডিওর অনুসরণ করে দক্ষ কার্যকারিতা নিশ্চিত হয়:
- তেল, ঘর্ষণ, লিকের জন্য মেশিনের ভিজ্যুয়াল ইন্সপেকশন
- কয়েল অনুযায়ী কন্ট্রোল প্যানেল রেসিপি থেকে প্রোগ্রাম নির্বাচন
- পারলিন টুলিং মাউন্টিং এবং রোল গ্যাপ অ্যাডজাস্টমেন্ট
- আনরাভেলারে কয়েল লোডিং; ওপেনারে এন্ড ফিডিং
- স্ট্যান্ডগুলির মধ্য দিয়ে শীট থ্রেডিংয়ের জন্য জগিং
- অটোমেটিক রান শুরু; প্যারামিটার সেটিং
- কন্ট্রোল প্যানেলের মাধ্যমে অপারেশন এবং চেকপয়েন্ট মনিটরিং
- ফর্মড পিসগুলি সঠিকভাবে কনভেয়েড হওয়া নিশ্চিত করা
- আউটপুট সেকশনের নিয়মিত সংগ্রহ
- ত্রুটির জন্য ভিজ্যুয়াল চেকিং
- মাত্রা পর্যালোচনা পর্যায়ক্রমে
- প্রোগ্রামড স্টপেজের জন্য সিগন্যালিং
- বিরতিতে নির্ধারিত রক্ষণাবেক্ষণ
- ডাউনটাইম বা ত্রুটি বিশ্লেষণ
- উন্নয়নের জন্য ফিডব্যাক রিপোর্টিং
সিজেড পারলিন রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
সর্বোচ্চ পারফরম্যান্সের জন্য প্রতিরোধমূলক রক্ষণাবেক্ষণ অত্যাবশ্যক। প্রতিদিন এবং সাপ্তাহিক রক্ষণাবেক্ষণ কার্যকলাপ প্রয়োজন:
- অ্যাসেম্বলিগুলি থেকে ধুলো, তেল, ময়লা পরিষ্কার করা
- টেম্পারেচার বা ভাইব্রেশনের মাধ্যমে রোলার বিয়ারিং স্বাস্থ্য চেক
- গিয়ার ঘর্ষণ এবং ব্যাকল্যাশ পরীক্ষা
- লুজ ফাউন্ডেশন বোল্ট শক্ত করা
- বেল্ট টেনশন, চেইন, স্প্রকেট অ্যাডজাস্ট করা
- গ্রিজ দিয়ে মুভিং জয়েন্ট লুব্রিকেট করা
- হাইড্রলিক তেল লেভেল পূরণ করা
- ইলেকট্রিক্যাল টার্মিনাল, সংযোগ পরীক্ষা
- ইমার্জেন্সি স্টপ সেফটি সার্কিট টেস্টিং
- ড্রাইভ লোড এবং ওভারলোডের লক্ষণ মনিটরিং
- মুভিং পার্টস থেকে অস্বাভাবিক শব্দ পর্যালোচনা
- ওভারহলের জন্য ট্র্যাকিং ইউনিট
নির্ধারিত পার্ট প্রতিস্থাপনসহ ভালো রক্ষণাবেক্ষণকৃত সরঞ্জাম উৎপাদন বাড়ায় এবং ব্রেকডাউন কমায়।
সিজেড পারলিন রোল ফর্মিং মেশিনের জন্য সাপ্লায়ার নির্বাচন
সাপ্লায়ার নির্বাচনের সময় বিবেচনা করার গুরুত্বপূর্ণ দিকগুলি:
প্রযুক্তিগত ফ্যাক্টর
- এই ধরনের রোল ফর্মারগুলি বিশ্বব্যাপী সরবরাহের অভিজ্ঞতা
- প্রয়োজনীয় উৎপাদন পরিমাণ সরবরাহের ক্ষমতা
- ব্যবহৃত ম্যাটেরিয়াল এবং কম্পোনেন্টের গুণমান
- ফ্যাব্রিকেটেড পার্টসের প্রিসিশন এবং ফিনিশ
- মসৃণ অপারেশনের জন্য সামগ্রিক স্ট্রাকচারাল স্থিতিশীলতা
- উন্নত ইন্টিগ্রেটেড কন্ট্রোল সিস্টেম
- সার্ভিস সাপোর্টের প্রতিশ্রুতি
বাণিজ্যিক ফ্যাক্টর
- প্রদত্ত গুণমানের উপযুক্ত যুক্তিসঙ্গত মূল্য
- এলসি সহ পেমেন্ট অপশন, শর্তাবলী
- প্রযুক্তিগত প্রশ্নের প্রতি সাড়াদান
- ট্রায়াল অর্ডারের ইচ্ছুকতা
- শিপিং, ট্যাক্স, ডিউটি স্পষ্টতা
- পূর্ববর্তী গ্রাহক রেফারেন্স চেক
ফ্যাক্টরি পরিদর্শন উৎপাদন প্রক্রিয়া, গুণমান নিয়ন্ত্রণ, আরএন্ডি অবকাঠামো মূল্যায়ন করে।
সুবিধা এবং অসুবিধা CZ Purlin রোল ফর্মিং মেশিন
সুবিধাসমূহ
- উচ্চ উৎপাদন হার সর্বোচ্চ ১৫ মি/মিন
- প্রতি টন ম্যাটেরিয়ালের কম অপারেটিং খরচ
- দৈর্ঘ্যভিত্তিক সামঞ্জস্যপূর্ণ গুণমান
- স্ট্যান্ডার্ড অনুযায়ী মাত্রাগত নির্ভুলতা
- বিভিন্ন প্রোফাইলের জন্য ইন্টারচেঞ্জেবল টুলিং
- প্রেস ব্রেকসের তুলনায় কম রক্ষণাবেক্ষণ
- ছোট ফুটপ্রিন্টসহ কমপ্যাক্ট লেআউট
- শ্রম হ্রাসের জন্য সম্পূর্ণ অটোমেটিক
- কোনো ধারালো কিনারা ছাড়া নিরাপদ এবং সংরক্ষিত গঠন
- স্ট্যান্ডার্ড মডেলগুলো কম দামে দ্রুত পাওয়া যায়
- বিভিন্ন আকারের কাস্টমাইজেশন সম্ভব
- উপরের এবং নিচের প্রক্রিয়াগুলোর সাথে সমন্বয়যোগ্য
সীমাবদ্ধতা
- উচ্চ প্রাথমিক মূলধন বিনিয়োগ
- জটিল প্রোগ্রামিং এবং সেটআপ
- সমতল এবং স্তরভিত্তিক মেঝে প্রয়োজন
- অপারেশনের জন্য প্রশিক্ষিত কর্মী প্রয়োজন
- ত্রুটির ক্ষেত্রে উৎপাদনের ক্ষতি
- টুল পরিবর্তনের জন্য বিশেষ ক্রেন প্রয়োজন
- কয়েলের ম্যানুয়াল ফিডিং এবং আনলোডিং
- সীমিত পুরুত্ব এবং প্রস্থ ক্ষমতা
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: সি এবং জেড পারলিনের মধ্যে পার্থক্য কী?
উত্তর: সি সেকশনগুলোর ক্রস সেকশন সি আকৃতির যার লিপগুলো ভিতরের দিকে মুখ করা থাকে, যেখানে জেড সেকশনগুলোর লিপগুলো বাইরের দিকে মুখ করা থাকে। এই অভিমুখীকরণ স্ট্রাকচারাল ক্যাপাসিটিতে পার্থক্য সৃষ্টি করে।
প্রশ্ন: পারলিন রোল ফর্মিংয়ের জন্য কোন উপকরণ ব্যবহার করা যায়?
উত্তর: হট-ডিপড গ্যালভানাইজড স্টিল এবং কোল্ড-রোলড স্টিল কয়েল সাধারণত ব্যবহৃত হয়। অ্যালুমিনিয়াম, স্টেইনলেস স্টিল এবং পেইন্টেড কয়েলও ফর্ম করা যায়।
প্রশ্ন: মেশিনের উৎপাদন গতি নির্ধারণ করে কী?
উত্তর: উপকরণের পুরুত্ব, ইয়েল্ড স্ট্রেংথ, পাসের সংখ্যা, পার্টের দৈর্ঘ্য, টুলিং ডিজাইন এবং মূল ড্রাইভ মোটরের শক্তি—এই প্যারামিটারগুলো সর্বোচ্চ গতির উপর প্রভাব ফেলে।
প্রশ্ন: অপারেশনাল খরচ কীভাবে গণনা করবেন?
উত্তর: প্রাথমিক মেশিন বিনিয়োগ, সুবিধা এবং শ্রমের মতো স্থির খরচ বিবেচনা করুন। পরিবর্তনশীল খরচের মধ্যে উপাদান খরচের হার, প্রতি ঘণ্টা ইউটিলিটি এবং রক্ষণাবেক্ষণের যন্ত্রাংশ/সেবা অন্তর্ভুক্ত।
প্রশ্ন: অপারেটরদের কোন নিরাপত্তা সরঞ্জাম ব্যবহার করা উচিত?
উত্তর: অপরিহার্য PPE সরঞ্জামের মধ্যে রয়েছে নিরাপত্তা জুতো, গ্লাভস, কানের সুরক্ষা, চোখের চশমা এবং চলমান মেশিনের আশেপাশে বা রক্ষণাবেক্ষণের সময় মাথার সুরক্ষা।
প্রশ্ন: পুরলিন রোল ফর্মিংয়ের কয়েকটি প্রধান ত্রুটি কী?
উত্তর: বিকৃত প্রোফাইল, মাত্রাগত পরিবর্তন, ফ্ল্যাঞ্জের বিকৃতি, লম্ববৃত্তাকার বাঁকা এবং কোণাকৃতি পায়ের বিকৃতি কিছু সাধারণ ত্রুটি যা সমাধানের প্রয়োজন।
প্রশ্ন: একটি সম্পূর্ণ লাইনের জন্য কতটা এলাকা প্রয়োজন?
উত্তর: ইনলাইন সরঞ্জামের জন্য প্রায় ৫-১০ মিটার প্রস্থ এবং সাধারণ প্রোফাইলের দৈর্ঘ্যের জন্য ৫-৮ মিটার দৈর্ঘ্য। উপকরণ পরিচালনার জন্য ৬ মিটার উচ্চতা।
প্রশ্ন: ম্যানুয়াল, সেমি-অটোমেটিক এবং অটোমেটিক মডেলের মধ্যে পার্থক্য কী?
উত্তর: ম্যানুয়াল মডেলে কয়েল লোডিং, শীট ফিডিং এবং বিভাগগুলি আনলোডিং ম্যানুয়ালি করতে হয়। সেমি-অটোমেটিকে লোডিং এবং আনলোডিং ম্যানুয়াল হলেও উৎপাদন স্বয়ংক্রিয়। সম্পূর্ণ অটোমেটিকে রোবোটিক্স এবং কনভেয়র ব্যবহার করে সম্পূর্ণ হ্যান্ডস-অফ অপারেশন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি CZ পার্লিন রোল ফর্মিং মেশিন কি স্বয়ংক্রিয়ভাবে C ও Z প্রোফাইলের মধ্যে পরিবর্তন করতে পারে?
- হ্যাঁ। আধুনিক “C/Z quick-change” লাইনগুলো সার্ভো-অ্যাডজাস্টেবল স্ট্যান্ড এবং রোটেটিং/ফ্লিপ টুলিং ব্যবহার করে ম্যানুয়াল রোল পরিবর্তন ছাড়াই 2–8 মিনিটে C ↔ Z পরিবর্তন করতে পারে। চেঞ্জওভারের পর ওয়েব/ফ্ল্যাঞ্জের মাত্রার পুনরাবৃত্তিযোগ্যতা যাচাই করুন।
2) উচ্চ-গতির CZ উৎপাদনের জন্য কোন কয়েল স্পেসিফিকেশন সবচেয়ে ভালো কাজ করে?
- সাধারণত: গ্যালভানাইজড স্টিল S350–S550 (ASTM A1011/A653 Grade 50–80; EN S350GD–S550GD), 0.7–2.5 mm পুরুত্ব, 300–600 MPa ইয়িল্ড। কয়েল ক্রাউন ≤0.5 mm এবং ফ্ল্যাটনেস ক্লাস I/II 30+ m/min গতিতে মাত্রাগত স্থিতিশীলতা উন্নত করে।
3) CZ পার্লিনে হোল প্যাটার্ন ও স্লট কীভাবে পরিচালনা করা হয়?
- ইনলাইন সার্ভো-পাঞ্চিং (ফর্মিংয়ের আগে) ±0.5–1.0 mm প্রকৃত অবস্থান সহনশীলতা নিশ্চিত করে এবং লিপের সঙ্গে রেজিস্ট্রেশন বজায় রাখে। ছোট ব্যাচ বা অত্যন্ত পরিবর্তনশীল প্যাটার্নের জন্য অফলাইন টারেট বা লেজার ব্যবহারযোগ্য।
4) দীর্ঘ পার্লিনে টুইস্ট ও বাঁক কীভাবে কমানো যায়?
- এন্ট্রি লেভেলিং, সিমেট্রিক ফ্লাওয়ার ডিজাইন, ভারসাম্যপূর্ণ পাস রিডাকশন, অ্যান্টি-টুইস্ট হোল্ড-ডাউন এবং 5–7টি রোল ব্যাংকসহ পোস্ট-স্ট্রেইটেনার ব্যবহার করুন। সমান লুব্রিকেন্ট ফিল্ম বজায় রাখুন এবং লেজার ট্র্যাকার দিয়ে স্ট্যান্ডের অ্যালাইনমেন্ট পর্যবেক্ষণ করুন।
5) সমাপ্ত পার্লিনগুলোকে কোন মানদণ্ড মেনে চলতে হবে?
- উপাদান/কোটিং: ASTM A653, EN 10346; কাঠামোগত নকশা: AISI S100, EN 1993-1-3; সহনশীলতা: ISO 9001-এর সঙ্গে সামঞ্জস্যপূর্ণ কোম্পানির QMS; যন্ত্রপাতির নিরাপত্তা: কন্ট্রোলের জন্য ISO 13849-1/IEC 62061, গার্ডিংয়ের জন্য ISO 14120।
CZ পার্লিন রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- দ্রুত চেঞ্জওভার সিস্টেম: সার্ভো ফ্লিপ/রোটারি-ডাই সিস্টেমের ব্যাপক গ্রহণ C↔Z চেঞ্জওভারকে 3–10 মিনিটে নামিয়ে আনছে এবং OEE 6–12% বৃদ্ধি করছে।
- উচ্চ-শক্তির কয়েল: স্প্যানের সক্ষমতা কমানো ছাড়াই প্রতি ভবনে স্টিলের ভর 8–15% কমাতে S450–S550 গ্রেডের ব্যবহার বাড়ছে।
- ডিজিটাল পাস ডিজাইন এবং ইনলাইন ভিশন: লিপ, ওয়েব ও ছিদ্রের অবস্থান মাপতে AI-সক্ষম ক্যামেরা/লেজার ব্যবহার করলে প্রথম-আর্টিকেল স্ক্র্যাপ ~1–2%-এ নেমে আসে।
- শক্তি অপ্টিমাইজেশন: রিজেন ড্রাইভ এবং স্মার্ট আইডল উৎপাদিত প্রতি মিটারে শক্তির তীব্রতা 10–20% কমায়।
- ট্রেসেবিলিটি ও BIM ইন্টিগ্রেশন: লট, স্টিল গ্রেড ও ছিদ্রের প্যাটার্নের জন্য পার্লিনে QR/Datamatrix মার্কিং; ইনস্টলেশনের নির্ভুলতার জন্য ডেটা BIM মডেলের সঙ্গে সংযুক্ত।
- কোটিং পরিবর্তন: উপকূলীয়/ক্ষয়কারী পরিবেশের জন্য Zn-Al-Mg (যেমন, ZM250–ZM310) গ্রহণ বৃদ্ধি পাচ্ছে, ফলে রক্ষণাবেক্ষণের ব্যবধান দীর্ঘ হচ্ছে।
2025 বেঞ্চমার্ক এবং KPI
| মেট্রিক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | সক্ষমকারী | নির্দেশক উৎস |
|---|---|---|---|---|
| চেঞ্জওভার (C ↔ Z) | 20–45 min | 3–10 min | সার্ভো রোটেটিং টুলিং, HMI রেসিপি | SME; OEM ডেটাশিট |
| লাইন গতি (1.5 mm S350) | 12–20 m/min | 25–40 m/min | লো-ইনারশিয়া স্ট্যান্ড, সার্ভো কাটঅফ | The Fabricator; FMA |
| প্রথম-পণ্যের স্ক্র্যাপ | ৩–৫% | ১–২% | ডিজিটাল ফ্লাওয়ার, ইনলাইন ভিশন | data M; UBECO |
| ছিদ্র অবস্থানের সহনশীলতা | ±১.৫ মিমি | ±0.5–0.8 মিমি | সার্ভো পাঞ্চ + ভিশন ফিডব্যাক | Keyence; Micro-Epsilon |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 90–120 | 70–95 | VFDs, রিজেন, স্মার্ট আইডল | মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর অ্যালার্জড মেটেরিয়ালস অফিস |
| S450+ কয়েলের অংশ | ~30% | 45–60% | হালকা নকশা, কোড | ইউরোস্ট্যাট; শিল্প প্রতিবেদনসমূহ |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- AISI S100 কোল্ড-ফর্মড স্টিল ডিজাইন: https://www.buildusingsteel.org
- EN 1993-1-3 (Eurocode 3): https://standards.iteh.ai
- ASTM A653/A1011: https://www.astm.org
- দ্য ফ্যাব্রিকেটার (রোল ফর্মিং): https://www.thefabricator.com/topic/roll-forming
- FMA (Fabricators & Manufacturers Association): https://www.fmamfg.org
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo/advanced-manufacturing
- ডেটা M (COPRA RF): https://www.datam.de/en/copra
- UBECO PROFIL: https://www.ubeco.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: 8-মিনিট C/Z অটো-চেঞ্জ লাইন রেট্রোফিট (2025)
- পটভূমি: একটি মেটাল বিল্ডিং সরবরাহকারী 32-মিনিটের গড় চেঞ্জওভারের মুখোমুখি হয়েছিল, যার ফলে মৌসুমি চাহিদার সময় শিপমেন্টের নির্ধারিত তারিখ মিস হচ্ছিল।
- সমাধান: সার্ভো রোটেটিং ক্যাসেট টুলিং রেট্রোফিট করা হয়, ক্যামেরা যাচাইকরণসহ ইনলাইন সার্ভো-পাঞ্চ যোগ করা হয় এবং ডিজিটাল পাস ডিজাইন ও HMI রেসিপি লাইব্রেরি বাস্তবায়ন করা হয়।
- ফলাফল: চেঞ্জওভার 8 মিনিটে নেমে আসে; OEE +9.6%; প্রথম-আর্টিকেল স্ক্র্যাপ 4.1% → 1.6%; ছিদ্র-থেকে-ওয়েব অফসেট ±1.4 mm থেকে ±0.7 mm-এ উন্নত হয়; 11 মাসে বিনিয়োগ ফেরত।
কেস স্টাডি 2: উপকূলীয় প্ল্যান্টে Zn-Al-Mg সহ উচ্চ-শক্তির S550 (2024)
- পটভূমি: সমুদ্রতীরবর্তী গুদামের জন্য দীর্ঘতর স্প্যান ও ক্ষয় প্রতিরোধের লক্ষ্যে একজন ডেভেলপার 12% স্টিলের ভর কমাতে চেয়েছিলেন।
- সমাধান: S550 ZM310 কয়েলে পরিবর্তন করা হয়; স্প্রিংব্যাক পুনর্গণনা, লিপ পাস সমন্বয় ও স্ট্রেইটেনার আপগ্রেড করা হয়; সল্ট-স্প্রে QA এবং কোটিং মাইক্রোক্র্যাক পরীক্ষা যোগ করা হয়।
- ফলাফল: প্রতি ভবনে ভর 13.2% কমেছে; ত্বরিত ক্ষয় পরীক্ষায় Z275-এর তুলনায় >2× লাল-মরিচা বিলম্ব দেখা গেছে; কোনো কোটিং পিক-অফ ছাড়াই 28 m/min গতি বজায় ছিল; 20 বছরে লাইফসাইকেল খরচ 10.5% কমেছে।
বিশেষজ্ঞদের মতামত
- Dr. Emily Korsgaard, সিনিয়র স্ট্রাকচারাল ইঞ্জিনিয়ার, Steel Construction Institute (SCI)
- মতামত: “CZ পার্লিনের জন্য S450–S550-এ যাওয়ার সময় Eurocode-এর সার্ভিসেবিলিটি সীমা পূরণে স্প্রিংব্যাক ও লিপ জ্যামিতির নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ। মূল মাত্রাগুলোতে Process capability-এর CpK ≥ 1.33 হওয়া প্রয়োজন।”
- উৎস: https://www.steel-sci.com
- Paolo Ricci, প্রোডাক্ট ম্যানেজার, UBECO PROFIL
- মতামত: “ডিজিটাল ফ্লাওয়ার ডিজাইন এবং স্বয়ংক্রিয় স্ট্যান্ড পজিশনিং কমিশনিংয়ের সময় কমায় এবং ট্রায়াল স্ক্র্যাপ অর্ধেকে নামিয়ে আনে, বিশেষ করে বহু ছিদ্রের প্যাটার্নযুক্ত মিশ্র C/Z পরিবারের ক্ষেত্রে।”
- উৎস: https://www.ubeco.com
- Linda Zhao, অটোমেশন পরিচালক, data M (COPRA RF)
- মতামত: “ক্লোজড-লুপ পাঞ্চ পজিশনিংয়ের সঙ্গে যুক্ত ইনলাইন ভিশন CZ পার্লিন রোল ফর্মিং মেশিনে মানদণ্ডে পরিণত হচ্ছে; 30+ m/min গতিতে ±0.5 mm ছিদ্রের নির্ভুলতা অর্জনের এটি দ্রুততম পথ।”
- উৎস: https://www.datam.de/en/copra
ব্যবহারিক সরঞ্জাম/সম্পদ
- পাস ডিজাইন এবং সিমুলেশন: COPRA RF (ডেটা M) https://www.datam.de/en/copra; ইউবেকো প্রোফাইল https://www.ubeco.com
- মান ও নকশা: AISI S100 রিসোর্স https://www.buildusingsteel.org; Eurocode 3 তথ্য https://standards.iteh.ai
- ইনলাইন পরিদর্শন হার্ডওয়্যার: Keyence ভিশন সিস্টেম https://www.keyence.com; Micro-Epsilon লেজার সেন্সর https://www.micro-epsilon.com
- কয়েল ও কোটিং নির্দেশিকা: European Coil Coating Association https://www.ecca.eu; WorldAutoSteel-এর মাধ্যমে গ্যালভানাইজড ডেটা শিট https://www.worldautosteel.org
- রক্ষণাবেক্ষণ/সিএমএমএস: ফিক্স https://www.fiixsoftware.com; রক্ষণাবেক্ষণ https://www.onupkeep.com
- নিরাপত্তা ও ফাংশনাল সেফটি: Pilz ISO 13849 গাইড https://www.pilz.com; ওএসএইচএ মেশিন সুরক্ষা ই-টুল https://www.osha.gov/etools/machine-guarding
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ করা হয়েছে; KPI টেবিল ও নির্ভরযোগ্য উৎসসহ 2025 সালের প্রবণতা উপস্থাপন করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত করা হয়েছে; CZ পার্লিন রোল ফর্মিং মেশিনের জন্য ব্যবহারিক টুল/রিসোর্স সংকলন করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30 অথবা তার আগে, যদি চেঞ্জওভার > 15 min, প্রথম-আর্টিকেল স্ক্র্যাপ > 2.5%, ইনলাইন ছিদ্রের সহনশীলতা ±1.0 mm-এর বাইরে সরে যায়, অথবা অপরিকল্পিত ডাউনটাইম 6 hrs/month ছাড়িয়ে যায়





