
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সিজেড পুরলিন ফর্মিং মেশিনসমূহ হলো রোল ফর্মিং সরঞ্জাম ধাতব কয়েল থেকে সি এবং জেড আকৃতির পুরলিন উৎপাদনের জন্য ব্যবহৃত। পুরলিনগুলো ধাতব ভবন এবং কাঠামোতে ব্যাপকভাবে ব্যবহৃত স্ট্রাকচারাল বিম।
সিজেড পারলিন কী?
সিজেড পুরলিন নির্মাণ এবং ভবন প্রয়োগে ব্যবহৃত এক ধরনের স্ট্রাকচারাল উপাদান, বিশেষ করে ছাদ এবং দেয়ালের ফ্রেমিংয়ে। পুরলিনগুলো অনুভূমিক বিম বা সদস্য যা ছাদ কভারিং বা দেয়াল ক্ল্যাডিংকে সমর্থন প্রদান করে এবং ভবনের ছাদ বা দেয়ালের লোড মূল স্ট্রাকচারাল ফ্রেমে যেমন কলাম বা রাফটারে বিতরণ করে। এগুলো ধাতব ভবন নির্মাণে সাধারণত ব্যবহৃত।
“সিজেড পুরলিন” শব্দটি সাধারণত দুটি ভিন্ন আকৃতির পুরলিনকে নির্দেশ করে:
- সি পুরলিন: সি-আকৃতির পুরলিন ক্রস-সেকশনে “সি” অক্ষরের মতো গঠিত, দুটি অনুভূমিক ফ্ল্যাঞ্জ এবং সেগুলোকে যুক্ত করা উল্লম্ব ওয়েব সহ। সি পুরলিনগুলো ছাদ ফ্রেমিং এবং দেয়াল গার্টসের জন্য সাধারণত ব্যবহৃত।
- জেড পুরলিন: জেড-আকৃতির পুরলিন ক্রস-সেকশনে “জেড” অক্ষরের মতো গঠিত, একজোড়া উল্লম্ব ফ্ল্যাঞ্জ অনুভূমিক ওয়েব দ্বারা যুক্ত। জেড পুরলিনগুলো সাধারণত ছাদ পুরলিন হিসেবে ব্যবহৃত এবং তাদের আকৃতি সি পুরলিনের তুলনায় অতিরিক্ত শক্তি এবং স্থিতিশীলতা প্রদান করে।
সিজেড পুরলিনগুলো স্টিল এবং অ্যালুমিনিয়াম সহ বিভিন্ন উপাদান থেকে তৈরি এবং ভবনের নির্দিষ্ট লোড-বেয়ারিং প্রয়োজন অনুসারে বিভিন্ন সাইজ এবং পুরুত্বে পাওয়া যায়। এগুলো স্টিল-ফ্রেমড এবং ধাতব-ক্ল্যাড ভবন নির্মাণে অপরিহার্য উপাদান, ছাদ এবং দেয়ালের জন্য স্ট্রাকচারাল সমর্থন প্রদান করে এবং কাঠামোর সামগ্রিক স্থিতিশীলতা এবং অখণ্ডতা বজায় রাখতে সাহায্য করে।
স্টাড এবং ট্র্যাক মেশিনের সিজেড পারলিন ফর্মিং মেশিন
| মূল বিবরণ | বর্ণনা |
|---|---|
| মেশিনের প্রকার | সিজেড পুরলিন ফর্মিং মেশিন |
| কার্যাবলী | সমতল ধাতব কয়েল থেকে সি এবং জেড-আকৃতির পুরলিন উৎপাদনের জন্য |
| প্রক্রিয়াকৃত উপাদান | স্টিল, অ্যালুমিনিয়াম বা অন্যান্য ধাতব উপাদান |
| ফর্মিং প্রক্রিয়া | রোল ফর্মিং বা কোল্ড রোল ফর্মিং |
| উপাদানসমূহ | সাধারণত ডিকয়লার, লেভেলিং ডিভাইস, পাঞ্চিং ইউনিট, রোল ফর্মিং ইউনিট, কাটিং ইউনিট এবং কন্ট্রোল সিস্টেম অন্তর্ভুক্ত |
| প্রোফাইল আকৃতি | সি-আকৃতি এবং জেড-আকৃতি পুরলিন উভয় উৎপাদন করে |
| কয়েল প্রস্থ | মেশিনের ডিজাইন এবং ক্যাপাসিটি অনুসারে সামঞ্জস্যযোগ্য |
| পুরুত্বের পরিসীমা | মেশিন স্পেসিফিকেশনের ভিত্তিতে পরিবর্তিত, সাধারণত ১ মিমি থেকে ৩ মিমি বা তার বেশি |
| উৎপাদন গতি | মেশিন মডেল অনুসারে ব্যাপকভাবে পরিবর্তিত, ১০ থেকে ৩০ মিটার প্রতি মিনিট বা তার বেশি |
| কাটিং পদ্ধতি | হাইড্রোলিক বা মেকানিক্যাল কাটিং সিস্টেম |
| রোল ফর্মিং স্টেশন | পুরলিন আকার দেওয়ার জন্য একাধিক রোল ফর্মিং স্টেশন |
| নিয়ন্ত্রণ ব্যবস্থা | অটোমেটেড অপারেশন এবং নির্ভুলতার জন্য পিএলসি (প্রোগ্রামেবল লজিক কন্ট্রোলার) |
| সাইজ এবং মাত্রা | উৎপাদন প্রয়োজন অনুসারে বিভিন্ন মেশিন সাইজ উপলব্ধ |
| বিদ্যুৎ উৎস | ইলেকট্রিক, সাধারণত তিন-ফেজ পাওয়ার সাপ্লাই |
| নিরাপত্তা বৈশিষ্ট্যসমূহ | কর্মী নিরাপত্তার জন্য ইমার্জেন্সি স্টপ বাটন, সেফটি গার্ড এবং সেন্সর |
| ব্যবহার | ভবন কাঠামোতে ব্যবহৃত পুরলিন উৎপাদনের জন্য উৎপাদন এবং নির্মাণ শিল্পে ব্যবহৃত |
| কাস্টমাইজেশন অপশন | নির্দিষ্ট প্রয়োজন অনুসারে মেশিন কাস্টমাইজ করা যায় |
| রক্ষণাবেক্ষণ | সর্বোত্তম পারফরম্যান্সের জন্য নিয়মিত রক্ষণাবেক্ষণ এবং লুব্রিকেশন প্রয়োজন |
| প্রস্তুতকারক সমর্থন এবং ওয়ারেন্টি | সাধারণত মেশিন প্রস্তুতকারক দ্বারা প্রদান করা হয় |
কার্যনীতি
- আনকয়লার ধাতব স্ট্রিপ মেশিনে ফিড করে
- ফর্মিং স্টেশনগুলো স্ট্রিপকে ধাপে ধাপে সি বা জেড প্রোফাইলে আকার দেয়
- কাটিং টুল প্রয়োজনীয় দৈর্ঘ্যে বিম কেটে
- সমাপ্ত পুরলিনগুলি স্তূপীকরণ টেবিল
প্রধান উপাদানসমূহ
- আনকয়লিং ইউনিট
- স্ট্রেইটেনিং রোল
- অ্যাকুমুলেটর
- উপরের/নিচের ব্লেড সহ স্টেশন গঠন
- হাইড্রলিক সিস্টেম
- কাটিং টুল
- নিয়ন্ত্রণ প্যানেল
প্রকারভেদ
সিজেড পারলিন ফর্মিং মেশিন| মেশিনের প্রকার | বর্ণনা |
|---|---|
| ম্যানুয়াল সিজেড মেশিন | সাইজ পরিবর্তনের জন্য ম্যানুয়াল অ্যাডজাস্টমেন্ট সহ মৌলিক মডেল |
| অটোমেটিক সিজেড মেশিন | ফর্মিং প্যারামিটারের সম্পূর্ণ অটোমেটিক অ্যাডজাস্টমেন্ট |
| ডাবল লেয়ার সিজেড মেশিন | একসাথে দুটি পারলিন উৎপাদন করে |
| কাস্টমাইজড সিজেড মেশিন | বিশেষ পারলিন ডিজাইন উৎপাদনের জন্য কাস্টমাইজড |
সিজেড পারলিন ফর্মিংয়ের কার্যপ্রণালী
কার্যপ্রণালীতে ধাতব কয়েল আনকয়েলিং করে, প্রগ্রেসিভ ফর্মিং স্টেশনের মাধ্যমে সিইবি সিজেড প্রোফাইল আকার দেয় এবং বিমগুলোকে নির্দিষ্ট দৈর্ঘ্যে কাটে:
- দ্য আনকয়েলিং ইউনিট গাইডিং রোলের মাধ্যমে মেশিনে ধাতব স্ট্রিপ প্রবেশ করায় গাইডিং রোলার
- অ্যাকুমুলেটর উপকরণের লুপ নিয়ন্ত্রণ করে স্থিতিশীল ফিডিং নিশ্চিত করে
- ধাতব স্ট্রিপ গুলিয়ে যায় ফর্মিং স্টেশন উপরের এবং নিচের ফর্মিং রোলার
- ফর্মিং রোলারে কাস্টমাইজড ব্লেড রয়েছে স্ট্রিপকে ধাপে ধাপে C বা Z আকারে বাঁকাতে
- হাইড্রলিক সিস্টেম রোলারগুলির মধ্যবর্তী ফাঁক সামঞ্জস্য করে
- প্রোফাইলড পুরলিন বিম গুলিয়ে যায় কাটিং স্টেশনের মধ্য দিয়ে
- কাটিং ব্লেড কেটে ফেলে প্রি-সেট দৈর্ঘ্যে বিমকে পৃথক পুরলিনে বিভক্ত করে
- গঠিত পুরলিনগুলি স্ট্যাক হয় আউটপুট টেবিলে
-
 রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
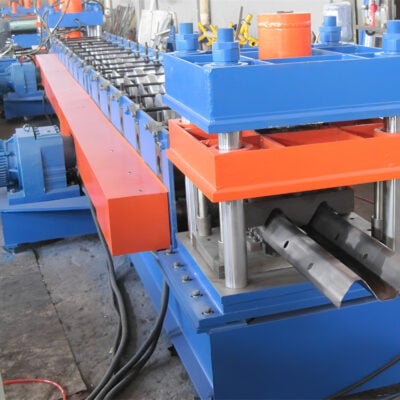 দুই তরঙ্গ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
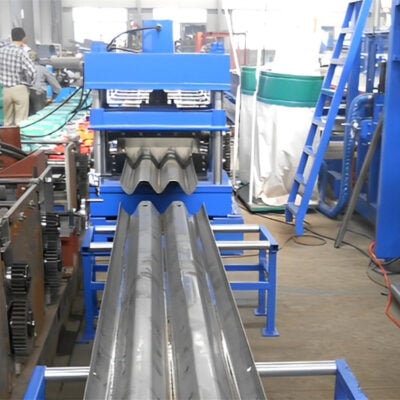 থ্রি ওয়েভ হাইওয়ে গার্ডেল মেশিন আরও জানুন
সিজেড পুরলিন ফর্মিং এর প্রধান দিকসমূহ
উপাদান প্রবেশ
- পুরুত্ব ০.৭-৩ মিমি স্টিল বা অ্যালুমিনিয়াম কয়েল
- সর্বোচ্চ কয়েল ওজন ৫ টন
- ম্যান্ড্রেলসহ আনকয়লার কয়েল মসৃণভাবে খুলতে
- অ্যাকুমুলেটর ক্রমাগত উৎপাদনের জন্য ফিড লুপ নিয়ন্ত্রণ করে
প্রোফাইল ফর্মিং
- সর্বোচ্চ ৮টি প্রগ্রেসিভ ফর্মিং স্টেশন
- স্টেশনগুলিতে কাস্টমাইজড উপরের ও নিচের ব্লেড
- হাইড্রলিক সিলিন্ডার রোলারগুলির মধ্যবর্তী ফাঁক সামঞ্জস্য করে
- পুরলিনের নির্দিষ্ট মাপের জন্য কাস্টমাইজড ব্লেড
- প্রোফাইল পরিবর্তনের জন্য দ্রুত টুলিং পরিবর্তন
কাটিং এবং খৎচা
- উপরের ও নিচের কাটিং ব্লেড প্রি-সেট দৈর্ঘ্যে পুরলিন কেটে ফেলে
- সার্ভো মোটর ব্লেডের ক্রিয়া সমন্বয় করে
- ৩-১৩ মিটারের মধ্যে ক্রমাগত দৈর্ঘ্য
- পৃথক পুরলিনের দৈর্ঘ্য ০.৩-৯ মিটার
কাস্টমাইজেশন ক্ষমতা
- সকল ফর্মিং প্যারামিটারের নমনীয় সামঞ্জস্য
- ব্লেড প্রতিস্থাপন ছাড়াই কাস্টম পুরলিন আকার
- প্রয়োজনে বিশেষ ছিদ্র পাঞ্চিং বা এমবসিং
- ডাবল লেয়ার মেশিন একসাথে দুটি বিম উৎপাদন করে
প্রযুক্তিগত স্পেসিফিকেশন
| মডেল | উৎপাদন গতি (মি/মিনিট) | সমাপ্ত আকার (মিমি) | উপকরণের পুরুত্ব (মিমি) | শক্তি (কিলোওয়াট) |
|---|---|---|---|---|
| ম্যানুয়াল ১০০০ | 8-10 | 100-300×50-120 | ≤৩ | 11 |
| অটো ২০০০ | 15-18 | 100-300×50-150 | 0.7-2 | 37 |
| ডাবল লেয়ার ৩০০০ | 8-12 | 150-250×80-100 | ≤২ | 45 |
স্টাড এবং ট্র্যাক মেশিনের সরবরাহকারী এবং মূল্য পরিসীমা
সিজেড পারলিন ফর্মিং মেশিন| সরবরাহকারী | অবস্থান | মূল্য পরিসর |
|---|---|---|
| ফ্যাক্টরি এ | চীন | $10,000 – $100,000 |
| ফ্যাক্টরি বি | ভারত | $15,000 – $120,000 |
| ব্র্যান্ড সি | ইউরোপ | $80,000 – $250,000 |
- উৎপাদন গতি, পুরলিন আকার, কাস্টমাইজেশন এবং অটোমেশন স্তরভেদে দাম পরিবর্তিত হয়
- চীনা মেশিন খরচের সুবিধা প্রদান করে
- ইউরোপীয় ব্র্যান্ড উচ্চ নির্ভুলতা এবং টেকসইত্ব প্রদান করে
- বাল্ক অর্ডারে সর্বোচ্চ ২০% ছাড় আশা করুন
- ছিদ্র পাঞ্চিং, এমবসিং-এর মতো প্যারামিটারের জন্য অতিরিক্ত খরচ
ইনস্টলেশন, অপারেশন এবং রক্ষণাবেক্ষণ
| পর্যায় | বিস্তারিত |
|---|---|
| স্থাপন | – সিভিল এবং ইলেকট্রিক কাজ প্রয়োজন – সেটআপের জন্য প্রশিক্ষিত টেকনিশিয়ান প্রয়োজন |
| পরিচালনা | – প্রতি শিফটে ১-২ জন অপারেটর – কন্ট্রোল প্যানেলের মাধ্যমে প্যারামিটার সেটিং – আকার পরিবর্তন সহজ |
| রক্ষণাবেক্ষণ | – প্রতিদিন তেলকরণ এবং পরিষ্কার – সাপ্তাহিক ব্লেডের অবস্থা পরীক্ষা – বার্ষিক বা প্রয়োজনে ব্লেড প্রতিস্থাপন – হাইড্রলিক্স এবং ইলেকট্রিক্স অর্ধবার্ষিক পরীক্ষা |
- ইনস্টলেশন ১-২ সপ্তাহ সময় নেয়
- সম্পূর্ণ অপারেটর ম্যানুয়াল প্রদান করা হয়
- অনলাইন সার্ভিস সাপোর্ট উপলব্ধ
- ফর্মিং ব্লেড, তেল, ইলেকট্রিক্সসহ খরণা উপাদান
সিজেড পুরলিন ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সিজেড পুরলিন ফর্মিং মেশিন নির্বাচনের জন্য এখানে মূল বিবেচনাসমূহ:
অ্যাপ্লিকেশন প্রয়োজনীয়তা
- প্রয়োজনীয় পুরলিনের ধরন এবং মাপ
- প্রতি শিফট/মাসে উৎপাদন পরিমাণ
- ভবিষ্যতের পুরলিন পরিবর্তনের জন্য নমনীয়তার স্তর
মেশিনের ক্ষমতা
- মেশিনের আকারের পরিসীমা – ন্যূন/সর্বোচ্চ পুরলিন গভীরতা
- উপকরণের পুরুত্ব হ্যান্ডলিং ক্ষমতা
- পরিমাণের সাথে মিল রেখে উৎপাদন গতি
- অটোমেশন বনাম ম্যানুয়াল সামঞ্জস্য
সরবরাহকারীর যোগ্যতা
- শিল্পে অভিজ্ঞতা
- ক্লায়েন্টেল এবং রিভিউ
- জিজ্ঞাসার প্রতি সাড়াদান
- ওয়ারেন্টি এবং সার্ভিস সাপোর্ট
বাজেট সীমাবদ্ধতা
- উপলব্ধ বিনিয়োগ মূলধন
- কাঙ্ক্ষিত আরওআই টাইমলাইন
- প্রত্যাশিত অপারেশন খরচ
মেশিন স্পেক এবং সাপ্লায়ার প্রস্তাব তুলনা করার আগে অ্যাপ্লিকেশন চাহিদা বোঝা অপরিহার্য।
সুবিধা এবং অসুবিধা
সিজেড পারলিন ফর্মিং মেশিন| সুবিধা | অসুবিধা |
|---|---|
| – উচ্চ উৎপাদন ক্ষমতা – নমনীয় আকার পরিবর্তন – কম অপারেটিং খরচ | – উচ্চ প্রাথমিক বিনিয়োগ – নিয়মিত ব্লেড রক্ষণাবেক্ষণ – সীমিত কাস্টমাইজেশন |
সুবিধাসমূহ
- একক সরঞ্জাম সম্পূর্ণ পরিসরের পুরলিন আকার উৎপাদন করে
- ম্যানুয়াল থেকে সম্পূর্ণ অটোমেটেড অপশন
- ছোট বা বড় প্ল্যান্টের জন্য নির্ভরযোগ্য পারফরম্যান্স
- প্রতি টুকরো উৎপাদন খরচ কম
সীমাবদ্ধতা
- নিয়মিত ফর্মিং ব্লেড প্রতিস্থাপন
- প্রোফাইল পরিবর্তনের সীমিত নমনীয়তা
- কাস্টম রোল ফর্মার আউটপুটের সাথে মিলাতে পারে না
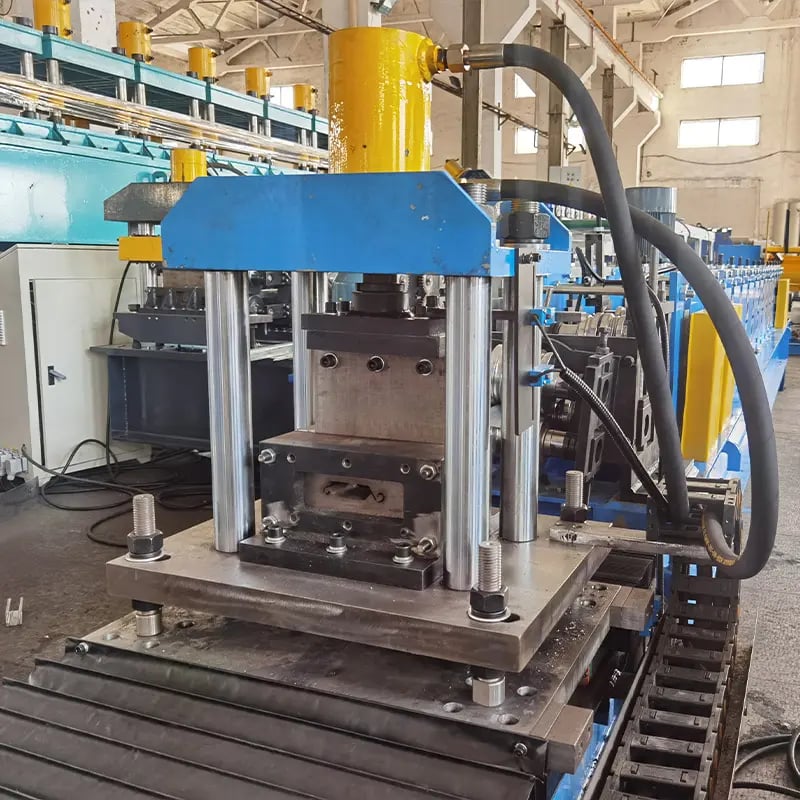
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন পুরুত্বের কয়েল হ্যান্ডল করা যায়?
উত্তর: স্ট্যান্ডার্ড ইনপুট উপকরণের পুরুত্ব ০.৭ মিমি থেকে ৩ মিমি। কিছু মডেল সর্বোচ্চ ৪ মিমি পুরুত্ব সমর্থন করে।
প্রশ্ন: ব্লেড কতবার প্রতিস্থাপন করতে হয়?
উত্তর: গড়ে, উপকরণভেদে ফর্মিং ব্লেড ১৫,০০০-২৫,০০০ টন উৎপাদনের পর প্রতিস্থাপন প্রয়োজন।
প্রশ্ন: মেশিন চালানোর জন্য কত ধরনের প্রশিক্ষণ প্রয়োজন?
উত্তর: মৌলিক প্রশিক্ষণ ১-২ দিন সময় নেয়। প্রস্তুতকারকরা বিস্তারিত অপারেশন ম্যানুয়াল প্রদান করে।
প্রশ্ন: কাস্টমাইজড পুরলিন ডিজাইন পাওয়া যাবে?
উত্তর: উপলব্ধ প্রোফাইলের মধ্যে সীমাবদ্ধ কাস্টমাইজেশন। বিশেষায়িত ডিজাইনের জন্য কাস্টম রোল ফর্মার উত্তম।
প্রশ্ন: কোন নিরাপত্তা ব্যবস্থা অন্তর্ভুক্ত আছে?
উত্তর: স্ট্যান্ডার্ড নিরাপত্তা বৈশিষ্ট্যের মধ্যে জরুরি স্টপ বাটন, চলমান অংশের কাছে সেফটি গার্ড এবং ঢাকা ইলেকট্রিকাল।
প্রশ্ন: সাধারণ ওয়ারেন্টি কতকাল?
উত্তর: সাধারণত ইনস্টলেশন তারিখ থেকে ১২ মাস ওয়ারেন্টি, উপকরণ এবং কারুকাজের উৎপাদন ত্রুটি কভার করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) আধুনিক CZ পুर्लিন ফর্মিং মেশিন নির্ভরযোগ্যভাবে কী সহনসীমা বজায় রাখতে পারে?
- উন্নত লাইনগুলো সার্ভো পাঞ্চিং এবং ক্লোজড-লুপ এনকোডার ব্যবহার করে web/flange মাপে ±0.3–0.6 mm এবং ছিদ্র থেকে ছিদ্রের দূরত্বে ±0.5 mm অর্জন করে। সার্ভো flying shear ব্যবহার করলে কাটার দৈর্ঘ্যের নির্ভুলতা সাধারণত ±0.5–1.0 mm হয়।
2) দ্রুত পরিবর্তনযোগ্য CZ পুर्लিন লাইন C ও Z প্রোফাইলের মধ্যে কত দ্রুত বদলাতে পারে?
- স্বয়ংক্রিয় টুল ক্যাসেট, মোটরচালিত প্রস্থ/গভীরতা সমন্বয় এবং recipe পুনরুদ্ধার থাকলে পরিবর্তনে প্রায়ই 8–20 মিনিট লাগে। ম্যানুয়ালি সমন্বয়যোগ্য লাইনে 30–60 মিনিট লাগতে পারে।
3) একটি মেশিন কি উচ্চ-শক্তির ইস্পাত (যেমন, S350–S550) প্রক্রিয়াজাত করতে পারে?
- হ্যাঁ, তবে রোল টুলিং, ক্ষমতা এবং পাসের সংখ্যা সেই অনুযায়ী নির্ধারণ করতে হবে। Springback ও পৃষ্ঠের গুণমান নিয়ন্ত্রণে আরও বেশি forming station, উচ্চতর motor torque এবং আঁচড়-প্রতিরোধী আবরণ লাগতে পারে।
4) CZ purlin line-এ কোন punching option সাধারণত ব্যবহৃত হয়?
- web/flange-এর ছিদ্র, slot, service opening এবং reference notch তৈরিতে ইনলাইন হাইড্রোলিক বা সার্ভো-বৈদ্যুতিক পাঞ্চিং ব্যবহৃত হয়। সার্ভো-বৈদ্যুতিক ইউনিট স্ট্রোকের নির্ভুলতা ও শক্তি-দক্ষতা বাড়ায়।
5) C ও Z প্রোফাইলে মোচড়, বাঁক এবং camber ত্রুটি কীভাবে কমানো যায়?
- সঠিক roll flower নকশা, প্রতিসম pass progression, ক্যালিব্রেট করা entry guide এবং উপযুক্ত strip crown নির্বাচন নিশ্চিত করুন, তারপর straightener-এর সেটিং যাচাই করুন। প্রয়োজন হলে inline straightening এবং forming-এর পর roll/press correction ব্যবহার করুন।
CZ পার্লিন ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- সার্ভো-বৈদ্যুতিক চালনা: শক্তি খরচ কমাতে ও পুনরাবৃত্ত নির্ভুলতা বাড়াতে পাঞ্চিং এবং gap control-এ হাইড্রোলিক ব্যবস্থা প্রতিস্থাপন।
- উন্নত QA: Inline laser profilometry এবং vision AI real time-এ flange flare, web bow ও hole position শনাক্ত করে এবং SPC dashboard-এ তথ্য পাঠায়।
- উচ্চ-শক্তির ইস্পাতে রূপান্তর: আরও প্রকল্পে S450–S550 গ্যালভানাইজড ইস্পাত নির্দিষ্ট করা হচ্ছে; নিয়ন্ত্রিত springback ও ছিদ্রের নির্ভুলতার জন্য রোল নকশা অনুকূল করা হচ্ছে।
- দ্রুত পরিবর্তন: স্বয়ংক্রিয় C↔Z অদলবদল, মোটরচালিত flange/web সমন্বয় এবং বারকোড-নিয়ন্ত্রিত recipe উচ্চ-বৈচিত্র্যের উৎপাদনে বন্ধ থাকার সময় কমায়।
- টেকসইতার ওপর গুরুত্ব: ISO 50001 কর্মসূচির সঙ্গে যুক্ত পুনর্ব্যবহৃত উপাদানযুক্ত গ্যালভানাইজড কয়েল ও শক্তি পর্যবেক্ষণ; সরবরাহকারীরা kWh/ton মাপকাঠি প্রকাশ করেন।
- বিধিপালন: কাঠামোগত উপাদানের জন্য ISO 13849-1 PL d/e নিরাপত্তা, IEC 60204-1 এবং EN 1090 সম্পাদন মানের ব্যবহার বাড়ছে।
2025 কর্মক্ষমতার সারসংক্ষেপ
| মেট্রিক (CZ Purlin Line) | 2022 সালের সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | সুবিধা/নোট | উৎস |
|---|---|---|---|---|
| C↔Z পরিবর্তনের সময় | 35–60 মিনিট | 8–20 min | মিশ্র SKU-এর জন্য উচ্চতর OEE | OEM datasheet: Dallan, Bradbury, Samco |
| কাট দৈর্ঘ্যের নির্ভুলতা | ±1.0–1.5 mm | ±0.5–1.0 mm | Erection site-এ কম adjustment | EN 1090 practice, OEM specification |
| ছিদ্র অবস্থানের সহনশীলতা | ±1.0–1.5 mm | ±0.5–0.8 মিমি | দ্রুত bolted connection | সার্ভো পাঞ্চিং বিক্রেতারা |
| শক্তির তীব্রতা (kWh/ton) | 150–190 | 110–140 | কম পরিচালন ব্যয়/নিঃসরণ | Siemens/ABB motion note |
| সর্বোচ্চ উৎপাদন-লাইনের গতি (সাধারণ প্রোফাইল) | 18–25 m/min | 30–45 m/min | Servo shear ব্যবহারে throughput বৃদ্ধি | OEM brochure |
| Inline QA গ্রহণ (নতুন line) | ~25% | 50–60% | রিয়েল-টাইম ত্রুটি প্রতিরোধ | Keyence/Micro-Epsilon |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ISO 13849-1 যন্ত্রপাতির নিরাপত্তা: https://www.iso.org
- IEC 60204-1 মেশিনের বৈদ্যুতিক সরঞ্জাম: https://webstore.iec.ch
- ইস্পাত কাঠামোর EN 1090 এক্সিকিউশন: https://standards.cen.eu
- World Steel Association (উপকরণ, HSS প্রবণতা):https://worldsteel.org
- Keyence ইনলাইন পরিদর্শন: https://www.keyence.com
- Siemens-এর মোশন-দক্ষতা সংস্থান: https://new.siemens.com
- ABB drive ও energy optimization: https://new.abb.com/drives
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: সার্ভো-বৈদ্যুতিক পাঞ্চিংয়ে C↔Z পরিবর্তন দ্রুত করা (2025)
পটভূমি: লজিস্টিকস কেন্দ্রের জন্য বিভিন্ন ধরনের পুर्लিন সরবরাহকারী মধ্যপ্রাচ্যের এক ফ্যাব্রিকেটরের 45–55 মিনিট পরিবর্তনে লাগত এবং ছিদ্রের অবস্থান পুনরায় কাজ করতে হতো।
সমাধান: সার্ভো-বৈদ্যুতিক পাঞ্চিং, স্বয়ংক্রিয় C/Z ক্যাসেট, মোটরচালিত flange/web প্রস্থ নিয়ন্ত্রণ, বারকোড recipe লোডিং এবং flange flare ও ছিদ্রের স্থানাঙ্কের জন্য ইনলাইন লেজার মাপব্যবস্থা যুক্ত করা হয়।
ফলাফল: পরিবর্তনের সময় 14–18 মিনিটে নামে; ছিদ্রের অবস্থানের CpK 1.05 থেকে 1.48-এ বাড়ে; অপচয় 32% কমে; প্রতি টনে শক্তি 15% কমে।
কেস স্টাডি 2: S500GD Z পুर्लিনে নির্ভুল সহনসীমায় গঠন (2024)
পটভূমি: একটি EU OEM-এর স্বয়ংক্রিয় বোল্ট সংযোজনের জন্য ±0.6 mm ছিদ্র-সহনসীমাসহ S500GD Z পুर्लিন দরকার ছিল। প্রচলিত রোল নকশায় springback ও মোচড় দেখা দিত।
সমাধান: আরও পাস, crowned roll, anti-flare calibration pass এবং CAD/CAM-এ পূর্বাভাসভিত্তিক springback ক্ষতিপূরণসহ roll flower নতুন করে নকশা করা হয়; web pre-punch alignment sensor যোগ করা হয়।
ফলাফল: মোচড় 41% কমে; 32 m/min গতিতে ছিদ্রের সহনসীমা ±0.6 mm হয়; first-pass yield 95.1% থেকে 98.4%-এ বাড়ে।
বিশেষজ্ঞদের মতামত
- Mark Thompson, পণ্য ব্যবস্থাপক, Bradbury Group
“দীর্ঘ span-এর জন্য উচ্চ-শক্তির গ্যালভানাইজড ইস্পাতের চাহিদা বাড়ছে। সফল হবে সেই লাইন, যা springback কমিয়ে গতি বজায় রেখেও ছিদ্রের নির্ভুলতা ও কাটার দৈর্ঘ্য ধরে রাখতে পারে।” - Dr. Ana Ribeiro, কাঠামোগত ইস্পাত বিশেষজ্ঞ, European Committee for Standardization (CEN)
“EN 1090-এর সঙ্গে সামঞ্জস্য এবং তাপ-সংখ্যা থেকে ছিদ্রের মানচিত্র পর্যন্ত শক্তিশালী ট্রেসেবিলিটি সাইটের ঝুঁকি কমায়। ডিজিটাল লট রেকর্ডের সঙ্গে যুক্ত ইনলাইন মেট্রোলজি এখন ক্রয়ের শর্ত হয়ে উঠছে।” - Vivek Narula, প্রযুক্তি প্রধান, Samco Machinery
“সার্ভো-বৈদ্যুতিক পাঞ্চিং এবং স্বয়ংক্রিয় gap control শক্তি খরচ ও সেটআপের সময়—দুটিই কমায়। CZ পুर्लিন ফর্মিং মেশিনে মাঝারি উৎপাদন পরিমাণে এসব উন্নয়নে সাধারণত 12–24 মাসে বিনিয়োগের অর্থ উঠে আসে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন:
- COPRA RF (Datapoint/DAHEX): https://www.datam.de
- PROFIL রোলফর্ম ডিজাইন সফটওয়্যার: https://www.ubeco.com
- Altair Inspire/Forming: https://www.altair.com
- মানদণ্ড ও সম্মতি:
- ইস্পাত কাঠামোর EN 1090 এক্সিকিউশন: https://standards.cen.eu
- ISO 13849-1 নিরাপত্তা মান: https://www.iso.org
- IEC 60204-1 বৈদ্যুতিক নিরাপত্তা: https://webstore.iec.ch
- ইনলাইন QA এবং পরিমাপ:
- Keyence ভিশন সিস্টেম: https://www.keyence.com
- Micro-Epsilon লেজার প্রোফাইল সেন্সর:https://www.micro-epsilon.com
- পরিচালনা ও রক্ষণাবেক্ষণ:
- Fiix CMMS: https://www.fiixsoftware.com
- UpKeep CMMS: https://www.onupkeep.com
বাস্তবায়নের পরামর্শ: কেনার আগে আপনার কয়েলের গ্রেড (যেমন, S350–S550) এবং পূর্ণ ছিদ্র-বিন্যাস ব্যবহার করে প্রত্যক্ষ FAT পরিচালনা করুন। লক্ষ্যগতিতে পরিবর্তনের সময়, কাটার দৈর্ঘ্যের নির্ভুলতা, ছিদ্রের অবস্থান CpK, মোচড়/বাঁক এবং প্রতি টনে শক্তি যাচাই করুন; Erection Method Statement-এর জন্য SPC প্রতিবেদন সংরক্ষণ করুন।
সর্বশেষ হালনাগাদ: 2025-10-23
পরিবর্তনের নথি: 5টি FAQ যোগ করা হয়েছে, performance table ও citation-সহ 2025 সালের প্রবণতা যুক্ত হয়েছে; দুটি সাম্প্রতিক case study অন্তর্ভুক্ত হয়েছে; বিশেষজ্ঞের মতামত যোগ হয়েছে; CZ purlin forming machine নিয়ে implementation tip-সহ tool/resource সংকলন করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-05-15 অথবা EN/ISO standard হালনাগাদ হলে, প্রধান OEM-রা নতুন CZ line প্রকাশ করলে, কিংবা নতুন HSS (S550+) forming data পাওয়া গেলে—যেটি আগে ঘটে।





