
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল ফর্মিং একটি ধাতু গঠন প্রক্রিয়া যা স্থির ক্রস-সেকশন বিশিষ্ট দীর্ঘ শীট ধাতুর অংশ তৈরি করতে ব্যবহৃত হয়। একটি রোল ফর্মিং মেশিন ধাতুর স্ট্রিপগুলিকে পরপরপরের রোল সেটের মধ্য দিয়ে পাস করে কাঙ্ক্ষিত ক্রস-সেকশনাল প্রোফাইলে ধাপে ধাপে গঠন করে।
ছোট রোল ফর্মিং মেশিন নিম্ন থেকে মাঝারি উৎপাদন পরিমাণ এবং ছোট অংশের আকারের জন্য ডিজাইন করা হয়েছে। এগুলি ছোট নির্মাতাদের কাস্টম রোল করা ধাতুর অংশগুলি বাইরে আউটসোর্সিংয়ের পরিবর্তে অভ্যন্তরীণভাবে তৈরি করার জন্য একটি অর্থনৈতিক সমাধান প্রদান করে।
এই গাইডটি ছোট রোল ফর্মিং মেশিনগুলির ধরন, স্পেসিফিকেশন, অ্যাপ্লিকেশন, ইনস্টলেশন, অপারেশন, সাপ্লায়ার, খরচ এবং আরও অনেক কিছু কভার করে একটি বিস্তৃত ওভারভিউ প্রদান করে।
ছোট রোল ফর্মিং মেশিনের ওভারভিউ
রোল ফর্মিং মেশিনগুলি নিম্ন পরিমাণ উৎপাদনের জন্য ছোট মেশিন থেকে ব্যাপক উৎপাদনের জন্য বৃহৎ উচ্চ-গতির লাইন পর্যন্ত বিভিন্ন আকারে পাওয়া যায়।
ছোট রোল ফর্মারগুলিকে আলাদা করার মূল কারণসমূহ:
ছোট রোল ফর্মারের বৈশিষ্ট্য:
| প্যারামিটার | বিস্তারিত |
|---|---|
| উৎপাদন পরিমাণ | নিম্ন থেকে মাঝারি পরিমাণ, সাধারণত শিফটপ্রতি ৫০০ টির নিচে |
| অংশের আকার | প্রায় ৮০০ মিমি পর্যন্ত সংকীর্ণ প্রস্থ, পাতলা গেজ |
| লাইন গতি | ১০ – ৪৫ ফুট/মিনিট সাধারণত |
| ফর্মিং স্টেশন | অংশের জটিলতা অনুসারে সর্বোচ্চ ১০টি ফর্মিং স্ট্যান্ড |
| প্রধান ড্রাইভ পাওয়ার | সাধারণত ১৫ কিলোওয়াটের নিচে |
| মেশিনের ওজন | ১০,০০০ পাউন্ডের নিচে ফুটপ্রিন্ট |
| খরচ | ৫০,০০০ থেকে ৫০০,০০০ ডলার মূল্যের পরিসর |
ছোট রোল ফর্মিং সরঞ্জাম নিম্ন আউটপুট প্রয়োজনীয়তা এবং ব্র্যাকেট, প্যানেল, টিউব এবং চ্যানেলের মতো ছোট অংশসমূহের জন্য ব্যবসাগুলির জন্য অভ্যন্তরীণ উৎপাদনের একটি সাশ্রয়ী সমাধান প্রদান করে।
ছোট রোল ফর্মিং মেশিনের ধরনসমূহ
ছোট রোল ফর্মারের দুটি প্রধান বিভাগ রয়েছে:
স্ট্যান্ডার্ড রোল ফর্মিং লাইন
- মডুলার ইন-লাইন ফর্মিং এবং কাটিং স্টেশন নিয়ে গঠিত
- বিভিন্ন প্রোফাইলের জন্য সেট আপ করা যায় এমন নমনীয় রোল টুলিং প্রদান করে
- শিফটপ্রতি প্রায় ১০০-৫০০ টি উৎপাদন পরিমাণ
- অংশের দৈর্ঘ্য সাধারণত ২৫ ফুট পর্যন্ত
- সংক্ষিপ্ত থেকে মাঝারি রানের জন্য ব্যবহৃত
রোটারি টেবিল রোল ফর্মার
- ফর্মিং স্ট্যান্ডগুলি একটি বৃত্তাকারে সাজানো কমপ্যাক্ট ডিজাইন
- শীট ধাতু টেবিল ঘুরানোর মাধ্যমে স্ট্যান্ডগুলির মধ্য দিয়ে গঠিত হয়
- শিফটপ্রতি নিম্ন আউটপুট প্রায় ৫০-২০০ টি
- সর্বোচ্চ অংশের দৈর্ঘ্য সংক্ষিপ্ত, সাধারণত ১৫ ফুটের নিচে
- উচ্চ মিশ্রণ, নিম্ন পরিমাণ উৎপাদনের জন্য উপযুক্ত
রোল ফর্মার ধরনের তুলনা:
| মেশিনের প্রকার | স্ট্যান্ডার্ড রোল লাইন | রোটারি টেবিল |
|---|---|---|
| উৎপাদন আয়তন | মাঝারি | নিম্ন |
| সর্বোচ্চ অংশের দৈর্ঘ্য | দীর্ঘ | সংক্ষিপ্ত |
| চেঞ্জওভার সময় | দীর্ঘ | দ্রুত |
| নমনীয়তা | উচ্চ মিশ্রণ | নিম্ন মিশ্রণ |
| খরচ | উচ্চ | নিম্ন |
উভয় ডিজাইনই ছোট উৎপাদন স্কেলের রোল ফর্মিংয়ের জন্য নমনীয় দ্রুত চেঞ্জ টুলিংয়ের সুবিধা প্রদান করে। স্ট্যান্ডার্ড ইন-লাইন মেশিনের উচ্চতর আউটপুট থাকে যেখানে রোটারি টেবিল সিস্টেম দ্রুত চেঞ্জওভার সক্ষম করে।
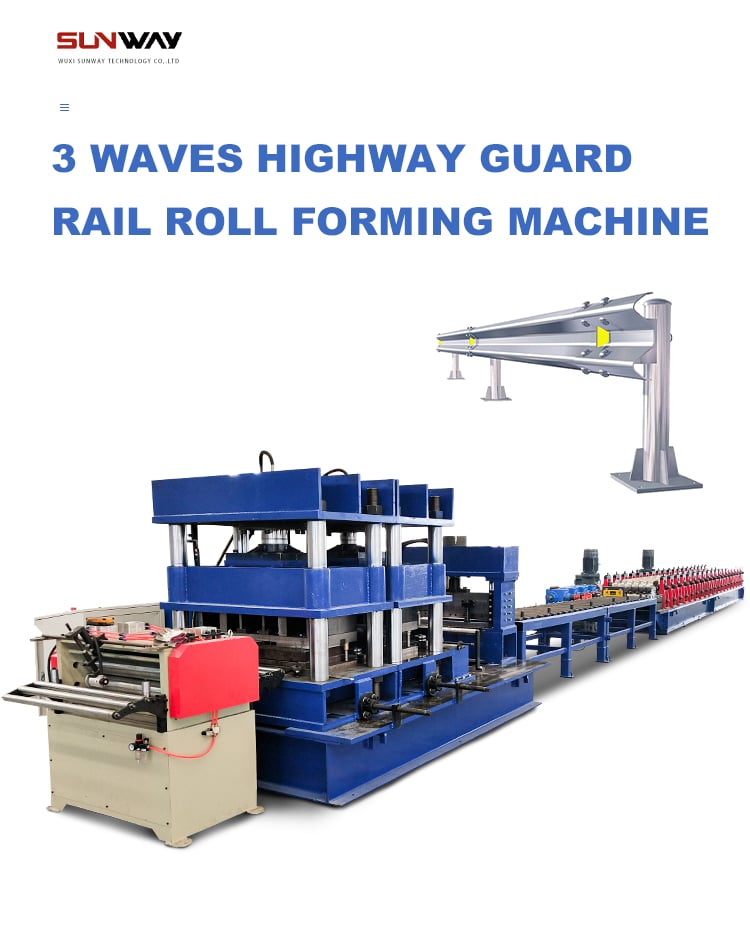
ছোট রোল ফর্মারের স্পেসিফিকেশন
ছোট রোল ফর্মিং সিস্টেম ক্রয় বা ডিজাইন করার জন্য বিবেচনা করতে হবে এমন মূল স্পেসিফিকেশনসমূহ:
ছোট রোল ফর্মার ডিজাইন স্পেসিফিকেশন:
| প্যারামিটার | সাধারণ পরিসীমা |
|---|---|
| ফর্মিং স্টেশন | ৪-১০ স্ট্যান্ড |
| লাইন গতি | ১০-৪৫ ফুট/মিনিট |
| প্রধান ড্রাইভ পাওয়ার | ৫-১৫ কিলোওয়াট |
| উপাদানের পুরুত্ব | ২০-১৬ গেজ (০.৮-১.৫ মিমি) |
| উপাদানের ধরন | কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম |
| পার্টের প্রস্থ | ৮০০ মিমি পর্যন্ত |
| অংশের দৈর্ঘ্য | ২৫ ফুট পর্যন্ত (ইন-লাইন), ১৫ ফুট (রোটারি) |
| রোল টুলিং | কুইক চেঞ্জ ক্যাসেট স্টাইল |
| নিয়ন্ত্রণ ব্যবস্থা | এইচএমআই টাচস্ক্রিন সহ পিএলসি |
| মেশিনের ওজন | < ১০,০০০ পাউন্ড |
| যন্ত্রের আকার | ১০-৩০ ফুট দৈর্ঘ্য |
ফর্মিং স্ট্যান্ডের সংখ্যা, সর্বোচ্চ স্ট্রিপ প্রস্থ এবং প্রধান ড্রাইভ পাওয়ার রোল ফর্মার যে অংশের আকার এবং উপাদানের মোটা-পাতলা উৎপাদন করতে পারে তা নির্ধারণ করে। দ্রুত পরিবর্তনযোগ্য টুলিং বিভিন্ন প্রোফাইলের জন্য নমনীয় সেটআপের অনুমতি দেয়।
ছোট রোল ফর্মার ডিজাইন বিবেচনা
ছোট রোল ফর্মিং সিস্টেম নির্বাচন এবং একীভূতকরণের সময় বিবেচনা করার মূল কারণসমূহ:
রোল ফর্মার ডিজাইন বিবেচনা:
| প্যারামিটার | বিস্তারিত |
|---|---|
| উৎপাদন আয়তন | প্রত্যাশিত আউটপুট হারের জন্য যন্ত্রের আকার নির্ধারণ করুন |
| অংশের আকার | অংশের মাপের উপযোগী প্রস্থ এবং শক্তি নির্বাচন করুন |
| উপাদানের ধরন | ব্যবহৃত উপাদানের উপযোগী টুলিং এবং যন্ত্র নির্মাণ |
| অংশের ডিজাইন | প্রোফাইলের জটিলতা প্রয়োজনীয় স্টেশনের উপর প্রভাব ফেলে |
| গৌণ কার্যক্রম | প্রয়োজনে পাঞ্চিং, কাটিং, বেন্ডিং, ওয়েল্ডিংয়ের জন্য স্টেশন যোগ করুন |
| দ্রুত পরিবর্তনযোগ্য টুলিং | উচ্চ পণ্য মিশ্রণের জন্য পরিবর্তনের সময় কমায় |
| নিয়ন্ত্রণ ব্যবস্থা | সহজ অপারেশন এবং ডেটা ট্র্যাকিংয়ের জন্য স্বয়ংক্রিয় |
| নিরাপত্তা | নিরাপদ অপারেশনের জন্য গার্ডস, ই-স্টপস, ইন্টারলকস |
| লাইন ইন্টিগ্রেশন | উপকরণ পরিচালনা এবং অটোমেশন স্তর |
উৎপাদন প্রয়োগটি নির্ধারণ করে রোল ফর্মার কীভাবে ডিজাইন, সজ্জিত এবং উৎপাদন প্রক্রিয়ায় একীভূত হবে।
রোল ফর্মিং প্রক্রিয়ার সারাংশ
রোল ফর্মিং শীট বা কয়েল উপকরণকে একাধিক ফর্মিং স্ট্যান্ডের মাধ্যমে ধাপে ধাপে বাঁকিয়ে অংশ তৈরি করে:
রোল ফর্মিং প্রক্রিয়ার ধাপসমূহ:
- শীট/কয়েল উপকরণ রোল ফর্মারে প্রবেশ করে
- প্রগ্রেসিভ স্টেশনগুলি উপকরণকে ক্রমান্বয়ে বাঁকায়
- কনটুর মিলিত রোল টুলস প্রোফাইল আকার দেয়
- কাট-অফ স অংশগুলিকে দৈর্ঘ্য অনুযায়ী কাটে
- গঠিত অংশগুলি লাইন থেকে বের হয়
রোল ফর্মিং এর সুবিধাসমূহ:
- স্থির প্রোফাইলের দীর্ঘ অংশগুলির দক্ষ ভর্তি উৎপাদন
- ভাল মাত্রাগত নির্ভুলতা এবং পৃষ্ঠের সমাপ্তি
- বিভিন্ন উপকরণের আকার এবং প্রকারের বিস্তৃত পরিসর
- স্ট্যাম্পিংয়ের তুলনায় কম টুলিং খরচ
- উচ্চ উৎপাদন পরিমাণের জন্য আদর্শ
রোল ফর্মড অংশগুলি স্ট্যাম্পিংয়ের তুলনায় কম প্রেস টনেজ প্রয়োজন করে, কিন্তু ফর্মিং স্টেশনগুলির জন্য দীর্ঘতর মেশিনের প্রয়োজন হয়।
ছোট রোল ফর্মার প্রয়োগসমূহ
ছোট রোল ফর্মিং মেশিনগুলি বিভিন্ন প্রয়োগের জন্য ধাতব অংশ উৎপাদন করে:
শিল্প প্রয়োগসমূহ:
- এইচভিএসি এবং ভেন্টিলেশন – ডাক্টস, ভেন্টস, লুভারস
- ভবন এবং নির্মাণ – স্টাডস, ট্র্যাক, ছাদ, সাইডিং, গাটারস
- আসবাবপত্র – লেগস, ফ্রেমস, হ্যান্ডেলস
- পরিবহন – প্যানেলস, টিউবস, ব্র্যাকেটস
- উপকরণ পরিচালনা – রেলস, কনভেয়রস, গার্ডস
- কৃষি – প্যানেলস, স্ট্রাকচারাল অংশসমূহ
- শিল্প সরঞ্জাম – গার্ডস, ফ্রেমস, এনক্লোজারস
সাধারণ অংশের আকৃতিসমূহ:
- সি এবং ইউ চ্যানেলস
- বর্গক্ষেত্রীয় এবং আয়তক্ষেত্রীয় টিউবস
- অ্যাঙ্গেলস এবং এল ব্রেসেস
- প্যানেলস এবং প্লেটস
- রেলস এবং ট্র্যাকস
- গঠিত টিউবস এবং পাইপস
- কাস্টম স্ট্রাকচারাল আকৃতিসমূহ
ছোট নমনীয় রোল ফর্মারগুলি অনেক শিল্পে ব্যবহৃত অংশের সংক্ষিপ্ত থেকে মাঝারি উৎপাদন রান উৎপাদন করে।
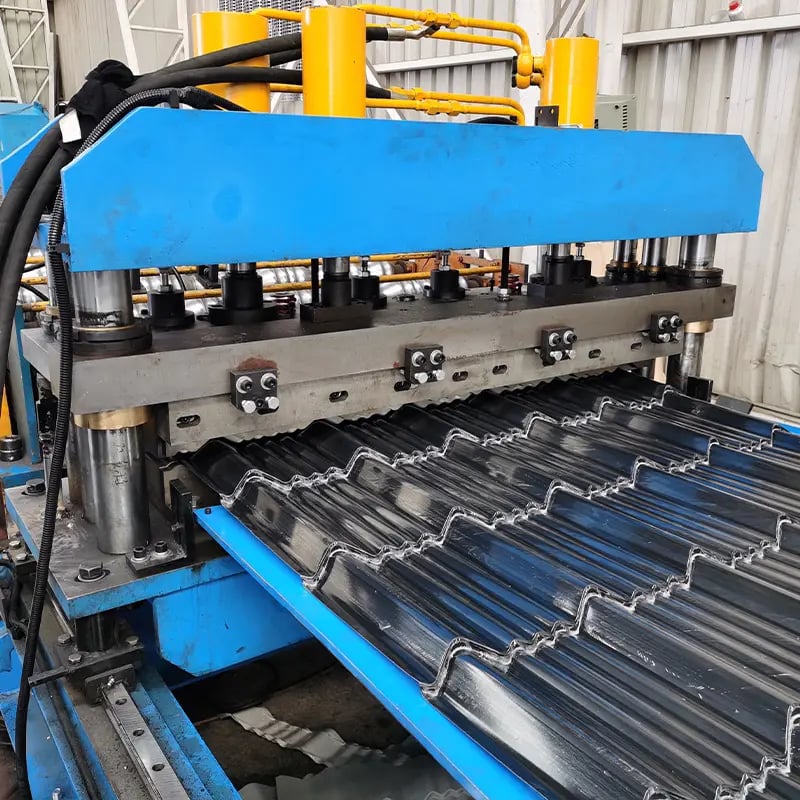
ছোট রোল ফর্মিং মেশিন নির্বাচন
ছোট রোল ফর্মার নির্বাচনের সময় মূল বিবেচনাসমূহ:
রোল ফর্মার নির্বাচনের কারণসমূহ:
| প্যারামিটার | বিস্তারিত |
|---|---|
| উৎপাদন আয়তন | প্রত্যাশিত আউটপুট হারের জন্য আকার |
| অংশের আকার | সর্বোচ্চ প্রস্থ এবং দৈর্ঘ্য ক্ষমতা নির্বাচন করুন |
| উপাদানের ধরন | নির্মাণ এবং টুলিং ব্যবহৃত উপকরণের উপযোগী |
| অংশের জটিলতা | প্রয়োজনীয় ফর্মিং স্ট্যান্ডের সংখ্যা |
| গৌণ কার্যক্রম | পাঞ্চিং, কাটিং, বেন্ডিং স্টেশন যোগ করা |
| দ্রুত পরিবর্তনযোগ্য টুলিং | চেঞ্জওভার সময় হ্রাস করে |
| নিয়ন্ত্রণ ব্যবস্থা | অটোমেশন এবং ডেটা মনিটরিংয়ের স্তর |
| নিরাপত্তা ব্যবস্থা | গার্ডস, সেফটি সার্কিটস, ই-স্টপস |
| লাইন ইন্টিগ্রেশন | উপকরণ পরিচালনা এবং অংশ প্রবাহ |
| সরবরাহকারীর অভিজ্ঞতা | কোম্পানির দক্ষতা এবং সহায়তা |
| অপারেশনাল খরচ | পাওয়ার, রক্ষণাবেক্ষণ, খরচযোগ্য কারণসমূহ |
উৎপাদন প্রয়োগ এবং স্পেসিফিকেশন বিশ্লেষণ করে প্রয়োজনীয় রোল ফর্মারের প্রকার, আকার এবং কনফিগারেশন নির্ধারণ করা হয়।
ইন-লাইন রোল ফর্মিং মেশিন ডিজাইন
স্ট্যান্ডার্ড ইন-লাইন রোল ফর্মারগুলি প্রবেশ ও প্রস্থান টেবিল, ফর্মিং স্ট্যান্ড, পাঞ্চিং এবং কাটিং স্টেশন, অংশ সংগ্রহ এবং রোল টুলিং নিয়ে গঠিত:
ইন-লাইন রোল ফর্মার উপাদানসমূহ:
| স্টেশন | কার্যাবলী |
|---|---|
| ডিকয়লার | স্ট্রিপ মেশিনে প্রবেশ করায় |
| প্রবেশ টেবিল | স্ট্রিপ সারিবদ্ধ ও নির্দেশ করে |
| ফর্মিং স্ট্যান্ডস | ক্রমিক বাঁকানো স্টেশনসমূহ |
| পাঞ্চিং/নচিং | সেকেন্ডারি অপারেশন |
| শিয়ারিং/স শেষ | অংশগুলি দৈর্ঘ্য অনুসারে কাটে |
| প্রস্থান টেবিল | সমাপ্ত অংশসমূহ সংগ্রহ করে |
| রোল টুলিং | প্রোফাইল কনটুর গঠন করে |
ইন-লাইন রোল ফর্মারগুলি মেশিনের আকারভেদে ১০-৪৫ ফুট প্রতি মিনিট গতিতে সর্বোচ্চ ২৫ ফুট দীর্ঘ অংশ উৎপাদন করে। অধিক ফর্মিং স্ট্যান্ড জটিল অংশ আকৃতি সম্ভব করে। ঘূর্ণায়মান এবং শাটল টেবিল স্ট্যান্ডসমূহ দিয়ে ছোট অংশ ইনডেক্স করে।
ঘূর্ণায়মান টেবিল রোল ফর্মিং মেশিন
ঘূর্ণায়মান টেবিল রোল ফর্মারগুলি ফর্মিং স্ট্যান্ডগুলি একটি ঘূর্ণায়মান টেবিলের চারপাশে বৃত্তাকারে সাজায়:
ঘূর্ণায়মান টেবিল রোল ফর্মার উপাদানসমূহ:
| স্টেশন | কার্যাবলী |
|---|---|
| কয়েল রিল | স্ট্রিপ কয়েল ধরে রাখে |
| স্ট্রেইটনার | কয়েল বক্রতা অপসারণ করে |
| ফিড ইউনিট | স্ট্রিপ মেশিনে প্রবেশ করায় |
| রোটারি টেবিল | স্ট্যান্ডসমূহ দিয়ে অংশ ইনডেক্স করে |
| ফর্মিং স্ট্যান্ডস | অংশ ক্রমিকভাবে গঠন করে |
| পাঞ্চ প্রেস | সেকেন্ডারি অপারেশন |
| শিয়ার/স | অংশগুলি দৈর্ঘ্য অনুসারে কাটে |
| অংশ কনভেয়র | সমাপ্ত অংশ বহন করে বহির্গত করে |
| টুলিং | প্রোফাইল কনটুর গঠন করে |
ঘূর্ণায়মান টেবিলটি অংশটি প্রতিটি স্টেশন দিয়ে ইনডেক্স করে যেন স্টেশনগুলি ইন-লাইন। সাধারণ সর্বোচ্চ অংশ দৈর্ঘ্য প্রায় ১৫ ফুট।
রোল ফর্মিং টুলিং
বিশেষ কনটুরযুক্ত রোল টুলসমূহ শীট মেটালকে কাঙ্ক্ষিত অংশ প্রোফাইলে গঠন করে:
রোল ফর্মিং টুলিং:
- যন্ত্রাংশ-নির্মিত স্টিল বা অ্যালুমিনিয়াম দিয়ে তৈরি
- উপরের এবং নিচের যুক্ত সেটগুলি অংশের কনটুরের সাথে খাপ খায়
- দ্রুত পরিবর্তনের জন্য ক্যাসেট ডিজাইন
- ঘর্ষণ প্রতিরোধের জন্য শক্ত করা পৃষ্ঠ
- প্রতিটি প্রোফাইল এবং আকারের জন্য একাধিক সেট
রোল টুলগুলি উচ্চ লোড এবং গতির সাথে খাপ খেতে হবে। কুইক চেঞ্জ ক্যাসেটগুলি গাইড রেল বা কার্তুজ ব্যবহার করে দ্রুত প্রোফাইল পরিবর্তন সম্ভব করে।
সঠিক টুল ডিজাইন এবং উৎপাদন মানসম্পন্ন রোল ফর্মড পার্টস উৎপাদনে অত্যাবশ্যকীয়। রোল টুলস সময়ের সাথে পরিধানের কারণে শার্পেনিং এবং মেরামতের প্রয়োজন হয়।
সেকেন্ডারি প্রসেসিং স্টেশনস
ছোট রোল ফর্মারগুলি সেকেন্ডারি প্রসেসিং অপারেশনগুলি একীভূত করতে পারে:
সেকেন্ডারি প্রসেসিং স্টেশনস
| প্রক্রিয়া | বর্ণনা |
|---|---|
| পাঞ্চিং | ফ্ল্যাট বা রোটারি প্রেস ব্যবহার করে ছিদ্র সৃষ্টি করে |
| নচিং | কাটা নচড সেকশনস |
| এমবসিং | উত্তোলিত বা অবগত আকৃতি গঠন করে |
| বাঁকানো | হেমিং এবং অ্যাঙ্গেল বেন্ডস |
| ওয়েল্ডিং | রেজিস্ট্যান্স সিম এবং স্পট ওয়েল্ডিং |
| হার্ডওয়্যার সন্নিবেশ | নাট, বোল্ট, ক্লিপ স্থাপন করে |
এই অতিরিক্ত কার্যক্রমগুলি শেষ অংশগুলিকে দৈর্ঘ্যে কাটার পূর্বে সরাসরি লাইনে সম্পাদিত হয়। এগুলি একটি মেশিনে সম্পন্নযোগ্য অংশের বৈশিষ্ট্যের পরিসর প্রসারিত করে।
কাটিং এবং সর্চুলিং সরঞ্জাম
একটি কাট-অফ স্টেশন গঠিত স্ট্রিপকে পৃথক অংশে বিভক্ত করে:
রোল ফর্মার কাটিং পদ্ধতি:
| পদ্ধতি | বর্ণনা |
|---|---|
| শিয়ারিং | গিলোটিন শিয়ার অংশ কাটে |
| বৃত্তাকার আরশি | কার্বাইড আরশির ফলক অংশ কাটে |
| অ্যাব্রাসিভ আরশি | অ্যাব্রাসিভ ডিস্কযুক্ত কাটা আরশি |
| লেজার কাটিং | সিএনসি লেজার প্রোফাইল কাটে |
শিয়ারিং বর্গাকার কাটা প্রান্ত তৈরি করে কিন্তু উচ্চ শক্তির প্রয়োজন হয়। আরশি বাঁকা প্রান্ত তৈরি করে কিন্তু ফলক রক্ষণাবেক্ষণের প্রয়োজন। লেজার যোগাযোগ ছাড়াই জটিল প্রোফাইল কাটে।
কাটিং স্টেশনের বিবেচনা:
- শেষ ফর্মিং স্ট্যান্ডের পরে অবস্থিত
- সর্বোচ্চ অংশের দৈর্ঘ্য ক্ষমতা নির্ধারণ করে
- অংশের শুরু/শেষে সামান্য টেপার যোগ করে
- বর্জ্য টুকরোগুলি স্বয়ংক্রিয়ভাবে পৃথক করা যায়
আরশি উন্নত কাটা প্রান্তের গুণমান তৈরি করে যেখানে শিয়ারের উচ্চ শক্তির প্রয়োজন। কাটিং পদ্ধতি অংশের শেষ ফিনিশ এবং দৈর্ঘ্যের নির্ভুলতাকে প্রভাবিত করে।
রোল ফর্মার ড্রাইভ এবং কন্ট্রোল
মূল যান্ত্রিক এবং বৈদ্যুতিক উপাদানসমূহ:
রোল ফর্মার ড্রাইভ এবং কন্ট্রোল:
| সিস্টেম | বর্ণনা |
|---|---|
| প্রধান ড্রাইভ | এসি মোটর এবং গিয়ারবক্সসহ লাইন চালায় |
| হাইড্রোলিক্স | কিছু মডেলে কাট-অফ প্রেসের জন্য ব্যবহৃত |
| পিএলসি | স্টেশন এবং অটোমেশন নিয়ন্ত্রণ করে |
| এইচএমআই | প্রোগ্রামিংয়ের জন্য টাচস্ক্রিন ইন্টারফেস |
| সেন্সর | স্ট্রিপের অবস্থান এবং ফিড পরিমাপ করে |
| নিরাপত্তা সার্কিট | ই-স্টপ, ইন্টারলক এবং সম্মতির জন্য |
পিএলসি সকল মেশিনের গতি এবং অটোমেশন সমন্বয় করে। এইচএমআই অপারেটরদের লাইন নিয়ন্ত্রণ করতে এবং জব সেটআপ সংরক্ষণ করতে সক্ষম করে।
উন্নত নিয়ন্ত্রণগুলি প্রোফাইলের মধ্যে দ্রুত পরিবর্তন এবং মেশিনের কর্মক্ষমতা পর্যবেক্ষণ সক্ষম করে।
রোল ফর্মার লাইন ইন্টিগ্রেশন
রোল ফর্মারগুলি স্বয়ংক্রিয় উৎপাদন লাইনে একীভূত করা যায়:
লাইন ইন্টিগ্রেশন সিস্টেমসমূহ
- কয়েল হ্যান্ডলিং সরঞ্জাম
- ফিডার টেবিল
- কনভেয়র এবং ট্রান্সফার
- অংশ সংগ্রহ টেবিল
- রোবোটিক ম্যাটেরিয়াল হ্যান্ডলিং
- অংশ পরিদর্শন সিস্টেম
- ডেটা পর্যবেক্ষণ সফটওয়্যার
- প্যাকেজিং সরঞ্জাম
উপকরণ প্রবাহের অটোমেশন উৎপাদনশীলতা বাড়ায়। পরিদর্শন অংশের গুণমান যাচাই করে। ডেটা সিস্টেম উৎপাদন ট্র্যাক করে। রোবটগুলি গৌণ প্রক্রিয়াকরণের জন্য অংশ হ্যান্ডল করতে পারে।
রোল ফর্মার নিরাপত্তা সরঞ্জাম
রোল ফর্মারগুলি বিভিন্ন নিরাপত্তা প্রক্রিয়া ব্যবহার করে:
রোল ফর্মার নিরাপত্তা সরঞ্জাম:
| নিরাপত্তা আইটেম | বর্ণনা |
|---|---|
| গার্ডস | বিপদপূর্ণ এলাকা ঘিরে রাখে |
| ইন্টারলক | খোলা হলে গতি বন্ধ করে |
| ই-স্টপ | সকল গতি তাৎক্ষণিকভাবে বন্ধ করে |
| নিরাপত্তা রিলে | স্থিতি পর্যবেক্ষণ করে |
| নিরাপত্তা ম্যাট | পা দিলে গতি বন্ধ করে |
| সেন্সর | অঞ্চলে অপারেটর শনাক্ত করে |
| ব্রেক সিস্টেম | বিপজ্জনক গতি দ্রুত বন্ধ করে |
সঠিক গার্ডিং চলমান অংশের সাথে যোগাযোগ নির্মূল করে। ই-স্টপ, নিরাপত্তা রিলে এবং ইন্টারলক ট্রিপ হলে মেশিন বন্ধ করে। অন্যান্য ডিভাইস অপারেটরের অবস্থান অনুভব করে এবং অতিরিক্ত সুরক্ষা যোগ করে।
ছোট রোল ফর্মার সরবরাহকারী
ছোট রোল ফর্মিং সরঞ্জামের অনেক নির্মাতা রয়েছে:
ছোট রোল ফর্মার নির্মাতা:
| প্রতিষ্ঠান | অবস্থান | মডেলসমূহ |
|---|---|---|
| স্যামকো মেশিনারি | টরন্টো, কানাডা | ৮০০ মিমি প্রস্থ পর্যন্ত ইন-লাইন এবং রোটারি টেবিল |
| ব্র্যাডবুরি গ্রুপ | মাউন্ডরিজ, যুক্তরাষ্ট্র | ১০০০ মিমি প্রস্থ পর্যন্ত ইন-লাইন মেশিন |
| Formtek | ক্লিভল্যান্ড, যুক্তরাষ্ট্র | রোটারি টেবিল এবং কাস্টম রোল লাইন |
| ব্রাউন প্রেসিশন টুল | ইউটিকা, যুক্তরাষ্ট্র | কাস্টম রোল ফর্মার |
| কোমেট মেশিনস | মহারাষ্ট্র, ভারত | স্ট্যান্ডার্ড এবং কাস্টম মেশিন |
| Botou Xianfa | হেবেই, চীন | আরও সাধারণ রোটারি টেবিল এবং শাটল মডেল |
অনেক নির্মাতা নির্দিষ্ট প্রয়োগের জন্য কাস্টমাইজযোগ্য স্ট্যান্ডার্ড প্ল্যাটফর্ম সরবরাহ করেন। বৃহত্তর সরবরাহকারীদের রোল ফর্মিং সরঞ্জাম ডিজাইন করার দশকেরও বেশি শিল্প অভিজ্ঞতা রয়েছে।
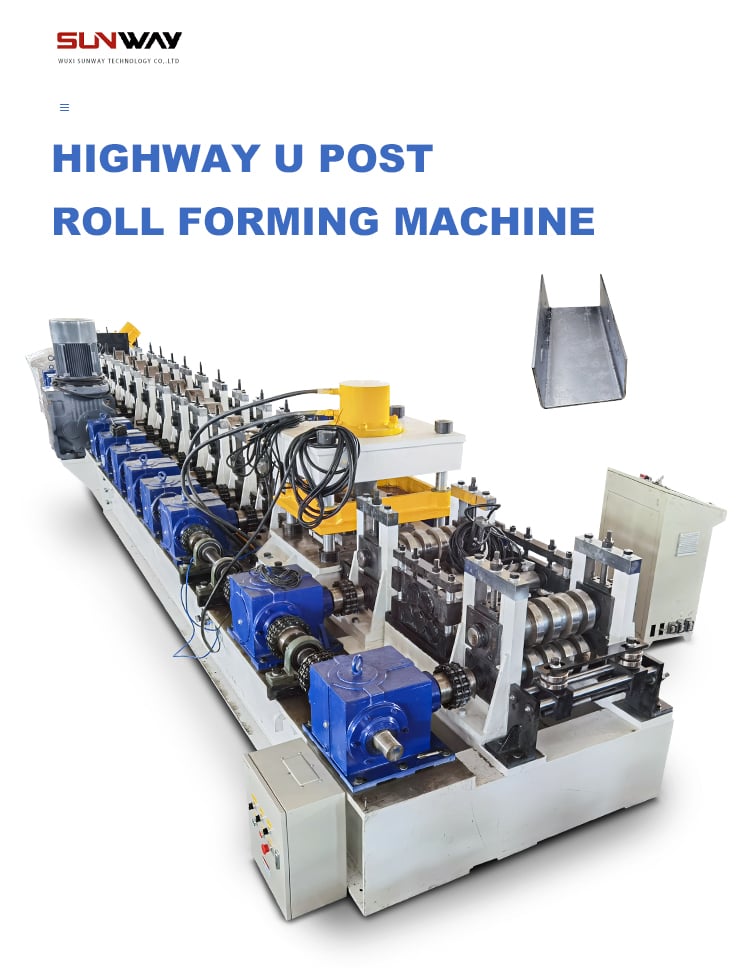
রোল ফর্মিং মেশিন ক্রয় বিবেচনা
ছোট রোল ফর্মারে বিনিয়োগের সময় মূল ক্রয়কারী উপাদানসমূহ:
রোল ফর্মার ক্রয় বিবেচনা
- উৎপাদন পরিমাণের প্রয়োজনীয়তা
- উপলব্ধ কারখানার স্থান এবং লেআউট
- অংশের আকার, উপাদান এবং বৈশিষ্ট্যসমূহ
- প্রদত্ত টুলিং ডিজাইন সহায়তা
- নিয়ন্ত্রণ এবং অটোমেশন স্তর
- নিরাপত্তা ব্যবস্থা এবং সম্মতি
- লাইন একীকরণের বিকল্পসমূহ
- শিপিং, স্থাপন, প্রশিক্ষণ
- ডকুমেন্টেশন এবং ম্যানুয়ালসমূহ
- ওয়ারেন্টি এবং সেবা সহায়তা
- চলমান রক্ষণাবেক্ষণ এবং যন্ত্রাংশ
উৎপাদন লক্ষ্য এবং স্পেসিফিকেশনগুলি পুঙ্খানুপুঙ্খভাবে বিশ্লেষণ করলে আকার, বৈশিষ্ট্য এবং বিকল্পসমূহের সঠিক নির্বাচন সম্ভব হয়। টুলিং ডিজাইনের জন্য সহায়তাও গুরুত্বপূর্ণ।
ছোট রোল ফর্মারের খরচ
অধিকাংশ ধাতুকর্ম যন্ত্রের মতো, রোল ফর্মারের দাম উৎপাদন ক্ষমতার সাথে সম্পর্কিত:
ছোট রোল ফর্মিং মেশিনের মূল্য পরিসীমা:
| মেশিনের প্রকার | মূল্য পরিসর |
|---|---|
| মৌলিক ঘূর্ণায়মান টেবিল | $50,000 – $150,000 |
| স্ট্যান্ডার্ড ইন-লাইন | $100,000 – $300,000 |
| কাস্টমাইজড লাইনসমূহ | $200,000 – $500,000 |
খরচ নির্ভর করে:
- প্রস্থ ক্যাপাসিটি
- ফর্মিং স্ট্যান্ডের সংখ্যা
- অটোমেশনের স্তর
- গৌণ প্রক্রিয়াকরণ ক্ষমতা
- উপাদান পরিচালনা একীকরণ
অতিরিক্ত ক্ষমতাসহ বৃহত্তর এবং আরও অটোমেটেড লাইনগুলি বেশি খরচ করে। সাধারণ ঘূর্ণায়মান টেবিল মডেলগুলি সবচেয়ে অর্থনৈতিক।
রোল ফর্মারের অন্যান্য খরচ উপাদানসমূহ:
- টুলিং: $১০,০০০ – $৫০,০০০ প্রতি প্রোফাইল
- স্থাপন: $৫,০০০ – $২০,০০০
- প্রশিক্ষণ: অন্তর্ভুক্ত – $৫,০০০
- শিপিং: $৫,০০০ – $১৫,০০০
টুলিং, শিপিং, স্থাপন, প্রশিক্ষণ এবং সেবা চুক্তিগুলি প্রাথমিক ক্রয় খরচে উল্লেখযোগ্য পরিমাণ যোগ করতে পারে।
ছোট রোল ফর্মিং মেশিন পরিচালনা
রোল ফর্মারের জন্য মৌলিক পরিচালনা ধাপসমূহ:
রোল ফর্মার পরিচালনা সারাংশ
- আনওয়াইন্ড রিলে উপাদান কয়েল স্টেজ করুন
- মেশিন স্টেশনের মধ্য দিয়ে স্ট্রিপ থ্রেড করুন
- সঠিক আকারের রোল টুলিং স্থাপন করুন
- কন্ট্রোল প্যানেলে চাকরির প্যারামিটার প্রোগ্রাম করুন
- সেটআপ পরীক্ষা করার জন্য নমুনা অংশ চালান
- প্রয়োজনে রোল টুল এবং সেটিংস সামঞ্জস্য করুন
- উৎপাদন চক্র শুরু করুন
- যন্ত্রাংশের গুণমান নিয়মিত পরিদর্শন করুন
- অর্ডার সম্পন্ন হলে লাইন থেকে সরিয়ে ফেলুন
- পরিবর্তনের জন্য রোল টুলস সরান
মূল অপারেশন কার্যাবলী:
- টুলিং এবং ফিডের যত্নপূর্ণ সেটআপ
- মেশিনের গতি, ফিড এবং স্টপ প্রোগ্রামিং
- চালানোর আগে প্রথম টুকরো যাচাইকরণ
- উৎপাদন গুণমান পর্যবেক্ষণ
- নতুন প্রোফাইলের জন্য পরিবর্তন
কর্মীদের প্রশিক্ষণ এবং প্রক্রিয়া অনুসরণ উচ্চমানের রোল ফর্মড অংশের জন্য অত্যাবশ্যক।
রোল ফর্মার রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ কার্যক্রম:
রোল ফর্মার রক্ষণাবেক্ষণ তালিকা
| কাজ | ফ্রিকোয়েন্সি |
|---|---|
| ফিটিংস, মাউন্ট পরিদর্শন/টাইট করা | দৈনিক |
| বিয়ারিং, স্লাইড লুব্রিকেট করা | সাপ্তাহিক |
| বেল্ট টেনশন এবং পরিধানী পরীক্ষা করা | মাসিক |
| ইলেকট্রিকাল সংযোগ পরিদর্শন | ৩ মাস |
| হাইড্রলিক তেল পরীক্ষা | ৬ মাস |
| গিয়ারবক্স তেল পরিবর্তন | বার্ষিক |
| বিয়ারিং প্রতিস্থাপন | ২-৩ বছর |
| সম্পূর্ণ মেশিন পরিদর্শন | বার্ষিক |
রোল টুলগুলি অগ্রহণীয় পর্যায়ে পরিধান হলে শার্পেনিং বা প্রতিস্থাপন প্রয়োজন।
পুঙ্খানুপুঙ্খ রক্ষণাবেক্ষণ প্রক্রিয়া সর্বোচ্চ উৎপাদন সময় এবং অংশের মান নিশ্চিত করে।
রোল ফর্মিং নিরাপত্তা সতর্কতা
রোল ফর্মার অপারেশনের জন্য মূল নিরাপত্তা টিপস:
- মেশিনটি ঘিরে ফেলুন বা বাধা দিয়ে প্রবেশ সীমাবদ্ধ করুন
- সমস্ত বিপজ্জনক এলাকায় সঠিক গার্ডিং নিশ্চিত করুন
- সমস্ত নিরাপত্তা সার্কিট এবং ডিভাইস সঠিকভাবে কাজ করে তা যাচাই করুন
- রক্ষণাবেক্ষণের সময় লকআউট প্রক্রিয়া অনুসরণ করুন
- ভারী টুলিং সরানোর জন্য কার্ট/কনভেয়র ব্যবহার করুন
- মেশিনের শব্দ থেকে কানের সুরক্ষা ব্যবহার করুন
- শুধুমাত্র প্রশিক্ষিত কর্মীদের দ্বারা অপারেট করতে দিন
- চালু অবস্থায় মেশিনের ভিতরে হাত বা মাথা প্রবেশ করাবেন না
- পাতলা ধারালো স্ট্রিপ স্টক হ্যান্ডল করার সময় সতর্ক থাকুন
রোল ফর্মারগুলিতে উচ্চ গতিতে চলমান ভারী অংশাবশেষ রয়েছে। বিপদের সচেতনতা এবং সঠিক সুরক্ষা ব্যবস্থা আঘাত প্রতিরোধ করে।
রোল ফর্মিং মেশিন ট্রাবলশুটিং
সাধারণ রোল ফর্মার সমস্যা এবং সমাধান:
রোল ফর্মার ট্রাবলশুটিং
| সমস্যা | সম্ভাব্য কারণসমূহ |
|---|---|
| স্ট্রিপ জ্যামিং | – অ্যালাইনমেন্টহীন গাইড<br>- ক্ষয়প্রাপ্ত/ক্ষতিগ্রস্ত টুলিং<br>- স্ট্রিপ লুব্রিকেশন সমস্যা |
| প্রোফাইল বিকৃতি | – ক্ষয়প্রাপ্ত রোল টুল <br>- অনুপযুক্ত রোল সমন্বয় |
| মেশিন কম্পন | – ভিত্তির ঢিলাভাব |
রোল ফর্মার ট্রাবলশুটিং (সম্প্রসারিত)
| সমস্যা | সম্ভাব্য কারণসমূহ |
|---|---|
| মেশিন চালু হচ্ছে না | – বিদ্যুৎ সরবরাহ সমস্যা<br>- জরুরি স্টপ সক্রিয়<br>- খারাপ স্টার্ট সুইচ |
| গঠিত অংশের ত্রুটি | – ক্ষয়প্রাপ্ত বা ক্ষতিগ্রস্ত রোল টুলস<br>- ভুল রোল টুলিং ব্যবধান<br>- স্ট্রিপ ফিড সমস্যা |
| অতিরিক্ত টুলিং ঘষা | – ঘর্ষণশীল/পুরু উপাদান <br>- উচ্চ মেশিন গতি<br>- বিরল লুব্রিকেশন |
| হাইড্রোলিক লিক | – ক্ষতিগ্রস্ত হোস/ফিটিংস<br>- ক্ষয়প্রাপ্ত সীল/গ্যাসকেট |
| ইলেকট্রিকাল ব্যর্থতা | – ঢিলা তার সংযোগ<br>-ক্যাবিনেটে জল প্রবেশ<br>-খারাপ উপাদান |
| অতিরিক্ত মেশিন শব্দ | – ক্ষয়প্রাপ্ত বিয়ারিং/গিয়ার<br>-ঢিলা অংশ বা গার্ড<br>-ভারসাম্যহীন ড্রাইভট্রেন |
রোল ফর্মার ট্রাবলশুটিংয়ে ফর্মিং টুলস, স্ট্রিপ ফিড, সেন্সর, হাইড্রোলিক্স, ইলেকট্রিক্স এবং কন্ট্রোলগুলি পদ্ধতিগতভাবে পরীক্ষা করতে হয় যতক্ষণ না মূল কারণ চিহ্নিত হয়।
প্রতিরোধমূলক রক্ষণাবেক্ষণ পদ্ধতি অনুসরণ করলে মেশিনের ডাউনটাইম এবং ত্রুটি ন্যূনতম হয়।
রোল ফর্মড অংশের গুণমান পরীক্ষা
উৎপাদিত অংশ পরিদর্শন করে গুণমান যাচাই করুন:
রোল ফর্মড অংশ পরিদর্শন চেকলিস্ট
- প্রোফাইল মাত্রা এবং টলারেন্স
- টুইস্ট বা বো ডিফেক্টস
- ফ্ল্যাঞ্জ প্রস্থ এবং সোজাসুজি
- পৃষ্ঠের ত্রুটি বা আঁচড়
- কোণ এবং বাঁকের রেডিয়াস
- কাটা কিনারার অবস্থা
- ছিদ্রের আকার, অবস্থান এবং ফিনিশ
- ওয়েল্ড বা হার্ডওয়্যার সঠিকভাবে একত্রিত
- অংশের দৈর্ঘ্যের নির্ভুলতা
- উপাদানের পুরুত্বের সামঞ্জস্যতা
অটোমেটেড পরিদর্শন সিস্টেমগুলি গুরুত্বপূর্ণ মাত্রা পরীক্ষা করতে পারে। কর্মীরাও নমুনার ভিজ্যুয়াল এবং হাতের পরীক্ষা করে।
রিয়েল-টাইম মনিটরিংয়ের মাধ্যমে অনেক খারাপ অংশ তৈরি হওয়ার আগে সমস্যা প্রথমদিকে শনাক্ত করা যায়।
রোল ফর্মিং প্রক্রিয়া অপ্টিমাইজেশন
রোল ফর্মার উৎপাদন অপ্টিমাইজ করার পদ্ধতি:
- ডাউনটাইম বা ধীর চক্র বিশ্লেষণ করে বটলনেক চিহ্নিত করুন
- স্ট্রিপ ফিড গতি এবং ফরওয়ার্ড স্ট্রোক সমন্বয় করুন
- টুলিং ক্ষয় পরীক্ষা করুন এবং প্রয়োজনে আগে প্রতিস্থাপন করুন
- চাকরির মধ্যে দ্রুত চেঞ্জওভার পদ্ধতি উন্নত করুন
- সমস্যাযুক্ত প্রোফাইলের জন্য টুলিং ডিজাইন আপডেট করুন
- প্রতিরোধমূলক রক্ষণাবেক্ষণ পরিকল্পনা এবং অনুশীলন পরিশোধন করুন
- উপাদান হ্যান্ডলিং উন্নত করতে অটোমেশন যোগ করুন
- সেরা অনুশীলনের উপর কর্মীদের প্রশিক্ষণ প্রদান করুন
- উন্নতির জন্য নির্দেশনা প্রদানকারী কী পারফরম্যান্স ডেটা ট্র্যাক করুন
সেরা ফলাফল মেশিন, টুলিং, কর্মী, গুণমান নিয়ন্ত্রণ এবং ডেটা-চালিত অপ্টিমাইজেশনের সামগ্রিক ফোকাস থেকে আসে।
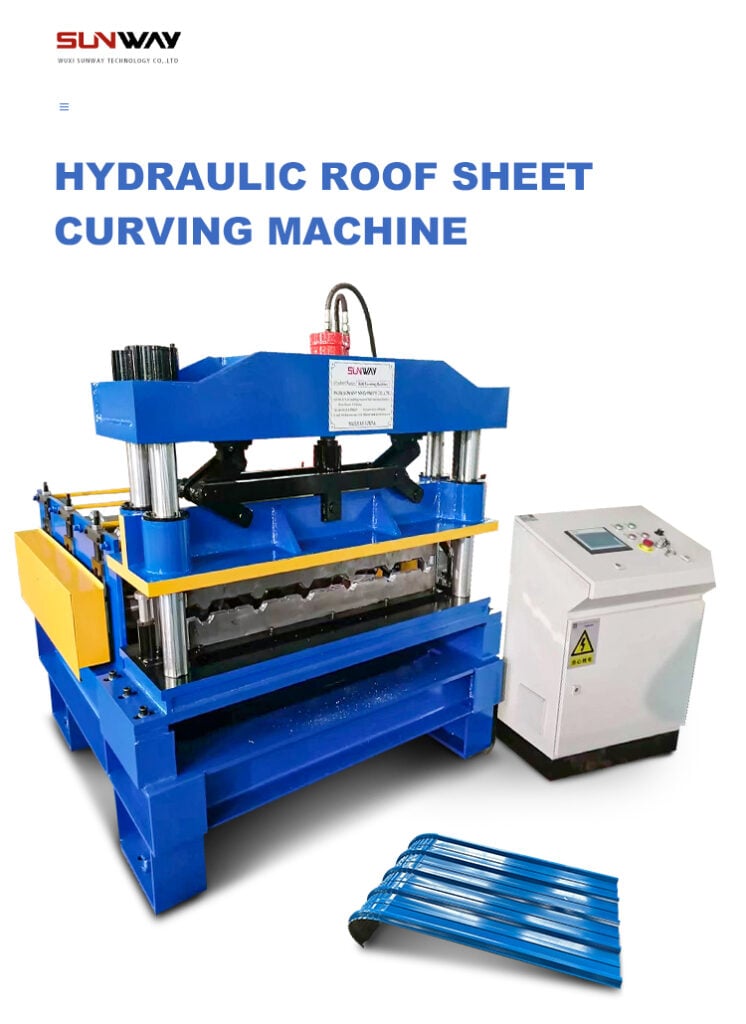
রোল ফর্মিং শিল্পের সম্পদসমূহ
উপকারী শিল্প সংগঠন এবং সম্পদসমূহ:
- উত্তর আমেরিকান স্টিল রোল ফর্মিং অ্যাসোসিয়েশন: স্ট্যান্ডার্ড, সম্মেলন, প্রশিক্ষণ প্রোগ্রাম
- ইউরোপীয় রোলফর্মিং অ্যাসোসিয়েশন: ইউরোপীয় রোল ফর্মিং গ্রুপ
- প্রোগ্রেসিভ মেটালওয়ার্কিং ম্যাগাজিন: রোল ফর্মিংয়ের নিবন্ধ আর্কাইভ
- FAB হেল্প: রোল ফর্মিং প্রশ্ন ফোরাম
- দ্য টিউব অ্যান্ড পাইপ জার্নাল: টিউব উৎপাদন প্রকাশনা
- মডার্ন মেটালস: রোল ফর্মিং নিবন্ধসহ ম্যাগাজিন
- দ্য রোল ফর্মার: মেটফর্ম ইন্টারন্যাশনালের রোলিং ব্লগ
- রোল ফর্মিং হ্যান্ডবুক: ডেভিড এ. স্মিথের রেফারেন্স বই
এই সংগঠন, প্রকাশনা এবং রেফারেন্সগুলি রোল ফর্মিং প্রক্রিয়া, যন্ত্রপাতি এবং সেরা অনুশীলনের উপকারী তথ্য প্রদান করে।
সাধারণ প্রশ্নাবলি
ছোট রোল ফর্মিং মেশিন সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ:
প্রশ্ন: ছোট রোল ফর্মার কোন পুরুত্বের শীট মেটাল প্রসেস করতে পারে?
উত্তর: অধিকাংশ ছোট রোল ফর্মিং মেশিন ২০ গেজ (০.৮ মিমি) থেকে ২৬ গেজ (০.৫ মিমি) পর্যন্ত শীট মেটাল ফর্ম করতে পারে। সর্বোচ্চ ক্ষমতা মেশিনের শক্তি এবং রোল টুলিংয়ের উপর নির্ভর করে।
প্রশ্ন: নতুন প্রোফাইলের জন্য রোল ফর্মার সেটআপ করতে কতক্ষণ লাগে?
উত্তর: কুইক চেঞ্জ রোল টুলিং ক্যাসেটের সাথে অভিজ্ঞ অপারেটর সাধারণত ৩০-৯০ মিনিটে প্রোফাইল চেঞ্জওভার সম্পন্ন করতে পারেন। নতুন প্রোফাইলের প্রাথমিক সেটআপ বেশি সময় নেয়।
প্রশ্ন: ছোট রোল ফর্মারে কোন মোটর এবং ড্রাইভ ব্যবহৃত হয়?
উত্তর: সাধারণত ৫-১৫ কিলোওয়াট পাওয়ারের এসি ইন্ডাকশন মোটর জিয়ারবক্স রিডুসারের সাথে যুক্ত। সার্ভো মোটর আরও নির্ভুল গতি নিয়ন্ত্রণ দেয়।
প্রশ্ন: সহজ রোল ফর্মার অপারেশনের জন্য কোন কন্ট্রোল সর্বোত্তম?
উত্তর: অধিকাংশ আধুনিক মেশিন কেন্দ্রীয় পিএলসি এবং এইচএমআই টাচস্ক্রিন ইন্টারফেস ব্যবহার করে। এটি নমনীয় প্রোগ্রামিং এবং ডেটা মনিটরিং ক্ষমতা প্রদান করে।
প্রশ্ন: ছোট রোল ফর্মার কত দ্রুত অংশ উৎপাদন করতে পারে?
উত্তর: উৎপাদন হার অংশের আকার এবং জটিলতার উপর নির্ভর করে, কিন্তু ছোট রোল ফর্মিং মেশিনের জন্য ১০ – ৫০ ফুট প্রতি মিনিট লাইন স্পিড সাধারণ।
প্রশ্ন: রোল ফর্মিং অংশের মাত্রায় কোন টলারেন্স ধরে রাখতে পারে?
উত্তর: মেশিন এবং টুলস সঠিকভাবে সেটআপ করলে রোল ফর্মিং প্রোফাইলে +/- ০.৫ মিমি মাত্রাগত নির্ভুলতা অর্জন করতে পারে।
প্রশ্ন: রোল ফর্মিং মেশিন টুলস কতদিন স্থায়ী হয় প্রতিস্থাপনের আগে?
উত্তর: সঠিক ব্যবহার এবং রক্ষণাবেক্ষণে উচ্চমানের রোল টুলিং ১-২ বছর স্থায়ী হয় শার্পেনিং বা প্রতিস্থাপনের আগে। কঠোর টুলিং দীর্ঘস্থায়ী।
প্রশ্ন: রোল ফর্মারের জন্য কোন নিরাপত্তা সতর্কতা গুরুত্বপূর্ণ?
উত্তর: বিপজ্জনক এলাকা ঘিরে রাখা, ই-স্টপ, ইন্টারলকড গার্ডিং, সেফটি ম্যাট এবং কঠোর পদ্ধতি অপারেটর সুরক্ষার জন্য অত্যাবশ্যক। রক্ষণাবেক্ষণের জন্য লকআউট।
প্রশ্ন: উৎপাদনোত্তর রোল ফর্মড অংশ সাধারণত কীভাবে হ্যান্ডল করা হয়?
উত্তর: কনভেয়র, টেবিল বা রোবট স্বয়ংক্রিয়ভাবে সমাপ্ত অংশগুলি পরিদর্শন এলাকা, প্যাকেজিং বা ডাউনস্ট্রিম প্রক্রিয়ায় নিয়ে যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) অতিরিক্ত ব্যয় না করে বিভিন্ন SKU-এর জন্য একটি ছোট রোল ফর্মিং মেশিনের আকার কীভাবে নির্ধারণ করব?
- ট্যাক্ট টাইম ও দৈনিক চাহিদা দিয়ে শুরু করুন। প্রয়োজনীয় লাইনের গতি এবং পণ্য পরিবর্তনের জন্য বরাদ্দ সময় হিসাব করুন। নানা ধরনের পণ্য তৈরি করা কারখানায় সর্বোচ্চ গতির বদলে দ্রুত-বদলযোগ্য ক্যাসেট ও রেসিপি প্রিসেটকে অগ্রাধিকার দিন; ড্রাইভের ক্ষমতা অতিরিক্ত বড় করার চেয়ে এতে সাধারণত ভালো OEE পাওয়া যায়।
2) একটি কমপ্যাক্ট ইনলাইন রোল ফর্মারের জন্য ন্যূনতম কত মেঝের জায়গা পরিকল্পনা করা উচিত?
- 10–30 ft মেশিনের দৈর্ঘ্যের জন্য ডিকয়লার, নিরাপত্তা-ফাঁক এবং আউটফিডসহ অন্তত 45–60 ft সরলরৈখিক জায়গা রাখুন; অপারেটরের চলাচল, কয়েল ও টুল কার্টের জন্য 12–16 ft প্রস্থ রাখুন।
3) একটি ছোট রোল ফর্মিং মেশিনে সার্ভো ফ্লাইং কাট-অফ কি সার্থক?
- আপনি যদি বিভিন্ন দৈর্ঘ্য বা পাতলা গেজের উপকরণ ব্যবহার করেন, তাহলে হ্যাঁ। সুবিধার মধ্যে রয়েছে আরও কঠোর দৈর্ঘ্য-সহনশীলতা (±0.5–1.0 mm), কম বুর এবং থামা-চলার দাগ না থাকা, যা প্রথমবারেই মানসম্মত উৎপাদনের হার বাড়ায়।
4) একটি ছোট রোল ফর্মার কি একই লাইনে স্টেইনলেস স্টিল ও অ্যালুমিনিয়াম প্রক্রিয়াকরণ করতে পারে?
- হ্যাঁ, যদি আলাদা রোল-টুলিং সেট বা স্লিভ, সমন্বিত রোল-গ্যাপ, উপযুক্ত লুব্রিক্যান্ট এবং পারস্পরিক দূষণ এড়াতে পরিচ্ছন্নতা নিয়ন্ত্রণ থাকে। আলাদা বর্জ্যপ্রবাহ ও চিহ্নিতকরণ ব্যবস্থা নির্ধারণ করুন।
5) রোল ফর্মিংয়ের কার্যকারিতা বাড়াতে একটি ছোট কারখানার কোন KPI পর্যবেক্ষণ করা উচিত?
- OEE, পরিবর্তনের সময়, SKU অনুযায়ী বর্জ্যের হার, গুরুত্বপূর্ণ মাত্রায় Cp/CpK, প্রতি ton-এ শক্তি ব্যবহার, কারণভিত্তিক অপরিকল্পিত বন্ধের সময় এবং টুলের আয়ু (প্রতি পুনঃগ্রাইন্ডে meter)।
ছোট রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- স্মার্ট দ্রুত-পরিবর্তন ব্যবস্থা: স্বয়ংক্রিয় রোল-গ্যাপ প্রিসেট এবং বারকোড/RFID দিয়ে রেসিপি ফেরত আনার সুবিধাসহ ক্যাসেট টুলিং কমপ্যাক্ট লাইনে পরিবর্তনের সময় 15–30 মিনিটে নামিয়ে আনে।
- ইনলাইন পরিমাপ এখন সাধারণ হয়ে উঠছে: কম-খরচের লেজার গেজ ও ভিশন ব্যবস্থা ছিদ্রের ব্যবধান, ওয়েবের প্রস্থ এবং বেঁকে যাওয়া পরীক্ষা করে PLC-তে স্বয়ংক্রিয় সংশোধন পাঠায়।
- জ্বালানি-দক্ষ ড্রাইভ: পুনরুৎপাদনমূলক ব্রেকিংসহ সার্ভো/VFD প্যাকেজ স্টপ/স্টার্ট প্রয়োগে শক্তির তীব্রতা 10–25% কমায়।
- নকশাতেই মানসম্মত নিরাপত্তা: EN ISO 14120 গার্ডিং, ISO 13849-1 PL d সেফটি সার্কিট এবং HMI-তে নির্দেশিত LOTO চেকলিস্ট এখন সাধারণ স্পেসিফিকেশন হয়ে উঠছে।
- কম অন্তর্নিহিত কার্বনযুক্ত কয়েল: ক্রেতারা EPD-সমর্থিত ইস্পাত ও অ্যালুমিনিয়াম চাইছেন, যা কয়েল সংগ্রহ এবং অনুসরণযোগ্যতার শর্তে প্রভাব ফেলছে।
মানদণ্ড সারণি: ছোট রোল ফর্মার (2023 বনাম 2025)
| মেট্রিক | 2023 Typical Small Line | 2025 Leading Small Line | প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| লাইন গতি (ft/min) | 10–45 | 25–60 | ছোট প্রোফাইলে বেশি উৎপাদন | OEM ক্যাটালগ; FABTECH ডেমো |
| পরিবর্তনের সময় (মিনিট) | 45–120 | পনেরো–ত্রিশ | High mix-এর জন্য বেশি agility | Cassette + auto preset |
| দৈর্ঘ্য সহনশীলতা (mm) | ±১.০–১.৫ | ±0.5–1.0 | উন্নত ফিট-আপ, কম পুনঃকাজ | সার্ভো ফ্লাইং কাট-অফ |
| স্ক্র্যাপ হার (%) | 3–6 | 1–3 | উপাদান সাশ্রয় | Inline vision + recipe |
| শক্তি (kWh/ton) | 120–160 | 90–130 | কম OPEX | Servo/VFD + regen |
| ওইই (%) | পঞ্চান্ন–সত্তর | 75–85 | Productivity uplift | MES-lite dashboard |
নির্বাচিত সূত্রসমূহ:
- NIST স্মার্ট ম্যানুফ্যাকচারিং রিসোর্স: https://www.nist.gov/programs-projects/smart-manufacturing
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- World Steel Association (টেকসই উন্নয়ন ও দক্ষতা): https://worldsteel.org
- ISO 13849-1 এবং EN ISO 14120-এর সংক্ষিপ্ত পরিচিতি: https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: HVAC চ্যানেলের জন্য দ্রুত-বদলযোগ্য ছোট লাইন (2025)
পটভূমি: 0.6–1.0 mm গ্যালভানাইজড স্টিল প্রক্রিয়াকরণকারী একটি আঞ্চলিক HVAC সরবরাহকারীর কমপ্যাক্ট কারখানা-বিন্যাসে 14টি SKU-র ঘনঘন পণ্য বদলের ক্ষতি কমানো দরকার ছিল।
সমাধান: ক্যাসেট টুলিং, RFID টুল আইডি, সার্ভো চলন্ত শিয়ার এবং স্বয়ংক্রিয় রোল-ফাঁক পূর্বনির্ধারণে তথ্য দেওয়া কম-খরচের লেজার প্রস্থ-মাপকসহ একটি ছোট ইনলাইন রোল ফর্মিং মেশিনে উন্নীত করা হয়। কারখানার মেঝের ড্যাশবোর্ডে MQTT যুক্ত করা হয়।
ফলাফল: গড় পণ্য-বদলের সময় 62 থেকে 24 মিনিটে নেমেছে; বর্জ্য 4.2% থেকে 2.1%-এ কমেছে; OEE 61% থেকে 80%-এ উন্নত হয়েছে; প্রতি টনে শক্তি-ব্যয় 18% কমেছে।
কেস স্টাডি 2: কাস্টম ব্র্যাকেটের জন্য ঘূর্ণায়মান টেবিল রোল ফর্মার (2024)
পটভূমি: ছোট দৈর্ঘ্যের স্টেইনলেস ব্র্যাকেট তৈরির একটি কাজের কারখানায় জটিল প্রোফাইলের জন্য দীর্ঘ সেটআপ সময় এবং সীমিত মেঝের জায়গা সমস্যা তৈরি করছিল।
সমাধান: মডুলার ফর্মিং ইউনিট, প্রি-পাঞ্চ স্টেশন এবং স্টেইনলেসের জন্য মানসম্মত লুব্রিকেশনসহ ঘূর্ণায়মান টেবিল রোল ফর্মিং মেশিন চালু করা হয়; HMI-তে ডিজিটাল কাজের নির্দেশনা ও গেজভিত্তিক রেসিপি যোগ করা হয়।
ফলাফল: প্রথম পিস অনুমোদনের সময় 45% কমেছে; ফ্ল্যাঞ্জের প্রস্থের CpK 1.05 থেকে 1.48-এ উন্নত হয়েছে; তিন মাসে অপরিকল্পিত অচলাবস্থা 35% কমেছে।
বিশেষজ্ঞদের মতামত
- ড. এমিলি হার্ট, প্রধান গবেষণা প্রকৌশলী, NIST Smart Manufacturing
মতামত: “ছোট রোল ফর্মিং লাইনে পরিবর্তনের প্রক্রিয়া মানসম্মত করলেই দ্রুততম সুফল মেলে। ক্যাসেট ID-এর সঙ্গে যুক্ত ডিজিটাল রেসিপি সর্বোচ্চ গতি না বদলিয়েই OEE 10–15 পয়েন্ট বাড়াতে পারে।” - Marco DeLuca, পণ্য ব্যবস্থাপক, Dallan Group
মতামত: “2025 সালে সার্ভো কাট-অফ এবং প্রাথমিক ইনলাইন পরিমাপ আর ‘থাকলে ভালো’ ধরনের সুবিধা নয়—এগুলোই ছোট কারখানাকে আরও কঠোর সহনশীলতার কাজের দর দিতে এবং মুনাফার হার বজায় রাখতে সাহায্য করে।” - Priya Nair, পণ্য প্রকৌশলের VP, Formtek Group
মতামত: “ছোট কারখানায় রক্ষণাবেক্ষণের সুবিধা মাথায় রেখে নকশা করাই সবচেয়ে গুরুত্বপূর্ণ। টুল বদলের সহজ প্রবেশপথ, চিহ্নিত সংযোগ এবং স্ট্যান্ডে কম্পন পর্যবেক্ষণ মুনাফা কমিয়ে দেয় এমন বন্ধের সময় ঠেকায়।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- ঠান্ডা-গঠিত ইস্পাতের নকশা মানদণ্ড: AISI-এর উপকরণ ও AISI S100-এর সারসংক্ষেপ: https://www.buildusingsteel.org
- সংযোগ নির্দেশিকা: OPC UA-এর মৌলিক বিষয় ও নমুনা তথ্য-মডেল: https://opcfoundation.org
- ছোট line-এর জন্য inline metrology vendor: https://www.keyence.com এবং https://www.cognex.com
- ছোট ও মাঝারি প্রতিষ্ঠানের জন্য রক্ষণাবেক্ষণ/CMMS বিকল্প: https://www.openmaint.org এবং https://www.maintainx.com
- বাজার ও টেকসইতা-সংক্রান্ত তথ্য (ইস্পাত ও অ্যালুমিনিয়াম): https://worldsteel.org এবং https://www.european-aluminium.eu
- নিরাপত্তা মানদণ্ডের প্রাথমিক নির্দেশিকা (ISO 13849-1, EN ISO 14120): https://www.iso.org
- রোল ফর্মিং পরিবর্তনের ROI হিসাবের নমুনা (ডাউনলোডযোগ্য স্প্রেডশিট ধারণা): NIST OEE ওয়ার্কশিটের নির্দেশনা ব্যবহার করুন: https://www.nist.gov/advanced-manufacturing/oee
RFQ-এর বাস্তবায়ন-পরামর্শ: লক্ষ্য OEE, সর্বোচ্চ পরিবর্তন-সময়, প্রোফাইল অনুযায়ী সহনশীলতা, সমর্থিত উপাদান/গেজ, শক্তি ব্যবহার (kWh/ton), প্রয়োজনীয় ইন্টারফেস (OPC UA/MQTT) এবং গ্রহণযোগ্যতা পরীক্ষা নির্দিষ্ট করুন; দুই গেজে দুটি গুরুত্বপূর্ণ মাত্রার জন্য CpK ≥1.33 অন্তর্ভুক্ত করুন।
সর্বশেষ হালনাগাদ: 2025-10-24
পরিবর্তনলগ: ছোট রোল ফর্মিং মেশিনের জন্য অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন, মানদণ্ডের সারণিসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, সূত্রসহ বিশেষজ্ঞের মতামত এবং প্রামাণিক লিংকসহ নির্বাচিত সরঞ্জাম/সম্পদ যোগ করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণসমূহ: 2026-04-30 অথবা তার আগে, যদি নতুন নিরাপত্তা-মান সংশোধন, প্রধান OEM প্ল্যাটফর্ম হালনাগাদ অথবা উপকরণের খরচ/EPD-এর চাহিদা ক্রয়-স্পেসিফিকেশন বদলে দেয়।





