
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

Purlin রোল গঠনের ভূমিকা
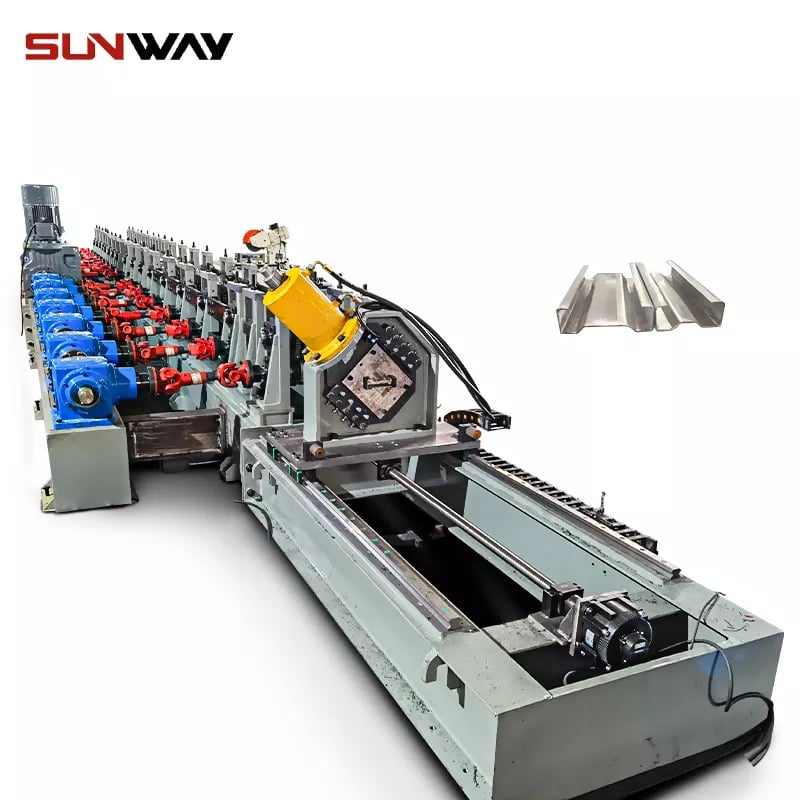
Purlin রোল গঠন এটি একটি উত্পাদন প্রক্রিয়া যা বিভিন্ন ধরণের purlins তৈরি করতে ব্যবহৃত হয়, যা সাধারণত নির্মাণ এবং শিল্প অ্যাপ্লিকেশনগুলিতে ব্যবহৃত কাঠামোগত উপাদান। Purlins হল লম্বা, সরু রশ্মি যা ছাদ এবং প্রাচীর প্যানেলের জন্য অতিরিক্ত সমর্থন প্রদানের জন্য কাঠামোগত সমর্থনগুলির মধ্যে অনুভূমিকভাবে ইনস্টল করা হয়।
পুরলিন রোল গঠনের প্রক্রিয়ার মধ্যে রয়েছে রোলারগুলির একটি সিরিজের মাধ্যমে ধাতুর একটি স্ট্রিপ খাওয়ানো যা ধীরে ধীরে বাঁকানো এবং ধাতুটিকে পছন্দসই প্রোফাইলে আকার দেয়। C-purlins, Z-purlins, এবং U-purlins সহ এই প্রক্রিয়াটি ব্যবহার করে বিভিন্ন ধরনের purlins তৈরি করা যেতে পারে।
C-purlins এর একটি অনন্য প্রোফাইল রয়েছে যা "C" অক্ষরের সাথে সাদৃশ্যপূর্ণ এবং সাধারণত ছাদ এবং প্রাচীর ফ্রেমিং অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়। অন্যদিকে, Z-purlins এর একটি প্রোফাইল রয়েছে যা "Z" অক্ষরের অনুরূপ এবং প্রায়শই অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় যেখানে আরও সমর্থন প্রয়োজন। U-purlin এর একটি প্রোফাইল থাকে যা "U" অক্ষরের সাথে সাদৃশ্যপূর্ণ এবং প্রায়শই এমন অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় যেখানে ভারী লোড সমর্থন করার জন্য purlin প্রয়োজন হয়।
সংক্ষেপে, পুরলিন রোল গঠন হল একটি উত্পাদন প্রক্রিয়া যা সি-পারলিন, জেড-পুরলিন এবং ইউ-পুরলিন সহ বিভিন্ন ধরণের পুরলিন তৈরি করতে ব্যবহৃত হয়। এই উপাদানগুলি নির্মাণ এবং শিল্প অ্যাপ্লিকেশনগুলিতে অতিরিক্ত সহায়তা প্রদানের জন্য অপরিহার্য, এবং রোল গঠন প্রক্রিয়া এই উপাদানগুলির সুনির্দিষ্ট এবং দক্ষ উত্পাদনের জন্য অনুমতি দেয়।
Purlin রোল গঠনে সাধারণ ভুল
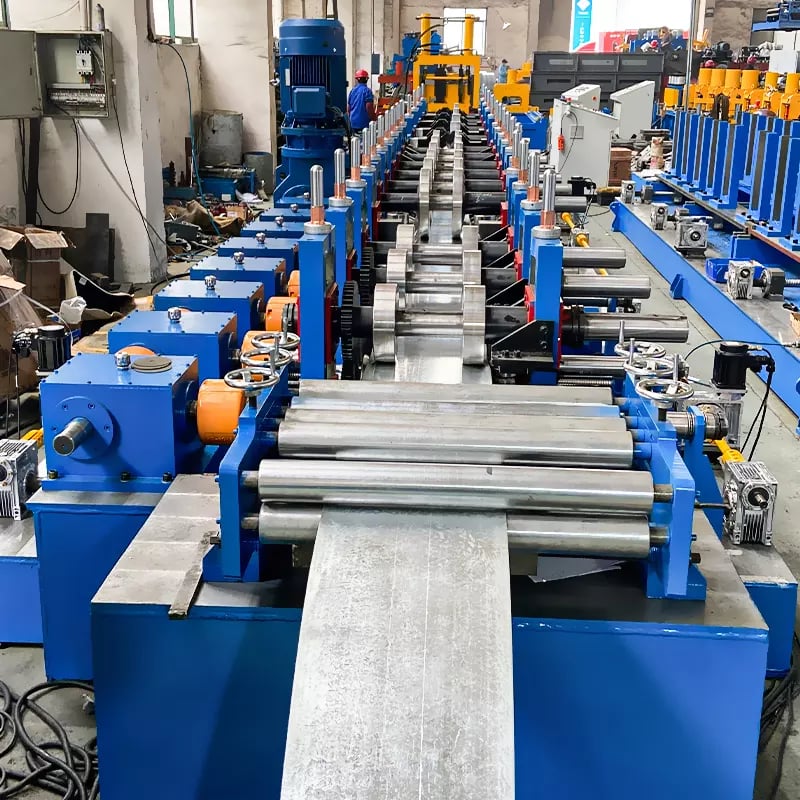
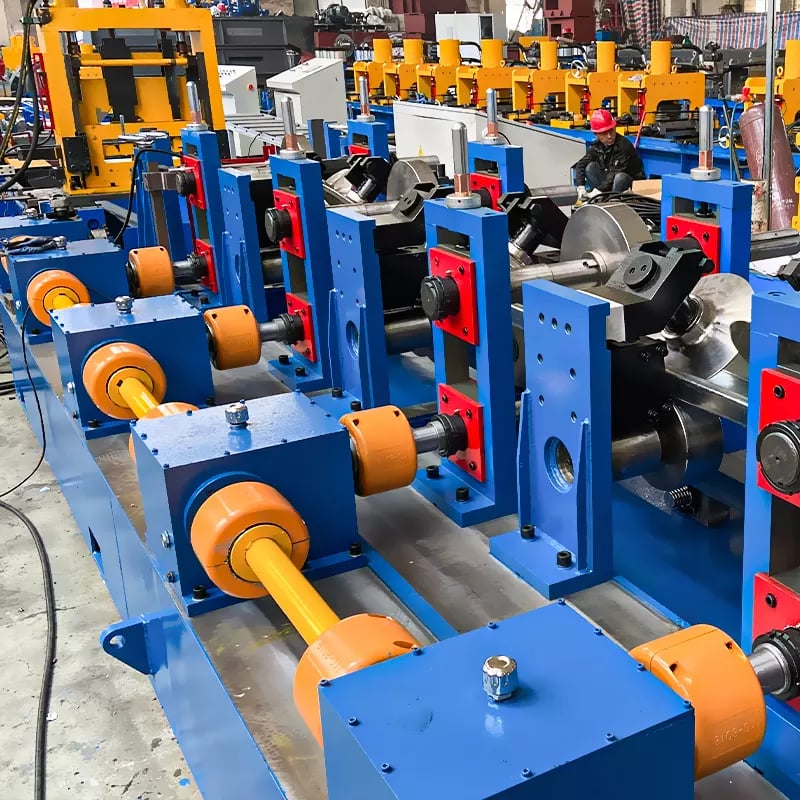
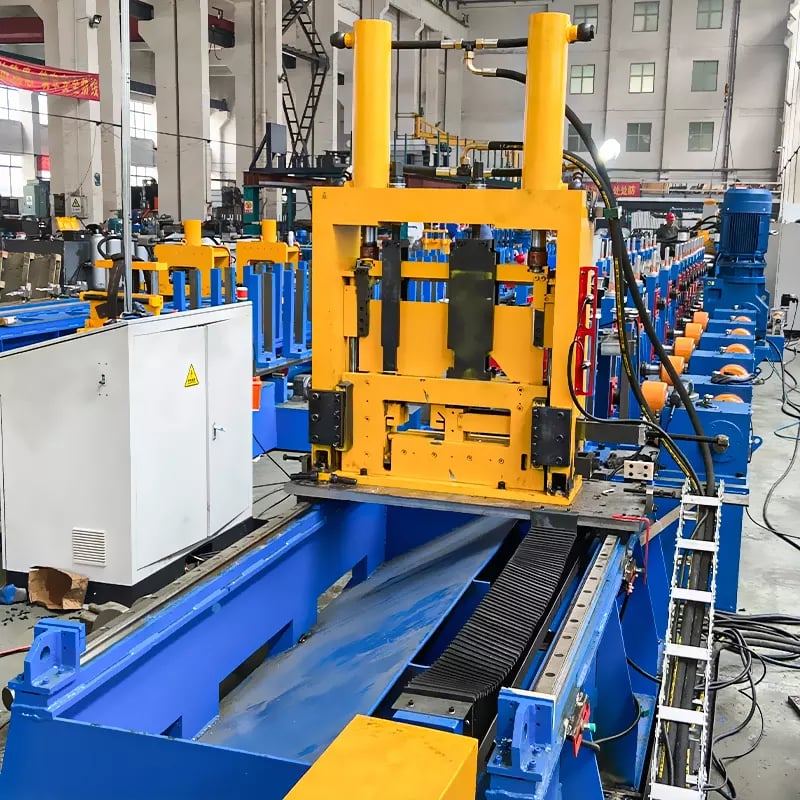
এখানে purlin রোল গঠনের সময় করা কিছু সাধারণ ভুল রয়েছে:
- উপাদান নির্বাচন: পুরলিন রোল গঠনের সবচেয়ে সাধারণ ভুলগুলির মধ্যে একটি হল ভুল উপাদান ব্যবহার করা। এটি অত্যধিক বর্জ্য, উপাদান বিকৃতি, এবং পণ্য ত্রুটির মত সমস্যা হতে পারে। সঠিক বেধ এবং প্রসার্য শক্তি সহ সঠিক উপাদান ব্যবহার করা উচ্চ মানের purlins উৎপাদনের জন্য অপরিহার্য।
- টুলিং ডিজাইন: আরেকটি সাধারণ ভুল হল দুর্বল টুলিং ডিজাইন। টুলিং ডিজাইন সমাপ্ত পণ্যের গুণমান এবং সামঞ্জস্যকে প্রভাবিত করতে পারে। কিছু সাধারণ টুলিং ডিজাইনের ভুলের মধ্যে রয়েছে ভুল টুলিং ক্লিয়ারেন্স, অপর্যাপ্ত টুলিং শক্তি, বা খারাপভাবে ডিজাইন করা ফর্মিং রোল ব্যবহার করা।
- মেশিন সেটআপ: রোল ফর্মিং মেশিনের সেটআপ সমাপ্ত পণ্যের গুণমানকেও প্রভাবিত করতে পারে। কিছু সাধারণ মেশিন সেটআপ ভুলগুলির মধ্যে রয়েছে অনুপযুক্ত প্রান্তিককরণ, ভুল টেনশন সেটিংস, বা অপর্যাপ্ত তৈলাক্তকরণ। এই ভুলগুলি অসঙ্গত পণ্যের গুণমান, মেশিনের ভাঙ্গন এবং ডাউনটাইম বৃদ্ধির দিকে নিয়ে যেতে পারে।
- গুণমান নিয়ন্ত্রণ: যথাযথ মান নিয়ন্ত্রণ ব্যবস্থা বাস্তবায়নে ব্যর্থ হওয়া হল পুরলিন রোল গঠনের আরেকটি সাধারণ ভুল। এর মধ্যে ত্রুটির জন্য সমাপ্ত পণ্যগুলি পরিদর্শন না করা বা মাত্রিক নির্ভুলতা এবং শক্তির মতো মূল পরামিতিগুলি পরিমাপ না করা অন্তর্ভুক্ত থাকতে পারে। যথাযথ মান নিয়ন্ত্রণ ব্যবস্থা ছাড়া, সমাপ্ত পণ্যটি প্রয়োজনীয় মান পূরণ করে তা নিশ্চিত করা কঠিন।
এই সাধারণ ভুলগুলি চিহ্নিত করার মাধ্যমে, নির্মাতারা তাদের পুরলিন রোল তৈরির প্রক্রিয়াগুলিকে অপ্টিমাইজ করতে এবং তাদের পণ্যের গুণমান উন্নত করতে পদক্ষেপ নিতে পারে। ধারাবাহিকভাবে উচ্চ-মানের purlins উত্পাদন করার জন্য উপাদান নির্বাচন, টুলিং ডিজাইন, মেশিন সেটআপ এবং মান নিয়ন্ত্রণের প্রতি গভীর মনোযোগ দেওয়া অপরিহার্য।
purlin রোল গঠনের জন্য উপাদান নির্বাচন
-
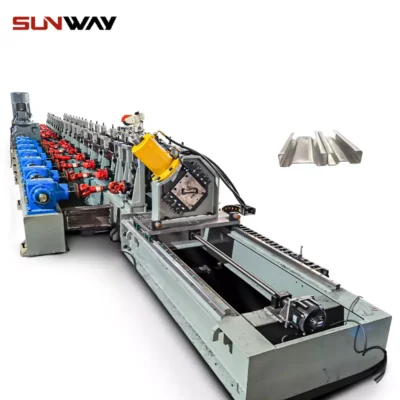 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
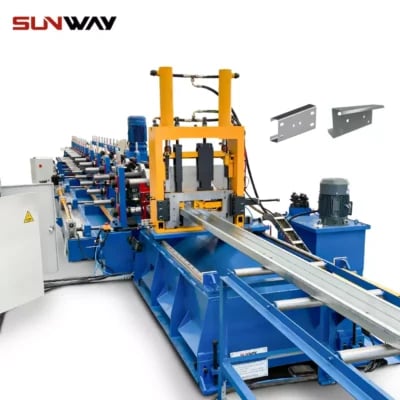 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
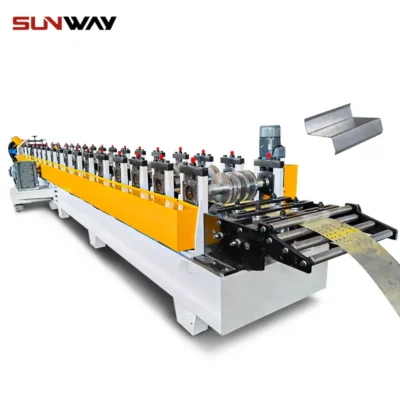 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
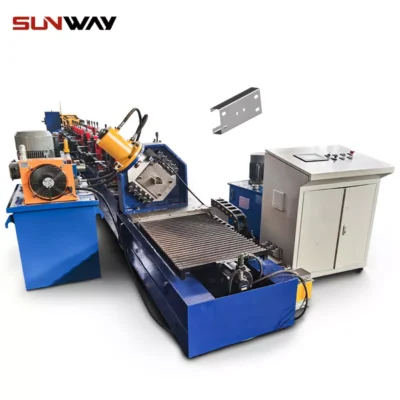 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
পুরলিন রোল গঠনের জন্য সঠিক উপাদান নির্বাচন করা প্রক্রিয়াটির গুণমান এবং দক্ষতা নিশ্চিত করার জন্য অত্যন্ত গুরুত্বপূর্ণ। উপাদান নির্বাচনের ক্ষেত্রে বেধ, প্রস্থ এবং প্রসার্য শক্তির মতো বিষয়গুলি বিবেচনা করা হয়।
ভুল উপাদান নির্বাচন করা বিভিন্ন সমস্যার কারণ হতে পারে, যেমন অত্যধিক বর্জ্য, উপাদান বিকৃতি, এবং পণ্য ত্রুটি। উদাহরণস্বরূপ, খুব পাতলা এমন একটি উপাদান ব্যবহার করার ফলে purlins যা প্রয়োজনের তুলনায় দুর্বল হতে পারে, যার ফলে কাঠামোতে ব্যর্থতা দেখা দেয়। অন্যদিকে, খুব পুরু উপাদান ব্যবহার করলে রোল তৈরির প্রক্রিয়ায় অসুবিধা হতে পারে, যার ফলে উপাদানের অপচয় হয় এবং উৎপাদন খরচ বেড়ে যায়।
প্রসার্য শক্তি উপাদান নির্বাচন বিবেচনা করার আরেকটি গুরুত্বপূর্ণ কারণ। উপাদানের শক্তিকে উদ্দেশ্যপ্রণোদিত প্রয়োগের সাথে মেলে, নিশ্চিত করে যে purlins নমন বা ভাঙা ছাড়াই প্রয়োজনীয় লোড সমর্থন করতে পারে। যদি নির্বাচিত উপাদান প্রয়োজনীয় শক্তি পূরণ না করে, তাহলে purlin ব্যর্থ হবে, যা ব্যয়বহুল মেরামত এবং নিরাপত্তা বিপত্তির দিকে পরিচালিত করবে।
উপরন্তু, উপাদান বিকৃতি আরেকটি সমস্যা যা ভুল উপাদান ব্যবহার থেকে উদ্ভূত হতে পারে। যদি উপাদানটি রোল গঠনের প্রক্রিয়ার জন্য উপযুক্ত না হয়, তবে এটি প্রক্রিয়া চলাকালীন বিকৃত বা বাঁকা হয়ে যেতে পারে, যা অসঙ্গত purlin গুণমানের দিকে পরিচালিত করে।
সারসংক্ষেপে, purlin রোল গঠনের জন্য সঠিক উপাদান নির্বাচন করা সমাপ্ত পণ্যটি প্রয়োজনীয় বৈশিষ্ট্যগুলি পূরণ করে তা নিশ্চিত করার জন্য গুরুত্বপূর্ণ। সঠিক উপাদান নির্বাচন করা অত্যধিক বর্জ্য, উপাদানের বিকৃতি এবং পণ্যের ত্রুটির মতো সমস্যাগুলি এড়াতে সাহায্য করে, যা চূড়ান্ত পণ্যের নিরাপত্তা, গুণমান এবং খরচ-কার্যকারিতাকে প্রভাবিত করতে পারে। তাই, পুরলিন রোল গঠন প্রক্রিয়ার সর্বোত্তম কার্যকারিতা নিশ্চিত করতে উপাদানটির বেধ, প্রস্থ এবং প্রসার্য শক্তি সাবধানে বিবেচনা করা অপরিহার্য।
রোল তৈরির মেশিনের মেশিন সেটআপ
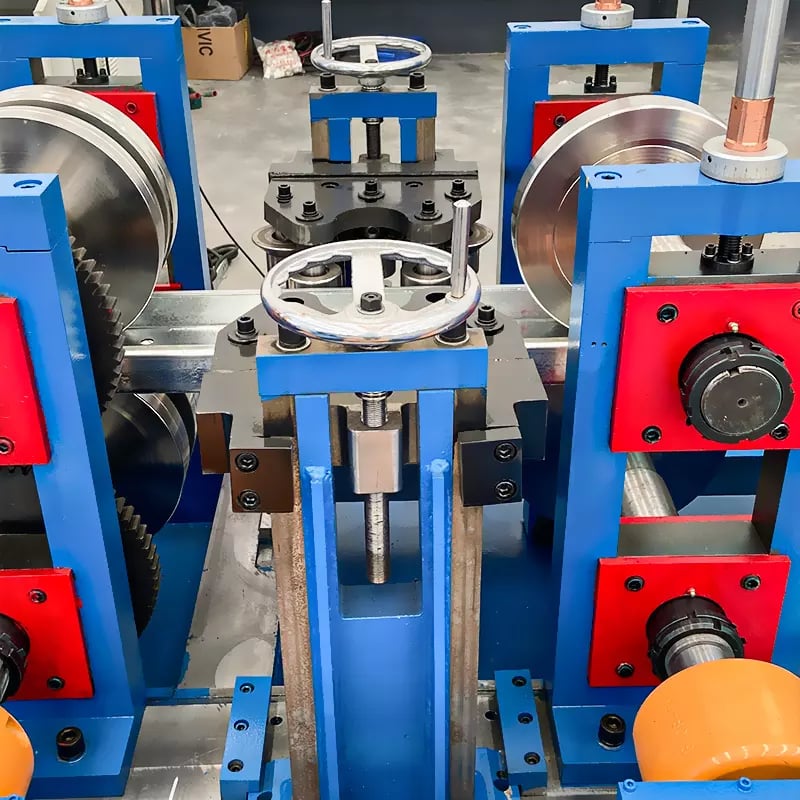
রোল ফর্মিং মেশিনের সেটআপ সমাপ্ত পণ্যের মানের একটি গুরুত্বপূর্ণ ফ্যাক্টর। এমনকি সেটআপের সময় সামান্যতম ত্রুটিও purlin এর চূড়ান্ত আকৃতি, শক্তি এবং মাত্রিক নির্ভুলতার উপর উল্লেখযোগ্য প্রভাব ফেলতে পারে। এখানে মেশিন সেটআপের কিছু সাধারণ ভুল এবং কীভাবে তারা সমাপ্ত পণ্যকে প্রভাবিত করতে পারে:
- অনুপযুক্ত প্রান্তিককরণ: রোল গঠনকারী মেশিনের অনুপযুক্ত প্রান্তিককরণ অসঙ্গত purlin গুণমান হতে পারে। মিস্যালাইন করা উপাদানগুলি মেশিনের মাধ্যমে উপাদানটিকে অসমভাবে খাওয়াতে পারে, যার ফলে মাত্রাগত ভুল এবং এমনকি পণ্যের ত্রুটিও দেখা দিতে পারে।
- ভুল টেনশন সেটিংস: টেনশন সেটিংস রোল গঠন প্রক্রিয়ায় একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। যদি উত্তেজনা খুব বেশি সেট করা হয়, তাহলে এটি উপাদানের প্রসারণ এবং বিকৃতি ঘটাতে পারে, যার ফলে মাত্রাগত ভুল এবং পণ্যের ত্রুটি হতে পারে। বিপরীতভাবে, যদি উত্তেজনা খুব কম হয়, এটি উপাদান স্লিপেজ সৃষ্টি করতে পারে, যার ফলে উত্পাদন বিলম্ব এবং উপাদানের অপচয় হয়।
- অপর্যাপ্ত তৈলাক্তকরণ: রোল তৈরির মেশিনের মসৃণ অপারেশন নিশ্চিত করার জন্য সঠিক তৈলাক্তকরণ গুরুত্বপূর্ণ। অপর্যাপ্ত তৈলাক্তকরণ উপাদানগুলির মধ্যে ঘর্ষণ ঘটাতে পারে, যার ফলে মেশিন বিকল হয়ে যায় এবং উৎপাদনে বিলম্ব হয়। এটি উপাদান বিকৃতি এবং পণ্য ত্রুটির কারণ হতে পারে.
- টুলিং সেটআপ: ভুল টুলিং সেটআপ ডাইমেনশনাল ভুল এবং পণ্যের ত্রুটির দিকে নিয়ে যেতে পারে। খারাপভাবে সেট আপ করা টুলিং সঠিক সমর্থনের অভাবের কারণ হতে পারে, যার ফলে উপাদানটি নম বা মোচড় হতে পারে, যার ফলে মাত্রাগত ভুল হয়ে যায়।
সংক্ষেপে, রোল ফর্মিং মেশিনের সেটআপ সমাপ্ত পণ্যের গুণমানে একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। মেশিন সেটআপ ত্রুটি যেমন অনুপযুক্ত প্রান্তিককরণ, ভুল টেনশন সেটিংস, অপর্যাপ্ত তৈলাক্তকরণ এবং টুলিং সেটআপের কারণে মাত্রাগত ভুল, উপাদান বিকৃতি এবং পণ্যের ত্রুটি হতে পারে। মেশিন সেটআপের সময় বিশদ এবং যত্নের প্রতি যথাযথ মনোযোগ এই ভুলগুলি এড়াতে এবং পুরলিন রোল গঠন প্রক্রিয়ার গুণমান এবং দক্ষতা উন্নত করতে সহায়তা করতে পারে।
Purlin রোল গঠনের জন্য সর্বোত্তম অনুশীলন
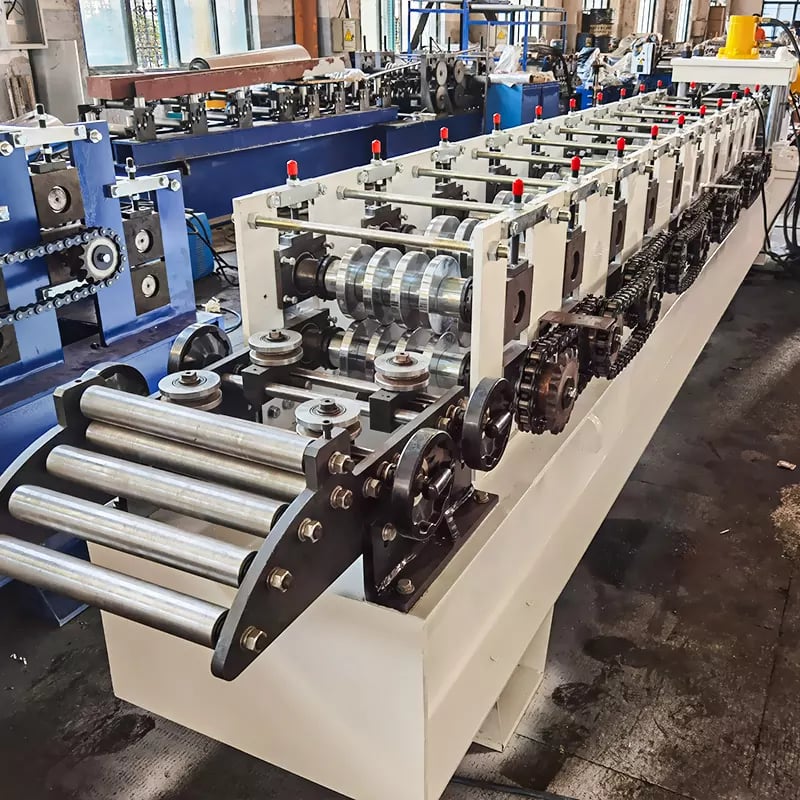
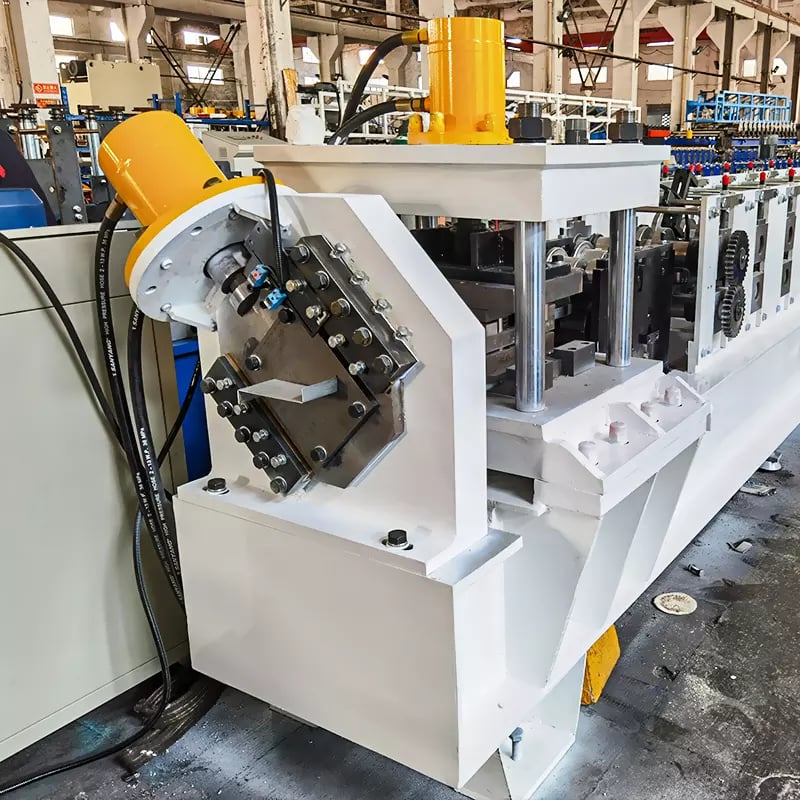
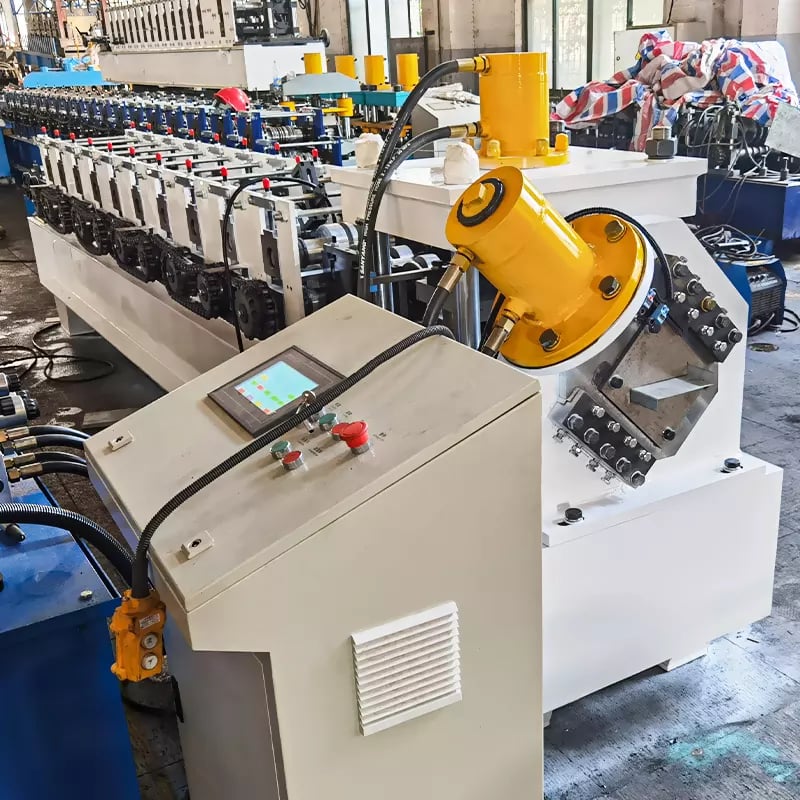
পুরলিন রোল গঠনে সাধারণ ভুলগুলি এড়াতে এবং প্রক্রিয়াটিকে অপ্টিমাইজ করতে, নিম্নলিখিত সেরা অনুশীলনগুলি বিবেচনা করুন:
- উপাদান নির্বাচন: বেধ, প্রস্থ এবং প্রসার্য শক্তির মতো বিষয়গুলি বিবেচনা করে, উদ্দেশ্যযুক্ত প্রয়োগের উপর ভিত্তি করে সঠিক উপাদান নির্বাচন করুন। সরবরাহকারীদের সাথে কাজ করুন যারা উচ্চ-মানের সামগ্রী সরবরাহ করে যা প্রয়োজনীয় বৈশিষ্ট্যগুলি পূরণ করে।
- টুলিং ডিজাইন: সঠিক টুলিং ডিজাইন, সঠিক টুলিং ক্লিয়ারেন্স, পর্যাপ্ত টুলিং শক্তি এবং ভালভাবে ডিজাইন করা ফর্মিং রোল সহ নিশ্চিত করুন। কম্পিউটার-সহায়ক নকশা ব্যবহার করুন (সিএডি) সফ্টওয়্যার মডেল এবং উত্পাদন আগে টুলিং ডিজাইন পরীক্ষা.
- মেশিন সেটআপ: সঠিক সারিবদ্ধকরণ, সঠিক টেনশন সেটিংস, পর্যাপ্ত তৈলাক্তকরণ এবং উপযুক্ত টুলিং সেটআপ নিশ্চিত করে রোল তৈরির মেশিনটি সঠিকভাবে সেট আপ করুন। সুস্পষ্ট মেশিন সেটআপ পদ্ধতি স্থাপন করুন এবং সামঞ্জস্যপূর্ণ গুণমান এবং দক্ষতা নিশ্চিত করতে নিয়মিত রক্ষণাবেক্ষণ পরিচালনা করুন।
- গুণ নিয়ন্ত্রণ: একটি বিস্তৃত মান নিয়ন্ত্রণ ব্যবস্থা প্রয়োগ করুন যাতে ত্রুটিগুলির জন্য সমাপ্ত পণ্যগুলি পরিদর্শন করা, মাত্রিক নির্ভুলতা এবং শক্তির মতো মূল পরামিতিগুলি পরিমাপ করা এবং উন্নতির জন্য ক্ষেত্রগুলি সনাক্ত করতে গুণমান ডেটা ট্র্যাক করা এবং বিশ্লেষণ করা অন্তর্ভুক্ত।
- ক্রমাগত উন্নতি: উন্নতির সুযোগগুলি সনাক্ত করতে নিয়মিতভাবে পুর্লিন রোল গঠনের প্রক্রিয়াটি মূল্যায়ন এবং বিশ্লেষণ করুন। উত্পাদনশীলতা এবং গুণমান বাড়াতে রোবোটিক হ্যান্ডলিং এবং ইন-লাইন পরিদর্শন সিস্টেমের মতো অটোমেশন প্রযুক্তিগুলিতে বিনিয়োগের কথা বিবেচনা করুন।
এই সর্বোত্তম অভ্যাসগুলি অনুসরণ করে, নির্মাতারা purlin রোল গঠনের প্রক্রিয়াটিকে অপ্টিমাইজ করতে পারে এবং ধারাবাহিকভাবে উচ্চ-মানের purlins উত্পাদন করতে পারে। উপাদান নির্বাচন, টুলিং ডিজাইন, মেশিন সেটআপ, মান নিয়ন্ত্রণ, এবং ক্রমাগত উন্নতির প্রতি যত্নবান মনোযোগ নির্মাতাদের সাধারণ ভুলগুলি এড়াতে এবং তাদের নীচের লাইনকে উন্নত করতে সহায়তা করতে পারে।
উপসংহারে, ক্রমাগত উচ্চ-মানের এবং দক্ষ purlins উত্পাদন করার জন্য purlin রোল গঠনে সাধারণ ভুলগুলি এড়ানো গুরুত্বপূর্ণ। উপাদান নির্বাচন, টুলিং ডিজাইন, মেশিন সেটআপ, গুণমান নিয়ন্ত্রণ এবং ক্রমাগত উন্নতির মধ্যে ফোকাস করার মূল ক্ষেত্রগুলি অন্তর্ভুক্ত। এই ক্ষেত্রগুলিতে যথাযথ মনোযোগ নির্মাতাদের সাধারণ ভুল যেমন উপাদান বর্জ্য, মাত্রিক ভুল এবং পণ্যের ত্রুটিগুলি এড়াতে সাহায্য করতে পারে। রোল তৈরির প্রক্রিয়াটিকে অপ্টিমাইজ করার জন্য সর্বোত্তম অনুশীলন এবং কৌশলগুলি বাস্তবায়নের মাধ্যমে, নির্মাতারা তাদের নীচের লাইনটি উন্নত করতে পারে এবং শিল্পের মান পূরণ করে বা অতিক্রম করে এমন purlins উত্পাদন করতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) উৎপাদনে C/Z পার্লিনের জন্য কী মাত্রাগত সহনশীলতা লক্ষ্য করা উচিত?
- 1.5–3.0 mm গ্যালভানাইজড স্টিলের ক্ষেত্রে সেরা-শ্রেণীর সাধারণ লক্ষ্য হলো: প্রস্থ ±0.5–1.0 mm, ওয়েব/লেগের সোজাসুজি প্রতি 2 m-এ ≤1.0 mm, নির্দেশিত প্রি-/পোস্ট-পাঞ্চিংয়ের ক্ষেত্রে ছিদ্র থেকে প্রান্তের দূরত্ব ±0.5 mm, এবং প্রতি 3 m-এ মোচড় ≤1.5°।
2) পার্লিন রোল ফর্মিংয়ে ক্যাম্বার, বক্রতা ও মোচড় কীভাবে কমানো যায়?
- প্রবেশপথের গাইডগুলো কেন্দ্রে রাখুন, ধাপে ধাপে পাসের অগ্রগতি ব্যবহার করুন, রোলের পৃষ্ঠ সমান্তরাল কি না যাচাই করুন, স্ট্রিপের টান নিয়ন্ত্রণ করুন এবং আউটলেটে মোচড়-রোধক ফিক্সচার যোগ করুন। লোড করার আগে ASTM A568 অনুযায়ী কয়েলের ক্রাউন/ক্যাম্বার পরীক্ষা করুন।
3) পার্লিনের জন্য প্রি-পাঞ্চিং নাকি পোস্ট-পাঞ্চিং—কোনটি ভালো?
- বেশি পরিমাণে উৎপাদনের ক্ষেত্রে প্রি-পাঞ্চিং দ্রুত ও কম ব্যয়বহুল, তবে স্ট্রিপকে নির্ভুলভাবে গাইড করা এবং পাস নকশায় ক্ষতিপূরণ রাখা দরকার। ফর্মিংয়ের পর পোস্ট-পাঞ্চিং আঁটসাঁট সহনশীলতার অ্যাসেম্বলিতে ছিদ্র ও বৈশিষ্ট্যের অবস্থানের নির্ভুলতা বাড়ায়, তবে এতে একটি স্টেশন ও অতিরিক্ত খরচ যোগ হয়।
4) উচ্চ-শক্তির স্টিল (G450/G550) মেশিন সেটআপে কী প্রভাব ফেলে?
- স্প্রিংব্যাকজনিত ত্রুটি এড়াতে অপ্টিমাইজ করা পাস-সূচি, বড় ব্যাসের রোল, যথাযথ কঠোরতার পালিশ করা বা টুল-স্টিলের রোল এবং কম ওভার-ফর্মিং দরকার। মাইল্ড স্টিলের তুলনায় ওভারবেন্ড ও ক্যালিব্রেশন পাসে সমন্বয় করতে হতে পারে।
5) টুলিং কত ঘন ঘন পুনঃক্যালিব্রেট করা উচিত?
- মাসে >100 t উৎপাদন হলে প্রতি মাসে পরিদর্শন করুন: রোলের ব্যাস, পৃষ্ঠের রানআউট, বেয়ারিংয়ের ঢিলাভাব এবং স্ট্যান্ডের অ্যালাইনমেন্ট মাপুন। গুরুত্বপূর্ণ মাত্রায় Cp/Cpk যাচাইসহ প্রতি 6–12 মাসে, অথবা যেকোনো সংঘর্ষের পরে, সম্পূর্ণ পুনঃক্যালিব্রেশন করুন।
২০২৫ শিল্প প্রবণতা
- সার্ভো-নিয়ন্ত্রিত মাপ পরিবর্তনসহ দ্রুত-পরিবর্তনযোগ্য C/Z পার্লিন লাইন (যান্ত্রিক শিম ছাড়া) ওয়েব/লেগ/রিটার্ন সমন্বয়ের পরিবর্তনকাল 8–15 মিনিটে নামিয়ে আনে।
- ইনলাইন ভিশন ও লেজার মেট্রোলজি রিয়েল টাইমে ওয়েবের উচ্চতা, ফ্ল্যাঞ্জের প্রস্থ, ছিদ্রের অবস্থান ও মোচড় মাপে; স্ক্র্যাপ প্রতিরোধে এই তথ্য SPC-তে পাঠানো হয়।
- সমান শক্তি ও উন্নত ক্ষয়রোধ ক্ষমতা বজায় রেখে হালকা সেকশন তৈরিতে G450–G550 সাবস্ট্রেট ও Zn-Mg প্রলেপের ব্যবহার ব্যাপকভাবে বাড়ছে।
- শক্তি-সাশ্রয়ী ড্রাইভ (IE4 মোটর, পুনরুৎপাদনশীল VFD) এবং স্মার্ট আইডল 2022 সালের ভিত্তিমানের তুলনায় প্রতি 1,000 m-এ শক্তি খরচ 15–25% কমায়।
- MES/ERP-এর সঙ্গে OPC UA/MQTT সংযোগ অনুসরণযোগ্যতা বাড়ায় এবং ত্রুটির মূল কারণ বিশ্লেষণ দ্রুত করে।
পার্লিন রোল ফর্মিং লাইনের বেঞ্চমার্ক KPI (2025)
| KPI (C/Z পার্লিন, 1.5–3.0 mm GI/AZ) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট |
|---|---|---|---|
| পরিবর্তনকাল (C↔Z মাপ পরিবর্তন, মিনিট) | ৩০–৬০ | 8–15 | সার্ভো-নিয়ন্ত্রিত মাপ নির্ধারণ, রেসিপি প্রিসেট |
| শুরুর পর্যায়ে স্ক্র্যাপ (%) | 2.0–3.5 | 0.8–1.5 | ইনলাইন লেজার + SPC নিয়ম |
| 6 m-এ দৈর্ঘ্য সহনশীলতা (± mm) | 2.0 | 1.0–1.2 | এনকোডার + থার্মাল কম্প |
| প্রতি 3 m-এ মোচড় (ডিগ্রি) | 2.5 | 1.0–1.5 | আউটলেটে মোচড়-রোধক ব্যবস্থা + পাস সমন্বয় |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 75–100 | পঞ্চান্ন–পঁচাত্তর | IE4 + রিজেনারেটিভ ড্রাইভ |
| অপরিকল্পিত ডাউনটাইম (ঘণ্টা/মাস) | 8–12 | 3–6 | অবস্থা পর্যবেক্ষণ |
প্রামাণিক উৎসসমূহ:
- ASTM A653/A792/A1046 (প্রলেপযুক্ত ইস্পাত): https://www.astm.org
- AISI S100 কোল্ড-ফর্মড স্টিল স্পেসিফিকেশন: https://www.buildusingsteel.org
- DOE Advanced Manufacturing, Motor Systems: https://www.energy.gov/eere/amo
- OPC Foundation (আন্তঃকার্যক্ষমতা): https://opcfoundation.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: উচ্চ-শক্তির Z পার্লিনে মোচড় কমানো (2025)
পটভূমি: G350 থেকে G550-এ রূপান্তরকারী একটি আঞ্চলিক ফ্যাব্রিকেটর 3.2°/3 m মোচড় এবং ঘন ঘন পুনঃকাজের কথা জানায়।
সমাধান: পাসের অগ্রগতি পুনরায় অপ্টিমাইজ করা হয়, আউটলেটে মোচড়-রোধক ফিক্সচার যোগ করা হয়, গুরুত্বপূর্ণ স্ট্যান্ডে পালিশ করা D2 রোল বসানো হয় এবং SPC অ্যালার্মসহ ইনলাইন লেজার মোচড়/ক্যাম্বার পর্যবেক্ষণ চালু করা হয়।
ফলাফল: মোচড় কমে 1.2°/3 m হয়; শুরুর স্ক্র্যাপ 3.0% থেকে 1.3%-এ নামে; 45 দিনের মধ্যে সামগ্রিক সরঞ্জাম কার্যকারিতা (OEE) 8% বাড়ে।
কেস স্টাডি 2: C/Z লাইনে পরিবর্তনকাল কমানো (2024)
পটভূমি: একাধিক মাপ উৎপাদনকারী C/Z প্রস্তুতকারকের পরিবর্তনকালে 48–55 মিনিট লাগত এবং ব্যস্ত মৌসুমে ডেলিভারির সময়সীমা মিস হতো।
সমাধান: সার্ভো মাপ-নিয়ন্ত্রণ (ওয়েব/লেগ/রিটার্ন) বসানো হয়, ডিজিটাল রোল অবস্থানসহ HMI রেসিপি লোড করা হয়, কয়েল থ্রেডিং ও প্রথম-নমুনা যাচাইতালিকা মানসম্মত করা হয়।
ফলাফল: গড় পরিবর্তনকাল কমে 14 মিনিট হয়; মাসিক ওভারটাইম 21% কমে; ফ্ল্যাঞ্জের প্রস্থে মাত্রাগত CpK 1.05 থেকে 1.52-এ উন্নত হয়।
বিশেষজ্ঞদের মতামত
- Dr. Laura Bennett, PE, সিনিয়র স্ট্রাকচারাল ইঞ্জিনিয়ার, Simpson Gumpertz & Heger
- “পার্লিন রোল ফর্মিংয়ে মাত্রার সামঞ্জস্য সংযোগের কর্মক্ষমতা ও ব্যবহারযোগ্যতাকে সরাসরি প্রভাবিত করে। ইনলাইন গেজ দিয়ে ছিদ্রের অবস্থান ও মোচড় যাচাই করলে সাইটে ফিট-আপজনিত সমস্যা কমে।”
- Miguel Santos, অটোমেশন প্রোগ্রাম ম্যানেজার, The Bradbury Group
- “সার্ভো মাপ-নিয়ন্ত্রণ এবং OPC UA ডেটা সংগ্রহ দ্রুত সুফল দেয়: সম্পূর্ণ লাইন নতুন করে নকশা না করেই দ্রুত পরিবর্তন ও কাজে লাগানোর মতো গুণমান-সংক্রান্ত তথ্য পাওয়া যায়।”
- ড্যানিয়েল কোহলার, পণ্য ব্যবস্থাপক, COPRA RF (DATA M Software)
- “G550 সাবস্ট্রেটের জন্য পাস নকশা ও স্প্রিংব্যাক শুরুতেই সিমুলেট করলে ব্যয়বহুল টুলিং পুনঃকাজ এড়ানো যায়। মডেলিংয়ে কয়েক ঘণ্টা দিলে উৎপাদন মেঝেতে কয়েক সপ্তাহ বাঁচতে পারে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF & ProfileScan (রোল নকশা + ইনলাইন পরিমাপ): https://www.datam.de
- UBECO PROFIL (পাস উন্নয়ন ও স্প্রিংব্যাক বিশ্লেষণ): https://www.ubeco.com
- AISI S100 ও কোল্ড-ফর্মড নকশা-সংক্রান্ত সম্পদ: https://www.buildusingsteel.org
- প্রলেপযুক্ত কাঠামোগত ইস্পাতের ASTM মান (A653, A792, A1046): https://www.astm.org
- মোটর/VFD অপ্টিমাইজেশনের জন্য DOE AMO সরঞ্জাম: https://www.energy.gov/eere/amo
- NIST ইঞ্জিনিয়ারিং স্ট্যাটিস্টিকস হ্যান্ডবুক (SPC/CpK): https://www.itl.nist.gov/div898/handbook
- OPC Foundation (OPC UA স্পেসিফিকেশন): https://opcfoundation.org
সম্পাদকের নোট: পার্লিন রোল ফর্মিংয়ে সাধারণ ভুল এড়াতে ওয়েব/ফ্ল্যাঞ্জের মাপ, ছিদ্রের অবস্থান, মোচড়, বক্রতা ও দৈর্ঘ্য অন্তর্ভুক্ত করে প্রথম-নমুনা পরিদর্শন (FAI) টেমপ্লেট মানসম্মত করুন; অনুসরণযোগ্য সংশোধনমূলক পদক্ষেপের জন্য কয়েলের হিট/গ্রেড, লাইনের গতি এবং টুলিং সেটআপের পরামিতি নথিবদ্ধ করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: পারলিন রোল ফর্মিংয়ের E-E-A-T উন্নত করতে 5টি প্রায়শই জিজ্ঞাসিত প্রশ্ন, 2025 সালের KPI/মানদণ্ডের সারণি, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞদের মতামত এবং প্রামাণ্য লিংকসহ যাচাইকৃত সরঞ্জাম/সম্পদ যোগ করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-21 অথবা AISI/ASTM মান হালনাগাদ হলে, নতুন সার্ভো মাপ-নিয়ন্ত্রণ/ইনলাইন মেট্রোলজি সমাধান চালু হলে, অথবা DOE-এর মোটর-দক্ষতা নির্দেশনা বদলালে তার আগেই





