
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
রোল ফর্মিং হলো একটি ধাতু গঠন প্রক্রিয়া যা স্থির ক্রস-সেকশন বিশিষ্ট দীর্ঘ শীট ধাতুর অংশ উৎপাদনের জন্য ব্যবহৃত হয়। এটি স্থির নির্ভুলতা এবং গুণমান বিশিষ্ট অংশ উৎপাদনের একটি দক্ষ এবং খরচ-সাশ্রয়ী পদ্ধতি। কম্পিউটার সংখ্যাগত নিয়ন্ত্রণ (সিএনসি) প্রযুক্তির প্রবর্তন রোল ফর্মিং মেশিনের ক্ষমতা এবং বহুমুখিতাকে আরও উন্নত করেছে।
সিএনসি রোল ফর্মিং মেশিন এখন বিভিন্ন শিল্পে ব্যাপকভাবে ব্যবহৃত হয়ে বিভিন্ন প্রয়োগের জন্য ধাতব উপাদান উৎপাদন করে। এই নিবন্ধটি সিএনসি রোল ফর্মিং এবং উৎপাদন খাতগুলিতে এর ব্যাপক ব্যবহারের বিস্তারিত পর্যালোচনা করে।
সিএনসি রোল ফর্মিং কী?
রোল ফর্মিং হলো একটি অবিরত বাঁকানো প্রক্রিয়া যাতে শীট বা স্ট্রিপ ধাতুকে ক্রমান্বয়ে রোলার স্টেশনের মাধ্যমে কাঙ্ক্ষিত ক্রস-সেকশনাল প্রোফাইলে গঠিত করা হয়। উপাদানটি প্রত্যেক রোলার স্টেশনের মধ্য দিয়ে অগ্রসর হওয়ার সাথে সাথে এটি ক্রমশ কাঙ্ক্ষিত আকারে গঠিত হয়।
সিএনসি রোল ফর্মিং কম্পিউটার সংখ্যাগত নিয়ন্ত্রণ প্রযুক্তি সংযোজন করে রোল ফর্মিং প্রক্রিয়াটিকে স্বয়ংক্রিয় করে। সিএনসি সিস্টেমগুলি রোলার অবস্থান, ধাতুর অগ্রগতির হার এবং অন্যান্য পরামিতি সহ রোল ফর্মিং মেশিনের সকল দিক নিয়ন্ত্রণ করে। অপারেটররা শুধুমাত্র সিএনসি কন্ট্রোলারে কাঙ্ক্ষিত স্পেসিফিকেশন প্রোগ্রাম করে এবং মেশিনটি স্বয়ংক্রিয়ভাবে রোলার স্টেশনগুলি সামঞ্জস্য করে উপাদানকে সেই অনুযায়ী গঠন করে।
সিএনসি রোল ফর্মিংয়ের কিছু মূল সুবিধা:
- অত্যন্ত নির্ভুল এবং স্থির আউটপুট। সিএনসি স্বয়ংক্রিয়করণ নিশ্চিত করে যে প্রত্যেক অংশ স্পেসিফিকেশন পূরণ করে।
- বিভিন্ন ক্রস-সেকশনের মধ্যে নমনীয় এবং সহজ পরিবর্তন। অপারেটররা শুধু নতুন প্রোগ্রাম লোড করে।
- ম্যানুয়াল রোল ফর্মিংয়ের তুলনায় উচ্চতর উৎপাদনশীলতা এবং কার্যক্ষমতা।
- প্রাথমিক সেটআপের পর ন্যূনতম অপারেটর তত্ত্বাবধান প্রয়োজন।
- ম্যানুয়াল রোল ফর্মিংয়ে কঠিন জটিল প্রোফাইল তৈরির ক্ষমতা।
সিএনসি রোল ফর্মিং মেশিনগুলিকে ম্যানুয়াল অপারেশনের সক্ষমতার বাইরে নির্ভুলতা এবং দক্ষতা প্রদান করতে সক্ষম করে। এটি অনেক শিল্পে সিএনসি রোল ফর্মিং প্রযুক্তির ব্যাপক গ্রহণযোগ্যতার দিকে নিয়ে গেছে।
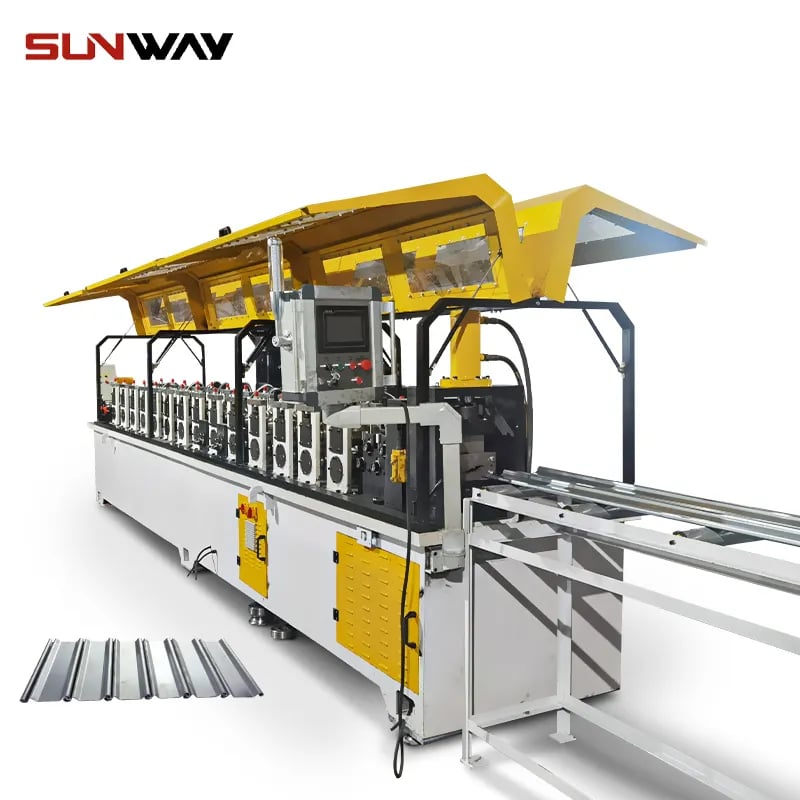
সিএনসি রোল ফর্মিংয়ের প্রধান প্রয়োগ ক্ষেত্রসমূহ
সিএনসি রোল ফর্মিং মেশিনগুলি এমন উৎপাদন খাতগুলিতে সর্বজনীন হয়ে উঠেছে যেখানে দীর্ঘ শীট ধাতব উপাদান প্রয়োজন। কিছু সাধারণ প্রয়োগের মধ্যে রয়েছে:
নির্মাণ ও ভবন নির্মাণ
সিএনসি রোল ফর্মিং ব্যাপকভাবে ধাতব স্টাড, জয়েস্ট, পারলিন, ওয়াল প্যানেল, ছাদ, ডেকিং এবং বিভিন্ন আর্কিটেকচারাল ক্ল্যাডিং উৎপাদনে ব্যবহৃত হয়। নির্মাণ প্রয়োগগুলিতে দীর্ঘ, হালকা অংশগুলি দক্ষতার সাথে ব্যাপকভাবে উৎপাদন করা যায়।
- ধাতব স্টাড – লোড-বেয়ারিং অভ্যন্তরীণ ওয়াল ফ্রেমিং সদস্য। সিএনসি লাইনগুলি বিভিন্ন পুরুত্ব এবং দৈর্ঘ্যের গ্যালভানাইজড স্টিল স্টাড উৎপাদন করতে পারে।
- ছাদ এবং সাইডিং – ছাদ, বাহ্যিক ওয়াল এবং ফ্যাসেডের জন্য রোল ফর্মড ধাতব প্যানেল। সিএনসি লাইনগুলি শক্তি এবং লকিংয়ের জন্য বিশেষ রিবিং বিশিষ্ট দীর্ঘ শীট উৎপাদন করে।
- সৌর মাউন্টিং স্ট্রাকচার – সোলার প্যানেল ফ্রেম এবং সান ট্র্যাকিং সিস্টেমের জন্য গঠিত ধাতব অংশ। স্ট্রাকচারাল স্থিতিশীলতার জন্য জটিল সিএনসি প্রোফাইল প্রয়োজন।
পরিবহন
অটোমোটিভ, ট্রাক, ট্রেলার এবং রেলকার প্রস্তুতকারকরা যানবাহনের ফ্রেম, অভ্যন্তরীণ এবং বাহ্যিক বডি প্যানেলের জন্য রোল ফর্মড সেকশন ব্যবহার করে। সিএনসি রোল ফর্মিং উচ্চ-আয়তনের উৎপাদন নির্ভুলতার সাথে অনুমোদন করে।
- চ্যাসিস ফ্রেম – ট্রাক এবং ট্রেলার বডির জন্য রোল ফর্মড সাইড রেল এবং ক্রস মেম্বার। সিএনসি জটিল বাঁকা সক্ষম করে।
- অটোমোটিভ প্যানেল – বাহ্যিক বডি প্যানেলগুলি মসৃণ, অ্যারোডায়নামিক আকারে রোল ফর্ম করা হয়।
- অভ্যন্তরীণ – অভ্যন্তরীণ দরজা ফ্রেম, সিট ফ্রেম এবং ছাদের আর্চগুলি গাড়ি এবং ট্রেনের জন্য রোল ফর্ম করা হয়।
যন্ত্রপাতি
ঘরোয়া যন্ত্রপাতিতে প্রায়শই রোল ফর্মড ধাতব এনক্লোজার, ফ্রেম এবং স্ট্রাকচারাল উপাদান থাকে। রেফ্রিজারেটর, ওয়াশার, ড্রায়ার, এয়ার কন্ডিশনার এবং অনেক অন্যান্য যন্ত্রপাতির হাউজিং সিএনসি রোল লাইনে উৎপাদিত হয়।
- ওয়াশিং মেশিন ড্রাম – গঠিত এন্ড ক্যাপ এবং টাব ফ্রেম গোলাকারত্ব বজায় রাখে।
- রেফ্রিজারেটর লাইনার – অভ্যন্তরীণ স্টেইনলেস স্টিল লাইনারগুলি সঠিক মাপে গঠিত।
- এয়ার কন্ডিশনার চ্যাসিস – স্ট্রাকচারাল সাইড ফ্রেম এবং নিচের প্যানেল।
অবকাঠামো
লাইট পোল থেকে গার্ডরেল পর্যন্ত, অবকাঠামো প্রকল্পগুলি বিভিন্ন রোল ফর্মড সেকশন ব্যবহার করে। সিএনসি স্বয়ংক্রিয়করণ স্থির স্ট্রিট ফার্নিচার উপাদানের ব্যাপক উৎপাদন অনুমোদন করে।
- লাইট পোল – টেপারড পোল শ্যাফট এবং আর্মগুলি শীট স্টিল থেকে গঠিত।
- ট্রাফিক ব্যারিয়ার – গার্ডরেল এবং হাইওয়ে ব্যারিয়ার রোল ফর্মড স্টিল দিয়ে তৈরি।
- ইউটিলিটি পোল – ট্রান্সমিশন লাইন পোল এবং সেল টাওয়ার শ্যাফটের জন্য অ্যাঙ্গেলড প্রোফাইল প্রয়োজন।
আসবাবপত্র
অনেক আধুনিক আসবাবপত্রের নকশায় ধাতব ফ্রেম এবং স্ট্রাকচারাল উপাদান অন্তর্ভুক্ত যা রোল ফর্মিংয়ের জন্য আদর্শ। সিএনসি দীর্ঘ উৎপাদন রান এবং কাস্টম সংক্ষিপ্ত রান উভয়ই অনুমোদন করে।
- ডেস্ক – সিএনসি লাইনগুলি মজবুত স্টিল ডেস্ক লেগ এবং স্ট্রাকচারাল বিম উৎপাদন করে।
- চেয়ার – ধাতব চেয়ারের জন্য গঠিত সিট এবং ব্যাক সাপোর্ট ফ্রেম।
- শেলভিং – খাড়া সাপোর্ট পোস্ট এবং অনুভূমিক শেলভ।
সিএনসি রোল ফর্মিং লাইনের মূল উপাদানসমূহ
একটি সিএনসি রোল ফর্মিং সিস্টেমে শীট ধাতু স্টককে কাঙ্ক্ষিত আকারে গঠন করার জন্য একসাথে কাজ করে এমন বিভিন্ন মূল উপাদান রয়েছে। এখানে কিছু প্রধান উপাদানের তালিকা:
ফিড মেকানিজম
ফিড মেকানিজমটি শীট বা কয়েল স্টককে রোল ফর্মিং সেকশনে স্থিরভাবে সরবরাহ করে। এটি সাধারণত পাওয়ার্ড পিঞ্চ রোলার ফিড বা সার্ভো-মোটর চালিত ফিড নিয়ে গঠিত। সিএনসি নিয়ন্ত্রণ ফর্মিং গতির সাথে ফিড হার সমন্বয় করে।
ফর্মিং অংশ
ফর্মিং সেকশনটি স্ট্রিপ স্টককে ক্রমশ বাঁকানো এবং গঠন করার জন্য একাধিক রোলার স্টেশন নিয়ে গঠিত। উন্নত সিএনসি রোল ফর্মিং লাইনগুলিতে সার্ভো-চালিত রোলার স্টেশন রয়েছে যা ডিজিটালভাবে অবস্থান করে নির্ভুল ফর্মিং এবং দ্রুত পরিবর্তনের জন্য।
সিএনসি কন্ট্রোলার
সিএনসি কন্ট্রোলারটি রোল ফর্মিং প্রোগ্রাম কার্যকর করে এবং সকল মেশিন গতি এ
কাটিং স্টেশন
একটি চূড়ান্ত কাটিং প্রেস বা শিয়ার মেশিন থেকে বের হওয়ার সময় সমাপ্ত রোল ফর্মড অংশগুলিকে পছন্দসই দৈর্ঘ্যে কেটে ফেলে। কাটিং অপারেশনটি সিএনসি কন্ট্রোল প্রোগ্রামিংয়ের সাথে একীভূত করা যেতে পারে।
আউটফিড সরঞ্জাম
আউটফিড টেবিল, কনভেয়র, স্ট্যাকিং সিস্টেম বা রোবটিক আর্মগুলি উৎপাদিত সমাপ্ত অংশগুলি পরিচালনা এবং সংগ্রহ করে। এই অটোমেশনটি সামগ্রিক সিএনসি কন্ট্রোল সিস্টেমের সাথে একীভূত করা যায়।
নিরাপত্তা এনক্লোজার
সম্পূর্ণ পরিধি গার্ডিং এবং নিরাপত্তা ফেন্সিং অপারেটরের সুরক্ষা নিশ্চিত করে। উন্নত সিস্টেমগুলিতে ইন্টারলক রয়েছে যা গার্ড ছাড়া মেশিন চালানোর অনুমতি দেয় না।
সকল উপাদানকে একীভূত সিএনসি কন্ট্রোলের অধীনে একত্রিত করে আধুনিক রোল ফর্মিং লাইনগুলি দ্রুত চেঞ্জওভার, উচ্চ উৎপাদনশীলতা এবং অ্যাটেন্ডেড প্রোডাকশনের সময় সুনির্দিষ্ট আউটপুট অর্জন করে।
সিএনসি রোল ফর্মিং প্রযুক্তির সুবিধাসমূহ
সিএনসি রোল ফর্মিং মেশিনগুলি উল্লেখযোগ্য সুবিধা প্রদান করে যা তাদের বিভিন্ন উৎপাদন খাতে ব্যাপক গ্রহণযোগ্যতার কারণ।
উন্নত নির্ভুলতা এবং সামঞ্জস্যতা
সিএনসি কন্ট্রোলের সাহায্যে রোল ফর্মিং মেশিনগুলি ০.০০৫ ইঞ্চি (০.১২৭ মিমি) বা তারও ভালো টলারেন্সের মধ্যে অংশ উৎপাদন করে। এই নির্ভুলতা উচ্চ উৎপাদন পরিমাণে সামঞ্জস্য নিশ্চিত করে।
নমনীয় এবং দক্ষ চেঞ্জওভার
অপারেটররা নতুন প্রোগ্রাম নির্বাচন করে মিনিটের মধ্যে নতুন রোল ফর্মড প্রোফাইলে সুইচ করতে পারেন। কোনো হার্ডওয়্যার চেঞ্জওভারের প্রয়োজন নেই।
বাড়তি থ্রুপুট
সিএনসি অটোমেশন রোল ফর্মিং লাইনগুলিকে ১০০ ফুট/মিনিট (৩০ মি/মিনিট) এর মতো উচ্চ গতিতে চালানোর সক্ষম করে সিঙ্ক্রোনাস ম্যাটেরিয়াল ফিড বজায় রেখে।
জটিল আকার গঠনের ক্ষমতা
সার্ভো-কন্ট্রোলড রোল স্টেশনের সাহায্যে একাধিক অক্ষে একাধিক বাঁক সহ জটিল আকৃতির সেকশনগুলিও রোল ফর্ম করা যায়।
সামান্য উপাদান অপচয়
সিএনসি প্রোগ্রামিং ম্যাটেরিয়াল স্প্রিংব্যাকের জন্য কমপেনসেট করে, যার ফলে কম ট্রায়াল অ্যান্ড এরর এবং ম্যাটেরিয়াল ওয়েস্ট সহ সঠিক ফর্ম তৈরি হয়।
শ্রমের প্রয়োজনীয়তা হ্রাস
অটোমেটেড সিএনসি রোল ফর্মিং লাইনগুলির সেটআপ এবং প্রোডাকশনের তত্ত্বাবধানের জন্য মাত্র এক বা দুইজন অপারেটর প্রয়োজন।
কম অপারেশনাল খরচ
কম শ্রমের সাথে সামঞ্জস্যপূর্ণ গুণমান এবং উচ্চ আউটপুট সামগ্রিক অংশের খরচ কমায়।
এই সকল সুবিধার কারণে সিএনসি রোল ফর্মিংকে ধাতু গঠন প্রযুক্তির সর্বোচ্চ মান হিসেবে দেখা সহজ।
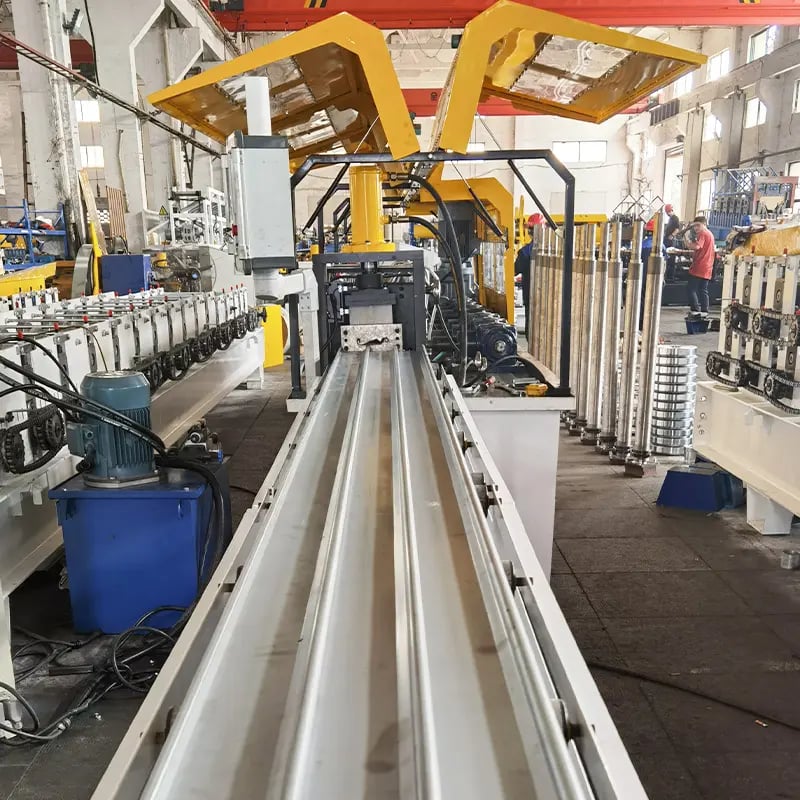
সিএনসি রোল ফর্মিং মেশিন কনফিগারেশন
সিএনসি রোল ফর্মিং মেশিনগুলি বিভিন্ন উৎপাদন চাহিদা পূরণের জন্য ভিন্ন কনফিগারেশনে নির্মিত হয়। মেশিন ডিজাইন নির্ধারণকারী মূল ফ্যাক্টরগুলির মধ্যে রয়েছে অংশের দৈর্ঘ্য, ম্যাটেরিয়ালের পুরুত্ব এবং আউটপুট রেট।
কন্টিনিউয়াস বনাম কাট-টু-লেংথ
কন্টিনিউয়াস রোল ফর্মিং অনির্দিষ্ট দৈর্ঘ্যের স্ট্রিপ স্টক উৎপাদন করে যা টেকআপ রিলে সুড়কানো হয়। কাট-টু-লেংথ লাইনগুলি নির্ধারিত ব্যবধানে সমাপ্ত অংশ কেটে।
হরিজন্টাল বনাম ভার্টিকাল অরিয়েন্টেশন
হরিজন্টাল ফেড মেশিনগুলি কম ফ্লোর স্পেস দখল করে যেখানে ভার্টিকাল মেশিনগুলি গ্র্যাভিটি-অ্যাসিস্টেড ফিডিং অনুমোদন করে।
সিঙ্গল বনাম মাল্টি-প্রোফাইল
কিছু লাইন একক প্রোফাইল উৎপাদন করে যেখানে ট্যান্ডেম এবং মডুলার মেশিনগুলি দ্রুত বিভিন্ন ফর্মের মধ্যে সুইচ করতে পারে।
ইন-লাইন বনাম স্ট্যান্ডঅ্যালোন
ইন-লাইন মেশিনগুলি বৃহত্তর উৎপাদন সিস্টেমের সাথে একীভূত হয় যেখানে স্ট্যান্ডঅ্যালোন কনফিগারেশন নমনীয় ব্যবহার অনুমোদন করে।
হেভি-গেজ ক্যাপাবিলিটি
কিছু রোল ফর্মিং লাইন ভারী গেজ ধাতু বা স্টেইনলেস স্টিলের জন্য বিশেষজ্ঞ যা আরও শক্তিশালী উপাদান ব্যবহার করে।
অভিজ্ঞতা এবং দক্ষতার সাথে রোল ফর্মিং মেশিন নির্মাতারা গ্রাহকের প্রয়োজন অনুসারে অপ্টিমাইজড সিএনসি লাইন কনফিগার করতে পারেন। কাস্টমাইজড লাইনগুলি সর্বোত্তম উৎপাদনশীলতা নিশ্চিত করে।
প্রোগ্রামিং এবং সেটআপস
দক্ষ সিএনসি রোল ফর্মার অপারেশন সঠিক প্রোগ্রামিং এবং সেটআপের উপর নির্ভর করে। মেশিন নির্মাতারা প্রোগ্রামিং সার্ভিস এবং ক্যাড সফটওয়্যার অপশন প্রক্রিয়া সহজ করার জন্য প্রদান করে।
৩ডি মডেল থেকে মেশিন প্রোগ্রাম
অংশের ডিজাইনগুলি ৩ডি ক্যাড-এ মডেল করা হয় এবং তারপর সফটওয়্যার প্রতিটি রোলার পজিশনের জন্য জ্যামিতিকে মেশিন কোডে রূপান্তর করে।
মেশিন ক্যালিব্রেশন
রোলার স্টেশনগুলি সিএনসি জিরো পয়েন্ট এবং অক্ষগুলির সাথে পজিশনগুলি সারিবদ্ধ করার জন্য অটোমেটিক প্রাথমিক ক্যালিব্রেশন রুটিনের মধ্য দিয়ে যায়।
ম্যাটেরিয়ালের বৈশিষ্ট্য
ইলাস্টিসিটির মডুলাসের মতো অনন্য ম্যাটেরিয়াল বৈশিষ্ট্যগুলি সফটওয়্যারে ইনপুট করা হয় ম্যাটেরিয়াল স্প্রিংব্যাক বিবেচনা করার জন্য।
ফর্মিং সিকোয়েন্স অপ্টিমাইজেশন
বাঁক এবং ফর্মের ক্রম ম্যাটেরিয়াল ত্রুটি এবং চাপ এড়ানোর জন্য অপ্টিমাইজ করা যায়।
সিমুলেশন এবং এমুলেশন
অফলাইন প্রোগ্রামিং মেশিন মুভমেন্ট সিমুলেট করে এবং লাইভ রানঅফের আগে ইন্টারফিয়ারেন্স শনাক্ত করে।
টুলিং ডিজাইন
নির্দিষ্ট প্রোফাইলের জন্য বেন্ড রোল, প্রেস, গাইড এবং গেজের মতো বিশেষ টুলিং প্রয়োজন হতে পারে।
সঠিক প্রস্তুতির সাথে সিএনসি রোল ফর্মিং মেশিনগুলি প্রথম পাসেই নতুন প্রোফাইল সঠিকভাবে উৎপাদন করতে পারে।
কোয়ালিটি কন্ট্রোল সিস্টেম
সিএনসি রোল ফর্মিং লাইনের সম্পূর্ণ সম্ভাবনা কাজে লাগানোর জন্য অটোমেটেড কোয়ালিটি কন্ট্রোল সিস্টেম প্রায়শই বাস্তবায়িত হয়। এগুলির মধ্যে রয়েছে:
সার্ভো রোলফোর্স মনিটরিং
সার্ভো রোলের উপর ফোর্স সেন্সর ত্রুটি নির্দেশক ওঠানামা শনাক্ত করে। সিএনসি কন্ট্রোল রিয়েল-টাইমে অ্যাডজাস্ট করতে বা খারাপ অংশ চিহ্নিত করতে পারে।
অটোমেটিক ডাইমেনশনাল ইন্সপেকশন
লাইন জুড়ে লেজার বা অপটিক্যাল সেন্সর মূল মাপ পরীক্ষা করে এবং ফর্মিং ত্রুটি চেক করে।
পোস্ট-প্রোডাকশন গেজ টেস্টিং
নমুনা অংশগুলি প্রিসিশন গেজের বিপরীতে পরিমাপ করা হয়। অটোমেটেড গেজগুলি উৎপাদন লাইনে একীভূত করা যায়।
ভিশন ইন্সপেকশন
মেশিন ভিশন সিস্টেম সারফেস ত্রুটি এবং ম্যাটেরিয়ালের অসামঞ্জস্যতা চেক করে। অটোমেটেড সর্টিং সিস্টেম খারাপ অংশগুলি বাদ দেয়।
সিএমএম অংশ স্ক্যানিং
নমুনা অংশগুলি ৩৬০-ডিগ্রি ডাইমেনশনাল অ্যানালাইসিসের জন্য সিএমএম স্ক্যানারে রাখা হয়। ডেটা প্রক্রিয়া উন্নয়নের জন্য তথ্য প্রদান করে।
উন্নত সিএনসি রোল ফর্মিং লাইনগুলি প্রতিটি পর্যায়ে একীভূত কোয়ালিটি যাচাই সহ সম্পূর্ণ অটোমেটেড টার্নকি সিস্টেম হিসেবে কাজ করে। এটি রোল ফর্মিং প্রযুক্তির শীর্ষস্থানীয়।
সিএনসি রোল ফর্মিংয়ের সর্বশেষ অগ্রগতি
একটি বিকশিত প্রযুক্তি হিসেবে সিএনসি রোল ফর্মিং সিস্টেমগুলি ক্রমাগত
সার্ভো ইলেকট্রিক অ্যাকচুয়েশন
ঐতিহ্যবাহী হাইড্রোলিক রোলার অবস্থানকরণকে দ্রুত এবং সুনির্দিষ্ট সার্ভো ইলেকট্রিক অ্যাকচুয়েশন দিয়ে প্রতিস্থাপন করে উচ্চতর গতি এবং নির্ভুলতা অর্জন।
চলমান সমন্বয়
বাস্তবসময় পর্যবেক্ষণ এবং উপাদানের তারতম্যের জন্য স্বয়ংক্রিয় রোলার সমন্বয় করে ধারাবাহিকতা উন্নয়ন।
উন্নত নিরাপত্তা বৈশিষ্ট্য
মাল্টি-স্পেকট্রাম ৩ডি ভিশনের মতো উদ্ভাবনগুলি সক্রিয় সনাক্তকরণ এবং নিয়ন্ত্রিত বন্ধের মাধ্যমে সম্ভাব্য যোগাযোগ বিন্দু সম্পূর্ণভাবে নির্মূল করে।
সংযুক্ত দূরবর্তী প্রবেশাধিকার
যেকোনো স্থান থেকে লাইনের অবস্থা এবং অংশের গুণমানের মেট্রিক্স বাস্তবসময়ে পর্যবেক্ষণ। দূরবর্তীভাবে লাইভ প্রোগ্রামিং সমন্বয়।
দ্রুত পরিবর্তনযোগ্য টুলিং
দ্রুত মুক্তি টুলিং সিস্টেম এবং দ্রুত রোলার পরিবর্তন কার্টগুলি ১০ মিনিটের কম সময়ে প্রোফাইল সমন্বয় সক্ষম করে।
শক্তি-দক্ষ "সবুজ" মেশিন
পরবর্তী প্রজন্মের লাইনগুলি সার্ভো-ইলেকট্রিক অ্যাকচুয়েশনের দক্ষতা ব্যবহার করে শক্তি খরচ হ্রাস এবং পরিবেশগত প্রভাব কমায়।
কাস্টমাইজড স্মার্ট ফ্যাক্টরি
সম্পূর্ণভাবে অভিযোজিত ইন্ডাস্ট্রি ৪.০ উৎপাদন লাইনগুলি ডেটা সংগ্রহ, সংযুক্ত সেন্সর, বিশ্লেষণ এবং মেশিন লার্নিং ক্ষমতা একীভূত করে।
অবিরাম উপাদান এবং প্রযুক্তিগত উদ্ভাবনের সাথে, সিএনসি রোল ফর্মিং সিস্টেমগুলি সীমানা টেনে নতুন প্রয়োগ অন্বেষণ অব্যাহত রাখবে।
রোল ফর্মিং বনাম অন্যান্য ধাতু ফ্যাব্রিকেশন পদ্ধতি
যদিও রোল ফর্মিং উল্লেখযোগ্য সুবিধা প্রদান করে, এটি শুধুমাত্র একটি ধাতু কার্যপ্রণালী। অন্যান্য সাধারণ ফ্যাব্রিকেশন পদ্ধতির মধ্যে রয়েছে:
স্ট্যাম্পিং
স্ট্যাম্পিং প্রেস এবং ডাই ব্যবহার করে উচ্চ টনেজের চাপে শীট ধাতু গঠন করে। উচ্চ টুলিং খরচের কারণে কম ভলিউম।
হাইড্রোফর্মিং
অত্যধিক চাপযুক্ত তরল ব্যবহার করে জটিল টিউবুলার এবং বন্ধ আকারে ধাতু গঠন। সীমিত প্রোফাইল আকার কিন্তু অটোমোটিভ পাইপ এবং টিউবের জন্য আদর্শ।
ওয়েল্ডিং ফ্যাব্রিকেশন
আর্ক বা স্পট ওয়েল্ডিংয়ের মাধ্যমে সীম বরাবর ধাতুর টুকরো যুক্ত করে। শ্রম-নিবিড় কৌশল।
ব্রেক ফর্মিং
যান্ত্রিক ব্রেকিং প্রেস ব্যবহার করে শীট ধাতু বাঁকানো। রোল ফর্মিংয়ের চেয়ে ধীর এবং অধিক টুলিং-নির্ভর।
কাস্টিং
গলিত ধাতু ঢালাই করে ছাঁচে স্থিরীকৃত আকার তৈরি। ইঞ্জিন ব্লকের মতো বিস্তারিত বৈশিষ্ট্যযুক্ত উচ্চ-ভলিউম অংশের জন্য আদর্শ।
এক্সট্রুশন
ডাইয়ের মধ্য দিয়ে ধাতু চাপ দিয়ে স্থির ক্রস-সেকশনযুক্ত দৈর্ঘ্য তৈরি। সরল প্রোফাইলের জন্য সীমিত।
শীট ধাতুর দীর্ঘ দৈর্ঘ্য উন্মুক্ত সমমিত ক্রস-সেকশনে উৎপাদনের জন্য, রোল ফর্মিং এই অন্যান্য প্রক্রিয়ার উপর সুনির্দিষ্ট সুবিধা প্রদান করে।
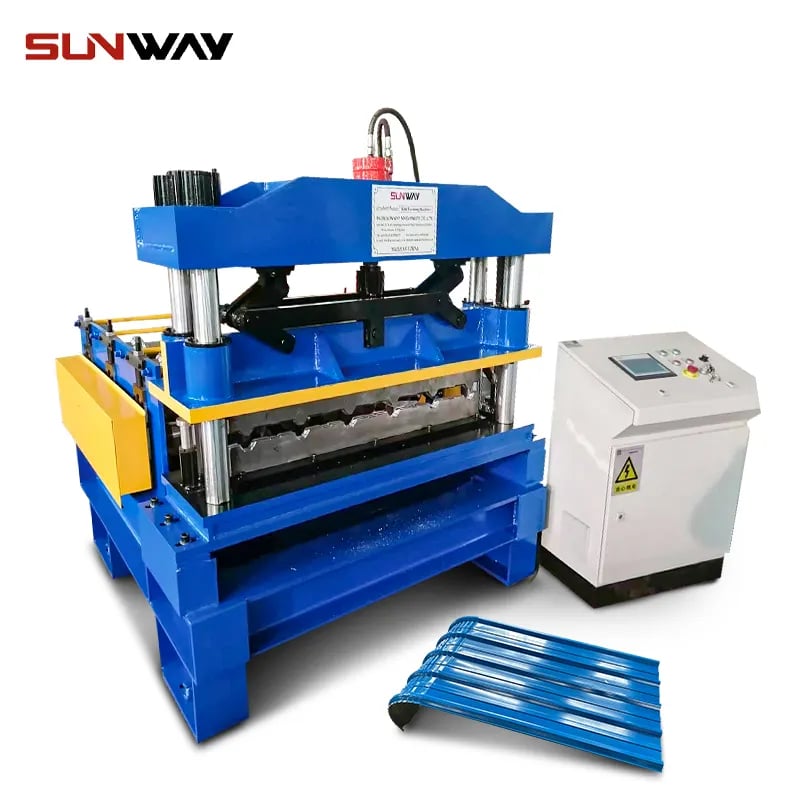
সাধারণ প্রশ্নাবলি
কোন ধরনের ধাতু রোল ফর্ম করা যায়?
অধিকাংশ ডাকটাইল ধাতু রোল ফর্ম করা যায়, যার মধ্যে রয়েছে ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, কপার এবং ব্রাস। ফাটল ছাড়াই বাঁকা সহ্য করার ক্ষমতাই মূল প্রয়োজনীয়তা।
সাধারণ রোল ফর্মড শেষ পণ্যের উদাহরণ কী?
গাটার, ছাদ, সাইডিং, র্যাক, রেল, ফ্রেমিং স্টাড, যানবাহন প্যানেল, হাইওয়ে সাইনেজ, বিলবোর্ড, শেল্ফিং, এনক্লোজার, সোলার প্যানেল ফ্রেম এবং এলইডি লাইট হাউজিং রোল ফর্মড শেষ পণ্যের কিছু উদাহরণ।
কোন পুরুত্বের ধাতু রোল ফর্ম করা যায়?
স্ট্যান্ডার্ড রোল ফর্মারগুলি সাধারণত ২৬ গেজ (০.০১৭”) থেকে ১৪ গেজ (০.০৭৫”) পুরুত্ব পর্যন্ত ধাতু প্রক্রিয়াকরণ করতে পারে। ভারী-গেজ রোল ফর্মিং মেশিন দিয়ে ১⁄৪” পুরু উপাদান পর্যন্ত বিস্তারিত পরিসীমা সম্ভব।
জটিল রোল ফর্মড আকার কীভাবে সম্ভব?
একসাথে নয়, বরং একাধিক দিকে একাধিক বাঁকানো ধাপের মাধ্যমে উপাদানকে ধাপে ধাপে গঠন করে, এমনকি জটিল আকারও উৎপাদন করা যায়। চূড়ান্ত আকার অসংখ্য ছোট অগ্রগতি বাঁকের যোগফল।
একটি একক রোল ফর্মিং মেশিন কি বিভিন্ন প্রোফাইল তৈরি করতে পারে?
কিছু কনফিগারেবল বা মডুলার মেশিন অতিরিক্ত টুলিং সেট এবং সিএনসি প্রোগ্রাম সজ্জিত করে দ্রুত প্রোফাইল পরিবর্তন সক্ষম করে। স্ট্যান্ডার্ড ডিজাইন বিদ্যমান লাইনগুলিতে নতুন টুলিং রিট্রোফিটিং অনুমতি দেয়।
রোল ফর্মিংয়ের জন্য আদর্শ উৎপাদন রানের আকার কী?
৫০,০০০ লিনিয়ার ফুটের উপরে দীর্ঘ উৎপাদন রানে সিএনসি রোল ফর্মিংয়ের দক্ষতা সবচেয়ে সুবিধা প্রদান করে। তবে, সংক্ষিপ্ত প্রোটোটাইপ এবং ছোট ব্যাচ রানও সম্ভব।
রোল ফর্মিং ৩ডি ধাতু প্রিন্টিংয়ের সাথে কীভাবে তুলনীয়?
অ্যাডিটিভ ম্যানুফ্যাকচারিং অত্যন্ত জটিল একক আকার উৎপাদন করতে পারলেও, রোল ফর্মিং ১,০০০+ টুকরোর সাধারণ দীর্ঘ ধাতু সেকশনের ভর্তুকি উৎপাদনের জন্য উন্নত। দুটি প্রযুক্তি একে অপরকে পরিপূরক করতে পারে।
উপসংহার
সিএনসি রোল ফর্মিং দীর্ঘ, উন্মুক্ত ক্রস-সেকশনযুক্ত ধাতু অংশ উৎপাদনে রূপান্তরকারী সুবিধা প্রদান করে। অতুলনীয় দক্ষতা, নমনীয়তা, নির্ভুলতা এবং খরচ-কার্যকারিতার সাথে, সিএনসি রোল ফর্মিং মেশিনগুলি বিভিন্ন শিল্পে অবিচ্ছেদ্য হয়ে উঠেছে।
চলমান উন্নয়ন এই প্রযুক্তির আরও বেশি সম্ভাবনা উন্মোচন করছে। ইঞ্জিনিয়ারিং উদ্ভাবন অব্যাহত থাকায়, সিএনসি রোল ফর্মিং সিস্টেমগুলি আরও বেশি প্রয়োগ গ্রহণ করবে এবং ভবিষ্যতের অটোমেটেড স্মার্ট ফ্যাক্টরিতে ক্রমবর্ধমান ভূমিকা পালন করবে। এই প্রযুক্তির ব্যাপক গ্রহণযোগ্যতা উৎপাদন খাতে এর ক্ষমতার প্রমাণ।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) CNC রোল-ফর্মিং মেশিন প্রচলিত রোল-ফর্মারের থেকে কীভাবে আলাদা?
- CNC সিস্টেম রেসিপির মাধ্যমে স্ট্যান্ডের অবস্থান, ফিড রেট, কাটঅফের সময় এবং একীভূত পাঞ্চিং নিয়ন্ত্রণ করে; ফলে ম্যানুয়াল বা সেমি-অটোমেটিক লাইনের তুলনায় দ্রুত চেঞ্জওভার, আরও কঠোর টলারেন্স এবং পুনরাবৃত্তিযোগ্য মান পাওয়া যায়।
2) আধুনিক CNC রোল-ফর্মিং মেশিন কী টলারেন্স অর্জন করতে পারে?
- সার্ভো স্ট্যান্ড, লেজার দৈর্ঘ্য পরিমাপ এবং স্প্রিংব্যাকের জন্য রেসিপি কমপেনসেশন ব্যবহার করে, উপাদান ও প্রোফাইলের ওপর নির্ভর করে 3 m দৈর্ঘ্যে সাধারণ টলারেন্স গুরুত্বপূর্ণ মাত্রায় ±0.15–0.30 mm এবং কাট দৈর্ঘ্যে ±0.5–1.0 mm।
3) একটি CNC লাইন কি একাধিক প্রোফাইল ও উপাদান পরিচালনা করতে পারে?
- হ্যাঁ। ক্যাসেট টুলিং এবং সংরক্ষিত CNC রেসিপি স্টাড/ট্র্যাকের আকার, পুরলিন বা অ্যাপ্লায়েন্স রেল এবং GI, ZM (Zn-Al-Mg), অ্যালুমিনিয়াম ও কিছু AHSS-এর মধ্যে পরিবর্তনের সুযোগ দেয়। রোল গ্যাপ ও লুব্রিক্যান্টের জন্য সামান্য সেটআপ যাচাই প্রত্যাশিত।
4) CNC রোল-ফর্মিং মেশিনে কোন ইনলাইন অপারেশন একীভূত করা যায়?
- সাধারণত: সার্ভো পাঞ্চিং/নচিং, এমবসিং, লেবেলিং/ইঙ্কজেট মার্কিং, থ্রেড-ফর্মিং, ক্লিঞ্চিং, স্পট ওয়েল্ডিং এবং ইনলাইন মান যাচাই (লেজার জ্যামিতি, হোল প্যাটার্নের জন্য ভিশন)—সবই CNC-এর মাধ্যমে সমন্বিত করা যায়।
5) নির্দিষ্ট একটি প্রোফাইলের উৎপাদন হার কীভাবে অনুমান করব?
- লাইন গতি উপাদানের পুরুত্ব, হোলের ঘনত্ব এবং কাটঅফের ধরন দ্বারা সীমাবদ্ধ। মাঝারি পাঞ্চিংসহ 0.6–1.0 mm GI স্টাডের জন্য 60–120 m/min সাধারণ; ভারী-গেজ পুরলিন (2.0–3.0 mm) ফ্লাইং শিয়ারসহ 20–60 m/min গতিতে চলে।
CNC রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- ডিজিটাল টুইন এবং FEA-প্রথম “ফ্লাওয়ার” ডিজাইন কমিশনিংয়ের সময় 20–40% কমায় এবং প্রথম-আর্টিকেল স্ক্র্যাপ হ্রাস করে।
- নির্মাণ ও পরিবহন প্রোফাইলে Zn‑Al‑Mg কোটেড স্টিল এবং 3rd‑gen AHSS-এর ব্যাপকতর ব্যবহার।
- সার্ভো স্ট্যান্ড পজিশনিং, দ্রুত-বদল ক্যাসেট এবং স্বয়ংক্রিয় রেসিপি রিকলের মাধ্যমে 20-মিনিটের কম সময়ে চেঞ্জওভার।
- ক্লোজড-লুপ মান নিয়ন্ত্রণ: ইনলাইন লেজার মেট্রোলজি ও AI ভিশন ড্রিফট শনাক্ত করে এবং রিয়েল টাইমে স্ট্যান্ড/কাটঅফ স্বয়ংক্রিয়ভাবে সমন্বয় করে।
- শক্তি অপ্টিমাইজেশন: রিজেনারেটিভ ড্রাইভ এবং ISO 50001 রিপোর্টিং; kWh/ton এখন ট্র্যাক করা KPI।
- নিরাপত্তা ও নিয়মপালনের উন্নয়ন: ISO 13849 performance level d, UL/CE বৈদ্যুতিক ব্যবস্থা এবং লকআউট-বিশ্লেষণ।
- MES ইন্টিগ্রেশন বিল্ডিং কোড ও OEM PPAP-এর জন্য কয়েল লট থেকে বান্ডেল ID পর্যন্ত ট্রেসেবিলিটি মানসম্মত করে।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক | 2021–2023 সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | 2025 সাধারণ পরিসর | নোট/উৎস |
|---|---|---|---|---|
| চেঞ্জওভার সময় (স্টাড/ট্র্যাক SKU) | 40–70 min | 10–18 min | 18–30 min | ক্যাসেট টুলিং + সার্ভো প্রিসেট |
| পাতলা-গেজ লাইনের গতি (0.7–1.0 mm) | 40–80 m/min | 110–140 m/min | 70–110 m/min | OEM স্পেসিফিকেশন; FMA/SME রিপোর্ট |
| 3 m-এ কাট দৈর্ঘ্যের নির্ভুলতা | ±1.0–1.5 mm | ±0.3–0.7 mm | ±0.6–1.0 mm | লেজার দৈর্ঘ্য + এনকোডার |
| প্রতি চেঞ্জওভারে স্টার্টআপ স্ক্র্যাপ | 3–6% | ১–২% | 1.5–3% | ডিজিটাল রেসিপি + FEA |
| শক্তির তীব্রতা (kWh/ton) | 170–230 | 125–165 | 140–190 | ডিওই এএমও নির্দেশিকা |
| ইনলাইন মেট্রোলজি গ্রহণ | 25–35% | 60–75% | 45–60% | QA/MES ইন্টিগ্রেশন |
| বিল্ডিং প্রোফাইলে ZM-কোটেড স্টিলের ব্যবহার | 10–20% | 25–40% | ২০–৩০% | EN 10346 গ্রহণের হার |
নির্বাচিত সূত্রসমূহ:
- DOE Advanced Manufacturing Office: https://www.energy.gov/amo
- ISO 50001: https://www.iso.org
- EN 10346 কোটেড স্টিল: https://standards.iteh.ai
- AISI Cold-Formed Steel Framing: https://www.buildusingsteel.org
- FMA: https://www.fmamfg.org
- SME: https://www.sme.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: সৌর মাউন্ট রেলের জন্য ডিজিটাল টুইন-চালিত CNC রোল-ফর্মিং (2025)
পটভূমি: ZM-কোটেড স্টিল ও পরিবর্তনশীল হোল প্যাটার্নসহ নতুন রেল জ্যামিতির জন্য একটি সৌর BOS প্রস্তুতকারকের দ্রুত PPAP প্রয়োজন ছিল।
সমাধান: FEA-ভিত্তিক ফ্লাওয়ার ডিজাইন, COPRA RF সিমুলেশন, সার্ভো পাঞ্চিং, হোল পিচ/ফ্ল্যাঞ্জ উচ্চতার ইনলাইন লেজার যাচাই এবং ISO 50001 ড্যাশবোর্ডের সঙ্গে যুক্ত রিজেনারেটিভ ড্রাইভ বাস্তবায়ন করা হয়।
ফলাফল: টাইম-টু-রেট 32% কমেছে; স্টার্টআপ স্ক্র্যাপ 4.8% থেকে 1.9%-এ নেমেছে; হোল পিচ Cpk 1.10 থেকে 1.67 হয়েছে; 95 m/min গতিতে শক্তি ব্যবহারের তীব্রতা 15% kWh/ton কমেছে।
কেস স্টাডি 2: অ্যাপ্লায়েন্স ফ্রেমের জন্য মাল্টি-ম্যাটেরিয়াল CNC লাইন (2024)
পটভূমি: একটি অ্যাপ্লায়েন্স OEM-এর দাগ বা মাত্রাগত ড্রিফট ছাড়াই 0.8 mm প্রি-পেইন্টেড স্টিল এবং 1.2 mm অ্যালুমিনিয়ামের মধ্যে দ্রুত পরিবর্তন প্রয়োজন ছিল।
সমাধান: রোল পৃষ্ঠের কোটিং (হার্ড ক্রোম/TiN মিশ্রণ)সহ ক্যাসেট টুলিং, রেসিপি-ভিত্তিক রোল গ্যাপ, অ্যাডাপটিভ লুব কন্ট্রোল এবং রোটারি ফ্লাইং শিয়ার যুক্ত করা হয়।
ফলাফল: চেঞ্জওভার 16 মিনিটে নেমেছে; FPY 96.2% থেকে 99.1%-এ বেড়েছে; কসমেটিক ত্রুটির হার 58% কমেছে; ব্লেডের আয়ু 2.1× বৃদ্ধি পেয়েছে।
উৎস: AISI CFS রিসোর্স; SME প্রযুক্তিগত সংক্ষিপ্তসার — https://www.sme.org
বিশেষজ্ঞদের মতামত
- ড. উলরিশ হাইনে, রোল ডিজাইন বিভাগের প্রধান, Data M Sheet Metal Solutions (COPRA RF)
মতামত: “পাস ডিজাইন সিমুলেশনের মাধ্যমে যাচাই করা হলে CNC রোল-ফর্মিং তার পূর্ণ সম্ভাবনায় পৌঁছায়; উচ্চ গতিতে ZM কোটিং এবং AHSS-এর মধ্যে পরিবর্তনের সময় এটি অত্যন্ত গুরুত্বপূর্ণ।”
উৎস: https://www.data-m.de - রায়ান রিগিন্স, পণ্য উন্নয়ন পরিচালক, The Bradbury Group
মতামত: “সার্ভো-নিয়ন্ত্রিত স্ট্যান্ড এবং ক্যাসেট টুলিং নির্মাণ প্রোফাইলের জন্য 20-মিনিটের কম চেঞ্জওভারকে স্বাভাবিক করেছে, OEE উল্লেখযোগ্যভাবে উন্নত করেছে।”
উৎস: https://bradburygroup.com - ড. হেলেন চেন, জ্যেষ্ঠ উপকরণ প্রকৌশলী, SSAB Americas
মতামত: “রোল-ফর্মড ট্র্যাকে Third‑gen AHSS ব্যবহারযোগ্য, তবে এজ ওয়েভ ও মাইক্রো-ক্র্যাকিং নিয়ন্ত্রণে পরিশীলিত পাস রিডাকশন এবং উন্নত রোল ফিনিশ প্রয়োজন।”
উৎস: https://www.ssab.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF এবং COPRA FEA RF (রোল ডিজাইন ও সিমুলেশন): https://www.data-m.de
- রোল ফর্মিং FEA-এর জন্য Altair Inspire/Form: https://altair.com
- Keyence ইনলাইন লেজার/ভিশন সিস্টেম: https://www.keyence.com
- Siemens TIA Portal + Opcenter (অটোমেশন + MES): https://www.siemens.com
- AISI Cold-Formed Steel মান ও ডিজাইন গাইড: https://www.buildusingsteel.org
- ISO 13849 কার্যকরী নিরাপত্তা; ISO 50001 এনার্জি ম্যানেজমেন্ট: https://www.iso.org
- FMA/SME প্রযুক্তিগত লাইব্রেরি ও বেঞ্চমার্কিং: https://www.fmamfg.org | https://www.sme.org
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি CNC-নির্দিষ্ট FAQ যুক্ত করা হয়েছে; বেঞ্চমার্ক টেবিল ও উৎসসহ 2025 সালের ট্রেন্ড উপস্থাপন করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি অন্তর্ভুক্ত করা হয়েছে; বিশেষজ্ঞ মতামত সংকলন করা হয়েছে; ব্যবহারিক টুল ও মানসম্পদ তালিকাভুক্ত করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15 বা তার আগে, যদি AISI/EN মান আপডেট হয়, OEM-গুলো পরবর্তী প্রজন্মের সার্ভো ক্যাসেট সিস্টেম প্রকাশ করে, অথবা DOE রোল-ফর্মিং লাইনের শক্তি বেঞ্চমার্ক সংশোধন করে





