
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা:
নির্মাণ শিল্প সাম্প্রতিক বছরগুলোতে উল্লেখযোগ্য অগ্রগতি প্রত্যক্ষ করেছে, বিশেষ করে পারলিনের মতো কাঠামোগত উপাদানের উৎপাদনে। বিভিন্ন প্রযুক্তির মধ্যে, CZ purlin রোল তৈরির মেশিন এর দক্ষতা, বহুমুখিতা এবং খরচ-কার্যকারিতার জন্য বিশিষ্ট। এই নিবন্ধটি সি জেড পারলিন রোল ফর্মিং মেশিনের জগতে ডুব দিয়েছে, তাদের কার্যপ্রণালী, সুবিধা, প্রকারভেদ, পরিচালনা, রক্ষণাবেক্ষণ, নিরাপত্তা এবং প্রয়োগ অন্বেষণ করে।
সি জেড পারলিন রোল ফর্মিং মেশিন কী?
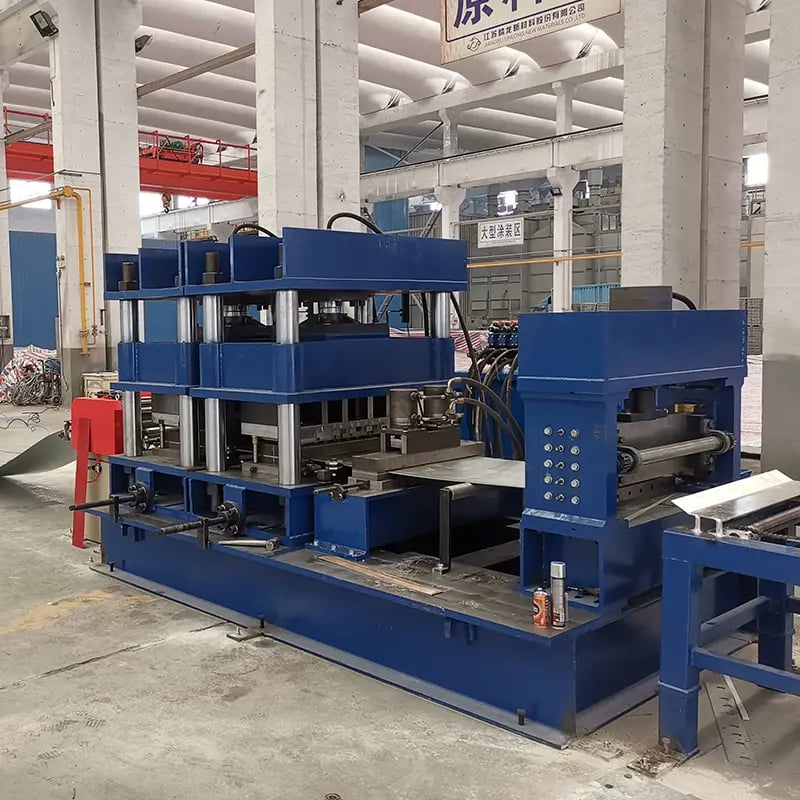
সি জেড পারলিন রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত সরঞ্জাম যা ভবন এবং অন্যান্য ইস্পাত কাঠামোর ছাদ এবং দেয়াল নির্মাণে অপরিহার্য উপাদান হিসেবে সি এবং জেড আকৃতির পারলিন উৎপাদনে ব্যবহৃত হয়। মেশিনটি স্টিলের কয়েল গ্রহণ করে এবং ক্রমান্বয়ে ধাপগুলোর মাধ্যমে প্রক্রিয়াকরণ করে ইচ্ছিত দৈর্ঘ্যের অভিন্ন পারলিন বিভাগ তৈরি করে।
সি জেড পারলিন রোল ফর্মিং মেশিন ব্যবহারের সুবিধাসমূহ:
- খরচ-কার্যকর উৎপাদন: রোল ফর্মিং প্রক্রিয়াটি অত্যন্ত দক্ষ, উপাদানের অপচয় কমায় এবং উৎপাদন খরচ হ্রাস করে।
- কাস্টমাইজেশন এবং নমনীয়তা: সি জেড পারলিন রোল ফর্মিং মেশিনগুলি বিভিন্ন আকার, আকৃতি এবং পুরুত্বের পারলিন উৎপাদন করতে পারে যা নির্দিষ্ট নির্মাণ প্রয়োজনীয়তা পূরণ করে।
- উচ্চ উৎপাদন গতি: এই মেশিনগুলি উচ্চ উৎপাদন হার অর্জন করতে পারে, যা বৃহৎ আকারের প্রকল্পের জন্য উপযুক্ত।
- উপাদানের অপচয় হ্রাস: রোল ফর্মিংয়ের নির্ভুলতা উপাদানের স্ক্র্যাপ ন্যূনতম করে, যা একটি পরিবেশবান্ধব বিকল্প করে তোলে।
সি জেড পারলিন রোল ফর্মিং মেশিনের উপাদানসমূহ:
- আনকয়লার: এই উপাদানটি কাঁচামালের কয়েল ধরে রাখে এবং মেশিনে সরবরাহ করে।
- ফিডিং সিস্টেম: এটি উপাদানটিকে রোল ফর্মিং ইউনিটে নির্ভুলভাবে নির্দেশ করে।
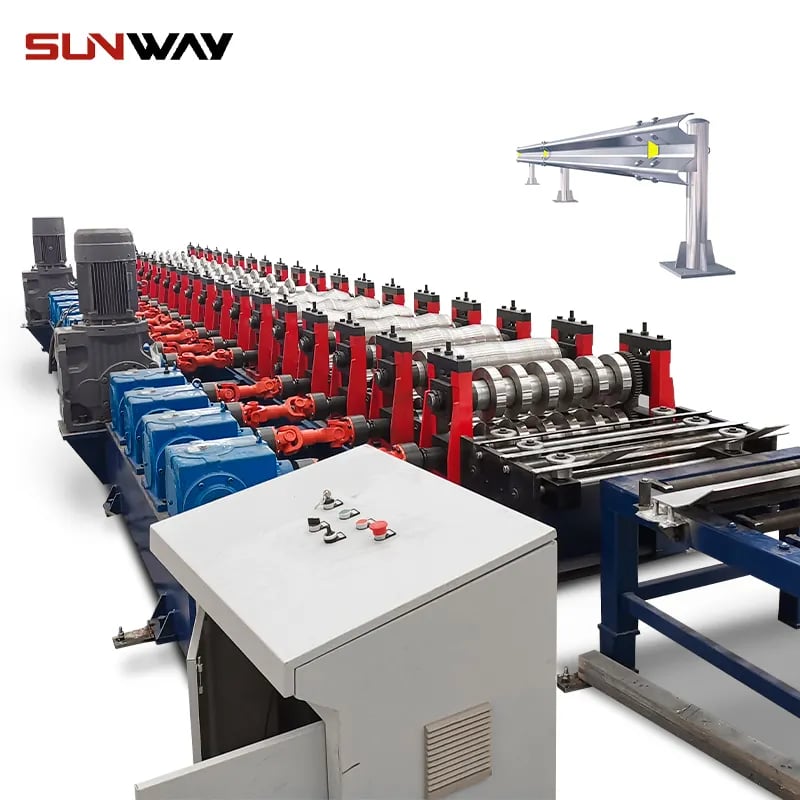
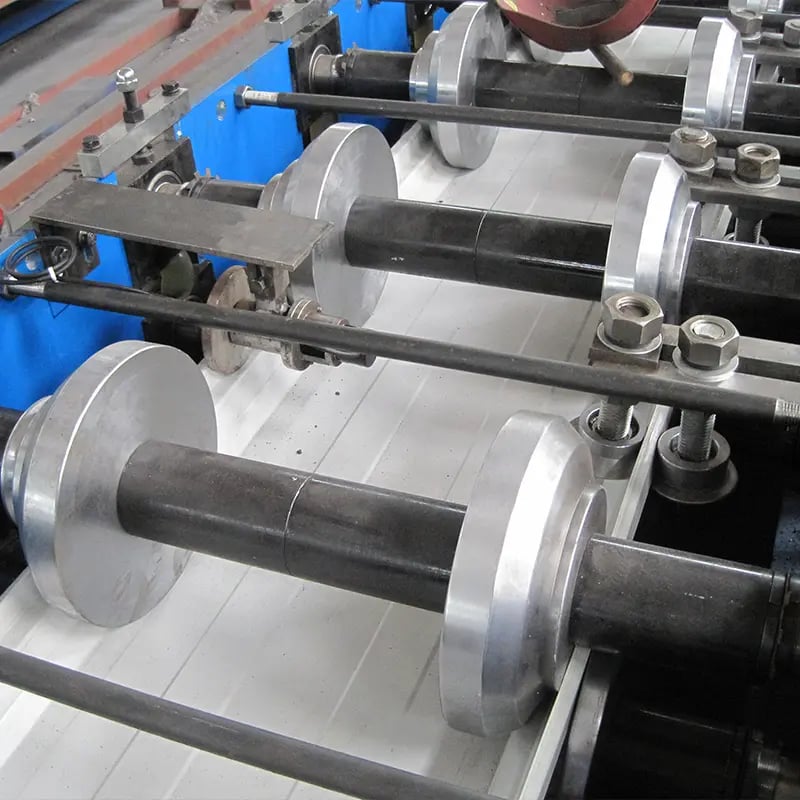
- রোল ফর্মিং ইউনিট: এটি মেশিনের হৃদয় যেখানে পারলিনের প্রকৃত আকার গঠন ঘটে।
- পাঞ্চিং সিস্টেম: এটি নকশা অনুযায়ী ছিদ্র বা স্লট তৈরি করে।
- কাটিং সিস্টেম: এটি গঠিত পারলিনগুলিকে ইচ্ছিত দৈর্ঘ্যে কাটে।
- নিয়ন্ত্রণ ব্যবস্থা: এটি মেশিনের সম্পূর্ণ পরিচালনা এবং সেটিংস নিয়ন্ত্রণ করে।
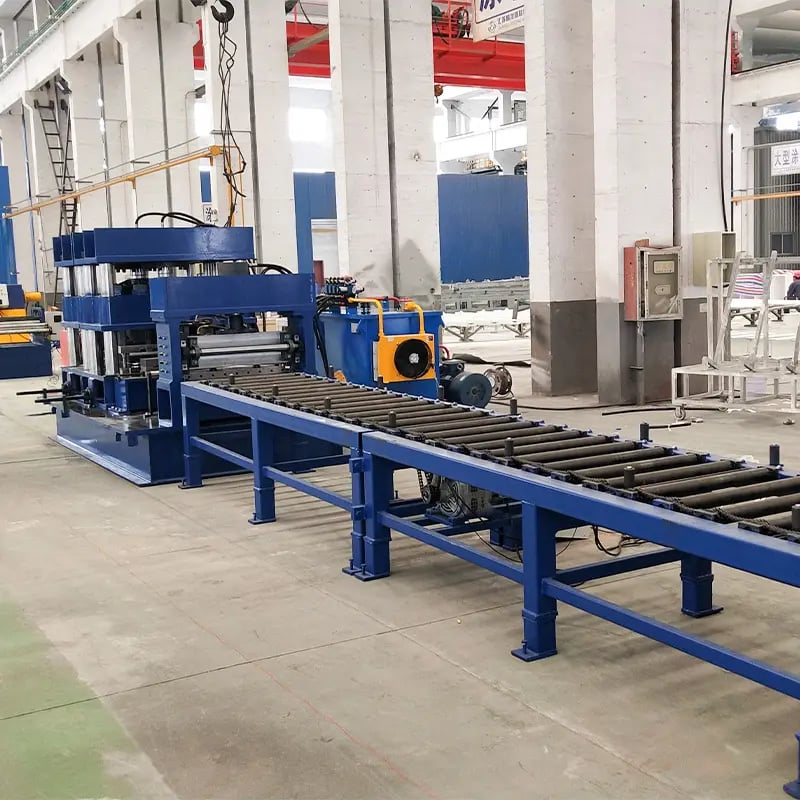
- স্ট্যাকার: স্ট্যাকারটি সমাপ্ত পারলিনগুলিকে পরবর্তী প্রক্রিয়াকরণের জন্য সুন্দরভাবে সংগ্রহ করে।
সি জেড পারলিন রোল ফর্মিং মেশিনের কার্যপ্রণালী:
- ধাপ ১: উপাদান লোডিং: প্রক্রিয়াটি আনকয়লারে কয়েল সরবরাহ করে শুরু হয়, যা ধীরে ধীরে স্টিল কয়েল খুলে দেয়।
- ধাপ ২: উপাদান নির্দেশন: উপাদানটি তারপর ফিডিং সিস্টেমের মাধ্যমে নির্দেশিত হয় যাতে সঠিক সারিবদ্ধতা নিশ্চিত হয়।
- ধাপ ৩: রোল ফর্মিং: রোল ফর্মিং ইউনিট উপাদানটিকে ইচ্ছিত সি বা জেড পারলিন প্রোফাইলে আকার দেয়।
- ধাপ ৪: পাঞ্চিং এবং কাটিং: প্রয়োজন অনুসারে ছিদ্র বা স্লট পাঞ্চ করা হয় এবং পারলিনগুলি প্রয়োজনীয় দৈর্ঘ্যে কাটা হয়।
- ধাপ ৫: স্ট্যাকিং: স্ট্যাকারটি সমাপ্ত পারলিনগুলি সংগ্রহ করে এবং সহজ হ্যান্ডলিং এবং পরিবহনের জন্য সাজায়।
সি জেড পারলিন রোল ফর্মিং মেশিনের বিভিন্ন প্রকার:
- একক সি/জেড পারলিন রোল ফর্মিং মেশিন: ক্ষুদ্র আকারের বা কাস্টমাইজড উৎপাদন প্রয়োজনের জন্য আদর্শ।
- দ্বৈত সি/জেড পারলিন রোল ফর্মিং মেশিন: দুটি ভিন্ন পারলিন প্রোফাইলের একসঙ্গে উৎপাদনের অনুমতি দেয়।
- আন্তঃপরিবর্তনযোগ্য সি/জেড পারলিন রোল ফর্মিং মেশিন: সি এবং জেড প্রোফাইলের মধ্যে দ্রুত এবং সহজ সুইচিং প্রদান করে, দক্ষতা বাড়ায়।
সি জেড পারলিন রোল ফর্মিং মেশিন নির্বাচনের সময় বিবেচনা করার কারণসমূহ:
আপনার উৎপাদনের চাহিদা পূরণের জন্য সি জেড পারলিন রোল ফর্মিং মেশিন নির্বাচন করার সময় কয়েকটি গুরুত্বপূর্ণ বিষয় বিবেচনা করা উচিত:
- উপাদানের পুরুত্ব এবং প্রস্থ: মেশিনটি কাঙ্ক্ষিত পুরলিন প্রোফাইল তৈরির জন্য প্রয়োজনীয় উপাদানের পুরুত্ব এবং প্রস্থ সঠিকভাবে পরিচালনা করতে সক্ষম কিনা তা নিশ্চিত করুন।
- উৎপাদন গতি এবং ক্ষমতা: প্রকল্পের সময়সীমা দক্ষতার সাথে পূরণ করার জন্য মেশিনের উৎপাদন গতি এবং ক্ষমতা বিবেচনা করুন।
- স্বয়ংক্রিয়করণ এবং নিয়ন্ত্রণ বৈশিষ্ট্যসমূহ: এমন উন্নত নিয়ন্ত্রণ ব্যবস্থা খুঁজুন যা সহজ পরিচালনা প্রদান করে এবং মানুষীয় ভুল কমায়।
- রক্ষণাবেক্ষণ এবং সহায়তা: এমন মেশিন বেছে নিন যার সাথে নির্ভরযোগ্য রক্ষণাবেক্ষণ সহায়তা এবং প্রতিবর্তনীয় যন্ত্রাংশের উপলব্ধতা রয়েছে।
সি জেড পারলিন রোল ফর্মিং মেশিন কীভাবে পরিচালনা করবেন?
সি জেড পারলিন রোল ফর্মিং মেশিন পরিচালনা করতে বেশ কয়েকটি ধাপ অনুসরণ করতে হয়:
- মেশিন সেটআপ: নিশ্চিত করুন যে মেশিনটি সঠিকভাবে স্থাপিত এবং কাঙ্ক্ষিত পারলিনের স্পেসিফিকেশনের জন্য ক্যালিব্রেট করা হয়েছে।
- উপাদান লোডিং এবং সমন্বয়: কয়েলটি আনকয়লারে লোড করুন এবং সঠিক উপাদানের সমন্বয়ের জন্য ফিডিং সিস্টেমটি সামঞ্জস্য করুন।
- মেশিন চালানো: মেশিনটি চালু করুন এবং রোল ফর্মিং, পাঞ্চিং এবং কাটিং প্রক্রিয়াগুলি পর্যবেক্ষণ করুন।
- আউটপুট পরিদর্শন: গঠিত পারলিনগুলিতে কোনো ত্রুটি বা স্পেসিফিকেশন থেকে বিচ্যুতি আছে কিনা তা নিয়মিত পরীক্ষা করুন।
সাধারণ গুণমান সমস্যা এবং সমাধান:
- অসমান রোল ফর্মিং: রোল ফর্মিং ইউনিটটি সামঞ্জস্য করুন এবং নিশ্চিত করুন যে উপাদানটি সঠিকভাবে সমন্বিত এবং গাইড করা হয়েছে।
- উপাদান জ্যামিং: ফিডিং সিস্টেমে কোনো বাধা আছে কিনা পরীক্ষা করুন এবং যেকোনো অবরোধ অপসারণ করুন।
- পাঞ্চিং এবং কাটিং ত্রুটি: পাঞ্চিং এবং কাটিং প্রক্রিয়াগুলির সঠিক কার্যকারিতা যাচাই করুন।
সি জেড পারলিন রোল ফর্মিং মেশিন পরিচালনার সময় নিরাপত্তা ব্যবস্থা:
- ব্যক্তিগত সুরক্ষা সরঞ্জাম (পিপিই): অপারেটরদের গ্লাভস, সেফটি গ্লাস এবং কানের সুরক্ষা সহ উপযুক্ত নিরাপত্তা সরঞ্জাম পরিধান করা উচিত।
- মেশিন গার্ড এবং নিরাপত্তা যন্ত্রাংশ: সকল নিরাপত্তা গার্ড এবং যন্ত্রাংশ সঠিকভাবে স্থাপিত এবং কার্যকর রয়েছে তা নিশ্চিত করুন।
- নিয়মিত রক্ষণাবেক্ষণ এবং পরিদর্শন: সম্ভাব্য নিরাপত্তা ঝুঁকিগুলি শনাক্ত করে সমাধানের জন্য নিয়মিত রক্ষণাবেক্ষণ এবং পরিদর্শনের সময়সূচি নির্ধারণ করুন।
সি জেড পারলিন রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণের টিপস:
- লুব্রিকেশন: পরিধাবনশীল অংশগুলি নিয়মিত তৈলাক্ত করুন যাতে ক্ষয় কমে এবং মসৃণ কার্যকারিতা নিশ্চিত হয়।
- পরিষ্কারকরণ এবং ধুলো অপসারণ: মেশিনটি পরিষ্কার রাখুন এবং ধুলো ও ধ্বংসাবশেষমুক্ত রাখুন যা তার কার্যকারিতাকে প্রভাবিত করতে পারে।
- উপাদান পরিদর্শন এবং প্রতিস্থাপন: মেশিনের উপাদানগুলি নিয়মিত পরিদর্শন করুন এবং ক্ষতিগ্রস্ত অংশগুলি তাৎক্ষণিকভাবে প্রতিস্থাপন করুন।
সি জেড পারলিন রোল ফর্মিং মেশিনের প্রয়োগ:
সি জেড পারলিন রোল ফর্মিং মেশিনগুলি বিভিন্ন শিল্পে ব্যাপকভাবে ব্যবহৃত হয়, যার মধ্যে রয়েছে:
- নির্মাণ শিল্প: আবাসিক, বাণিজ্যিক এবং শিল্প ভবনের গঠনমূলক উপাদান উৎপাদনের জন্য।
- প্রাক-ইঞ্জিনিয়ারড ভবন: গতি এবং নির্ভুলতার সাথে প্রাক-ইঞ্জিনিয়ারড ভবন সিস্টেম তৈরির জন্য।
- অবকাঠামো প্রকল্পসমূহ: সেতু, গুদাম এবং অন্যান্য অবকাঠামো প্রকল্পের নির্মাণে ব্যবহৃত।
রোল ফর্মিং প্রযুক্তিতে ভবিষ্যতের প্রবণতা এবং উদ্ভাবন:
রোল ফর্মিং শিল্প ক্রমাগত বিকশিত হচ্ছে এবং কিছু প্রতিশ্রুতিময় প্রবণতা এবং উদ্ভাবনের মধ্যে রয়েছে:
- উন্নত নিয়ন্ত্রণ সিস্টেম: নির্ভুলতা এবং উৎপাদন দক্ষতা বাড়ানোর জন্য উন্নত নিয়ন্ত্রণ সিস্টেম যুক্ত করা।
- পরিবেশবান্ধব উপাদান: রোল ফর্মিং প্রক্রিয়ায় টেকসই এবং পরিবেশবান্ধব উপাদানের গ্রহণযোগ্যতা।
- এআই এবং আইওটি-এর একীকরণ: মেশিনের কার্যকারিতা এবং ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ অপ্টিমাইজ করার জন্য কৃত্রিম বুদ্ধিমত্তা এবং জিনিসের ইন্টারনেটের সদ্ব্যবহার।
অন্যান্য পারলিন উৎপাদন পদ্ধতির সাথে তুলনা:
- গরম চ্যাপানো পারলিন: সি জেড পারলিন রোল ফর্মিং ঐতিহ্যবাহী গরম চ্যাপানো পদ্ধতির চেয়ে আরও খরচ-কার্যকর এবং নির্ভুল বিকল্প প্রদান করে।
- ঠান্ডা গঠিত পারলিন: রোল ফর্মিং প্রক্রিয়া সামঞ্জস্যপূর্ণ এবং নির্ভুল পারলিন প্রোফাইল নিশ্চিত করে, যা ঠান্ডা গঠনের মতো মাত্রাগত তারতম্য সৃষ্টি করতে পারে না।
উপসংহার:
সি জেড পারলিন রোল ফর্মিং মেশিন পারলিন উৎপাদনে বিপ্লব ঘটিয়েছে, বিভিন্ন নির্মাণ প্রকল্পের জন্য খরচ-কার্যকর, দক্ষ এবং বহুমুখী সমাধান প্রদান করে। উচ্চ গতিতে কাস্টমাইজড পারলিন প্রোফাইল উৎপাদনের ক্ষমতা এবং উপাদানের অপচয় কমানো এটিকে আধুনিক নির্মাণে মূল্যবান সম্পদ করে তোলে। প্রযুক্তির অগ্রগতির সাথে, আমরা রোল ফর্মিং প্রযুক্তিতে আরও উদ্ভাবনী উন্নয়ন আশা করতে পারি।
প্রায়শই জিজ্ঞাসিত প্রশ্ন:
১. সি জেড পারলিন রোল ফর্মিং মেশিন স্থাপন করতে কত সময় লাগে? সি জেড পারলিন রোল ফর্মিং মেশিন স্থাপন সাধারণত কয়েক ঘণ্টা সময় নেয়, যা তার জটিলতা এবং অপারেটরের অভিজ্ঞতার উপর নির্ভর করে।
২. মেশিনটি বিভিন্ন ধরনের উপাদান প্রক্রিয়াকরণ করতে পারে কি? হ্যাঁ, সি জেড পারলিন রোল ফর্মিং মেশিনগুলি গ্যালভানাইজড স্টিল, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম সহ বিভিন্ন উপাদান প্রক্রিয়াকরণ করতে পারে।
৩. মেশিনটি চালানোর জন্য প্রশিক্ষণ প্রয়োজন কি? হ্যাঁ, অপারেটরদের মেশিনের নিয়ন্ত্রণ, নিরাপত্তা প্রক্রিয়া এবং রক্ষণাবেক্ষণ পদ্ধতি বোঝার জন্য সঠিক প্রশিক্ষণ গ্রহণ করা উচিত।
৪. সি জেড পারলিন রোল ফর্মিং মেশিন কি অন্যান্য প্রোফাইল উৎপাদন করতে পারে? সি এবং জেড পারলিনের জন্য বিশেষায়িত হলেও, কিছু মেশিন অন্যান্য কাস্টম প্রোফাইল উৎপাদনের জন্য অভিযোজিত হতে পারে।
৫. এই ধরনের মেশিনের সাধারণ ওয়ারেন্টি সময়কাল কত? ওয়ারেন্টি সময়কাল প্রস্তুতকারকভেদে ভিন্ন হয় কিন্তু সাধারণত এক থেকে তিন বছরের মধ্যে থাকে। অতিরিক্ত, প্রসারিত ওয়ারেন্টি উপলব্ধ হতে পারে।
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) আধুনিক সি/জেড পারলিন রোল ফর্মিং মেশিনগুলো-এ পরিবর্তন করতে কত সময় প্রত্যাশা করা যায়?
স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য লাইনগুলো সাধারণত 2–8 মিনিটে C এবং Z-এর মধ্যে পরিবর্তন করে এবং ওয়েব/ফ্ল্যাঞ্জ/লিপ সমন্বয় করে; ম্যানুয়াল শিম-ভিত্তিক লাইনে প্রায়ই 30–60 মিনিট লাগে।
2) উৎপাদন গতিতে দৈর্ঘ্য এবং পাঞ্চিংয়ের জন্য কী ধরনের নির্ভুলতা অর্জন করা যায়?
এনকোডার/লেজার দৈর্ঘ্য নিয়ন্ত্রণ এবং সার্ভো পাঞ্চিংসহ: 30–50 m/min গতিতে দৈর্ঘ্য ±0.5–1.0 mm এবং গর্তের অবস্থান ±0.3–0.5 mm, যদি কয়েলের মান ও গাইডিং ভালো থাকে।
3) উচ্চ-শক্তি, হালকা পurlিনের জন্য কোন স্টিল গ্রেডগুলো সবচেয়ে ভালো?
350–550 MPa yield-এর গ্যালভানাইজড এবং Galvalume কয়েল (যেমন, ASTM A653/A792, EN 10346 S350–S550) কাঠামোগত কর্মক্ষমতা বজায় রেখে ওজন কমাতে সক্ষম করে।
4) 2025 সালে AI/IoT বৈশিষ্ট্যগুলো কীভাবে একটি পারলিন লাইন-কে সহায়তা করে?
এজ সেন্সরগুলো কম্পন, তাপমাত্রা এবং মোটরের লোড পর্যবেক্ষণ করে bearing/tooling-এর ক্ষয় পূর্বাভাস দেয়, অপরিকল্পিত বন্ধের সময় 10–25% কমায় এবং lubrication interval অপ্টিমাইজ করে।
5) আমার pre-shipment acceptance test (FAT) checklist-এ কী থাকা উচিত?
- নির্ধারিত thickness-এ প্রদর্শিত গতি, কাটার নির্ভুলতা এবং ছিদ্রের অবস্থানগত সহনশীলতা
- C↔Z স্বয়ংক্রিয় পরিবর্তনের সময় ও পুনরাবৃত্তির সামঞ্জস্য
- CE/OSHA-এর জন্য নিরাপত্তা সার্কিট (E-stop, interlock) যাচাই
- Spare parts kit এবং tooling drawings; PLC/HMI language packs
- Data connectivity (OPC UA/MQTT) এবং documentation
C Z পার্লিন রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- স্ট্যান্ডার্ড হিসেবে দ্রুত পরিবর্তন: সার্ভো রোল-গ্যাপ সেটিংসহ স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য C/Z ব্যবস্থা এখন বিভিন্ন ধরনের পণ্য তৈরির কাজে প্রচলিত হয়ে উঠছে।
- আরও উচ্চ শক্তি, পাতলা গেজ: capacity না হারিয়ে 8–15% ওজন কমাতে 450–550 MPa steel-এর ব্যবহার বাড়ছে।
- আরও স্মার্ট quality assurance: ছিদ্র/স্লট যাচাই এবং ক্যাম্বার/সোজাসুজি পর্যবেক্ষণের জন্য ইনলাইন ভিশন পুনঃকাজ কমায়।
- শক্তি-অপ্টিমাইজড drive: regenerative inverter এবং smart hydraulic 2023 সালের baseline-এর তুলনায় energy intensity 10–20% কমায়।
- সংযুক্ত কারখানা: OPC UA-প্রস্তুত PLC এবং প্রান্ত-ভিত্তিক বিশ্লেষণ OEE ড্যাশবোর্ড ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ সম্ভব করে।
- নকশায় নিরাপত্তা: SIL-মানের নিরাপত্তা PLC, ইন্টারলকযুক্ত সুরক্ষা-গার্ড এবং দূরবর্তী ডায়াগনস্টিক এখন রপ্তানি-প্রস্তুত মেশিনে প্রচলিত।
মূল 2024–2025 মানদণ্ড
| মেট্রিক | 2024 সালের সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| C↔Z চেঞ্জওভার সময় | 20–45 min | 2–8 মিনিট | মিশ্র SKU-তে উচ্চতর OEE | OEM ডেটাশিট; The Fabricator |
| লাইন গতি (1.5–2.5 mm) | ২০–৩৫ মি/মিনিট | ৩৫–৬০ মি/মিনিট | উৎপাদন হার | Bradbury, Samco catalogs |
| দৈর্ঘ্য সহনশীলতা (±) | 1.0–1.5 mm | 0.5–1.0 mm | ফিট-আপ, কম স্ক্র্যাপ | ইনলাইন মেট্রোলজি বিক্রেতা |
| ছিদ্রের অবস্থান (±) | 0.6–1.0 mm | 0.3–0.5 mm | দ্রুত site assembly | Case reports, AISI practice |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | ১১০–১৫০ | 90–120 | OpEx, CO2e | U.S. DOE AMO নির্দেশিকা |
| ইনস্টল করা খরচ (USD) | 55k–120k | 70k–160k | বাজেট প্রণয়ন | শিল্প-উদ্ধৃতি (2025) |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ASTM A653/A792: https://www.astm.org
- AISI S100 Design Spec: https://www.buildusingsteel.org
- U.S. DOE উন্নত উৎপাদন: https://www.energy.gov/eere/amo
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- দ্য ফ্যাব্রিকেটার (রোল ফর্মিং): https://www.thefabricator.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: বিভিন্ন ধরনের পার্লিন পণ্যের লাইনে পরিবর্তনজনিত ক্ষতি কমানো (2025)
পটভূমি: 40+ SKU-র মিশ্র উৎপাদনকারী একটি মাঝারি আকারের PE ভবন-সরবরাহকারী ঘন ঘন C↔Z সেটআপ বদলের কারণে কম OEE-তে ভুগছিল।
সমাধান: সার্ভো রোল-গ্যাপ, রেসিপি-চালিত পাঞ্চিং লাইব্রেরি এবং বারকোডে কাজ লোড করার সুবিধাসহ স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য C Z পার্লিন রোল ফর্মিং মেশিন স্থাপন করা হয়।
ফলাফল: সেটআপ বদলের সময় 32 min থেকে 6 min-এ কমেছে; OEE +18%; সেটআপ যন্ত্রাংশ থেকে বর্জ্য 55% কমেছে; বার্ষিক শ্রম-সাশ্রয় ~$68k।
কেস স্টাডি 2: ইনলাইন ক্যাম্বার নিয়ন্ত্রণে 550 MPa গ্যালভালুম চালানো (2024)
পটভূমি: স্প্যানের সঙ্গে আপস না করে হালকা ছাদব্যবস্থা তৈরির লক্ষ্য ছিল EPC-এর।
সমাধান: টুলিংয়ের ধাতুবিদ্যা ও লুব্রিকেশন উন্নত করা হয়; ক্লোজড-লুপ সাইড গাইড ও সার্ভো শিয়ারসহ লেজার ক্যাম্বার মনিটর যোগ করা হয়।
ফলাফল: সমান সক্ষমতায় section mass −12%; আরও নির্ভুল ছিদ্রের সারিবদ্ধতার কারণে সাইটে বোল্ট জোড়ার সময় −20%; পুনরুৎপাদনমূলক ড্রাইভের মাধ্যমে প্রতি টনে শক্তি ব্যবহার −11%。
বিশেষজ্ঞদের মতামত
- Phil Paxton, সভাপতি, The Bradbury Group
মূল মতামত: “Servo-based gap setting এবং flying shear C Z purlin line-এ দ্রুততম ROI দেয়, বিশেষত যেখানে job size কমছে।”
Company: https://www.bradburygroup.com - Jennifer Kinder, পণ্য ব্যবস্থাপনা পরিচালক, Samco Machinery
মূল মতামত: “গেজ, গতি ও সহনশীলতার লক্ষ্য অনুযায়ী সরবরাহকারীদের কোটেশন একই ভিত্তিতে তুলনা করুন; নইলে আপনি অসম সি/জেড পারলিন রোল ফর্মিং মেশিনের তুলনা করছেন।”
Company: https://www.samco-machinery.com - Dr. Benjamin Schafer, সিভিল ইঞ্জিনিয়ারিংয়ের অধ্যাপক, Johns Hopkins University
মূল মতামত: “সামঞ্জস্যপূর্ণ রোল-গঠিত জ্যামিতি সংযোগের নির্ভরযোগ্যতা বাড়ায় এবং ঠান্ডায় গঠিত ইস্পাত ছাদ-ব্যবস্থায় সাইটে পুনরায় কাজ কমায়।”
প্রোফাইল: https://engineering.jhu.edu
ব্যবহারিক সরঞ্জাম/সম্পদ
- নকশা ও মানদণ্ড
- AISI S100 কোল্ড-ফর্মড স্টিল ডিজাইন: https://www.buildusingsteel.org
- কয়েলের জন্য Euro norms EN 10346 (S350–S550): https://standards.cen.eu
- শক্তি এবং operations
- DOE AMO Motor/Drive Systems resources: https://www.energy.gov/eere/amo
- NIST-এর TCO ও সরবরাহকারী মূল্যায়ন নির্দেশিকা:https://www.nist.gov/mep
- Connectivity এবং QA
- Machinery-এর জন্য OPC UA data models: https://opcfoundation.org
- SPC টিউটোরিয়াল ও সরঞ্জাম:https://www.nist.gov/manufacturing
- Industry/OEM discovery
- The Fabricator (রোল ফর্মিংয়ের সেরা অনুশীলন): https://www.thefabricator.com
- Precision Metalforming Association ডিরেক্টরি: https://www.pma.org
- প্রতিনিধিত্বশীল OEM: The Bradbury Group, Samco Machinery, Dallan, Formtek
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: 5টি নির্দিষ্ট FAQ যোগ করা হয়েছে; বেঞ্চমার্ক সারণি ও সূত্রসহ 2025 সালের প্রবণতা সন্নিবেশ করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত সংকলন করা হয়েছে; সি/জেড পারলিন রোল ফর্মিং মেশিনের জন্য উপযোগী কার্যকর সরঞ্জাম/সম্পদ একত্র করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-22 অথবা তার আগে, যদি ASTM/AISI মান সহনশীলতা সংশোধন করে, OEM ক্যাটালগ গতি/মূল্যের পরিসর হালনাগাদ করে, অথবা নতুন কেস-তথ্যে শ্রেষ্ঠ-শ্রেণির KPI-তে >10% পরিবর্তন আনে





