
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
আপনি কি ধাতু ফ্যাব্রিকেশন শিল্পে আছেন এবং স্কোয়ার পাইপ উৎপাদনের জন্য দক্ষ এবং খরচ-সাশ্রয়ী উপায় খুঁজছেন? আর খোঁজার দরকার নেই, একটি স্কোয়ার পাইপ রোল ফর্মিং মেশিন। এই উন্নত যন্ত্রটি আপনাকে স্কোয়ার পাইপ তৈরির প্রক্রিয়া সুনির্দিষ্টতা এবং সামঞ্জস্যের সাথে অটোমেট করতে দেয়। এই নিবন্ধে আমরা স্কোয়ার পাইপ রোল ফর্মিং মেশিনের বিভিন্ন দিক নিয়ে আলোচনা করব, যার মধ্যে রয়েছে তাদের সুবিধা, কার্যনীতি, মূল উপাদান, রক্ষণাবেক্ষণ প্রয়োজনীয়তা এবং আরও অনেক কিছু। তাই চলুন শুরু করি!
স্কোয়ার পাইপ রোল ফর্মিং মেশিন কী?
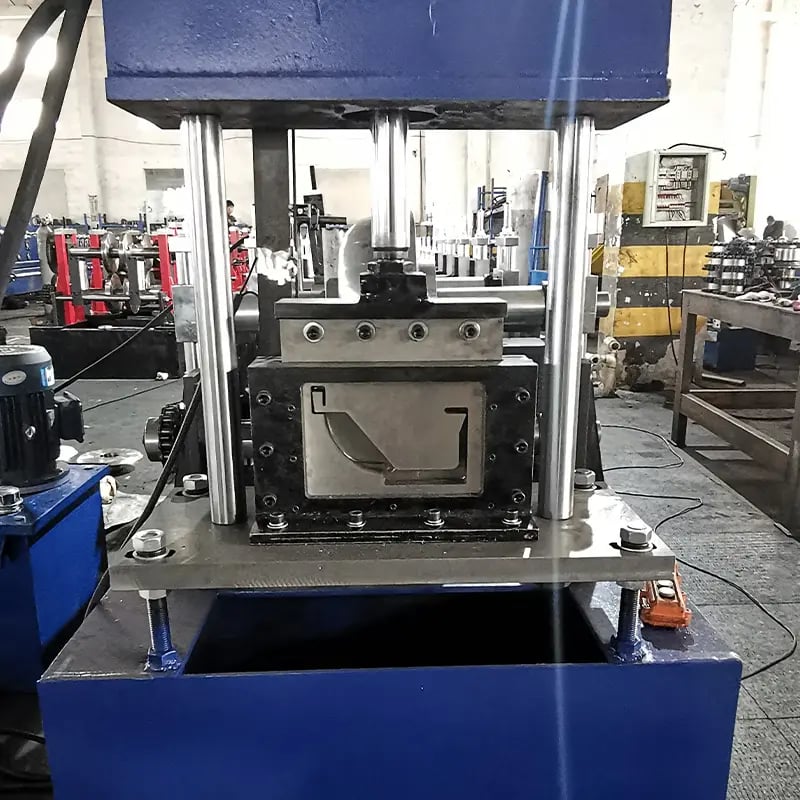
স্কোয়ার পাইপ রোল ফর্মিং মেশিন হলো ধাতুকর্ম শিল্পে সমতল ধাতুর চাদর থেকে স্কোয়ার পাইপ উৎপাদনের জন্য ব্যবহৃত একটি বিশেষায়িত যন্ত্র। এটি একটি অবিরত বাঁকানো প্রক্রিয়া ব্যবহার করে যেখানে ধাতুর একটি স্ট্রিপ একাধিক রোলারের মধ্য দিয়ে পাস করা হয় যা ধীরে ধীরে এটিকে স্কোয়ার পাইপ প্রোফাইলে আকার দেয়। মেশিনটি রোলার, গাইড এবং কাটিং টুলের সমন্বয় ব্যবহার করে সুনির্দিষ্ট মাত্রা এবং উচ্চমানের ফিনিশ নিশ্চিত করে।
স্কোয়ার পাইপ রোল ফর্মিং মেশিন ব্যবহারের সুবিধা
স্কোয়ার পাইপ রোল ফর্মিং মেশিন ব্যবহার ঐতিহ্যবাহী উৎপাদন পদ্ধতির উপর বেশ কয়েকটি সুবিধা প্রদান করে। এখানে কয়েকটি মূল সুবিধা উল্লেখ করা হলো:
- খরচ সাশ্রয়: স্কোয়ার পাইপ রোল ফর্মিং মেশিনগুলি অন্যান্য ফ্যাব্রিকেশন পদ্ধতির তুলনায় দ্রুতগতিতে এবং কম উপকরণের অপচয়ে স্কোয়ার পাইপ উৎপাদন করতে পারে। এটি উপকরণ এবং শ্রমের দিক থেকে উল্লেখযোগ্য খরচ সাশ্রয় ঘটায়।
- উচ্চ সুনির্দিষ্টতা: রোল ফর্মিং মেশিনগুলি চমৎকার মাত্রাগত সঠিকতা প্রদান করে, উৎপাদন প্রক্রিয়ার সম্পূর্ণতায় স্থির স্কোয়ার পাইপ প্রোফাইল নিশ্চিত করে। এই সুনির্দিষ্টতা কঠোর টলারেন্স প্রয়োজনীয় অ্যাপ্লিকেশনের জন্য অপরিহার্য।
- বহুমুখিতা: স্কোয়ার পাইপ রোল ফর্মিং মেশিনগুলি বিভিন্ন উপকরণের পুরুত্ব এবং আকার মানিয়ে নিতে পারে। মেশিনের সেটিংস সামযোজন করে বিভিন্ন অ্যাপ্লিকেশনের উপযোগী বিভিন্ন মাত্রার স্কোয়ার পাইপ উৎপাদন করা যায়।
- সময় সাশ্রয়: অটোমেটেড ফিডিং এবং কাটিং মেকানিজমের সাথে স্কোয়ার পাইপ রোল ফর্মিং মেশিনগুলি অবিরত এবং দক্ষভাবে স্কোয়ার পাইপ উৎপাদন করতে পারে। এটি সময় সাশ্রয় করে এবং সামগ্রিক উৎপাদনশীলতা বাড়ায়।
স্কোয়ার পাইপ রোল ফর্মিং মেশিনের অ্যাপ্লিকেশন
রোল ফর্মিং মেশিন ব্যবহার করে উৎপাদিত স্কোয়ার পাইপ বিভিন্ন শিল্পে অ্যাপ্লিকেশন খুঁজে পায়। কিছু সাধারণ অ্যাপ্লিকেশনের মধ্যে রয়েছে:
- নির্মাণ এবং স্থাপত্য: ভবনের কাঠামো, সাপোর্ট কলাম, হ্যান্ডরেল এবং বেড়ায় স্কোয়ার পাইপ ব্যবহৃত হয়।
- অটোমোটিভ শিল্প: যানবাহনের ফ্রেম, চ্যাসিস উপাদান এবং নিষ্কাশন সিস্টেমে স্কোয়ার পাইপ ব্যবহৃত হয়।
- আসবাবপত্র উৎপাদন: টেবিল, চেয়ার এবং শেলফের মতো আসবাবপত্রের ফ্রেম উৎপাদনে স্কোয়
- বৈদ্যুতিক এনক্লোজার: বর্গাকার পাইপগুলি বৈদ্যুতিক প্যানেল এবং ক্যাবিনেটের ফ্রেমওয়ার্ক হিসেবে কাজ করে।
- গ্রিনহাউস নির্মাণ: গ্রিনহাউসের ফ্রেম এবং সমর্থন কাঠামো নির্মাণে বর্গাকার পাইপ ব্যবহৃত হয়।
বর্গাকার পাইপ রোল ফর্মিং মেশিন কীভাবে কাজ করে?
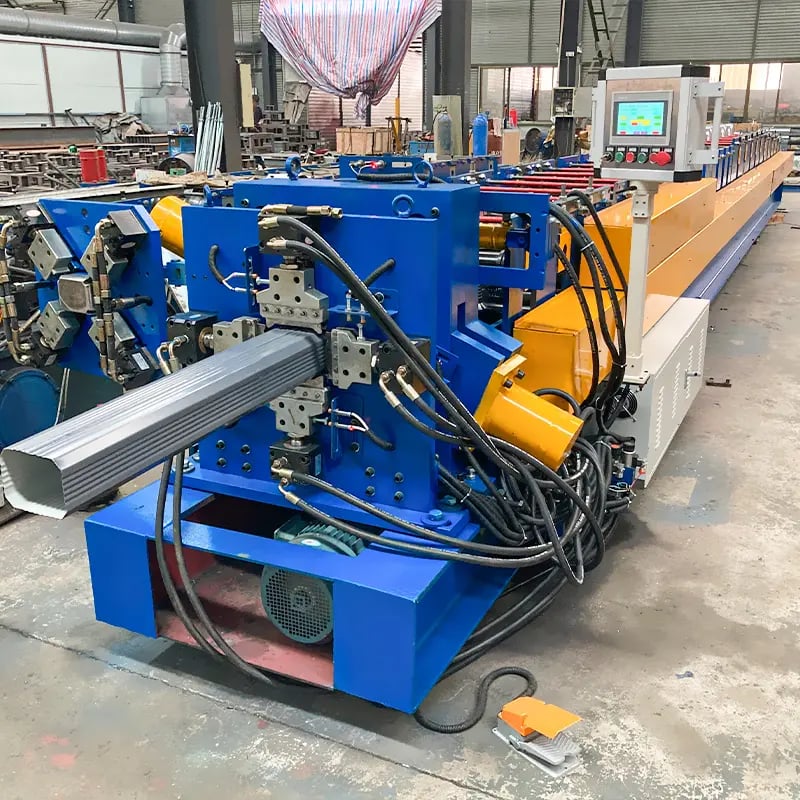
বর্গাকার পাইপ রোল ফর্মিং মেশিন ক্রমাগত বাঁকানোর নীতিতে কাজ করে। কাজের প্রক্রিয়ার ধাপে ধাপে সারাংশ এখানে দেওয়া হলো:
- উপাদান সরবরাহ: একটি সমতল ধাতব স্ট্রিপ, সাধারণত ইস্পাত বা অ্যালুমিনিয়াম, রোল ফর্মিং মেশিনে সরবরাহ করা হয়। স্ট্রিপট একাধিক রোলারের মধ্য দিয়ে অতিবাহিত হয় যা ধীরে ধীরে এটিকে বর্গাকার পাইপের প্রোফাইলে রূপ দেয়।
- রোল ফর্মিং: স্ট্রিপট রোলারগুলির মধ্য দিয়ে চলার সময় এটি একাধিক বাঁকানো এবং গঠন অভিযানের মধ্য দিয়ে যায়। প্রতিটি রোলার সেট ধাতব স্ট্রিপটকে ক্রমশ কাঙ্ক্ষিত বর্গাকার আকারের কাছাকাছি বাঁকায়।
- কাটিং এবং দৈর্ঘ্য পরিমাপ: কাঙ্ক্ষিত দৈর্ঘ্যে পৌঁছানোর পর রোল ফর্মিং মেশিন স্বয়ংক্রিয়ভাবে পাইপটি প্রয়োজনীয় আকারে কেটে ফেলে। একই সাথে, একটি দৈর্ঘ্য পরিমাপ সিস্টেম সঠিক কাটিং নিশ্চিত করে।
- নির্গমন এবং স্ট্যাকিং: কাটার পর বর্গাকার পাইপগুলি মেশিন থেকে নির্গত হয় এবং আরও প্রক্রিয়াকরণ বা প্যাকেজিংয়ের জন্য স্ট্যাকিং এলাকায় সংগ্রহ করা হয়।
বর্গাকার পাইপ রোল ফর্মিং মেশিনের মূল উপাদানসমূহ
একটি বর্গাকার পাইপ রোল ফর্মিং মেশিন উচ্চমানের বর্গাকার পাইপ উৎপাদনে একসাথে কাজ করে এমন বেশ কয়েকটি অপরিহার্য উপাদান নিয়ে গঠিত। এখানে মূল উপাদানগুলি উল্লেখ করা হলো:
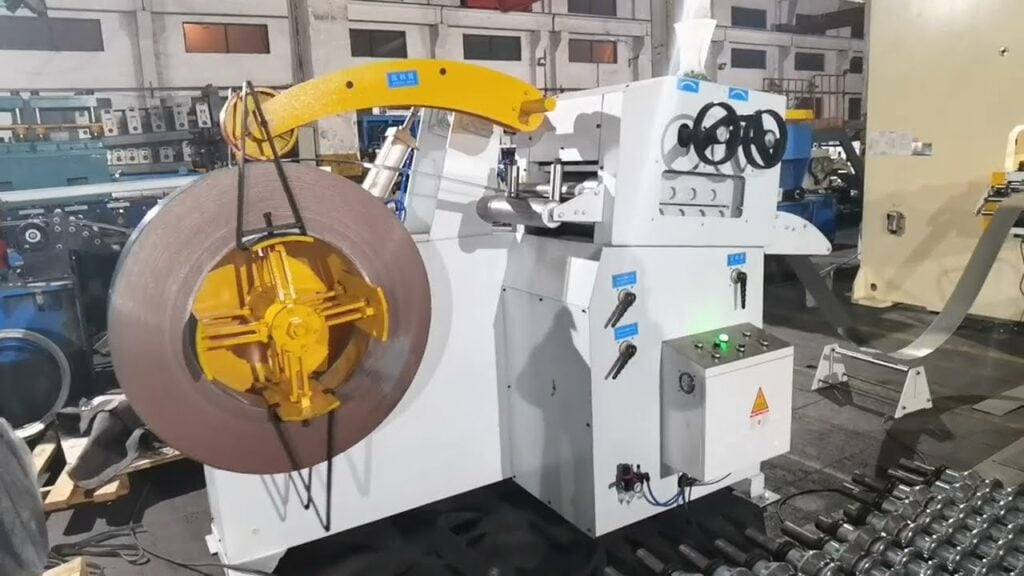
- ডিকয়লার: এই উপাদানটি মেশিনে সমতল ধাতব স্ট্রিপ ধরে রাখে এবং সরবরাহ করে। এটি রোল ফর্মিং প্রক্রিয়ার সময় উপাদানের অবিরত সরবরাহ নিশ্চিত করে।
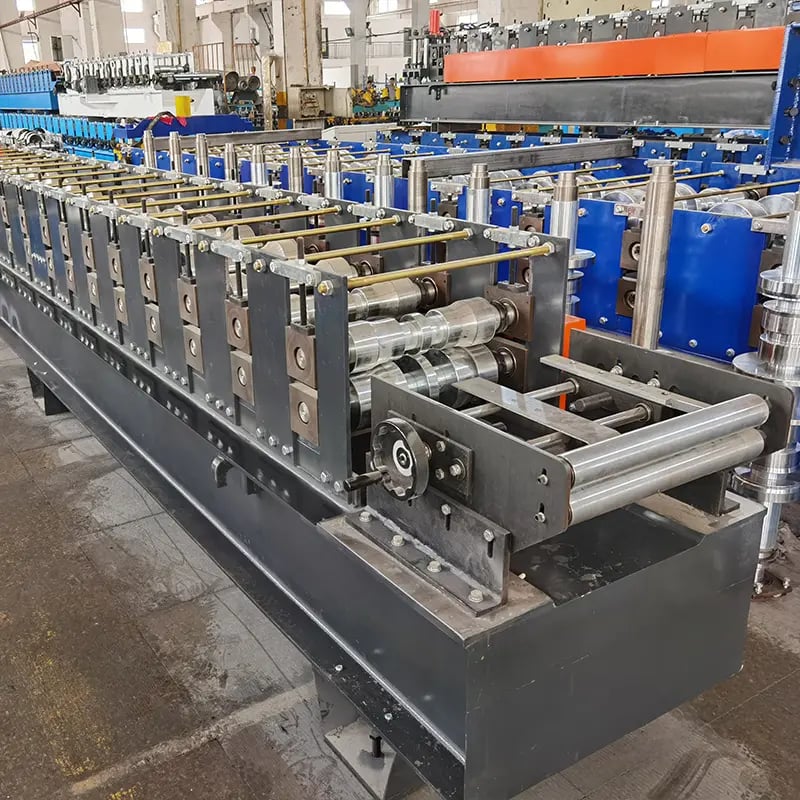
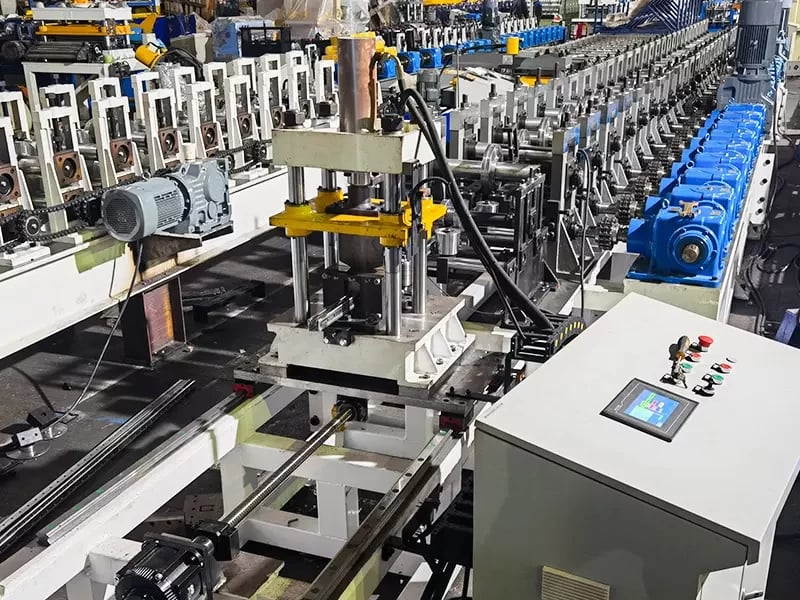
- রোলার স্টেশন: রোলার স্টেশনগুলিতে একাধিক রোলার সেট রয়েছে যা ধাতব স্ট্রিপটকে ক্রমান্বয়ে বাঁকায় এবং আকার দেয়। প্রতিটি রোলার সেট একটি নির্দিষ্ট গঠন অভিযান সম্পাদন করে।
- কাটিং প্রক্রিয়া: কাটিং প্রক্রিয়াটি বর্গাকার পাইপটিকে কাঙ্ক্ষিত দৈর্ঘ্যে সঠিকভাবে কাটার জন্য দায়ী। এটি কাঁচি বা সওয়িংয়ের মতো বিভিন্ন কাটিং পদ্ধতি ব্যবহার করতে পারে।
- নিয়ন্ত্রণ ব্যবস্থা: নিয়ন্ত্রণ সিস্টেটি বিদ্যুতিক এবং ইলেকট্রনিক উপাদান নিয়ে গঠিত যা মেশিনের কার্যক্রম নিয়ন্ত্রণ করে এবং পর্যবেক্ষণ করে। এটি গতি, দৈর্ঘ্য পরিমাপ এবং অন্যান্য প্যারামিটারের সুনির্দিষ্ট নিয়ন্ত্রণের অনুমতি দেয়।
- স্ট্যাকিং সিস্টেম: স্ট্যাকিং সিস্টেমটি সমাপ্ত বর্গাকার পাইপগুলি সংগ্রহ করে এবং সহজলভ্যতা এবং আরও প্রক্রিয়াকরণের জন্য সংগঠিতভাবে সাজায়।
বর্গাকার পাইপ রোল ফর্মিং মেশিন নির্বাচনের সময় বিবেচ্য বিষয়সমূহ
আপনার ব্যবসার জন্য বর্গাকার পাইপ রোল ফর্মিং মেশিন নির্বাচন করার সময় সঠিক সিদ্ধান্ত নেওয়ার জন্য কয়েকটি বিষয় বিবেচনা করা অত্যন্ত জরুরি। এখানে কিছু মূল বিবেচনা উল্লেখ করা হলো:
- উপাদানের সামঞ্জস্যতা: বর্গাকার পাইপ উৎপাদনের জন্য আপনি যে ধাতু এবং পুরুত্ব ব্যবহার করার পরিকল্পনা করছেন তা নির্ধারণ করুন। নিশ্চিত করুন যে আপনার নির্বাচিত মেশিনটি নির্দিষ্ট উপাদানটি সামলাতে পারে।
- উৎপাদন পরিমাণ: প্রতি সময় এককের মধ্যে আপনার প্রয়োজনীয় বর্গাকার পাইপের সংখ্যার দিক থেকে আপনার উৎপাদন প্রয়োজনীয়তা মূল্যায়ন করুন। আপনার কাঙ্ক্ষিত উৎপাদন পরিমাণ পূরণ করতে পারে এমন একটি মেশিন নির্বাচন করুন।
- কাস্টমাইজেশনের সুযোগ: যদি বিভিন্ন মাত্রার বর্গাকার পাইপ উৎপাদনের নমনীয়তা প্রয়োজন হয়, তাহলে সামঞ্জস্যযোগ্য সেটিংস এবং টুলিং অপশন সহ একটি মেশিন খুঁজুন।
- মেশিনের আকার এবং স্থানের প্রয়োজনীয়তা: আপনার সুবিধায় উপলব্ধ স্থান বিবেচনা করুন এবং উৎপাদন এলাকায় কোনো বাধা না সৃষ্টি করে যে মেশিনের আকার স্যুট করে তা নির্বাচন করুন।
- রক্ষণাবেক্ষণ এবং সহায়তা: মেশিনের রক্ষণাবেক্ষণ প্রয়োজনীয়তা এবং প্রস্তুতকারকের কাছ থেকে প্রযুক্তিগত সহায়তার উপলব্ধতা সম্পর্কে জিজ্ঞাসা করুন। ভালো ট্র্যাক রেকর্ড সহ একটি নির্ভরযোগ্য সরবরাহকারী নির্বাচন করুন।
বর্গাকার পাইপ রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ এবং যত্ন
আপনার বর্গাকার পাইপ রোল ফর্মিং মেশিনের দীর্ঘায়ু এবং সর্বোত্তম পারফরম্যান্স নিশ্চিত করার জন্য সঠিক রক্ষণাবেক্ষণ এবং যত্ন অত্যন্ত গুরুত্বপূর্ণ। এখানে কিছু রক্ষণাবেক্ষণ অনুশীলন উল্লেখ করা হলো:
- নিয়মিত পরিষ্কার: ধুলো, ধ্বংসাবশেষ এবং ধাতুর ছোট টুকরো অপসারণ করে মেশিনটি পরিষ্কার রাখুন। এটি মেশিনের চলমান অংশগুলির সাথে ব্যাঘাত রোধ করে এবং পারফরম্যান্সের উপর প্রভাব রোধ করে।
- লুব্রিকেশন: প্রস্তুতকারকের সুপারিশ অনুসারে মেশিনের বিয়ারিং, গিয়ার এবং অন্যান্য চলমান উপাদানে লুব্রিকেটিং তেল বা গ্রিস লাগান। এটি ঘর্ষণ হ্রাস করে এবং অকালে ক্ষয় রোধ করে।
- রুটিন পরিদর্শন: কোনো ক্ষয়ের চিহ্ন, ঢিলা ফাস্টেনার বা ক্ষতিগ্রস্ত অংশের জন্য মেশিনটি নিয়মিত পরিদর্শন করুন। মেশিনের নির্ভরযোগ্যতা এবং নিরাপত্তা বজায় রাখার জন্য কোনো ত্রুটিপূর্ণ উপাদান প্রতিস্থাপন বা মেরামত করুন।
- প্রশিক্ষণ এবং অপারেটরের সচেতনতা: মেশিন অপারেটরদের অপারেশন এবং রক্ষণাবেক্ষণ প্রক্রিয়ায় সঠিকভাবে প্রশিক্ষিত নিশ্চিত করুন। নিরাপত্তা প্রটোকল এবং সেরা অনুশীলনের সচেতনতা প্রচার করুন।
বর্গাকার পাইপ রোল ফর্মিং মেশিনের সাধারণ সমস্যাগুলির সমাধান
বর্গাকার পাইপ রোল ফর্মিং মেশিনগুলি নির্ভরযোগ্যতার জন্য ডিজাইন করা হলেও মাঝে মাঝে সমস্যা দেখা দিতে পারে। এখানে বর্গাকার পাইপ রোল ফর্মিং মেশিনে আপনি যে সাধারণ সমস্যাগুলি পেতে পারেন এবং সম্ভাব্য সমাধানের ধাপগুলি উল্লেখ করা হলো:
- অসম বাঁকানো: যদি উৎপাদিত বর্গাকার পাইপগুলিতে অসামঞ্জস্যপূর্ণ বাঁকানো বা অনিয়মিত প্রোফাইল থাকে, তাহলে এটি রোলারগুলির অ্যালাইনমেন্ট সমস্যা নির্দেশ করতে পারে। রোলার স্টেশনের অ্যালাইনমেন্ট পরীক্ষা করুন এবং প্রয়োজনে সামঞ্জস্য করুন।
- উপাদান জ্যামিং: যদি রোল ফর্মিং প্রক্রিয়ার সময় ধাতব স্ট্রিপ আটকে যায় বা জ্যাম হয়, তাহলে এটি উৎপাদন ব্যাহত করতে পারে। কোনো বাধা বা ভুল সরবরাহের জন্য উপাদান সরবরাহ সিস্টেম পরীক্ষা করুন। জ্যাম সাফ করুন এবং মসৃণ উপাদান প্রবাহ নিশ্চিত করুন।
- কাটিং ত্রুটি: নিম্নমানের কাটিং বা অসঙ্গত দৈর্ঘ্য পরিমাপ ত্রুটিপূর্ণ বর্গাকার পাইপের কারণ হতে পারে। কোনো মরিচা ব্লেড বা অ্যালাইনমেন্টের জন্য কাটিং প্রক্রিয়া পরীক্ষা করুন। প্রয়োজনে ব্লেড ধারালো করুন বা প্রতিস্থাপন করুন এবং দৈর্ঘ্য পরিমাপ সিস্টেম পুনরায় ক্যালিব্রেট করুন।
- মেশিনের কম্পন: চলকালে অতিরিক্ত কম্পন বর্গাকার পাইপের গুণমানের উপর প্রভাব ফেলতে পারে। স্থিতিশীলতার জন্য মেশিনের ফাউন্ডেশন এবং সমর্থন কাঠামো পরীক্ষা করুন। ঢিলা বোল্ট শক্ত করুন এবং মেশিনের সঠিক লেভেলিং নিশ্চিত করুন।
- বিদ্যুতিক সমস্যা: যদি মেশিনে বিদ্যুতিক সমস্যা দেখা দেয়, যেমন বিদ্যুৎ ওঠানামা বা নিয়ন্ত্রণ প্যানেলের ত্রুটি, তাহলে বিদ্যুতিক সংযোগ এবং সার্কিট্রি পরীক্ষা করুন। সব তার সুরক্ষিত কিনা নিশ্চিত করুন এব
- অতিরিক্ত শব্দ: চলমান সময় অস্বাভাবিক বা অতিরিক্ত শব্দ ক্ষয়প্রাপ্ত বিয়ারিং, গিয়ার বা অন্যান্য চলমান অংশ নির্দেশ করতে পারে। ক্ষয়ের চিহ্নের জন্য মেশিন পরীক্ষা
সমস্যা সমাধানের মাধ্যমে যদি অবিরাম সমস্যার সম্মুখীন হন যা সমাধানযোগ্য নয়, তবে প্রস্তুতকারক বা যোগ্য প্রযুক্তিবিদের সাথে যোগাযোগ করা উচিত। নিয়মিত রক্ষণাবেক্ষণ, সময়মতো মেরামত এবং সঠিক অপারেটর প্রশিক্ষণ সমস্যার ঘটনা কমিয়ে আপনার স্কোয়ার পাইপ রোল ফর্মিং মেশিনের মসৃণ অপারেশন নিশ্চিত করতে পারে।
স্কোয়ার পাইপ রোল ফর্মিং মেশিনের সর্বোত্তম পারফরম্যান্সের জন্য টিপস
আপনার স্কোয়ার পাইপ রোল ফর্মিং মেশিনের পারফরম্যান্স এবং দক্ষতা সর্বাধিক করার জন্য নিম্নলিখিত টিপসগুলি বিবেচনা করুন:
- নিয়মিত ক্যালিব্রেশন: মেশিনটি নিয়মিতভাবে ক্যালিব্রেট করুন যাতে সঠিক মাপ এবং নির্ভুল বেন্ডিং নিশ্চিত হয়। সেটিংস যাচাই করুন এবং স্থির স্কোয়ার পাইপ প্রোফাইল বজায় রাখার জন্য প্রয়োজনীয় সমন্বয় করুন।
- গুণমান নিয়ন্ত্রণ: মেশিন দ্বারা উৎপাদিত স্কোয়ার পাইপগুলি পরিদর্শনের জন্য একটি পুঙ্খানুপুঙ্খ গুণমান নিয়ন্ত্রণ প্রক্রিয়া বাস্তবায়ন করুন। মাত্রাগত নির্ভুলতা, পৃষ্ঠের ফিনিশ এবং কোনো ত্রুটির জন্য পরীক্ষা করুন। এটি নিশ্চিত করে যে শুধুমাত্র উচ্চমানের পণ্যগুলি আপনার গ্রাহকদের কাছে সরবরাহ করা হয়।
- অপারেটর প্রশিক্ষণ: মেশিন অপারেটরদের অপারেশন, রক্ষণাবেক্ষণ এবং নিরাপত্তা পদ্ধতির সাথে পরিচিত করার জন্য ব্যাপক প্রশিক্ষণ প্রদান করুন। ভালো প্রশিক্ষিত অপারেটররা সমস্যা দ্রুত শনাক্ত করে সমাধান করতে পারেন, যা ডাউনটাইম কমায় এবং উৎপাদনশীলতা বাড়ায়।
- উপাদান ব্যবহার অপ্টিমাইজ করুন: বর্জ্য কমিয়ে এবং নেস্টিং প্যাটার্ন অপ্টিমাইজ করে উপাদানের ব্যবহার অপ্টিমাইজ করুন। সঠিক পরিকল্পনা এবং প্রোগ্রামিং দিয়ে একটি নির্দিষ্ট ধাতুর চাদর থেকে সর্বাধিক সংখ্যক স্কোয়ার পাইপ উৎপাদন করা যায়, যা উপাদানের খরচ কমায়।
- অবিরত মনিটরিং: গতি, টেনশন এবং অ্যালাইনমেন্ট সহ মেশিনের পারফরম্যান্স নিয়মিতভাবে মনিটর করুন। সেন্সর এবং মনিটরিং সিস্টেম ব্যবহার করে কোনো বিচ্যুতি বা অস্বাভাবিকতা শনাক্ত করুন। আরও ক্ষতি বা উৎপাদন বিলম্ব রোধ করার জন্য সমস্যাগুলি দ্রুত সমাধান করুন।
এই টিপসগুলি বাস্তবায়ন করে আপনি আপনার স্কোয়ার পাইপ রোল ফর্মিং মেশিনের সামগ্রিক পারফরম্যান্স, নির্ভরযোগ্যতা এবং দীর্ঘায়ু বাড়াতে পারেন, যা উৎপাদনশীলতা বৃদ্ধি এবং গ্রাহক সন্তুষ্টির দিকে নিয়ে যাবে।
স্কোয়ার পাইপ রোল ফর্মিং মেশিন অপারেট করার জন্য নিরাপত্তা সতর্কতা
স্কোয়ার পাইপ রোল ফর্মিং মেশিন অপারেট করতে অপারেটরদের সুরক্ষা এবং নিরাপদ কাজের পরিবেশ বজায় রাখার জন্য কঠোর নিরাপত্তা নির্দেশিকা মেনে চলা আবশ্যক। এখানে কিছু অপরিহার্য নিরাপত্তা সতর্কতা দেওয়া হলো:
- অপারেটর সুরক্ষা: নিশ্চিত করুন যে মেশিন অপারেটররা সেফটি গ্লাস, গ্লাভস এবং শ্রবণ সুরক্ষা সহ উপযুক্ত ব্যক্তিগত সুরক্ষা সরঞ্জাম (PPE) পরিধান করেন। আঘাতের ঝুঁকি কমানোর জন্য সেফটি জুতো এবং পোশাকের ব্যবহার উৎসাহিত করুন।
- মেশিন গার্ডিং: মেশিনের চলমান অংশ, রোলার এবং কাটিং প্রক্রিয়ার চারপাশে নিরাপত্তা গার্ড এবং বাধা স্থাপন করুন। এটি অপারেশনের সময় বিপজ্জনক এলাকায় দুর্ঘটনাজনক সংস্পর্শ রোধ করে।
- লকআউট/ট্যাগআউট পদ্ধতি: রক্ষণাবেক্ষণ বা মেরামত কাজের সময় মেশিনকে বিচ্ছিন্ন এবং অ-শক্তিযুক্ত করার জন্য সঠিক লকআউট/ট্যাগআউট পদ্ধতি বাস্তবায়ন করুন। সকল জড়িত কর্মীদের এই পদ্ধতির উপর প্রশিক্ষণ প্রদান করুন।
- জরুরি স্টপ ডিভাইস: মেশিনে সহজলভ্য জরুরি স্টপ বোতাম বা সুইচ স্থাপন করুন। জরুরি অবস্থায় মেশিন দ্রুত বন্ধ করার জন্য তাদের অবস্থান এবং সঠিক ব্যবহারের উপর অপারেটরদের প্রশিক্ষণ দিন।
- ঝুঁকি মূল্যায়ন: মেশিন এবং তার অপারেশন পরিবেশের পুঙ্খানুপুঙ্খ ঝুঁকি মূল্যায়ন করুন। সম্ভাব্য বিপদ শনাক্ত করুন এবং ঝুঁকি হ্রাস করার জন্য উপযুক্ত নিয়ন্ত্রণ ব্যবস্থা বাস্তবায়ন করুন।
- নিয়মিত রক্ষণাবেক্ষণ: মেশিনটি ভালোভাবে রক্ষণাবেক্ষণ করুন এবং ইন্টারলক এবং নিরাপত্তা সেন্সর সহ সকল নিরাপত্তা বৈশিষ্ট্য সঠিকভাবে কাজ করছে তা নিশ্চিত করুন। রুটিন পরিদর্শন করুন এবং নিরাপত্তা সংক্রান্ত যেকোনো উদ্বেগ দ্রুত সমাধান করুন।
মনে রাখবেন, স্কোয়ার পাইপ রোল ফর্মিং মেশিন অপারেট করার সময় নিরাপত্তা সর্বদা প্রথম অগ্রাধিকার হওয়া উচিত। এই সতর্কতাগুলি মেনে চললে আপনি অপারেটরদের জন্য নিরাপদ এবং সুরক্ষিত কাজের পরিবেশ তৈরি করতে পারেন এবং দুর্ঘটনা বা আঘাতের ঝুঁকি কমাতে পারেন।
স্কোয়ার পাইপ রোল ফর্মিং প্রযুক্তির ভবিষ্যৎ প্রবণতা
স্কোয়ার পাইপ রোল ফর্মিং ক্ষেত্রটি প্রযুক্তিগত অগ্রগতি এবং শিল্পের চাহিদা দ্বারা চালিত হয়ে অবিরত বিবর্তিত হচ্ছে। এখানে কিছু ভবিষ্যৎ প্রবণতা দেওয়া হলো যা লক্ষ্য করুন:
- অটোমেশন এবং ইন্টিগ্রেশন: রোবটিক্স এবং অটোমেশন প্রযুক্তির একীকরণ স্কোয়ার পাইপ রোল ফর্মিং মেশিনের দক্ষতা এবং উৎপাদনশীলতা আরও বাড়াবে। অটোমেটেড উপাদান হ্যান্ডলিং, টুল পরিবর্তন এবং গুণমান পরিদর্শন সিস্টেম উৎপাদন প্রক্রিয়া স্ট্রিমলাইন করবে।
- উন্নত নিয়ন্ত্রণ সিস্টেম: স্বজ্ঞাত ব্যবহারকারী ইন্টারফেস এবং রিয়েল-টাইম মনিটরিং ক্ষমতা সহ উন্নত নিয়ন্ত্রণ সিস্টেম অপারেটরদের রোল ফর্মিং প্রক্রিয়ার উপর উন্নত নিয়ন্ত্রণ এবং দৃশ্যমানতা প্রদান করবে। এটি দ্রুত সেটআপ, সহজ সমস্যা সমাধান এবং উন্নত উৎপাদন নিয়ন্ত্রণ সক্ষম করবে।
- উন্নত উপাদান হ্যান্ডলিং: উপাদান হ্যান্ডলিং সিস্টেমে উদ্ভাবন উৎপাদন লাইনের বিভিন্ন পর্যায়ের মধ্যে নির্বিঘ্ন একীকরণ সক্ষম করবে। এটি ম্যানুয়াল হস্তক্ষেপ কমাবে, উপাদানের বর্জ্য হ্রাস করবে এবং সামগ্রিক উৎপাদন দক্ষতা অপ্টিমাইজ করবে।
- স্মার্ট ম্যানুফ্যাকচারিং এবং ডেটা অ্যানালিটিক্স: ইন্ডাস্ট্রিয়াল ইন্টারনেট অফ থিংস (IIoT) এবং ডেটা অ্যানালিটিক্সের মতো স্মার্ট ম্যানুফ্যাকচারিং ধারণা বাস্তবায়ন রিয়েল-টাইম মনিটরিং, প্রেডিক্টিভ মেইনটেন্যান্স এবং ডেটা-চালিত সিদ্ধান্ত গ্রহণ সক্ষম করবে। এটি উন্নত মেশিন পারফরম্যান্স, কম ডাউনটাইম এবং সামগ্রিক উৎপাদন অপ্টিমাইজেশনের ফলে হবে।
- শক্তি দক্ষতা: সাসটেইনেবিলিটি ম্যানুফ্যাকচারিংয়ের একটি গুরুত্বপূর্ণ দিক হয়ে উঠার সাথে সাথে ভবিষ্যতের স্কোয়ার পাইপ রোল ফর্মিং মেশিনগুলি শক্তি-দক্ষ অপারেশনে ফোকাস করবে। রিজেনারেটিভ ব্রেকিং এবং অপ্টিমাইজড মোটর নিয়ন্ত্রণের মতো শক্তি-সাশ্রয়ী প্রযুক্তির একীকরণ শক্তি খরচ এবং পরিবেশগত প্রভাব কমাবে।
এই ভবিষ্যৎ প্রবণতাগুলি ধাতু ফ্যাব্রিকেশন শিল্পের জন্য স্কোয়ার পাইপ রোল ফর্মিং প্রযুক্তির জন্য প্রতিশ্রুতিময় ভবিষ্যৎ নির্দেশ করে, যা বাড়তি দক্ষতা, উৎপাদনশীলতা এবং সাসটেইনেবিলিটি প্রদান করে।
উপসংহার
স্কোয়ার পাইপ রোল ফর্মিং মেশিনগুলি স্কোয়ার পাইপের ম্যানুফ্য
স্কয়ার পাইপ রোল ফর্মিং মেশিন নির্বাচনের সময় উপকরণের সামঞ্জস্যতা, উৎপাদনের পরিমাণ, কাস্টমাইজেশনের সুযোগ এবং রক্ষণাবেক্ষণের প্রয়োজনীয়তার মতো উপাদানগুলি বিবেচনা করতে ভুলবেন না। নিয়মিত রক্ষণাবেক্ষণ, সাধারণ সমস্যাগুলির সমাধান এবং নিরাপত্তা সতর্কতা গ্রহণ নিরাপদ ও নির্ভরযোগ্য অপারেশনের জন্য অপরিহার্য।
শিল্প যত এগিয়ে যাচ্ছে, অটোমেশন, উন্নত নিয়ন্ত্রণ ব্যবস্থা এবং স্মার্ট ম্যানুফ্যাকচারিংয়ের মতো ভবিষ্যতের প্রবণতাগুলি গ্রহণ করলে স্কয়ার পাইপ রোল ফর্মিং মেশিনের ক্ষমতা এবং দক্ষতা আরও বৃদ্ধি পাবে।
স্কয়ার পাইপ রোল ফর্মিং প্রযুক্তির শক্তি কাজে লাগিয়ে আপনি স্কয়ার পাইপের ক্রমবর্ধমান চাহিদা পূরণ করতে এবং ধাতু ফ্যাব্রিকেশন শিল্পে প্রতিযোগিতামূলক সুবিধা অর্জন করতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
১. স্কয়ার পাইপ ছাড়া অন্যান্য আকার তৈরিতে কি স্কয়ার পাইপ রোল ফর্মিং মেশিন উপযোগী?
স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি প্রধানত স্কয়ার পাইপ উৎপাদনের জন্য তৈরি হলেও, এগুলি প্রায়শই কাস্টমাইজ করা যায় বা ভিন্ন টুলিং দিয়ে সজ্জিত করে রেকট্যাঙ্গুলার পাইপ বা প্রোফাইলের মতো অন্যান্য আকার তৈরি করা যায়।
২. স্কয়ার পাইপ রোল ফর্মিং মেশিনে কোন ধরনের উপকরণ ব্যবহার করা যায়?
স্কয়ার পাইপ রোল ফর্মিং মেশিন বিভিন্ন ধরনের ধাতুর সাথে কাজ করতে পারে, যার মধ্যে রয়েছে:
- স্টিল: মাইল্ড স্টিল এবং উচ্চ-শক্তির স্টিল উভয়ই স্কয়ার পাইপ রোল ফর্মিং মেশিনে প্রক্রিয়াজাত করা যায়। বিভিন্ন গ্রেড এবং পুরুত্বের স্টিলগুলি সহ্য করা যায়, যা উৎপাদনে বহুমুখিতা প্রদান করে।
- অ্যালুমিনিয়াম: অ্যালুমিনিয়াম দিয়ে তৈরি স্কয়ার পাইপ হালকা, ক্ষয়-প্রতিরোধী এবং ওজন হ্রাসের অগ্রাধিকার যুক্ত অ্যাপ্লিকেশন যেমন এরোস্পেস শিল্পে ব্যবহৃত হয়।
- স্টেইনলেস স্টিল: স্টেইনলেস স্টিলের স্কয়ার পাইপ চমৎকার ক্ষয়-প্রতিরোধ এবং টেকসইতা প্রদান করে, যা স্বাস্থ্যবিধি, সৌন্দর্য এবং শক্তির জন্য গুরুত্বপূর্ণ আর্কিটেকচারাল এবং খাদ্য প্রক্রিয়াকরণ শিল্পে উপযোগী।
- কপার: কপারের স্কয়ার পাইপগুলি তাদের চমৎকার পরিবাহিতা এবং ক্ষয়-প্রতিরোধের কারণে ইলেকট্রিকাল এবং প্লাম্বিং সিস্টেমে ব্যবহৃত হয়।
আপনার নির্বাচিত স্কয়ার পাইপ রোল ফর্মিং মেশিনটি আপনার ব্যবহার করতে চাওয়া নির্দিষ্ট ধরন এবং পুরুত্বের উপকরণের সাথে সামঞ্জস্যপূর্ণ কিনা তা নিশ্চিত করা গুরুত্বপূর্ণ। এটি সর্বোত্তম পারফরম্যান্স এবং পণ্যের গুণমান নিশ্চিত করবে।
৩. কি স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি বিভিন্ন আকারের পাইপ তৈরি করতে পারে?
হ্যাঁ, স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি বিভিন্ন আকারের স্কয়ার পাইপ তৈরির জন্য সামঞ্জস্য করা যায়। রোলারের অবস্থান সহ মেশিনের সেটিংস পরিবর্তন করে ইচ্ছিত মাপ অর্জন করা যায়। এই নমনীয়তা নির্দিষ্ট অ্যাপ্লিকেশনের প্রয়োজনীয়তা পূরণের জন্য বিভিন্ন পার্শ্ব দৈর্ঘ্য এবং ওয়াল পুরুত্বের স্কয়ার পাইপ উৎপাদনে সহায়তা করে।
৪. কি স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি উচ্চ-আয়তনের উৎপাদনের উপযোগী?
হ্যাঁ, স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি উচ্চ-আয়তনের উৎপাদনের জন্য উপযুক্ত। সঠিকভাবে সেটআপ এবং ক্যালিব্রেট করার পর, এই মেশিনগুলি অবিরত চলতে পারে এবং দ্রুতগতিতে স্কয়ার পাইপ উৎপাদন করে। অটোমেটেড ফিডিং, ফর্মিং এবং কাটিং প্রক্রিয়া উৎপাদনশীলতা এবং দক্ষতা বাড়ায়, যা উচ্চ চাহিদার উৎপাদনের প্রয়োজন পূরণের জন্য আদর্শ করে।
৫. কি স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি বিদ্যমান উৎপাদন লাইনে একীভূত করা যায়?
হ্যাঁ, স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি বিদ্যমান উৎপাদন লাইনে একীভূত করা যায়। উৎপাদন প্রক্রিয়ার নির্দিষ্ট প্রয়োজনীয়তা অনুসারে এগুলি সম্পূর্ণ অটোমেটেড উৎপাদন সিস্টেমে অন্তর্ভুক্ত করা যায় বা স্বতন্ত্র মেশিন হিসেবে ব্যবহার করা যায়। উপকরণ হ্যান্ডলিং সিস্টেম, গুণমান নিয়ন্ত্রণ প্রক্রিয়া এবং ডাউনস্ট্রিম প্রসেসিং সরঞ্জামের সাথে একীকরণ সামগ্রিক উৎপাদন প্রবাহকে অপ্টিমাইজ করে এবং দক্ষতা বাড়ায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) স্কয়ার পাইপ রোল ফর্মিং মেশিনের জন্য সঠিক ফর্মিং গতি কীভাবে বেছে নেব?
- পুরুত্ব, সংকর ধাতু এবং ওয়েল্ডিং প্রক্রিয়ার সঙ্গে গতি সামঞ্জস্য করুন। সাধারণ পরিসর: HF welding-সহ 0.8–2.5 mm স্টিলের জন্য 20–60 m/min; সমকোণিতা এবং ওয়েল্ডের গুণমান বজায় রাখতে ভারী গেজ বা লাইনের মধ্যে ঘন ঘন পাঞ্চিংয়ের ক্ষেত্রে গতি 15–30 m/min-এ সীমিত হতে পারে।
2) squareness এবং straightness পর্যবেক্ষণের জন্য প্রধান metrics কী?
- দুই বিপরীত সমতল-পৃষ্ঠের মধ্যকার সহনসীমা, কোণের ব্যাসার্ধের সামঞ্জস্য, মোচড় (°/m), বেঁকে যাওয়া (mm/m) এবং ওয়েল্ড সিমের পুঁতির উচ্চতা। লাইনের ভেতরের লেজার গেজ 1.2–1.5 mm GI-তে মোচড় ≤0.5°/m এবং বেঁকে যাওয়া ≤1.0 mm/m বজায় রাখতে পারে।
3) বর্গাকার নল তৈরির জন্য কোন ওয়েল্ডিং পদ্ধতি সবচেয়ে ভালো?
- কার্বন স্টিলের জন্য: কঠিন-অবস্থার HF ERW গতি ও শক্তির দিক থেকে মানক। স্টেইনলেস স্টিল ও অ্যালুমিনিয়ামের জন্য: GTAW অথবা লেজার ওয়েল্ডিংয়ে আরও পরিষ্কার সিম পাওয়া যায়, তবে লাইনের গতি কমে; পাতলা-দেয়াল SS-এর 15–25 m/min গতিতে ফাইবার-লেজার ERW হাইব্রিড প্রযুক্তির ব্যবহার বাড়ছে।
4) উচ্চ-শক্তির স্টিল ফর্মিংয়ের সময় কোণে প্রান্তে ফাটল কীভাবে কমাতে পারি?
- breakdown/fin passes-এর কাছে pass count বৃদ্ধি করুন, progressive edge conditioning প্রয়োগ করুন, বড় initial corner radii ব্যবহার করুন, lubricant viscosity optimize করুন এবং ঠান্ডা পরিবেশে micro-cracks এড়াতে strip edges সামান্য preheat করুন।
5) কোন প্রতিরোধমূলক রক্ষণাবেক্ষণে বিনিয়োগের ফেরত সবচেয়ে বেশি?
- সাপ্তাহিক রোল পরিষ্কার ও পরীক্ষা, ওয়েল্ড চাপ-রোলের সারিবদ্ধতা যাচাই, কাটার দৈর্ঘ্যের জন্য এনকোডার ক্যালিব্রেশন এবং শীতলকরণ তরল/পরিস্রাবণ ব্যবস্থাপনা। এসব পদক্ষেপ সাধারণত অপচয় 1–2% এবং অপরিকল্পিত বিরতিসময় 10–20% কমায়।
২০২৫ শিল্প প্রবণতা
- সম্পূর্ণ বিদ্যুৎচালিত ব্যবস্থা: সার্ভোচালিত স্ট্যান্ড ও কাটার যন্ত্র হাইড্রলিক ব্যবস্থার বদলে ব্যবহৃত হয়, ফলে শক্তি খরচ এবং তেল-সম্পর্কিত বিরতিসময় কমে।
- লাইনের ভেতরে পরিমাপ: সাশ্রয়ী লেজার/দৃষ্টি-পরীক্ষা ব্যবস্থা চলন্ত অবস্থায় মোচড়, বেঁকে যাওয়া এবং ওয়েল্ড পুঁতি পরীক্ষা করে, ফলে প্রতিক্রিয়া-নিয়ন্ত্রিত সংশোধন সম্ভব হয়।
- উন্নত প্রলেপ ও উপকরণ: Zn–Mg (EN 10346 ZM) এবং উচ্চ-শক্তির স্টিল (S550–S700) পাতলা-দেয়ালবিশিষ্ট কাঠামোগত ব্যবহারের সুযোগ বাড়ায়।
- AI প্রক্রিয়া সমন্বয়: আগের উৎপাদনচক্রের তথ্য থেকে মেশিন লার্নিং ব্যবহার করে প্রান্তের বাঁক সংশোধন এবং ওয়েল্ড শক্তি সর্বোত্তম করা হয়।
- সংযুক্ত OEE: OPC UA/MQTT-কে MES/ERP-এর সঙ্গে যুক্ত করে রেসিপি নিয়ন্ত্রণ, ট্রেসেবিলিটি এবং বর্গাকার টিউবের ব্যাচ-ওয়ারেন্টি রেকর্ড সংরক্ষণ করে।
স্কয়ার পাইপ রোল ফর্মিং মেশিন লাইনের জন্য 2025 বেঞ্চমার্ক (পাতলা-দেয়াল 0.8–2.5 Mm, কার্বন স্টিল)
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট/সক্ষমকারী উপাদান |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 20–40 | 40–70 | HF ERW, optimized fin passes, servo cutoff |
| দৈর্ঘ্য সহনশীলতা (৩σ, মিমি) | ±2.0 | ±0.8–1.0 | High-res encoder + thermal comp |
| সমকোণতা (100×100 mm পরিমাপে) | ≤1.2 | ≤0.6 | Inline laser/touch probes |
| মোচড় (°/m) | 1.0 | 0.4–0.6 | Closed-loop stand alignment |
| Scrap rate at startup (%) | 2.0–3.5 | 0.8–1.5 | ডিজিটাল রেসিপি, দ্রুত ডাই সেটআপ |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 85–110 | পঞ্চান্ন–পঁচাত্তর | IE4 মোটর, VFD, স্মার্ট আইডল |
| পরিবর্তনের সময় (মিনিট) | 45–90 | পনেরো–ত্রিশ | Quick-change rolls, preset stands |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ASTM A500/A513 (mechanical/structural tubing): https://www.astm.org
- EN 10305 (নির্ভুল স্টিল টিউব), EN 10346 (প্রলেপযুক্ত স্টিল):https://standards.cen.eu
- World Steel Association (উচ্চ-শক্তির স্টিল, স্থায়িত্ব):https://worldsteel.org
- OPC Foundation (শিল্প সংযোগের জন্য OPC UA): https://opcfoundation.org
- U.S. DOE AMO (মোটর ও ড্রাইভের দক্ষতা): https://www.energy.gov/eere/amo
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: AI-নিয়ন্ত্রিত ওয়েল্ড ব্যবস্থা পাতলা-দেয়ালের বর্গাকার নলে উৎপাদন-ফলন বাড়ায় (2025)
পটভূমি: একটি আসবাবের নল প্রস্তুতকারক 50×50×1.0 mm মাপে 0.9–1.2 mm GI-তে ওয়েল্ড পুড়ে ছিদ্র হয়ে যাওয়া এবং কোণে ফাটলের কারণে 3.1% অপচয়ের মুখে ছিল।
সমাধান: পুঁতির উচ্চতা/প্রবেশমাত্রা পরিমাপের জন্য লাইনের ভেতরে দৃষ্টি-পরীক্ষা চালু করা হয়; সঙ্গে ML-ভিত্তিক ওয়েল্ড শক্তি ও চাপ-রোলের বল সমন্বয় এবং মাপভিত্তিক recipe-তে সার্ভো স্ট্যান্ড preset যোগ করা হয়।
ফলাফল: অপচয় 1.2%-এ নেমেছে (−61%); গড় লাইনের গতি 35 থেকে 48 m/min-এ বেড়েছে; 0.7°/m-এর বেশি মোচড়ের কারণে পুনঃকাজ 72% কমেছে; প্রতি 1,000 m-এ শক্তি 16% কমেছে।
কেস স্টাডি 2: দ্রুত-বদলযোগ্য রোল ক্যাসেট মিশ্র-মাপের সময়সূচিতে পরিবর্তনকাল কমায় (2024)
পটভূমি: নির্মাণ-হার্ডওয়্যার সরবরাহকারী একটি OEM প্রতিদিন 6–10টি মাপ পরিবর্তন চালাত, যার ফলে 2–3 ঘণ্টা বিরতিসময় হতো।
সমাধান: breakdown/fin passes-এর জন্য দ্রুত-বদলযোগ্য cassette, লেজার দৈর্ঘ্য-নিয়ন্ত্রণ এবং ERP-এর সঙ্গে যুক্ত মানক ডিজিটাল recipe যোগ করা হয়।
ফলাফল: গড় মাপ-বদলের সময় 62 থেকে 22 মিনিটে নেমেছে; চালুর সময় অপচয় 2.8% থেকে 1.4%-এ কমেছে; 90 দিনের মধ্যে সময়মতো সরবরাহ 89% থেকে 98%-এ উন্নীত হয়েছে।
বিশেষজ্ঞদের মতামত
- Dr. Elena Rossi, Principal Metallurgist, European Coil Coaters Association
- “বর্গাকার নলের জন্য Zn–Mg substrates ব্যবহার করলে কাটা প্রান্তের স্থায়িত্ব উল্লেখযোগ্যভাবে উন্নত হয়। আর্দ্র পরিবেশে পরিষেবা-আয়ু ক্ষুণ্ণ না করে এটি পাতলা গেজ ব্যবহারের সুযোগ দেয়।”
- Mark Chen, VP of Engineering, Formtek Tube & Pipe
- “2025 সালের সবচেয়ে বড় առաջগতি আসে লাইনের ভেতরের পরিমাপকে স্ট্যান্ডের সার্ভো ব্যবস্থার সঙ্গে যুক্ত করা থেকে। মোচড় ও বেঁকে যাওয়া বাস্তব সময়ে সংশোধন করা হলে সমকোণিতা বিসর্জন না দিয়ে গতি বাড়ানো যায়।”
- অধ্যাপক David Hartley, Advanced Forming Research Centre-এর পরিচালক, University of Strathclyde
- “তথ্যনির্ভর ওয়েল্ড নিয়ন্ত্রণ—বিশেষত HF ERW-এর ক্ষেত্রে—এখন পরিণত পর্যায়ে পৌঁছেছে। আগের উৎপাদনের বৈশিষ্ট্য ব্যবহারকারী কারখানাগুলো উচ্চতর উৎপাদনক্ষমতায় মিলিমিটারের ভগ্নাংশ-পর্যায়ের দৈর্ঘ্য-সহনসীমা এবং স্থিতিশীল পুঁতির জ্যামিতি অর্জন করছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF / COPRA RollScanner (রোল নকশা ও ইনলাইন প্রোফাইল পরিমাপ):https://www.datam.de
- UBECO PROFIL (টিউব/পাইপ রোল নকশার সফটওয়্যার):https://www.ubeco.com
- NIST Engineering Statistics Handbook for SPC/DOE: https://www.itl.nist.gov/div898/handbook
- স্টিল টিউবের ASTM A500, A513 মানসমূহ: https://www.astm.org
- EN 10305 precision tube standards: https://standards.cen.eu
- OPC UA সংযোগের জন্য OPC Foundation-এর নমুনা stack: https://opcfoundation.org
- DOE MotorMaster+ / Motor Systems Tool (energy optimization): https://www.energy.gov/eere/amo
নোট: প্রক্রিয়ায় পরিবর্তন বা কেনাকাটার আগে আপনার নির্দিষ্ট বর্গাকার নলের মাপ, দেয়ালের পুরুত্ব, উপাদানের গ্রেড, ওয়েল্ডিং পদ্ধতি এবং স্থানীয় মানদণ্ডের সঙ্গে পরিমাপকৃত ফল যাচাই করুন।
সর্বশেষ হালনাগাদ: 2025-10-21
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক প্রায়শই জিজ্ঞাসিত প্রশ্ন যোগ করা হয়েছে; মূল কর্মদক্ষতা সূচকের সারণিসহ 2025 সালের প্রবণতা তুলে ধরা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি অন্তর্ভুক্ত করা হয়েছে; বিশেষজ্ঞদের মতামত নির্বাচন করা হয়েছে; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম ও মানদণ্ড সংকলন করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-21 অথবা তার আগে, যদি ASTM/EN নল-সংক্রান্ত মান হালনাগাদ হয়, প্রধান OEM-রা নতুন দ্রুত-বদল ব্যবস্থা প্রকাশ করে, অথবা লাইনের ভেতরের পরিমাপ/ওয়েল্ড নিয়ন্ত্রণ প্রযুক্তি উল্লেখযোগ্যভাবে এগিয়ে যায়





